なぜ「どちらが安いか?」は間違った問いなのか
エンジニアや調達チームは、スポット溶接とリベット締結のどちらが安いのかとよく尋ねます。正直な答えは次のとおりです: それは「コスト」とは何を意味するかによります。“
リベット1本のコストは数セントです。スポット溶接1点は数セント分の電力を消費します。どちらの数字も、板金2枚を接合する 総製造コスト について有用な情報を与えてくれません。実際の費用は、これらの作業を取り巻くすべてのものにあります——設備の減価償却、労務費、訓練と資格認定、検査時間、手直し、スクラップ、そして各選択が表面仕上げや最終組立などの下流工程にどう波及するか.
本記事では、 両手法の完全なコスト構造 を分解し、一般的な仮定ではなく、プロジェクト固有の要件に基づいて意思決定できるようにします。.
スポット溶接のコストを左右する要因
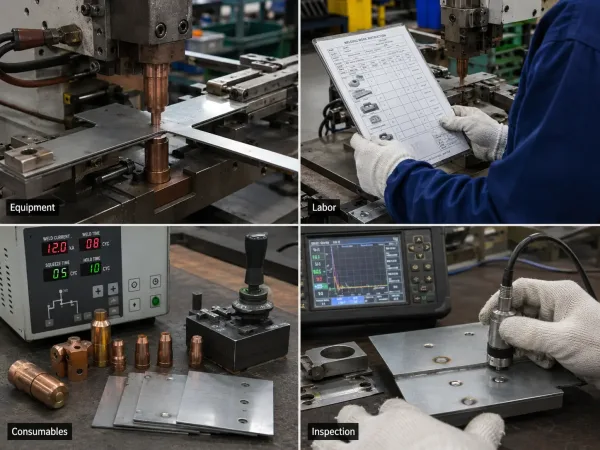
この画像は、設備、労務、消耗品、検査など、スポット溶接の主なコスト要素を示しています。.
板金スポット溶接 は、電気抵抗によって2枚の金属板の界面に熱を発生させ、フィラー材なしでそれらを融合させます。このプロセスは同種金属に対して高速かつ信頼性が高いですが、 コスト構造は機械自体だけにとどまりません.
設備と段取り
基本的な手動スポット溶接設備のコストは $500~$2,000. です。ロボットアームを備えた自動化セルは $15,000程度から始まり、複雑さによっては$50,000を超えることもあります 。ツーリングコストは他の接合方法と比べて比較的低いですが、電極メンテナンスが継続的な費用を追加します——銅合金電極は使用に伴って摩耗し、通常 5,000~10,000溶接ごと.
に定期的なドレッシングまたは交換が必要です。
労務と資格認定 スポット溶接には、電極加圧力、電流設定、溶接時間パラメータを理解した熟練オペレーターが必要です。多くの市場では、溶接工は特定の資格認定(自動車板金向けのAWS D8.1など)を必要とし、取得と維持に費用がかかります。認定スポット溶接オペレーターの労務単価は、一般組立作業者より通常 20~40%高くなります.
。
消耗品 主な消耗品は電極、電力、場合によってはシールドガスです。電力コストは控えめですが、シールドガス(必要な場合)は. 1溶接当たり$0.01~$0.05 を追加します。, 10,000部品.
の生産runでは、これらの消耗品は見積時に過小評価されがちな意味のある費目に蓄積されます。
A 検査と品質管理 スポット溶接向け板金検査計画 には、スパッタ、圧痕、ナゲット径の目視チェックが含まれる場合があり、構造用途では破壊試験(ピール試験、チゼル試験)や超音波検査が必要になることがよくあります。1回の超音波検査は. 1溶接当たり$2~$5 かかる場合があります。部品に20溶接点がある場合、検査だけで1部品当たり$40~$100“
リベット締結のコストを左右する要因
になります——これは「1溶接当たり数セント」を比較するときに見落としがちなコストです。.
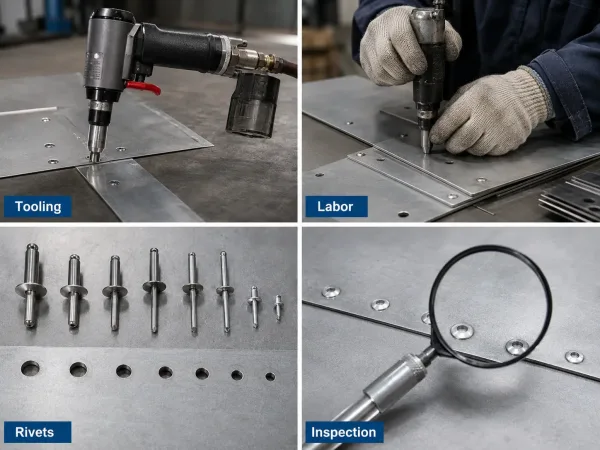
この画像は、ツーリング、労務、リベット、検査など、リベット締結の主なコスト要素を説明しています。 リベットによる板金組立 は、リベット本体を変形させて永久継手を作ることで板を接合する機械的ファスナーを使用します。このプロセスは簡単で熱を必要としませんが、.
コスト構造には独自の複雑さがあります
手動リベット締め工具のコスト $20~$100 は手動リベッター用であり、空圧式または油圧式システムは $200~$2,000. で動作します。設備投資はスポット溶接よりも大幅に低く、リベット締めがより安価な選択肢と見なされることが多い理由の一つです。ただし、設計にドリル穴が必要な場合は、, ドリルビット、治具、穴面取り工具のコストを総額に加算してください.
労働力とトレーニング
リベット締めは専門的なトレーニングが少なくて済み、オペレーターは数週間ではなく数時間で基本を習得できます。これにより時間当たりの労働単価は下がりますが、 リベット締めはスポット溶接よりも接合部あたりの速度が遅いことが多い. です。15箇所の接続点がある部品では、総労働時間が15回のスポット溶接の時間を超える可能性があり、低い時間単価を部分的に相殺します。.
。
主な消耗品はリベット自体です。標準的なアルミニウムポップリベットのコストは $0.02~$0.10/個, であり、構造用ブラインドリベットは $0.15~$0.50/個. かかる場合があります。ドリルビットは摩耗し、定期的な交換が必要です。部品あたりのリベットコストは予測可能で計算が容易なため、予算編成は簡単ですが、ゼロではなく、 接合部の数に比例して増加します.
の生産runでは、これらの消耗品は見積時に過小評価されがちな意味のある費目に蓄積されます。
リベットの検査は主に目視および機械的検査であり、適切なセット、マンドレルの保持、接合部の締まりを確認します。これはスポット溶接の検査よりも簡単で安価であり、通常 $0.50~$2.00/接合部. かかります。構造用途では、サンプル部品の引張試験やせん断試験がQC予算全体に加算されますが、 部品あたりのコストは超音波溶接検査よりも低いままです.
バッチサイズが計算式をどう変えるか
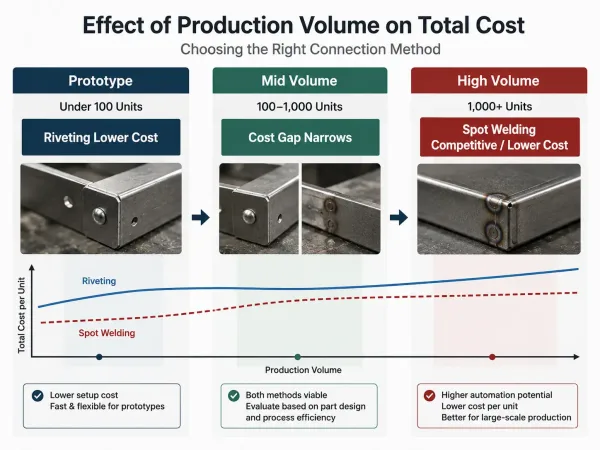
生産量はスポット溶接とリベット締めのコスト関係を変化させます。.
スポット溶接とリベット締めのコスト関係は線形ではなく、 生産量の変化に応じて変動します. 。この変動を理解することは、見積もり段階で正しい判断を下すために不可欠です。.
試作および少量生産(100個未満)
試作量では、, リベット締めはほとんどの場合コストが低くなります. 。設備投資は最小限で、溶接資格は不要であり、段取り時間も短いです。試作生産のためのスポット溶接段取りには、プログラミング、電極の準備、テスト溶接が必要であり、これらはすべて非反復コストを追加し、ごく少数の部品に償却されます。.
中量生産(100~1,000個)
この範囲では、, コスト差が縮まります. 。スポット溶接の高い段取りコストがより多くの部品に分散され、接合部あたりのより速いサイクルタイムが高い労働単価を相殺し始めます。接続点が多い部品(10箇所以上)では、この生産量範囲でスポット溶接がリベット締めと競合するか、甚至はより安価になる可能性があります。.
大量生産(1,000個以上)
大量生産では、, スポット溶接が総コストで優位に立つことが多く、特に自動化されている場合に顕著です. 。ロボットスポット溶接セルは 毎時200~500溶接 を安定した品質で生産でき、単位あたりの労働コストを劇的に削減します。リベット締めの自動化も存在しますが、あまり一般的ではなく、速度も限られています。中程度の複雑さを持つほとんどの板金アセンブリでは、, スポット溶接は500~2,000個の間で低コストの選択肢になります.
結果を変える隠れたコスト
明らかなコスト(設備、労働力、消耗品)は全体像の一部に過ぎません。いくつかの 隠れたコストが総コスト比較を予期しない形で変える可能性があります.
手直しとスクラップ率
薄板金属(1.0 mm未満)のスポット溶接は、溶け抜けのリスクがあり、スクラップが発生します。 2~5%のスクラップ率 で10,000個の生産を行うと、 200~500個の部品が手直しまたは交換が必要になります. 。リベット締めはこのリスクを回避しますが、リベットの打ち込みミスや穴の偏心もスクラップを生む可能性があり、通常はより低い率(1–2%)ですが、ゼロではありません。.
熱変形と後工程処理
スポット溶接は熱を発生させ、薄板金属部品、特にアルミニウムを変形させる可能性があります。部品に厳しい平坦度公差(5 mm/m以下)が要求される場合、溶接後の矯正が必要になることがあります—部品あたり $0.50~$2.00. の追加コストが発生します。リベット締結は熱変形を完全に回避できるため、さらなる加工なしで直接組立に回される部品にとって 大きなコスト優位性となり得ます.
ファスナー在庫とリードタイム
リベットは汎用品ですが、部品に特定の種類、サイズ、または材質(ステンレス鋼構造用リベットなど)が必要な場合、, リードタイムは4~8週間に及ぶことがあります. 。在庫切れは生産を停止させます。スポット溶接にはこの依存関係がありません—電極と電力は常に利用可能です。ジャストインタイム生産環境では、この サプライチェーンリスクは実際のコスト要因であり 、定量化は困難ですが認識しておくことが重要です。.
検査時間とサイクルへの影響
構造用途におけるスポット溶接検査はサイクルタイムを増加させます。各部品で 10溶接点を1点あたり30秒で超音波検査, する場合、 部品あたり5分の検査時間となります—大量生産ではこの時間は急速に積み上がります。リベット締結の検査はより迅速ですが、累積コスト差は品質要件と生産量によって異なります。.
総コストに影響する板金特有の要因
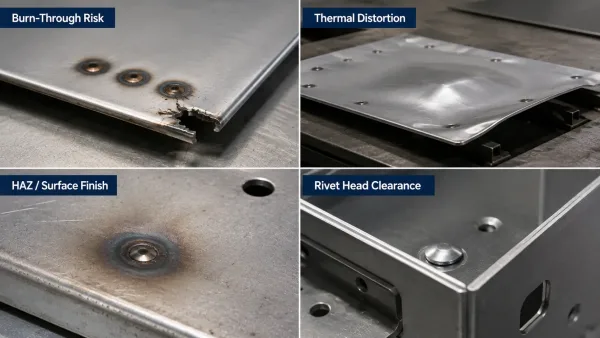
焼き抜け、変形、検査、リベット頭部クリアランスなどの主要な隠れたコスト要因が、板金接合について示されています。.
板金加工には、厚板や構造用鋼の作業とは異なる形でコスト計算に影響する独自の制約があります。これらの要因は、一般的な溶接対リベット締結の比較では見落とされがちです。.
材料厚さと焼き抜けリスク
板厚 0 mm未満, の板金では、スポット溶接は焼き抜けを避けるために電流と時間の精密な制御が必要です。これは多くの場合、 サイクルタイムの増加、電極ドレッシングの頻度増加、およびスクラップ率の上昇を意味し—すべてコストを増加させます。リベット締結にはこの制限はありませんが、非常に薄い板(5 mm未満)ではリベットを適切に支持するのに十分な材料がない場合があり、荷重下で引き抜けが発生する可能性があります。.
接合部強度要件
の中で 板金接合設計, では、スポット溶接は せん断強度 に優れていますが、引張および剥離には弱いです。部品に引張または剥離荷重がかかる場合、補償のために溶接点を増やす必要があり—コストが増加します。リベットはせん断荷重に十分対応でき、構造用リベットタイプを使用して特定の引張荷重に対応するように設計できますが、各リベットは 穴周辺の応力集中点 を導入し、設計で考慮する必要があります。.
表面仕上げと後処理
スポット溶接は各溶接点の周囲に 熱影響部(HAZ) を形成し、変色や表面仕上げの変化を引き起こす可能性があります。部品に塗装または粉体塗装が必要な場合、HAZには追加の前処理が必要になることがあります。リベット締結は表面仕上げに影響しませんが、 リベット頭部は目に見え、化粧部品では皿頭リベットを使用しない限り許容されない場合があります—皿頭加工が必要となり、コストが増加します。.
組立スペースとリベット頭部クリアランス
リベット頭部は板表面から突出し、通常 1~3 mm. です。部品が狭い筐体に組み込まれる場合、この突出が他の部品と干渉する可能性があり、設計変更やスペーサーシムが必要になります。. スポット溶接は表面と面一, であり、組立を簡素化し、追加のクリアランス確保の必要性を減らすことができます。.
意思決定フレームワーク:スポット溶接とリベット締結のどちらを選ぶべきか
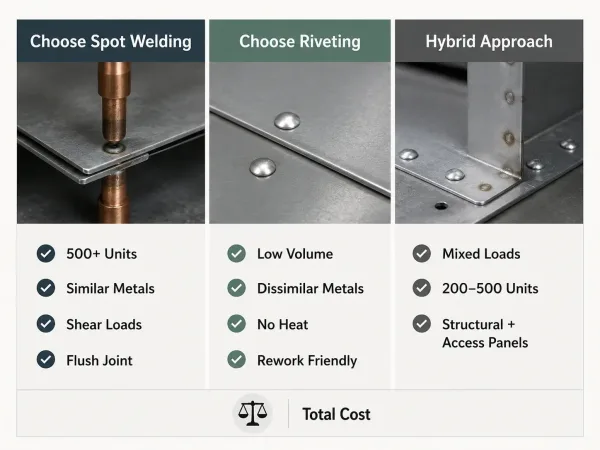
この意思決定フレームワークは、読者がプロジェクト条件に基づいてスポット溶接、リベット締結、またはハイブリッドアプローチを選択するのに役立ちます。.
一方の方法が普遍的に安価であると断言するのではなく、このフレームワークを使用して プロジェクトの特性を低コストの選択肢に適合させてください.
スポット溶接を選択する場合:
- 生産量が500ユニットを超え、自動化が可能な場合
- 部品の材質が 同種金属(鋼対鋼またはアルミ対アルミ)の場合
- 表面仕上げの要件が中程度の場合(面一の化粧仕上げが不要)
- 接合部が主に せん断荷重を受ける場合
- 組立スペースが限られており、 面一接合が望ましい場合
リベット締結を選択する場合:
- 生産量が200ユニット未満、またはプロジェクトが試作段階の場合
- 部品の材質が 異種金属(例:アルミニウム対鋼)の場合
- 熱変形が懸念される場合 (厳しい平坦度公差が要求される場合)
- 組立環境が電気設備を許容しない場合
- 製品ライフサイクル中に分解または再加工が見込まれる場合
ハイブリッドアプローチを検討する場合:
- 部品に混合荷重要件がある場合(一部の接合部はせん断、その他は引張)
- 生産量が コスト差が僅少な200~500ユニットの範囲の場合
- 設計が以下を許容する場合 構造接合部にはスポット溶接、アクセスパネルや取り外し可能なカバーにはリベット締結
よくある質問
板金プロジェクトに適した接合方法の評価にお困りですか?当社のエンジニアリングチームがお客様の図面を確認し、具体的な部品形状、材料、生産量の要件に基づいてコスト比較を提供いたします。 [DFMレビューを依頼する →]