エンジニアや調達チームが、どの塗装プロセスのリードタイムが短いかを尋ねる際、多くの場合は「粉体塗装かウェット塗装か」という単純な答えを期待しています。実際には、より複雑な要素が絡みます。リードタイムは塗装方法の固定された属性ではなく、部品形状、塗装システムの複雑さ、ロットサイズ、サプライヤーの能力、物流要因によって決まる変動する結果です。より速い選択肢を選ぶには、一般的なプロセス速度を比較するだけでなく、これらの変数を理解する必要があります。
本当の問いは「どちらが速いか」ではない — 「どのような条件で速いのか」である
「どちらが速いか」という質問は、2つの静的なプロセスを直接比較することを前提としています。実際には、シンプルなブラケットへの1回塗りの粉体塗装は3日で出荷できる場合がある一方、複雑な筐体への多層の塗料塗装システムには3週間かかる場合があります。逆に、カスタムの色合わせが必要な少量の試作品は、大量生産に最適化された粉体塗装ラインよりも、柔軟なスケジュールで対応できる塗料塗装工場の方が速く進む場合があります。答えは完全に特定のプロジェクトのパラメータによって異なります。
本記事では、業界の一般論ではなく、プロジェクトの実際の要件に基づいてリードタイムを評価するためのフレームワークを提供する。各プロセスの時間構成要素を分解し、納期を左右する主要変数を特定し、見積依頼書にリードタイムの期待値を指定するための実践的なガイダンスを提供する。
粉体塗装とウェット塗装の仕組み:プロセス概要
リードタイムを分析する前に、各塗装方法の基本的なワークフローを理解することが不可欠である。両プロセスは金属表面の保護と仕上げを目的としているが、塗布方法、硬化メカニズム、生産シーケンスは大きく異なる。
粉体塗装:静電塗布と硬化
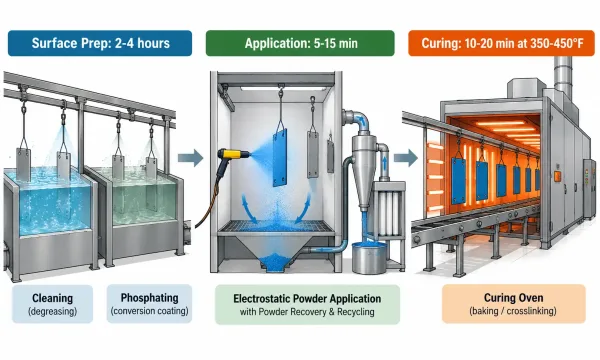
3段階の粉体塗装プロセス:表面処理、静電粉体塗装、オーブンによる熱硬化。
粉体塗装は、静電スプレーガンを使用して、接地されたワークピースに乾燥した流動性のある粉末を塗布します。帯電した粉末粒子は、熱によって溶融して連続した塗膜になるまで部品表面に付着します。このプロセスは通常、表面処理、粉末塗布、熱硬化の3つの主要な段階で構成されます。表面処理には通常、密着性を確保するための洗浄、リン酸処理、またはクロメート化成処理が含まれます。粉末はスプレーブースで塗布され、多くの場合はオーバースプレーをリサイクルする回収システムが使用されます。最後に、塗装された部品は硬化炉に入り、350°F~450°F(175°C–230°C)の温度で10~20分間、粉末が溶融、流動、架橋して耐久性のある仕上げになります。
ウェット塗装:スプレー塗布と乾燥
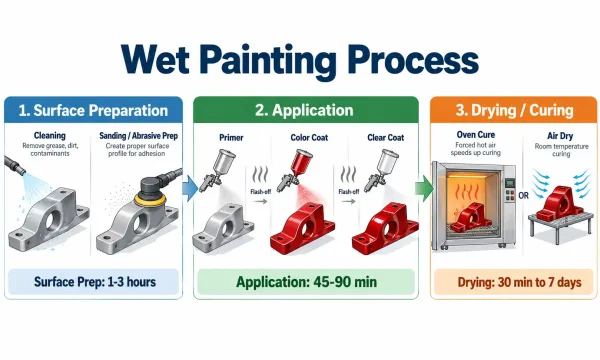
表面処理、蒸発時間を挟んだ複数回の塗装、および最終乾燥・硬化を示す塗装プロセス。
塗料塗装は、液体塗装またはスプレー塗装とも呼ばれ、従来式、エアレス式、または静電式のスプレー設備を使用して、液体塗料—通常は溶剤系または水系の塗料—を塗布します。このプロセスも表面処理から始まり、洗浄、研磨、プライマー塗装が含まれる場合があります。液体塗料は複数の薄い層で塗布され、コート間には溶剤を蒸発させるためのフラッシュオフ時間が設けられます。最終コートの後、部品は乾燥工程に入ります。これは自然乾燥、高温での強制乾燥、またはオーブンでの焼付けが含まれる場合があります。乾燥時間は塗料の化学組成によって大きく異なります。水系アクリルは30分で指触乾燥する場合がありますが、完全硬化には24時間かかる場合があり、2液型エポキシは室温で7日必要になる場合があります。
リードタイムの内訳:表面処理から最終検査まで
塗装プロセスのリードタイムは、実際の塗布および硬化ステップを超えて広がる。部品が塗装施設に到着してから、検査、梱包され、出荷準備が整うまでのすべての活動を含む。これらの構成要素を理解することで、どこに時間が費やされ、どこで効率化が図れるかを特定するのに役立つ。
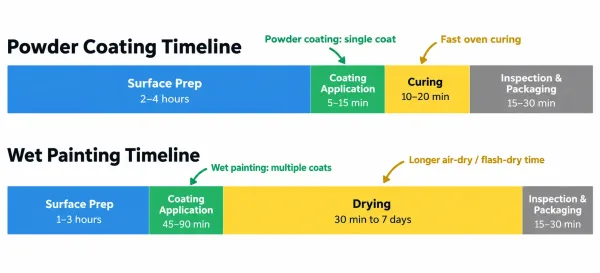
表面処理から最終検査まで、粉体塗装と塗装の時間要素を比較した水平タイムライン。
表面処理時間:洗浄、リン酸塩処理、マスキング
表面処理は、コーティングのリードタイムにおいて最も時間を要する変数であることがよくあります。 粉体塗装の場合、前処理には通常、アルカリ洗浄、すすぎ、および化成処理(リン酸鉄またはリン酸亜鉛)が含まれ、自動化ラインでは2–4時間、手作業工程ではさらに長くかかる場合があります。ウェット塗装では、同様の洗浄に加えて、研磨、スカッフィング、プライマー塗布などの追加工程が必要になることがあり、1–3時間が加算されます。マスキング(塗装しない領域を覆うこと)は、部品の複雑さに比例して時間を要します。単純な部品では15分のマスキングで済む場合もありますが、複数のマスキング領域を持つ複雑なアセンブリでは2–3時間を要する場合があります。
塗布および硬化・乾燥時間
塗布時間は、塗装回数と方式の転移効率によって決まります。粉体塗装は通常、1回の塗装で部品あたり5–15分、その後15–25分のオーブン硬化が必要です。ウェット塗装では、プライマー、ベースコート、クリアコートなど複数回の塗装が必要になることが多く、各工程の間に蒸散時間(フラッシュオフ)を設けます。3層のウェット塗装システムでは、塗布時間に45–90分、さらにオーブン焼付けに30–60分、または自然乾燥に24時間を要する場合があります。大量ロットでは、コンベア式の粉体塗装ラインで1時間あたり数百個の部品を処理できる一方、ウェット塗装ブースでは、サイズと複雑さに応じて20–50個/時間を処理できる場合があります。
品質検査と手直しの余裕
検査と潜在的な手直しにより、リードタイムの見積もりにバッファ時間が必要になります。どちらの工程でも、密着試験、膜厚測定、外観検査が必要です。粉体塗装は、1回塗装で膜厚が均一なため、不良率は通常低くなりますが、修理はより困難です。損傷箇所は、多くの場合、完全に剥離して再塗装する必要があります。ウェット塗装は、タッチアップや色合わせが容易で、軽微な欠陥の手直し時間を短縮できます。ただし、ウェット塗装システムは、垂れ、たまり、オレンジピールなどの塗装エラーに敏感で、研磨と再塗装が必要になる場合があります。現実的なリードタイムの見積もりには、検査と軽微な手直しのための5–10%のバッファを含める必要があります。
塗装リードタイムを実際に決定する5つの要因
粉体塗装とウェット塗装の一般的な比較は的を射ていません。プロジェクトのリードタイムは、お客様の部品と要件に固有の方法で相互作用する具体的な要因によって決まります。
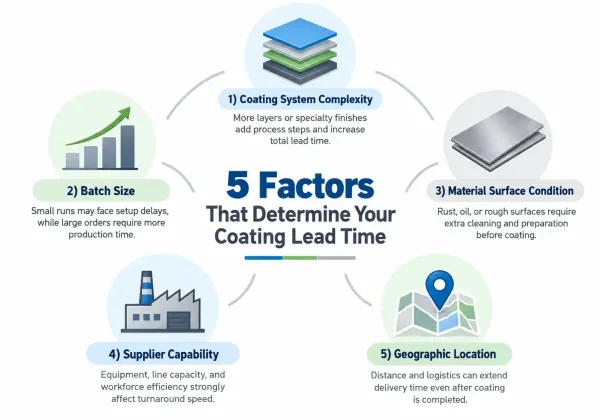
塗装リードタイムを決定する5つの要因をアイコンと簡単な説明で示したインフォグラフィック。
要因1:塗装システムの複雑さ(シングルコート vs マルチコート)
塗装層の数が、リードタイムに最も大きな影響を与えます。プライマーとカラーを組み合わせた1層の粉体塗装システムでは、総工程時間はわずか2–3時間で済む場合があります。プライマー、ベースコート、クリアコートによる多層のウェット塗装システムでは、追加の塗装工程、フラッシュオフ時間、焼付けサイクルにより、その時間が容易に2倍または3倍になります。選択する工程に関係なく、よりシンプルな塗装システムを指定することが、リードタイムを短縮する最も効果的な方法です。
要因2:バッチサイズと生産スケジューリング
ロットサイズは、段取り効率とスケジュール優先度を通じてリードタイムに影響します。小ロット(50個未満)は、段取り時間が最小限で色替えも迅速なため、ウェット塗装工場ではしばしばより早く処理されます。粉体塗装ラインは、色替えやオーブン温度調整の段取り時間が長いため、色の混在した小ロットでは効率が低くなります。大ロット(500個超)では、粉体塗装のコンベア処理と高速硬化により、全体のリードタイムが短くなるのが一般的です。中ロット(50–500個)では、工程間の差はほとんど見られない場合があります。これはサプライヤーの現在の負荷とスケジュール状況によって異なります。
要因3:材料と表面状態
基材の材質とその状態は、前処理時間に影響します。アルミ部品は、コーティング前にクロメート処理やアルマイト処理が必要になる場合があり、工程に1日追加されます。ミルスケールのある熱間圧延鋼は、冷間圧延鋼よりも強力な洗浄が必要です。油、グリース、錆が付着した状態で到着する部品は、追加の脱脂やブラスト処理が必要となり、前処理時間が1–2時間延長されます。図面に「HRPO dry」や「cold-rolled, degreased」などの表面状態を指定すると、塗装業者は前処理時間を正確に見積もることができます。
要因4:サプライヤーの能力と生産能力
サプライヤーの能力は、リードタイムにおける隠れた変数であることがよくあります。自動化ライン、複数のオーブン、専任のマスキング作業員を備えた粉体塗装工場は、手作業のオペレーションよりも部品を迅速に処理できます。同様に、経験豊富なスプレーオペレーターと良好に維持された設備を備えたウェット塗装工場は、不良や手直しが少なくなります。現在の稼働状況も同様に重要です: 80%の稼働率で操業している工場は5日のリードタイムを提示するかもしれませんが、同じ工場が95%の稼働率であれば10日を提示する場合があります。サプライヤーに現在の負荷状況と類似部品の標準的なリードタイムを尋ねることは、工程タイプを比較するよりも正確な見積もりが得られます。
要因5:地理的位置と物流
お客様の施設と塗装工場間の輸送時間は、全体のリードタイムに加算されます。ファブリケーターが塗装を遠隔地の専門業者に外注する場合、往復それぞれ2–5日の輸送時間が追加される可能性があります。社内塗装設備を備えたファブリケーターを選ぶ、あるいは近隣の塗装工場を選ぶことで、この物流のギャップを解消し、全体のリードタイムを短縮できます。国際調達では、通関手続きとフォワーディングにより1–2週間追加される場合があり、単価が高くなる可能性があっても、現地での塗装オプションの方が魅力的になります。
板金特有の事情:部品形状がタイムラインを変える理由
板金部品は、鋳造、機械加工、成形部品とは異なる方法で塗装リードタイムに影響する独自の課題を提示します。これらの幾何学的および製造上の制約は、納期見積もりの際に考慮する必要があります。
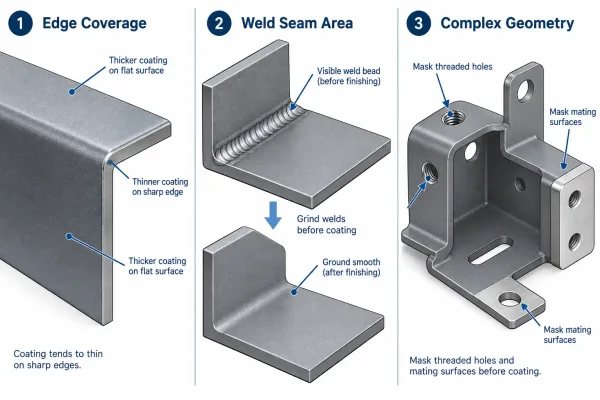
板金コーティングでよくある課題(エッジの引き込み、溶接盛り上がり、マスキング要件)を示す技術図。
エッジカバレッジと溶接シームの考慮事項
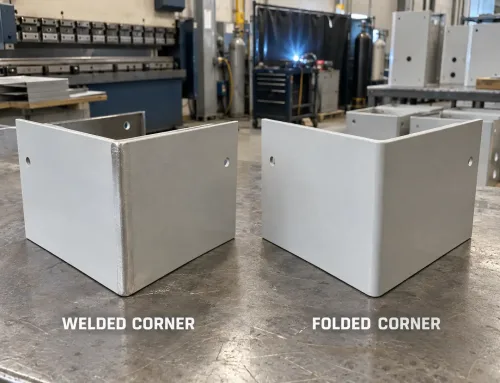
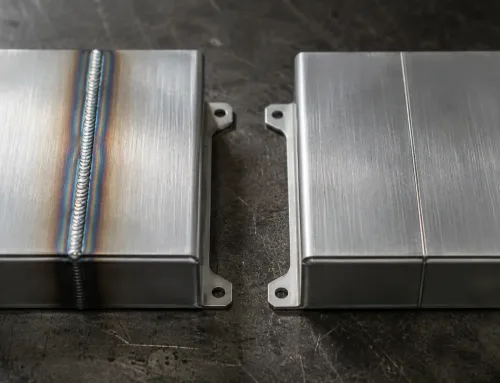
鋭いエッジと溶接シームは、両方の塗装プロセスにとって問題領域です。粉体塗装は鋭いエッジから引き離れる傾向があり(「エッジカバレッジ効果」)、エッジの事前面取りまたはこれらの箇所での薄い膜厚の受け入れのいずれかが必要です。ウェット塗装はエッジカバレッジが優れていますが、溶接シーム上で過度に盛り上がる可能性があり、塗装前に研削や研磨が必要です。両プロセスとも、連続溶接、溶接スパッタ、または粗いエッジのある部品には追加の前処理時間が必要な場合があります。図面に鋭利なエッジの面取り要件を指定する—例えば「すべての鋭いエッジを0.5mm面取り」—ことで、塗装業者が前処理時間を見積もるのに役立ちます。
複雑な形状とマスキング要件
深い絞り、きつい角、または凹部のある部品は、マスキングの量が増え、塗装時間が長くなる場合があります。粉体塗装の静電吸引力は、スプレー塗装よりも凹部に到達しやすいという利点がありますが、ファラデーケージ効果により深い空洞への浸透が制限されることがあります。ウェット塗装は複雑な形状に対してより精密な制御が可能ですが、熟練したオペレーターと複数のスプレー角度が必要です。ねじ穴、嵌合面、または接地ポイントのマスキングが必要な部品では、複雑さに応じて30–60分/個のマスキング時間が追加されます。
曲げ後および溶接後の塗装シーケンス
成形、溶接、コーティングの順序は、納期と品質の両方に影響します。曲げ前にコーティングすると、曲げ半径部でひび割れが発生する可能性があり、溶接後にコーティングすると、溶接スパッタや熱変色が仕上げの下に閉じ込められる可能性があります。ほとんどの加工業者は、すべての成形および溶接作業が完了した後にコーティングすることを好みますが、これには溶接残留物を除去するための追加の洗浄工程が必要になる場合があります。設計上、組立前にコーティングが可能な場合は、手戻りや遅延を避けるため、設計の初期段階で加工業者と工程について協議してください。
より速い選択肢の選定:意思決定フレームワーク
どちらかのプロセスが一律に速いと断言するのではなく、この意思決定フレームワークを使用して、お客様の特定のプロジェクトでより短いリードタイムが期待できる選択肢を評価してください。
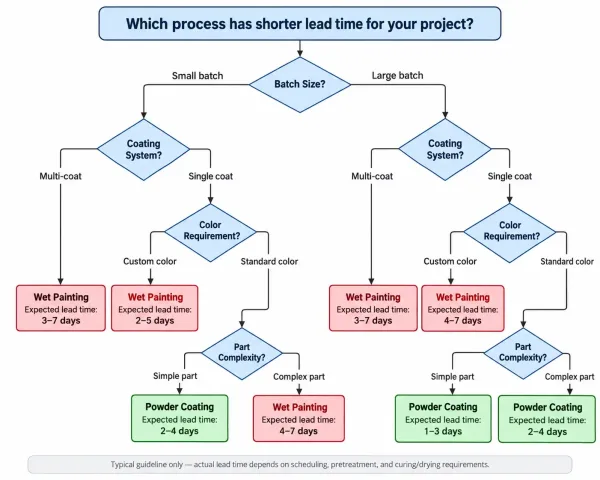
プロジェクト要件に基づいて、どのコーティングプロセスがより短い納期を提供するかを判断するのに役立つフローチャート。
粉体塗装がリードタイムで優位になる典型的なケース
粉体塗装は以下の場合にリードタイムが短くなる傾向があります:
- 部品には1回塗りのシステム(色と保護の兼用)が必要
- ロットサイズが大きく(500個超)、ラインの段取りが正当化できる
- 部品形状が単純で、マスキング要件が最小限
- 塗装工場に自動化ラインがあり、空き能力がある
- 部品の材質は鋼またはアルミニウムで、標準的な表面状態です
- カスタム色合わせは不要です(標準RALまたはPantoneカラー)
ウェットペイントがより速い選択肢となる場合
ウェットペイントは以下の場合にリードタイムが短くなる可能性があります:
- 部品には複数のコート(プライマー+カラー+クリアコート)が必要です
- ロットサイズが小さく(50個未満)、色替えが頻繁です
- カスタム色合わせが必要です(特殊色、メタリック仕上げ)
- 部品は複雑な形状であり、精密な塗布制御が必要です
- タッチアップおよび補修能力が用途にとって重要です
- コーティングサプライヤーは柔軟なスケジューリングと迅速な段取り替えが可能です
急ぐことの隠れたコスト:品質とスピードのトレードオフ
納期短縮は、多くの場合、品質とのトレードオフを伴います。 前処理を急ぐと密着性が損なわれる可能性があり、フラッシュオフ期間を省略すると溶剤の閉じ込めが発生する可能性があり、硬化時間を短縮すると化学耐性の低い未硬化のコーティングになる可能性があります。短納期加工を依頼する前に、その用途が本当に最速のターンアラウンドを必要とするのか、それとも適切なプロセス制御を伴うわずかに長い納期の方が長期的にコスト効率が良いのかを検討してください。
RFQでリードタイム要件を指定する方法
見積依頼におけるリードタイムの期待値を明確に伝えることで、サプライヤーが正確な見積もりを提供でき、工程の後半での誤解を防ぐことができます。
記載すべき必須リードタイム情報
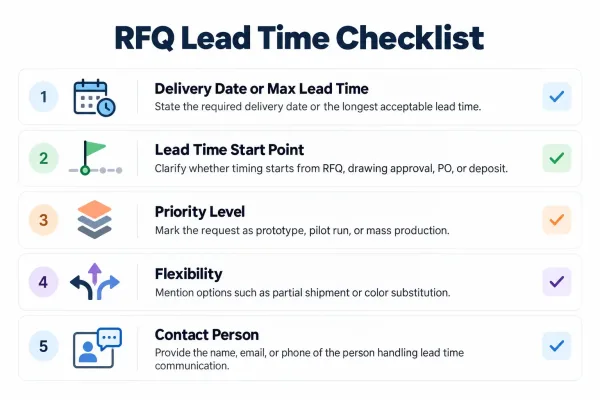
正確な納期見積もりのためにRFQに含めるべき重要な情報を示すビジュアルチェックリスト。
RFQには以下を明記してください:
- 必要な納期または最大許容リードタイム(例:「10月15日までに部品が必要」または「POから最大10営業日」)
- リードタイムは、図面承認、材料受入、または生産開始のいずれから測定されるか
- 優先度:これは試作品の特急、生産注文、標準納期のいずれですか?
- 柔軟性:分納や代替のコーティングカラーは受け入れ可能ですか?
サンプルと量産のリードタイムに関する考慮事項
サンプル注文は、段取り時間と初品検査の要件により、部品あたりのリードタイムが長くなる傾向があります。生産注文は、確立されたプロセスと最適化されたスケジューリングの利点があります。見積もりを依頼する際は、サプライヤーにサンプルと生産数量の別々のリードタイム見積もりを提供するよう依頼してください。これにより、プロジェクトのタイムラインを正確に計画でき、試作品から生産への移行時の予期せぬ事態を回避できます。
遅延を避けるためのコミュニケーション戦略
いくつかのコミュニケーション慣行がリードタイムのコミットメント維持に役立ちます:
- すべてのコーティング仕様を明確に記載した、完全で正確な図面を提供してください
- コーティング工場からの技術的な確認依頼には迅速に対応してください
- 生産遅延を避けるため、サンプルと初品を迅速に承認してください
- 出荷指示と梱包要件を工程の早い段階で確認してください
- 技術およびスケジュールに関する質問のための窓口を1つに定めてください
重要なポイント:プロジェクトに適したプロセスの選択
粉体塗装とウェット塗装のリードタイム比較は、単純な二択ではありません。むしろ、実際に納期を左右する要因に対して、プロジェクトの具体的な要件を評価する必要があります。標準色の単純な部品を大量に生産する場合、粉体塗装は効率的な処理と高速な硬化により、多くの場合リードタイムを短縮できます。 小ロット、複雑な形状、またはカスタムカラーの場合、ウェット塗装はセットアップのオーバーヘッドが少なく、工場内でより速く処理できることがあります。
リードタイムを最小限に抑えるための最も効果的な戦略は、図面に塗装要件を明確かつ完全に記載し、設計プロセスの初期段階でシーケンスと前処理の要件について製造業者と話し合い、部品の種類とロットサイズに対して実績のある能力と利用可能なキャパシティを持つ塗装サプライヤーを選定することです。 一般的なプロセスの比較ではなく、これらの実用的な考慮事項に焦点を当てることで、プロジェクトをスケジュールどおりに進めるための適切な意思決定を行うことができます。
板金の塗装仕様の最適化についてお手伝いが必要ですか?当社のエンジニアリングチームが図面を確認し、リードタイムの短縮と塗装性能の向上に役立つDFMフィードバックを提供します。図面をアップロードすると、受領後24時間以内に無料レビューを提供します。