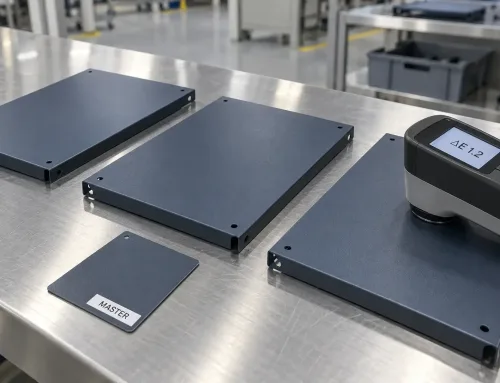
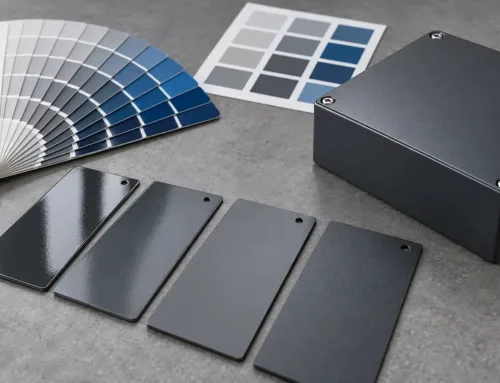
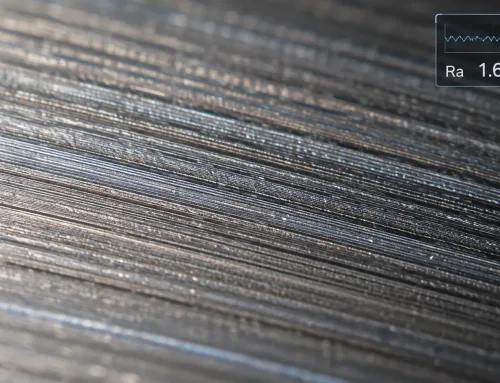
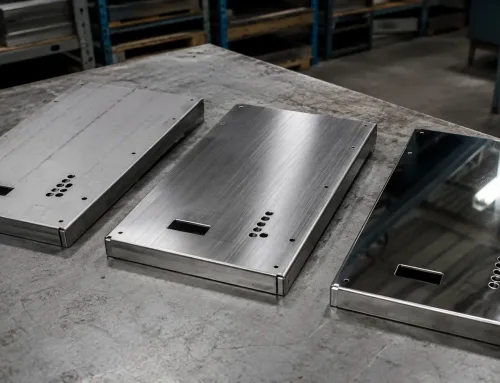
板金サプライヤーに図面を送り、表面指示に「グロス仕上げ」と記載したところ、部品が思い描いていたサンプルとはまったく違う見た目で戻ってきた — 光沢が強すぎる、鈍すぎる、またはロット内でばらつきがあるといった状態です。根本的な原因はほぼ常に同じです。図面で「グロス」が実際に何を意味するかを測定可能な用語で定義していなかったことです。
グロス仕上げとは、表面が光を鏡面方向に反射する能力を指します — すなわち、反射角が入射角に等しく、鏡と同様の状態です。これは、入射光を多方向に散乱させるマット仕上げとは異なります。製造において、グロスは主観的な印象ではなく、標準化された条件下でグロス単位(GU)により測定される定量化可能な特性です。グロス仕上げの背後にあるレベル、測定方法、製造工程を理解することが、明確な仕様と曖昧な仕様を分ける鍵となります。
光沢仕上げとは?
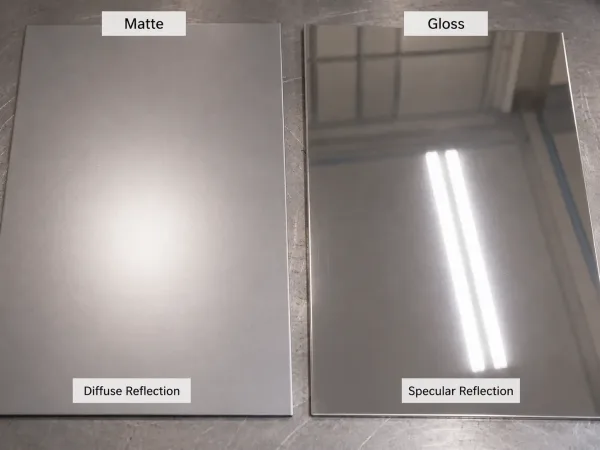
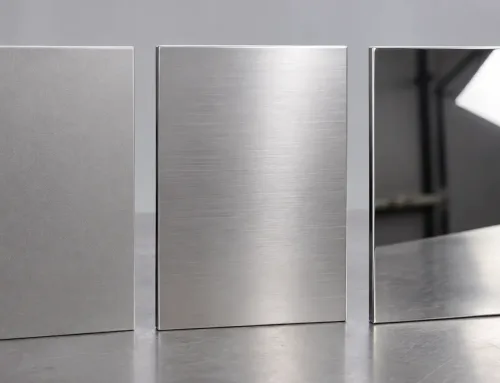
グロス表面は光を集中した方向に反射し、マット表面は光を拡散的に散乱させます
グロス仕上げとは、入射光の大部分が拡散的に散乱するのではなく、単一の予測可能な角度で反射する表面状態です。完全にマットな表面では、微細な凹凸が入射光を分断し、あらゆる方向に再方向付けします。グロス表面では、表面形状が十分に滑らかであるため、光が集中したビームとして跳ね返ります。
実際には、グロス表面は周囲の明確な反射像を生み出します — 輪郭、形状、光源がその表面に反射して見えます。グロスが高ければ高いほど、それらの反射はより鮮明で明確になります。ハイグロスの板金パネルは天井の照明を明るいスポットとして反射しますが、サテン仕上げのパネルは代わりに柔らかく拡散した光沢を示します。
グロスは光学的特性であり、全体的な表面仕上げの一要素であって、材料特性ではありません。同じ鋼合金でも、適用される製造工程に応じてマット、サテン、またはハイグロスに仕上げることができます。また、色にも依存しません — 黒いグロス表面と白いグロス表面は、目にはまったく違って見えても、同じ量の光を反射することができます。
光沢単位(GU)— 光沢の測定方法
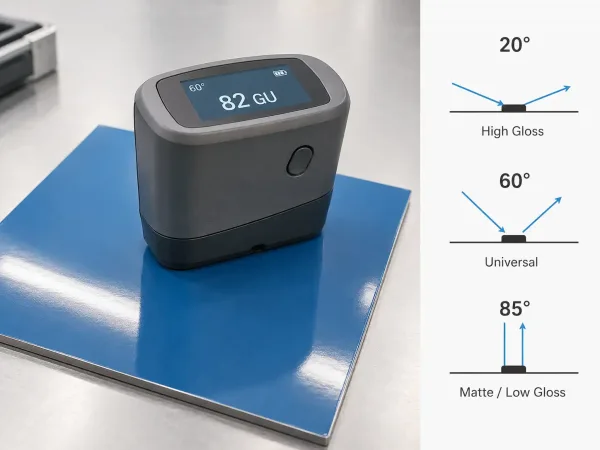
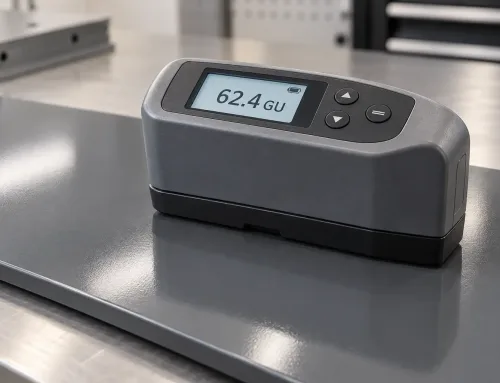
光沢は光沢計でGU単位で測定され、仕上げレベルに応じて通常20°、60°、または85°で測定されます。
光沢は、光沢計(glossmeterとも呼ばれる)と呼ばれる機器で測定されます。この装置は、固定角度で光のビームを表面に照射し、反射光の強度を測定します。結果は光沢単位(GU)で表され、100 GUは認定された黒色ガラス基準板の反射を表します。
製造業で最も広く参照されている規格であるASTM D523では、3つの測定角度が定義されています:
- 20° ジオメトリ — 高光沢表面(60° で 70 GU 超)に使用されます。狭い角度は光沢範囲の上端部での感度が高くなり、広い角度では検出しにくい微小な差異を捉えやすくなります。
- 60°ジオメトリ — 汎用角度で、マットから高光沢までの全光沢範囲に対応します。他の角度を使用する理由がない限り、ほとんどの仕様ではこの角度が標準とされます。
- 85° ジオメトリ — マットおよび低光沢表面(60° で 10 GU 未満)に使用されます。このすれすれの角度は、60° ではほぼ見えない微小な差異を拡大して捉えます。
同じ表面でも、使用する角度によってGU値が異なることがあります。マットなパネルでは、5 GU at 60° and 12 GU at 85°と測定される場合があります。このため、完全な光沢仕様には、GU範囲と測定角度の両方が必ず含まれます。
ASTM D523は北米における参照規格です。国際的な同等規格はISO 2813です。両者は同じ測定ジオメトリと手順を定義しており、主に用語と文書化要件が異なります。サプライチェーンが複数の地域にまたがる場合は、1つの規格を明示的に指定することで曖昧さを回避できます。
光沢レベル — マットから高光沢まで
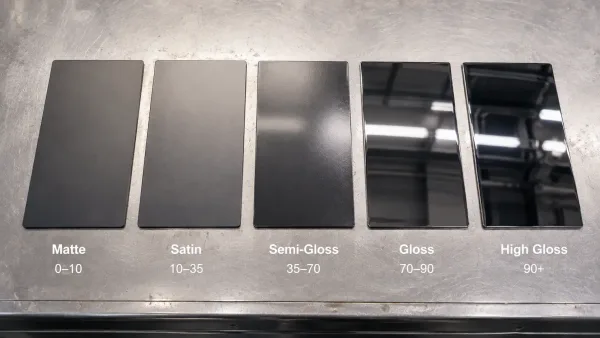
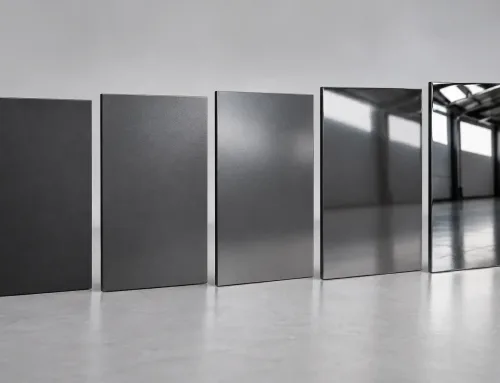
光沢レベルはマットから高光沢まであり、反射の明瞭さとGU値が増加します。
製造仕様では通常、光沢スペクトルを5つのレベルに分けます。境界は厳密なものではなく、業界や塗料メーカーによって線引きが多少異なりますが、以下の範囲は60°測定角度における最も広く使用されている分類を表しています:
| レベル | GU範囲(60°) | 視覚的特性 | 一般的な用途 |
|---|---|---|---|
| マット | 0–10 | 目視できる反射なし。平坦で均一な外観 | 明るい環境でのコントロールパネル。アンチグレア表面 |
| サテン | 10–35 | 柔らかく拡散した光沢。近距離でわずかな艶が視認可能 | 建築用筐体。コンシューマーエレクトロニクスハウジング |
| セミグロス | 35–70 | 中程度の反射。物体は視認できるが輪郭はぼやける | 産業機器パネル。小売用什器 |
| グロス | 70–90 | 物体の明確な反射。光源が視認可能 | 自動車内装トリム。家電パネル |
| ハイグロス | 90+ | 鏡のような反射。鮮明で明確な像 | 装飾用金属加工。ディスプレイフレーム。看板 |
上記の範囲は目安であり、絶対的な境界ではありません。68 GUで測定された部品は、セミグロスとグロス の境界に位置します。どちらのカテゴリに該当するかは、貴社チームがメーカーと合意した仕様によって決まります。これも、図面で数値のGU範囲を定義することが、「グロス」や「セミグロス」といったラベルを使用するよりも重要である理由です。
光沢レベルは、表面の色や質感とも相互に関係します。人間の目は明るい表面の輝度差に敏感であるため、暗い色よりも明るい色の方が光沢のばらつきをより見つけやすくなります。サンドブラストやヘアライン加工された金属などのテクスチャのある基材は、コーティング後も微細な凹凸が光を散乱させるため、均一な高光沢に仕上げることが困難です。
各種製造プロセスにおける光沢仕上げの実現方法
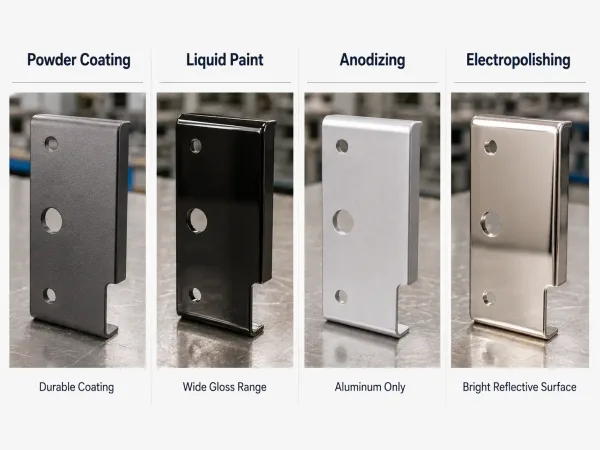
粉体塗装、液状塗装、アルマイト処理、電解研磨は、それぞれ異なる方法で光沢仕上げを実現します。
すべての光沢仕上げが同じプロセスで得られるわけではなく、選択するプロセスはGU値以上のものに影響します。板金製造では4つの一般的な方法が使用され、それぞれ異なる特性があります:
粉体塗装は、乾いた粉末を部品に静電塗装し、オーブンで硬化させます。光沢レベルは粉末の配合によって決まり、メーカーは同じ色でマット、サテン、セミグロス、ハイグロスのバリエーションを提供しています。粉体塗装は耐久性が高く、エッジ部の被覆性も良い均一な仕上げを生み出しますが、特定の粉末の光沢範囲は固定されています。光沢レベルを変更するには、工程パラメータを調整するのではなく、粉末を変更する必要があります。
液状塗装(ウェットスプレー)は、溶剤系または水系の塗料をスプレーガンで塗装します。粉体塗装と同様に、光沢は塗料の配合によって制御されます。液状塗装は粉体塗装よりも広い光沢範囲(完全マットから鏡面のような高光沢まで)を提供し、色合わせの柔軟性も高まります。ただし、一般的に塗膜は薄くなり、垂直面での垂れ(サギ)のリスクが高くなり、乾燥時間も長くなります。
アルマイト処理は、アルミニウム表面に制御された酸化皮膜を形成する電気化学プロセスです。アルマイト処理された部品の光沢は、母材の表面状態に大きく依存します。研磨されたアルミニウム板はアルマイト処理後も光沢の多くを保ちますが、ミル仕上げの板は保ちません。アルマイト処理は、コーティングのように光沢を「生み出す」のではなく、既にある光沢を保持し、強化します。
電解研磨(エレクトロポリッシング)は、金属表面から薄い層の材料を除去し、微細な凹凸を平滑化します。その結果、粗さが低減された明るく反射性の表面が得られます。電解研磨は、コーティング層なしでクリーンで反射的な外観が必要なステンレス鋼部品によく使用されます。達成可能な光沢は、初期の表面仕上げと処理時間によって異なります。
プロセスの選択は、外観だけでなく、その他の特性にも影響します。粉体塗装と液体塗料は、膜厚(通常、粉体は50–100 µm、液体は25–50 µm)を追加するため、重要部位の寸法公差が変化します。 アノダイズ処理と電解研磨は、マイクロスケールで材料を除去または付加するため、公差の厳しい部品では重要になります。光沢仕様を指定する際は、そのプロセスが部品の他の要求事項と適合するかどうかを検討する価値があります。
図面への光沢仕上げの指定方法
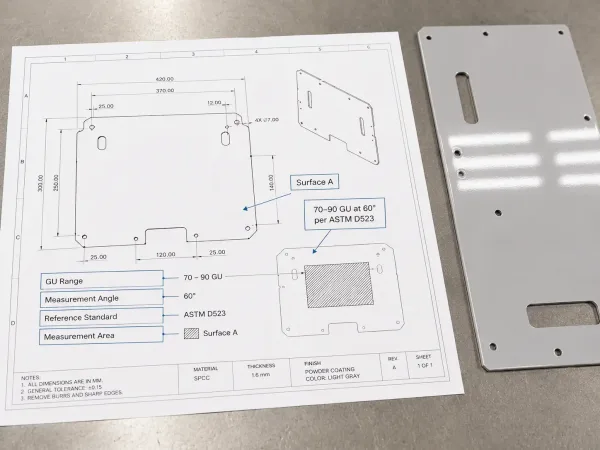
完全な光沢仕様の指定には、GU範囲、測定角度、基準規格、測定面積を定義する必要があります。
「光沢仕様」とのみ記載された光沢指定では、目標GU、測定角度、規格についてメーカーが推測する必要があります。 これは、買い手とサプライヤー間の期待値の不一致の最も一般的な原因です。
光沢指示に含めるべき内容
エンジニアリング図面におけるシート金属表面要求事項の完全なセットでは、4 つの要素を使用して光沢仕様を定義する必要があります。
- GU範囲 — 許容される数値範囲。例:70–90 GU。「80 GU」のような単一の数値は、範囲が指定されていない限り、暗黙の公差を伴う目標値として理解されるべきです。
- 測定角度 — 20°、60°、または85°。省略された場合、メーカーは60°をデフォルトとしますが、明示的に記載することで曖昧さがなくなります。
- 基準規格 — ASTM D523 または ISO 2813。これにより、機器の校正、測定手順、報告形式が定義されます。
- 測定面積 — 光沢を測定する部品の特定の領域。複雑な部品では、平面、エッジ、凹部の間で光沢が変化する場合があります。重要表面を特定することで、重要な箇所で検査が実施されます。
一般的な図面指示は次のように記載される場合があります:「光沢仕上げ:70–90 GU at 60° per ASTM D523、[表面A]で測定。」
光沢仕様におけるよくある間違い
受領する図面には、3つの誤りが繰り返し見られます:
- 数値ではなくラベルを使用する。 GU範囲なしで「セミグロス」と記載すると、メーカーがその用語を曖昧に解釈する可能性があります。2つのサプライヤーが、30 GUと65 GUの部品を納品し、どちらも「セミグロス」と呼ぶかもしれません。“
- 測定角度の省略。 60° で 45 GU と測定される表面が、85° では 60 GU と測定される場合があります。角度を指定しないと、検査結果が曖昧になります。
- 測定位置を特定しない。 平らなパネル面とその曲げエッジでは、コーティング厚や表面処理の違いにより、光沢度の測定値が大きく異なる場合があります。図面に測定箇所が指定されていない場合、メーカーは最も測定しやすい場所を選択しますが、それは貴社が重視する箇所ではない可能性があります。
受入部品における光沢の検証
部品が到着したら、携帯型光沢計で光沢の検証は簡単です。計器を指定角度で部品表面に平らに当て、1秒以内に測定値が得られます。生産バッチの場合、ほとんどのバイヤーはサンプリング計画を採用し、全数ではなくロットごとに一定数の部品を測定します。
受入検査における実用的なポイントをいくつか挙げます:
- 使用前に校正する。 光沢計は時間の経過とともにドリフトが生じます。多くの機器には日常校正用の黒色ガラス標準板が付属しています。この手順を省略することは、測定値が不正確になる最も一般的な原因です。
- 指定された領域で測定する。 図面指示には測定面を明記する必要があります。明記されていない場合は、部品の外観を代表する最大の平面を選択してください。
- ロット変動を考慮する。 どの製造工程でも、ロット内のすべての部品で同一の光沢測定値が得られることはありません。製造受入基準では、許容GU範囲を定義する必要があります。目標値から ±5 GUの公差は、コーティング部品では一般に許容可能とみなされます。より厳しい管理が必要な場合は、仕様に明記してください。
部品が光沢検査に不合格となった場合、原因は通常次の3つのいずれかです:誤ったコーティングロットが使用された、硬化温度または時間が適切でなかった、または下地表面の前処理が一貫していなかった。 ほとんどの場合、問題は材料欠陥ではなく工程パラメータに起因します。
光沢仕上げとその他の表面外観用語との比較
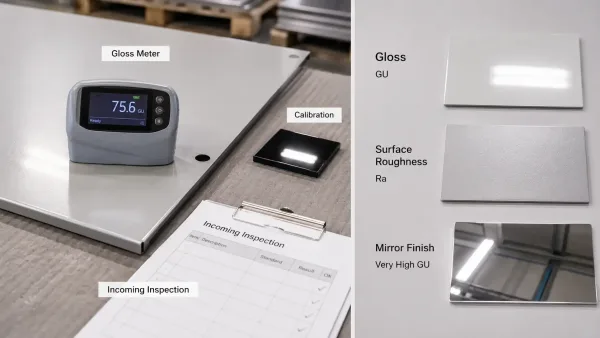
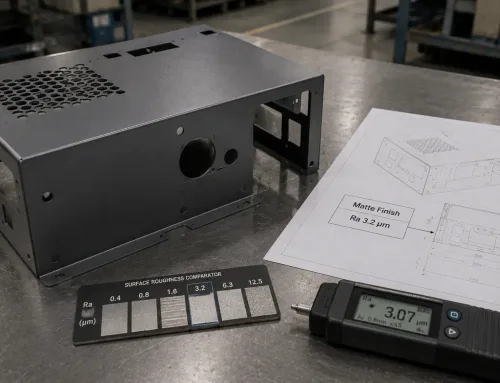
光沢検査には光沢計を使用しますが、光沢と表面粗さは異なる表面特性を表します。
光沢は、表面の外観を表すために使用される用語の一つです。関連する概念と混同しやすいですが、製造の文脈ではその区別が重要です:
| 用語 | 測定内容 | 計器 | 単位 |
|---|---|---|---|
| グロス | 正反射(鏡面角)光反射 | 光沢計 | GU |
| 表面粗さ | 表面プロファイルの微視的な高さ変動 | 粗さ計または干渉計 | µm(Ra、Rz) |
| マット仕上げ | 正反射が低い表面状態(光沢の反対) | 光沢計 | GU(低) |
| サテン仕上げ | 中程度の拡散光沢を持つ表面状態 | 光沢計 | GU(中範囲) |
| 鏡面仕上げ | ほぼ完全な正反射を持つ表面状態 | 光沢計 | GU(非常に高い) |
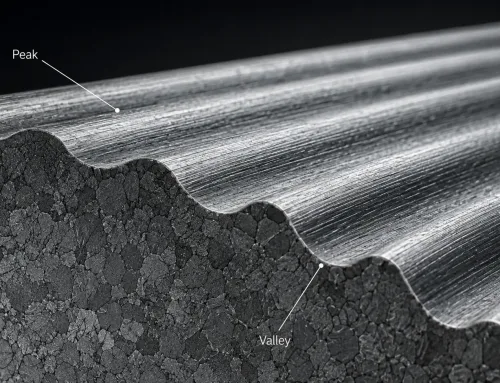
表面粗さ(Ra)と光沢は相関があります。表面が滑らかであるほど、一般により多くの光を鏡面反射します。しかし、両者は同じ測定ではありません。コーティングが異なる場合、同じRa値でも光沢の測定値が異なる2つの部品があり得ます。また、滑らかな基材にテクスチャのあるコーティングが施されている場合、同じ光沢でも粗さが異なることがあります。外観が重要な場合、光沢を指定しても粗さの指定が不要になるわけではなく、その逆も同様です。これらは同じ表面の異なる物理的特性を記述するものです。
初回量産で光沢仕上げを正しく仕上げられるかどうかは、要求事項をどれだけ明確に伝えるかにかかっています。GU範囲、測定角度、基準規格、測定位置。この4つの要素を図面に記載することで、光沢仕様は主観的な記述から検査可能なエンジニアリング要求事項になります。
今後のプロジェクトの表面仕上げ仕様を検討されており、粉体塗装、液体塗装、アルマイト、電解研磨を一貫して対応できる製造チームと選択肢を検討したい場合は、SR-MFGまでお問い合わせください。ご要件についてご相談させていただきます。