ほとんどの人は検査計画を 生産完了後に品質部門が記入する書式.
板金加工において、その想定は驚くほど多くの 手直し指示、出荷遅延、購買担当者とサプライヤー間の苛立たしいメールの原因となっている.
検査計画は官僚的なチェックボックスではない。.
それは設計者、購買担当者、製造業者の間の書面による合意であり、正確に 何を検査し、どのように測定し、何が許容範囲と見なされるかについて定めるもの.
その合意が欠けているか曖昧な場合、部品は一つの基準で製造され、別の基準で評価される。.
意見の相違は通常、最悪のタイミングで表面化する: 最初のロットがすでに切断、曲げ、塗装された後である.
検査計画とは実際に何か
検査計画とは、製造された部品が設計仕様を満たしていることを検証するために必要な検査活動を定義する文書である。.
それは重要なすべての特徴について五つの問いに答える: 何を検査するか、どのように検査するか、どのくらいの頻度で、誰が責任を負うか、そして合格基準は何か.
実際には、計画は 図面の指示事項とエンジニアリング要件を 変換する 測定可能なチェックポイントの連続に。.
図面上で±0.1 mmと記された寸法は、どのツールを使用し、いつ測定し、測定値が範囲外の場合にどうするかを誰かが指定するまで、現場では何の意味も持たない。.
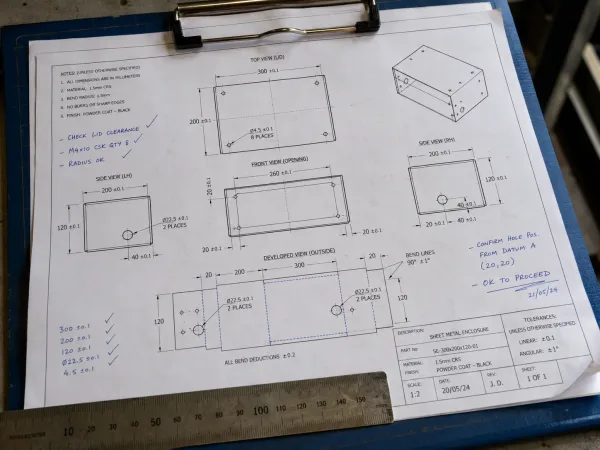
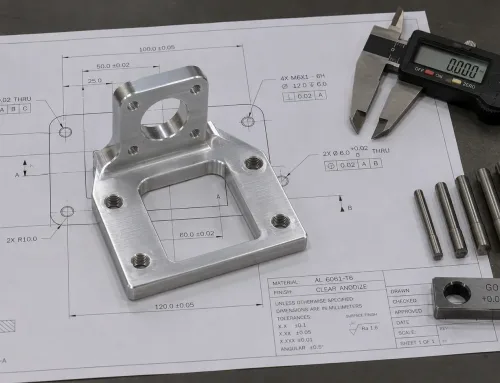
寸法指示事項を示す板金エンジニアリング図面。設計仕様が測定可能な検査チェックポイントにどのように変換されるかを示している。.
検査計画がその変換を提供する。.
この文書はより広範な品質システムの中に位置するが、明確な役割を持つ。.
それは一般的なプロセス管理戦略ではない — 特に検証と合格判定に焦点を当てている.
その対象者はQC技術者、生産監督者、そして重要なことに、合意された要件が満たされていることを確認する必要がある購買担当者やエンジニアである。.
検査計画に含まれるもの
板金部品の完全な検査計画は通常、 六つの要素.
をカバーする。それぞれが検査プロセスに関する異なる問いに答える:
- 検査項目 — どの特徴や特性を検査するか。板金筐体の場合、全体寸法、穴位置、曲げ角度、表面仕上げ、ハードウェア取付が含まれることがある。.
- 合格基準 — 合格結果を定義する具体的な値や範囲。例えば、穴径6.0 mm ±0.1 mm、または曲げ角度90° ±1°。.
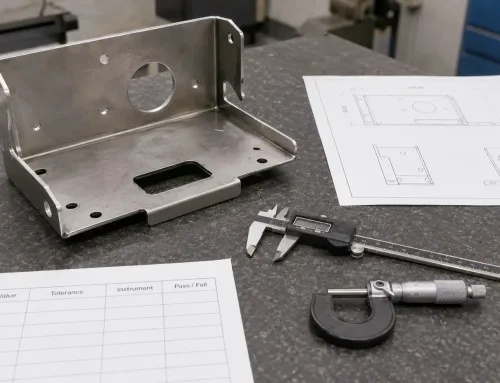
- 検査方法 — 測定に使用するツールや技術。直線寸法にはデジタルノギス、穴径にはゴー/ノーゴーゲージ、仕上げ品質には表面粗さ測定器、外観欠陥には目視検査。.
- サンプリング頻度 — 何個の部品をいつ検査するか。初品検査では通常、1~3個の部品に対して100%の寸法検査が必要。生産時にはAQLベースのサンプリング(合格品質限界)や統計的プロセス管理を使用することがある。.
- 責任者 — 誰が検査を実施し、検証するか。社内QCオペレーター、第三者検査員、または購買担当者自身の受入検査チームが該当する。.
- 記録 — どのような文書が生成されるか。検査報告書、測定データシート、重要特徴の写真、適合証明書はすべてこのカテゴリーに含まれる。.
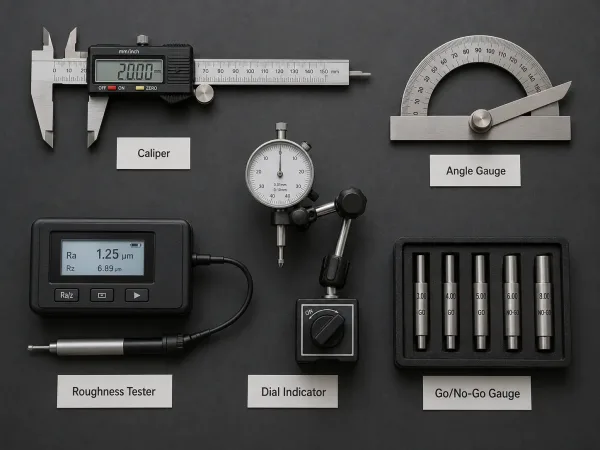
板金品質管理で使用される一般的な検査ツール:直線寸法用デジタルノギス、曲げ検証用角度ゲージ、仕上げ品質用表面粗さ測定器、穴径検査用ゴー/ノーゴーゲージ。.
詳細のレベルは 部品の複雑さと購買担当者の要件によって異なる.
シンプルな 板金ブラケット ��の次元を網羅した1ページの計画が必要になる場合があります。
インサート金具と粉体塗装を施した多曲げ航空宇宙用筐体は、工程別のチェックポイントを含む複数ページの文書が必要になる場合があります。
検査計画 vs. 管理計画 vs. ITP
これら3つの用語はしばしば互換的に使用されますが、 これらは品質システムにおける文書化の異なるレベルを説明しています.
| 文書 | 概要 | これら3つの用語は製造業でしばしば互換的に使用されますが、異なる範囲レベルを指します。 | 一般的な規格 | 範囲 |
|---|---|---|---|---|
| 管理計画 | 製品またはプロセスに関するすべてのプロセス管理を記述した高レベル文書 | 製造プロセス全体をカバー — 入力、出力、パラメータ、管理 | IATF 16949、AIAGガイドライン | 自動車、大量生産 |
| 検査計画 | 特定の特性に対する検査および合格基準を定義した焦点を絞った文書 | 管理計画のサブセット — 検証と測定のみを扱う | ISO 9001、顧客固有要求事項 | 一般製造、板金加工 |
| 検査・試験計画(ITP) | ステークホルダー向けに検査・試験のホールド/ウィットネスポイントを定義したプロジェクトレベルの文書 | 検査計画より広範 — 承認ゲート、第三者立会い、文書要件を含む | 契約固有、ASME、AWS、建設コード | 建設、溶接、配管、重量鉄工 |
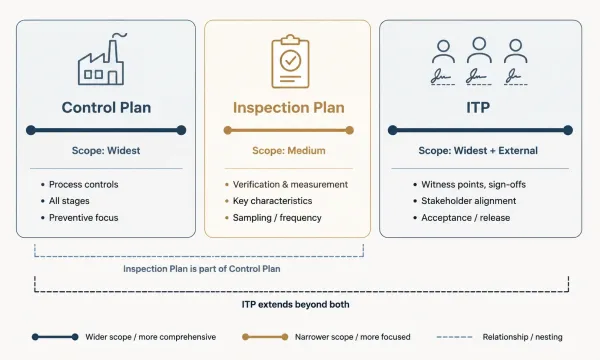
管理計画、検査計画、検査・試験計画(ITP)の範囲の違いを示す比較図 — 広範なプロセス管理から焦点を絞った検証およびステークホルダー承認まで。
管理計画はマスター文書です。
検査計画はその管理計画から検証活動を抽出し、実行可能な詳細レベルで規定します。
ITPはステークホルダー関与の層を追加します — 何をチェックするかだけでなく、 各段階で誰が立会い、承認、または署名する必要があるかを定義します.
ほとんどの板金加工注文では、 適切に作成された検査計画で十分です.
ITPは、第三者検査、顧客ウィットネスポイント、または規制要件が関与する場合に必要となります — 航空宇宙(AS9100D)、医療機器、防衛契約で一般的です。
板金検査計画が実際に検査する内容
一般的な検査計画の定義では、 “「重要寸法をチェックする」”
板金加工では、その行為
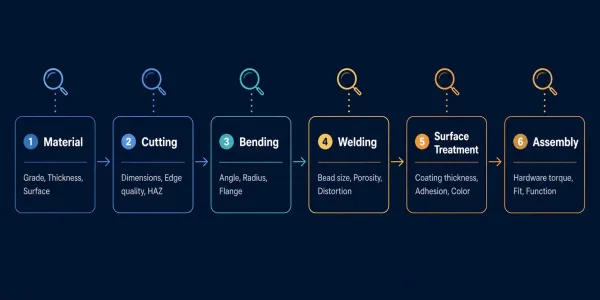
板金加工の段階別検査マップ。各生産段階で何をチェックするかを示す — 入荷材料から切断、曲げ、溶接、表面処理、最終組立まで。
以下は典型的な計画の内容を生産段階別に整理したものです:
受入材料
- 材料グレードと仕様 (例:ASTM A240に準拠した304ステンレス鋼)
- 板厚 — 均一性を検証するために複数箇所で測定
- 表面状態 — 目視可能な錆、傷、汚染
切断 — レーザー、ウォータージェット、パンチ
- 部品全体寸法 — 長さ、幅、プロファイル精度
- フィーチャ位置 — 穴位置、スロット位置、切り欠き寸法
- エッジ品質 — バリ高さ、ドロス、熱影響部(HAZ)幅
- カーフ幅と切断面粗さ
曲げ
- 曲げ角度 — 分度器または角度ゲージで測定
- 材料の状態 — 4Tルールまたは図面仕様と比較
- 25個につき1個 — 曲げ線からエッジまでの距離
- 寸法累積 — 複数回の曲げ後の部品全体寸法
溶接
- 溶接外観 — ビード幅、均一性、表面欠陥
- 溶接サイズ — のど厚、脚長はAWS D1.3または図面指示による
- 欠陥 — ポロシティ、アンダーカット、割れ、融合不良
- 歪み — 入熱による反りまたは湾曲
表面処理
- コーティング厚さ — 粉体塗装または塗膜はISO 2360またはASTM D7091に準拠して測定
- 密着性 — ASTM D3359に準拠したクロスハッチ試験
- 色の一致性 — 承認済みサンプルまたはRAL/Pantoneリファレンスとの目視比較
- 被覆性 — 均一な塗布、未塗装部分や垂れがないこと
組立およびハードウェア
- 挿入ハードウェア — PEMナット、スタンドオフ、リベット:トルク値、面一状態、引抜き強度
- 組立嵌合 — 嵌合部間の隙間、取付穴の位置合わせ
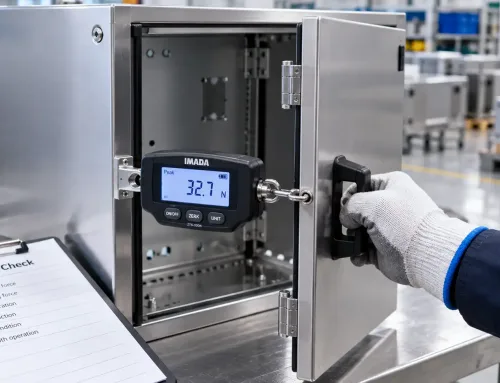
- 機能試験 — ドアの動作、ガスケットの当たり、コネクタの位置合わせ(該当する場合)
すべての部品がすべての段階で検査を必要とするわけではない。
検査計画は、部品に対して実際に実施される作業を反映し、機能または嵌合に 重要な特性を明示すべきである。.
サンプル段階 vs. 生産段階:二つの異なる計画
よくある誤解は、初品検査(FAI)で使用される検査計画が、生産検査計画を単に厳格にしたものだというものである。
実際には、 この2つの段階は根本的に異なる目的を持ち、検査計画もそれを反映すべきである。
初品検査(FAI)
- 目的: 製造プロセスがゼロから適合部品を生産できることを検証する
- 範囲: すべての図面指示に対する100%寸法検査、通常1~3個の部品で実施
- ドキュメント: すべての特徴に対する完全な測定データ、材料証明書、プロセス記録
- トリガー: 新規部品、設計変更、プロセス変更、新規サプライヤー、または中断後の生産再開
生産検査
- 目的: プロセスが安定したままであり、重要特性が公差内に収まっていることを確認する
- 範囲: すべての指示ではなく、機能上重要(CTF)および品質上重要(CTQ)な寸法に焦点を当てる
- ドキュメント: サンプリングベースの記録、該当する場合はSPCチャート、不適合ログ
- トリガー: 継続的な生産実行、通常は以下によって管理される AQLサンプリング計画 またはプロセス能力データ
重要な違いは、範囲の広さ対一貫性である。
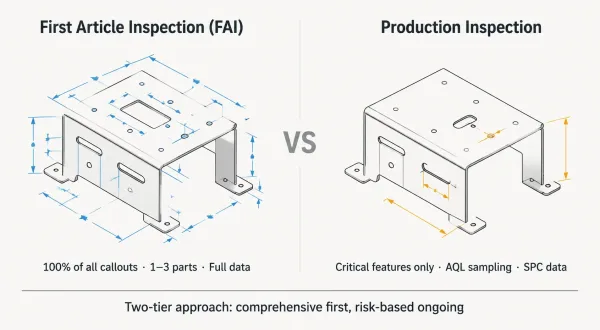
初品検査(FAI)—すべての寸法を広く検査する—と、サンプリング手法を用いて機能上重要な特性に絞って焦点を当てる生産検査を並べて視覚的に比較したもの。
FAIは広範囲である—プロセスの検証が目的であるため、すべてを検査する。
生産検査は狭範囲で反復可能である—問題が買い手に届く前に捕捉することが目的であるため、ドリフトしやすい特徴を監視する。
すべての生産部品にFAIレベルの検査を要求する買い手は、それに見合った品質上の利益なしにコストとリードタイムを増大させる。
FAI以外に検査計画を適用しない買い手は、部品が組立時に不合格になって初めて寸法ドリフトを発見するリスクを負う。
正しいアプローチは2段階の計画である:初品には包括的、生産にはリスクベース。
購買担当者として検査計画をいつ、どのように使用するか
検査計画を定義する最も効果的な時期は、最初のRFQを送付する前であり、最初のサンプルが届いて嵌合に失敗した後ではない。
買い手が検査基準なしで図面を提出すると、製造業者は仮定を置く。
彼らはデフォルト公差(通常、線形寸法にはISO 2768-mK、曲げ角度には±1°)を適用し、標準の表面仕上げ仕様を使用し、自社の内部プロセスが必要とするもののみを検査する。
買い手の実際の要件がより厳しいか異なる場合、不一致は初品承認時に表面化する—多くの場合、金型、段取り、材料がすでに確定した後である。
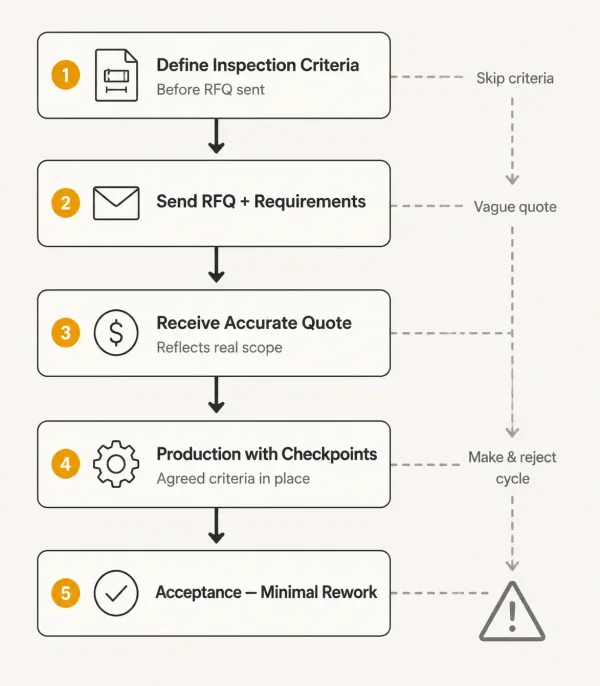
推奨される順序を示す買い手側のワークフロー:RFQ段階で検査基準を定義し、正確な見積もりを受け取り、合意されたチェックポイントで生産を実行し、最小限のやり取りで最終受入を完了する。
RFQに添付する検査計画は、3つのことを実現します:
- 何が重要かをメーカーに伝えます。 図面上のすべての寸法が同じように重要とは限りません。嵌合、機能、外観に真に影響する5~10の特徴を強調することで、メーカーは重要な箇所に工程管理を集中できます。
- 見積もりの精度が向上します。 厳しい公差、追加検査、第三者立会いはすべてコストを増加させます。これらの要件が事前に明示されていれば、見積もりは最善の想定ではなく、実際の作業範囲を反映します。
- 生産後のやり取りを削減します。 明確な合否基準により、部品が「合格」かどうかについての議論が減ります。基準は最初の切削が行われる前に合意されていました。
購買担当者向けの実践的な出発点: RFQパッケージに簡単な検査要件表を含める.
正式な文書である必要はありません — 重要な寸法、その公差、特別な検査要求(コーティング厚さ、ハードウェア引抜き試験、外観表面基準)を記載した簡単な表でも、メーカーに計画と見積もりの明確な根拠を提供します。