カスタム板金部品の発注書で「ロット管理」が求められた場合、サプライヤーごとに全く異なるシステムを思い浮かべる可能性があります。ある工場はプロセスプラントのレシピコントローラーを思い描き、別の会計担当者は仕訳前に釣り合いが取れなければならない会計バッチを思い浮かべるかもしれません。また別の担当者は、段ボールに打刻されたロット番号をイメージするでしょう。このうち最後の解釈だけがやや近いものの、離散的な製造業におけるロットの実際の構築、記録、隔離の方法までは捉えていません。
製作筐体、ブラケット、パネルにおいて、バッチ管理は品質管理上の規律である。各生産バッチを識別可能に保ち、記録から再構築可能にし、問題が発生した際に隔離可能にする。この用語集の項目では、その意味を定義し、その背景にある3つの役割—バッチの識別、記録、不適合品の分離—を説明する。
「バッチ管理」の意味が必ずしも同じではない理由
この用語は少なくとも3つの業界で、それぞれ異なる役割を持って登場する。明確な境界を設けることで、板金RFQに誤った要件が持ち込まれることを防ぐ。
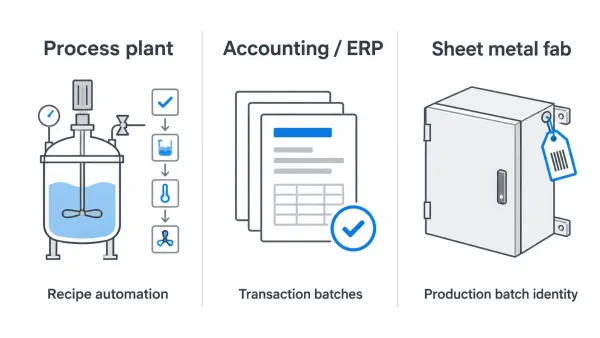
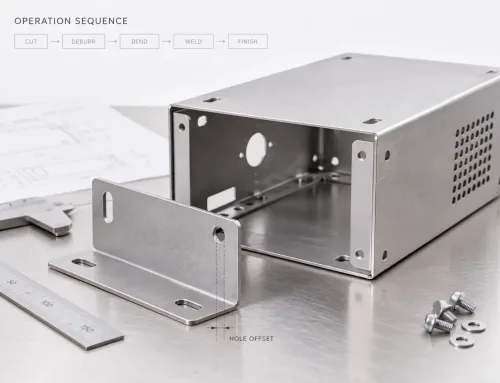
3列の図:プロセスプラントではレシピ自動化、会計では取引の照合、板金製造では生産ロットの識別という、バッチ管理の異なる意味を示す。
プロセスプラントにおけるバッチ管理の意味
化学、食品、医薬品プラントにおいて、バッチ管理とはプロセス自動化を指します。ソフトウェアが反応槽やミキサーを通じてレシピを順序制御し、フェーズロジックでパラメータを保持し、すべてのユニットオペレーションを記録します。ISA-88系のバッチアーキテクチャなどのシステムがこれに該当します。これらは、連続または半連続バッチの製造方法を制御します。
それは板金工場が解決する問題ではありません。プレスブレーキやレーザーカッターは、反応器のようにレシピを実行するわけではありません。
会計およびERPシステムにおけるバッチ制御の意味
財務および一部のERPモジュールでは、バッチ制御とは、トランザクション(請求書、入金伝票、仕訳帳)をグループ化し、バッチを記帳する前にドキュメント数と合計金額をチェックすることを意味します。これはデータ整合性の統制です。
帳簿管理には役立ちますが、どの鋼鋼ヒートの鋼材がどの筐体に使用されたかや、溶接不良後にどの部品を保留すべきかまでは示しません。
個別生産の板金加工における意味
加工において、生産ロットとは、共通の材料、工程経路、検査条件のもとで一括して処理される、定義された部品群を指します。ロット管理とは、以下のルール群です。
- そのセットを他のセットと区別して管理し、
- 使用材料と加工内容を記録し、
- そのセットを単位としてロックまたはリリースできるようにします。
関連する用語(ロット管理、ロットトレーサビリティ、バッチトラッキング)には重なりがありますが、多くは在庫移動の範囲にとどまります。ここでいうバッチ管理は、トレーサビリティを実際のものにするための製造現場の判断までをカバーします。
加工部品におけるバッチ管理の対象範囲
加工部品におけるロット管理は、単一のラベルではありません。3つの連携した責務からなります:
| 責務 | 回答する疑問 |
|---|---|
| 識別する | どの部品がこのロットに属するのか、どのようにそれを証明するのか? |
| 記録する | ロットとともに保管しなければならない材料、工程、検査データにはどのようなものがあるか? |
| 隔離する | 不具合が発生した場合、このロットだけを止めて、良品在庫と混ざらないようにするにはどうすればよいか? |
一つでも役割が欠ければ、他は成り立ちません。記録のないロット番号は再現できず、隔離されない記録では、既に現場に出ている良品を守ることもできません。
生産ロットの識別方法
ロットを特定する第一歩は、その境界を定めることです。つまり、トラベラーやワークオーダー上で、ロットがどこから始まりどこで終わるかを明確にします。
板金加工におけるロットの始点と終点
実際の現場では、リスクや同一性が変わる時点でロットを分割します:
- シート材またはコイル材の新しいヒート(溶解単位)またはロットの使用開始
- 工具やプログラムの変更後に、レーザー、パンチ、プレスブレーキで新たなセットアップを行う際
- 計画された生産投入(例:1,000個のうち最初の200個)
- 部品の種類を混在させてはならない表面処理ロット(粉体塗装、めっき、電着塗装)
- 出荷ロットまたは梱包グループ
ルールは生産前に策定されるべきであり、顧客からの電話を受けてから後付けで作り出すべきではありません。図面やPOにバッチが定義されていない場合、加工業者はワークオーダー数量をデフォルトとして扱いますが、これは経済的に切り分けるには大きすぎる場合があります。
バッチ番号、ラベル表示、および固有性を維持すべき事項
実用的なバッチIDは、一意であり、判読可能で、工程を通じて安定している必要があります。一般的な慣行では、部品番号、ジョブまたはワークオーダー番号、連番、日付の組み合わせです。例えば PN-4820-WO-1184-B03-2026-10。重要なのは正確な形式ではなく、3つの制約です:
- 一意性:異なる案件や年度にわたって再利用しない
- 明示:加工伝票、ラベル、梱包明細に記載する
- 安定性:手直しや一部出荷によって元のIDを黙って上書きしてはならない
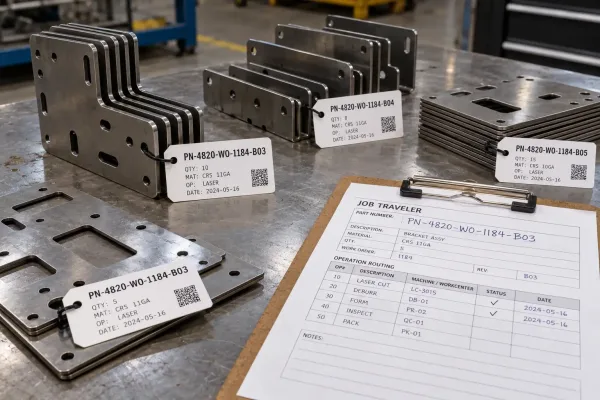
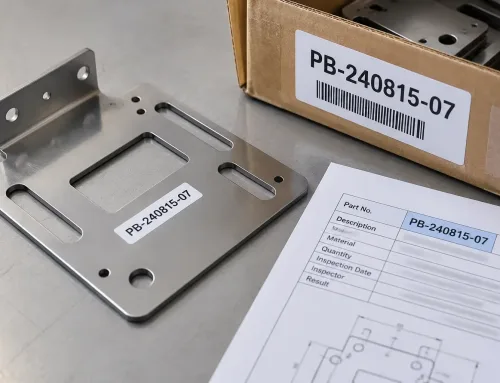
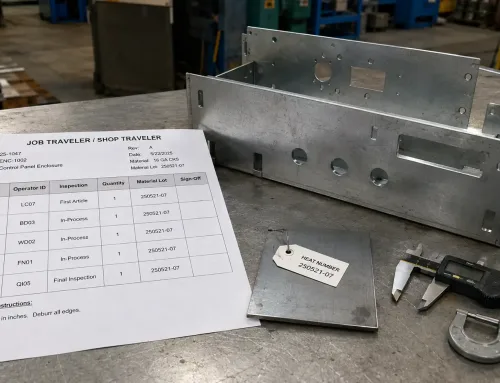
各生産ロットを区別するために、切断された板金部品に付されたロットIDラベルと、作業加工伝票に記載された対応するID。
バーコードは役立ちますが、小ロットから中ロットの板金プログラムの多くでは、判読可能な印刷IDで十分です。
材料ロットと生産バッチの紐付け
完成部品は原材料からリスクを引き継ぎます。製錬所の識別情報と生産ロットの紐付けこそが、リコールや調査を限定的な範囲にとどめる鍵となります。
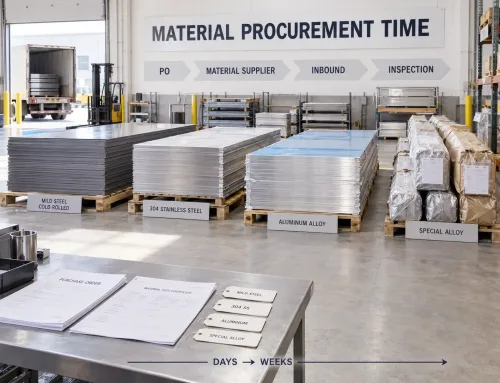
入荷原材料およびミルシートからヒートナンバーとロット番号を確認する
鋼材およびアルミの圧延製品には、ヒート番号(溶解ロット)が付され、多くの場合はロット番号またはコイル番号も付されます。ミル試験成績書(MTR)には、そのヒートに対する化学成分と機械的性質が記載されます。受入検査では以下を記録する必要があります。
- タグまたはミルシートに記載されたヒート/ロット番号
- 材質グレードと板厚
- 受入日および社内材料ID
そのストックから部品を切り出す際、ジョブトラベラーにはグレードだけでなく、同じ材料IDを記載する必要があります。「CRS、1.5 mm」では不十分です。「CRS、1.5 mm、ヒート H48219/社内ロット L-240912」と記載します。
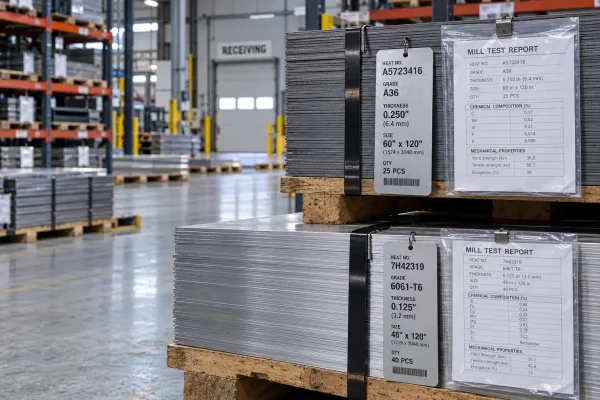
材料の識別を生産ロットに紐付けるため、ヒート/ロットタグを添えた受入時のシート材とミル試験成績書。
混合ルール、余剰在庫、および板単位での部分消費
同一生産ロット内でヒート(熱処理ロット)を混載できるかどうかは、場合によって異なります。PO(発注書)に明記してください。多くの加工業者が採用している実用的なデフォルト:
- 混合禁止構造部品、圧力部品、規制対象部品の場合
- 管理された混合顧客が許可する場合、両方のヒートを加工伝票に記録する
- 余材元のヒートIDが判読可能な状態のままラベルを付けて在庫に戻す
識別情報を失った端材は「正体不明の金属」となります。後からロットが混合する一般的な原因になります。
バッチとともに管理すべき生産記録
ラベルでロットを区別し、記録で説明します。板金における最小限の記録項目は、簡潔で実用的なものです。
管理バッチの最小記録セット
管理バッチは以下から再構築可能でなければなりません:
- バッチIDおよび部品番号/改訂
- 材料のヒートまたはロット(必要な場合はMTR参照)
- 実際に実行された工程手順(切断、成形、溶接、研削、仕上げ)
- 指定された場合の主要な工程データ(溶接手順、粉末ロット、硬化など)
- 図面改訂に対する検査結果—寸法および外観—
- 生産数量、合格、不合格、廃棄
- 重要工程のオペレーターまたはステーションとタイムスタンプ
- 同じバッチIDに紐づく出荷梱包明細書
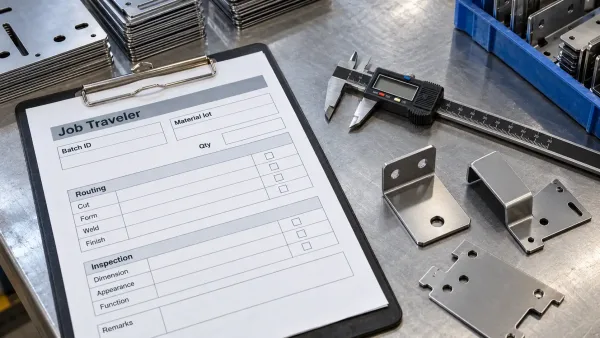
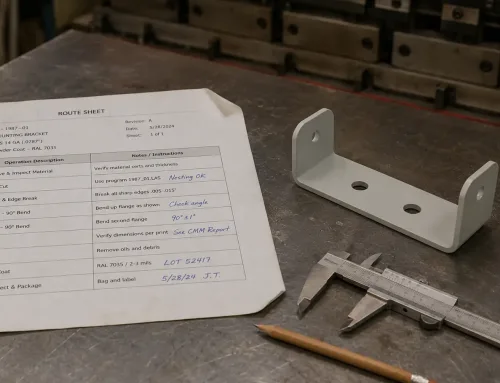
ロットID、材料ロット、工程経路のステップ、検査結果を記載し、部品に随行させる完了済みの作業加工伝票。
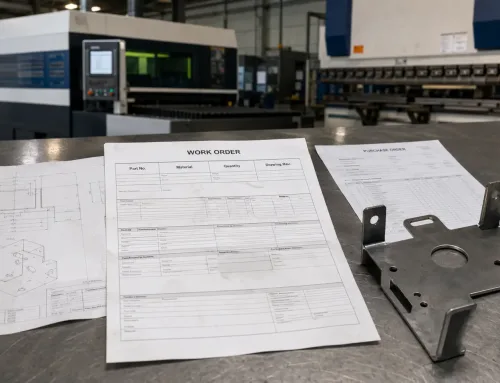
ジョブトラベラー、工程順路表、検査報告書が通常の記録媒体です。電子記録でも構いません。必要な内容は変わりません。
検査、梱包、出荷時の記録の添付方法
各引き渡しの際、記録は物理的な部品と共に移動する必要があります:
- 工程内検査または最終検査ロットIDに対して合格/不合格をスタンプまたは記録する
- 梱包 :同一バッチIDと数量で箱にラベルを貼付
- 出荷書類 (梱包明細書、CoC)にそのバッチIDを記載
2つのロットの箱を1枚の梱包明細書にまとめ、明細行ごとのロットIDを付けない場合、納品後にロットを切り分けることは事実上できなくなります。
良品ロットへの波及を防ぎながら不適合品を隔離する
識別と記録は、不良材の使用を止められる場合にのみ意味を持ちます。
物理的隔離 vs システム上のステータス
分離には2つの層があります:
- 物理的: 赤タグ、表示付きビン、または隔離エリアを設け、混在部品が出荷ピッキングされないようにする
- システム: ERPまたはトラベラーに保留ステータスを設定し、誤ってバッチがリリースされないようにする
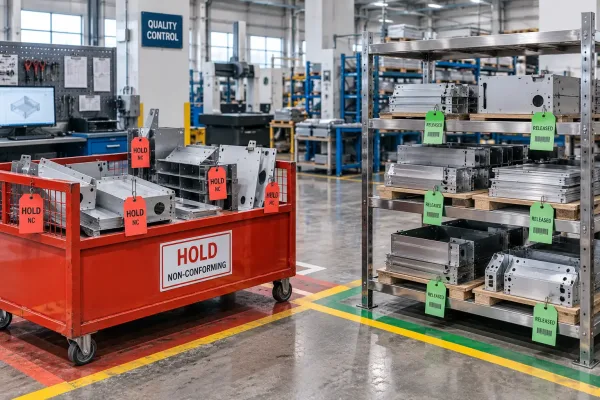
不合格部品は保留タグ付きの隔離ビンに保持し、合格バッチは別のラックに保管する。
物理的な隔離のみでは、誰かが在庫を移動した場合に失敗します。システムでの隔離のみでは、現場で保留が確認できない場合に失敗します。鈑金ビンと切断部品の積み上げでは、両方の層が必要です。
手直し、廃棄、およびバッチ識別の変更有無
不適合品の処置はバッチに従います:
- スクラップ: バッチから数量を減らし、記録は保持する
- 手直し: 手直しを同一のバッチIDに含めるか、リンクされた子IDを付けるかを決定する(例:
-R1) - 現状使用 / 修理: 顧客の特採が必要で、バッチ記録に記載する必要がある
重要なルール: 未検証の手直し品をクリーンなバッチに統合しない。 溶接補修または再曲げが隔離セットの部品に及ぶ場合、検査で保留が解除されるまで、それらの部品は識別可能な状態を維持する。
サンプルロットと量産ロットでは管理対象が異なる
サンプルと量産の両方でバッチ管理が必要ですが、証明すべきリスクは異なります。
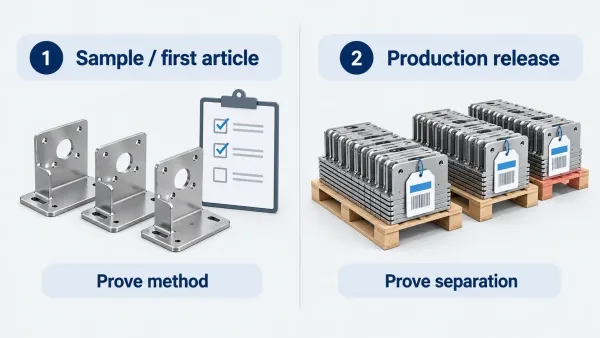
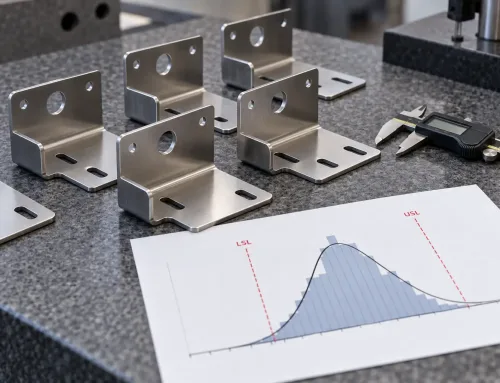
並列比較:サンプルバッチは小規模な記録付きロットで手法を実証し、量産バッチは全リリースにわたって分離を徹底する。
| 段階 | バッチの用途 | 管理の重点 |
|---|---|---|
| サンプル / 初品 | 方法の再現性を実証する | 生産量が少ない段階でバッチルール、記録形式、保留ポイントを定義する |
| 量産 | 実際の生産量でもバッチが分離されたままであることを実証する | すべてのリリースで採番、材料の紐付け、隔離を徹底する |
最初の量産出荷を待ってからバッチIDを考案しないこと。サンプルロットに記録がないと、生産ロットにはコピーすべき基準がなく——部品が出荷された後に紛争が生じることが多い。
RFQとPOで指定すべき事項
切断作業の前にバッチ要件を文書化することで、買い手は手戻りと責任のなすりつけを防ぎます。簡潔なチェックリスト:
- バッチ定義 — バッチの開始と終了(ヒート変更、段取り、リリース数量、仕上げロード、出荷ロット)
- バッチID形式 — 誰が付与するか、どのフィールドを含むか、どこに印字されるか
- 材料ロット連携 — トラベラー上のヒート/ロット、および必要に応じてCoC上にも記載
- 混合ルール — ヒートまたは表面処理ロードを1つのバッチにまとめることができるか
- 最低限の記録 — 完了が必須のトラベラー、検査、梱包明細書のフィールド
- 不適合処理 — 隔離場所/ラベル、手直しIDルール、顧客通知のトリガー
- 出荷ロットの梱包 — 1箱につき1バッチとするか、各箱の明細行すべてにバッチIDを記載します
- サンプルと量産 — 量産リリース前の初品バッチパッケージ要件
この運用にフルMESは必要ありません。現場が守れるルールと、受入チームが監査できる仕組みがあれば十分です。