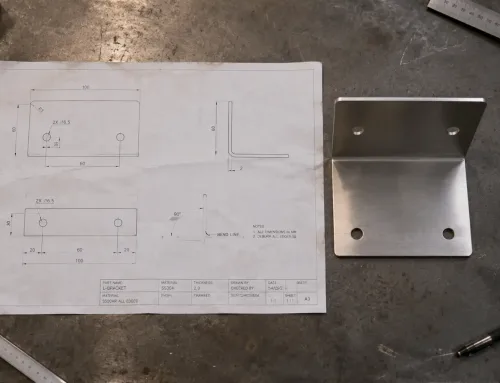
A 技術図面 を伝達するために使用される標準化された寸法記載文書です。 正確な形状、材料、公差、製造要件 部品またはアセンブリの製造者への.
部品を定義するための明確で普遍的に理解される図式言語を提供し、完全な生産仕様を伴います。また、購買担当者とメーカー間の協力の実用的な基盤としても機能します。.
に関わるエンジニア、購買チーム、プロジェクトマネージャーにとって、 カスタム金属加工, 、技術図面の読み方、作成方法、評価方法を理解することは必須スキルです。.
技術図面とは何か?
A 技術図面, 、しばしば エンジニアリング図面, とも呼ばれ、 ISO 128、ISO 5456、ISO 8015、ISO 2768 / ISO 22081, 、または ASME Y14シリーズ. などの認知された規格に従って作成された正式な技術製品文書です。中でも、, ASME Y14.5 は寸法記入、公差指定、および GD&T 記法に広く使用されています。.
その主な目的は、完全な製造仕様を定義することです。 明確、曖昧さがなく、標準化され、解釈しやすい.
CADモデルは部品の幾何学的形状を提供しますが、技術図面は材料グレード、, 表面仕上げ要件, 、重要公差および非重要公差、ねじ仕様、特殊工程要件などの重要な製造情報を追加します。.
現代製造において技術図面が依然として重要な理由
3Dモデリングが現在広く使用されているにもかかわらず、, 技術図面は不可欠であり続けています 製造においては、いくつかの理由から:
- 生産開始前にデジタル設計を検証し, 、モデルレビューだけでは見逃される可能性のあるエラーを発見するのに役立ちます。.
- 調達における契約上の基準として機能します。. 図面と3Dモデルが矛盾する場合、図面が管理文書として扱われることがよくあります。.
- 以下のための重要な情報を含んでいます。 製造プロセスフロー 3Dモデルに含まれない可能性があるもの。2D図面と3D CADファイルがそれぞれ何を提供するかの詳細については、後のセクションを参照してください。 2D技術図面と3D CADファイルの比較.
- グローバルサプライチェーンにおける共通言語として機能します, 、特定のソフトウェアプラットフォームやファイル形式に依存しません。.
技術図面の種類
技術図面はその目的に応じて複数の種類に分けられます:
- 部品図 — 単一コンポーネントのすべての寸法、公差、材料仕様、製造要件を定義します。.
- 組立図 — 複数の部品がどのように組み合わされるかを示し、通常は以下を含みます 部品表(BOM).
- 分解組立図 — コンポーネントを空間的に分離し、組立順序と部品間の関係を示します。.
- 回路図 — 機能的な関係を示し、精密な形状よりも電気系統や油圧系統で一般的に使用されます。.
の中で 板金加工, 、最も一般的に使用される図面の種類は 部品図と組立図.
技術図面の主要要素
表題欄
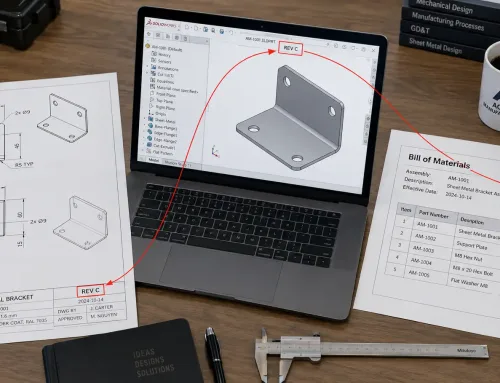
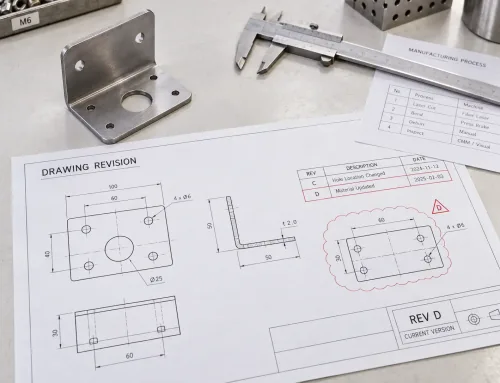
この 表題欄 図面番号、改訂履歴、会社名、尺度、単位、一般公差仕様などの重要なメタデータが含まれています。.
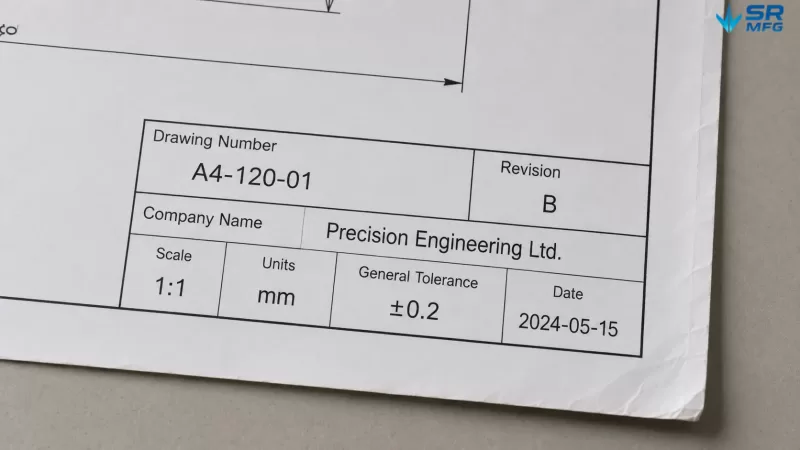
標準図面の表題欄の実際の外観。調達チームとエンジニアリングチームが最も頻繁に注目する主要フィールドを示しています。.
調達チームにとって、表題欄の完全性は図面品質の最初の指標の一つです。改訂日の欠落や単位定義の不明確さは、製造エラーの一般的な原因です。.
正投影図と等角図
ほとんどの技術図面では 正投影法, 、正面図、上面図、右側面図などの2Dビューのセットを使用して、3Dオブジェクトを完全に記述します。.
第一角法, 、ヨーロッパおよびアジアでISO規格の下で一般的に使用され、 第三角法, 、北米でASME規格の下で一般的に使用され、ビューの配置が異なります。表題欄の投影記号は、使用されている投影法を読み手に伝えます。.
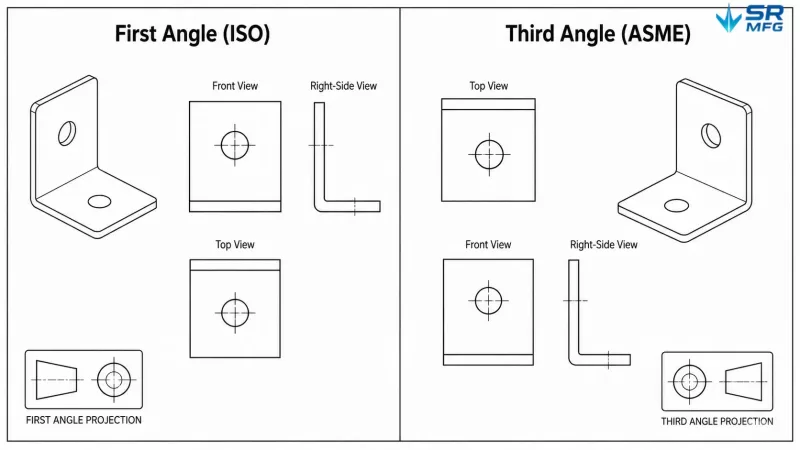
同じ板金ブラケット部品の2つの投影法におけるビューレイアウトを並べて表示し、投影記号の意味を直感的に理解できるようにします。.
RFQとは 等角図 直感的な3D視覚的参照を提供し、理解を向上させるのに役立ちます。ただし、製造用の寸法付き正投影図の代わりにはなりません。.
寸法と公差
すべての機能形状には明確に寸法を記入する必要があります。. 直線寸法、角度寸法、直径、半径 は、明確かつ曖昧さのない方法で記入する必要があります。.
公差は各寸法の許容変動を定義します。2つの一般的なアプローチが使用されます:
- 直線公差, 、例えば50.0 ± 0.2 mmのように、上下限界を直接定義します。.
- 以下の部品の場合 データムに対する幾何学的制御を定義します。例えば、平坦度、平行度、位置度、輪郭度などです。.
GD&Tは特に以下の場合に有用です 板金部品, 、曲げ精度と曲げ線に対する穴位置が組立性能にしばしば重要であるためです。.
表面仕上げと表面粗さ記号
表面粗さ記号, 、例えばRa値は、機械加工または成形面に必要な品質を定義します。.
板金表面仕上げ要件 は、粉体塗装、陽極酸化処理、電気めっきなどの後処理のニーズを指定します。板金製造では、めっきやコーティングの盛り上がりが部品の最終的な寸法精度に影響を与える可能性があるため、図面にコーティング厚さを指定することが重要です。.
溶接記号
標準化された 溶接記号 は、溶接の種類、サイズ、長さ、位置を指定します。一般的な溶接種類には以下が含まれます すみ肉溶接、突合せ溶接、スポット溶接、プラグ溶接.
スポット溶接やシーム溶接を含む板金アセンブリでは、正確な溶接記号が曖昧さを排除し、コストのかかる手直しを防ぐのに役立ちます。.
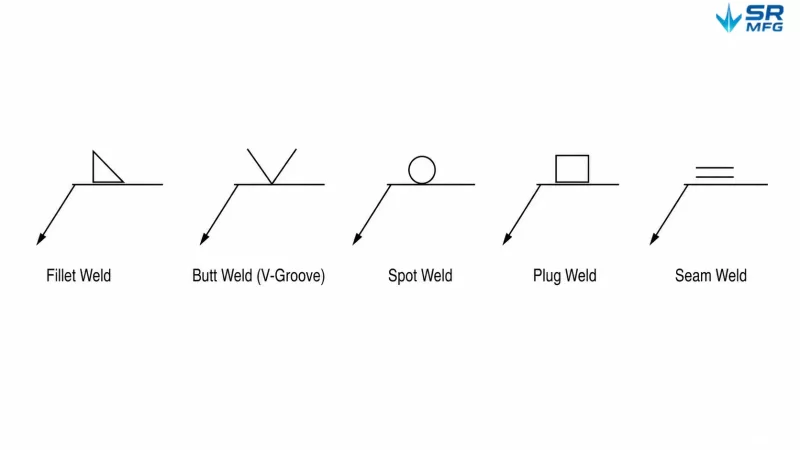
板金製図における5つの一般的な溶接記号の構造と意味を分解し、クイックリファレンスチャートとして使用できるようにします。.
材料注記
技術図面には以下を指定する必要があります 材料グレードと板厚, 、および該当する材料規格。.
板金加工における一般的な材料注記には以下が含まれます SUS304や316などのステンレス鋼, 、SPCCやDC01などの 冷延鋼板, 、AL5052やAL6061などの アルミニウム合金, 、およびSGCCなどの 亜鉛メッキ鋼板.
材料の厚さは、地域の慣行に応じてミリメートルまたはゲージ番号で表記される場合があります。.
技術図面の標準規格
世界の技術図面では、主に2つの標準システムが使用されています。.
- ISO規格 は、ヨーロッパ、アジア、および多くの国際サプライチェーンで広く使用されています。関連規格には以下が含まれます: ISO 128 (図面表示用)、, ISO 5456 (投影法用)、, ISO 8015 (公差原則用)、および ISO 22081:2021 (一般公差用)。.
- ASME Y14.5 は北米で使用される主要規格です。ISOとASMEシステムの主な違いには、投影法、公差の考え方、および幾何公差のデフォルト処理が含まれます: ASME 規則#1.
- 地域規格、例えば 日本におけるJIS B 0001 ±0.1° 、中国におけるGB/T規格, は、主にISOシステムと整合しています。.
国際的に板金部品を調達する場合、バイヤーとエンジニアは常に適用される標準システムを確認し、 投影記号、公差注記、および図面表記法 がそのシステムに一致することを確認する必要があります。.
板金製造における技術図面
展開図
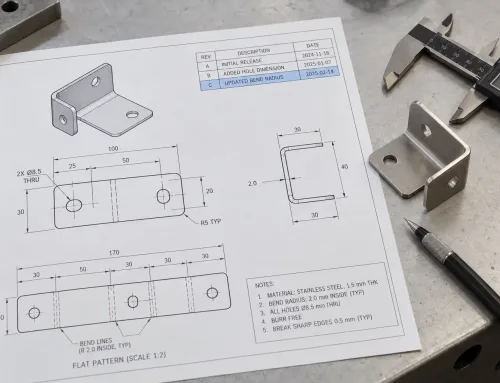
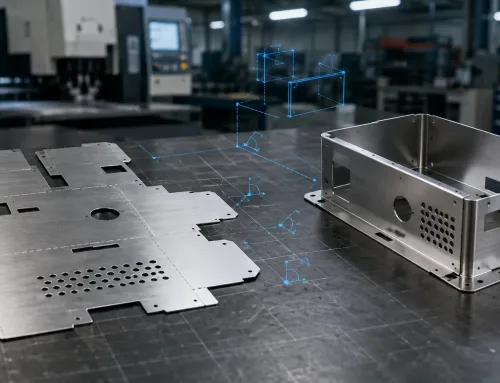
A 板金展開図 は、曲げ加工前の部品の2Dブランク形状です。これは技術図面において最も重要な要素の一つであり、 原材料の切断寸法, を定義し、レーザー切断またはパンチングプログラムを直接決定します。.
展開図には通常、 曲げ線、曲げ方向矢印、および曲げ控除値 が材料厚さとKファクターから計算されて含まれます。3D STEPファイルが提供されている場合でも、メーカーは展開計算を検証し、正確な切断寸法を確認するために展開図を必要とします。.
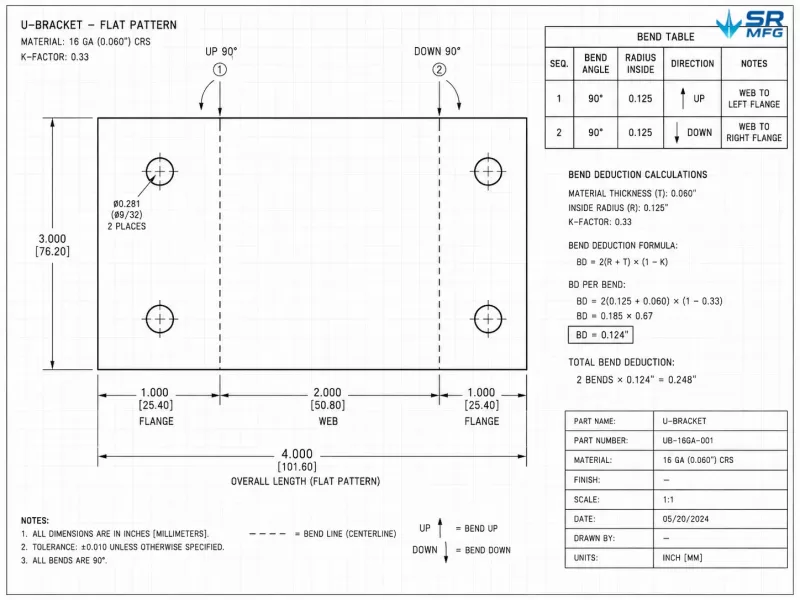
曲げ線、曲げ方向矢印、寸法表記、曲げテーブルを含む板金展開図の実際の表記方法。.
曲げ注記と曲げテーブル
板金曲げ要件 には、曲げ角度、曲げ半径、および曲げ方向を指定する必要があります。一般的な注記には、曲げ上げおよび曲げ下げ矢印、ならびに型線または半径中心線までの寸法が含まれます。.
A 曲げテーブル は、角度、半径、方向、曲げ順序など、曲げに関連するすべてのパラメータを1つの参照テーブルにまとめたものです。これは、複数の曲げがある板金部品に特に有用です。.
板金固有の公差
板金公差は、機械加工部品の公差とは異なります。一般的なレーザー切断の直線寸法は通常、 ±0.1 mm, 程度を達成でき、曲げ角度は通常 ±0.5°~±1°, 以内に制御されます。これは材料、厚さ、工具、および加工条件によって異なります。.
曲げ線に対する穴位置は特に敏感です。曲げ領域に近すぎる配置されたフィーチャーは、成形中に変形する可能性があります。設計者は ISO 2768-mK を一般の直線および角度公差に参照するか、 ASME Y14.5 を使用して重要な公差を個別に定義する必要があります。.
表面処理およびハードウェアに関する注意事項
板金部品には、後処理が必要なことがよくあります。例えば 粉体塗装、アルマイト処理、電気めっき、ヘアライン加工、不動態化処理など。各処理によって寸法の蓄積が生じる場合があります。例えば、粉体塗装では片側あたり約 06~0.12 mm.
図面には以下を明確に指定する必要があります 仕上げの種類、色、皮膜厚さ、および適用規格. 。 セルフクリンチングハードウェア付きのカスタム板金部品、例えばロックナット、スタンドオフ、スタッドなど、一般にPEMタイプの部品の場合、図面には部品番号、ねじ仕様、および取り付け位置を明記する必要があります。
図面品質が見積もり、リードタイム、コストに与える影響
完全で明確な技術図面は、以下を取得するための最も重要な要素の一つです 迅速かつ正確な板金見積もり.
不完全な図面、例えば寸法の欠落、曖昧な公差、表面処理仕様の記載がない図面は、メーカーに繰り返し確認の質問をさせることになります。これは見積もりサイクルを延長し、双方の貴重な時間を浪費します。不明確な材料に関する記載は、不正確な材料価格につながる可能性もあります。
もう一つ特に注意が必要な問題は 過剰公差です。過度に厳しい公差は、より遅い加工、より厳格な検査、または二次加工を必要とすることでコストを増加させる可能性があります。例えば、以下を指定すると ±0.05 mm 重要でない取り付け穴に ±0.2 mm で機能要件を十分に満たす場合、不必要に生産コストを増加させ、製造効率を低下させます。
メーカーの図面レビューチェックリスト
円滑な見積もりと生産を支援するために、技術図面に以下の情報が含まれていることを確認してください:
- 完全な 表題欄 部品番号、リビジョン、材料、および表面処理を含む
- すべての 重要寸法および明確な公差、板金部品の場合は曲げ注記付きの展開図を含む
- 表面処理注記、ハードウェア注記、材料グレード、板厚、および適用規格
- 溶接要件、部品マーキング、梱包要件、および 板金検査要件
板金部品の技術図面におけるよくある間違い
- 不正確な寸法記入 — 例として、接点ではなく理論上のシャープコーナーへの寸法記入、または公差の累積を生じるチェーン寸法の使用が挙げられます。これらは製造不良の一般的な原因です。
- 製造性エラー — 曲げ半径に対して短すぎるフランジ高さの指定、曲げ線に近すぎる穴の配置、または成形プロセスの能力を超えた公差の適用などが含まれます。
- 文書エラー — 古いリビジョン、同一図面上でのメートル法とヤード・ポンド法の混在、または投影記号の欠落は、生産および検査時に混乱を生じさせる可能性があります。
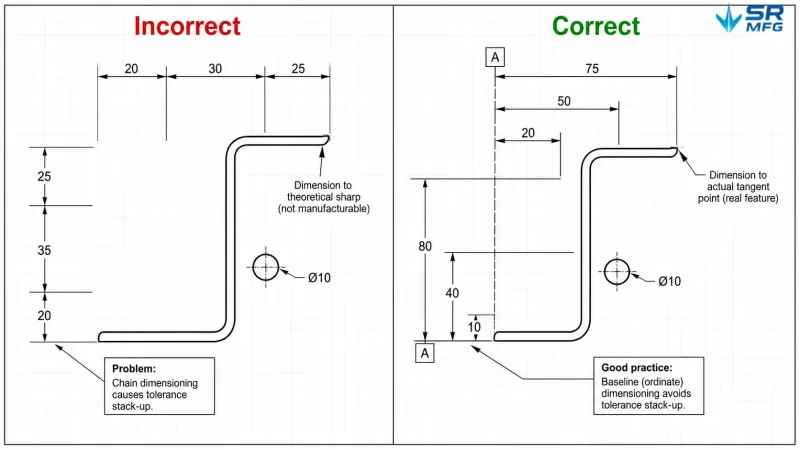
板金製図における2つの一般的な寸法記入エラーとその正しい方法を比較・実証し、設計者および購買担当者が迅速なセルフチェックを行えるようにします。
2D技術図面と3D CADファイルの比較
2D図面と3D CADファイルはどちらも不可欠です。
A 3Dモデル は形状、空間的関係を定義し、展開図の作成および干渉チェックを支援します。 2D技術図面 は公差、表面処理、材料仕様、注記、溶接要件、そして最も重要なことに、調達で使用される契約上の製造要件を定義します。
一般的な交換フォーマットには以下が含まれます:
- STEP (.stp) 汎用3D形状用
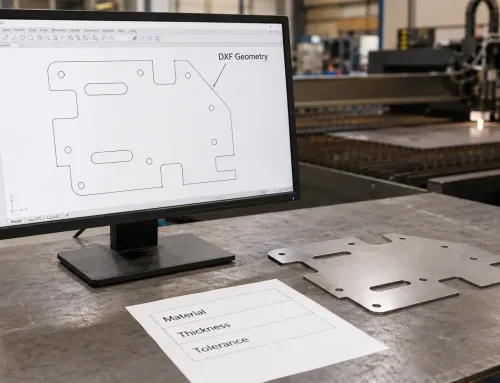
- DXF 2D展開図切断データ用
- PDF 寸法記入済み技術図面用
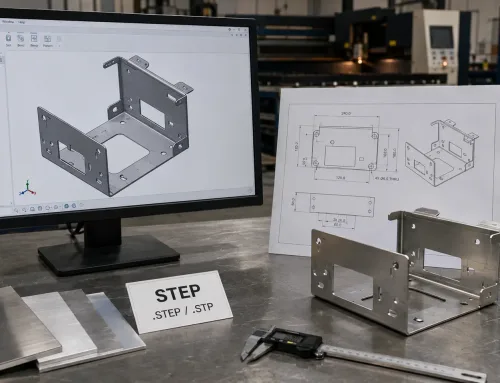
板金注文では、以下を含む完全なデータパッケージを提供することがベストプラクティスです STEPファイル、PDF図面、およびDXF展開図ファイル.
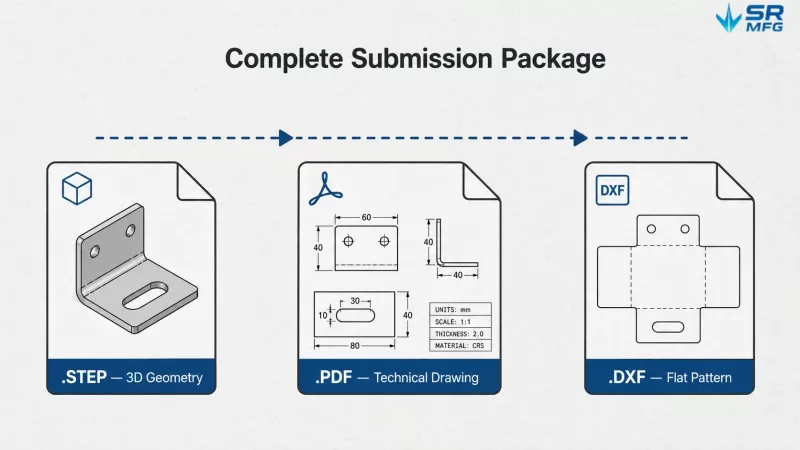
STEP 3Dファイル、PDF図面ファイル、およびDXF展開ファイル。
技術図面および関連用語
| 用語 | 意味 |
|---|---|
| 技術図面 | 正式で標準化された、寸法記入済みの製造文書 |
| エンジニアリング図面 | 技術図面と同義で使用されることが多く、正確な意味は文脈によります |
| ブループリント | シアノタイプ印刷プロセスに由来する歴史的用語で、現在では一般的に任意の技術図面を指すのに使用されます |
| テクニカルスケッチ | 寸法や標準化がされていない可能性のある、手描きの非公式な概念図 |
| CAD図面 | CADソフトウェアで作成されたデジタル出力。技術図面は従うべき情報標準を定義する |