板金加工における検査基準の種類
国際規格および業界規格
ほとんどの板金検査基準は、広く認識されている技術的枠組みに基づいています。
- ISO 2768は、リニア寸法および角度寸法の一般公差を規定しています。
- ASTM規格は材料特性を対象としています。例えば、ASTM A1008は冷間圧延鋼板に、ASTM A240はステンレス鋼板および鋼板に、ASTM B209はアルミニウムおよびアルミニウム合金板に適用されます。
- AWS D9.1、AWS D1.1、およびISO 5817は、ブローホール、アンダーカット、溶込み不良などの溶接欠陥に対する詳細な合否基準を提供しています。
これらの国際規格は、検査要件のベースラインを提供します。グローバルな顧客に対応する加工工場では、複数の規格体系を同時に理解し、遵守する必要があります。
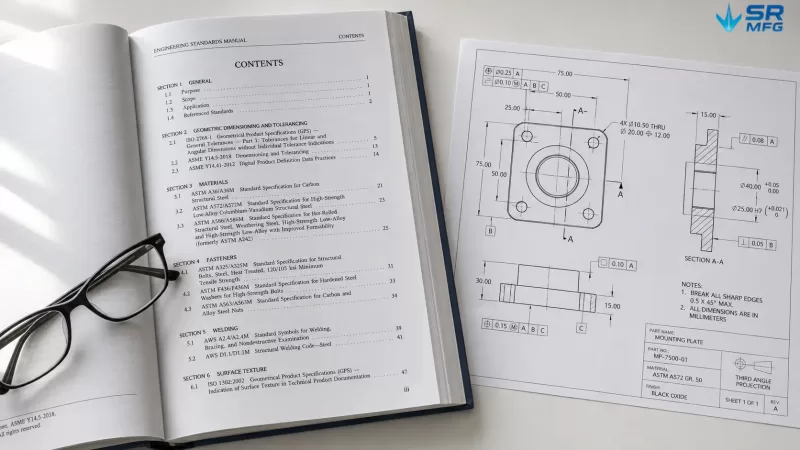
ISO 2768などの国際規格やASTM仕様は、プロジェクト固有の検査基準が構築される技術的基盤として機能します。
社内規格およびプロジェクト固有規格
一部のOEM板金加工プロジェクトでは、国際要件を上回る検査基準が求められます。例えば、欧州の自動車メーカーの顧客では、表面欠陥を分類するために限界見本を要求し、ISOやASTM規格で定義されたものよりも厳しい外観合否基準を設けることがあります。
受入検査、工程内検査、最終検査
検査基準は3つの主要段階で適用されます:
- 受入検査 — 原材料が生産に入る前に、材料証明書と照合して材料グレード、厚さ、表面状態を確認します。
- 工程内検査(初品検査(FAI)を含む) — 生産中に逸脱を検出し、是正措置がまだ比較的低コストで済む段階で対応します。
- 最終検査 — 出荷前に、完成部品が寸法、外観、機能のすべての要件を満たしていることを確認します。
各工程では、検査ツール、検査頻度、および受入基準が異なります。これらは検査標準文書で明確に定義しておく必要があります。
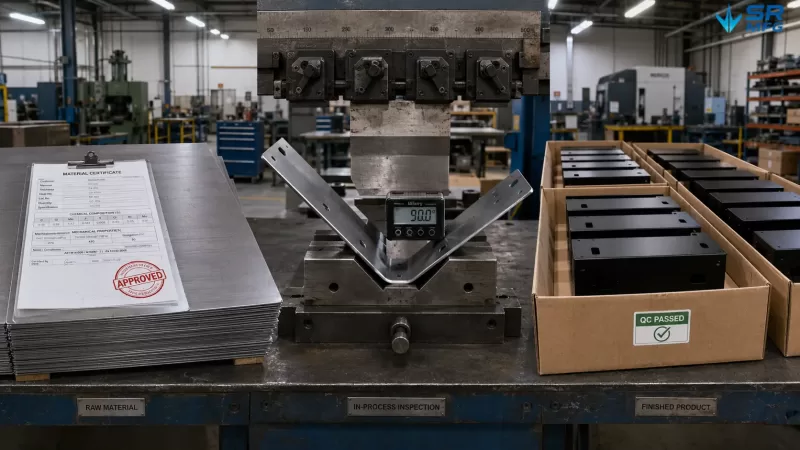
検査標準は、受入材料の確認、工程内品質検査、最終検査という3つの主要な生産段階で適用され、それぞれ独自のツール、頻度、受入基準が設けられています。
製造工程全体にわたる検査基準
ここが検査標準とシートメタルのカスタム加工と最も密接に関連する部分です。各工程段階で異なる品質リスクが生じるため、的を絞った検証方法が必要となります。
材料検査
切断作業を開始する前に、原材料を検証する必要があります。これには、材料証明書と照合して材質グレードと板厚を確認すること、表面の錆、傷、ミルスケールを検査すること、およびシートの平坦度を検証することが含まれます。
ステンレス鋼とアルミニウムでは、ヒートナンバーおよびロット番号を含む材料トレーサビリティは、B2Bサプライチェーンにおいて契約上の要件となることがよくあります。
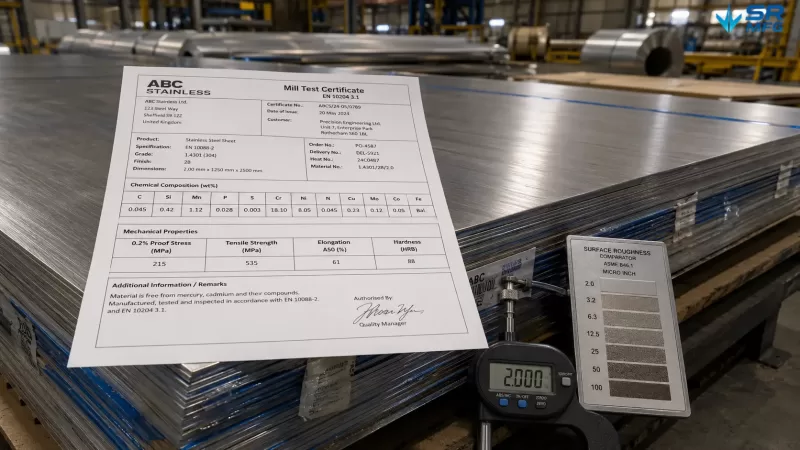
受入材料検査は、ミル証明書の確認から始まります。材質グレード、化学成分、ヒートナンバー、機械的特性が注文仕様と一致することを確認します。
切断およびブランキング
レーザー切断、プラズマ切断、またはパンチングのいずれの工程であっても、検査は切断輪郭の寸法精度、エッジ品質、バリ高さ、ダロス、切断幅の均一性、および切断後のシート平坦度に焦点を当てます。
各切断方法には異なる能力限界があります。ファイバーレーザー切断は、輪郭形状で概ね±0.1 mmの精度を維持できることが多く、パンチングでは工具摩耗や形状の幾何学的特性に応じて、より広い公差が必要になる場合があります。
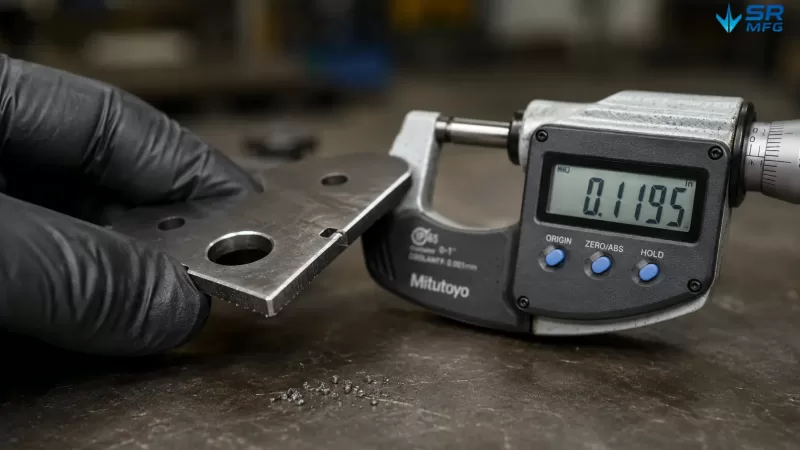
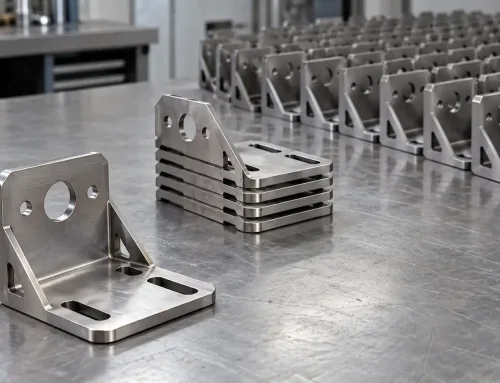
レーザー切断部品のエッジ品質検査 — バリ高さ、切断幅、および切断輪郭の寸法精度を検査標準の公差範囲と照合します。
曲げ加工・成形
曲げ加工における主な検査対象は、曲げ角度精度、曲げ半径の一貫性、およびスプリングバック補正です。
角度ゲージと万能角度器は、現場で一般的に使用される検査ツールです。より複雑な部品では、三次元測定機(CMM)が必要になる場合があります。スプリングバック挙動は、軟鋼、ステンレス鋼、アルミニウムの間で大きく異なるため、検査基準では成形される特定の材料を考慮する必要があります。
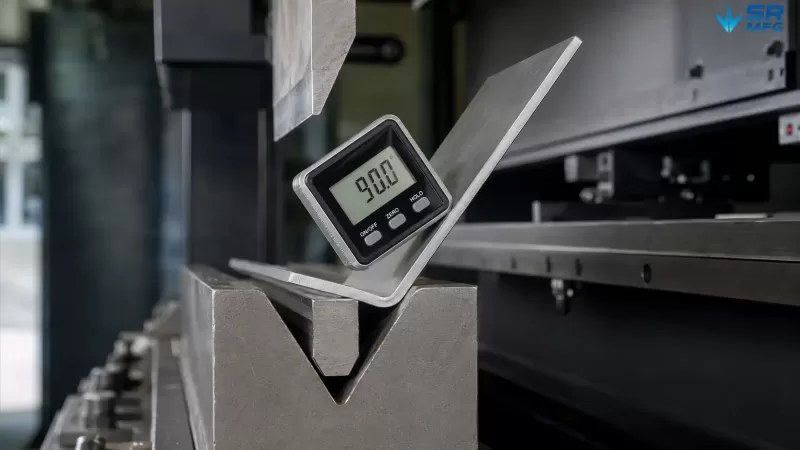
曲げ角度精度は、プレスブレーキ上でデジタル角度ゲージを使用して検証します。最終角度が図面仕様を満たすように、スプリングバック補正は段取り時に計画する必要があります。
溶接
板金溶接では、検査は通常、目視検査から始まり、スパッタ、アンダーカット、ブローホール、溶接サイズ、のど厚、脚長を確認します。
重要な構造接合部では、浸透探傷試験(PT)、超音波探傷試験(UT)、放射線透過試験(RT)などの非破壊検査が必要になる場合があります。AWS D1.1、ISO 5817、または顧客固有の溶接仕様などの適用規格が、許容される欠陥の限界を定めています。
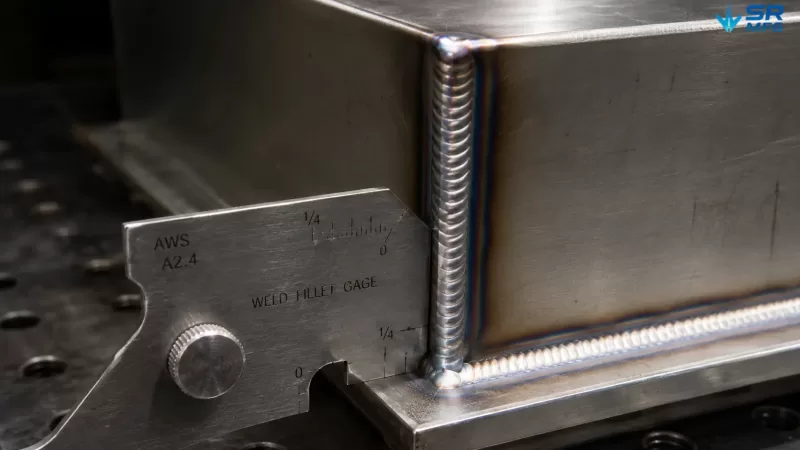
溶接検査は目視検査から始まります。溶接サイズ、表面形状、ブローホールやアンダーカットなどの欠陥を確認します。構造接合部では、追加の非破壊検査方法が必要になる場合があります。
組立およびフィットチェック
複数の加工部品を組み立てる際、検査は嵌合精度に移ります。これには、嵌合部品間の穴の位置合わせ、接合部の隙間公差、および組立全体の寸法が含まれます。
専用のゴー/ノーゲージ、組立治具、CMM測定は、嵌合と組立の一貫性を検証するために一般的に使用されます。
表面処理検査
板金の表面仕上げ(ウェット塗装、粉体塗装、アルマイト処理、溶融亜鉛めっきなど)にも、プロセス固有の検査基準が必要です。
一般的な検査項目は以下の通りです:
- 塗膜厚(磁気誘導または渦電流プローブで測定)
- 密着性(ISO 2409 / ASTM D3359に従い、クロスカット法または引張剥離法で試験)
- 耐食性(ASTM B117に従い、塩水噴霧試験で検証)
- 色差(多くの場合、Delta E値で測定)
- 目視検査(外観が重要な部品では、管理された照明条件の下で実施)
可視部品については、表面外観要件は寸法要件と同様に明確に定義する必要があります。
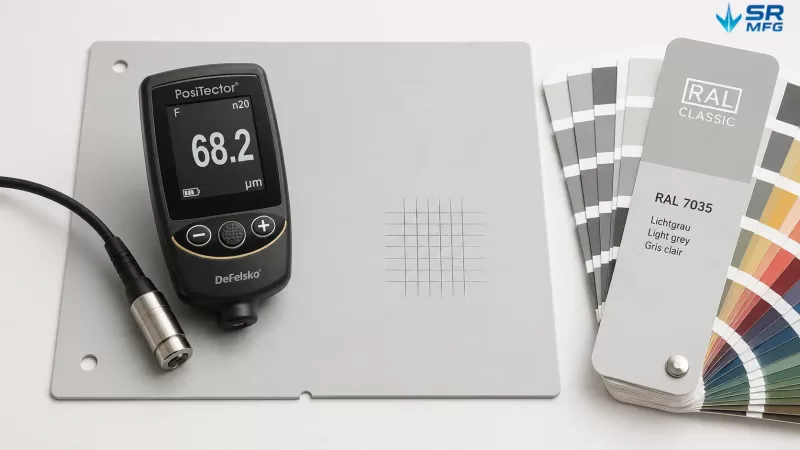
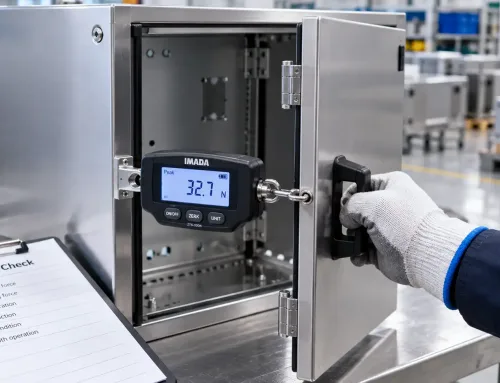
表面処理検査には、塗膜厚測定、密着性試験、色の検証が含まれます。それぞれに固有のツールと、検査基準で定義された受入基準があります。
検査方法とツール
寸法測定
一般的な手動検査ツールには、ノギス、マイクロメータ、ハイトゲージ、ダイヤルインジケータなどがあります。
高度な測定機器には、CMM、可搬式多関節測定アーム、レーザースキャナなどがあります。適切な選択は、部品の複雑さ、必要な測定分解能、および生産量によって決まります。
大量生産の場合、専用の検査治具は投資に見合うことが多いです。なぜなら、数秒以内に複数の寸法を検査できるからです。
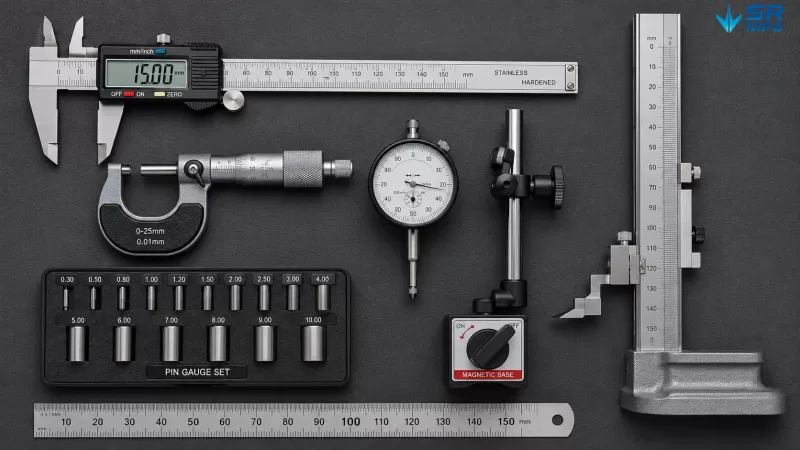
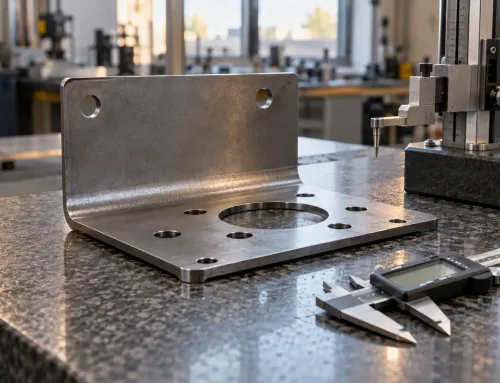
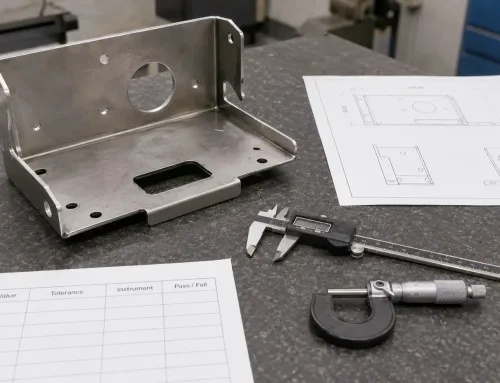
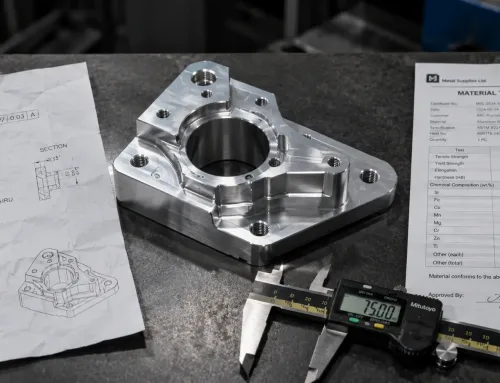
現場での寸法検査は、ノギスやマイクロメータなどの手動計測器から、CMMやレーザースキャナなどの高度な機器まで、部品の複雑さと生産量に応じて幅広いツールに依存しています。
サンプリング計画と統計的手法
すべての生産ロットにおいて、すべての部品のすべての寸法を検査することは、常に実用的であるとは限りません。
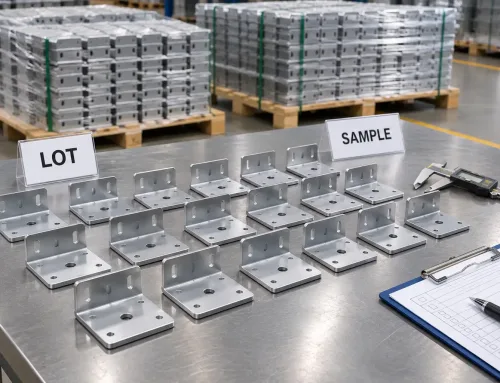
AQL(Acceptable Quality Level、受入品質水準)に基づく抜取検査を、ISO 2859-1 / ANSI/ASQ Z1.4に従って実施することで、各ロットで検査すべき部品数を決定するための統計的根拠が得られます。
重要な寸法については、管理図を用いた統計的工程管理(SPC)で工程の安定性を追跡できます。Cpk、すなわち工程能力指数は、工程が公差要求を一貫して満たせるかどうかを定量化します。
自動光学検査と人工知能
現代の加工工場では、自動光学検査(AOI)やAI駆動の画像検査システムの利用がますます増えています。
これらの技術は、マシンビジョンを使用し、場合によっては産業用カメラ、ビジョンアルゴリズム、または深層学習モデルによって支援され、完成部品を合格および不合格の参照画像と比較します。
主な利点は一貫性です。人間の検査員と異なり、AIシステムは疲労や主観的な判断のブレの影響を受けません。ただし、これらのシステムには、学習データ、システムの校正、および製造実行システム(MES)との統合に対する初期投資が必要です。
検査基準と製造容易性設計
検査コストは設計上の決定に強く影響されます。
例えば、機能上±0.3 mmで十分な寸法に±0.05 mmが指定された場合、メーカーはより厳しい工程管理、より高価な測定機器、より長い検査時間、および高い不良率を必要とする可能性があります。これらすべての要因は、実際の性能を向上させることなく部品コストを増加させます。
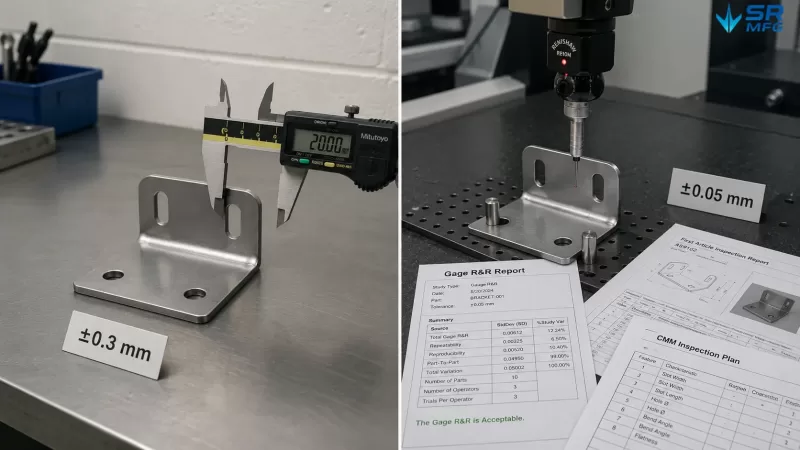
機能上必要なものより厳しい公差を指定すると、検査コストが増加し、より高度な機器が必要になり、リードタイムが延びます。しかし、部品の実際の性能は向上しません。
設計者は以下により検査の複雑さを軽減できます:
- 重要な特徴が測定ツールにアクセス可能であることを確保する
- データムを明確に定義する
- 機能要件に基づいて公差を適用する
- すべての寸法に一律の厳しい公差を適用することを避ける
- 重要寸法と非重要寸法を分離する
設計チームと品質エンジニアリングチームの早期の連携は、金型や生産計画の開始前に検査の実現可能性と設計意図を整合させる最も効果的な方法です。
B2B調達における検査基準
発注書と契約
「部品は品質基準を満たすこと」といった曖昧な発注書の文言は、サプライヤーとの紛争の一般的な原因です。
より良いアプローチは、契約で具体的な標準番号を参照し、寸法検査基準を添付し、測定方法を定義し、AQL1.0(重大不良はゼロ受入)などの受入レベルを明確に示すことです。
初品検査
航空宇宙、自動車、医療機器業界のバイヤーは、量産承認の前に正式な初品検査(FAI)報告書を要求することがよくあります。
航空宇宙分野では、FAIは一般にAS9102に従って実施されます。FAI報告書には、図面のすべての寸法の測定値、使用した測定工具、材料証明書、および工程パラメータが記録されます。
完全なFAIレポートは、量産開始前にサプライヤーが仕様を理解し、要求事項を満たせるという確信をバイヤーに与えます。
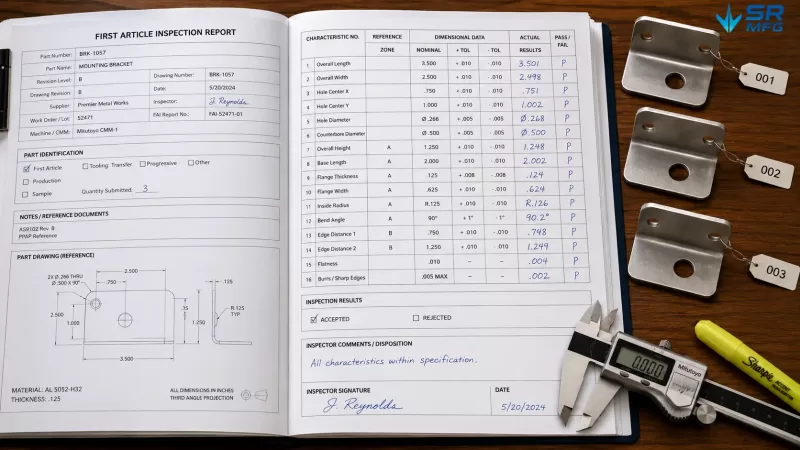
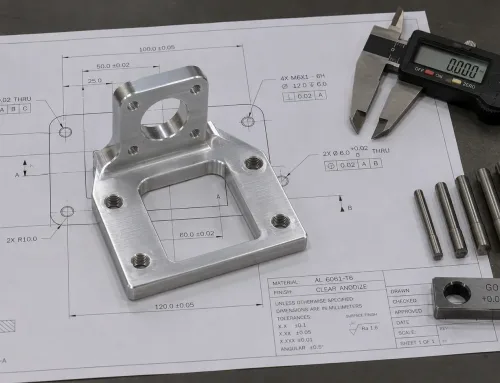
初品検査(FAI)レポートは、すべての重要寸法の測定値、使用した工具、材料証明書、および工程パラメータを記録し、供給業者が仕様を満たすことができることの検証可能な証拠を購入者に提供します。
サプライヤー監査
検査レポートのレビューに加えて、経験豊富なバイヤーはオンサイトのサプライヤー監査を実施し、製作工場が以下を備えているかを確認することがあります:
- 校正済みの測定機器
- 訓練された検査要員
- トレーサブルな品質記録
- 効果的な是正処置手順
検査基準の信頼性は、それを実行する品質管理システムの強さにかかっています。
よくある間違い
板金加工において、いくつかの繰り返し発生するミスが検査標準の有効性を低下させる可能性があります:
- 以前のプロジェクトから基準をコピーすることで、新しい部品の形状、材料、または機能に適応させない。
- 不必要に厳しい公差を指定することで、最終製品を改善することなくコストとリードタイムを増加させる。
- 寸法検査のみに焦点を当てることで、表面品質と外観要件を無視し、納品後に顧客からのクレームにつながる。
- 測定機器の校正を怠る、または国家標準へのトレーサビリティが欠如していることで、検査データが信頼できなくなる。
- 検査を最終ゲートとしてのみ扱うことで、生産プロセス全体に組み込む代わりに、欠陥は初期段階で検出・修正する方がはるかに安価です。
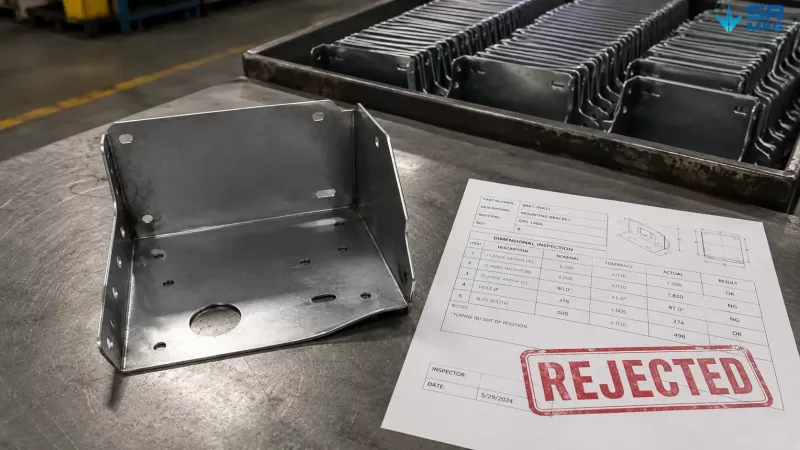
検査が最終ゲートとしてのみ扱われ、各生産段階に組み込まれていない場合、欠陥は発見される前にロット全体にわたって蓄積される可能性があり、スクラップコストと手直し時間を大幅に増加させます。
検査基準と関連する品質用語
| 用語 | 検査標準との主な違い |
|---|---|
| 品質標準 | より広範な範囲を持ち、ISO 9001などのマネジメントシステム要求事項をカバーします。検査標準はその技術的なサブセットです。 |
| 仕様 / 図面 | 部品がどうあるべきかを定義します。検査標準はそれをどのように検証するかを定義します。 |
| 合否判定基準 | 合否閾値のみを定義します。検査標準には基準に加えて方法、工具、サンプリング計画が含まれます。 |
| コントロールプラン | プロセスステップを検査および管理手段にマッピングする動的な文書です。検査標準はそれが参照する技術的内容を提供します。 |
| 標準作業手順書(SOP) | 一般的な作業ガイダンス。検査標準は品質検証業務に特化しています。 |
効果的な検査基準の作成方法
実用的な検査標準は、以下の7ステップのフレームワークを用いて策定できます:
- 品質に重大な影響を与える(CTQ)特性を特定する。設計意図、FMEAの出力、または顧客要件に基づいて行います。
- 測定方法とツールを選択する。必要な分解能と再現性に適合するものを選びます。
- サンプリング戦略を定義する:安全に重大な影響を与える特性には100%検査を、通常の寸法にはAQLサンプリングを、安定した工程にはSPCに基づく検査頻度を使用します。
- 合否判定基準を設定する。数値限界、外観境界見本、または機能試験を使用します。
- 検査基準文書を作成する。明確な書式、改訂管理、および承認手続きを備えます。
- オペレーターを訓練し、測定プロセスを検証する。ゲージR&Rスタディを通じて測定システムの信頼性を確認します。
- 定期的に見直し、更新する。検査基準は生きた文書であり、設計、工程、または顧客要件が変更された場合は改訂する必要があります。
検査基準と品質基準の違いは何ですか?
品質基準はより広範です。ISO 9001などの管理システムや組織プロセスをカバーします。
検査基準は、製品が受け入れ可能かどうかをどのように検証するかに焦点を当てた技術的なサブセットです。具体的な測定方法、抜取検査計画、検査ツール、合格/不合格の基準が含まれます。