表面仕上げとは?
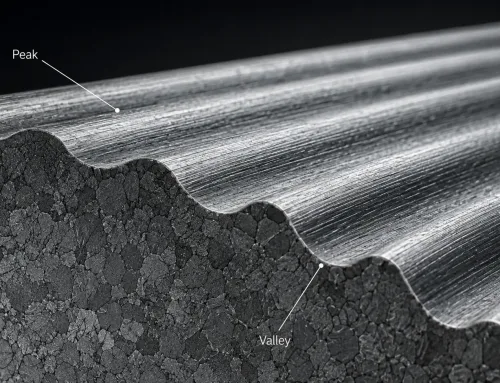
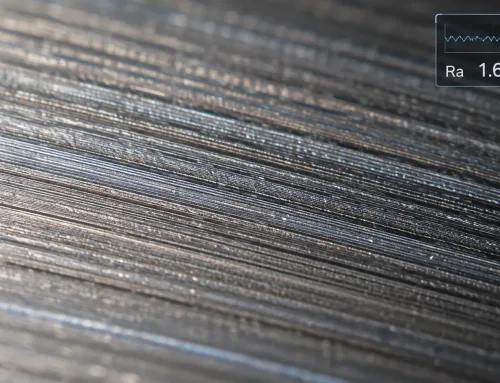
表面仕上げ, 、別名 表面テクスチャ または 表面品質, は、製造後の材料外面の幾何学的状態を表します。.
主に3つの要素で定義されます:
- 粗さ — 微細で密接に間隔を置いた表面の不規則性
- うねり — より広い周期的な表面変動
- 加工目 — 表面パターンの支配的な方向
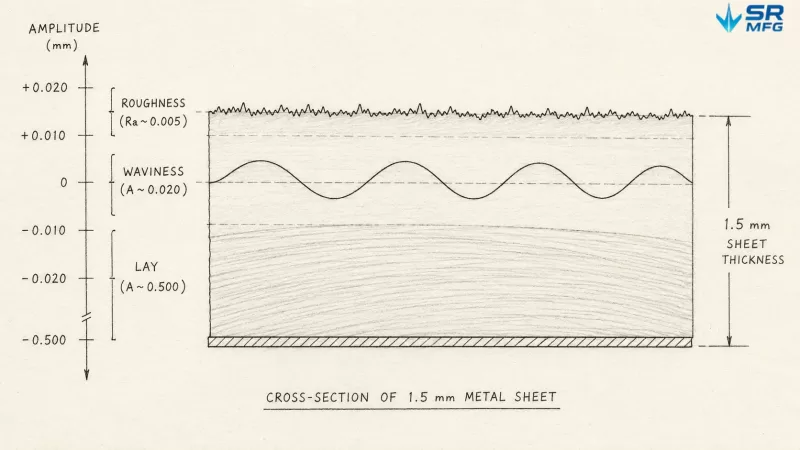
表面仕上げは3つの測定可能な要素で定義されます:粗さ(微細レベルの不規則性)、うねり(より広い周期的変動)、および加工目(支配的な方向性パターン)。.
全体を通して 板金製造プロセス, において、表面仕上げは、入荷した板金の状態から切断、曲げ、溶接、バリ取り、最終表面処理に至るまで、部品が経るすべてのプロセスの複合的な結果です。.
区別することが重要です 表面仕上げ ±0.1° 表面処理. 。 板金表面仕上げプロセス は、粉体塗装、アルマイト処理、めっき、不動態化など、表面を改質するために使用されます。表面仕上げは表面の最終状態を表します。. 表面粗さ は、表面仕上げの測定可能な属性の一つです。実際の生産現場では、これらの用語の混同が、エンジニアリング、購買、生産、品質の各チーム間のコミュニケーションエラーを容易に引き起こす可能性があります。.
表面仕上げが重要な理由
金属部品の表面状態は、その 機能、組立性能、外観、および使用寿命.
に直接影響します。
機能的性能.
粗すぎる表面は、ガスケットのシール不良を引き起こし、摺動接触面の摩耗を加速させ、微視的なピークに応力集中を生じさせて疲労寿命を低下させる可能性があります。一方、平滑すぎる表面は潤滑油膜を保持できない場合があります。
組立と嵌合, 板金部品がファスナー、締り嵌め、またはガスケット界面を介して他のコンポーネントと嵌合する必要がある場合、. 表面仕上げは公差の累積に影響を与える可能性があります.
。サプライヤー間の表面状態の差異は、診断が困難な組立問題を引き起こすことがよくあります。
外観とブランド認知 消費者製品、建築パネル、および, 屋外で目に見える制御ボックス筐体.にとって、表面仕上げは最も直接的な品質シグナルの一つです。 傷、不均一なヘアライン方向、一貫性のない光沢、または目に見える研磨痕.
は、すぐに気付かれます。
下流プロセスとの適合性 不良な下地表面は、すべての下流仕上げを損なう可能性があります。ミルスケール、溶接スパッタ、深い研削痕、または汚染物の上に塗装すると、.
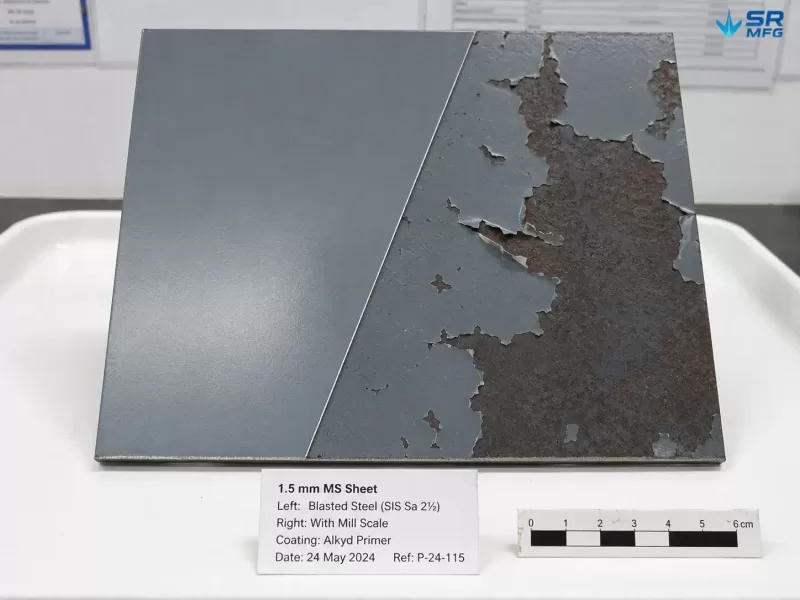
密着不良、外観の不均一、または早期腐食.
表面仕上げパラメータ:Ra、Rz、およびその測定方法
が生じる可能性があります。
- Ra — 算術平均粗さ
サンプリング長さ内におけるプロファイル高さ偏差の算術平均。世界中で最も広く使用されている表面粗さパラメータです。 - Rz — 最大高さ(プロファイルの平均最大高さ)
複数のサンプリング長さにわたる最大山頂から谷底までの高さの平均。RzはRaでは隠れてしまう極端な偏差を捉えることができます。 - Rq — 二乗平均平方根粗さ
Raに類似していますが、外れ値に対してより敏感です。特殊な用途で使用されます。 - Rt — プロファイルの全高さ
評価長さ全体にわたる最大山頂から谷底までの距離。
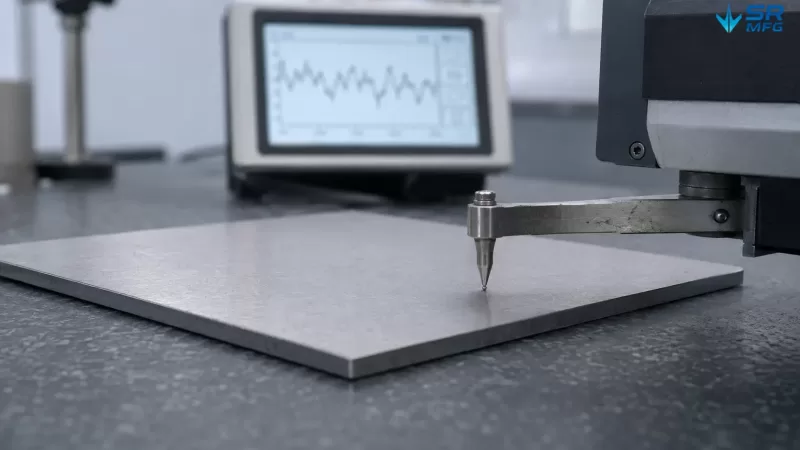
表面粗さは以下を使用して測定できます: 接触式 または 非接触式 の方法。
- 接触式粗さ計 は、表面を移動するダイヤモンド触針を使用します。
- 非接触式方法 には、レーザースキャンおよび白色光干渉法が含まれます。
圧痕、特に研磨またはヘアライン仕上げのステンレス鋼において。
測定方法が重要です。同じ表面でも、接触式か非接触式かによって若干異なる結果が生じることがあります。このため、 技術仕様と検査方法を一致させる必要があります.
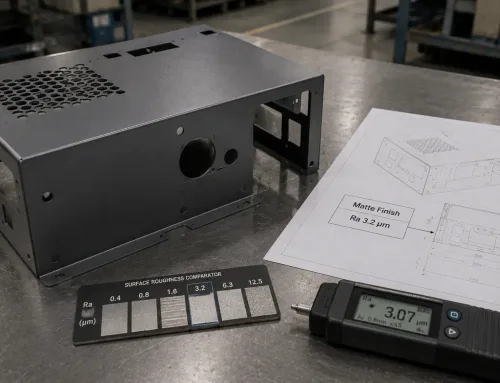
工場図面では、表面仕上げは通常、以下のような規格に準拠したチェックマーク式の表面性状記号を使用して指定されます: ISO 21920-1:2021 または ASME Y14.36。RaまたはRz値は記号の上または横に記載されます。補足事項として以下を指定する場合があります: “「コーティング後」「露出表面のみ」” 、または特定の検査規格を参照。
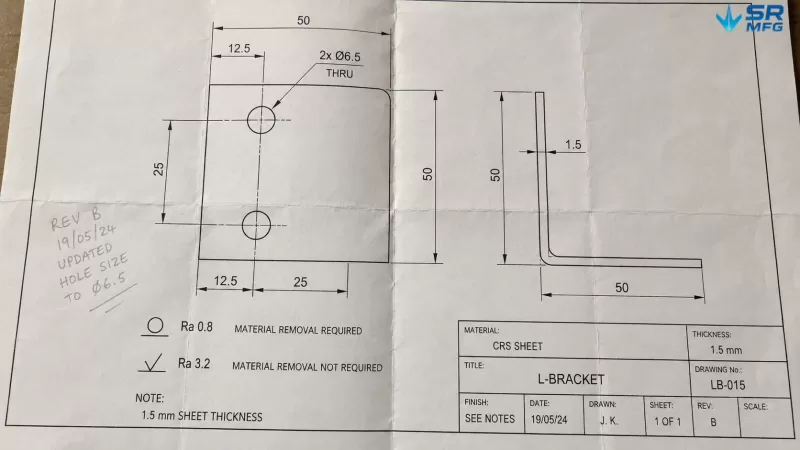
生産図面では、表面仕上げ要件は標準化された記号を使用して指定されます — 記号の横に記載されたRa値が、各重要表面に必要な粗さを定義します。
板金製造プロセスが表面仕上げに与える影響
製造チェーン全体が最終的な表面品質にどのように影響するかを説明するリソースはほとんどありません。しかし、これはまさにカスタム板金部品の購買担当者が理解する必要があることです。
入荷材料の状態
表面仕上げの管理は製造前に始まります。冷延鋼板は通常、より滑らかな入荷表面を持ち、多くの場合約 Ra 0.8~1.6 µmであるのに対し、熱延鋼板は約 Ra 6.3~12.5 µmです。適切な母材を選択することで、後工程での高価な仕上げ作業を排除できます。
切断
レーザー切断の切断面品質 は、多くの場合、特徴的なストリエーション模様と切断面に沿った薄い熱影響部に反映されます。プラズマ切断はドロスを伴うより粗い切断面を生成します。ウォータージェット切断は熱影響のないサンドブラスト状のテクスチャを残します。シャーリングおよびパンチングは、切断面にバリやロールオーバーを生じさせることがあります。
各切断方法は独自の表面特性を残すため、下流工程で考慮する必要があります。
曲げ加工・成形
曲げ工具は高圧下で板金表面に接触し、以下を残すことがあります: 工具痕、引っかき傷、圧痕、または軽微なへこみ、特に研磨またはヘアライン仕上げのステンレス鋼において。工具の状態、曲げ半径、保護フィルム除去のタイミングがすべて最終的な表面外観に影響します。
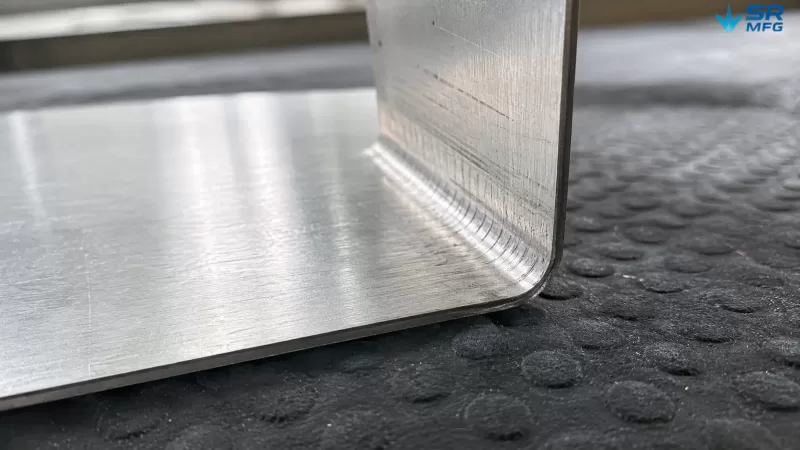
高圧下での曲げは、薄板表面に工具痕や引っかき傷を残すことがあり、特に研磨またはヘアライン仕上げのステンレス鋼で顕著に現れます。
溶接
溶接はスパッタ、熱変色、酸化痕、および微細組織が変化した熱影響部を生じさせる可能性があります。溶接部を均一な外観に復元することは、板金加工において最も手間のかかる工程の一つであることが多いです。
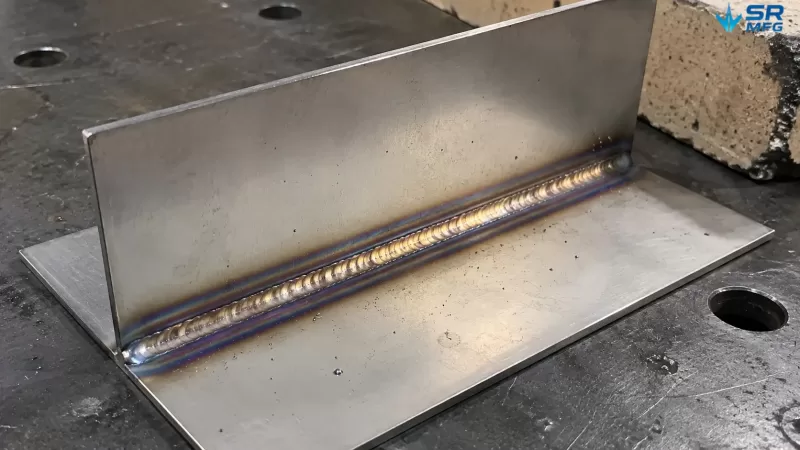
溶接は周囲の表面に熱変色帯とスパッタを生じさせます — 溶接部を均一な外観に復元することは、板金加工において最も手間のかかる工程であることが多いです。
バリ取りおよびエッジ仕上げ
バリおよび鋭利なエッジは、表面品質の問題であると同時に安全上の問題でもあります。タンブリング、ブラシバリ取り、振動仕上げはそれぞれ異なるエッジプロファイルと表面テクスチャを生成します。
板金部品の一般的な表面処理オプション
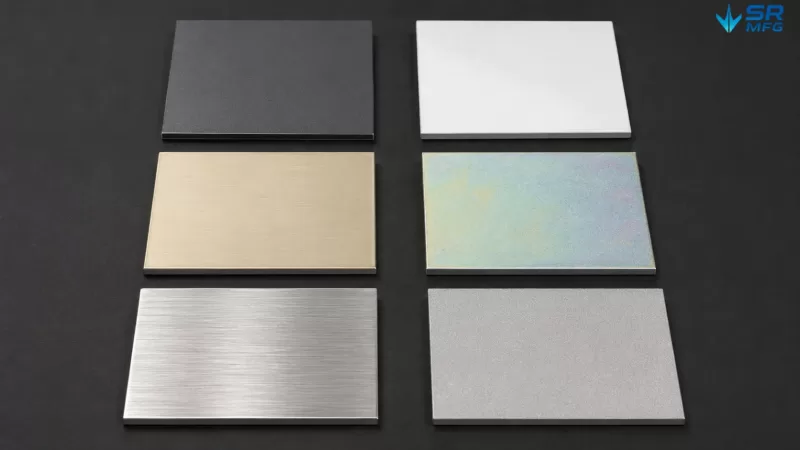
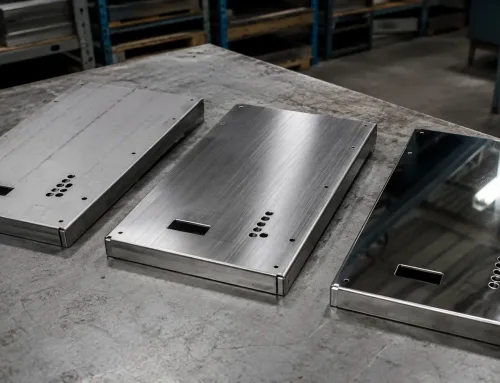
同じ母材でも、適用される表面処理によって大きく異なる外観と機能特性を示すことがあります — マット粉体塗装から鏡面研磨まで。
粉体塗装
板金部品の粉体塗装 は、静電引力によって乾燥粉末を部品に付着させ、高温で硬化させて耐久性のあるコーティングを形成します。通常約60~120 µmの厚さです。優れた耐衝撃性、防食性、および幅広い色を提供します。ただし、コーティングは比較的厚く、補修が困難で、精密なマスキングがより困難です。
ウェット塗装 / 液体塗装
ウェット塗装、または液体塗装は、より薄いコーティングを実現でき、通常約 15~50 µmで、より幅広い光沢レベル、メタリック効果、特殊仕上げを提供します。粉体塗装よりも補修が容易ですが、全体的な耐久性は通常低くなります。
陽極酸化処理
アルミニウムアルマイト処理 は、アルミニウムおよびチタン表面に硬い酸化層を形成する電気化学的プロセスです。Type II陽極酸化は装飾的な仕上げを提供し、染色可能である一方、Type IIIは硬質陽極酸化としても知られ、より厚く耐摩耗性の高い層を形成します。このプロセスは鋼には適していません。
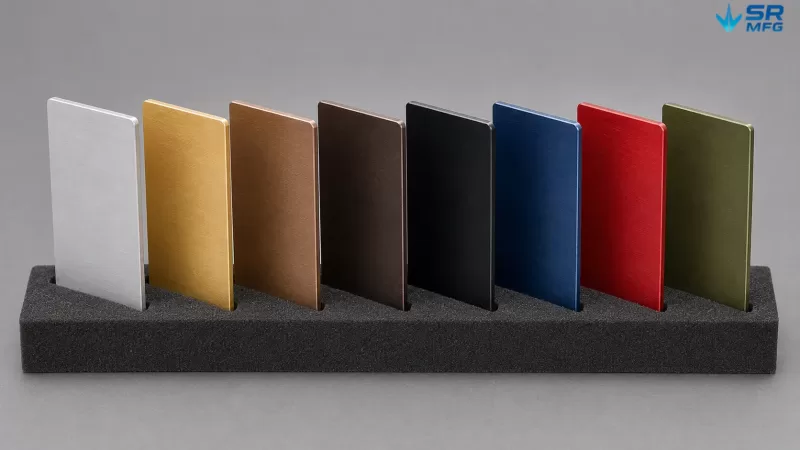
タイプII陽極酸化処理は、薄いアルミニウム板に多孔質の酸化皮膜を形成し、染料を吸着させます — これにより、装飾用途や建築用途向けに、耐久性があり退色しにくい幅広い色合いを実現します。
電気めっき
耐食性のための金属めっき、導電性、または装飾外観のためのものには、亜鉛めっき、ニッケルめっき、クロムめっきがあり、部品表面に薄い金属層を析出させます。
ヘアライン加工と研磨
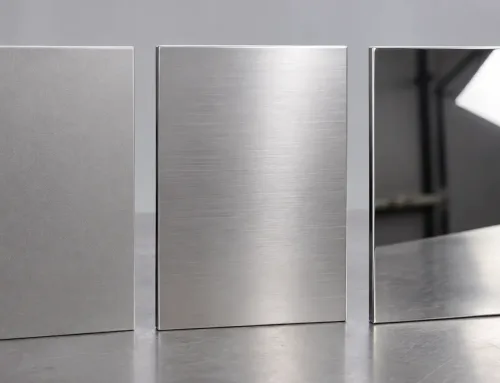
ヘアライン加工と研磨 は機械的表面仕上げ加工です。ヘアライン加工はステンレス鋼やアルミニウムに方向性のあるヘアライン模様を形成し、研磨は反射性または鏡面状の仕上げを実現できます。
ショットブラスト / サンドブラスト
電着塗装 は高速の研磨材メディアを用いて均一なマット texture を形成します。塗装やコーティングの前処理としてよく使用され、最終的な装飾仕上げとしても機能します。
不動態化処理
ステンレス鋼の不動態化処理 は、表面から遊離鉄汚染を除去し、自然に形成される酸化クロム層を強化する化学処理であり、外観を大きく変えることなく耐食性を向上させます。
表面処理と材料の適合性ガイド
すべての表面処理がすべての材料に適しているわけではありません。以下の表は簡略化した適合性の参考資料です。
| 材料 | 粉体塗装 | ウェット塗装 | 陽極酸化処理 | 亜鉛めっき / 溶融亜鉛めっき | ブラッシング / 研磨 | 電着塗装 | 不動態化処理 |
|---|---|---|---|---|---|---|---|
| 炭素鋼 | ✓ | ✓ | ✗ | ✓ | ✓ | ✓ | ✗ |
| ステンレス鋼 304/316 | ✓ | ✓ | ✗ | ✓ 特別な前処理が必要 | ✓ | ✓ | ✓ |
| アルミニウム 5052/6061 | ✓ | ✓ | ✓ | ✓ ジンケート前処理が必要 | ✓ | ✓ | ✗ |
| 亜鉛めっき鋼板 | ✓ | ✓ | ✗ | ✗ | ✗ | ✗ | ✗ |
| 銅/真鍮 | ✓ | ✓ | ✗ | ✓ | ✓ | ✓ | ✗ |
不適合な組み合わせには特に注意が必要です。 陽極酸化処理はアルミニウムとチタンにのみ適しています。 アルミニウムの電気めっきには特別なジンケート前処理が必要です。亜鉛めっき表面は、高温や化学処理により亜鉛層が損傷する可能性があるため、その後の加工オプションが制限されます。
DFM:適切な表面仕上げを指定し、実現する方法
図面への表面仕上げの指定方法
以下の規格に準拠した標準的な表面仕上げ記号を使用してください ISO 1302 または ASME Y14.36、そして必要な RaまたはRz値を明確に定義してください。以下を説明する簡潔な注記を追加してください:
- どの表面が重要か、例えば “「目に見える外表面のみ」”
- 要件が適用されるのは コーティング前かコーティング後か
- どの検査規格または測定方法を使用すべきか
板金加工プロセス別の一般的なRa範囲
以下の表は、板金製造で一般的に達成可能な表面粗さレベルを示しています。
| 加工 | 一般的なRa(µm) |
|---|---|
| レーザー切断エッジ | 3.2–12.5 |
| 保護された曲げ面 | 0.4–1.6 |
| 溶接ままの継手 | 6.3–25.0 |
| 粉体塗装後 | 8~3.2、コーティングのテクスチャによる |
| タイプII陽極酸化処理後 | 通常、母材の仕上げが維持される |
| ブラスト処理後 | 1.6–6.3 |
表面仕上げを損なう可能性のある設計形状
深い内部溝はコーティングメディアや薬品を滞留させる可能性があります。非常に小さな内部半径は、工具やブラストメディアが表面に到達するのを妨げる場合があります。薄いフランジは高温硬化炉で変形する可能性があります。溶接後に密閉された表面は、仕上げ加工が不可能になる場合があります。
これらの形状を DFMレビュー の段階で特定することで、コストのかかる手直しを防ぐことができます。
表面仕上げと公差の相互作用
過度な表面仕上げ、例えば重度の研削、材料を除去するブラスト処理、または厚いコーティングは、部品の寸法を変化させます。 表面仕上げ要件と寸法公差は調整する必要があります 外観、機能、製造性の間の矛盾を避けるために。
品質管理と一般的な表面欠陥
板金検査方法 には、定量的なRaまたはRzデータのための粗さ計測定、標準粗さサンプルとの目視比較、クロスカット密着性試験、塩水噴霧試験、装飾表面のための光沢計測定が含まれる場合があります。
一般的な試験項目:
- クロスカット試験、例えばASTM D3359など、塗膜密着性の評価用
- 塩水噴霧試験、例えばASTM B117など、耐食性の評価用
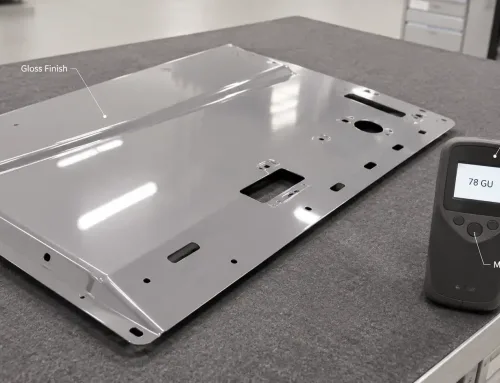
- 光沢測定 外観面または装飾面用
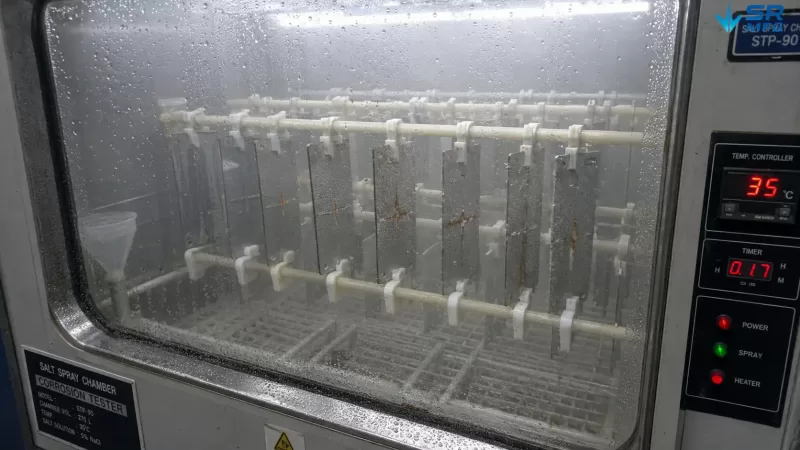
塗装済み試験片は、ASTM B117に準拠して密閉チャンバー内で連続塩水噴霧に曝露されます。これは表面処理の耐食性を評価するための標準的な促進試験方法です。
一般的な不具合と是正処置
| 欠陥 | 考えられる原因 | 一般的な是正処置 |
|---|---|---|
| オレンジピール | 塗膜が厚すぎる、または硬化パラメータが不適切 | スプレー設定とオーブン硬化プロファイルを調整する |
| 垂れ・流れ | 1回の塗布での膜厚過多 | 1回あたりの塗布膜厚を低減する |
| ピンホール | 基材の汚染またはガス放出 | 前処理洗浄を改善し、基材のガス放出を確認する |
| 密着不良 | 表面前処理の不足 | 前処理工程とブラストグレードを検証する |
| 溶接変色 | 入熱過多またはシールドガス不足 | 溶接パラメータを最適化し、必要に応じてバックパージを使用する |
| 色差 | ロット間の差異または硬化の不均一 | 同一の粉体ロットを使用し、オーブン温度の均一性を管理する |
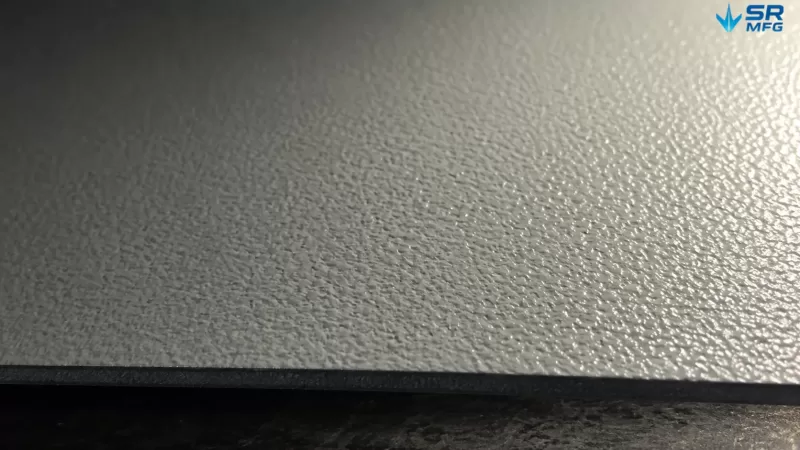
オレンジピール — 膜厚過多や硬化不良によって生じる一般的な粉体塗装の不具合 — は、指向性のある斜光下で検査すると明確に確認できます。
表面仕上げに関する一般的な誤解
“「Ra値は低ければ低いほど良い。」”
適切な表面仕上げは機能によって異なります。シール面には低いRa値が必要な場合がありますが、塗料やコーティングの密着を必要とする表面には、機械的密着のために最低限の粗さが必要です。
“「表面処理は基材の欠陥を隠せる。」”
コーティングはしばしば 隠すどころか増幅させる 基材表面の欠陥を。深い研削痕、引っかき傷、粗い溶接仕上げは、粉体塗装を施しても透けて見えることがあります。
“「粉体塗装と液体塗装は互換性がある。」”
これらは以下の点で異なります: 膜厚、柔軟性、補修性、コスト構造、外観。適切な選択は用途要件によって異なります。
“「すべての金属を陽極酸化処理できる。」”
有効な陽極酸化皮膜を形成できるのはアルミニウムとチタンのみです。鋼材を陽極酸化処理しても有用な仕上げにはなりません。
“「表面仕上げは外観だけの問題である。」”
表面仕上げは以下に直接影響します: 耐食性、疲労性能、シール完全性、コーティング密着性、使用寿命.