ほとんどの人は2D図面を単に 3Dモデルを紙に平坦化したもの — いくつかのビューと寸法があれば完成だと考えている。
汎用機械加工では、その想定は成り立つかもしれない。板金加工では、 図面が質問リストとともに差し戻されることになる.
製造における2D図面は、3Dファイルの簡略版ではない。3Dモデルが伝えられないことを製造業者に伝える文書である:
- どの公差が重要か
- 部品をどのように曲げるべきか
- 溶接はどこに入るか
- エッジ部で何が起こるか
特に板金部品においては、 2D図面はSTEPやIGESファイルだけでは伝達できない情報を担っている.
2D図面とは実際に何か
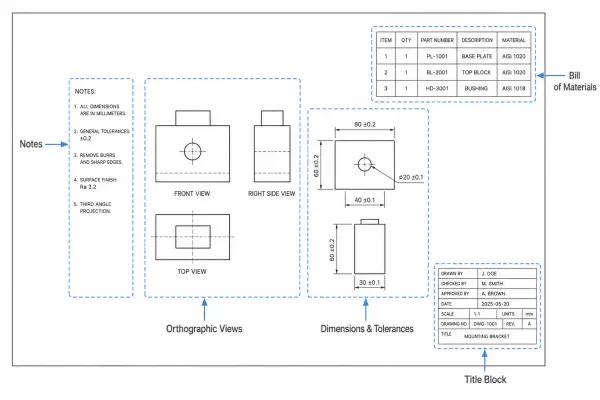
2Dエンジニアリング図面の標準的な領域(表題欄、正投影図、寸法、注記、部品表を含む)を示す注記付きレイアウト図
2D図面 — エンジニアリング図面、 テクニカルドローイング、または製造図面とも呼ばれる — とは、平面上に表された標準化された注記付きの部品表現である。
それは以下を伝達する: 形状、寸法、公差、材料、表面粗さ、製造指示を ASME Y14.5やISO 128などの確立された規格に従ったビュー、記号、注記の体系を通じて。
3Dモデルとの違い
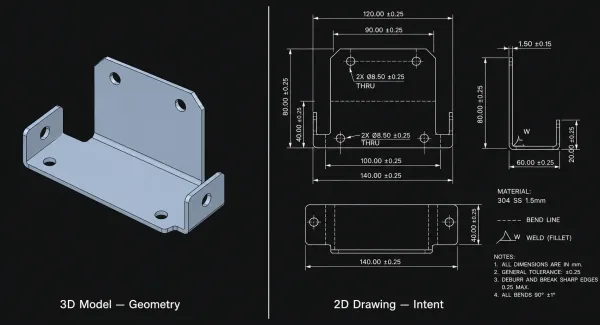
この比較は、3Dモデルが部品の形状を定義するのに対し、2D図面が3Dファイルだけでは伝えられない公差、材料、製造指示を伝達することを示している。
3D CADファイルは部品の形状を定義する。2D図面は品質を定義する。
STEPファイルは製造業者に部品がどのような外観かを伝え、図面は部品がどうあるべきかを伝える。
この区別が重要である理由は、 実製造のための板金設計 とは、材料の挙動、工具の限界、物理法則を考慮することを意味する — これらはいずれも数学的に完全な3Dモデルには存在しない。
CAD上で他の10個の穴と同一に見える穴が、実際の部品では唯一の圧入ベアリング座であるかもしれない。図面でそれを指定しなければ、 製造業者は11個の穴すべてを同じように扱う.
2D図面の核心要素
工場対応の2D図面は、いくつかの標準化された構成要素から成り立っている。
それぞれが特定の目的を持ち、いずれかが不完全であれば曖昧さが生じ、それが直接的に 見積り、生産、検査.
表題欄
に影響を及ぼす。
表題欄は右下隅に位置し、図面の管理ヘッダーとして機能する。
- これには以下が含まれる:
- 部品名
- 図面番号
- 材料仕様
- 分離する
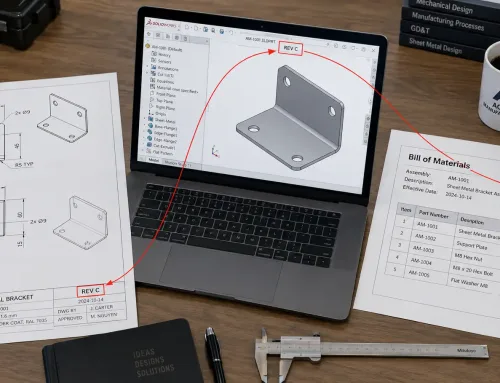
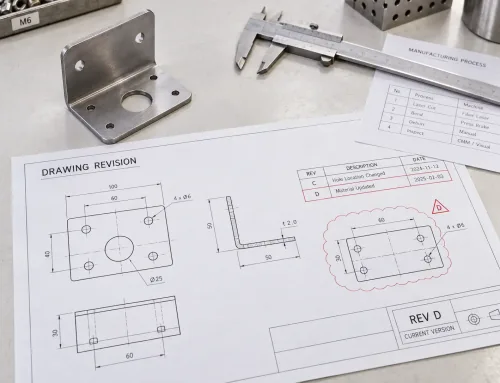
- リビジョンレベル
- 尺度
これをリリースしたエンジニアの名前または承認スタンプ “板金部品の場合、ここでの材料指定 — 例えば、” 「304ステンレス鋼、1.5 mm」
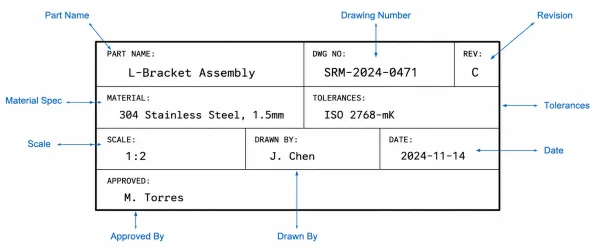
— は、製造業者が見積り前に最初に確認する事項である。
正投影図
ほとんどのエンジニアリング図面は、複数の平面角度から部品を示すために正投影法を使用します。通常は 正面図、上面図、右側面図.
これらの図は遠近歪みを排除し、製造業者に測定可能な形状情報を提供します。
米国では第三角法が標準です。ヨーロッパおよびアジアの大部分では、第一角法がより一般的です。 表題欄の投影記号により、推測の余地がなくなります。
寸法と公差
寸法は、すべてのフィーチャーのサイズと位置を定義します。公差は、許容されるばらつきの範囲を定義します。
明示的な公差指示がない場合、製造業者は一般公差 — 通常は線形寸法に対してISO 2768 — を適用しますが、これがアセンブリの要求に適合するかどうかは保証されません。
重要な嵌合、合わせ面、穴位置には、図面上で個別の公差注記が必要です。
材料および表面処理仕様
表題欄の材料指示に加えて、図面には以下を指定する必要があります 表面処理および仕上げ それらを適用する箇所
“「粉体塗装、RAL 9005、60~80 μm」は実行可能です。「黒色塗装」はそうではありません。
指示が具体的であるほど、生産中のやり取りが少なくなります。
注記および特別指示
注記セクションには、寸法や記号にうまく当てはまらないすべての事項を記載します:
- バリ取り要件
- 鋭利なエッジの面取り半径
- 洗浄指示
- 梱包の希望
- 別途仕様書への参照
板金部品の場合、注記には以下に関する重要な情報が記載されることがよくあります 曲げ順序、溶接検査基準、またはマスキング領域.
3Dモデルだけでは不十分な理由
3Dモデルは現代の製造に不可欠です — それは以下を駆動します CNCプログラミング、ネスティングソフトウェア、自動品質検査.
しかし、それだけでは不十分です。
理由は単純です: 3Dモデルは形状情報を保持しますが、設計意図は保持しません.
どの穴がクリアランス穴で、どの穴がClass 2B嵌合のタップ穴であるかを製造業者に伝えません。
目に見える外観面であるため、表面に傷があってはならないことを指定しません。
射出成形ハウジングと嵌合するため、曲げ半径を±0.5°以内に保持しなければならないことを示しません。
2D図面は設計意図を捉えます。それは形状を製造指示に変換します。
製造業者がSTEPファイルと図面の両方を受け取った場合、 STEPファイルは機械を駆動します — しかし図面が判断を駆動します.
板金部品において2D図面に必ず含めるべき情報
板金加工では、一般的な2D図面ガイドではほとんど言及されない一連の要件が発生します。
これらはオプションの追加事項ではありません — 数時間で見積もりが得られる図面と、1週間のメールのやり取りを生む図面の違いです.
曲げ線、曲げ方向、および曲げテーブル
すべての曲げフィーチャーには、以下を示す指示が必要です:
- 曲げ線の位置
- 曲げ角度
- 内側半径
- 曲げ方向
曲げ方向は、データムに対して上または下として示す必要があります。
曲げテーブル — 各曲げの以下をリストアップ 角度、半径、および順序 — 複数の曲げがある部品での曖昧さを排除します。
この情報がないと、プレスブレーキのオペレーターは推測することになり、 ブレーキでの推測はスクラップ部品につながります.
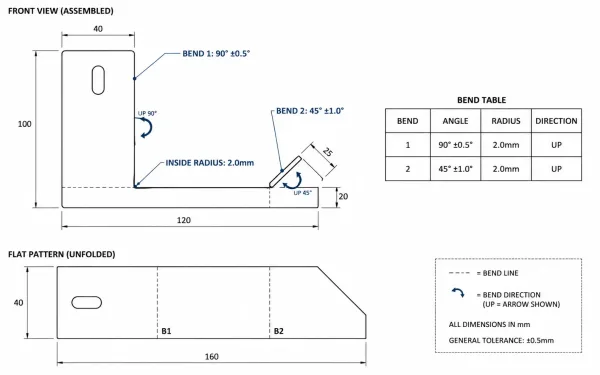
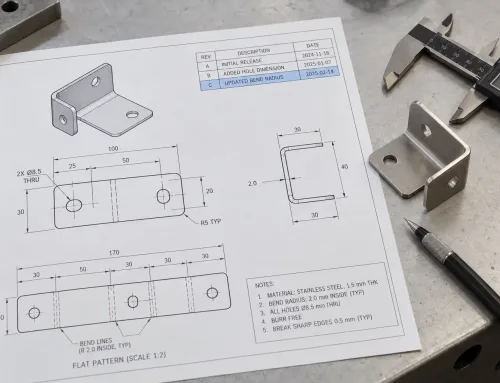
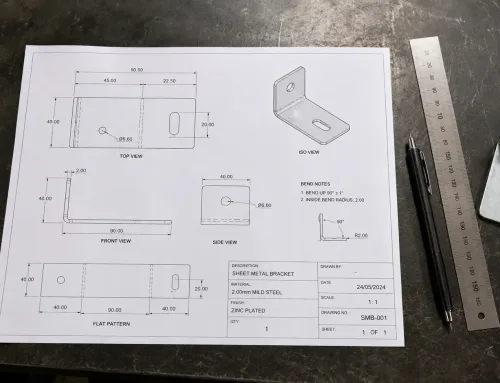
曲げ線位置、曲げ角度、内側半径、曲げ方向矢印、および付随する曲げテーブルを示す板金ブラケットの2Dエンジニアリング図面
展開図 / 展開ビュー
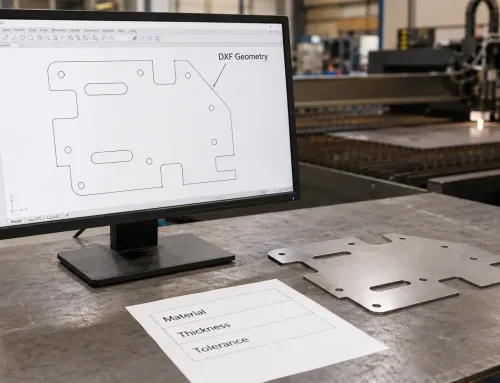
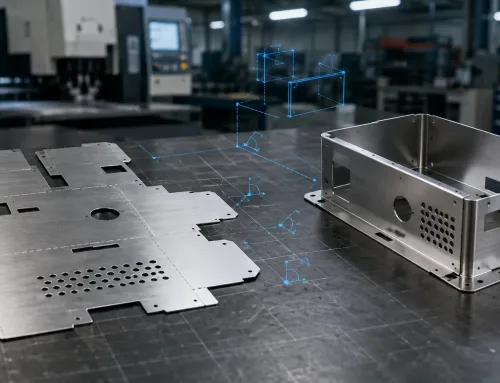
レーザー切断または平板材からの打ち抜き後に曲げ加工される部品については、図面に以下を含める必要があります 展開状態の部品を示す展開図ビュー.
このビューは、切断オペレーターが機械をプログラミングするために使用するものです。
以下を示す必要があります:
- ブランク全体の寸法
- 平坦なエッジに対する穴位置
- 平坦面に投影された曲げ線の位置
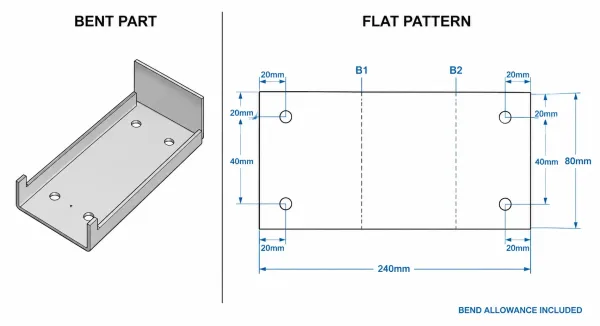
この図は、曲げ加工された板金部品とその展開図ビューを比較し、レーザー切断に使用される展開状態において曲げ線、穴位置、ブランク寸法がどのように表れるかを示しています。
溶接記号と継手の種類
部品に溶接が含まれる場合、図面は標準溶接記号——AWS A2.4またはISO 2553に準拠——を使用して以下を定義する必要があります 板金溶接要件、以下を含む:
- 継手の種類
- 溶接サイズ
- 溶接長さ
- 溶接位置
「すべての継手を溶接」という注記だけでは “不十分です.
溶接工がすみ肉サイズ、溶け込み深さ、および溶接が連続か断続かを判断することになります。
これらの判断は以下に影響します 強度、ひずみ、およびコスト.
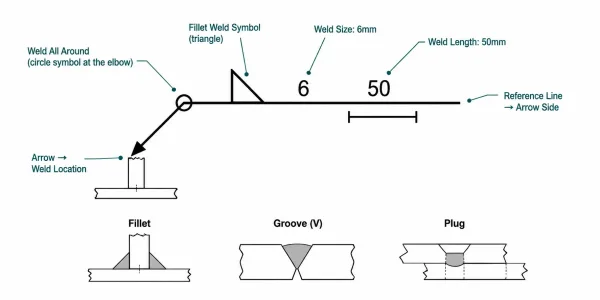
この図は、標準溶接記号をその構成要素——基準線、矢印、溶接種類、サイズ、長さ——に分解し、板金加工で使用される3つの一般的な継手種類を示しています。
バリ方向と圧延方向
レーザー切断は切断面の片側——通常は下面——にバリを残します。
部品に見える化粧面がある場合、図面は以下を指示する必要があります どちらの面をバリフリーにすべきか または許容バリ高さを指定する必要があります。
同様に、曲げ加工される部品では、板材の圧延方向が重要です。
圧延線に平行な曲げは、特にアルミニウムおよびステンレス鋼において、割れのリスクを増加させます。
板金固有の公差
標準的な直線公差に加えて、板金部品には以下の指示が必要です:
- 曲げ角度公差——通常±0.5°~±1°
- 完成部品全体の平坦度
- 曲げ線付近の穴の位置公差
曲げ線付近の穴は、曲げ加工中に材料が変形する際にひずむ可能性があります。
これらは一般的なISO 2768公差ではカバーされず、個別に指定する必要があります。
製造業者が図面をどのように読み取るか
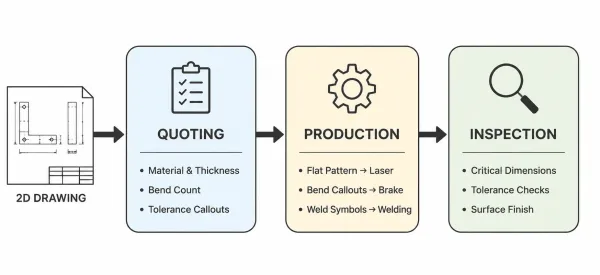
このフローチャートは、製造業者が2D図面を読み取る3つの段階——見積り、生産、検査——と、各段階で抽出される具体的な情報を示しています。
図面が板金加工工場に届くと、以下の段階を経ます ��の段階 ——そして各段階で図面の読み取り方が異なります。
見積り
見積担当者はタイトルブロックを確認して以下を把握します 材料と板厚、曲げ回数を数え、溶接や二次加工の有無を特定し、特殊な治具や追加の検査工程が必要となる可能性のある公差指示をチェックします。
情報が不足している場合、見積担当者は質問のために見積りを遅らせるか、仮定を置きます。
見積りにおける仮定は、請求時の予期せぬ問題につながります。
生産
製造エンジニアは図面を使用して工程順序を計画します:
まず切断、次に曲げ、次に溶接、そして仕上げ。
展開図はレーザーまたはパンチプレスプログラマーに渡されます。
曲げ指示はプレスブレーキ段取りシートに渡されます。
溶接記号は溶接ステーションに渡されます。
これらの情報のいずれかが欠落しているか不明確な場合、生産は停止します — あるいはさらに悪いことに、 誤った解釈のまま続行されます.
検査
品質管理は図面を使用して定義します 検査および合格基準を.
当社が製造する 図面上の重要な寸法、公差、表面仕上げが チェックポイントとなります。
寸法が記入されていない特徴は非重要と見なされ、検査されません。
重要な特徴であっても図面に記載されていない場合、組立時に部品が故障するまで発見されません — これが問題を発見する最もコストのかかる場所です.
図面が問題となる場合
不完全または曖昧な図面のコストは、図面自体にはほとんど見えません。
それは下流工程で現れます — 以下において:
- 見積もりの遅延
- 生産の手直し
- 検査には合格するが組立時に故障する部品
よくあるシナリオ:設計者が2D図面なしの3Dモデルを提出するか、曲げ公差を省略した図面を提出します。
メーカーは標準公差に基づいて見積もり、部品を製造し、納品します。
顧客が部品を組み立てると、曲げ角度が±1°ずれたためにフランジが合わないことが判明します — これはメーカーのデフォルト公差内でしたが、組立要件を超えていました。
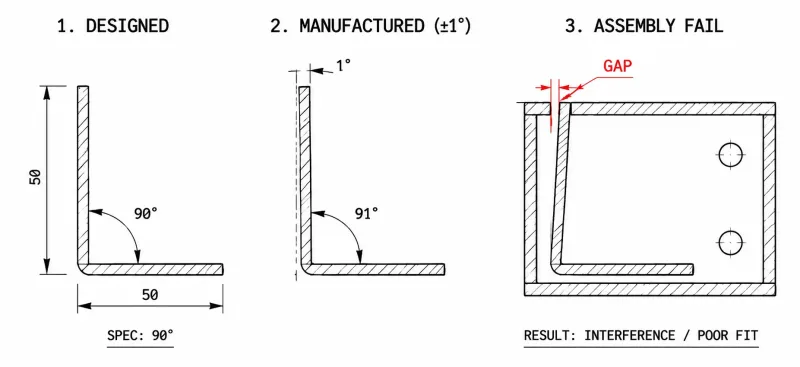
この図は、メーカーのデフォルト公差内である1°の曲げ角度偏差が、板金部品を嵌合ハウジングと組み立てる際に目に見える隙間を生じさせ、嵌合不良を引き起こす様子を示しています。
その結果、図面には適合するが機能しない部品のバッチが生じます。
もう一つの頻繁な問題は材料仕様です。
図面に “「アルミニウム」とだけ記載され 合金と調質を指定していない — 例えば5052-H32対6061-T6 — 場合、メーカーはコストや入手性に基づいて選択することになります。
この2つの合金は曲げ加工中に非常に異なる挙動を示します:
- ��加工しやすい
- ��厳しい曲げ半径で割れが発生しやすい
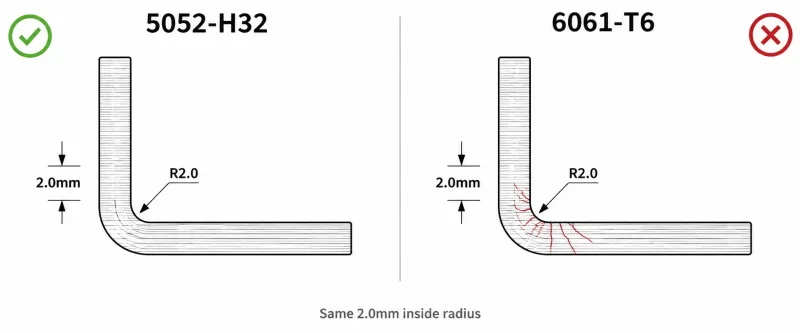
この断面比較は、5052-H32アルミニウムが2mm半径で綺麗に曲がる一方、6061-T6は同じ条件で内側半径に割れが発生することを示しており、図面上の材料仕様の重要性を強調しています。
誤った選択は、部品の廃棄と仕様の再作成を意味します。
これらの問題は設計の不良によって引き起こされるものではありません。
製造プロセスを通じて設計者の意図を保護するのに十分な情報を図面が持っていないことによって引き起こされます。
よくある質問
SR-MFGは、レーザー切断、曲げ加工、溶接、仕上げを含む板金加工サービスを提供しています。レビュー可能な設計がお手元にある場合は、 図面をアップロードして製造アセスメントをご依頼ください.