医療用板金部品は、独特の課題に直面します。劣化することなく、強力な洗浄剤への繰り返しの曝露に耐えなければなりません。 病院での洗浄を6か月行った後に腐食するステンレス鋼製エンクロージャーは、単なる品質不良ではなく、コンプライアンスリスクであり、患者の安全上の問題です。 本ガイドでは、使用期間全体を通じて耐薬品性を維持する板金部品の指定、製造、およびバリデーションの方法について説明します。
医療用板金の洗浄における隠れた複雑さ
板金部品の洗浄は、一見すると単純な作業に聞こえます。しかし、医療用途では決してそうではありません。
病院や研究所の環境では、一般的な産業環境よりもはるかに厳しい洗浄手順が求められます。部品は高濃度の消毒剤、酵素系洗剤、高温のオートクレーブ処理にさらされ、多くの場合、これが1日に複数回行われます。患者の安全を守る洗浄剤でも、保護されていない金属表面を急速に劣化させる可能性があります。
これを誤った場合の結果は抽象的なものではありません。外科器具トレーの孔食は細菌を蓄える可能性があります。診断機器の筐体の表面劣化は、電磁シールドを損なう可能性があります。取付ブラケットの応力腐食割れは、構造的な破損につながる可能性があります。これらの故障はいずれも、洗浄環境と材料または表面仕様の不一致に起因します。
エンジニアやバイヤーにとって特に困難なのは、耐洗浄薬品性は、図面で指定できる単一の特性ではないということです。これは、材料選定、表面処理、製造プロセス、および洗浄プロトコルによって決まるシステム的な結果です。変数のいずれかを変更すると、結果も変わります。
一般的な洗浄剤とその化学的影響
医療環境では4つの主要な洗浄剤カテゴリが使用され、それぞれに固有の化学的メカニズムと腐食への影響があります。
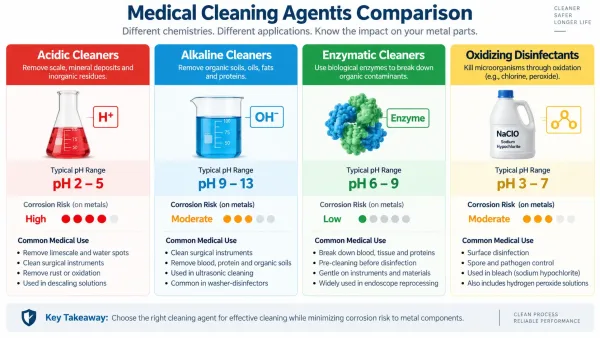
医療環境で使用される4つの洗浄剤カテゴリの視覚的な比較。pH範囲とステンレス鋼に対する腐食リスクを示しています。
酸性洗浄剤(クエン酸、酢酸、リン酸)は、ミネラルの堆積物を溶解し、酸化物を除去します。効果的ですが、ステンレス鋼の酸化クロム層を侵す可能性があり、特に濃度が10%を超える場合や温度が60°Cを超える場合に顕著です。
アルカリ性洗浄剤(水酸化ナトリウム、第四級アンモニウム化合物)は、油やタンパク質などの有機汚染を分解します。ステンレス鋼に対する腐食性は酸性剤よりも一般に低いものの、蒸発中に溶液が濃縮される閉鎖空間では孔食を引き起こす可能性があります。
酵素系洗浄剤(プロテアーゼ、リパーゼ、アミラーゼ)は、生体触媒を利用してタンパク質系の汚れを分解します。研究では、これらはステンレス鋼に対して最も腐食性の低い種類の洗浄剤であるとされています。AISI 304製手術器具を対象とした2022年の研究では、試験したすべての洗浄媒体の中で、酵素系洗剤の腐食速度が最も低かったと報告されています。
酸化性消毒剤(次亜塩素酸ナトリウム、過酸化水素、過酢酸)は、酸化によって微生物を死滅させます。非常に効果的ですが、最大の腐食リスクをもたらします。表面消毒に使用される濃度の次亜塩素酸ナトリウム(500–5000 ppmの遊離塩素)は、不動態被膜が損傷している場合、数時間以内にステンレス鋼の孔食腐食を開始させる可能性があります。
| 洗浄剤タイプ | pH範囲 | ステンレス鋼への腐食リスク | 一般的な医療用途 |
|---|---|---|---|
| 酸性(クエン酸、酢酸) | 2–5 | 中程度から高 | スケール除去、錆除去 |
| アルカリ性(NaOH、QAC) | 9–13 | 低から中程度 | 一般洗浄、脱脂 |
| 酵素系(プロテアーゼ、リパーゼ) | 6–9 | 低 | 器具の予備浸漬 |
| 酸化系(次亜塩素酸塩、H₂O₂) | 3–7 | 高 | 表面消毒 |
実務上の要点:材料選定では、一般的な「耐薬品性」だけでなく、施設のプロトコルで使用される特定の洗浄剤を考慮する必要があります。
医療用途向けステンレス鋼グレード
医療機器用板金加工では、主に304、316、316Lの3種類のオーステナイト系ステンレス鋼が使用されています。これらの鋼種の違いは、一般的な用途よりも、洗浄剤にさらされる環境において特に重要となります。
304 (1.4301)は、18%のクロムと8%のニッケルを含みます。穏和な環境では良好な耐食性を提供しますが、塩化物を含む洗浄剤による孔食に対して脆弱です。希釈消毒剤による拭き取りが時折行われる部品では、304で十分かつコスト効率が良いことが多くあります。
316(1.4401)は、304の組成にモリブデンを2–3%添加した鋼種です。これにより、特に塩化物を含む環境で、孔食およびすきま腐食への耐性が大幅に向上します。次亜塩素酸ナトリウムや塩化物濃度の高い洗浄液にさらされる部品では、316が標準的な選択肢です。
316L (1.4404) は 316 の低炭素バリアントであり、炭素含有量は 0.03% 未満です。 これにより、溶接中の鋭敏化のリスクが低減されます。鋭敏化とは、クロム炭化物が粒界に析出し、周囲のクロムが枯渇する現象です。厳しい洗浄が行われる溶接アセンブリでは、316L が 316 より推奨されます。
| 材質グレード | Cr | Ni | Mo | C(最大) | 耐孔食性(PREN) | 相対コスト |
|---|---|---|---|---|---|---|
| 304 | 18% | 8% | — | 0.08% | 18 | 1.0× |
| 316 | 17% | 10% | 2.5% | 0.08% | 24 | 1.3× |
| 316L | 17% | 10% | 2.5% | 0.03% | 24 | 1.4× |
PREN (Pitting Resistance Equivalent Number) = %Cr + 3.3×%Mo + 16×%N。値が高いほど、孔食耐性が向上します。
酸化性消毒剤による繰り返し洗浄を受ける医療用板金では、316Lが、耐食性、溶接性、長期信頼性の最適なバランスを提供します。 304に対するコストプレミアムは通常30–40%ですが、洗浄に関連する腐食故障の大半を排除できます。
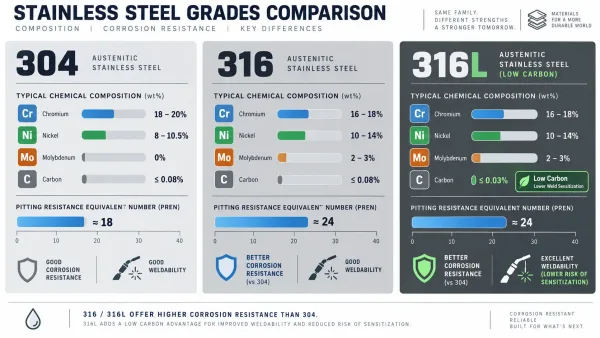
医療用途に使用される3種類のステンレス鋼グレードの化学組成および孔食抵抗等価数(PREN)を示す技術的比較。
耐薬品性を高める表面処理
母材の選定は必要条件ですが、十分条件ではありません。表面処理により、ステンレス鋼部品の耐薬品性を大幅に向上させることができます。
不動態化は、医療用ステンレス鋼に最も一般的な加工後処理です。このプロセスは、機械加工や溶接による遊離鉄やその他の表面汚染物質を除去し、均一な酸化クロム層の形成を可能にします。クエン酸不動態化(ASTM A967準拠)は、取扱いがより安全で同等の結果をもたらすため、硝酸不動態化よりもますます好まれています。適切に不動態化された316L表面は、劣化することなく数百回の洗浄サイクルに耐えることができます。
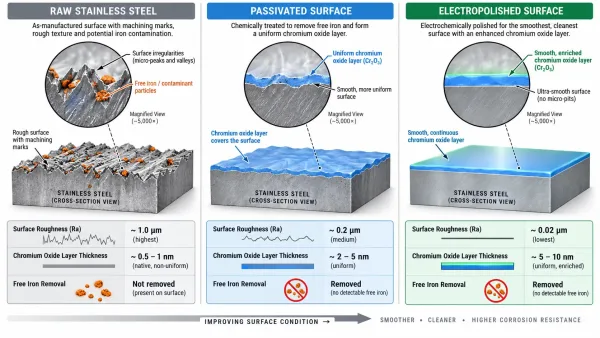
不動態化と電解研磨が、ステンレス鋼製医療部品の表面品質と耐食性をどのように改善するかを示す視覚的な比較。
電解研磨は、表面材料の薄い層(通常10–40 µm)を除去し、滑らかでマイクロピットのない表面とクロムに富んだ不動態層を生成します。電解研磨された表面は、機械仕上げされた表面よりも洗浄が容易で、生物学的残留物をより効果的に除去し、点食の発生に優れた耐性を持ちます。電解研磨後の表面粗さは、通常Ra 0.2–0.8 µmです。
コーティングシステムは、洗浄環境と母材との間に物理的なバリアを追加します。エポキシプライマー、粉体塗装、PTFEライニングはそれぞれ、厚さ、化学的適合性、耐久性においてトレードオフがあります。コーティングは、母材を変更できない場合(例:コスト制約により304が義務付けられている場合)や、洗浄プロトコルが異常に過酷な場合に最も価値があります。
重要な相互作用:表面処理は、洗浄プロトコルの文脈で指定されなければなりません。不動態化された表面は、希釈洗浄剤に対する優れた耐性を提供しますが、濃縮次亜塩素酸塩への長時間の暴露には耐えられない可能性があります。電解研磨された表面は洗浄性を向上させますが、コストが増加します。コーティングシステムは、形状に対して設計されていない場合、曲げ半径で亀裂が入る可能性があります。
製造プロセスが洗浄性に与える影響
部品の製造方法は、洗浄化学薬品に対する耐性と、洗浄の容易さに影響します。特に注目すべき製造上の変数が3つあります。
溶接と熱影響部
溶接は、ステンレス鋼の組織が変化する熱影響域(HAZ)を生じさせます。HAZでは、クロムが炭素と結合して炭化クロムを形成し、周囲のマトリックスからクロムを奪って耐食性を低下させることがあります。この現象は鋭敏化と呼ばれます。
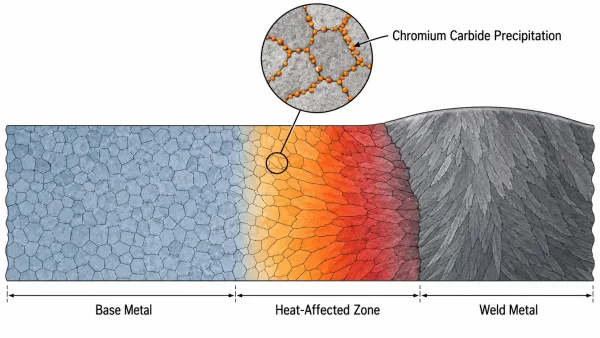
溶接が炭化クロムを析出させ、耐食性を低下させる熱影響域をどのように生成するかを示す断面図。
このため、溶接を伴う医療機器用アセンブリでは、SUS316よりも低炭素タイプのSUS316Lが推奨されます。炭素含有量が少ないことで、炭化物の析出を抑制できます。特に高い品質が要求される用途では、溶接後に不動態化処理を行うことで、熱影響部(HAZ)の表面にクロム酸化物の不動態皮膜を再形成できます。
オートゲン溶接(フィラー金属なし)は、フィラー溶接よりもHAZが狭く、鋭敏化のリスクが低くなります。レーザー溶接は、熱入力が集中し冷却が速いため、TIG溶接よりもHAZの損傷が少なくなるのが一般的です。
曲げ加工と成形応力
冷間成形は、板金に残留応力を生じさせます。これらの応力は、塩化物を含む洗浄剤への曝露と組み合わさることで、応力腐食割れ(SCC)—表面の腐食が見えないまま材料内部に亀裂が伝播する破壊モードを引き起こす可能性があります。
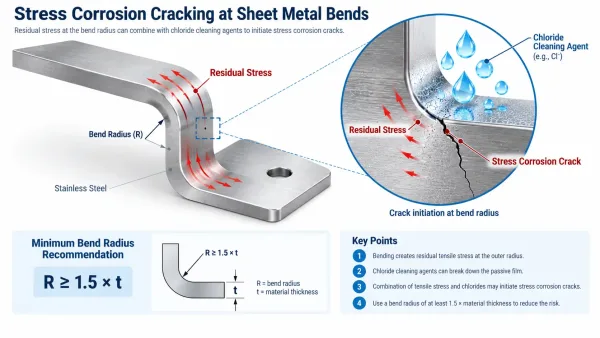
曲げ加工による残留応力と洗浄剤への曝露が組み合わさることで、応力腐食割れがどのように発生するかを示す図。
リスクは、曲げ半径が1×板厚未満の場合に最も高くなります。316Lの板では、1.5×板厚の最小曲げ半径を確保することで、洗浄環境におけるSCCに対する安全マージンが得られます。
成形後に応力除去焼なましを行うことで残留応力を除去できますが、材料の機械的特性や表面状態が変化する可能性があります。そのため、洗浄環境上の必要性がある場合にのみ指定することが推奨されます。たとえば、高温の次亜塩素酸塩溶液に浸漬される部品などが該当します。
切断・機械加工後の表面仕上げ
レーザー切断面、ウォータージェット切断面、機械加工面では、表面粗さと微細組織の特性がそれぞれ異なります。レーザー切断では、孔食の起点となる微小亀裂を含む薄い再凝固層が生じることがあります。ウォータージェット切断ではきれいな切断面が得られますが、研磨粒子が埋め込まれる場合があります。
医療部品では、切断後のバリ取りと表面仕上げは任意ではありません。バリ、鋭利なエッジ、粗い表面は洗浄剤や生物学的残留物を捕捉し、局所的な腐食セルを形成して清浄性を損ないます。
図面への洗浄要件の指定
図面は、購入者と加工業者との間の契約です。洗浄および耐薬品性の要件は、明確で、測定可能で、検証可能でなければなりません。
完全な仕様には、次の5つの要素が含まれます:
- 材料の材質記号および適用規格(例:ASTM A240 Type 316L)
- 表面処理および適用する処理規格(例:ASTM A967 Method C.2に準拠した不動態化処理)
- 表面粗さおよび測定方法(例:ISO 4288に準拠したRa ≤ 0.8 µm)
- 洗浄剤に対する耐性および具体的な洗浄剤の種類・濃度(例:「25°Cで1000 ppmの次亜塩素酸ナトリウム(NaOCl)に24時間耐えること」)
- 受入基準を伴う妥当性確認試験(例:「ASTM G31に従う72時間の浸漬試験に合格し、質量減少量が0.5 mg/cm²未満であること」)
一般的な仕様記載の誤り:
- 対象となる化学物質を具体的に指定せずに「耐薬品性あり」とだけ記載すること
- 不動態化処理の方法(硝酸系またはクエン酸系)を指定せずに、不動態化処理のみを要求すること
- 測定位置を指定せずに表面粗さを規定すること
- クリーンルームの清浄度クラスを明確に定義せずに、「クリーンルーム対応」を要求すること
「SUS316ステンレス鋼、不動態化処理、Ra 0.8」とだけ記載された仕様は不十分です。一方、「ASTM A240 Type 316L、ASTM A967 Method C.2に準拠したクエン酸による不動態化処理、露出表面において研磨目方向に測定した表面粗さRa ≤ 0.8 µm、添付の表1に規定された洗浄手順に対する耐性を有すること」と明記すれば、加工メーカーに対して明確かつ検証可能な品質基準を提示できます。
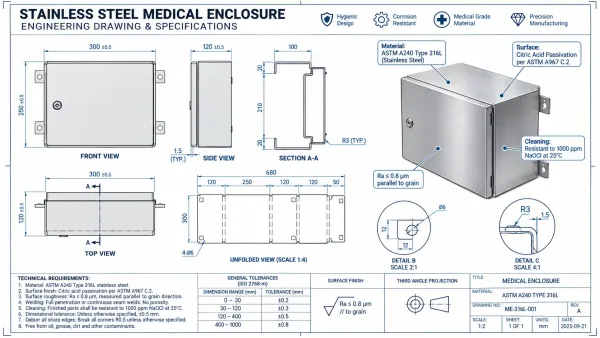
医療用板金図面において、洗浄耐薬品性の要件を正しく指定する方法を示したエンジニアリング図面の指示例。
検証および試験方法
部品が洗浄耐薬品性の要件を満たしていることを確認するには、材料証明書だけでなく試験が必要です。
浸漬試験(ASTM G31)は、耐薬品性を評価する最も直接的な方法です。試験片または完成部品を、指定された濃度と温度の対象洗浄剤に一定時間浸漬します。その後、質量減少量、表面外観、孔食の発生密度を測定します。医療機器用途では、72時間の浸漬試験を実施し、質量減少量が0.5 mg/cm²未満であることが、一般的な合格基準の一つとされています。
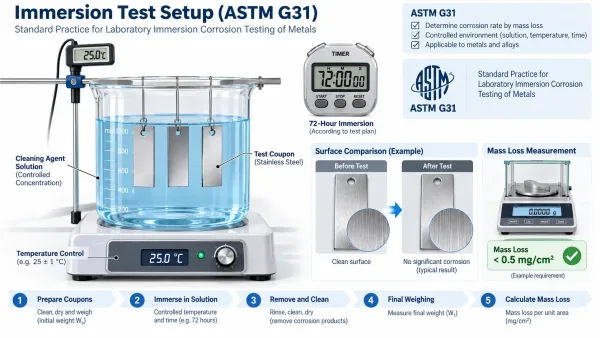
ステンレス鋼製医療部品の洗浄耐薬品性を検証するために使用される標準的な浸漬試験装置の図。
塩水噴霧試験(ASTM B117)は、一般的な耐食性を評価する試験ですが、洗浄剤への曝露を直接再現するものではありません。表面処理の耐食性能を比較するには有用ですが、洗浄用化学薬品に対する耐性を判定する唯一の合格基準として使用すべきではありません。
電気化学試験(動電位分極法)では、特定の電解液中における材料の孔食電位を測定します。孔食電位が高いほど、耐孔食性が優れていることを示します。この方法は浸漬試験よりも短時間で評価できますが、専用の測定装置と専門的な結果の解析が必要です。
清浄性試験(接触角測定、表面自由エネルギー分析)では、表面の洗浄しやすさを評価します。これは耐薬品性とは異なる特性です。洗浄しやすい表面であれば、作用の強い洗浄剤を使用する必要性が低くなり、洗浄剤への曝露時間も短縮できます。
購買担当者にとって実務的な対応方法は、母材について材料証明書(EN 10204 Type 3.1)、表面処理について適用する処理規格を明記した表面処理証明書、さらに加工メーカーが発行する洗浄剤との適合性に関する声明書の提出を求めることです。新規サプライヤーの採用、新しい材料の使用、または洗浄手順の変更がある場合には、浸漬試験による検証が推奨されます。
医療用板金部品の調達チェックリスト
洗浄用化学薬品に対する耐性が求められる医療機器用板金部品を発注する際は、注文を確定する前に以下の項目を確認してください。
- 材料証明書(EN 10204 Type 3.1)は、グレード、化学成分、機械的特性を確認します
- 表面処理は、工程標準とともに指定されます(単なる「不動態化」ではなく)
- 表面粗さの要求値とともに、測定方法および測定位置が明記されていること
- 洗浄剤の適合性は、特定の洗浄剤、濃度、温度とともに定義されます
- バリデーション試験方法は、受入基準とともに指定されます
- 溶接が必要な場合、溶接施工要領において熱影響部(HAZ)の鋭敏化対策および溶接後の処理が考慮されていること
- 曲げ加工が必要な場合、最小曲げ半径の設定において、洗浄環境下での応力腐食割れのリスクが考慮されていること
- 輸送中に処理済み表面が汚染または損傷しないよう、適切な梱包が施されていること
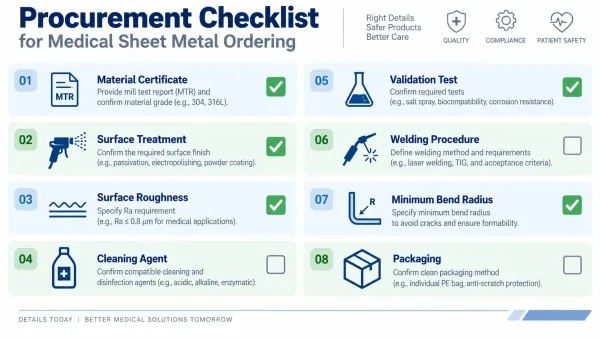
洗浄薬品耐性要件を伴う医療用板金部品を発注する際の8つの主要な検証項目をまとめたビジュアルチェックリスト。
よくある質問