「order quantity」で検索すると、検索結果の最初のページで経済的発注量(EOQ)の計算方法を学べます。これは発注コストと在庫保管コストのバランスを取る計算式です。この概念は実在しますが、これは在庫補充の意思決定を説明するものです。カスタム板金の見積依頼(RFQ)やサプライヤーの価格表でこの用語を見かける場合、意味はもっとシンプルです。つまり、1回の発注でメーカーに何個の部品を製造依頼するかということです。
この一つの数字が、購買担当者が最も気にする3つの事項を静かに左右します。それは見積の構成、部品の製造方法、そして出荷時期です。本項目では、製造の文脈における発注数量を定義し、混同されがちな在庫関連の用語と区別し、各数量ティアがサプライヤー側で何を変えるかを説明します。
発注数量の定義
カスタム製造において、発注数量とは、1つの購買発注書(PO)で確定する、単一部品番号の個数を指します。これは入力値であって結果ではありません。お客様が数量を提示し、それを基にサプライヤーが見積、生産計画、納期スケジュールを作成します。
カスタム部品はお客様の図面に基づいて製造されるため、メーカーには需要実績の推測材料がありません。発注数量は、見積担当者がどのコスト前提を適用するかを決める最初の数値です。つまり、段取り時間の償却方法、どの生産ルートが経済的か、材料をどれだけ購入するか、検査をどのように実施するかです。RFQ段階で正確に把握することは、見積発行後に修正するよりもはるかに低コストです。
範囲に注意してください。1部品番号、1リリースです。年間10,000個を4回の出荷で購入するプログラムの場合、発注数量は2,500個であり、10,000個ではありません。
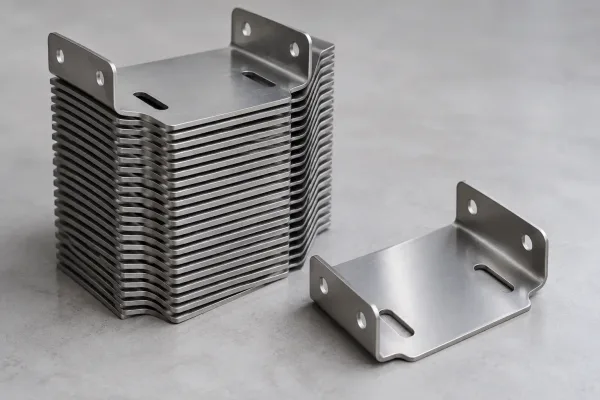
1つの部品番号、1回のリリース:1つの購買発注書で確定した数量として、同一ブラケットが積み重ねられた状態。
発注数量とEOQ、MOQ、年間数量の比較
B2B購買では数量に関連する4つの用語が流通しており、これらを混同すると高くつきます。以下の表で境界を整理します。
| 用語 | 定義 | 設定者 | これが左右するもの |
|---|---|---|---|
| 発注数量 | 単一の発注書で発注された、1つの部品番号に対する部品 | 購買者 | この見積、この生産ロット、この納品 |
| 経済的発注量(EOQ) | 計算式の出力:発注コストと保管コストの合計を最小化する補充数量 | 在庫品に対して計算 | カタログ品の補充用 — 受注生産部品には適用不可 |
| 最小発注数量(MOQ) | サプライヤーが1回の注文で受け入れる最小数量 | サプライヤー | 見積が存在する前にクリアしなければならない下限 |
| 年間数量 | 全リリースを通じて年間契約される部品の総数 | 買い手とサプライヤー間の合意による | フレームワーク価格の協議 — 単一のPOではない |
EOQ計算は在庫品の反復需要を前提としていますが、カスタム板金部品にはどちらもありません。より一般的な商業上の誤りは、年間数量に基づいて見積もることです。年間50,000個について協議された単価は、最初のPOが500個であればほとんど意味がありません。その価格の背景にあるコストが1回のリリースに配賦されていないからです。
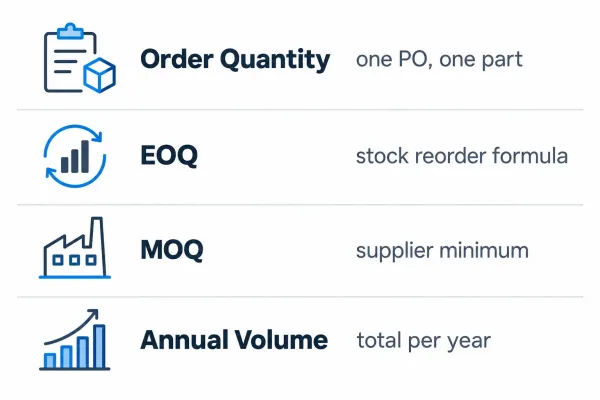
4つの調達条件を、定義、設定者、およびそれぞれが促進する内容で比較します。
発注数量が見積をどのように形成するか
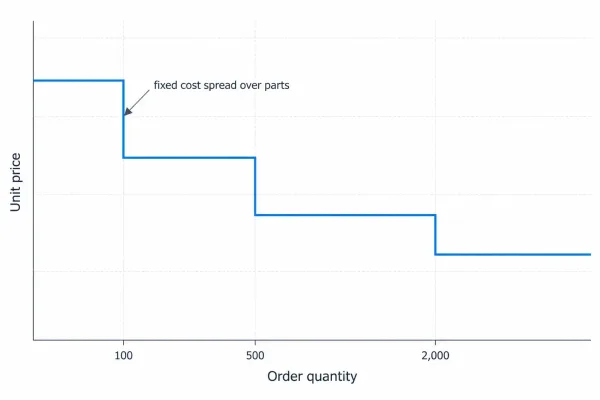
すべてのカスタム見積には固定費が含まれます。機械段取り、切断プログラムの開発、初品検査(FAI — 最初の部品が図面に適合することを文書化して確認するもの)、そして多くの場合、治具やゲージの準備です。これらは後続の部品数に関係なく、生産ロットごとに1回発生します。
これらは発注数量で按分されます。600setupandprogrammingburdenspreadover100partsadds6.00 個あたりに加算されます。同じ負荷が 2,000 個に分散される場合は $0.30 が加算されます。これが、単価が滑らかな曲線ではなく段階的に下がる理由であり、サプライヤーが宣言された数量を基準とした価格ティアで見積を提示する理由です。
固定の段取り費用がより多くの部品に分散されるため、注文数量が増えると単価は段階的に下がります。
材料調達も同じ仕組みです。小口注文では在庫板の端材から割高で切り出す場合がありますが、大口注文ではフルシートを購入して部品をネスティング——シート上に配置してスクラップを最小化——するため、単位あたりの材料コストが下がります。
2つの見積は同一の発注数量でのみ比較可能です。入札を比較する前に、各サプライヤーが同一数量、同一リリーススケジュール、同一のスペアパーツ前提で見積もっていることを確認してください。そうでなければ、単価は異なる案件を測定していることになります。
発注数量が生産ルートを決定する仕組み
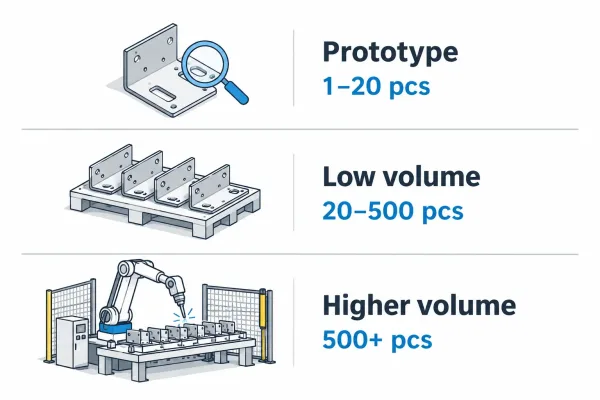
数量は価格を変えるだけでなく、部品が工場内をたどるルートも変えます。実際には、注文は3つの帯域に分類されます:
- 試作・サンプル数量(通常 1–20 個)。 作業はエンジニアリング時間で進行します:レーザーカット、手動曲げ、手溶接、全数の初品検査。金型は採用されず、段取りはすべて一回限りの作業です。目標は単価ではなく設計検証です。
- 少量生産(約 20–500 個)。 標準金型と再現性のある治具が登場しますが、機械の段取りは依然として手動で行われ、溶接と仕上げはバッチで実施されます。管理は初品承認を基本とし、各バッチの区切りで検査を行います。
- より多い数量(数百~数千個)。 金型投資(ダイ、専用カットネスト、ロボット溶接治具)が回収され始め、管理は初品の検査から稼働中の統計的サンプリングへと移行します。タレットパンチングは、打抜数が専用工具を正当化する場合にレーザーカットに代わることがあり、ロボット溶接はサイクルタイムが要求する場合に手動ステーションに代わります。
注文は3つの数量帯(試作、少量、多量)に分かれ、それぞれ異なる生産ルートを持ちます。
これを正確に保つニュアンスが1つあります:レーザー切断された成形板金部品の場合、治具は最小限であるため、数量が増えても主に労働効率とよりクリーンなスケジューリングが得られるだけで、異なる機械が使われるわけではありません。高価な治具への移行は、部品設計自体がプレス加工や順送金型をサポートする場合に起こります。見積もり段階で受け取るDFM(設計の製造適合性)フィードバックは、通常、あなたの部品がその線のどちら側にあるかを示しています。
発注数量がリードタイムに与える影響
RFQ段階で提示されるリードタイムは、記載された発注数量を前提としています。数量を変更すれば、スケジュールもそれに伴って変わります。具体的な理由は3つあります:
- スケジューリング。 機械時間は部品数にほぼ比例します。5,000 個の注文はレーザーとベンダーのセルを長く占有し、着手日を既にキューにある作業の後ろに押しやります。
- 材料。 大口注文は在庫を上回ることがあり、商社または製鋼所への発注が発生します。非標準の材質や板厚は、切断開始前に数日から数週間を追加することがあります。
- 仕上げ。 粉体塗装、めっき、塗装はバッチロード(ラックとタンク)で実施されます。数量が多いほどロード数が増え、ロードは連続ではなくまとめてスケジュールされます。
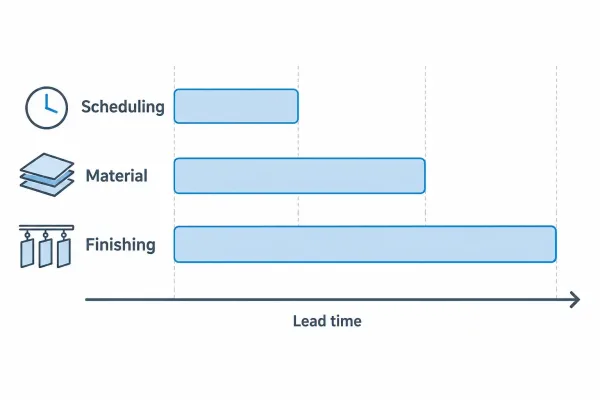
リードタイムは、機械スケジューリング、材料調達、バッチ仕上げという3つの数量起因の要素で構成されます。
注文をリリースに分割しても、これらのコストが自動的に排除されるわけではありません:各リリースで段取り、材料ハンドリング、仕上げロードが再発生します。複数リリースを計画している場合は、見積もり前にその旨を伝えてください。サプライヤーがシーケンス全体を一括で価格設定しスケジュールできるようにするためです。
RFQでの発注数量の指定
数量関連の紛争のほとんどは、文脈なしで数字だけを記載したRFQに起因します。見積もりを比較可能にし、生産を明確にするために、すべてのRFQに以下を指定してください:
- 品番ごと、リリースごとの数量
- 注文が分割される場合の計画リリーススケジュール(例:現在500個、第3四半期に500個)
- 分割出荷が許容されるかどうか、および追加のハンドリング費用を誰が負担するか
- テストと消耗のためのスペアまたは超過許容分(高価値の筐体では2~5%が一般的なパターン)
- 納品時の許容数量公差——不足および超過出荷の限度
各項目は、サプライヤーがそうでなければ行うであろう前提を排除します。そして、すべての暗黙の前提は、2つのサプライヤーが同じ単価で異なる案件を静かに見積もる可能性がある箇所です。
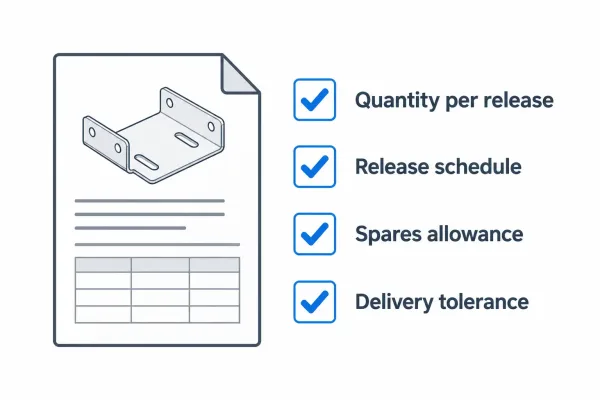
RFQに記載すべき数量関連の項目:リリースごとの数量、リリーススケジュール、予備品の許容量、納期許容差。
重要なポイント
- 注文数量は1つのPOにおける部品数です — 見積の入力であり、数式の出力ではありません。
- 価格を左右します 固定費の償却を通じて、単価は数量ティアで段階的に変動します。
- 生産ルートを左右します 特定の数量でのみ回収可能な金型および工程管理の判断を通じて。
- リードタイムを左右します 機械スケジューリング、材料調達、バッチ仕上げを通じて。
- 迷ったときは、図面と目標数量およびリリース計画を一緒に送ってください。両方の迅速なエンジニアリングレビューは、異なる前提で作られた3つの見積もりを調整するよりも速いです。