単価と工具費だけでは、どちらのプロセスが安いかはわかりません。 板金の見積もりとダイカストの見積もりを項目ごとに比較するチームは、しばしば誤った道を選びます。それは数字が間違っているからではなく、2つの見積もりが同じ完成部品を表していないからです。 重要なのは総コストです。原材料または溶融金属から、取り付け可能な部品に至るまでに費やされるすべてのコストです。 本ガイドでは、その基準で板金加工とダイカストを比較し、プロセスを確定する前に明確なコストモデルで判断できるようにします。
これら2つのプロセスにおける「総コスト」の意味
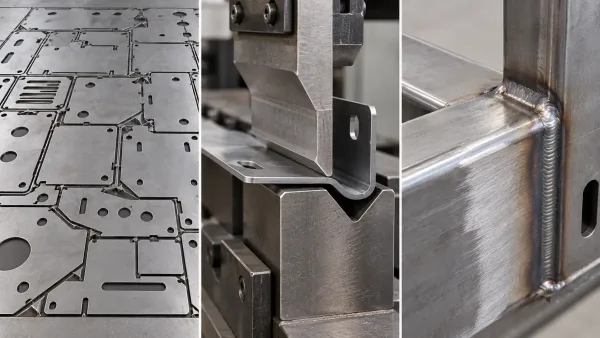
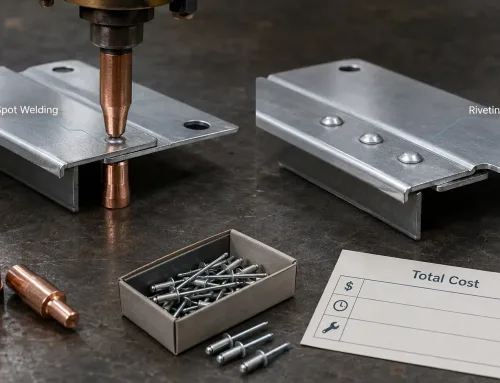
この図は、共通の総コスト区分(固定投資、材料、主要製造、二次工程、仕上げ、組立、品質)を示し、読者が同じコスト範囲で両プロセスを比較できるようにします。
この比較における総コストとは、組立可能な部品のコストであり、平板ブランクや生の鋳造品のコストではありません。 これには、しばしば異なる発注書にまたがる固定費と変動費が含まれます。
両プロセスに実用的な総コストの枠組みは次のとおりです。
- 固定プロセス投資:板金ではソフト工具、プレス治具、段取り。ダイカストでは金型およびNRE(非反復エンジニアリング)
- 材料:板金材料とネスティング歩留まり対合金およびランナー/ゲートスクラップ
- 主要製造:切断、曲げ、溶接または締結対ショットサイクル、トリム、離型
- 二次加工:いずれの場合も機械加工、タップ加工、インサート
- 表面処理:塗装、粉体塗装、アルマイト、または鋳造まま/加工ままの状態
- 組立およびハンドリング:部品数、接合部数、手作業工数
- 品質およびリスク:スクラップ、手直し、寸法上の紛争
単価と工具費だけが購買担当者を誤導する理由
溶接板金アセンブリの低い単価は、以下を隠す可能性があります 多数の時間にわたる位置合わせ、研削、コーティング。 高いダイ金型費は、数万個の部品で割り、鋳造がすでに形成する機械加工工程を削減するまでは、法外に見えるかもしれません。 2つの見積もりがどちらも完成品、コーティング済み、検査済みの部品を記述していない場合、あなたは総コストを比較しているのではなく、会計上の項目を比較しているのです。
板金加工がコストを積み上げる仕組み
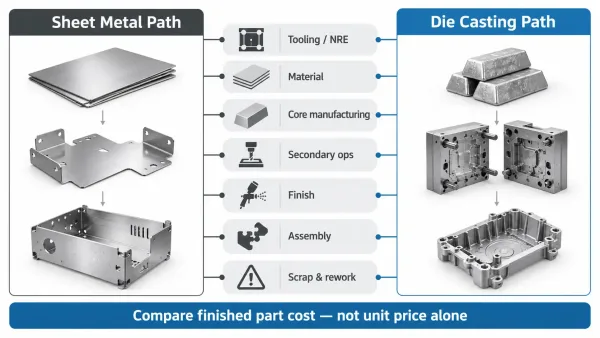
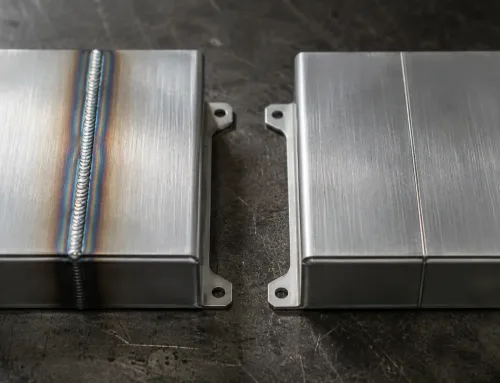
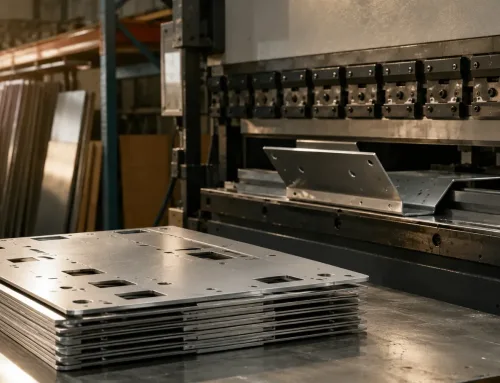
この合成画像は、3つの板金コスト要因(原材料シート上のネスティングされた平坦部品、形成中の曲げ、アセンブリ上の溶接継手)を示し、材料使用、成形、接合工数を表しています。
板金加工は平板素材から部品を成形します。レーザーまたはパンチ切断、プレスブレーキでの曲げ、その後接合と仕上げです。 低・中量では通常、硬い工具はほとんどまたはまったく不要であり、そのため製品ライフの初期には加工が有利になることがよくあります。
材料、板厚、ネスティング
材料は加工コストの大きな割合を占めます。 ネスティング効率(シート上に部品をどれだけ密に配置できるか)がスクラップを左右します。単純なブラケットはうまくネスティングできますが、大型で不規則なパネルはそうではありません。板厚は鋼材の重量以上に影響します。 厚い素材はより多くの切断エネルギー、より高い曲げトン数を必要とし、内側曲げ半径を制限する可能性があります。 「安全のため」により厚いシートを指定すると、形状が不適切な場合、必要な剛性を得られないまま材料、切断、仕上げコストを上げる可能性があります。
接合、仕上げ、組立工数
ほとんどの加工エンクロージャーやフレームは複数部品です。 各溶接、リベット、またはファスナーは、工数、検査、変形リスクを追加します。 溶接後の研削と再コーティングは一般的な隠れた工程です。表面積が塗装または粉体コストを左右し、切断端部と溶接部には前処理が必要です。 部品数または接合部数が増えると、加工の低工具優位性は工数と手直しによって損なわれる可能性があります。
ダイカストがコストを積み上げる仕組み
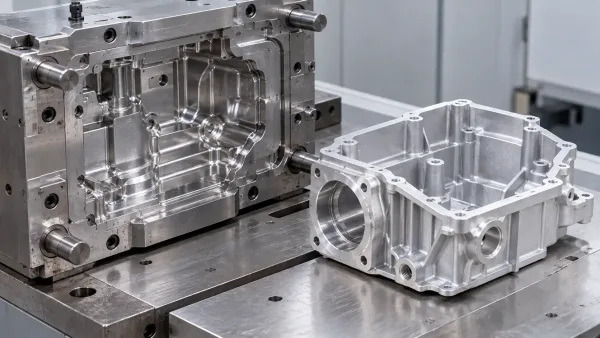
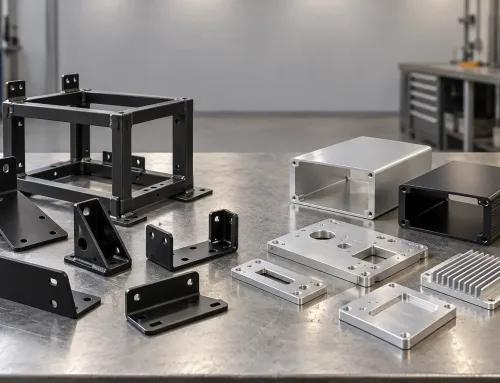
この画像は、生産用ダイ工具と、重要面にCNC機械加工がまだ残るダイカストアルミ部品を組み合わせており、工具投資と鋳造後の仕上げを示しています。
ダイカストは、溶融金属(多くの場合アルミニウム、亜鉛、またはマグネシウム)を圧力下で鋼製金型に注入します。 経済性は、工具償却とニアネットシェイプ部品に集中します。
工具およびNRE
生産用金型は主要な固定費であり、長納期品目です。 そのコストは、金型を意図した寿命まで稼働させるのに十分な量と、十分に安定した設計がある場合にのみ回収されます。金型の設計—パーティングライン、ゲート、スライド、イジェクション—は鋼材とは別のNREです。 金属を切削した後の設計変更は高コストであるため、ダイカストは設計が凍結またはほぼ凍結されていることを前提とします。
鋳造後の二次加工と仕上げ
鋳造品はニアネットシェイプであり、常に完成部品とは限りません。 重要な面、ボア、ねじ部には依然としてCNCが必要な場合があります。バリ取り、表面処理、コーティングも依然として適用されます。 鋳造ハウジングに依然として広範な機械加工や外観選別が必要な場合、単価優位性の一部が失われます。 材料と肉厚も重要です:厚いセクションはサイクルタイムと質量を増加させ、非常に薄い肉厚はスクラップを増加させる可能性があります。
総コスト曲線が交差するポイント
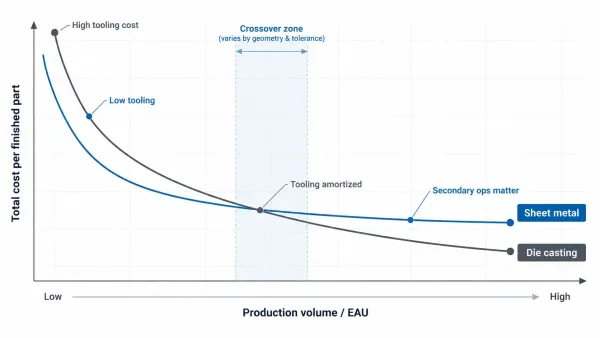
このチャートは、板金が低量産でより低いコストから始まり、金型償却と量産によって駆動されるクロスオーバー領域を過ぎるとダイカストがより安くなることを示しています。
板金は通常、固定費が低いため安く始まります。ダイカストは通常、量産が増えるにつれて部品あたりのコストが下がります。金型は一度支払えばよく、サイクルタイムが短いためです。 クロスオーバーは単一の普遍的な数値ではなく、形状、公差、仕上げによって変動します。
量産(EAU)
実効年間使用量(EAU)は、実際に金型を正当化する量産数です。 試作品、パイロットビルド、低EAUは、製作または金型を使わないパスに有利です。安定した中〜高EAUで、金型を何年にもわたって償却する余地がある場合は、ダイカストに有利です。 需要が不確実な場合、高い金型コストは予測への賭けです。需要が確実で反復可能な場合、それは資本配分です。
形状と公差
大きく、平坦、または主に曲げられた部品で穴が少ないものは板金に適しています。リブ、ボス、統合マウントを備えた深い三次元シェルは、しばしばダイカストに適しています—特に鋳造がマルチパート溶接構造を置き換える場合。 両方のパスで厳しい公差は依然として機械加工が必要な場合があります。ダイカストが図面通りに仕上げるために多くの二次加工を必要とする場合、 そのフルパスを、鋳造ままの理想ではなく、適切に設計された製作と比較してください。
板金かダイカストかを示す図面の特徴
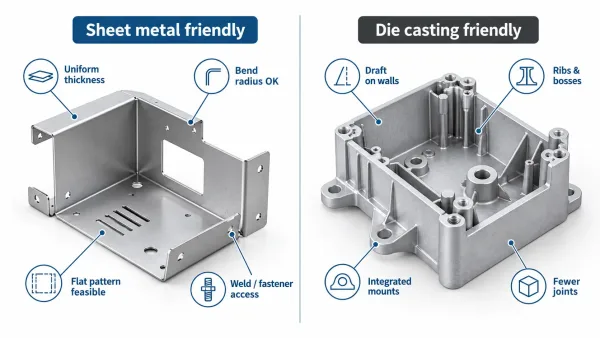
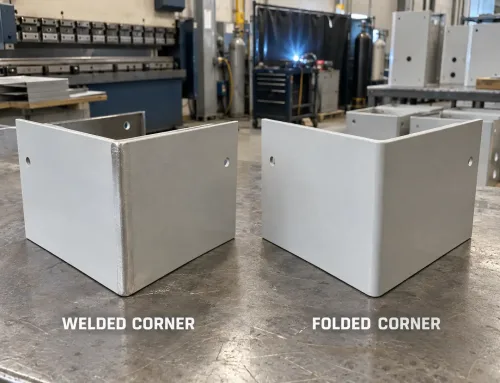
この比較図は、一方に板金に有利な図面特徴を、他方にダイカストに有利な特徴をリストアップし、エンジニアが図面からプロセスの適合性を読み取るのに役立ちます。
図面レビューの観点から、 特徴は静かにプロセスを選択します。
板金に適した特徴 には、均一な肉厚、材料とプレス規則に一致する曲げ半径、溶接またはファスナーのためのアクセス、フラットパターンで実現可能な設計が含まれます。 大きなパネル、通気パターン、モジュラーSKUはしばしば効率的に製作できます。
ダイカストに適した特徴 には、垂直壁のドラフト、コアキャビティ、追加部品なしで剛性を高めるリブ、ブラケットを置き換えるボスが含まれます。 1つの鋳造品に置き換え可能な溶接構造物は、部品点数、治具、漏れ経路を削減します。 図面が単一アセンブリ上に多くのブラケット、スタンドオフ、シームを示している場合、鋳造ボディが接合部とタッチレイバーを排除できるかどうかを問いかけてください。
プロセス難易度のシグナル も重要です。極端に厳しい曲げ半径、重い連続溶接、または製作アセンブリ上の外観クラスA面はコストを増加させます。鋳造品では、ゼロドラフト壁、孤立した厚肉セクション、またはすべての面の厳しい公差が金型の複雑さと機械加工を増加させます。
見積もり依頼前に2つの選択肢を比較する方法
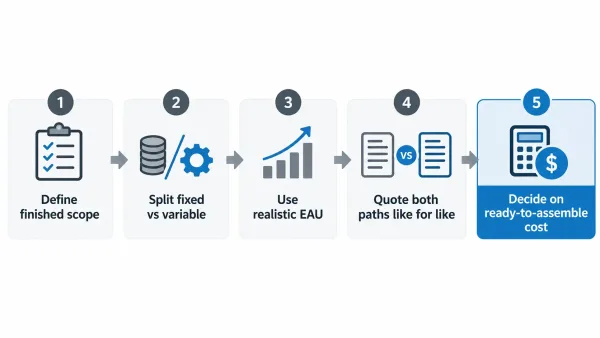
このフローチャートは、完成スコープの定義、固定費と変動費の分割、現実的なEAUの使用、両方のパスの同一条件での見積もりを順に説明します。
RFQの前に、 両方のオプションを同じコスト定義に置いてください。 簡単な見積もり前チェックリスト:
- 完成スコープを定義する:材料、仕上げ、検査レベル、機械加工が含まれるかどうか。
- 固定費と変動費を分離する:金型/NRE対個片製造と仕上げ。
- 現実的なEAUを使用する:確定量産数にサービススペアを加えたもの、ベストケースの立ち上げ数値だけではない。
- 両側の二次工程をリストアップする:製作では溶接と研削、鋳造では機械加工とトリム。
- 設計凍結リスクにフラグを立てる:部品が変更される場合、金型重視のパスにはバッファが必要です。
- 同一条件で見積もる:同じ仕上げ、同じ重要寸法、同じ合格基準。
可能な場合は、組み立て準備完了コストを評価してください。より多くのハードウェアとフィット時間を必要とする安価な製作は、現場では安くありません。
実践的な意思決定パス
目の前の制約を使用してください—あるプロセスが常に優れているというスローガンではなく。
- そのまま 板金加工 いつ EAUが少ないまたは不確実な場合、部品が主に曲げ板金であり、治具を軽量に保つ必要がある場合、または設計が反復される場合。
- 評価する ダイカスト いつ EAUが安定して多く、形状が真の3Dシェルまたは統合可能なマルチパート溶接構造であり、金型費用を回収できる十分な期間設計を固定できる場合。
- 実行する 並列総コスト比較 グレーゾーンにある場合:中量生産、混在形状、または仕上げと公差がどちらにもなり得る場合。
プロジェクトの次のステップ: 現在の図面を用意し、接合部数、仕上げ、重要寸法を明記し、同一の完成範囲で両方のパスに見積もりを依頼する。 この一手順だけで、どちらのプロセスが実際に総コストを低くできるか、そして設計変更がクロスオーバーポイントをどこで移動させるかが明らかになることが多い。
よくある質問