カスタム板金加工は、一定の厚みを持つブランク、つまり平坦な金属シートから始まります。レーザーカット、曲げ、成形、溶接、表面仕上げなどの工程を通じて、その平坦なシートが完成部品に変換されます。
機械加工部品や射出成形部品とは異なり、板金部品は、平坦な材料が工具圧力の下でどのように変形するかによって基本的に制約されます。
3DモデルはCADでは完璧に見えても、設計が以下を考慮していない場合、現場で失敗する可能性があります:
- 曲げ半径
- 最小フランジ長さ
- フィーチャと曲げの距離
- 材料挙動
- スプリングバック
- プレスブレーキ工具と物理的な機械の制限
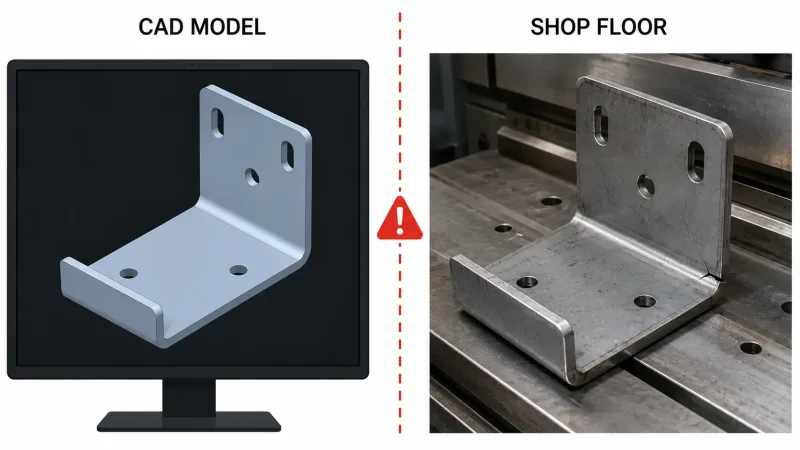
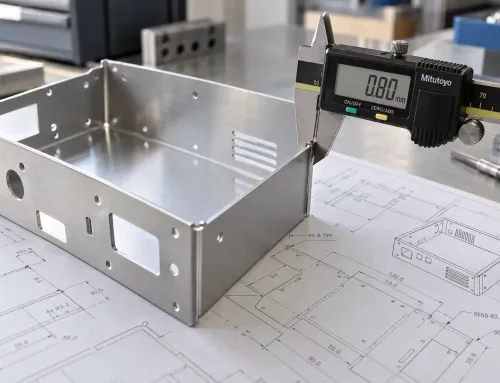
同じ板金ブラケットがCADソフトウェア上では完璧に見える(左)のに対し、実際の製造部品(右)には、わずかな表面マークや小さな曲げ角のクラックなどの一般的な問題が見られることを並べて比較した図 — CAD上で正確なモデルでも加工中に失敗する理由を示しています。
この板金設計ガイドは、エンジニア、機械設計者、製品開発チームを対象としています。3D CADモデルを製造可能な板金図面に変換するために必要な設計ロジック全体を説明します。
主な目的はシンプルです:試作開始前に製造上の問題を特定する—部品がすでに製造された後ではなく。
CADで完璧なモデルが板金加工中に失敗する理由
部品がすでに生産された後ではなく、試作が始まる前に製造上の問題を特定すること
CADで図面が正しく見えても、製造された部品がまだ失敗するのはなぜですか?.
ほとんどの最新CADプラットフォームには、専用の板金モデリングツールが含まれています。これらのツールは、曲げ、フランジ、レリーフ、展開図を生成できます。ただし、ソフトウェアは実際の製造条件をすべて完全に再現することはできません。
- 完成したモデルはCADで幾何学的チェックに合格しても、物理的な部品では依然として以下が発生する可能性があります:
- 曲げに沿った割れ
- 穴やスロットの変形
- 一貫性のない曲げ角度
- 不十分な工具クリアランス
- 組立干渉
主な理由は、板金部品は固体材料ブロックから機械加工されるものではないためです。それらは、高精度レーザーカット、曲げ、成形、接合、仕上げの各工程を含む一連のプロセスを通じて、薄い平坦なシートから製造されます。
設計上のすべての形状要素は、これらの加工工程に耐えられるものでなければなりません。
例えば:
- 穴が曲げ線に近すぎる位置にある場合、楕円形に伸びる可能性があります。
- フランジが短すぎる場合、プレスブレーキ工具がそれを正しく支持できない可能性があります。
- フランジが短すぎる場合、プレスブレーキ工具がそれを正しく支持できない可能性があります。
- 指定された曲げ半径が材料に対して小さすぎる場合、外面に割れが発生する可能性があります。
これらは珍しいエッジケースではありません。これらは、製造業者が板金図面を設計変更要求付きで差し戻す最も一般的な理由の一つです。
RFQを提出する前にこれらの問題を理解することで、設計チームと板金メーカーの両方にとって大幅な時間節約になります。
均一な板厚から始める
あらゆる板金設計の最初の要件は、部品全体が単一で均一な材料厚を維持しなければならないことです。
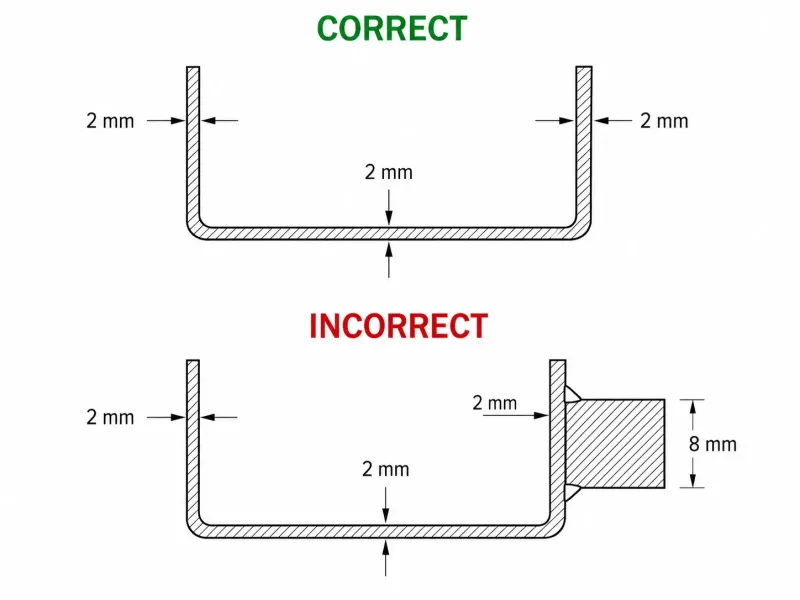
均一な肉厚を持つ正しく設計された板金部品(上、緑)と、薄肉の壁に厚いソリッドボスを溶接した誤った設計の部品(下、赤)を比較した断面エンジニアリング図。一貫した材料厚さが板金加工の基本要件である理由を示しています。
これは単なる設計上の好みではない。物理的な製造上の制約である。
CADモデルは、市販されている板金ゲージまたはメートル法の板厚に対応する厚さで作成する必要がある。
モデルに不均一な板厚が含まれている場合—例えば、薄い板に厚肉のソリッドボスが一体化されている場合—その部品は通常、標準的な板金プロセスだけでは製造できない。
溶接、機械加工、別部品の挿入、または形状の再設計など、追加の工程が必要になる場合がある。
一般的な板金の厚さは、通常 0.5 mm から 6.0 mm の範囲です。
よく使用される炭素鋼およびステンレス鋼の板厚は以下の通り:
- 1.0 mm
- 1.5 mm
- 2.0 mm
- 3.0 mm
アルミ板金は、一般的に約 1.0 mm から 3.0 mm の厚さで使用されますが、より薄い材料やより厚い材料も入手可能です。
材料の板厚を選定する際、エンジニアは3つの主要な要素を考慮すべきである:
- 荷重、剛性、強度、および重量の要件
- 最小曲げ半径と材料の成形性
- 必要な成形力、標準的なストックサイズ、材料の入手性、およびコスト
正しい板厚は、材料コスト、部品重量、または成形難度を不必要に増加させることなく、機能要件を満たすべきである。
すべてのエンジニアが知っておくべき板金曲げ設計ルール
精密板金曲げ加工は、板金加工において最も重要な工程の一つです。平面のプロファイルを三次元の部品に変換します。
板金設計の問題の大部分は、曲げ加工に直接関連している。例えば:
- 不適切な曲げ半径
- 短すぎるフランジ
- 曲げ変形領域内に位置する形状
- 不十分なスプリングバック補正
- 金型干渉
- 不適切に計画された曲げ順序
CADおよび図面段階でこれらの問題に対処することは、一貫した生産結果を得るために不可欠である。
材料別の最小曲げ半径の決定
最小曲げ半径とは、曲げの外面に許容できない割れを生じさせることなく成形できる最小の内側半径である。
これは以下のようないくつかの変数に依存する:
- 材料の種類
- 材料の調質または状態
- 板厚
- 圧延方向
- 曲げ角度
- 成形方法
- 金型構成
以下の値は、一般的な出発点として使用できる。
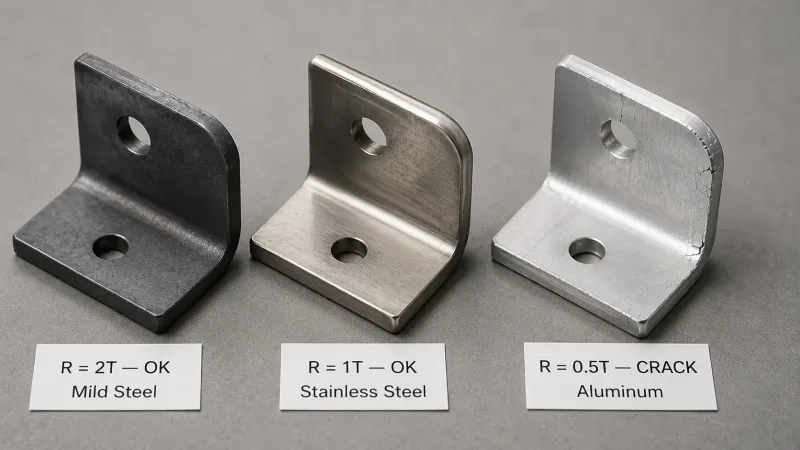
3つのシートメタル製Lブラケットを横並びで撮影したもので、それぞれ異なる半径で曲げられています。左と中央のブラケットは安全な半径でクリーンで滑らかな曲げを示していますが、右のブラケットは材料に対して曲げ半径が小さすぎる場合に何が起こるかを示しています。曲げの外側に目に見える亀裂が発生しており、最小曲げ半径のルールが重要である理由を示しています。
| 材料 | 推奨最小内側曲げ半径 |
|---|---|
| 軟鋼(A36およびSPCCを含む) | 1 × T |
| ステンレス鋼(304および316を含む) | 1 × T~1.5 × T |
| アルミニウム(5052および6061-Oを含む) | 1 × T~2 × T |
| 高張力鋼(DP600およびDP980を含む) | 2 × T~3 × T |
| ばね鋼または硬化材料 | 3 × T以上 |
T = 材料厚
曲げ半径が材料の許容範囲より小さい場合、曲げの外面に割れが生じる可能性がある。
肉眼では亀裂が見えない場合でも、過度に厳しい曲げ半径は以下の問題を引き起こす可能性があります:
- 曲げ部の強度低下
- 局所的な応力集中の発生
- 保護コーティングの損傷
- 繰り返し荷重下での疲労破壊リスクの増大
重要部品については、最小曲げ半径を材料サプライヤーおよび選定した板金メーカーに確認する必要があります。
最小フランジ長
最小フランジ長とは、曲げ部の片側で安定的に成形できる最短の直線部分です。
これは主にプレスブレーキの金型によって決定され、設計者が希望する形状によるものではありません。
実現可能なフランジ長は以下に依存します:
- 下型のV溝開口幅
- 金型ショルダー半径
- 材料板厚
- 曲げ角度
- エアベンディング、ボトムベンディング、またはコイニング工法
- パンチおよびダイの形状
標準的なエアベンディングでは、鋼材のV溝幅は、初期選定として材料厚の約6倍から8倍がよく選択されます。
従来のプレスブレーキ工具では、フランジ長さ約6 × Tを保守的な初期設計の参考値として使用できます。ただし、実際の最小値は選択した金型形状から計算する必要があります。
フランジが約3 × Tより短い場合、工具が材料を確実に保持できないことがあります。これにより、以下が発生する可能性があります:
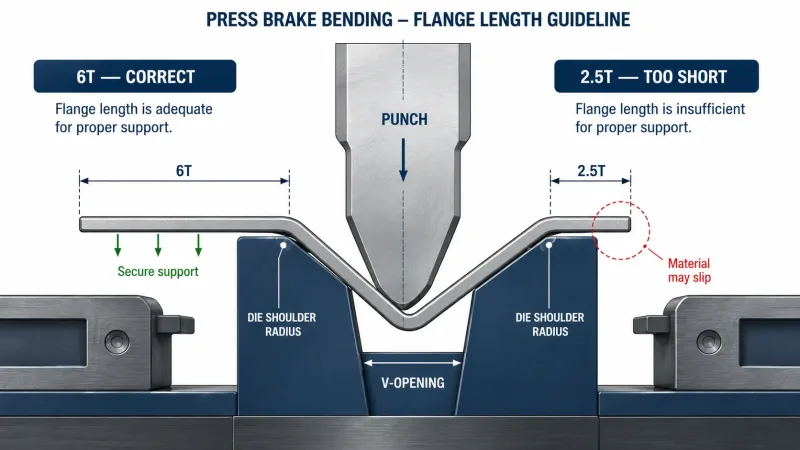
プレスブレーキ工具の断面技術図で、フランジ長さが曲げ精度にどのように影響するかを示しています。左側は十分に長いフランジ(6×T)がV金型によって確実に支持されている様子を示し、右側は短すぎるフランジ(2.5×T)を示しており、金型が材料を適切に保持できないため、材料が滑る危険があります。
- 穴やスロットの変形
- プレスブレーキ金型の断面技術図。フランジ長が曲げ精度に与える影響を示しています。左側はVダイに確実に支持された十分な長さのフランジ(6×T)を示し、右側は短すぎるフランジ(2.5×T)を示しており、金型が材料を適切に把持できないため、材料が滑るリスクがあります。
- エッジの変形
- 曲げ加工中のスリップ
角度および寸法誤差の複合.
ただし、リリーフは完成品に残って見えることになります。したがって、短いフランジの設計は、形状が確定する前にメーカーと確認することをお勧めします。
短フランジ設計は、形状を確定する前にメーカーとレビューする必要があります
Kファクターと展開図精度.
Kファクターは、曲げ加工中における材料板厚内の中立軸の位置を表します。
- 板材を曲げると:.
- 内面は圧縮されます。
- 外面は引張されます。
中立軸は大きな圧縮も引張も受けません。
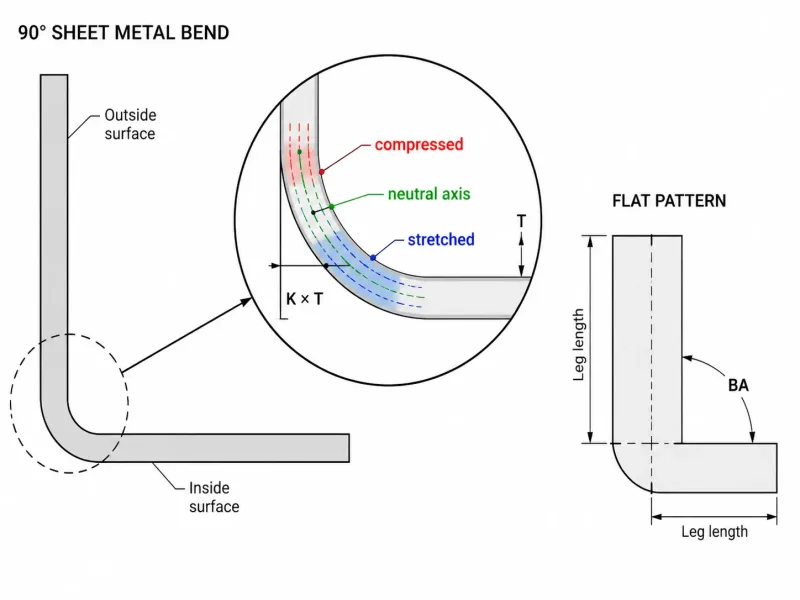
90度の曲げの断面図で、内面が圧縮され(赤)、外面が引き伸ばされ(青)、中立軸(緑の破線)がその間に位置し、中心からずれている様子を示しています。K係数はこの中立軸の位置を定義し、フラットパターンの計算に使用されるベンディングアローワンスを直接決定します。
- 材料の種類
- 90度曲げの断面図。内面が圧縮(赤)、外面が引張(青)、中立軸(緑の破線)がその間に位置し、中心からオフセットしていることを示しています。Kファクターはこの中立軸の位置を定義し、展開図の計算に使用されるベンドアローワンスを直接決定します。
- 材料の状態
- 板厚
- 内側曲げ半径
- 金型構成
K係数の一般的な初期推定値は0.33から0.40の間ですが、実際の値は異なる場合があります。
| 材料 | の間ですが、実際の値は異なる場合があります。 |
|---|---|
| 一般的なKファクター範囲 | 0.35–0.40 |
| ステンレス鋼 | 0.35–0.45 |
| 軟鋼 | 0.33–0.38 |
| 軟質アルミニウム | 0.38–0.42 |
Kファクターはベンドアローワンスに直接影響し、ベンドアローワンスは展開図において曲げ加工で消費される材料量を表します。
誤ったK係数は、誤ったフラットパターンを生じさせます。
曲げ加工後、完成部品は以下の状態になる可能性があります:
- 長すぎる
- 短すぎる
- 穴や切り欠きに対して位置が不正確
- 要求される全体寸法の範囲外
複数の曲げがある部品では、各工程後に小さな誤差が累積する可能性があります。最終曲げの時点で、重要な取り付け部位の位置が大幅にずれることがあります。
ほとんどのシートメタルCADプログラムでは、ユーザーがK係数を入力すると、ベンディングアローワンスを自動的に計算できます。ただし、エンジニアはソフトウェアのデフォルト値を盲目的に信頼するのではなく、曲げデータを検証する必要があります。
繰り返し生産では、最も信頼できる値は多くの場合、メーカーの実績ある曲げテーブル、金型記録、テストクーポンから導出されます。
スプリングバック補正
スプリングバックとは、曲げ力を除去した後、板金が元の平坦な状態に部分的に戻ろうとする傾向のことです。
すべての金属はある程度のスプリングバックを生じます。これは弾性材料挙動の自然な結果であり、製造上の欠陥ではありません。
ステンレス鋼および高張力鋼は、一般に軟鋼や軟質アルミニウムよりも大きなスプリングバックを示します。
例えば:
- SUS304ステンレス鋼を90°に曲げ加工した場合、スプリングバックが約2~4°発生することがあります。
- 軟鋼での同様の曲げは、約1°から2°スプリングバックする可能性があります。
-
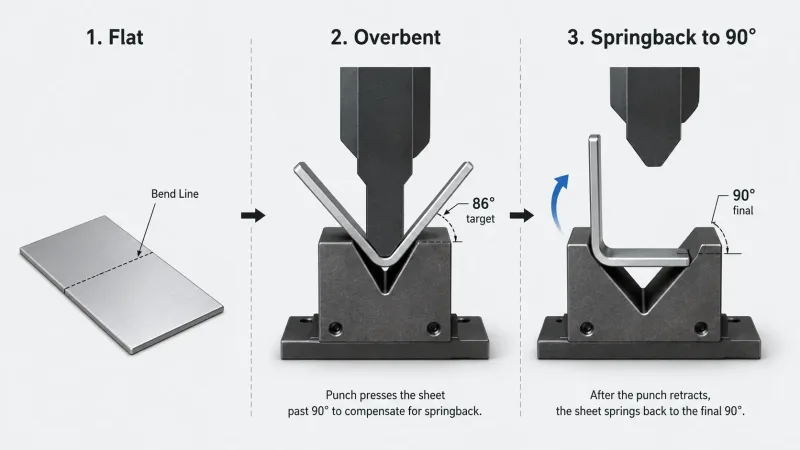
スプリングバック補正の仕組みを示す3段階のシーケンス:(1) 平板を配置し、(2) プレスブレーキがシートを約86度までオーバーベンドし、(3) パンチが戻った後、材料の自然な弾性回復により目標の90度の角度までスプリングバックします。これは、正しい最終寸法を得るために製造業者が意図的にオーバーベンドする必要がある理由を示しています。
メーカーは部品を過剰に曲げることでスプリングバックを補正します。材料は目標角度を超えて成形され、金型圧力が除去された後に必要な最終位置に緩和します。
この補正は通常、プレスブレーキのプログラミング中に制御されます。しかし、エンジニアは以下の2つの重要な理由からスプリングバックを理解すべきです:
- 厳しい角度公差が必要な場合は、精密工具、ボトムベンディング、コイニング、または追加の検査が必要になることがあり、製造コストが増加します。
- 複数の曲げを持つ部品では、曲げ順序とスプリングバックが適切に管理されていない場合、寸法誤差が累積する可能性があります。
材料ロット、圧延方向、金型摩耗、成形条件もスプリングバック量に影響を与える可能性があります。
フィーチャ配置:穴、スロット、切り欠きを曲げ領域から離す
穴、スロット、ルーバー、その他の切り欠き形状は、アセンブリの観点から配置が論理的に見えるため、曲げ線の近くに配置されることがよくあります。
しかし、曲げ線周辺の領域は変形ゾーンです。
曲げ加工中、この領域の材料は:
- 引張られる
- 圧縮される
- 移動する
- 展開図に対して回転する
このゾーン内に位置するあらゆる形状は歪む可能性があります。
以下の距離は、初期の板金設計ガイドラインとして使用できます。
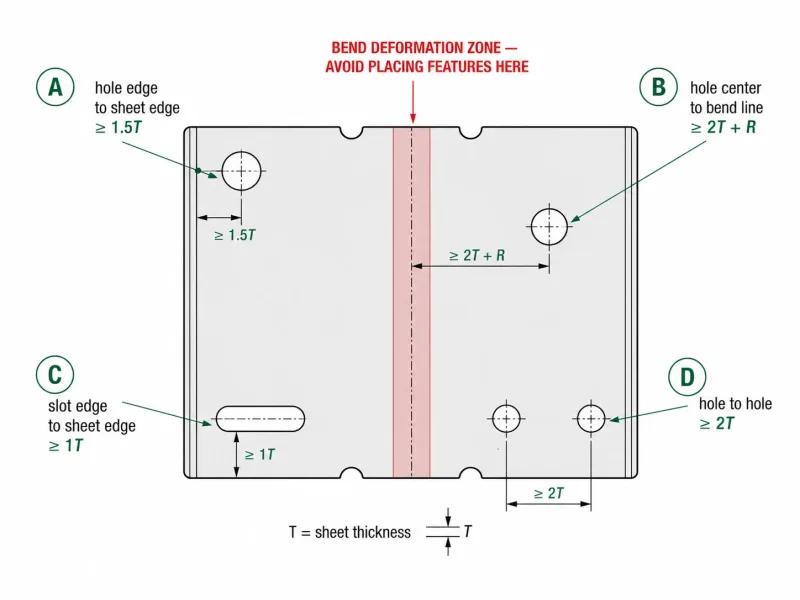
中央に曲げ線が走る平板金部品の上面技術図。4つの引出例が重要な最小距離を示しています:穴からエッジまで、穴から曲げ線まで、スロットからエッジまで、および穴から穴まで。曲げ線に沿った赤色のゾーンは、曲げ時に変形するリスクがあるため、形状を配置すべきでない変形領域を示しています。
| 形状関係 | 推奨最小距離 |
|---|---|
| 穴端部から板端部まで | ≥ 1.5 × T |
| 穴中心から曲げ線まで | ≥ 2 × T + 曲げ半径 |
| スロット端部から板端部まで | ≥ 1 × T(スロット幅 ≥ Tの場合) |
| 2つの穴の端部間距離 | ≥ 2 × T または ≥ 1 mm のいずれか大きい方 |
| 同一面上の形状間距離 | ≥ 2 × T |
通常の小径穴の場合、実用的な初期設計ルールは:
D ≥ 2 × T + R
より大きな穴や長穴の場合、より保守的なルールは:
D ≥ 2.5 × T + R
ここで:
- D は、形状の最も近いエッジから曲げ接線までの距離です
- T は材料厚さです
- R は内側の曲げ半径です
Dを正しく定義することが重要です。これは、穴の中心から公称曲げ中心線までの距離ではありません。
必要な距離を維持できない場合は、製造工程をサプライヤーと協議する必要があります。場合によっては、先に曲げ加工を行い、その後でフィーチャーの機械加工、穴あけ、または打ち抜きを行うことで、より信頼性の高い結果が得られることがあります。
公差戦略:重要なものを管理し、重要でないものを解放する
図面のすべての寸法には、明示的な公差または暗黙の一般公差のいずれかがあり、どちらも適用される板金検査規格と整合している必要があります。
板金製造における主な課題は、単に厳しい公差を達成できるかどうかではありません。本当の課題は、どの公差が機能的に必要で、どの公差が実質的な利益をもたらさないかを特定することです。
標準的な板金加工で達成可能な一般的な公差は以下の通りです:
| 寸法タイプ | 一般公差 | 追加コストによる厳しい公差 |
|---|---|---|
| レーザー切断プロファイル寸法 | ±0.50 mm | ±0.15 mm |
| 穴位置 | ±0.25 mm | ±0.10 mm |
| 穴径 | ±0.10 mm | ±0.05 mm |
| 曲げ角度 | ±1° | ±0.5° |
| 曲げから穴までの距離 | ±0.50 mm | ±0.25 mm |
これらの値は一般的な参考値です。実際の能力は以下に依存します:
- 材料
- 膜厚
- 部品サイズ
- フィーチャー形状
- 曲げ回数
- 機械の状態
- 金型製作
- 検査方法
- 生産量
実用的な設計原則は、特定の公差を、はめ合い、組立、シール、アライメント、または機能に直接影響する寸法にのみ適用することです。その他のすべての寸法は、適切な一般公差によって管理されるべきです。
例えば、板金ブラケットがM6ボルトを使用してフレームに取り付けられる場合、以下の寸法が重要になることがあります:
- ボルト穴位置
- 穴間隔
- 全取付幅
- インターフェース高さ
- データム関係
対照的に、非機能的な外縁の正確な位置や非嵌合フランジの角度には、±0.10 mmの公差は必要ないかもしれません。
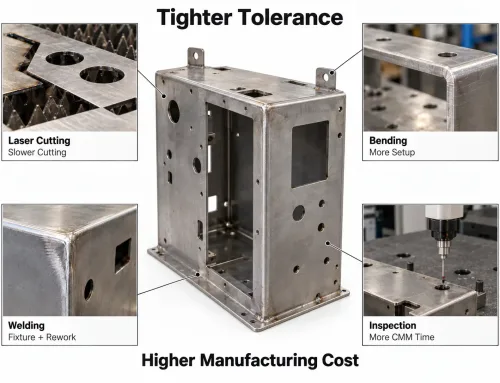
過剰な公差指定は、板金図面で見られる最も一般的な問題の1つです。
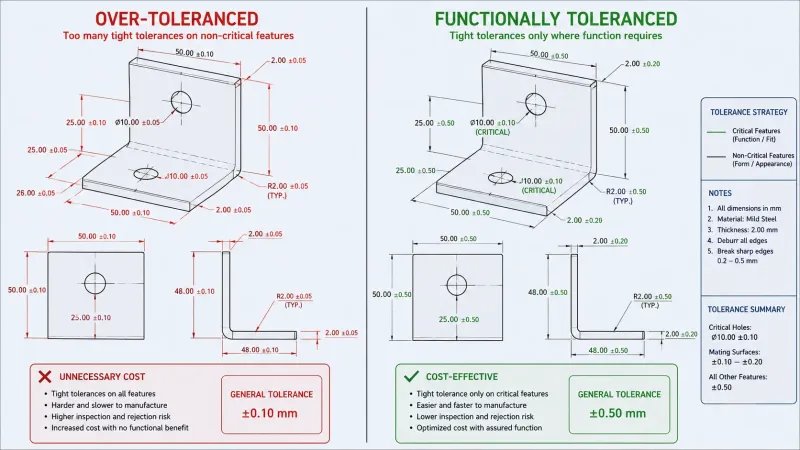
同じシートメタルブラケットの図面が2つ並んでいます。左の図面は、機能に影響しないエッジを含むすべての寸法に厳しい公差(±0.10 mm)が指定されており、不必要なコストが発生しています。右の図面は、重要な取付穴と嵌合面にのみ厳しい公差を適用し、それ以外には実用的な一般公差を使用しており、コスト効率の高い公差戦略を示しています。
過度に厳しい公差は、部品を自動的に改善するものではありません。むしろ、以下のことを引き起こす可能性があります:
- 見積価格の上昇
- リードタイムの延長
- 追加の検査が必要
- 製造歩留まりの低下
- メーカーに高価な生産方法の使用を強いる
- 曲げ加工後の機械加工が必要
公差戦略は、組立の機能要件を反映すべきであり、最大精度への恣意的な願望ではありません。
材料選定と表面処理:最終部品に影響を与える決定
適切なシートメタル材料の選択
材料選択には以下のバランスが必要です:
- 機械的強度
- 剛性
- 成形性
- 耐食性
- 重量
- 外観
- 入手可能性
- コスト
最も一般的に使用されるシートメタル材料の選択肢は、軟鋼、ステンレス鋼、アルミニウムです。
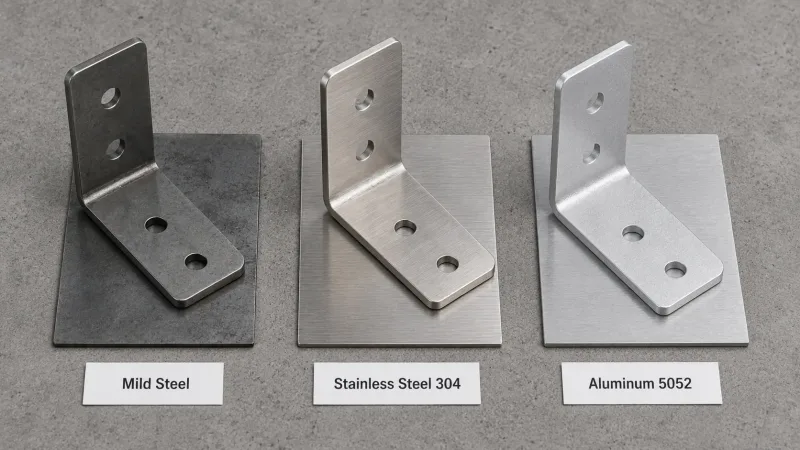
3つの同一のL字ブラケットサンプルが並んで撮影されています。それぞれ異なる一般的なシートメタル材料、すなわち軟鋼、ステンレス鋼304、アルミニウム5052で製作されています。ブラケットは同じ形状ですが、表面の色調や質感が明確に異なり、材料の選択が最終部品の外観や仕上げにどのように影響するかを読者に直接視覚的に示しています。
| 材料 | 利点 | 限界 | 一般的な板厚範囲 |
|---|---|---|---|
| 軟鋼(A36、SPCC、DC01を含む) | 低コスト、優れた成形性、入手が容易 | 保護仕上げなしでは腐食しやすい | 0.5~6.0 mm |
| ステンレス鋼(304および316を含む) | 強い耐食性と清浄な外観 | 高コスト、大きなスプリングバック、曲げ加工がより困難 | 0.5~4.0 mm |
| アルミニウム(5052および6061を含む) | 軽量、耐食性、切断が容易 | 鋼よりも剛性が低い;硬質調質材はスプリングバックと割れリスクが大きくなる可能性がある | 0.5~6.0 mm |
設計者が見落としがちな要因の一つが、材料の圧延方向(グレイン方向)です。
板材およびコイル材は製造過程で圧延方向が生じます。圧延方向に対して垂直に曲げると、一般に圧延方向に対して平行に曲げるよりも一貫した結果が得られ、割れリスクが低減されます。
この考慮事項は特に以下の場合に重要です:
- 軟質アルミニウム
- 高張力鋼
- 小さな曲げ半径
- 重要な構造部品
- 疲労荷重を受ける部品
重要な用途では、必要な圧延方向を図面または展開図に明確に指定する必要があります。
表面仕上げが部品寸法を変化させる
シートメタルの表面処理工程は、設計完了後の最終工程として扱われることが多いです。しかし、これらの処理は組立寸法に直接影響を与える可能性があります。
ほとんどのコーティングは部品に測定可能な厚みを追加します。
| 表面仕上げ | 片面あたりの概算追加厚み |
|---|---|
| 粉体塗装 | 0.06~0.12 mm |
| ウェット塗装 | 0.02~0.05 mm |
| 亜鉛電気めっき | 0.005~0.015 mm |
| アルミニウムアルマイト処理 | 0.005~0.08 mm |
| ステンレス鋼の不動態化処理 | 寸法変化は無視できる程度 |
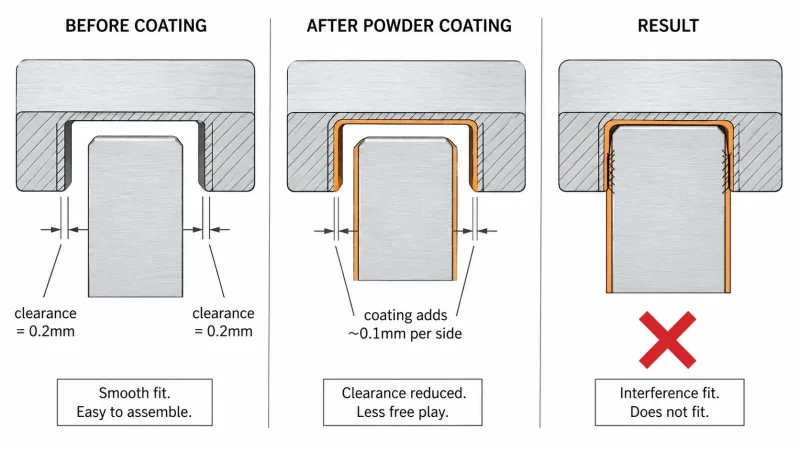
表面コーティングがシートメタルの組立嵌合にどのように影響するかを示す3パネルの断面図。コーティング前は、タブがスロットに十分なクリアランスで収まります。パウダーコーティングにより片側約0.1 mmが加わると、クリアランスが失われ、組立が干渉嵌合となり、もはや組み立てられなくなります。これが、設計段階でコーティング厚を考慮する必要がある理由を示しています。
コーティング厚みが影響する可能性があるもの:
- タブとスロットの組立
- ヒンジ
- 摺動部品
- ねじ穴
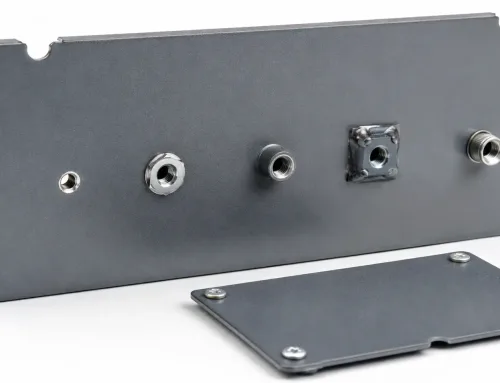
- PEMナット付きシートメタル部品の取り付けと嵌合
- 圧入部
- ガスケット圧縮
- 筐体ドアの隙間
- 嵌合面
推奨されるアプローチは、設計段階で必要な表面仕上げを指定し、関連するすべての嵌合およびクリアランスの計算にコーティング厚を含めることです。
導電性を維持する必要がある領域、寸法管理が必要な領域、またはコーティングを避けるべき領域も、製造図面に明確に識別する必要があります。
試作と量産設計には異なる優先事項が必要
試作数量10個用に設計された板金部品は、生産数量5,000個用の同じ部品とCAD上では同一に見えるかもしれません。
しかし、製造プロセスとコスト構造は完全に異なる場合があります。
| 設計上の考慮事項 | 試作および小ロット生産 | 安定した大量生産 |
|---|---|---|
| 切断方法 | レーザー切断は柔軟性、短いリードタイム、専用金型投資が不要という利点があります | プレス加工や順送金型は単価を低減しますが、より大きな金型投資が必要です |
| 曲げ | 標準プレスブレーキ工具および汎用工具 | 専用またはカスタム工具は一貫性と生産効率を向上させる場合があります |
| 公差 | 主な目的が機能検証である場合は緩和されてもよい | 再現可能な生産能力の範囲内で管理する必要があります |
| 表面仕上げ | 組立のみの試作では簡略化または省略してもよい | 最終製品仕様に適合する必要があります |
| ネスティングと材料歩留まり | 少量生産では重要度が低い | 最適化されたネスティングは材料の無駄とコストを大幅に削減できるため、不可欠です |
| 設計変更 | 試作の反復間では比較的容易 | 金型の変更が必要になる場合があり、コストとリードタイムが増加します |
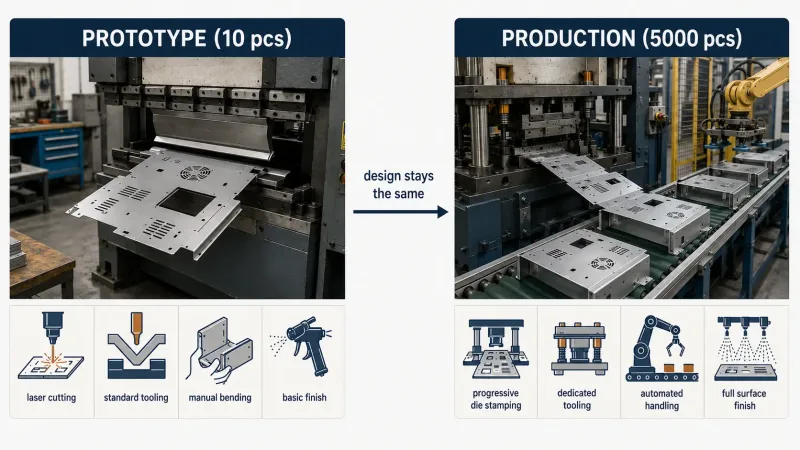
同じシートメタル筐体パネルが、試作数量(10個 — レーザーカット、標準プレスブレーキ、手作業によるハンドリング)と量産数量(5,000個 — トランスファープレス用金型、専用工具、自動ハンドリング)でどのように異なる方法で製造されるかを示す2列の比較インフォグラフィック。接続矢印は、部品設計は変更されず、製造プロセスのみがスケールアップすることを強調しています。
最良のアプローチは、最初から想定される製造プロセスに向けて設計することです。
迅速な板金試作では、メーカーはレーザーカットや標準的なプレスブレーキ曲げなどの柔軟な工程を選択できます。生産数量が増えるにつれて、設計の変更をほとんど、あるいはまったく行うことなく、専用工具、プレス加工、または自動化された製造へ移行できます。
この戦略は、製品がすでに生産に入った後に高額な再設計を防ぐのに役立ちます。
SR-MFGが板金設計プロセスをどのように支援するか
SR-MFGは、以下を含むエンドツーエンドのカスタム板金加工サービスを提供しています:
- レーザー切断
- プレスブレーキ曲げ
- 溶接
- ハードウェア挿入
- PEMファスナーおよびセルフクリンチングナットの取り付け
- タップ加工
- 粉体塗装
- 表面処理
- 機械的組立
お見積り前に、当社のエンジニアリングチームが受領した3D CADモデルに対して、板金DFMレビューを実施します。内容は以下のとおりです:
- 曲げ半径の適合性
- 最小フランジ長
- フィーチャー配置
- 工具のアクセシビリティ
- 公差の実現可能性
- 材料の適合性
- 表面仕上げ要件
- 潜在的な組立リスク
嵌合と組立テスト用の初期試作をご発注の場合でも、数千個の生産オーダーをご準備の場合でも、当社はお客様と協力して、設計が製造可能であり、お見積もりが最も効率的な生産方法を反映していることを確認します。
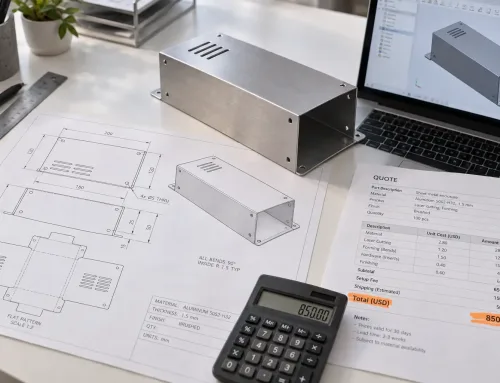
STEPファイル、材料仕様、表面仕上げ要件、重要公差、必要数量をご送付いただければ、迅速かつ詳細な板金加工の見積をご提供いたします。