自動車用ブラケットの順送金型では、寸法検査に合格する部品を生産するまでに5〜8回の修正ループを経ることがあります。単純な平板ブランキング金型では1回で済む場合もあります。
その差は運ではなく、トライアウトプロセスにあります。そして、各修正ループがどれだけ適切に実行されるかが、金型が自信を持って量産に入るか、リスクを抱えて量産に入るかを決定します。
金型トライアウトは、金型開発タイムラインにおける最終チェック項目として扱われることが多い。金型を製作し、プレスに載せ、部品が出てきて、誰かが承認する。
実際には、トライアウトは実際の生産条件のもとで金型を試験、測定、修正、再試験する反復的なエンジニアリング検証です。
目標は1つの許容可能な部品を生産することではない — 生産が要求するトン数と速度で、シフトごとに安定して許容可能な部品を生産できることを金型で証明することである。
金型トライアウトが実際に検証するもの
金型トライアウトは「最初の部品を試しに流す」ことと説明されることがあるが、それでは実際に評価されている内容を過小評価している。
体系的なトライアウトは、金型、プロセス、部品の3つを同時に検証します。
金型自体が正しく動作しなければならない — 上下型が整合し、切断クリアランスが均一で、成形面が適切に接触し、すべての可動部品(ストリッパー、リフター、プレッシャーパッド)が固着や過度の摩耗なく機能すること。
プロセスが安定していなければならない — ストリップ送りが信頼性高く、ステーション間の部品搬送が一貫し、サイクルタイムが達成可能で、プレス荷重が安全限界内に収まること。
そして部品が仕様を満たさなければならない — 寸法、表面品質、成形の完全性、複数回の運転にわたる再現性。
この3つの側面のいずれかが不合格の場合、金型は量産の準備ができていません。
見た目は正しいが運転ごとに0.3 mm変動する部品は、プロセスの問題である。
低速では良品を生産するが、生産速度で表面にマークが付く金型は、金型の問題である。
トライアウトは、これらの区別が可視化される場である。
トライアウトの順序 — プレスセットアップから承認サンプルまで
完全なトライアウトは体系的な順序に従う。
手順を省略したり急いで進めたりすることは、後工程での手直しの最も一般的な原因です。
プレスセットアップと初回ストローク
金型はトライアウトプレスに取り付けられる。このプレスは、目標とする量産プレスにできる限り一致させるべきである — 同じトン数容量、ストローク長、ベッドサイズ、クッションタイプ。
プレス設定(シャットハイト、クッション圧力、ストローク速度)を調整してベースラインを確立する。
最初のストロークは低速で行い、金型の基本機能を確認します — 干渉がないこと、異常な力のスパイクがないこと、ずれがないこと。
初品検査
初品検査プロセスは、最初のサンプルを目視および寸法の両面で確認することから始まります。
目視検査では、明らかな欠陥 — 割れ、激しいしわ、深い傷、切断エッジのバリ — を検出する。
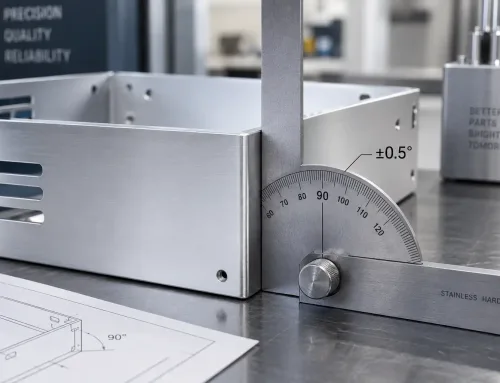
寸法検査では、CMM(三次元測定機)、3Dレーザースキャン、またはチェッキング治具を使用して、部品をCADモデルと比較する。
この段階では、目標は完璧さではなく、何をどこで修正する必要があるかのマップを作ることです。
金型スポッティングと接触状態の確認
修正を行う前に、金型職人は成形面の接触パターンを理解する必要がある。
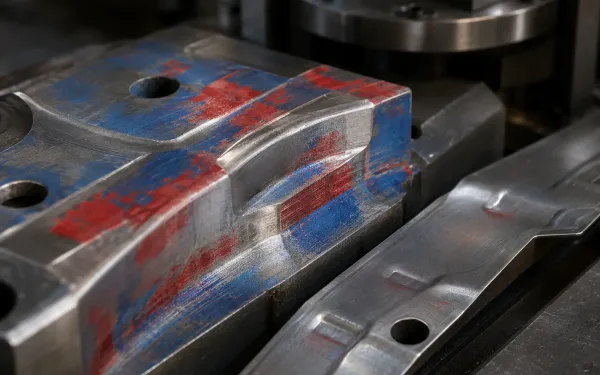
金型表面に塗布した赤と青のスポットペーストは、不均一な接触パターンを明らかにします — 明るく転写された領域は高圧部を示し、未接触の領域は修正が必要な接触不足を示します。
赤または青のスポッティングペーストを板金または金型表面に塗布する。金型が閉じると、ペーストが転写され、高接触領域と低接触領域 — 圧力が集中する箇所と表面が適切に接触していない箇所 — が明らかになる。
この手順は、表面接触が材料の流れと部品形状を直接制御する絞りおよび成形加工で特に重要です。
修正ループの実行
これがトライアウトの核心です。
検査データとスポッティング結果に基づき、金型職人は金型に修正を加える。
一般的な修正には以下が含まれる:
- 成形面の研削により、材料の流れを調整したり、特定の領域のスプリングバックを低減したりする
- シムの追加(インサートやプレスパッドの下に)により、局所的な圧力分布を変更する
- 溶接と再加工により、金型表面が深く削られすぎた箇所に材料を追加する
- せん断クリアランスの調整(パンチまたは金型刃部の再研削により)
- 絞りビードやストレッチャーの修正により、深絞り部への金属の流れを制御する
各修正後、金型は再プレスされ、新しい部品が検査される。
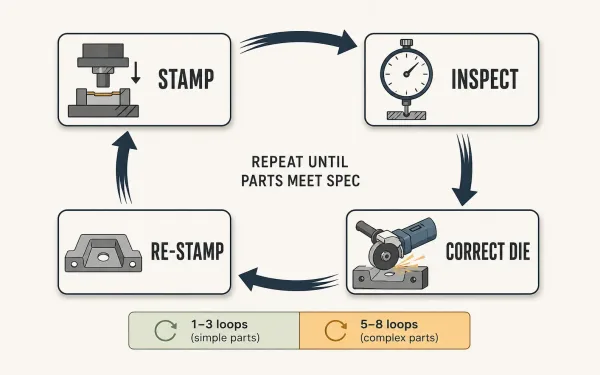
コアとなる試作修正ループは、4つの段階を繰り返します。部品をプレス成形し、仕様に対して検査し、金型を修正し、再度プレス成形するというサイクルを、すべての寸法および品質基準が満たされるまで繰り返します。
このループは、プレス成形、検査、修正、再プレス成形を、部品が安定して仕様を満たすまで繰り返します。
複雑な形状の場合、5〜8回のループが一般的です。単純な部品では、1〜3回で十分な場合もあります。
この段階における重要なスキルは、何を修正すべきかを知ることです。
寸法偏差は、スプリングバック(材料の挙動)、成形圧力不足(プロセス設定)、または不正確な金型表面(ツーリングエラー)によって引き起こされる可能性がある。
各原因には異なる修正が必要である。
根本原因を誤診すると、ループが無駄になり、コストが増加します。
最終検証と承認
金型が、製造品質要件をすべて満たす部品を、指定された連続ラン数(プロジェクトの要件に応じて通常 5 から 30 個)にわたって生産できるようになったら、試作は最終検証の段階に進みます。
サンプルは、顧客に承認のために提出される前に、文書化された品質管理および検査プロセスを経ます。
一部のプロジェクトでは、正式なPPAP(生産部品承認プロセス)または同等の承認手続きが必要です。
何がチェックされるか — そしてその方法
試作検査は一回のパスではありません。それは、異なる段階で異なる種類の欠陥を検出する多層的なプロセスです。
成形品質
成形欠陥は最も目に見えやすく、最も重大な影響を及ぼす。
しわはブランクホルダー圧力不足または材料流動制御の不良を示す。
板厚減少 — 超音波厚さ計または断面観察により測定 — は、材料が成形限界を超えて延伸された箇所を示す。
割れは最も深刻な不良であり、材料が特定領域で伸び能力を超えたことを意味する。
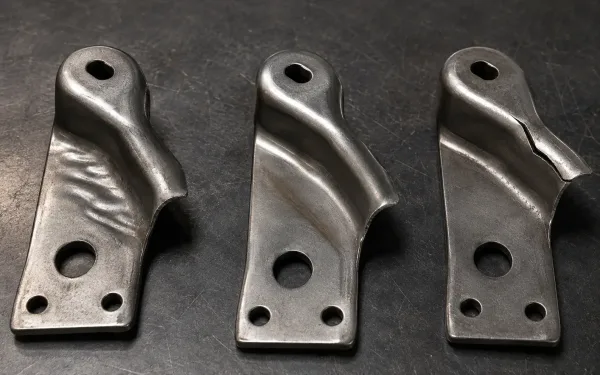
同じ試作ランから得られた3つのプレス部品に見られる一般的な成形欠陥:(左)ブランクホルダー圧力不足による表面しわ、(中央)斜光下で見える薄化痕、(右)材料が伸び限界を超えた小半径フランジ部でのエッジクラック。
これらの欠陥はしばしば複合的に発生する。
部品の一部がしわになり、別の部分がクラックする場合、これは単純な圧力調整ではなく、材料フローの不均衡を示しています。
寸法精度
CMM検査は、定義された管理点 — 穴位置、表面プロファイル、フランジ角度、組立基準フィーチャー — でCADモデルに対して部品を測定する。
3Dスキャンは全面比較を提供し、点測定では見逃す可能性のある反りやねじれの特定に有用である。
チェッキングフィクスチャは、合否基準に対して主要フィーチャーを検証する、より迅速で生産指向の方法を提供する。
トリムおよびピアス品質
切断端の品質は、バーハイト、エッジロールオーバー、およびシアバンド率によって評価されます。
過度なバリは通常、切断クリアランスの摩耗またはパンチとダイの位置ずれを示しています。
順送金型による金属プレス加工では、トリムおよびパンチングステーションが最初に摩耗しやすいため、試作中のこれらの状態が工具寿命の期待値の基準となります。
スプリングバック挙動
スプリングバック(成形荷重が除去された後、成形部品が元の形状に戻ろうとする傾向)は、金型試作における最も根強い課題です。
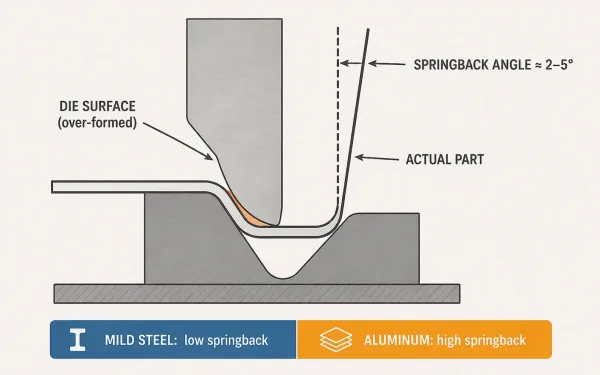
スプリングバック挙動を示す断面図:破線は意図された金型形状を示し、実線の輪郭はスプリングバック後の実際の部品を示し、オレンジ色の領域は、材料の弾性回復を打ち消すために金型表面に組み込まれた過成形補正を示しています。
これは材料依存、形状依存、およびプロセス依存です。
アルミニウム合金は軟鋼よりもスプリングバックが大きくなります。タイトな半径の曲げは緩やかなカーブよりもスプリングバックが大きくなります。
工具メーカーは金型表面を過成形して補償しますが、正確な量は試作調整(トライアウト)中の反復テストによって決まります。
材料と板厚がトライアウトの方程式をどう変えるか
すべての材料が試作調整(トライアウト)中に同じように振る舞うわけではなく、これはプロセスにかかる時間と必要な修正ループの数に直接影響します。
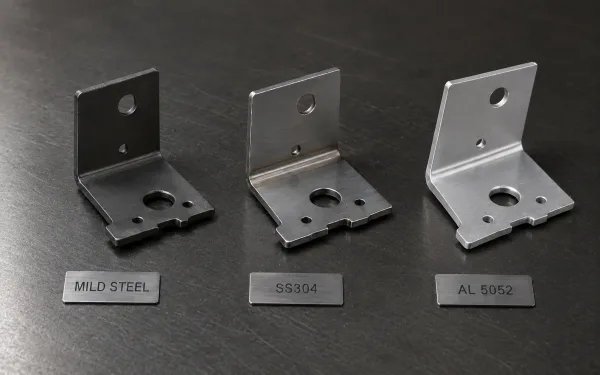
同じ金型から異なる材料でプレス成形された3つのブラケット部品。左:スプリングバックが最小限で形状適合性の高い軟鋼。中央:304軽微な加工硬化痕のあるステンレス鋼。右:スプリングバックが大きいためフランジ角度の偏差が顕著なアルミニウム5052。
アルミニウム合金(5052-H32や6061-T6など)は炭素鋼よりもスプリングバックが大きいため、金型表面にはより積極的なオーバーフォーム補正が必要です。
各修正ループでは、金型形状と部品形状の関係が予測しにくいため、より小さく精密な調整が必要になる場合があります。
ステンレス鋼304は成形中に加工硬化するため、成形面をより慎重に調整する必要があります — 一箇所の過剰補正が隣接する領域に割れを引き起こす可能性があります。
板厚も重要です。
薄板(板厚1.0 mm未満)は剛性が低く、成形圧力のわずかな変動にも影響を受けやすいため、金型の寸法誤差に対する許容度が小さくなります。
厚板(板厚3.0 mm超)は、成形により大きな加圧力が必要となるため、金型やプレス機のわずかな位置ずれによる影響が増幅されます。
材料ロットのばらつきは、あまり議論されないが実用上重要なもう一つの要因です。
同じ合金規格内であっても、コイルごとに降伏強度と伸び特性がわずかに異なる場合があります。
ある材料ロットで検証された金型は、生産材料が異なるサプライヤーやヒート番号から供給された場合、軽微な調整が必要になることがあります。
経験豊富な工具メーカーは、量産に使用する予定の同じロットの材料で試作調整(トライアウト)を行うことで、これを考慮します。
試作金型トライアウト vs 量産金型トライアウト
試作金型と量産金型は目的が異なり、その試作調整(トライアウト)プロセスには異なる目標、異なる公差、異なるリスクプロファイルがあります。
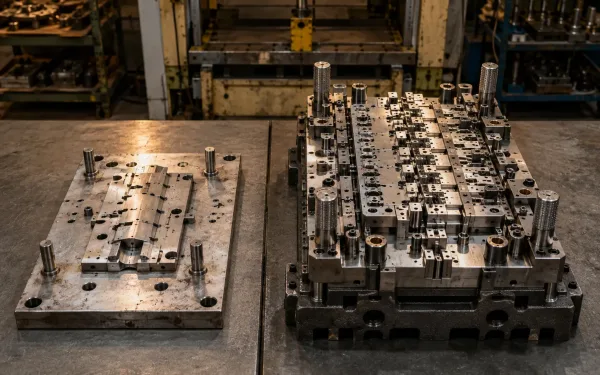
左:より軟らかい工具鋼で作られ、形状を簡略化した試作金型。より広い公差で部品設計の検証を目的としています。右:硬化されたD2工具鋼で製作され、精密研削された成形面を持つ量産金型。厳しい公差で数十万個の部品を生産するために設計されています。
プロトタイプ用金型は部品設計と適合性を検証するために作られます — 長期的な生産能力を証明するためではありません。
試作金型の試作調整(トライアウト)公差は、通常、量産公差の1.5倍から2倍広くなっています。
修正ループの数は少なく(1~3回)、プロセスの安定性よりも形状と機能に焦点が当てられます。
金型はリードタイムとコストを削減するために、より軟らかい工具材料や簡略化された形状を使用する場合があります。
生産用金型は量産用に作られます。
その試作調整(トライアウト)では、金型が寸法ドリフト、表面劣化、計画外のダウンタイムなしに数十万個の部品を生産できることを実証しなければなりません。
生産トライアウトには、より厳しい公差、より多くの修正ループ、および正式な検証プロトコルが必要です。
金型工具は通常、硬化工具鋼(D2やDC53など)で作られ、トライアウトでは切断エッジと成形面が長期運転にわたって品質を維持することを検証する必要があります。
この二つの混同は問題の一般的な原因です。
プロトタイプ用金型に生産レベルの一貫性を期待するバイヤーは失望することになります。
量産金型に対して試作レベルの検証を受け入れるバイヤーは、量産時に顕在化するリスクを受け入れていることになります。
トライアウトはいつ「完了」するのか — 合格基準
トライアウトは、金型が以下のすべての条件を満たす部品を生産したときに完了します:
- 寸法適合性:すべての重要寸法が、定義された連続部品数(プロジェクト要件により異なりますが、通常 5 から 30 個)で公差内に収まっていること。
- 表面品質:量産意図表面に目に見える欠陥(クラック、深い引っ掻き傷、著しいしわ、過度のバリ)がないこと。
- 再現性:部品間のばらつきが許容範囲内であること — 通常は総公差帯に対するパーセンテージで指定されます。
- プロセス安定性:ダイが目標生産速度で稼働し、異常なトンネージのスパイク、ストリップ送りの問題、部品搬送の失敗がないこと。
- 金型の状態:検証ラン後、ダイに異常な摩耗、凝着、損傷の兆候がないこと。
金型がこれらの条件を満たせば、金型製作者はトライアウト結果を文書化し、最終プレス設定を記録し、顧客承認用のサンプルを提出する。
満たされない場合、修正ループが継続されます。
重要なポイント
ダイのトライアウトは、金型タイムラインの最後に行う形式的な手続きではありません — ダイ、プロセス、部品が実際の生産条件下で一緒に検証される段階です。
トライアウト中の修正ループの回数と品質が、金型が量産へいかに円滑に移行できるかを直接左右する。
材料選定、板厚、試作金型と量産金型の区分はすべて、トライアウトにかかる時間と「完了」の実際の意味に影響を与える。
バイヤーが金型メーカーに尋ねる最も重要な質問は「トライアウトをどれだけ早く終えられますか?」ではなく、「修正ループはどのように実施し、ダイの準備完了をどのような基準で判断しますか?」です。