黒色アルマイトサプライヤーの比較は、 認証の確認、見積もりの比較、サンプルの承認. によって行います。これが標準的なプロセスですが、ほとんどのバイヤーが認める以上に頻繁に失敗します。.
6週目に届く部品は、2週目に承認したサンプルとは似ても似つかないものです。 黒色アルマイト表面仕上げ は、深いマットからややグレーの色調に変化します。入荷検査に合格するバッチもあれば、そうでないバッチもあります。.
クレームを出し、サプライヤーが調整し、次のバッチは改善される — そうでなくなるまでは。.
根本的な問題は、サプライヤーが無能であることではありません。 サプライヤー選定に用いた基準が、黒色アルマイトの安定性にとって本当に重要なことを測定していない.
のです。認証と単価は、サプライヤーが5,000個の部品にわたって同じ黒色調を維持できるかどうかをほとんど教えてくれません。サンプルは手選別された外れ値です。.
安定した黒色アルマイトを提供するサプライヤーとそうでないサプライヤーを分けるのは、 ほとんどの調達チェックリストが完全に見落としている5つの次元.
に帰結します。
サンプルの罠
サンプルバッチは 管理されたデモンストレーション.
です。サプライヤーの最も優秀な技術者が1つのラックを工程に通し、すべてのパラメータを手作業で監視し、あなたに送る3つの最良の部品を選びます。. それは生産ではありません。.
実際の生産では、同じ槽が1日に数十のラックを処理します。浴液濃度はドリフトします。槽内の温度は変動します。ラッキングの形状は部品の形状によって変わります。.
ラインを監視する担当者は、1つではなく3つの槽を同時に見ています。.
完璧なサンプルと安定した生産バッチの間のギャップこそ、ほとんどの調達問題が存在する場所です。.
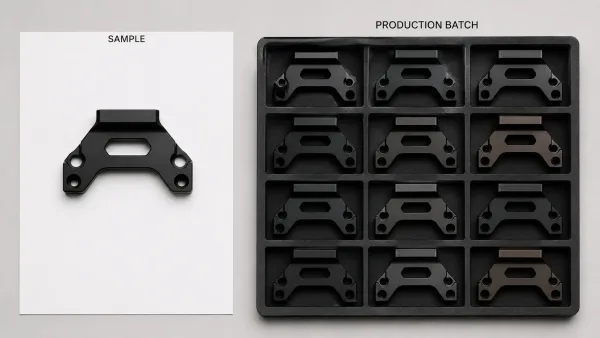
左側に欠陥のない単一の黒色アルマイトサンプル、右側に目立つ色ムラがある12個の部品の生産トレイを並べて比較し、サンプル承認と実際の生産結果のギャップを示しています。.
完璧なサンプルを送ってくるサプライヤーでも、 2,000個の注文で15~30%の色変動 を納品する可能性があります — 単一のラックを手作業で調整するスキルと、フルシフトにわたってパラメータを安定して維持するために必要な工程管理は、まったく異なるからです。.
認証は最低条件
MIL-A-8625準拠、ISO 9001、NADCAP認定は重要です。しかし、それらはベースライン要件であり、差別化要因ではありません。.
産業向け注文を扱うほぼすべてのアルマイト工場が、MIL-A-8625 Type IIまたはType IIIの対応能力を主張します。.
認証はその施設が監査を受けたことを示すだけで、スケジュールに遅れている火曜日の午後にどれだけ安定して槽を運用しているかは教えてくれません。.
認証は、明らかに仕様を満たせないサプライヤーを除外するために使いましょう。対応可能なサプライヤー間の選択には使わないでください。.
サプライヤーを本当に差別化する5つの次元
各次元に入る前に、フレームワークを紹介します:
- 染色工程管理 — 黒色の色安定性における最大の変動要因
- 封孔品質 — 納品時には発見できないが、最終顧客が気づく欠陥
- バッチ間の再現性 — サプライヤーがサンプルで示したものを再現できるかどうか
- 自社処理 vs. 外注アルマイト — 実際の工程がどこで行われ、誰が管理しているか
- 設備と浴槽のメンテナンス — プロセスの信頼性を決定づける、地味なインフラストラクチャー
これらの5つの次元は、標準的なRFQ評価シートには現れません。.
しかし、これらこそが実際に予測するものです あなたの黒色アルマイト処理部品が、6ヶ月目に1ヶ月目と同じ外観を保てるかどうかを.
染色工程管理 — 黒色の安定性における最大の変動要因
この 黒色アルマイト処理プロセス は単一の工程ではなく、4つの段階から成ります:洗浄、アルマイト処理、染色、封孔処理です。.
このうち、, 色ムラのほとんどは染色工程で発生します.
アルマイト処理中に形成される酸化皮膜は多孔質であり、黒色は染料がその細孔に浸透することで得られます。この染料の管理方法が、バッチ間で部品の色が一致するかどうかを決定します。.
有機染料 vs. 金属塩染料
黒色アルマイト処理では2つの染料システムが主流であり、その選択は色の安定性に直接影響します:
| 染料タイプ | 色安定性 | 耐UV性 | コスト | 範囲 |
|---|---|---|---|---|
| 有機染料 | 中程度 — バッチ間のばらつきが生じやすい | 低い — 長時間のUV曝露で退色の可能性あり | より低い | 屋内用途、消費者向け製品 |
| 金属塩染料(通常は鉄またはコバルトベース) | 高い — バッチ間の再現性に優れる | 高い — 屋外曝露下でも色を維持 | より高い | 屋外用途、産業用および軍用部品 |
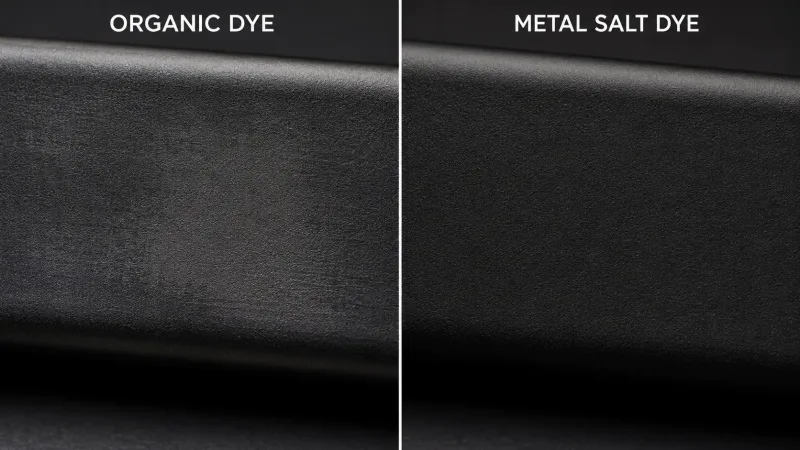
��の黒色陽極酸化アルミニウム表面のマクロ拡大比較 — 左パネルは有機染料表面を示しており、UV暴露後にわずかな退色と色調変化が見られるが、右パネルは金属塩染料表面を示しており、深みのある均一な黒色を維持している。
有機染料は安価で、深みのある豊かな黒色を生成します。.
しかし、浴液の化学的変動により敏感です — pH、温度、染料濃度のわずかな変化が、得られる色を著しく変化させる可能性があります.
金属塩染料はコストが高いですが、プロセス変動に対する許容度がはるかに高く、そのため生産バッチ間でより一貫した結果が得られます。.
部品が屋外曝露にさらされる場合、または複数注文間の色合わせが重要な場合、, 金属塩染料がより安全な選択です.
ほとんどのバイヤーは染料タイプについて尋ねることはなく、ほとんどのサプライヤーも自発的にその情報を提供しません。.
染料浴管理について尋ねるべき質問
染料浴自体がプロセス変数です。.
時間の経過とともに:
- 染料濃度は部品に吸収されることで低下します
- 汚染物質が蓄積します
- pHがドリフトします
サプライヤーがこれらの変数をどのように管理するかが、バッチの一貫性を決定します。.
サプライヤーに尋ねてください:
- 染料浴はどのくらいの頻度で補充または交換しますか?
- どのような濃度とpH範囲を維持し、どのように監視していますか?
- すべての黒色アルマイト処理注文に同じ染料システムを使用していますか、それとも用途に応じて染料タイプを使い分けていますか?
- サンプルだけでなく、生産バッチについて分光光度計または色彩計を用いた測色データを提供できますか?
これらの質問に明確に答えられないサプライヤーは、染料浴を 制御ではなく勘で運用しています.
これが色ムラの最も強力な予測因子です。.
封孔品質 — 納品時には見えない欠陥
封孔処理はアルマイト処理の最終段階であり、多孔質の酸化皮膜を閉じて染料を固定し、腐食に対するバリアを形成します。.
日常的な工程に聞こえます。.
実際には、これが決定する工程です あなたの部品が3ヶ月後も適切な外観を保てるかどうかを.
なぜ不適切なシーリングは納品時ではなく数週間後に現れるのか
不適切にシーリングされた部品は、出荷時には問題なく見えます。.
黒色は均一で、表面は滑らかであり、外観検査にも合格します。しかし、数日から数週間以内に問題が発生します:
- 色滲み — 未シーリングの細孔から染料が滲み出し、白亜質または退色した外観を生じます
- 指紋汚れ — 未シーリングの表面が取り扱い時の油脂を吸収します
- 腐食斑点 — 水分が酸化皮膜層に浸透し、白または灰色の孔食を引き起こします
これらの欠陥は納品時には目視では確認できず、シーリング品質はバイヤーにとって最も評価が困難な事項の一つとなっています。.
問題が表面化する頃には、, 部品はすでに組み立てられているか、現場に投入されています.
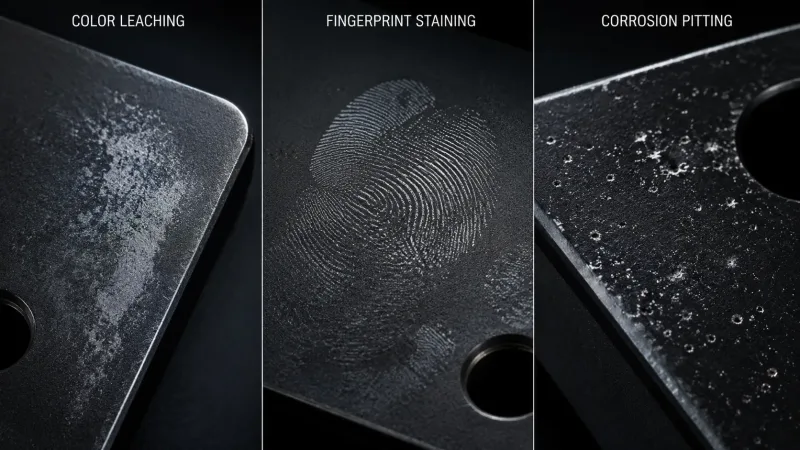
黒色アルマイト部品によく見られるシーリング欠陥を示す3つのクローズアップパネル:白亜質外観を伴う色滲み、取り扱いによる指紋汚れ跡、白/灰色の腐食孔食斑点。.
シーリング品質の検証方法
��の標準試験方法により、シーリングの問題を検出できる 出荷前検査, 部品がサプライヤーの施設を出荷する前に検出できます:
- 染料染色試験(ASTM B136) — 酸性化染料溶液の一滴をシーリング済み表面に滴下します。一定時間後、染料を拭き取ります。表面が染料を吸収し、目視可能な染色が残る場合、シーリングは不十分です。これは迅速な現場試験であり、 competent なアルマイト処理業者であれば実施できるべきものです。.
- リン酸-クロム酸試験(ASTM B457) — リン酸-クロム酸溶液に曝露後のシーリング済みサンプルの重量減少を測定する、より精密な方法です。. 重量減少が少ないほど、シーリング性能が優れていることを示します。.
サプライヤーに尋ねてください:
- どのシーリング試験を使用しているか
- どの頻度で試験を実施しているか
- 試験記録を共有できるか
シーリング品質を外観検査のみに依存しているサプライヤーは、お客様の部品を 黒色アルマイト処理における最も一般的な早期故障形態にさらしています.
バッチ間の再現性 — 発注前に評価する方法
これはバイヤーが最も重視する側面であり、かつ生産発注前に評価するためのツールが最も少ない側面でもあります。.
パイロットラン vs. 本生産
バッチ一貫性を評価する最も信頼できる方法は、 本発注前にパイロットランを要求することです.
パイロットランの規模は 50~100個, 、手作業でモニタリングされたサンプルではなく通常の生産条件下で製造され、以下が明らかになります:
- 同一ラック内での色変動
- 同一バッチ内のラック間での色変動
- 表面欠陥率, 、孔食、地肌露出、筋を含む
これらの結果を元のサンプルと比較してください。.
パイロットランで顕著な色変動が見られる場合、本生産ではさらに悪化します — 改善されることはありません。.
品質シグナルとしてのプロセスパラメータ文書化
成熟したサプライヤーは、すべての生産ロットについてプロセスパラメータを文書化しています:
- 浴温度
- 電流密度
- 染料濃度
- pH
- シーリング時間
- シーリング温度
これは単なる形式上の書類ではありません — 次回同じ結果を再現するための仕組みです.
サプライヤーが各バッチのプロセスパラメータを記録しているか、また要求に応じてこれらの記録を提供できるかを確認してください。.
パラメータを追跡するサプライヤーは、ドリフトを診断し修正できる。
記憶に頼って運営するサプライヤーにはできない。
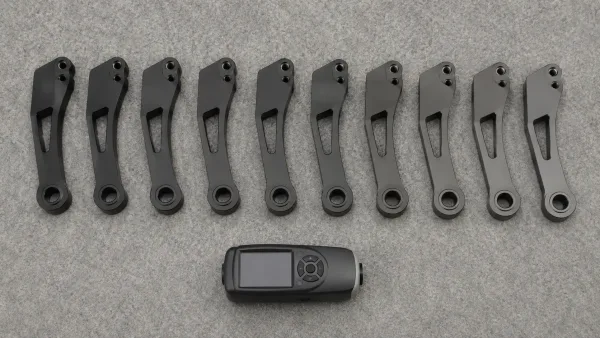
同一の黒色陽極酸化アルミニウム部品を順に並べた生産列。左側の深いマットブラックから右側の明らかに薄いグレーブラックへの目に見える色勾配を示し、バッチ間の色ドリフトを例示している。
自社処理 vs. 外注アルマイト — サプライチェーンにとって重要な理由
多くのCNC machiningおよびsheet metal fabricationサプライヤーが提供している 板金仕上げサービス、陽極酸化処理を含む — しかし、すべてが実際に陽極酸化処理を社内で行っているわけではない。
一部は部品を第三者陽極酸化処理工場に送り、お客様に代わってプロセスを管理する。
この区別は3つの理由で重要である:
品質トレーサビリティ
陽極酸化処理が社内で行われる場合、サプライヤーはプロセスチェーン全体を管理し、欠陥を特定のステップまで遡ることができる。
外注の場合、あなたは以下に依存している 詳細なプロセスデータを共有しない可能性のある2つの別個の品質システム.
コミュニケーション効率
色調整が必要な場合やプロセスパラメータについて質問がある場合、社内オペレーションは即座に対応できる。
外注プロセスの場合、すべての質問が中間業者を経由し、 時間が追加され、明確さが低下する.
スケジュール管理
外注陽極酸化処理は、第三工場のスケジュールへの依存を生じさせる。
彼らの槽が満杯であるか、別の注文で遅れている場合、あなたのリードタイムは延長される — そしてサプライヤーは遅延が既に発生するまで可視性を持たない可能性がある。
これは、外注陽極酸化処理が自動的に悪いという意味ではない。一部の第三者陽極酸化処理工場は優れている。
しかし、サプライヤーがどのモデルを使用しているかを知っておくべきである。なぜなら それが彼らの品質主張を評価する方法とリスクを管理する方法を変えるからである.
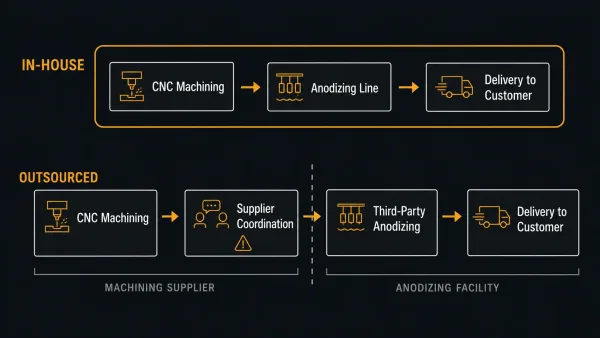
��のサプライチェーンモデルを比較した簡略化されたプロセスフロー図 — 上段の経路は、機械加工から陽極酸化、納品までの直接的な社内陽極酸化ワークフローを示しており、下段の経路は、追加の第三者施設工程を含む外部委託モデルを示しており、追加のコミュニケーション層とトレーサビリティのギャップを強調している。
設備と浴槽のメンテナンス — すべてを物語る地味な指標
陽極酸化ラインは、その最も弱い槽と同じくらいしか信頼できない。
酸化層を形成する硫酸浴、染料槽、およびシーリング槽はすべて経時的に劣化する:
- 酸濃度が低下する
- 染料は汚染物質を蓄積する
- シーラント温度が槽全体で不均一になる
サプライヤーが設備をどのように維持するかは、プロセスの信頼性の直接的な指標である。
以下を評価すること:
- 浴分析頻度 — 毎日の滴定または自動モニタリング vs. 定期的なチェック
- 温度管理 — 槽全体での均一性;±1°Cは優れており、±5°Cは変動を導入する
- ろ過と撹拌 — 粒子が除去され、溶液が均一に保たれているかどうか
- 電極と整流器の状態 — 摩耗した電極は不均一な電流分布を生み出し、厚さの変動につながる
自分で施設を監査する必要はないが、それは役に立つ。
サプライヤーに、浴をどのくらいの頻度で分析および調整するか、そして最近の浴分析記録を共有できるかどうかを尋ねること。
詳細なログを維持するサプライヤーは、プロセス管理を真剣に受け止めているサプライヤーである。
「うちは20年間これをやってきて、自分の槽をよく知っている」 “と言うサプライヤーは、” データではなく経験に頼っていることを伝えている — それは経験豊富な人が不在になるまで機能する。
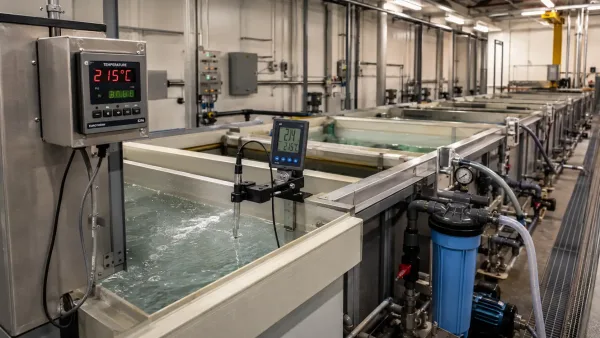
複数の処理槽と目に見えるモニタリング機器 — デジタル温度表示、pHメーター、ろ過ユニット — を備えた産業用陽極酸化生産ライン。プロセスの一貫性を確保するデータ駆動型メンテナンスアプローチを表している。
評価に値する黒色アルマイトサービスプロバイダー
以下の企業は、文書化された能力を持つ確立された黒色陽極酸化サービスプロバイダーである。
このリストはランキングや推奨ではない — 上記で説明した評価フレームワークを適用するための出発点である。
このリストの読み方
以下の各エントリは、以下を備えた製造施設である 自社の陽極酸化処理生産ライン — 商社やオンライン見積もりプラットフォームではありません。
このリストは、黒色陽極酸化処理を自社内で行っている中国の工場に焦点を当てており、プロセス管理を直接確認でき、中間業者を排除できます。
これらのプロフィールを使用して候補を絞り込み、本記事で取り上げる5つの評価軸に基づいて評価してください。
| プロバイダー | 所在地 | 黒色陽極酸化処理能力 | 主要認証・規格 | 強み | 一般的な用途 | ウェブサイト |
|---|---|---|---|---|---|---|
| パイオニア・メタル・フィニッシング | アメリカ合衆国(複数拠点) | Type II黒色、Type III黒色ハードコート、Optical Black、Medi-Black、PTFEハードコート | ISO 9001:2015;一部拠点:Nadcap、AS9100、IATF 16949 | 最も幅広い黒色陽極酸化処理製品ライン — 標準黒色、ハードコート黒色、低反射光学黒色、耐滅菌医療用黒色、PTFE封孔ハードコート;一部拠点では大型部品に対応 | 航空宇宙、医療機器、光学機器、自動車、産業機械 | pioneermetal.com |
| アノプレート・コーポレーション | アメリカ合衆国ニューヨーク州シラキュース | Type I、IC、II、III、黒色ハードコート、AnoBlack EC(無機電解黒色)、PTFE封孔ハードコート | ISO 9001、Nadcap Chemical Processing、ITAR;MIL、AMS、ASTM規格 | 選択的マスキングおよび複雑な精密部品を得意とする;無機電解黒色(AnoBlack EC)は高温、真空、光学、低アウトガス環境に適している | 航空宇宙、防衛、光学、医療機器、半導体製造装置、精密電子機器 | anoplate.com |
| アールベルツ・サーフェス・テクノロジーズ – ゲッピンゲン=フォラルプ | ドイツ、ゲッピンゲン | 黒色テクニカル陽極酸化処理、無色陽極酸化処理、黒色HART-COAT®、無色硬質陽極酸化処理、NUCOCOMP® | ISO 9001、IATF 16949、ISO 14001、ISO 50001;HART-COAT®はISO 10074に準拠 | 標準およびハードコート黒色ラインを備えた産業規模のバッチ処理;自動車および精密産業部品の大量生産に強み | 自動車トランスミッション、バルブ部品、ポンプ、ブレーキ部品、制御電子機器 | aalberts-st.com |
| ハード・アノダイジング・サーフェス・トリートメンツ Ltd. | イギリス、キダーミンスター | Type II硫酸、Type III硬質陽極酸化処理、クロム酸陽極酸化処理、黒色およびカラー染色、PTFE後処理 | Nadcap Chemical Processing、AS9100D、ISO 9001;MIL-A-8625 Type III、AMS 2469 | エンジニアリングおよび航空宇宙グレードの硬質陽極酸化処理スペシャリスト;最大約5.5 mの部品に対応する槽容量;一般的なハードコートは25~100+ μm、400~600 HV | 航空宇宙、防衛、モータースポーツ、精密エンジニアリング、大型産業部品 | hard-anodising.co.uk |
| E.V.ウッド・アノダイジング Ltd. | イギリス、バーミンガム | 標準、黒色およびカラー、硬質陽極酸化処理、化成処理、複数の前処理 | ISO 9001;硬質陽極酸化処理はBS 5599:1993に準拠 | 装飾用黒色、カラー、産業用ハードコート;最大部品長さ約3 m;最終外観を制御するためのマット、セミブライト、ブライト前処理オプション | 産業用可動部品、油圧部品、船舶部品、モータースポーツブレーキ、装飾用アルミニウム | anodised.co.uk |
| Aグレード・アノダイジング | オーストラリア、クイーンズランド州オーメュー | MIL-A-8625F Type II Class 1/2、Type III Class 1/2、黒色およびカラー陽極酸化処理、船舶グレード陽極酸化処理、Alodine | MIL-A-8625F Type IIおよびIII;MIL-DTL-5541F化成処理 | 中小型部品および多色処理に柔軟に対応;槽サイズ約1400 × 800 × 450 mm;黒色およびカラーのサンプルを公開 | レーシングエンジン部品、医療機器、軍事機器、水中照明、一般製造 | agradeanodising.com.au |
注意: 発注前に、最新の認証、生産能力、リードタイムを必ず工場に直接確認してください。
リクエストする 製造施設の見学 または陽極酸化ラインのビデオウォークスルーを依頼して、プロセスが実際にどのように管理されているかを確認してください。
次のRFQのための実践的評価チェックリスト
黒色陽極酸化サプライヤーから見積もりを依頼する際に、このチェックリストを使用してください。
これは、本記事で取り上げている5つの評価軸に直接対応しています。
染色プロセス
- 黒色陽極酸化にはどの染料システムを使用していますか:有機染料还是金属塩?
- 染料浴の濃度とpHをどのように監視・管理していますか?
- 生産バッチの分光光度計または色彩計のデータを提供できますか?
シーリング検証
- どのシーリング方法を使用していますか:熱水、酢酸ニッケル、还是中温シール?
- ASTM B136に基づく染料染色試験またはASTM B457に基づくリンクロム酸試験を実施していますか?
- シーリング品質はどのくらいの頻度で試験していますか、また最近の記録を共有できますか?
バッチ一貫性
- 本生産に移行する前に、50~100個のパイロットランを提供できますか?
- 各生産バッチの温度、電流密度、時間などのプロセスパラメータを記録していますか?
- 生産ロット全体での典型的な色変動許容範囲はどのくらいですか?
社内 vs. 外注
- 陽極酸化は社内で行っていますか、それとも第三者施設に外注していますか?
- 外注の場合、どの施設を使用していますか、また監査や訪問は可能ですか?
設備とメンテナンス
- 滴定や濃度チェックを含む浴分析はどのくらいの頻度で実施していますか?
- 槽の温度均一性仕様はどのくらいですか?
- 最後の整流器校正と電極交換はいつでしたか?
これらの質問をRFQに含めることで、サプライヤーを比較するだけでなく、
サプライヤーに対して プロセスを理解しているというシグナルを送ることになり、より良いコミュニケーションと生産中の予期せぬ問題の減少につながる傾向があります。