図面と発注書を板金メーカーに送ると、現場の誰かが基本的な問いに答えなければなりません: 私たちは正確に何を、どのように作るのか? その問いに答える文書——あなたの設計意図を一連の生産指示に変換するもの——が 作業指示書. です。カスタム製造において、それは現場で行われるすべての出発点となります。.
しかし、ほとんどのオンライン定義では「ワークオーダー」をメンテナンス用語——壊れた機械の修理や建物のサービスを依頼するもの——として扱っています。それは一つの意味ですが、カスタム部品を購入する際に重要な意味ではありません。. 製造業において、ワークオーダーは異なるものです:それはバイヤーと工場の間の生産契約です。.
この用語集エントリでは、製造業の文脈におけるワークオーダーの意味、含まれる情報、発注書やトラベラーなどの関連書類との違い、そして その完全性が部品の品質、コスト、納期に直接影響する理由を説明します。.
製造業におけるワークオーダーとは?
ワークオーダー——時に 製造オーダー、ジョブオーダー、ショップオーダー と呼ばれる——は、製造業者が生産実行を承認・定義するために発行する社内文書です。. それは現場に対して、何を、どの数量で、どの材料から、どの仕様に従って、いつまでに作るかを指示します。.
メンテナンスの文脈では、ワークオーダーは技術者を設備の修理に割り当てます。製造の文脈では、生産チームを部品またはアセンブリの製作に割り当てます。. 用語は同じですが、機能はまったく異なります。.
製造ワークオーダーは、バイヤーが注文を出した後(通常は発注書で確認)、生産が始まる前に作成されます。. それは商業的合意——バイヤーが望むもの——と現場の現実——オペレーターが実際に作るもの——をつなぐ文書です。. ワークオーダーは、バイヤーの図面、発注書、見積書、および見積プロセス中に交換された技術的な明確化事項から内容を引き出します。.
典型的な 板金生産ワークフロー, では、流れは次のようになります:
- バイヤーが図面を添えて見積依頼(RFQ)を送信します。.
- 製造業者が価格とリードタイムを見積もります。.
- バイヤーが発注書を発行します。.
- 製造業者が発注書と図面に基づいて 作業指示書 を作成します。.
- ワークオーダーが生産、検査、出荷を推進します。.
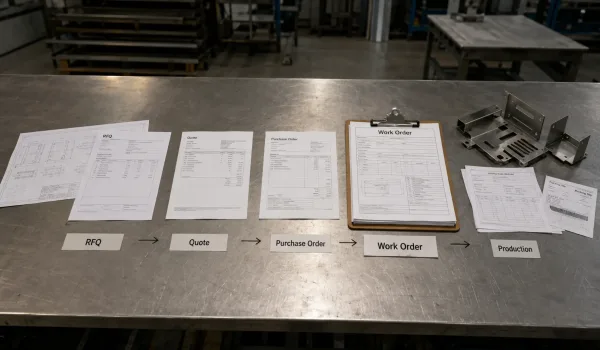
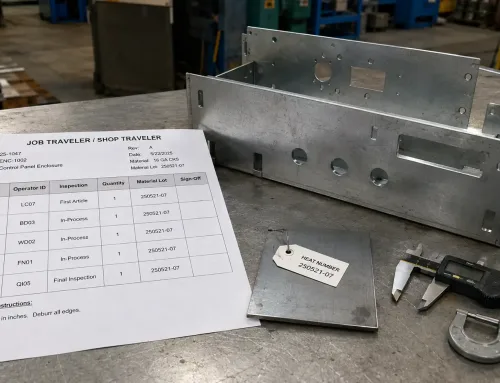
RFQと発注書がどのようにワークオーダーにつながり、それが生産を推進するかを示す製造ワークフロー。.
ワークオーダーは図面そのものではありません ——図面は形状と公差を定義します。ワークオーダーは図面を参照し、 製造プロセス計画に必要な情報を提供する生産指示です:どの機械を使うか、どの順序に従うか、いくつ作るか、いつ納品するか。.
製造ワークオーダーにはどのような情報が含まれるか?
ワークオーダーは、それが運ぶ情報と同じくらいしか役に立ちません。. 曖昧または不完全なワークオーダーは、オペレーターに憶測を強います——そして現場での憶測は スクラップ、手直し、納期遅延につながります。.
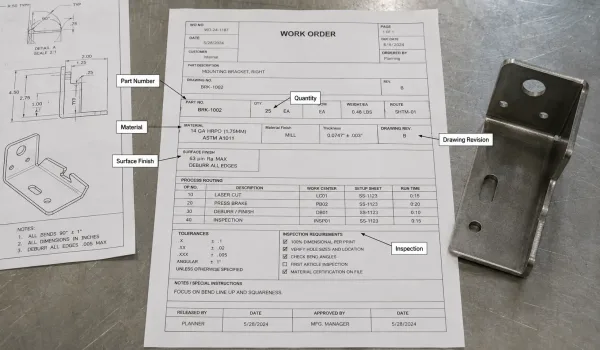
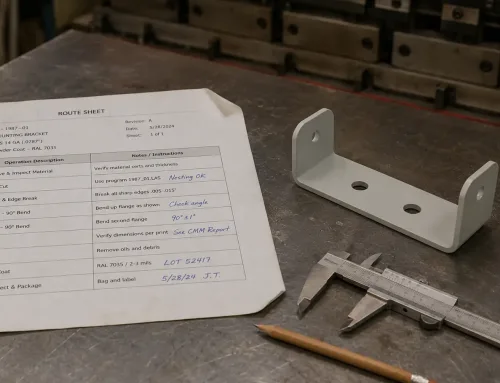
材料、数量、図面改訂、仕上げ、納品、検査に必要な主要情報を強調した製造ワークオーダー。.
次の表は、典型的な製造ワークオーダーに見られる主要フィールドと、それぞれが重要な理由の注記を一覧にしたものです:
| フィールド | 指定内容 | 重要な理由 |
|---|---|---|
| ジョブまたは部品番号 | 生産実行の一意の識別子 | すべての部門を通じて注文を追跡;類似部品間の混同を防止 |
| 部品名と説明 | 部品が何であるか(例:「ブラケット」、「エンクロージャ上カバー」) | オペレーターに迅速な参照を提供;誤った部品の生産を防止 |
| 数量 | 生産数量 | 材料調達、段取り償却、スケジューリングを決定する |
| 材料仕様 | 材料の種類、グレード、板厚(例:「CRS SPCC、1.5 mm」) | 材料を間違えると、機械的特性が異なり、重量が異なり、現場での故障につながる可能性がある |
| 寸法と公差 | 設計図面の参照、および重要な寸法 | 図面が基準であり、作業指示書は検査に重要な寸法を明示する |
| 表面仕上げ要件 | 塗装、粉体塗装、アルマイト処理、めっき、または素地仕上げ | 後処理工程、コスト、リードタイムに影響する。これが欠落すると、部品が未仕上げで出荷される可能性がある |
| 曲げ情報 | 曲げ回数、角度、半径、方向 | 板金部品に不可欠。曲げ順序や角度を間違えると寸法不良になる |
| 納期 | 完成品の出荷期限 | 生産スケジュールを左右する。納期遅延は、作業指示書に納期の記載がないか非現実的な日付が設定されていることから始まることが多い |
| 図面番号と改訂番号の参照 | どの図面バージョンを使用するか | 旧改訂版での生産を防止する — よくある高コストなエラー |
| 品質・検査要件 | 機能試験、外観検査基準、サンプリング計画 | QCに何をどの厳しさで検査するかを指示する。これがないと、検査は作業者の判断に委ねられる |
すべての作業指示書にすべての項目が含まれるわけではない。詳細レベルは部品の複雑さとメーカーの内部システムに依存する。. しかし原則は同じである。作業指示書が完全であるほど、現場が推測する余地は少なくなる。.
製造業におけるワークオーダーの種類
製造企業は、作業の性質に応じて異なる種類の作業指示書を使い分ける。カスタム部品製造で最も一般的な種類は以下の通りである:
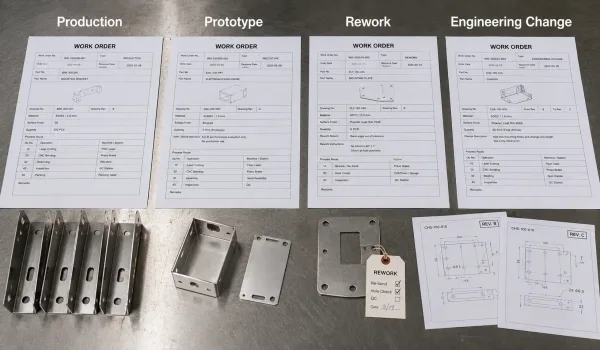
生産、試作、手直し、設計変更に使用される4つの製造作業指示書タイプ。.
生産作業指示書。. 標準タイプ — 買い手の図面と仕様に従って製造する確定注文に対して発行される。これは調達時に最も遭遇する可能性が高い作業指示書である を調達する買い手やエンジニアにとって または機械加工部品。.
試作・サンプル作業指示書。. 小ロット(多くの場合1~10個)に対して発行され、設計検証、テスト、または初品承認を目的とする。試作作業指示書では、時間と治具コストを節約するために、一部の生産工程(表面仕上げなど)を省略したり、代替プロセス(スタンピングの代わりにレーザー切断など)を使用したりすることがある。.
手直し作業指示書。. 完成品が検査に不合格となった場合、または生産開始後に買い手が変更を要求した場合に発行される。手直し作業指示書には以下が明記される 何が問題だったか、どのような是正措置を取るか、手直し費用がメーカー負担か買い手負担か。.
設計変更作業指示書。. 当初の作業指示書が発行された後に買い手が図面を改訂した場合に発行される。このタイプの作業指示書は変更内容を記録する — 何が異なるか、どの改訂版が現在有効か、既存部品が使用可能か廃棄必須か。.
各タイプはそれぞれ異なる目的を持つが、 すべてに共通する核心的な機能は同じである:現場が何をどのような条件で生産すべきかを定義すること。.
ワークオーダーと関連書類の違いとは?
製造指示の過程で複数の書類が流通し、その名称が時に混同して使われる。これが混乱を生む — 特に海外メーカーやカスタムメーカーとの取引が初めての買い手にとって。主要な書類の違いは以下の通りである:
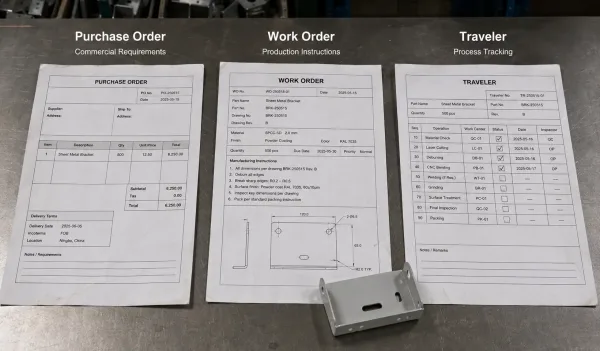
購買注文書は商業書類、作業指示書は生産指示書、トラベラーは生産追跡書類としての比較。.
作業指示書 vs. 購買注文書。. 購買注文書(PO)は買い手が発行する商業書類である。購入を承認し、数量、価格、納入条件、支払条件を指定する。作業指示書はメーカーが発行する内部生産書類である。. POの商業的要件を現場の指示に変換するものである。. 次のように考えることができる POは契約書、作業指示書は実行計画書である。.
作業指示書 vs. 作業依頼。. 作業依頼 — メンテナンス依頼またはジョブ依頼と呼ばれることもある — は提案または要請である。まだ承認、スケジュール設定、リソース配分がされていない。. 作業指示書は承認され、スケジュール設定され、権限が付与された版である。. 製造において、買い手の購買注文書は実質的に「依頼」として機能し、メーカーの作業指示書がその回答となる。.
作業指示書とトラベラー(ルートシート)。. トラベラーは、別名 製造ルート票 またはルーティングシートとも呼ばれ、各部品が各製造工程を通過する際に同行する文書です。各ステーションで何が行われ、誰が実施したかを記録します。. 作業指示書はジョブを承認し、トラベラーはその実行を追跡します。. 作業指示書には「1.5 mm CRSから200個のブラケットを製作し、黒色粉体塗装を施し、9月15日までに納品」と記載されます。トラベラーには「ステップ1:レーザー切断 — 8月28日にオペレーターAが実施。ステップ2:曲げ加工 — 8月29日にオペレーターBが実施」と記載されます。“ これらは補完的なものであり、互換性はありません。.
これらの違いを理解することで、製造業者とより正確にコミュニケーションを取ることができます。. 「作業指示書のステータス」について尋ねる場合、生産が開始されたかどうかを確認しています。「トラベラー」について尋ねる場合、部品が工程のどこにあるかを確認しています。.
ワークオーダーの完全性がバイヤーにとって重要な理由
情報が欠落しているか曖昧な作業指示書は、現場の生産を止めません — むしろ現場に推測を強いることになります。そして製造における推測は高くつきます。.
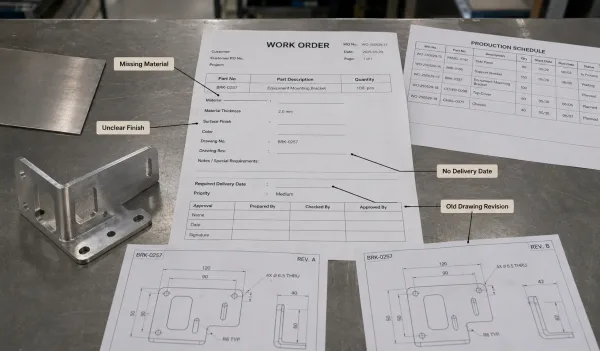
材料、仕上げ、納期、図面改訂の情報が欠落している製造作業指示書が、どのように生産リスクを生むかを示しています。.
主要なフィールドが空白または曖昧な場合に何が起こるかを以下に示します:
- 材料仕様の欠落。. オペレーターは在庫の中で最も一般的な材料を選びます — それがお客様が必要とするグレードや厚さではない可能性があります。部品は検査に合格しますが、機械的特性が正しくないため、現場で故障します。.
- 表面仕上げ要件が不明確。. 部品は製作され、ベアの状態で納品されます — 塗装なし、粉体塗装なし、めっきなし。受け取ってから未完成であることに気づき、返送することになります。これにより2〜4週間のリードタイムが失われます。.
- 納期なし。. 確定した日付がなければ、作業指示書は他のジョブの後ろのキューに留まります。部品は製造業者が取りかかった時に出荷され、お客様が必要な時ではありません。.
- 図面改訂の欠落または旧版。. 現場はRev Bで作業している一方、お客様はRev Cを承認しています。部品は寸法的に正しい — 間違った改訂に対して。.
これらの失敗はいずれも、製造品質の低さによって引き起こされるものではありません。作業指示書の段階での情報不足によって引き起こされます。. 買い手として、製造業者が社内作業指示書をどのように作成するかを直接管理することはできません。しかし、お客様が提供する情報は管理できます: 板金RFQ、図面、発注書 — なぜなら、そこが作業指示書の情報源だからです。.
最も効果的なことは、 図面にすべての重要なパラメータ — 材料、厚さ、公差、表面仕上げ、曲げ詳細、検査要件 — を指定し、発注書が正しい図面改訂を参照していることを確認することです。. 完全な図面と明確な発注書があれば、製造業者は完全な作業指示書を作成するために必要なすべてを手に入れることができます。.
よくある質問
作業指示書は製造プロセスの出発点です。しかし、それはそこに入力される情報と同じくらいしか信頼できません。. カスタム部品の買い手にとって、最も実用的なポイントはシンプルです: 製造業者が推測する必要がないほど、図面と発注書を完全なものにしてください。入力が明確であればあるほど、出力はより予測可能になります。.