図面を板金サプライヤーに送ると、工場の誰かが基本的な問いに答えなければなりません: この展開図をどうやって完成部品にするか? その答えはルートシートと呼ばれる文書にあります。.
すべての製造オーダーにはルートシートがあります。作業の順序、使用する機械、品質を維持するためのチェックポイントを定義します。. しかし、ほとんどの購買担当者はそれを見ることはありません—何か問題が起きた時に初めて見ることになります。.
本ガイドでは、 ルートシートとは何か、何が含まれるか、そしてなぜ見積もり、リードタイム、部品品質に直接影響するのか。. 実際の板金事例が記事全体を通して紹介されます。.
ルートシートとは何か?
A ルートシート (ルーティングシートまたはルートカードとも呼ばれる)は、製造文書であり、 部品を製造するために必要なすべての作業を、実行しなければならない正確な順序で列挙したものです。. 通常、 生産開始前にプロセスエンジニアによって作成されます.
ルートシート、トラベラー、ワークオーダー、BOMという用語はしばしば混同されます。. それぞれ異なる目的を果たします:
| 文書 | 機能 | 作成者 | 使用タイミング |
|---|---|---|---|
| ルートシート | 作業順序とプロセスパラメータを定義する | プロセスエンジニア | 生産前(計画段階) |
| トラベラー | 部品とともに工場内を移動し、実際の結果を記録する | 生産現場 | 生産中(実行段階) |
| ワークオーダー | 生産を承認し、数量と納期を追跡する | 計画・調達 | 生産前(承認段階) |
| BOM | 必要なすべての原材料と部品をリストアップする | 設計エンジニア | 設計・調達段階 |
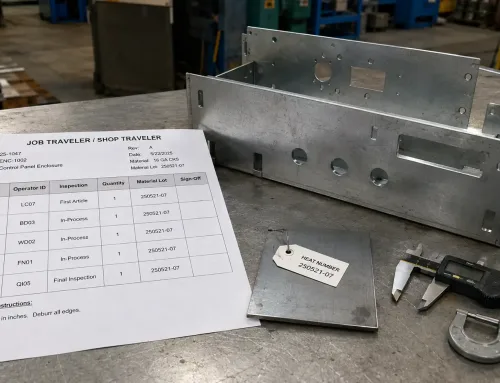
ルートシートは計画文書です。トラベラーはその実行時の counterpart です。. 一方は「これらの手順をこの順序で行え」と言い、もう一方は「各ステップで実際に何が起きたかをここに記録する」ものです。“
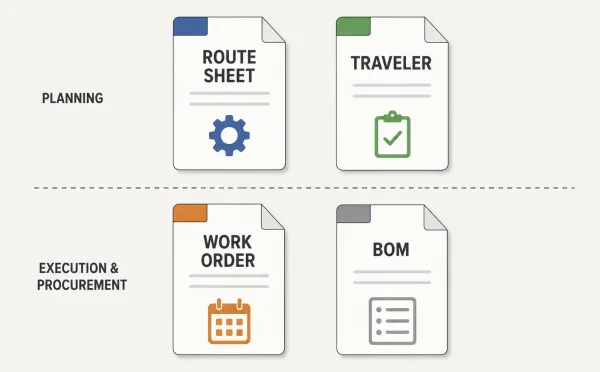
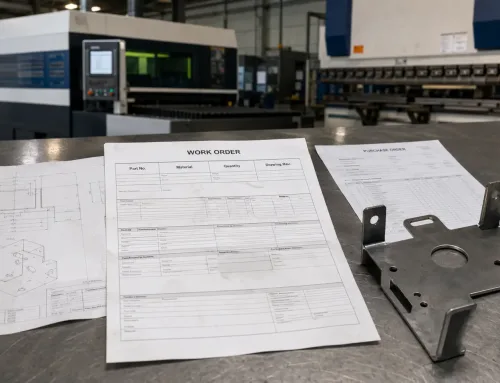
��の主要な製造文書 — ルートシート、トラベラー、作業指示書、BOM — を並べて比較し、生産プロセスにおけるそれぞれの異なる役割を示します。
ルートシートには何が記載されているか?
ルートシートには、 工場のオペレーターが各作業を正確かつ一貫して実行するために必要な情報が含まれています。. 一般的なフィールドは以下の通りです:
| フィールド | オペレーターへの指示内容 |
|---|---|
| 作業番号 | 順序—ステップ1、ステップ2、など |
| 作業説明 | このステップで何をするか(例:「レーザー切断 外形」) |
| ワークセンターまたは機械 | 使用する設備(例:「Trumpf 3030ファイバーレーザー」) |
| 段取り時間 | このジョブのために機械を準備する所要時間 |
| 1個あたりの加工時間 | 各部品の予想サイクルタイム |
| 工具または治具 | 必要な特殊工具、金型、ジグ |
| 検査ポイント | この工程で品質チェックが必要かどうか、および測定項目 |
| 備考 | 特別指示 — 曲げ方向、板目の方向、表面仕上げの指示 |
すべてのルートシートにこれらのフィールドがすべて含まれているわけではありません。単純なブラケットでは6行で済む場合もあります。複数のサブコンポーネントを持つ複雑な溶接アセンブリでは、20行に及ぶこともあります。. 詳細度は部品の複雑さと工場の品質システムによって異なります。.
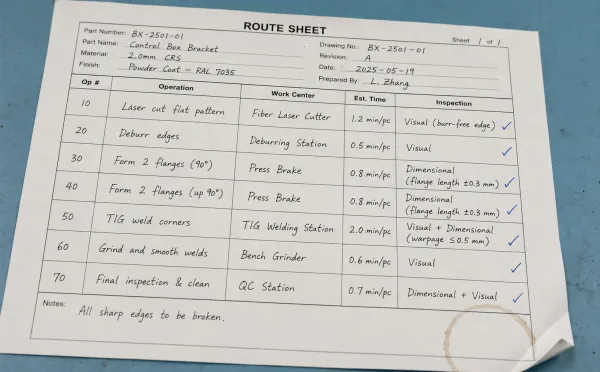
完成したルートシートの詳細ビュー。工程順序、ワークセンターの割り当て、時間見積もり、検査チェックポイントなど、現場の生産を導く主要フィールドを示しています。.
購買担当者にとって最も重要なフィールドは 工程の説明 ±0.1° 検査ポイント. ルートシートで溶接と塗装の間の検査が省略されている場合、部品がお客様のドックに到着するまで不良が発見されない可能性があります。.
実践におけるルートシート:板金ブラケットが工場を流れる工程を追う
以下から作られたマウンティングブラケットを例に考えてみましょう 2 mm冷間圧延鋼板(CRS), レーザー切断プロファイル、2箇所の曲げ、すみ肉溶接、粉体塗装仕上げを施したもの。そのルートシートは以下のようになります:
| Op # | 工程 | 機械 / ワークセンター | 推定時間 | 検査 |
|---|---|---|---|---|
| 10 | レーザー切断 フラットパターン | ファイバーレーザー切断機 | 2分/個 | 外観検査(バリなしエッジ) |
| 20 | エッジのバリ取り | 手動バリ取りステーション | 5分/個 | — |
| 30 | ��のフランジを90°に曲げる | プレスブレーキ | 8分/個 | 寸法検査(フランジ長さ ±0.3 mm) |
| 40 | TIG溶接 すみ肉継手 | TIG溶接ステーション | 0分/個 | 外観検査 + 寸法検査(歪みチェック) |
| 50 | 溶接ビードの研削・平滑化 | ベンチグラインダー | 6分/個 | 外観検査 |
| 60 | 粉体塗装、RAL 7035 | 粉体塗装ライン | バッチ | 塗膜厚(60~80 μm) |
| 70 | 最終検査 | QCステーション | 0分/個 | 全寸法 + 外観 + 密着性 |
順序が重要です。まず を調達する買い手やエンジニアにとって, 、レーザー切断が最初に来ます。なぜなら、曲げや溶接を行う前にブランク材が存在する必要があるからです。曲げは溶接より先に行います。平らな板材を溶接してから曲げると、溶接部が歪むためです。粉体塗装はすべての金属加工の後に行います。溶接や研削による熱が仕上げを損なうためです。.
これは恣意的なものではありません。. 各工程は、前の工程後の部品の形状と状態に依存します。. 技術的な理由なくこれらの作業順序を入れ替えたルートシートは危険信号です—それは、プロセスエンジニアが図面を注意深く確認していない可能性を示唆しています。.
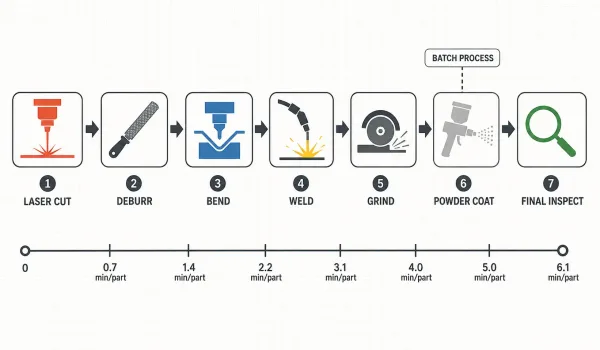
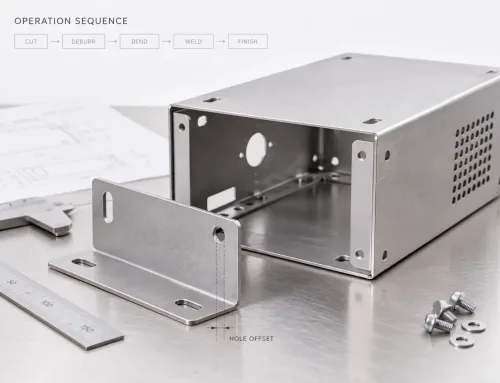
板金製マウンティングブラケットのルートシート上の7つの作業 — レーザー切断、バリ取り、曲げ、溶接、研削、粉体塗装、最終検査 — を示すステップバイステップのプロセスフロー。.
ルートシートが見積もり、リードタイム、品質に与える影響
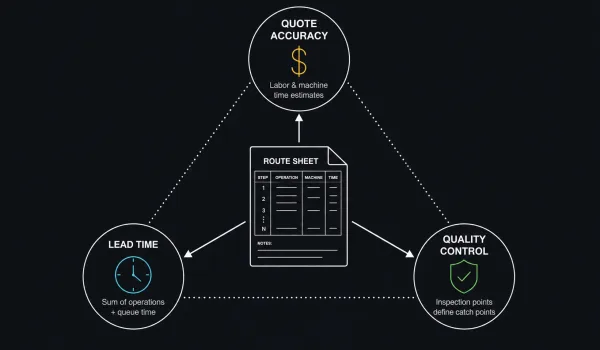
ルートシートによって直接形作られる3つの領域 — 見積精度、リードタイム、品質管理 — と、それぞれが製造計画にどのように結びついているかを示す三角形の図。.
ルートシートは単なる現場への指示ではありません。. それはバイヤーが重視する3つの事項の基盤です。.
見積精度。. サプライヤーの見積は 推定工数と機械時間に基づいて作成されます。. これらの推定値はルートシートから直接導かれます。. ルートシートに8つの作業が記載されているが、実際に必要なのが6つだけであれば、余分な2工程分のコストを支払っていることになります。逆に、サプライヤーが不自然に低い価格を提示している場合は、ルートシートにバリ取り工程や検査ポイントなど、期待される作業が省略されていないか確認してください。.
リードタイム。. 総生産時間は、すべての作業時間と工程間の待ち時間の合計です。めっき、アルマイト処理、特殊コーティングなど、外注加工を必要とする作業は、スケジュールに3〜7営業日を追加します。. 外部プロセスを2つの内部プロセスの間に配置するルートシートは、ボトルネックを生じさせる。. ルートシートを理解することで、現実的な納期に関する質問ができるようになります。.
品質管理。. ルートシート上の検査ポイントは、 どこでどのように品質が検証されるかを定義します。. 重要な寸法が最終検査でのみ確認される場合、前の工程で生じた欠陥 — 例えば、公差外の曲げ角度 — が、誰も気づかないうちに溶接やコーティングを通じて伝播する可能性があります。. 適切に作成されたルートシートは、変動を引き起こす可能性が最も高い作業の直後に検査ポイントを配置します。.
ルートシートを受け取った際に確認すべきこと
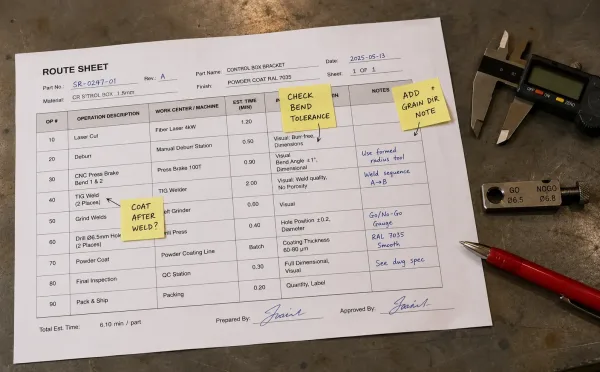
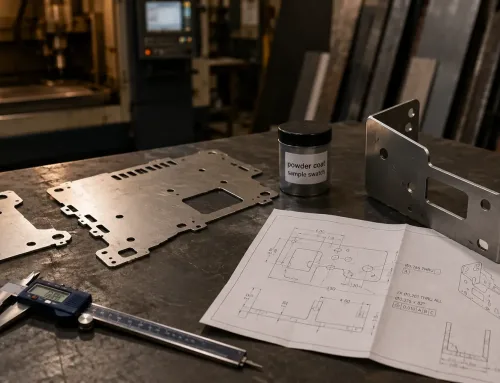
生産前にルートシートがレビューされている様子。付箋の注釈で確認すべき重要領域 — 検査チェックポイント、作業順序、欠落している特別指示 — が示されている。.
サプライヤーがルートシートを共有する場合、または見積段階でルートシートを要求する場合、確認すべきポイントは以下の通りです:
- 作業順序が合理的であること。. 各工程は前の工程から論理的に続くべきです。自問してください:この作業は問題を引き起こさずに前に行えたか?別の工程と組み合わせることはできないか?
- 検査ポイントが重要特性をカバーしていること。. 板金加工図面で 曲げ寸法に厳しい公差が指定されている場合 、曲げ加工の直後に検査工程を設けるべきです — 最終検査だけでなく。.
- 表面処理はすべての金属加工の後に配置されていること。. コーティング、めっき、アルマイト処理は、切断、曲げ、溶接、研削の後に行うべきです。. ルートシートで溶接の前にコーティングが示されている場合、何かが間違っています。.
- 作業数が部品の複雑さと一致していること。. 曲げも溶接もない平らなレーザー切断ブラケットに10の作業があってはなりません。. 余分な工程は、非効率性を示す可能性があります — または、サプライヤーが見積を水増ししている可能性があります。.
- 特別要件が記載されていること。. 目方向、曲げ方向、選択的コーティングのためのマスキング、表面処理中のねじ保護は、注記欄に記載されるべきです。. これらが欠落している場合、現場のオペレーターが推測するしかありません。.
- 外注プロセスが特定されていること。. 亜鉛めっきや熱処理など、部品を下請け業者に送る必要がある工程は、推定所要日数を明確に記載すべきです。.
ルートシートはコミュニケーションツールです。明確で完全であれば、生産は円滑に進みます。曖昧または詳細が欠落している場合、現場が不足を補います — そして結果は期待に沿わないかもしれません。.
よくある質問
部品がどのように製造されるかを理解することで、コスト、スケジュール、品質をより適切に管理できます。. SR-MFGからの次回のお見積もりにルートシートの概要を含めてほしい場合、または既存プロジェクトのルートシートを当社のエンジニアリングチームにレビューしてほしい場合は、, お問い合わせ 開始するには。.