生産ワークフローとは、初期設計レビューから完成品の納品まで、部品が経る順序立った段階の流れです。.
板金加工において、このワークフローは 単なる製造工程のリスト以上のもの. です。それは 材料の移動、品質チェックポイント、バイヤーと加工業者間の情報交換 が各段階で織りなす相互作用です。.
生産ワークフローがどのように機能するかを理解することは、エンジニアや調達チームが 現実的な期待を設定し、完全なRFQパッケージを準備し、遅延を回避する のに役立ちます。その遅延は、情報の不足や引き継ぎの漏れから生じます。.
バイヤーとエンジニアにとって重要な理由
バイヤーが見積もりのために図面を提出すると、それに続く加工ワークフローは その図面に含まれる内容—そして省略されている内容.
によって形作られます。 材料グレード、表面仕上げ、公差要件 が指定された、寸法が明確な部品は、中断が少なくワークフローを進みます。これらの詳細を省略した図面は、度重なる確認作業を引き起こし、生産が始まる前にリードタイムに数日を追加します。.
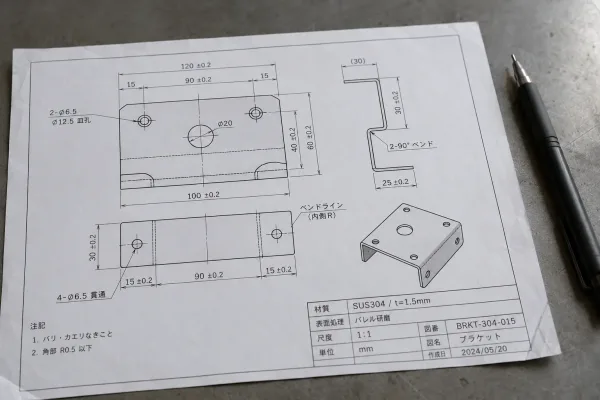
明確な寸法記入、公差指示、材料仕様を備えた完全なエンジニアリング図面は、生産ワークフロー中のやり取りを減らします。.
エンジニアにとって、生産ワークフローを理解することは、自分の設計判断がどこで最も影響を与えるかを知ることを意味します。.
この 曲げ半径 指定する内容は、その部品が標準工具で成形できるか、カスタム金型が必要かどうかに影響します。 公差 の指定は、初回の実行で何個の部品が検査に合格するかを決定します。.
これらは抽象的な選択ではなく、ワークフローがどれだけ円滑に進むかに直接影響します。.
調達チームにとって、ワークフローは サプライヤーを評価するための枠組み.
を提供します。 明確に定義された検査ポイント を備えた構造化されたワークフローを運用する加工業者は、勘に頼って現場でジョブを進める業者よりも、一貫した部品をスケジュール通りに納品する可能性が高いです。.
板金加工における一般的な生産ワークフロー
正確な順序は部品の複雑さによって異なりますが、ほとんどの板金注文は現場を通る認識可能な経路をたどります。.
以下は、典型的な注文が問い合わせから出荷までどのように進むかの例です。 カスタム板金加工プロバイダー SR-MFGのような。.
図面レビューとDFM分析。.
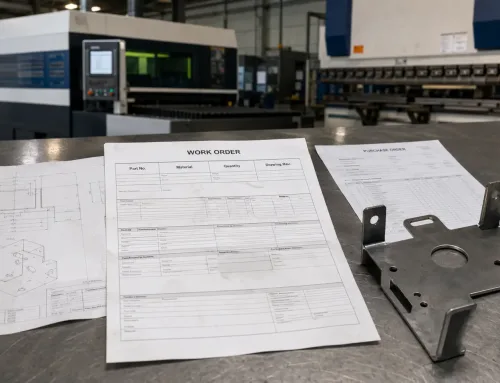
材料が発注される前に、エンジニアリングチームが顧客の図面と3Dモデルをレビューします。.
この段階では製造可能性を確認します: 曲げ半径は標準工具で実現可能か?穴位置は曲げ線と干渉しないか?公差はプロセス能力が許容する範囲より厳しくないか?
設計製造性(DFM)フィードバック はこの時点でバイヤーに返され、双方が最終設計に合意するまで生産は進みません。.
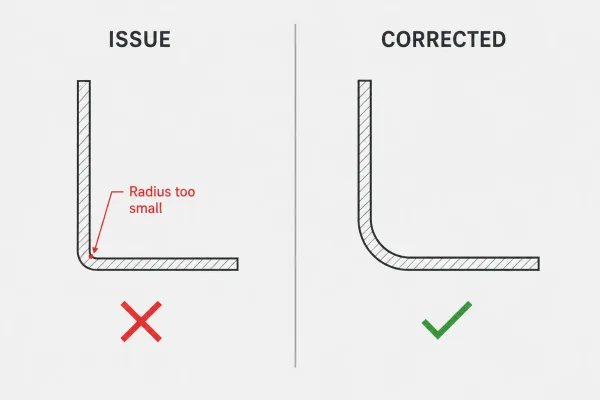
DFM分析は、実現不可能な曲げ半径などの問題を生産開始前に特定し、バイヤーと加工業者が修正設計に合意できるようにします。.
材料調達。.
設計が承認されると、必要な板材が調達されます。.
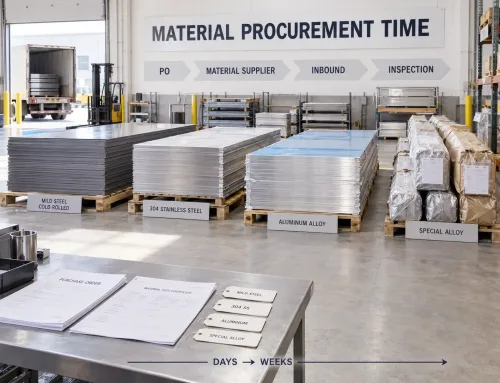
材料調達時間は、 指定された合金と板厚 が標準在庫品か、製鉄所への発注が必要かによって異なります。.
SPCC冷延鋼板、SUS304ステンレス鋼、AL5052アルミニウム などの一般的なグレードは、通常数日以内に入手可能です。特殊合金や非標準板厚は数週間かかる場合があります。 通常は数日以内に入手可能です。特殊合金や非標準の厚みの場合、数週間かかることがあります。.
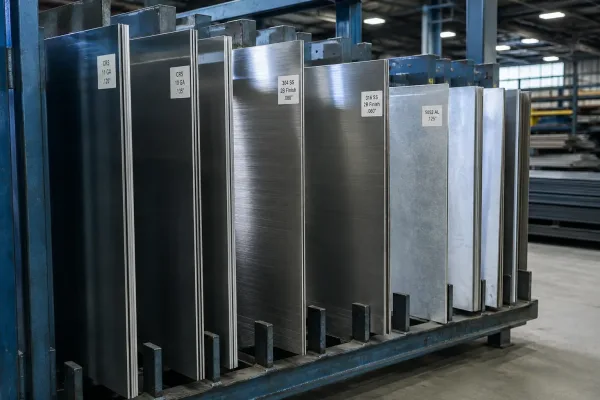
SPCC、SUS304、AL5052などの一般的な板金合金は通常在庫として保有されていますが、特殊材料は製鉄所への発注から納品まで長いリードタイムが必要となる場合があります。.
切断。.
平板は必要なブランク形状に切断されます。使用する方法は レーザー切断、パンチング、シャーリング.
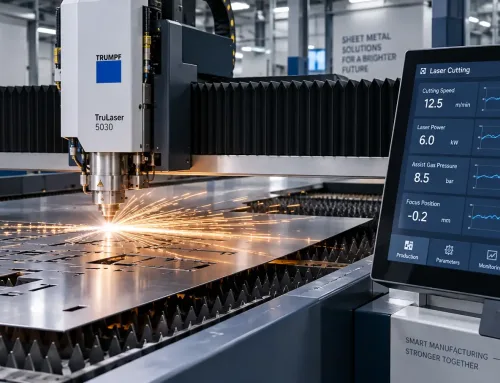
レーザー切断 はカスタム部品において最も一般的な方法です。専用治具なしで複雑な輪郭に対応でき、厳しい寸法公差を維持できるためです—通常±0.1 mm以内.
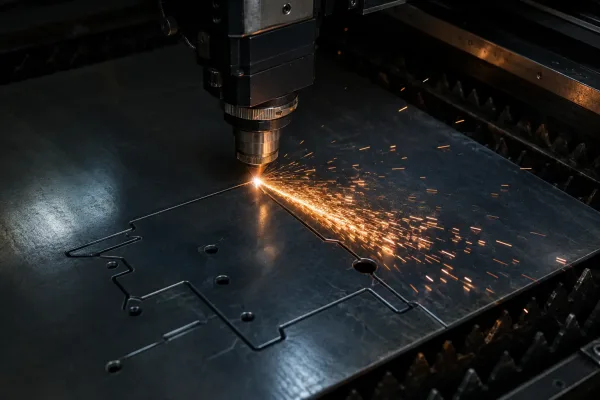
レーザー切断はカスタム板金部品において最も一般的なブランキング方法であり、±0.1 mm以内の寸法公差を維持できます。.
曲げ加工および成形。.
切断されたブランクはプレスブレーキで成形され、最終的な三次元形状が形成されます。.
各曲げには特定のパンチとダイの組み合わせが必要であり、 曲げ加工の順序が重要です—治具の干渉を避けるため、特定の形状を他の形状より先に成形する必要があります。.
ここが、CADで行った設計判断が最も直接的に物理的な結果として現れる場面です。.
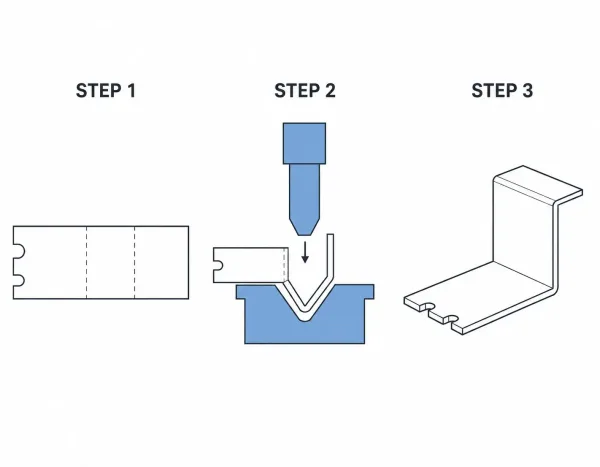
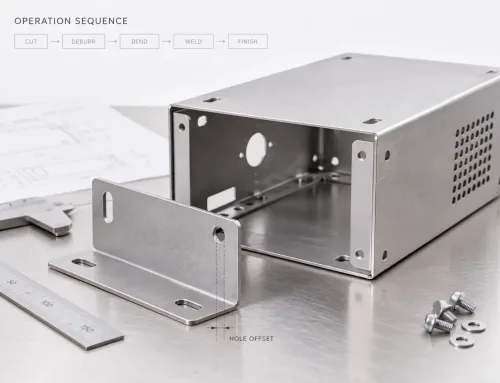
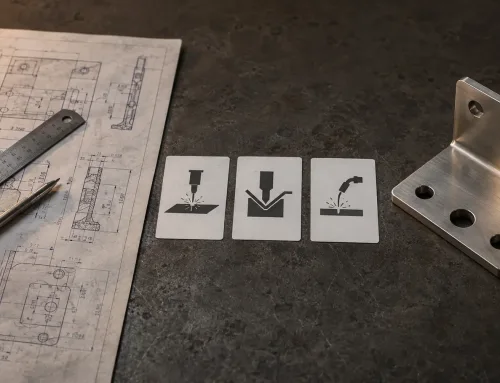
平板ブランクがプレスブレーキ成形を経て完成したL字ブラケットになるまでの3ステップ曲げ工程図
溶接および組立。.
設計上、複数の部品を接合する必要がある場合、部品は溶接または機械的組立工程に移行します。.
スポット溶接、TIG溶接、MIG溶接、リベット挿入、およびハードウェア挿入 (セルフクリンチングナットやスタッドなどのPEMファスナー)が一般的な方法です。.
選択は以下に依存します 材料、必要な強度、および外観要件.
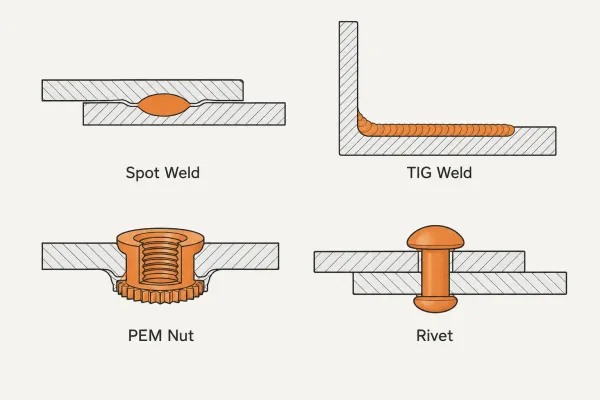
接合方法は、材料の種類、必要な強度、および最終組立品の外観要件に基づいて選択されます。.
表面処理。.
成形および組立後、部品は指定された仕上げが施されます。.
粉体塗装 は板金筐体やブラケットに最も一般的な仕上げであり、優れた耐食性と均一な外観を提供します。. 陽極酸化処理 はアルミニウム部品に典型的です。.
めっき(亜鉛、ニッケル、またはクロム)は、特定の 導電性、耐摩耗性、または外観要件 が求められる場合に使用されます。.
各表面処理はサイクルタイムを増加させ、それぞれ独自の品質基準を伴います。.
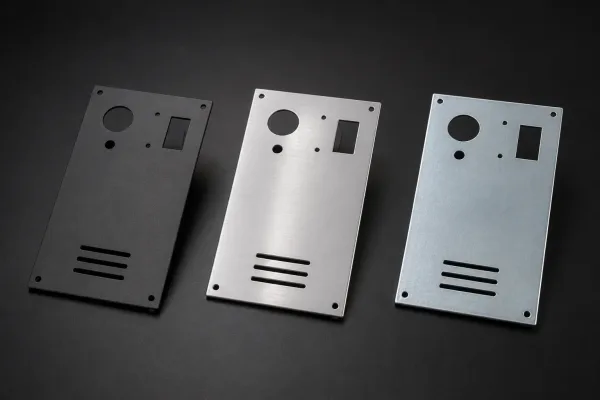
粉体塗装、アルマイト処理、めっきはそれぞれ異なる表面特性を付加します — 適切な仕上げは、部品の耐食性、導電性、および外観ニーズによって決まります。.
品質検査。.
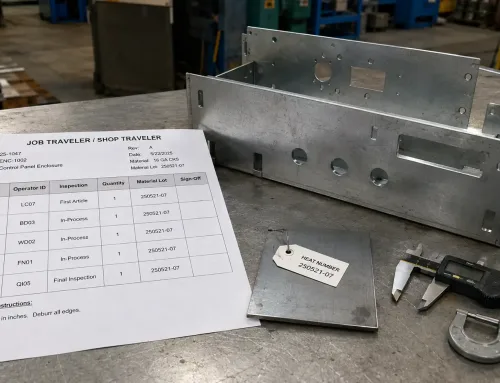
ワークフロー全体を通じて—特にこの段階では—部品は図面仕様に対して測定されます。.
寸法検査、表面仕上げ検証、溶接健全性評価、および外観検査 が実施されます。.
正式な品質要件がある注文の場合、 初品検査(FAI)レポート が量産開始前に作成される場合があります。.
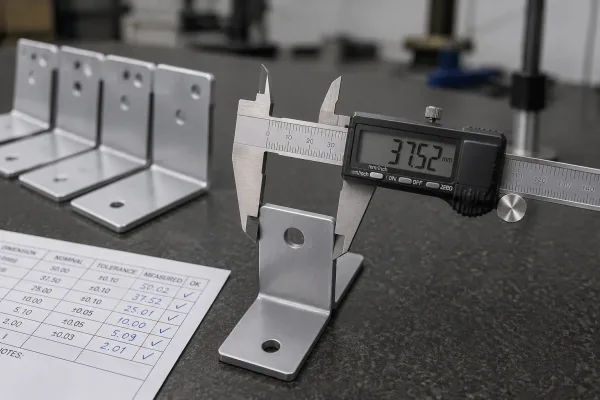
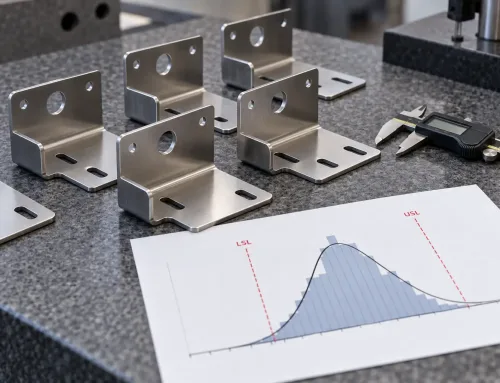
校正済み測定器を使用した寸法検査により、成形部品が次の工程に進む前に図面仕様を満たしていることが確認されます。.
梱包および出荷。.
検査に合格した部品は清掃され、購入者の要件に従って梱包され(指定がない場合は標準保護梱包)、出荷されます。.
国際注文の場合、, 輸出書類、通関申告、および輸送方法の選定 がこの最終段階の一部です。.
各段階における品質管理チェックポイント
検査ポイントが定義されていない生産ワークフローは、問題を後になって—通常は最終検査時に—発見するワークフローです。, 手直しが最も高コストになる時点で.
構造化された品質管理は、ワークフロー内のいくつかの重要な時点に組み込まれています:
| 段階 | チェックポイント | 検証内容 |
|---|---|---|
| 材料受入 | 受入品質管理(IQC) | 材料証明書が注文仕様と一致;板厚が公差内;表面状態が許容範囲 |
| 切断後 | 初品検査 | 切断寸法が図面と一致;エッジ品質(バリ、ドロス)が許容限界内 |
| 曲げ加工後 | 工程内検査 | 曲げ角度とフランジ長を測定;曲げ線に割れや変形がないこと |
| 溶接後 | 溶接検査 | 溶接強度、外観、溶け込みが要件を満たす;ポロシティやアンダーカットがないこと |
| 表面処理後 | コーティング検証 | 膜厚、密着性、色の一貫性、カバレッジが仕様を満たす |
| 出荷前 | 出荷品質管理(OQC) | 最終寸法検査;外観検査;梱包の完全性 |
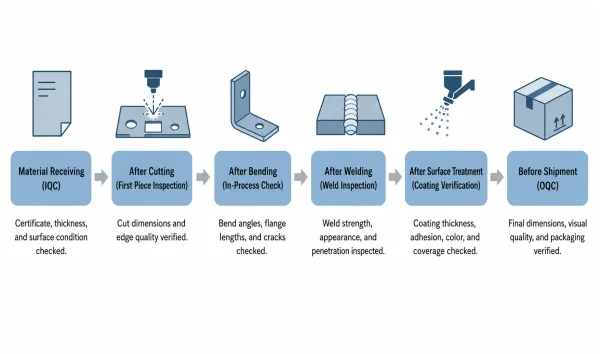
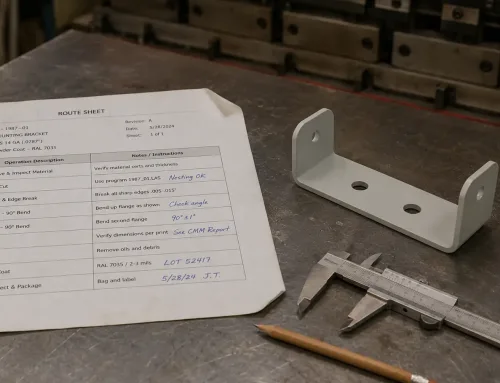
品質チェックポイントは各主要工程にワークフローとして組み込まれており、欠陥を最も低コストで修正できる段階で捕捉します。.
これらのチェックポイントは 官僚的なオーバーヘッドでは.
ありません 問題を捕捉するメカニズムです最も低コストで修正できる段階で—切断ミスのブランクはスクラップ材料ですが、溶接工程まで到達した切断ミスのブランクはスクラップ材料に加えて無駄な労力となります。.
バイヤーの入力がワークフローをどう形成するか
購買担当者の生産ワークフローにおける役割は、部品が荷卸しドックに到着するずっと前から始まります。.
RFQ段階で提供される情報が、その後に続くすべての軌道を設定します。.
A 完全な 板金RFQパッケージ には通常以下が含まれます:
- 完全な寸法記入と公差指定を伴う2D図面(GD&T推奨) (STEPまたはIGES形式)プログラミングおよびDFM分析用
- 3D CADファイル —合金名だけでなく、規格、調質、板厚
- 材料仕様 表面仕上げ要件
- —種類、色、厚さ、規格(例:ASTM B117塩水噴霧時間) 品質要件
- —検査レベル、サンプリング計画、必要に応じて初品検査 梱包およびラベリング要件
- 目標納期と数量
- 完全なRFQパッケージ—図面、3Dモデル、材料仕様、仕上げ要件、品質基準を含む—により、ファブリケーターは正確に見積もり、中断なく生産を計画できます。
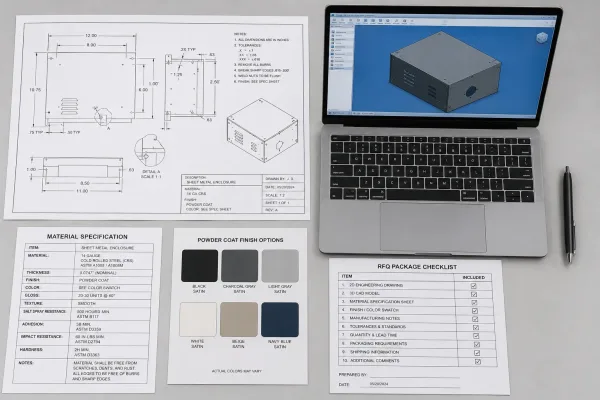
これらの項目が事前に提供されると、ファブリケーターは.
正確な見積もりを生成し、材料調達を計画し、中断なく生産をスケジュールできます これらが欠けている場合、各ギャップはワークフローを進める前に回答が必要な質問となり—そして.
各質問が時間を追加します 実際にワークフロー中断の最も一般的な原因は、機械故障や材料不足ではありません。.
それは、購買担当者が実際に何を必要としているかについての未回答の質問です。.
生産ワークフローが完全に直線的な経路をたどることはほとんどありません。.
よくあるワークフローの混乱とその防止方法
以下は最も一般的な中断と、購買担当者とファブリケーターがそれらを防ぐためにできることです:.
以下是最常见的干扰因素,以及采购方和制造商可以采取哪些措施来预防它们:
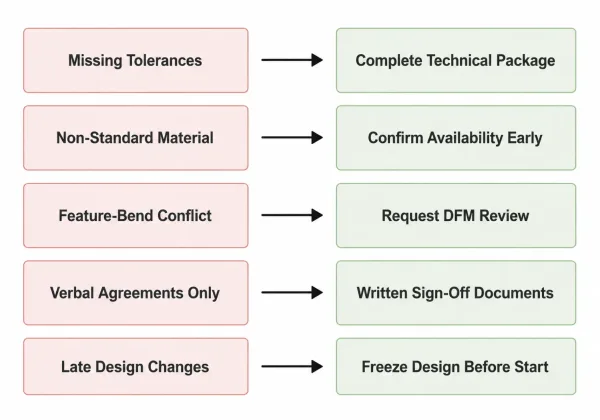
不完全な図面情報。
公差の欠落、.
未指定の表面仕上げ要件, 不特定の表面仕上げ要件、或材料牌号不明确,迫使制造商暂停并请求澄清。
预防措施: 在询价阶段提供完整的技术资料包,并为技术问题指定单一联系人。
材料采购延误。
非标合金、特殊厚度或小批量订单可能需要向钢厂下单,交期长达数周。
预防措施: 尽可能指定标准、易获取的材料,并在承诺交期前确认材料供应情况。
设计问题导致的返工。
特征位置过于靠近折弯线、孔径与硬件压铆冲突,或公差超出工艺能力,都会导致零件不符合规格。
预防措施: 在量产开始前申请DFM评审,并对在不影响功能的前提下提升可制造性的设计调整持开放态度。
设计与生产之间的沟通断层。
当设计零件的工程团队与制造它的生产团队不一致时,假设会填补空白——而且通常是错误的假设。
预防措施: 使用有记录的沟通方式(书面DFM反馈、签核图纸、正式变更单),而非口头协议。
设计变更过晚。
在材料已切割或折弯已开始后进行设计变更,可能导致在制品报废,并将工作流程重置到更早的阶段。
预防措施: 在量产开始前冻结设计,并通过正式修订流程管理后续变更,附带清晰的影响评估。