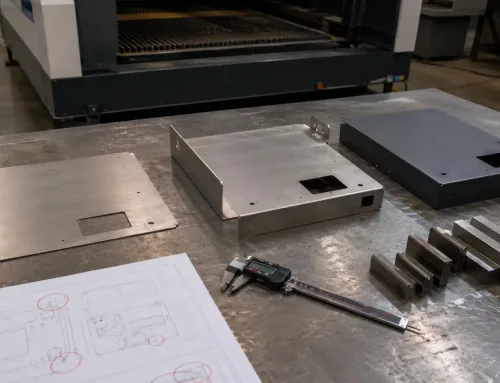
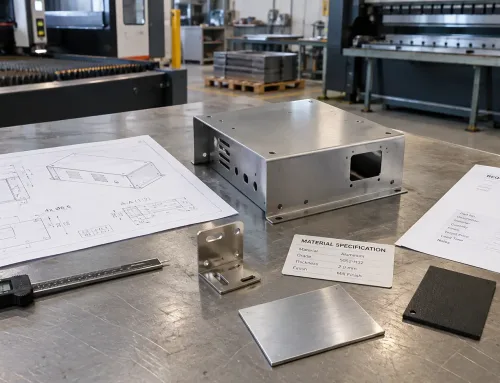
図面上では正しく見える軽量板金エンクロージャーでも、量産では失敗する可能性があります。成形中に壁面が座屈する。曲げ半径の縁に亀裂が入る。重量目標は構造的完全性を犠牲にしてのみ達成される。根本原因は通常、メーカーの設備ではなく、薄板金属が実際の力に対してどのように振る舞うかを考慮していない設計にあります。
サプライヤーの軽量化設計能力を評価するとは、これらの問題を工場に届く前にエンジニアリングチームが捕捉できるかどうかを確認することを意味します。
軽量設計能力が一般的な板金設計と異なる理由
軽量設計は単に薄い材料を使うことではない
多くのバイヤーは、軽量な板金設計とは単に薄い材料を指定することだと考えています。実際には、板厚を1.5 mmから0.8 mmに減らすと、曲げ展開補正量の計算、パンチ工具の選定、溶接条件、さらには梱包方法に至るまで、後工程のあらゆる判断が変わります。標準板厚の部品しか扱ったことのないサプライヤーでは、これらの選択が連鎖的に及ぼす影響を予測できない場合があります。
一般的な板金設計は、所定の板厚における製造容易性に焦点を当てます。軽量化設計には、剛性、強度、寸法安定性を維持しながら目標重量を達成するという第二の制約が加わります。この二重の目標には、重量を後回しではなく設計パラメータとして扱う、異なるエンジニアリングの思考が必要です。
失敗した場合の隠れたコスト
サプライヤーに軽量化設計の専門知識がない場合、その影響は下流に現れます。部品は内部応力除去により反って到着する。薄いパネルがボルト荷重でたわむため、組立公差が累積する。各イテレーションが微調整ではなく再設計を必要とするため、試作サイクルが2週間から6週間に延びる。
コストは初期見積もりには常に見えるわけではありません。低価格で見積もりを出すものの、軽量化の最適化ができないサプライヤーは、二次的な矯正、追加の補強ブラケット、または必要以上の厚い材料を必要とする部品を生産する可能性があります。これらはすべて、当初の重量目標とコスト目標を損なう要因となります。
軽量板金部品の設計が難しい理由
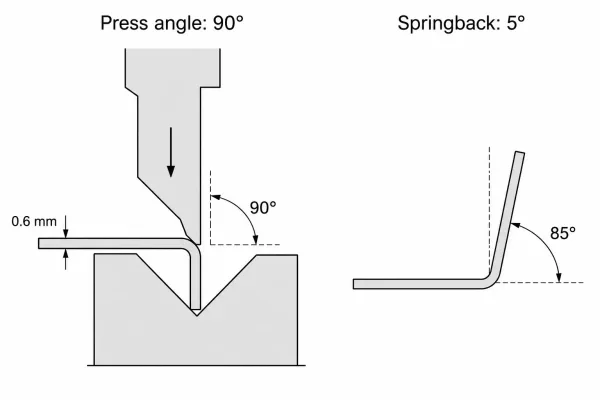
曲げ前後の薄板金部品を比較した側面図。スプリングバック角度が示されており、軽量部品にはより厳密な成形管理が必要である理由を説明しています。
薄肉変形とスプリングバック
板厚1.0 mm未満のシートメタルは、曲げ加工時に異なる挙動を示します。材料のスプリングバック角が大きくなり、最終的な曲げ角度がプログラムされたプレスブレーキの角度からより大きくずれます。
板厚0.6 mmのアルミニウム製ブラケットでは、スプリングバックが5度を超える場合があります。展開形状の設計時にスプリングバックを考慮して補正していない場合、これだけの角度差でも製品が公差範囲から外れる可能性があります。
薄い壁材は、ハンドリングやfixture(治具)時の圧力でも変形します。2.0 mmの鋼材で確実に動作する真空チャックや溶接クランプは、0.5 mmのアルミでは凹みや座屈を起こす可能性があります。軽量素材の経験があるサプライヤーは、fixture接触点を部品形状に組み込んで設計しますが、経験のないサプライヤーは、最初のロットが表面傷跡付きで到着して初めて問題に気づきます。
構造を弱める重量削減機能
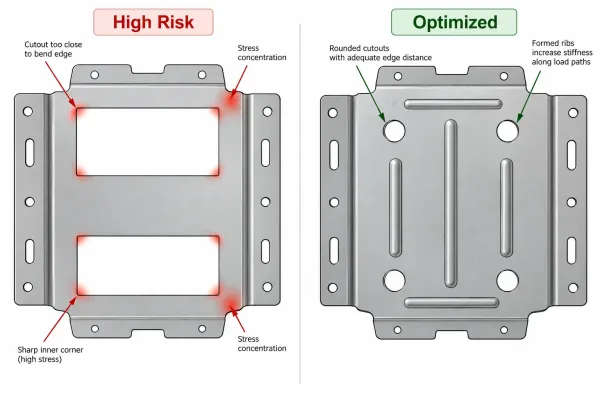
2つの板金パネルの俯瞰図。一方は不適切な位置にカットアウトがあり応力集中を引き起こしており、もう一方は適切なリブ補強により構造的完全性を維持しています。
軽量化穴、逃げカットアウト、段付き形状は質量を削減しますが、同時に応力集中も生じさせます。曲げ線近くの円形カットアウトは、成形時に亀裂を引き起こす可能性があります。耐荷重パネルの長方形スロットは中立軸を移動させ、荷重下での部品のたわみ方を変えます。
経験豊富なサプライヤーは、設計レビュー時にこれらの特徴を評価します。エッジに近すぎる位置に配置されたカットアウトを指摘し、応力集中源を低減するためにスロットに角丸を提案し、絶対重量よりも剛性が重要な場合は大きな開放カットアウトの代わりにリブパターンを推奨します。
軽量化のための材料選択トレードオフ
すべての軽量材料がすべての用途に適しているわけではない。
アルミ5052-H32は曲げ加工性に優れますが、6061-T6より降伏強度が低いため、強度のために6061を選択する場合は、より厳しい曲げ半径と大きなスプリングバックを受け入れることになります。高張力低合金(HSLA)鋼は、同じ板厚で軟鋼より軽量化が可能ですが、降伏強度が高いため、より大きなプレスブレーキのトン数とより鋭利な工具が必要になります。
サプライヤーが、在庫のある材料をデフォルトで使用するのではなく、所定の重量目標に対して適切な合金・調質の組み合わせを推奨できる能力は、軽量化設計能力の直接的な指標です。
軽量意図を読み取るための設計ファイルの読み方
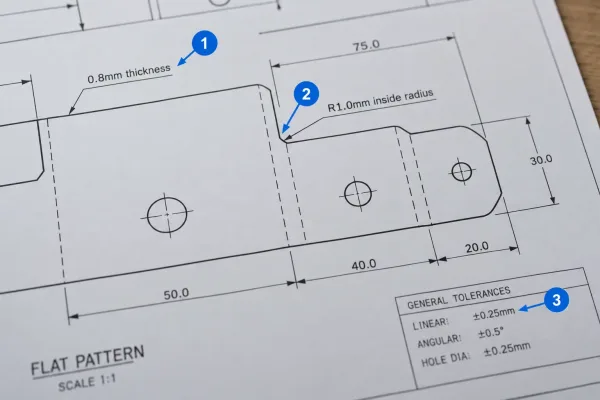
板金展開図の一部で、コールアウト矢印が主要な注記を指しています:肉厚(0.8mm)、内側曲げ半径(1.0mm)、および公差仕様。
板厚と曲げ半径の選択
軽量化設計ファイルにおける最初のシグナルは、部品全体のサイズに対する肉厚です。300 mm × 200 mmの筐体で0.8 mmの厚さの場合、設計者は大幅な軽量化を目標としていることを示唆しています。
2つ目のシグナルは曲げ半径です。薄板におけるきつい内側半径(0.5×材料板厚以下)は、過度の軽量化か、成形知識の不足のいずれかを示します。どちらであるかは、サプライヤーのDFMフィードバックで明らかになるはずです。
一貫性を確認してください。設計者が0.8 mmの肉厚を指定しながら、2.0 mm取付フランジを指定している場合、その部品は特定の領域に補強が必要なハイブリッド設計である可能性があります。優れたサプライヤーはこれを認識し、エラーとして指摘することはありません。
補強リブとガセットの配置
広い面積にわたる薄いパネルには補強が必要です。設計図面には、成形リブ(部分深さのプレスブレーキ曲げまたはプレス金型で形成)または溶接ガセットプレートのいずれかが示されている必要があります。
これらの形状の配置から、設計者の構造上の意図が読み取れます。荷重経路に沿ったリブ、隅部のガセット、オープンパネルの交差ブレースです。
薄く広いパネルに補強形状がない場合、サプライヤーはDFMレビューの際にこれを指摘すべきです。この点について沈黙している場合、サプライヤーは気づいていないか、自らの責任範囲外と考えているかのどちらかです。どちらも警告信号です。
設計成熟度を示す公差注記
非重要機能に対する厳しい公差は、板金製造に不慣れなエンジニアが作成した設計に多く見られます。
板厚0.6 mmのアルミニウム製カバーパネルに±0.1 mmの平面度を指定する場合、例えば、二次的な矯正加工を行わなければ達成できず、機能を向上させないままコストとリードタイムが増えることになります。
軽量化設計の経験があるサプライヤーは、RFQレビューの際にそのような公差に疑問を呈します。可能な場合は重要でない寸法を±0.25 mmまたは±0.5 mmに緩和することを提案し、二次加工の数を減らして、部品を重量コスト目標内に収めます。
サプライヤーの軽量設計能力を評価する5つの次元
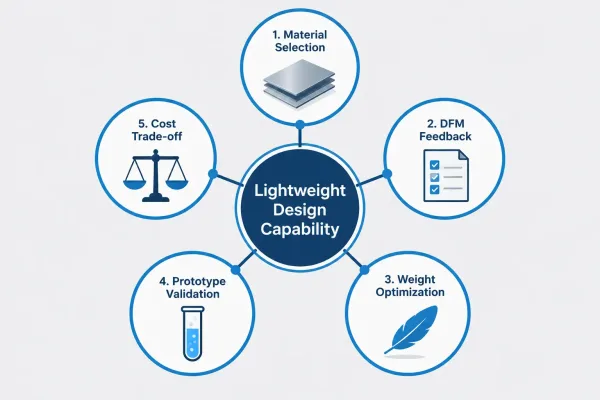
5つの評価観点(材料提案、DFMフィードバック品質、軽量化最適化、プロトタイプ検証、コスト・重量トレードオフ)を示すレーダーチャート。
材料推奨と選定ガイダンス
重量目標と用途に対してどの合金を推奨するかサプライヤーに尋ねてください。
優れたサプライヤーはトレードオフについて議論します。例えば、良好な成形性が必要な曲げ筐体には5052-H32を提案したり、曲げ制約が厳しいものの高い降伏強度が必要な構造ブラケットには6061-T6を提案したりします。
回答が「どの材料を使いたいですか?」にとどまる場合、そのサプライヤーは設計に貢献しているのではなく、単に設計を実行しているだけです。
DFMフィードバックの品質と具体性
過去の軽量化プロジェクトにおけるサンプルDFMレポートを依頼してください。
一般的なフィードバック(「この部品は製造可能であるべきです」)では何もわかりません。
具体的なフィードバック、例えば「形状Xの0.5 mm肉厚は曲げ時に座屈する可能性があります。補強ビードの追加または0.8 mmへの増厚をご検討ください」は、実際のエンジニアリング判断を示しています。
最良のDFMフィードバックには代替案が含まれます:
「オプションAは重量目標を満たしますが、専用成形金型($X NRE)が必要です。オプションBは12%重くなりますが、標準金型で成形でき、NREは不要です。」
このレベルの詳細は、サプライヤーが軽量設計は単一の最適化ではなく一連のトレードオフであることを理解していることを示しています。
軽量最適化の提案
DFM修正を超えて、サプライヤーが積極的に重量削減の機会を提案するかどうかを評価してください。
例:溶接された補強材を成形リブに置き換える、非重要フランジを薄くする、または曲げ線を避けるために切り欠きの向きを変える。
これらの提案はDFMレポートに記載されるべきであり、繰り返しのフォローアップを必要とすべきではありません。
プロトタイプ検証能力
軽量部品において、試作検証は任意ではなく、必須です。
サプライヤーに、機能試作(単なる外観モデルではない)を製造しているか、また設計意図に対して重量、寸法精度、成形品質を測定しているかを確認してください。
軽量部品のプロトタイプ検証を省略するサプライヤーは、生産においてより高いリスクを受け入れている。
コストと重量のトレードオフに関するガイダンス
有能なサプライヤーは、軽量化の決定がコストに与える影響を明確に説明できる。
例えば:
「1.0 mmから0.8 mmへ肉厚を減らすと、20%の重量削減になりますが、成形の複雑さが増し、より厳しい金型公差のために部品あたり$Xが追加されます。」
このガイダンスにより、設計を確定した後にコストの驚きに直面するのではなく、情報に基づいた意思決定が可能になる。
サプライヤーのDFMアドバイスが実際に機能するかどうかを検証する方法
設計の変更前後の比較を要求する
サプライヤーに、元の設計と提案された修正版を並べて示し、各変更点を説明する注釈を付けるよう依頼してください。
この確認により、DFMフィードバックが実質的なものか表面的なものかが明らかになります。サプライヤーが理由を説明せずに「曲げ半径を変更しました」としか言えない場合、そのアドバイスは製造実態に基づいていない可能性があります。
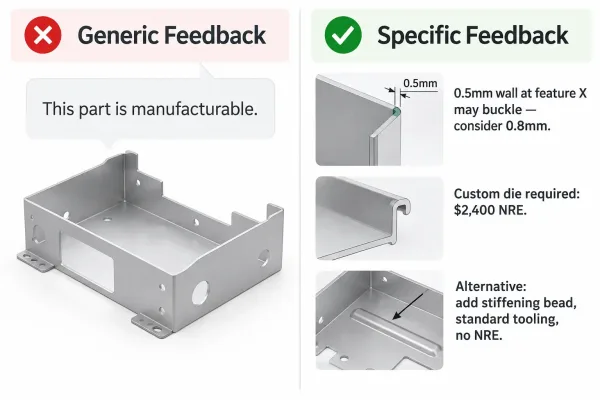
左に一般的なDFM回答(「製造可能」)、右に具体的な成形リスク、コスト影響、代替案を含む詳細なDFM回答を示した分割画面比較。
フィードバックの具体性を評価する
曖昧なフィードバック — 「この形状は成形が難しい可能性があります」 — は、次のような正確なガイダンスほど有用ではありません:
「この形状には0.3 mmの最小半径を持つワイピングダイが必要となり、NREに$X、リードタイムに3日が追加されます。」
具体的なフィードバックにより、トレードオフを評価し、コストを受け入れるか、設計を変更するか、代替サプライヤーを探すかを決定できる。
提案が製造可能かどうかを確認する
直感に反するが、一部のDFM提案は実際には製造不可能である。サプライヤーがCAD上では良く見える補強リブパターンを提案しても、彼らが保有していないカスタムプレス金型が必要になる場合がある。
常に以下を確認する:
「現在の設備でこの製品を製造できますか?可能であれば、コストとリードタイムへの影響はどの程度ですか?」
その回答により、自社の能力を理解しているサプライヤーと、検証なしにエンジニアリング提案を転送するだけのサプライヤーが区別される。
軽量設計 vs. コストとリードタイム:期待すべきこと
軽量化がコストを増加させる場合
軽量化設計では、より厳しい公差、専用工具、または二次加工 が求められることが多く、これらはすべて部品あたりのコストを増加させます。
しわを防ぐために成形金型が必要な薄肉筐体や、平坦度仕様を満たすために成形後の矯正が必要なパネルは、標準ゲージの同等品よりも単位あたりのコストが高くなる。
コストプレミアムはサプライヤーの上乗せではなく、重量目標を達成するための実際の製造コストです。
軽量化がコストを削減する場合
場合によっては、軽量化によりコストが削減される。
薄い材料はシートあたりのコストが低くなります。小さな部品は切断時間が短くなります。軽量化により輸送コストが削減されます — これは大量注文や国際注文において非常に重要な要素です。
軽量化の経験があるサプライヤーは、これらの節約を特定し、見積もりに反映させることができる。
重量目標と予算のバランスを取る方法
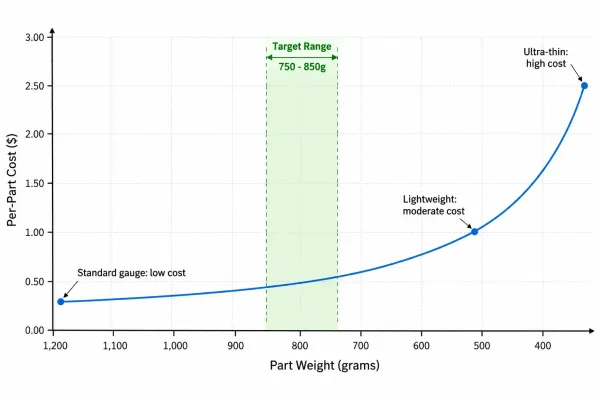
重量が減少するにつれて部品単価がどのように上昇するかを示す折れ線グラフ。コストと重量のバランスが取れる「最適範囲」ゾーンをハイライトしています。
最も効果的なアプローチは、単一の数値ではなく重量範囲を定義することです。
例えば:
「目標重量 800 g ± 50 g;許容最大重量 900 g。」
このように重量の許容範囲を設けることで、サプライヤーは重量制約を満たしながら、コストを最適化する余地を確保できます。重量目標を単一の厳密な数値に固定すると、サプライヤーは最もコストの高い製造方法を選ばざるを得なくなる場合があります。その結果、わずか30 g重くなるだけで実現できる、より低コストな代替案があったとしても、その情報が提示されない可能性があります。
よくある質問
軽量能力についてサプライヤー評価を開始する方法
簡単なテストから始めましょう:軽量化設計ファイルを2〜3社の候補サプライヤーに送付し、DFMフィードバックを依頼してください。
各回答における具体性、深さ、コスト対重量のトレードオフに関するガイダンスを比較してください。
成形リスクを特定し、材料の代替案を提案し、コストへの影響を提示するサプライヤー — 単に設計が「製造可能」であると確認するだけのサプライヤーではなく — こそ、真の軽量化設計能力を持つサプライヤーです。
軽量板金プロジェクトに取り組んでおり、設計のエンジニアリングレビューをご希望の場合は、DFM評価について当社チームまでお問い合わせください。成形実現性、軽量化の機会、コスト効率の高い製造パスについて設計を評価いたします。