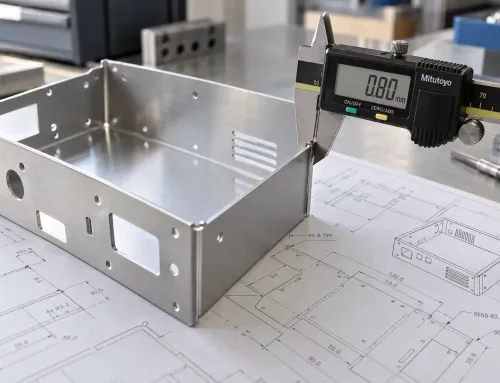
板金部品はすべてのDFMチェックを合格しています — 適切な曲げ半径、標準的な穴径、適切な材料厚。展開図は効率的にネスティングでき、公差は実現可能で、見積もりにも警告は返ってきません。
そして生産が始まると、組立技術者が報告します:
「これらのボルトにレンチがかけられない。」
ツールアクセスは、板金設計で最も見落とされやすい側面の一つです。 自動DFM分析でほとんど指摘されません。ソフトウェアはジオメトリ — 穴径、エッジ距離、曲げクリアランス — をチェックしますが、実際の工具を人間の手で持って、成形された筐体内部の締結部品に物理的に到達できるかどうかはシミュレーションしないためです。
問題が現場で表面化する頃には、対策は通常、部品の再切断または再曲げを意味します。
本ガイドでは、最初から工具クリアランスを考慮した板金部品の設計方法を解説し、使用する工具、アクセスに影響する締結具の選択、組立順序の役割、試作環境と量産環境の違いについて説明します。
板金設計で工具アクセスが見落とされる理由
根本原因は単純です。CAD環境には工具モデルがないのです。
エンジニアが3Dアセンブリにボルトを配置すると、ソフトウェアはボルトが穴を通過すること、およびボルト頭部が隣接するフィーチャーと干渉しないことを確認します。
しかし、ソケットレンチ — ボルト頭部より幅が広く、回転するためのスペースが必要 — が同じスペースに収まるかどうかはチェックしません。
ボルトは幾何学的には正しいものの、実際にはアクセスできません。
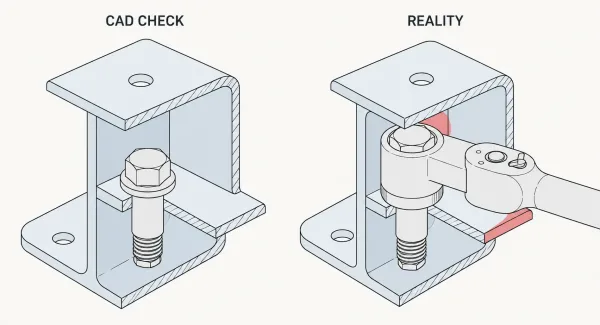
ボルトがCADのクリアランスチェックを通過する様子(左)と、実際の組立でソケットレンチが周囲のジオメトリに干渉する様子(右)を比較した技術図解。干渉部分を赤色ゾーンで強調表示しています。
このギャップが存在するのは、ほとんどの板金DFMガイドラインが、組立性ではなく製造可能性 — 部品をレーザーカット、曲げ、仕上げできるか — に焦点を当てているためです。
設計レビュープロセスでは、不可能な曲げ順序やエッジに近すぎるフィーチャーなどの問題は検出されますが、次のことはほとんど問われません:
「技術者は実際にこの締結部品をどう締め付けるのですか?」
その結果、製造は容易だが組立が困難な部品となります。
一般的な工具と必要なクリアランス
組立作業が異なれば必要な工具も異なり、各工具には固有のスペース要件があります。
以下の表は、板金組立で使用される最も一般的な工具と、操作に必要な最小クリアランスをまとめたものです。
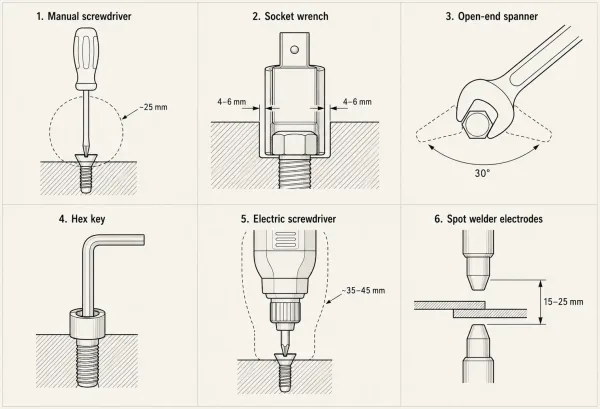
6種類の一般的な組立工具 — ドライバー、ソケットレンチ、スパナ、六角レンチ、電動ドライバー、スポット溶接機の電極 — に必要な最小クリアランス空間を示す断面図。主要寸法を注記しています。
| 工具 | 最小クリアランス要件 | 備考 |
|---|---|---|
| 手動ドライバー | 直線的なアクセス経路、約25 mm径 | 手首の回転スペースが必要 |
| ソケットレンチ | 座ぐり径はボルト頭部より4~6 mm大きくする | インパクトレンチにはさらに大きなスペースが必要 |
| オープンエンドスパナ | 1ストロークあたり最小スイング角度30° | 15°以下の場合、1本のボルトの締付けに10分以上かかることがある |
| ヘックスキー(アレンキー) | 締結具上方からの垂直アクセス | スパナがスイングできない狭い横方向スペースで有効 |
| 電動/空圧ドライバー | 約35~45 mm径のクリアランス | 手動ドライバーより本体が大きく、より真っ直ぐなアプローチ角度が必要 |
| 抵抗スポット溶接電極 | 電極チップの形状によるが、通常15~25 mmのアクセス間隙が必要 | 電極は接合部の両側に同時に到達する必要がある |
| 接着剤塗布ノズル | アクセス幅約10~15 mm | 一貫したビードパスを維持する必要があり、狭い空間では塗布ムラが発生する |
よくある間違いは、試作時に使用した手動工具のクリアランスだけを設計に考慮することである。
生産ラインでは、技術者が電動ドライバーやエアレンチを使用する場合があり、これらは大幅に大きい。
設計でこれを考慮しない場合、組立は少量生産では問題なく機能しますが、量産時にはボトルネックになります。
締結具アクセス:利用可能なスペースに合わせたハードウェアの選定
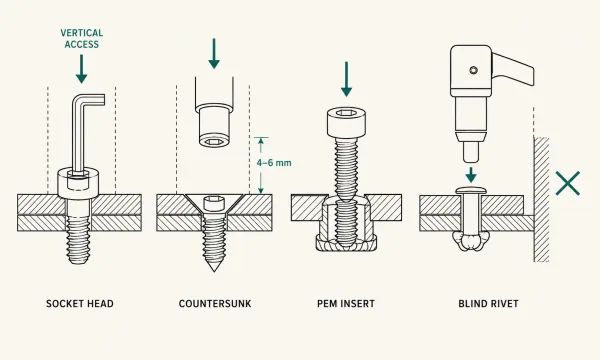
4種類の締結部品(ソケットヘッドキャップスクリュー、皿ビス、PEMインサート、ブラインドリベット)の断面比較図。各締結部品の工具のアプローチ方向とアクセス空間を示しています。
選択する締結部品が、必要な工具アクセスを直接的に決定します。
スペースが制約されている場合、周囲の形状を再設計するよりも、締結具を変更する方が簡単で安価なことが多い。
六角穴付きボルト
ソケットヘッドキャップスクリュー(上部から六角レンチで締め付ける)は、狭いアセンブリにおいて最も省スペースな選択肢です。
工具は垂直に進入するため、横方向のスイングクリアランスは不要である。
このため、深い筐体内部や近接した壁の間ではデフォルトの選択肢となる。
皿締結具
皿締め締結部品は表面とフラットに収まるため、全体のクリアランス空間を削減できますが、それでも上部には締め付け工具のための十分なスペースが必要です。
ソケットレンチで締め付ける皿ビスには、ヘッド直径より少なくとも4–6 mm広い皿座(カウンターボア)が必要です — このルールはヘッドのスタイルに関係なく適用されます。
セルフクリンチングPEMインサート
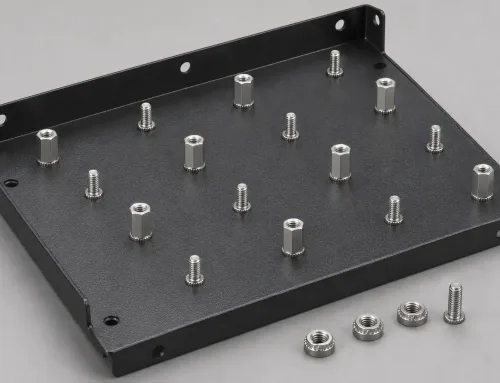
セルフクリンチングPEMインサート(PEMナットやスタンドオフなど)は片面からシートに圧入されるため、締結部品自体に両面からのアクセスは必要ありません。
ただし、相手側のねじは依然として上方からの工具アクセスが必要である。
インサートを、他の部品の取付後にアクセスできなくなる位置に配置すると、その利点は失われます。
リベットとブラインド締結具
リベットおよびブラインド締結部品は片面からのみ施工できるため、裏面へのアクセスが不要になります。
アセンブリの背面が壁、取付面、または他の部品によって遮られている場合に有用である。
その代わりに、リベット接合は一般に、メンテナンスのために取り外すことはできません。
基本原則は次のとおりです。利用可能なアクセスに合わせて締結部品を選定するのではなく、その逆ではありません。
まずボルトの種類を選び、それからレンチのスペースを探そうとするのは、逆方向の作業である。
組立順序と工具経路の計画
シート金属アセンブリは単一の部品ではなく、特定の順序で実行される一連の作業工程です。
部品が取り付けられる順序が、各ステップでどの工具チャネルが開いているかを決定する。
ベーストレイ、内部取付ブラケット、PCB、カバーパネルを備えた一般的な電子機器筐体を考える。
取付ブラケットをトレイの内側から締結する場合、技術者はPCBを設置する前にすべてのブラケットを取り付ける必要がある。
PCBが所定の位置に収まると、ブラケットねじへのアクセスが遮られる。
設計時にすべての締結部品がアセンブリ完了時にアクセス可能であると仮定すると、その順序は成立しなくなります。
実践的なアプローチは、最終アセンブリ状態から逆算して作業することです:
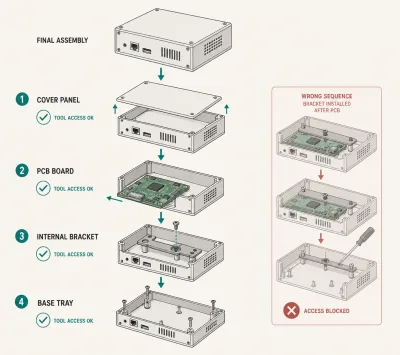
最終アセンブリ状態から部品ごとに逆算して、工具アクセスを検証する方法を示した逆アセンブリシーケンスのフローチャート。
- 最後に取り付ける部品から始めます(通常はカバーまたはトップパネル)。その締結部品を特定し、他のすべてがすでに設置された状態で工具アクセスが存在することを確認します。
- 最後から2番目の部品に移ります。 それ以降の部品がすべて取り外され、それ以前の部品がすべて取り付けられた状態で、その締結部品にアクセスできることを確認します。
- 逆方向に進めます。最初の作業工程に到達するまで、各レイヤーを順に確認します。
この逆順チェックにより、最も一般的な故障モードを検出できます:
個別には簡単に取り付けられるが、次の部品が入った後には到達できなくなる部品。
お客様の図面をレビューした経験では、エンクロージャーのおよそ4件に1件は、アセンブリシーケンスに従うとアクセスできなくなる締結部品が少なくとも1つあります。
内部コンポーネントが積層された多層アセンブリでは、各層に独立したツールパスが必要です。
2層のブラケットと配線の下に埋もれたファスナーは、その上にある開口部がどれほど大きくてもアクセスできません — ツールが障害物を回避できないからです。
試作 vs. 量産:異なる工具、異なるクリアランス
試作品と量産用ツールの要件のギャップは、想定外の問題が発生しやすい要因です。
シートメタル試作段階では、エンジニアがオープンな作業台環境で手動工具を使用し、少数のユニットを手作業で組み立てます。
組み立ては簡単に感じられます。
その後、設計が生産ラインに移行すると、同じ組み立てが繰り返し問題になります。
その違いは顕著です:
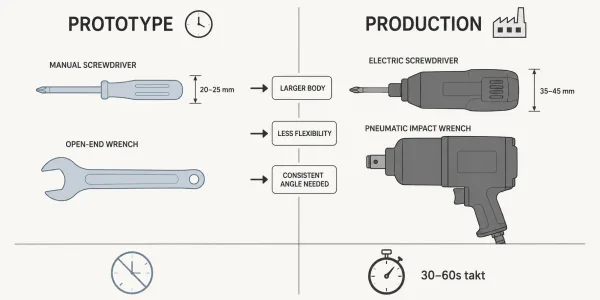
試作時に使用する手動工具と量産時に使用する電動工具のサイズおよび性能の違いを並べて比較し、主要な寸法をラベルで示した図。
| 要因 | 試作段階 | 生産段階 |
|---|---|---|
| ツールの種類 | 手動ドライバー、ハンドレンチ | 電動/エア式ドライバー、パワーレンチ |
| ツールサイズ | より小さく、操作性が高い | 本体が大きく、柔軟性が低い |
| 組み立て速度目標 | 時間的プレッシャーなし | ステーションあたり30~60秒のタクトタイム |
| 技術者のスキル | 設計を熟知したエンジニア | 作業指示書に従うオペレーター |
| アクセス角度の柔軟性 | 傾け、回転させ、障害物を回避して作業可能 | 一貫した再現可能なアプローチ角度が必要 |
生産ラインで使用される電動ドライバーは、通常35–45 mmの直径で、手動ドライバーの20–25 mmと比較されます。
パワーレンチは、より大きなソケット用のスペースと本体用のクリアランスの両方が必要です。
設計の検証を手動工具のみで行った場合、これらの量産用ツールが適合しない可能性があります。
解決策は、最初のユニットを手作業で組み立てる場合でも、量産準備レビューの段階からツールアクセスを考慮に入れることです。
大きなスペースで小さなツールを使用する方が、小さなツール用に設計されたスペースに大きなツールを収めるよりも常に容易です。
設計段階で量産用ツールがまだ確定していない場合は、保守的なクリアランスの見積もりを使用してください — 少なくするよりも、スペースを多めに確保する方向で判断してください。
設計チェックリスト:図面リリース前の工具アクセスレビュー
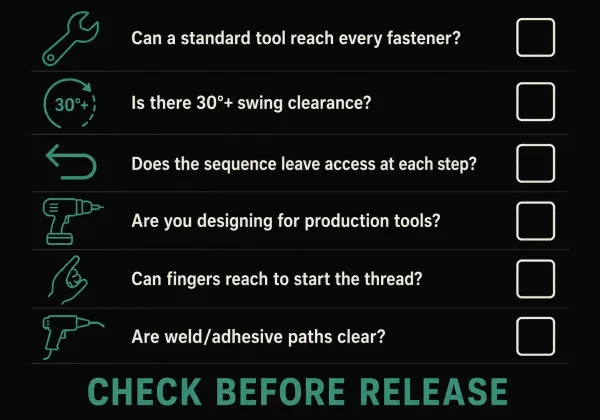
図面を製造のためにリリースする前に、シートメタルアセンブリのツールアクセスをレビューするための6項目の設計チェックリスト。
板金図面を製作のためにリリースする前に、以下の質問で各ファスナーと組み立て作業を確認してください:
- 標準ツールで全ての締結部にアクセスできますか? CADアセンブリに簡略化したツールモデルを配置し、周囲の形状との干渉を確認してください。
- レンチのスイングクリアランスは十分ですか? スパナが最低限 30°は、垂直方向から六角レンチでアクセスできるソケットヘッドキャップスクリューへの変更を検討してください。
- 組立シーケンスでは、すべての締結部品にその取付け工程でアクセスできますか? 最終状態からシーケンスを逆にたどって確認してください。
- 手工具だけでなく、生産用工具を前提に設計していますか? 組立が生産ラインで行われる場合は、実際の電動工具の寸法でクリアランスを確認してください。
- 作業者の指が締結部品の位置に届いてねじを開始できますか? 指でボルトを合わせられない深い凹部は、締結部品の落下やねじの食い違いの一般的な原因です。
- 溶接または接着剤の塗布経路に障害物はありませんか? 組立に溶接や接着接合が含まれる場合は、ガンまたは塗布ノズルが一貫した経路をたどれることを確認してください。
このチェックリストは完全な設計レビューに代わるものではありませんが、工具アクセスの問題の大部分を製造現場に到達する前に検出します。
よくある質問
板金組立を設計していて、工具アクセスと締結部品配置の製造レビューをご希望の場合は、図面をSR-MFGのチームにアップロードしてください。
*アクセスの問題が生産上の問題になる前に、当社が指摘します。