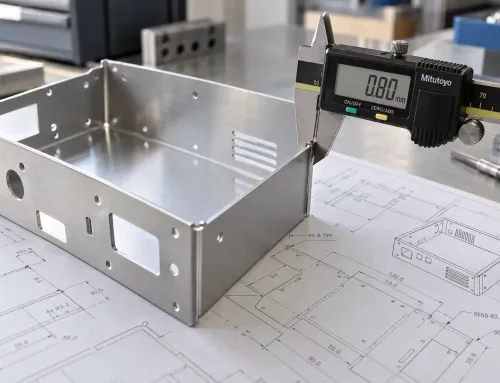
板金図面における一つの公差指示が、見積価格に20〜40%を追加することがあります — あるいは適切に最適化されれば同じ金額を節約できます。. OEMエンジニアや調達チームにとって、問題は公差最適化が機能するかどうかではありません。. 問題は、その投資があなたの特定の部品、生産量、現在のプロジェクト段階にとって意味があるかどうかです。.
本記事では、板金加工における公差最適化が実際に何を伴うか、その費用、節約できること、そして最も重要なこととして、次の発注で追求する価値があるかどうかを判断する方法を解説します。.
板金部品における公差最適化の実際の意味
公差最適化とは、図面上のすべての寸法を見直し、どの公差が機能的に必要かを特定し、不要なものを緩和するプロセスです。. それは仕様の一律な緩和ではありません。. それは的を絞った再配分です:機能が要求する箇所では厳しく、それ以外はすべて標準に。.
この用語は、関連するが異なる2つの活動と混同されることがよくあります。 DFMレビュー (設計段階での製造性検討)は、部品全体 — 曲げ半径、穴配置、材料選択、溶接アクセス — を検討し、製造が困難または高コストな特徴を指摘します。公差最適化はより狭義です:図面上の寸法および幾何公差の指示が部品の機能によって正当化されるかどうかに特化して焦点を当てます。 公差スタックアップ解析 は、複数の部品間のばらつきがアセンブリ内でどのように組み合わされるかを計算します。公差最適化はスタックアップ結果を使用することがありますが、その範囲は重要なアセンブリチェーン内のものだけでなく、図面上のすべての寸法に及びます。.
板金公差が機械加工部品や成形部品と異なる挙動をする理由
CNC機械加工では、切削工具はプログラムされた経路に従い、比較的一貫して±0.005″(0.13 mm)またはそれより厳しい公差を維持できます。射出成形では、金型は固定されており、ショットごとにほぼ同一の部品を生産します。. 板金加工は異なります。.
レーザー切断は ±0.005″(0.13 mm) のプロファイル寸法を維持できますが、曲げ公差は本質的に精度が低くなります — 通常 角度で±0.5° ±0.1° フランジ長で±0.010″(0.25 mm) が標準的なプレスブレーキ作業です。各曲げはスプリングバックを生じ、スプリングバックは材料、圧延方向、工具摩耗、周囲温度によって変動します。部品に複数の曲げがある場合、それらの曲げにわたる累積誤差は ±0.020〜0.030″(0.5〜0.75 mm) に達することがあり、個々の寸法が仕様外になることはありません。.
これは、3つの曲げに依存する特徴に±0.005″の公差を指定することは、単に高コストであるだけでなく — 機械加工や反復的な手合わせなどの二次加工なしには物理的に達成不可能である可能性があることを意味します。. この製造上の現実を理解することが、意味のある公差議論の出発点です。.
板金見積もりにおいて過剰公差がコストを隠す場所
加工業者がすべての寸法に厳しい公差が付いた図面を受け取ると、見積もりはリスクを反映します。. 加工業者は、どの公差が重要で、どれが以前の設計からコピーされたか、または「念のため」に厳しくされたかを知りません。“ そのため、最悪のケースで価格設定します。. ここでそのコストが実際にどこに発生するかを示します。.
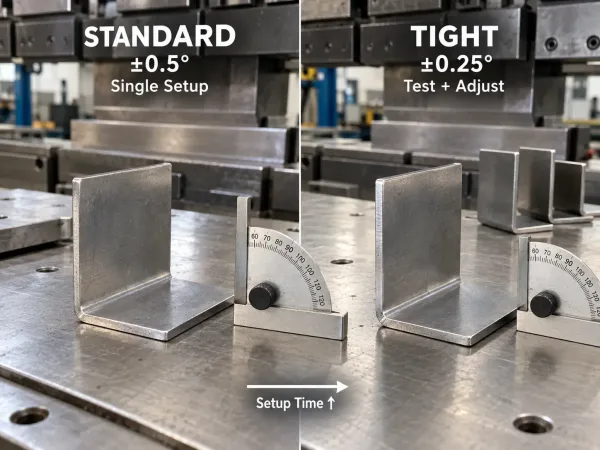
過剰公差は、段取り、検査、スクラップ、二次加工のコストを増加させる可能性があります。.
レーザー切断:厳しい公差は送り速度を低下させ、薄板でのスクラップを増加させる
板金の標準的なレーザー切断公差は±0.005″(0.13 mm)です。図面が切断特徴に±0.002″(0.05 mm)を要求する場合、オペレーターは送り速度を下げ、より細かいガス圧設定を使用し、より頻繁なキャリブレーションチェックを実行する必要があります。薄板(1 mm未満)では、厳しい公差は熱変形のリスクも増加させます — 熱影響部が特徴サイズのより大きな割合を占め、スクラップ率が上昇します。.
コストへの影響は単一の特徴では劇的ではありませんが、複合します。. 30個の穴すべてが±0.005″ではなく±0.002″で指定された部品は、4つの取り付け穴のみが厳しい仕様を持つ部品よりも、切断に時間がかかり、検査中により多くの部品が不合格になります。.
曲げ:角度およびフランジ長公差がプレスブレーキ段取り時間を左右する
曲げは、板金において公差コストが最も顕著にエスカレートする場所です。±0.5°の角度公差は、標準工具と単一の段取りで達成可能です。それを±0.25°に厳しくすると、オペレーターはテスト曲げを実行し、分度器またはCMMで測定し、ラム深さを調整し、繰り返す必要があります — 多くの場合、最初の良品までに2〜3回の反復が必要です。. 50個の少量生産では、その段取り時間は総曲げコストの30〜50%を占めることがあります。.
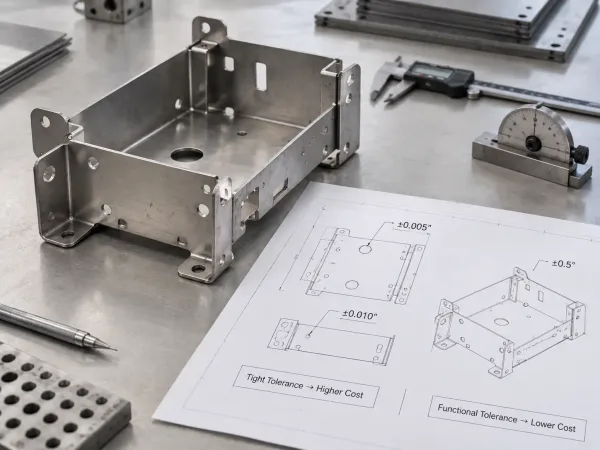
厳しい曲げ公差は、テスト曲げ、追加測定、繰り返しの段取り調整を必要とすることがよくあります。.
フランジ長公差も同じパターンに従います。. ±0.010″ が標準です;; ±0.005″ は慎重なバックゲージ位置決めが必要で、フランジが短いか材料が厚い場合は専用治具が必要になることがあります。. これら2つの公差レベルの単一の曲げにおけるコスト差は 0.50–部品あたり2.00ドル — 数百の部品と複数の曲げにわたって掛け算すると、すぐに積み上がります。.
溶接と組立:成形後の歪みにより、一部の厳しい公差は物理的に達成不可能になる
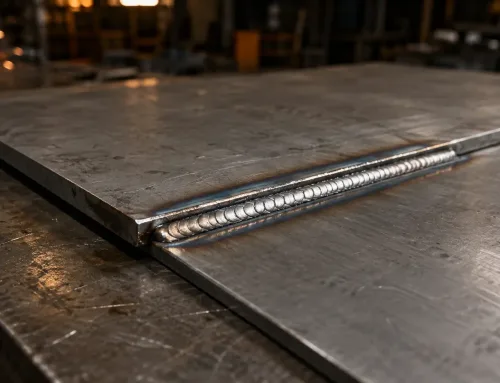
溶接が必要な板金部品は、追加の課題に直面します:熱歪みです。. 5 mmステンレス鋼のTIG溶接は、0.5~1.0 mmの局所的な歪みを引き起こす可能性があります。. 図面が溶接部を横切る寸法に±0.010″の公差を指定している場合、溶接後の機械加工や、溶接中に部品を拘束状態に保持する治具なしでは、その部品の製造は不可能かもしれません — そのどちらも大幅なコスト増となります。.
これは、設計意図と製造現実の間の最も一般的な矛盾の原因の一つです。エンジニアはCADモデルの公称形状に基づいて厳しい公差を指定します。製作担当者は、溶接によって材料がその公差を超えて動くことを知っています。. その結果は、高い見積もり(治具と手直しのコストを反映)か、プロジェクトを遅延させる clarification の要求のどちらかです。.
検査:追加の重要寸法ごとにCMM時間と治具コストが増加する
図面上で重要としてマークされた各寸法は、検証されなければなりません。. 板金部品の場合、検証は通常、CMM(三次元測定機)検査または光学比較を意味します。5つの重要寸法を持つ部品の検査には10~15分かかるかもしれません。20の重要寸法を持つ部品 — そのうち15が非機能的な「保険」公差 — では45~60分かかることがあります。.
一般的なCMM検査料率**75–**150/時間, では、その余分な30~45分は 37–検査コストだけで部品あたり112ドルを追加します。. 200個のバッチでは、 7,400–形状、適合、機能に影響しない寸法の検証に22,400ドルを費やすことになります。.
公差最適化コンサルティングの実際の費用
公差最適化のコストは、誰が行うか、関与する部品数、そして契約の構造によって異なります。.
時間単価の範囲
オフショアのGD&Tおよび公差分析スペシャリスト(通常インド、東欧、東南アジア)は**15–**35/時間. を請求します。米国、カナダ、西ヨーロッパの国内コンサルタントは**150–**350/時間, を請求し、料率は分析の複雑さと業界(航空宇宙と医療が最高料率)を反映しています。.
ほとんどのOEM板金プロジェクトでは、オフショア料率範囲は straightforward な公差レビューに関連し、国内コンサルタントは安全上重要なインターフェースを持つ複雑なアセンブリにより適しています。.
プロジェクトベースの価格設定
典型的な公差監査は 10~50の板金部品 — 寸法分類、重要な嵌合部のスタックアップ分析、緩和の推奨を含む — は**3,000–**15,000 複雑さとコンサルタントの所在地に応じて。100以上の部品やマルチアセンブリシステムを含む大規模な監査は**25,000–**50,000.
に達することがあります。重要な指標は部品あたりのコストです。. 30部品の監査で$5,000の場合、部品あたり約$167を支払うことになり、これは生産で部品あたり 0.50–00ドルを節約できます — ほとんどの中量生産注文で最初の生産実行内に回収できるリターンです。.
隠れたコスト:サプライヤーが公差問題をあなたのために修正するときに請求するもの
製作担当者が過剰公差の寸法を含む図面を受け取ったとき、彼らは単に公差を緩和して再見積もりするわけではありません。. 彼らは問題にフラグを立て、 clarification を要求し、応答を待ち、再見積もりします — 通常、 3~7営業日 を見積もりプロセスに追加するサイクルです。製作担当者が問題にフラグを立てずに図面通りに見積もる場合、見積もりには手直し、より高いスクラップ、またはより長い段取り時間の予想を反映するリスクプレミアムが含まれます。.
実際には、多くの製作担当者はDFMレビュー中に公差緩和を提案することで、このコストの一部を吸収します。しかし、そのDFMフィードバックは、製作担当者が直接請求しないという意味で無料なだけです。コストは関係に埋め込まれています:過剰公差の図面を繰り返し受け取るサプライヤーは、最終的に図面がよりクリーンな顧客を優先するようになります。.
意思決定フレームワーク — 公差最適化はいつ投資に値するか?
すべてのプロジェクトが公差最適化から等しく恩恵を受けるわけではありません。ROIは4つの要因に依存します。.
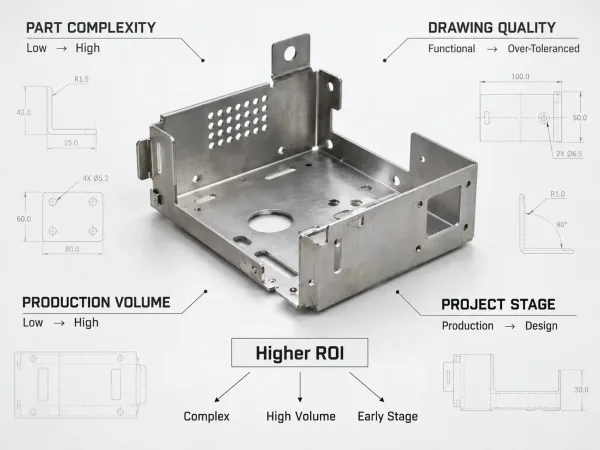
公差最適化は、プロジェクトの早い段階で複雑な高量部品に最も強いROIをもたらします。.
要因1 — 部品の複雑さ:図面にはいくつの重要な嵌合部と嵌合インターフェースがありますか?
��の穴と1つの曲げを持つ単純なブラケットでは、過剰公差となり得る寸法はごくわずかです。最適化によるコスト削減効果は小さく、コンサルティング投資が回収できない可能性があります。40以上のフィーチャー、複数の曲げ、溶接シーム、および別のアセンブリと嵌合する10の実装インターフェースを持つエンクロージャーでは、公差がコストを左右する余地がはるかに大きく、最適化によるコスト削減の余地もはるかに大きくなります。
経験則:部品に機能にとって重要であり得る寸法が10未満の場合、公差最適化が意味のある節約をもたらす可能性は低いです。20以上ある場合、通常は計算が合います。.
要因2 — 現在の図面品質:公差は機能ベースか「保険公差」か?
一部の図面は、アセンブリ要件、スタックアップ分析、機能テストから慎重に導出された公差を持っています。他のものは、類似部品からコピーされた、CADソフトウェアが提供する最も厳しいレベルで指定された、または現在の設計とは無関係の過去の品質インシデント後に厳しくされた公差を持っています。.
あなたの図面が2番目のカテゴリに該当する場合 — そして業界経験は、 典型的なエンジニアリング図面の公差の60~80%が機能要件が要求するよりも厳しい ことを示唆しています — 節約の可能性は significant です。公差監査は、どのコールアウトが正当化され、どのコールアウトが価値を提供せずにコストをかけているかを特定できます。.
要因3 — 生産量:低生産量 vs. 高生産量が部品単価の計算を変える
10個の試作品ロットでは、公差最適化による絶対的な削減額は小さくなります。 公差を緩和することで部品あたり$2、合計$20を削減できるかもしれません。コンサルティング費用は回収できません。
5,000個の量産ロットでは、同じ部品あたり$2の削減が$10,000になります。 年間生産量20,000個、ライフサイクル5年の製品では、$200,000になります。$5,000~$15,000のコンサルティング投資は、各生産量レベルで見え方が異なります。
損益分岐点:ほとんどの公差最適化投資は、年間生産量が以下を超える場合、最初の量産ロット内で回収されます。 500~1,000個。それ未満では、部品が非常に複雑であるか、現在の公差が大幅に過剰指定されていない限り、ROIは限界的です。
要因4 — プロジェクト段階:設計、見積、試作、量産 — どこにいるかがROIを決定する
公差最適化は、最初の見積が送付される前に実施した場合に最も高いROIをもたらします。 設計段階では、図面上の公差を変更するのに数分しかかからず、コストはゼロです。見積段階では、見積にリスクプレミアムが加算されるのを防ぐことができます。試作段階では、手直しや二次加工の必要性を排除できます。量産段階では、検査コストとスクラップを削減できますが、金型とプロセスの決定はすでに固定されており、削減額は小さくなります。
10倍の法則 がここに当てはまります:設計で修正するのに$1かかる公差問題は、見積で修正するのに$10、試作で$100、量産で$1,000以上かかります。
板金公差監査がもたらす成果
体系的な公差監査は、定義された順序に従います。 板金部品に適用した場合のプロセスの流れは以下のとおりです。
ステップ1 — すべての寸法を分類する:機能上重要 vs. 非重要
監査者は図面上のすべての寸法をレビューし、以下のように分類します。 CTF(機能上重要) — 嵌合、シーリング、位置合わせ、または構造性能に直接影響する寸法 — または 非重要、つまり部品の動作に影響を与えることなく標準プロセス公差に緩和できる寸法です。
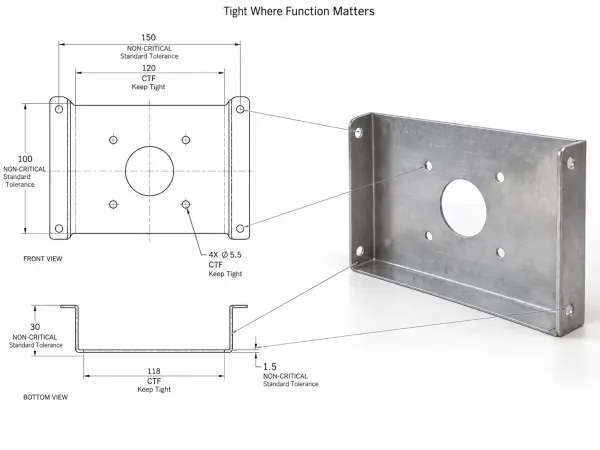
公差最適化は、重要な機能寸法を厳しく保ちながら、非重要な寸法を緩和します。
実際には、CTF寸法は通常、板金図面上の全寸法の5~15%を占めます。 残りは、クリアランス穴、トリムエッジ、非嵌合面、および公差が導出ではなく継承されたフィーチャーです。
ステップ2 — 嵌合インターフェースの公差スタックアップを実行する
アセンブリに関与するすべてのCTF寸法について、監査者は公差スタックアップ分析を実行します — 最悪ケース(安全上重要なインターフェース向け)または統計的手法(RSSまたはモンテカルロ、ほとんどの商用アプリケーション向け)のいずれかです。これにより、指定された公差が、アセンブリの公差バジェットを考慮して必要か、十分か、または不必要に厳しいかを判断します。
よくある発見:嵌合部品が±0.010″のクリアランス穴を持つ場合に、取付穴パターンが±0.005″で指定されている。スタックアップは、取付穴の±0.010″でも必要な嵌合が達成でき、生産コストが大幅に低くなることを示しています。
ステップ3 — 公差をプロセス能力に適合させる
監査者は、各CTF公差を意図された製造方法のプロセス能力に対してマッピングします。板金の場合、参照ポイントは以下のとおりです:
| 加工 | 一般的な能力 | より厳しくするには |
|---|---|---|
| レーザー切断(プロファイル) | ±0.005″(0.13 mm) | 送り速度の低減、スクラップの増加 |
| 打ち抜き | ±0.003″(0.08 mm) | 金型コンディション、パンチ-ダイクリアランス |
| 曲げ(角度) | デジタル角度計(±0.1°) | 反復セットアップ、テスト曲げ |
| 曲げ(フランジ長さ) | ±0.010″(0.25 mm) | 専用治具、CMM検証 |
| 溶接(成形後位置) | ±0.020〜0.030″(0.5〜0.75 mm) | 溶接治具、溶接後機械加工 |
| PEMハードウェアの取り付け | ±0.010″(0.25 mm) | 手動位置合わせ、治具 |
プロセスの自然な能力範囲内の公差は、製造が容易です。標準範囲を超える能力を必要とする公差は、機能によって正当化されるべきコストプレミアムを伴います。
ステップ4 — 最適化された図面の納品
最終納品物は、以下を含む改訂図面(またはマークアップされたレビューパッケージ)です:
- CTF寸法は元の(または改良された)公差で維持
- 非クリティカル寸法は以下に緩和 ISO 2768-m (中級)一般公差または工程標準範囲
- 機能意図の伝達を改善する箇所にGD&T指示を追加または修正
- コスト影響見積もり付きの変更概要
目標は、重要な事項のみを正確に伝え、それ以上は何も伝えない図面です — これにより、ファブリケーターは部品を効率的に生産する柔軟性を得ながら、性能に影響するすべての寸法を保護できます。
サプライヤー関係を通じて公差最適化を推進する方法
エンジニアリングチームが公差最適化の価値を理解していても、実装はサプライヤーインターフェースで停滞することがよくあります。以下は、実務でそれを機能させる方法です。
公差フィードバックを早期に得るためにRFQに含めるべき内容
ほとんどのファブリケーターは見積もり時に明らかな公差問題を指摘します — ただし、RFQが十分なコンテキストを提供している場合に限ります。図面パッケージに以下を含めてください:
- アセンブリコンテキスト:この部品が隣接コンポーネントとどのように嵌合するかを示す注記または別図面
- クリティカル寸法リスト:どの3~5寸法がCTFであり、その理由を明示的にマーク
- 数量と年間ボリューム:ファブリケーターは50個と5,000個では公差リスクを異なる方法で見積もります
- 仕上げと材料:これらは達成可能な公差に影響するため、見積もり前に確認する必要があります
��厳しい寸法が記され、どれが重要かが示されていない図面は、製作業者に、すべてが重要であると仮定して高く見積もるか、または見積もりを数日遅らせる質問に時間を費やすかのどちらかを強いることになります。
サプライヤーの公差に関するDFMコメントの読み方
ファブリケーターが公差の緩和を提案する場合、手を抜こうとしているわけではありません。 彼らは、指定された公差がコストを増加させること、そして類似部品の生産経験に基づいて、より広い公差が機能的に同等であることを伝えています。
正しい対応は、デフォルトで「図面通りに保持」することではありません。尋ねることです: “「この公差を [彼らの提案]に緩和した場合、機能的なリスクは何ですか?」” ファブリケーターが緩和された公差でもアセンブリ要件を満たす理由を説明できれば、受け入れてください。できなければ、公差を保持してください — ただし、必要でないかもしれない精度に対して支払っていることを理解してください。
サプライヤーの提案を受け入れるべき時と反論すべき時
以下の場合に提案を受け入れる:
- ファブリケーターが特定の寸法関係を指摘する場合(例:「この穴は相手部品のクリアランススロットと嵌合する — ±0.010″で十分」)
- 公差が特定の機能的正当性なしに以前の設計から継承された場合
- スタックアップ解析が緩和値を支持する場合
以下の場合に反論する:
- 寸法がシーリングインターフェース、圧入、または安全クリティカルな位置合わせを制御する場合
- ファブリケーターの提案が、あなたの機能要件ではなく彼らの工程限界に基づいている場合(その場合、解決策は緩和された公差ではなく、異なる製造方法かもしれません)
- 元の公差を検証するテストデータまたはフィールド故障履歴がある場合
目標は交渉ではなく、協調的な会話です。 最良の結果は、OEMが機能コンテキストを共有し、ファブリケーターが工程コンテキストを共有し、双方がその情報を使って十分に厳しく、それ以上に厳しくない公差を見つけるときに生まれます。
よくある質問