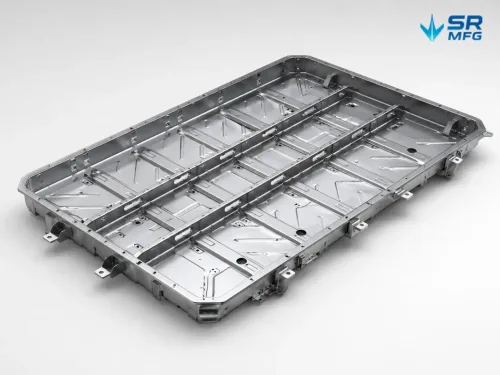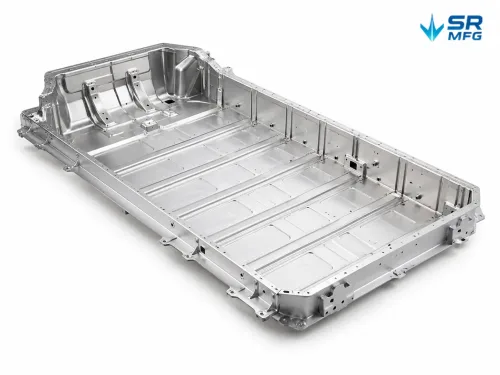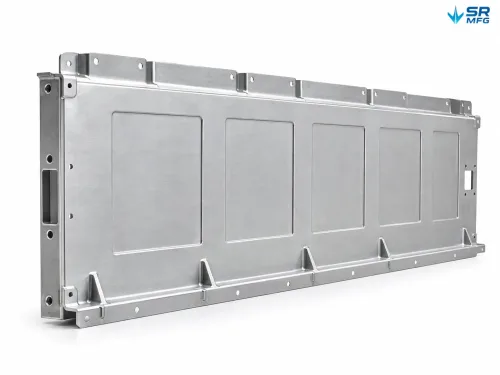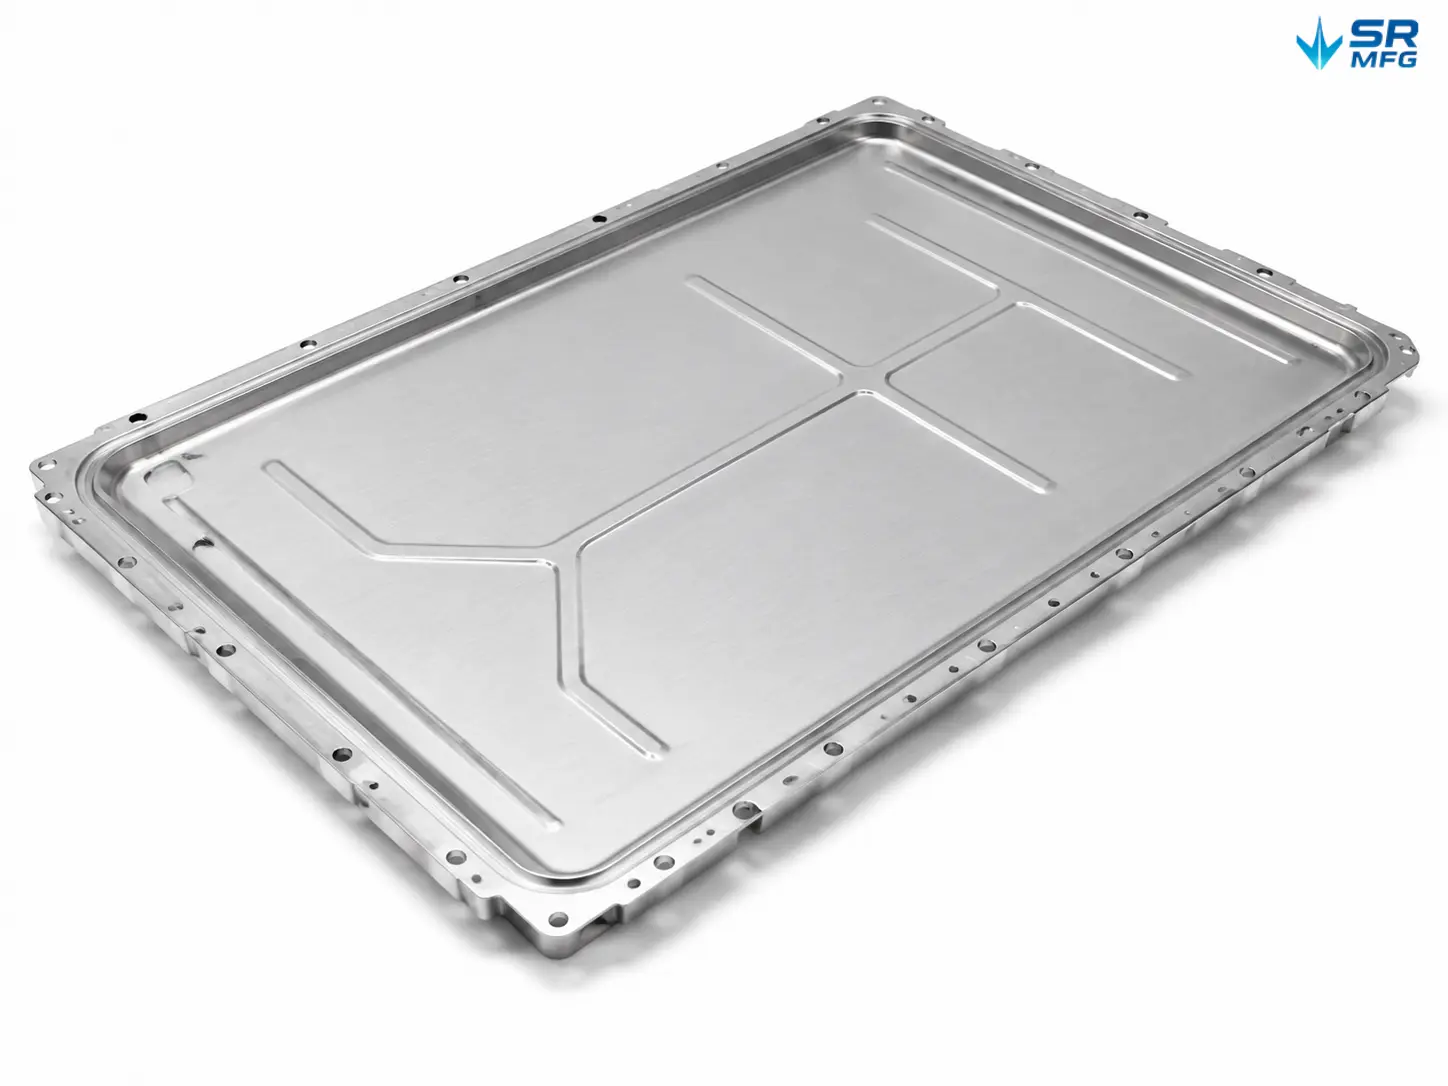
EVバッテリーパック上部カバー
お客様の図面に基づいて製造されるEVバッテリーパック上部カバーのカスタム品。自動車用バッテリーシステムに使用されるアルミニウムおよびスチール製エンクロージャー蓋の深絞り、プレス加工、溶接サービスを、試作から量産まで提供します。.
- 材質オプション: アルミニウム 3003 / 5052 / 6061、ステンレス鋼、高張力鋼
- 加工能力: 深絞り、プレス加工、レーザー切断、TIG/MIG/レーザー溶接
- シール性能: IP65~IP67準拠、気密試験により検証済み
- 認証: IATF 16949およびISO 9001認証取得の生産設備 → 図面をご提出いただければ、無償のDFMレビューとカスタム見積もりをご提供します。.
製品 詳細
| 仕様 | パラメータ |
|---|---|
| 製品タイプ | バッテリーパック上部カバー / エンクロージャー蓋 |
| 対応車両 | バッテリー電気自動車(BEV)、プラグインハイブリッド(PHEV)、ハイブリッド(HEV)、商用EV、エネルギー貯蔵システム |
| 材質オプション | アルミニウム 3003 / 5052 / 6061;ステンレス鋼 304 / 316;低炭素鋼 DC01 / SPCC |
| 板厚 | 8~3.0 mm(アルミニウム);0.8~2.0 mm(スチール) |
| 最大部品サイズ | 1500 mm × 1000 mm |
| 最大絞り深さ | 150 mm |
| 寸法公差 | 標準 ±0.1 mm;精密 ±0.05 mm |
| 平坦度 | 標準 ≤0.5 mm/m;より厳しい公差はご要望に応じて対応可能 |
| 表面粗さ | Ra 1.6~3.2 μm(機械加工後);より精密な仕上げはご要望に応じて対応可能 |
| 溶接基準 | ISO 5817 クラスB(外観);リークテスト済み溶接部 |
| シール性能 | IP65 / IP67;圧力減衰式気密試験 |
| シール方法 | シール溝+EPDM/シリコンガスケット;接着接合;複合シール |
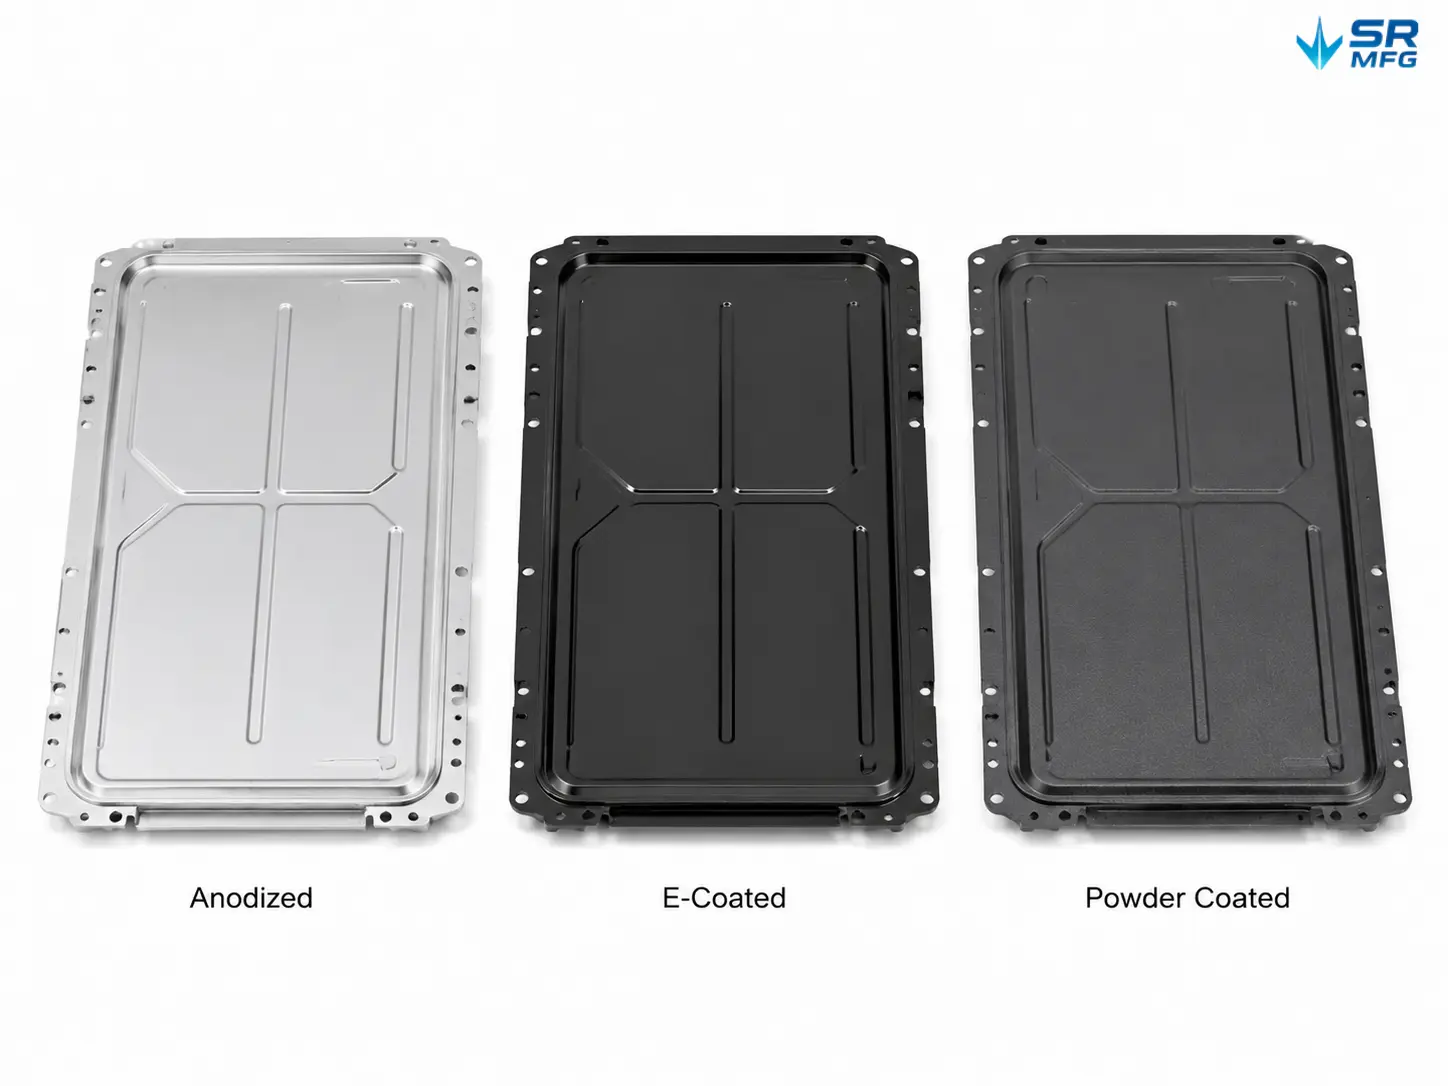
| 表面処理 | 陽極酸化処理(Type II/III)、電着塗装、粉体塗装、不動態化処理、クロメート化成処理 |
| コーティング膜厚検証 | ASTM B487 / ISO 2064準拠 |
| 検査方法 | CMM、ゲージ検査、気密試験、溶接外観検査 |
| 品質システム | IATF 16949、ISO 9001 |
| 試作リードタイム | 7~15営業日 |
| 量産リードタイム | 15~30営業日 |
| 最小発注数量 | プロジェクトベース;厳格なMOQなし |
| 図面フォーマット | STEP、IGES、DWG、DXF、PDF |
| 梱包 | カスタムフォームライニング梱包;大量出荷時はパレット積み |
EVバッテリーパック上部カバーとは?
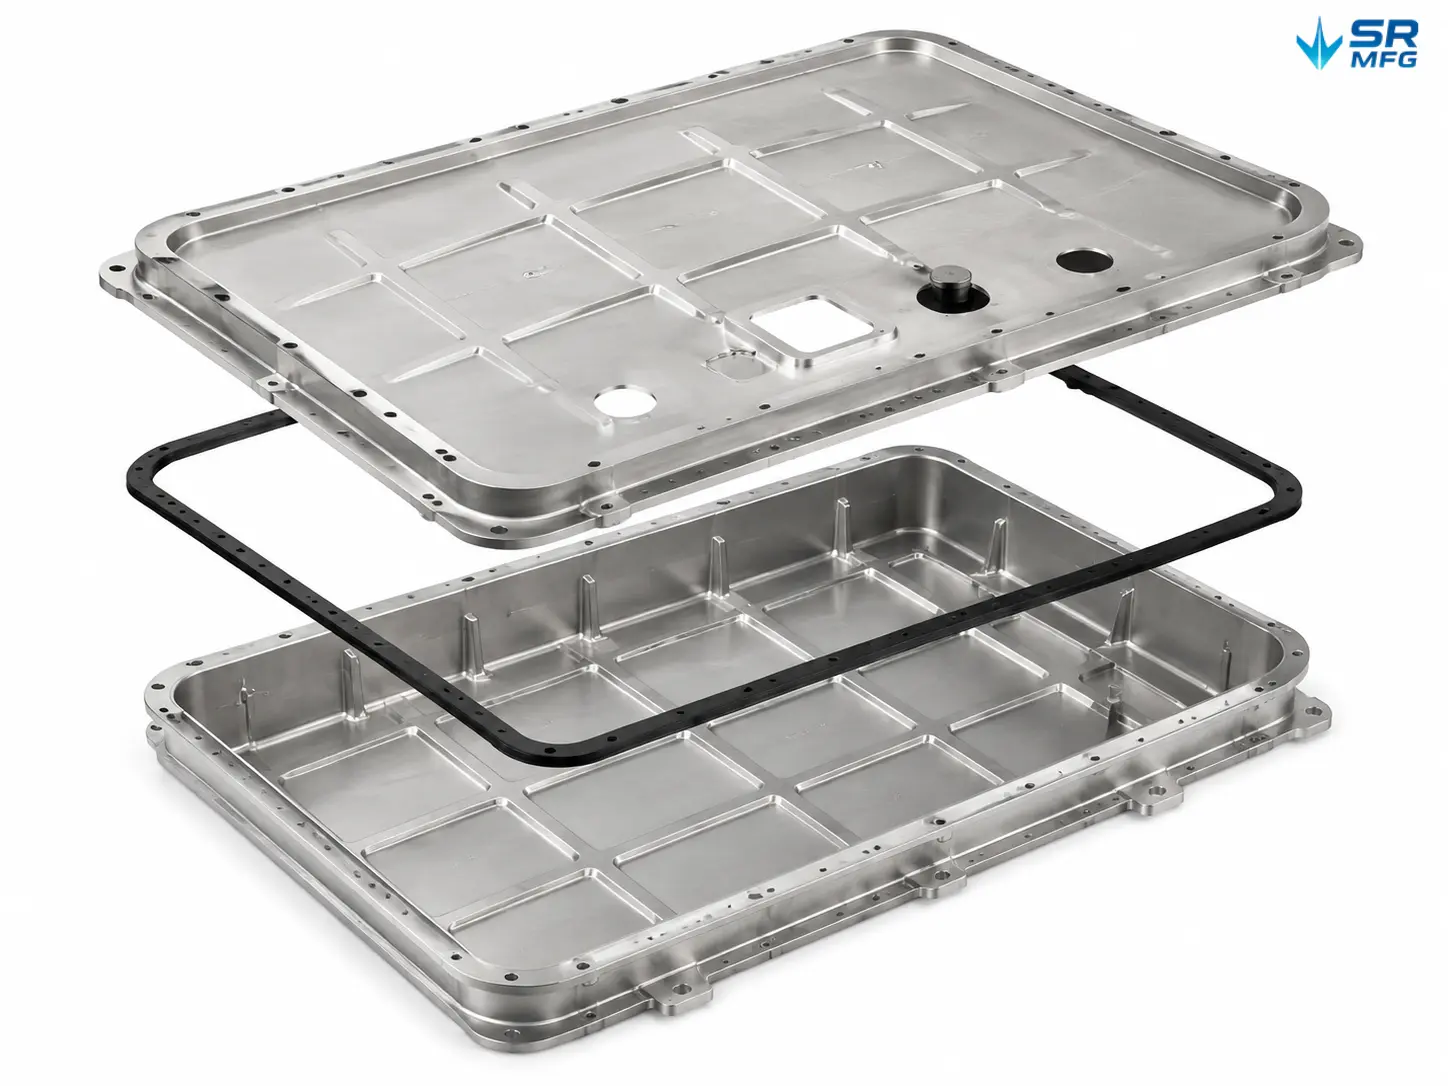
上部カバーはEVバッテリーエンクロージャーの上部シールパネルです。以下と組み合わさります: EVバッテリーパック下部トレイ 密閉空洞を形成し、バッテリーモジュール、BMS基板、熱管理部品を湿気、粉塵、振動、衝撃から保護します。.
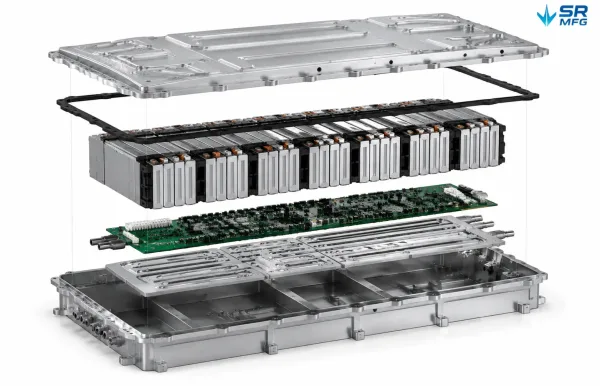
EVバッテリーパックの層構造を上から下へ示した図 — 上部カバー、EPDMガスケット、バッテリーセルモジュール、BMS基板、熱管理プレート、下部トレイ — 完全なアセンブリ内で上部カバーが位置する場所を図示しています。.
一般的なバッテリーパックアセンブリにおいて、上部カバーは主要なシール界面を形成します。その形状はガスケット溝、取付穴、ハーネス貫通部、センサーポート、圧力逃がしベントに対応する必要があり、それでいて厳格な平坦度公差を維持して信頼性の高いガスケット圧縮を確保しなければなりません。.
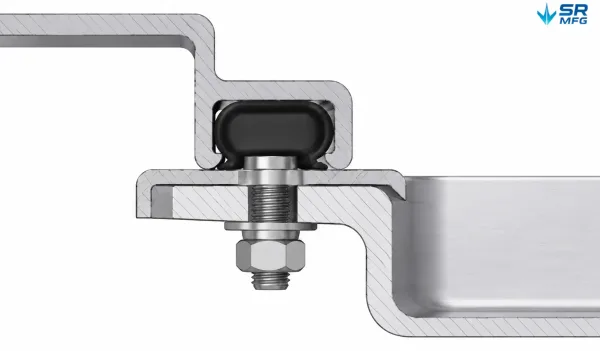
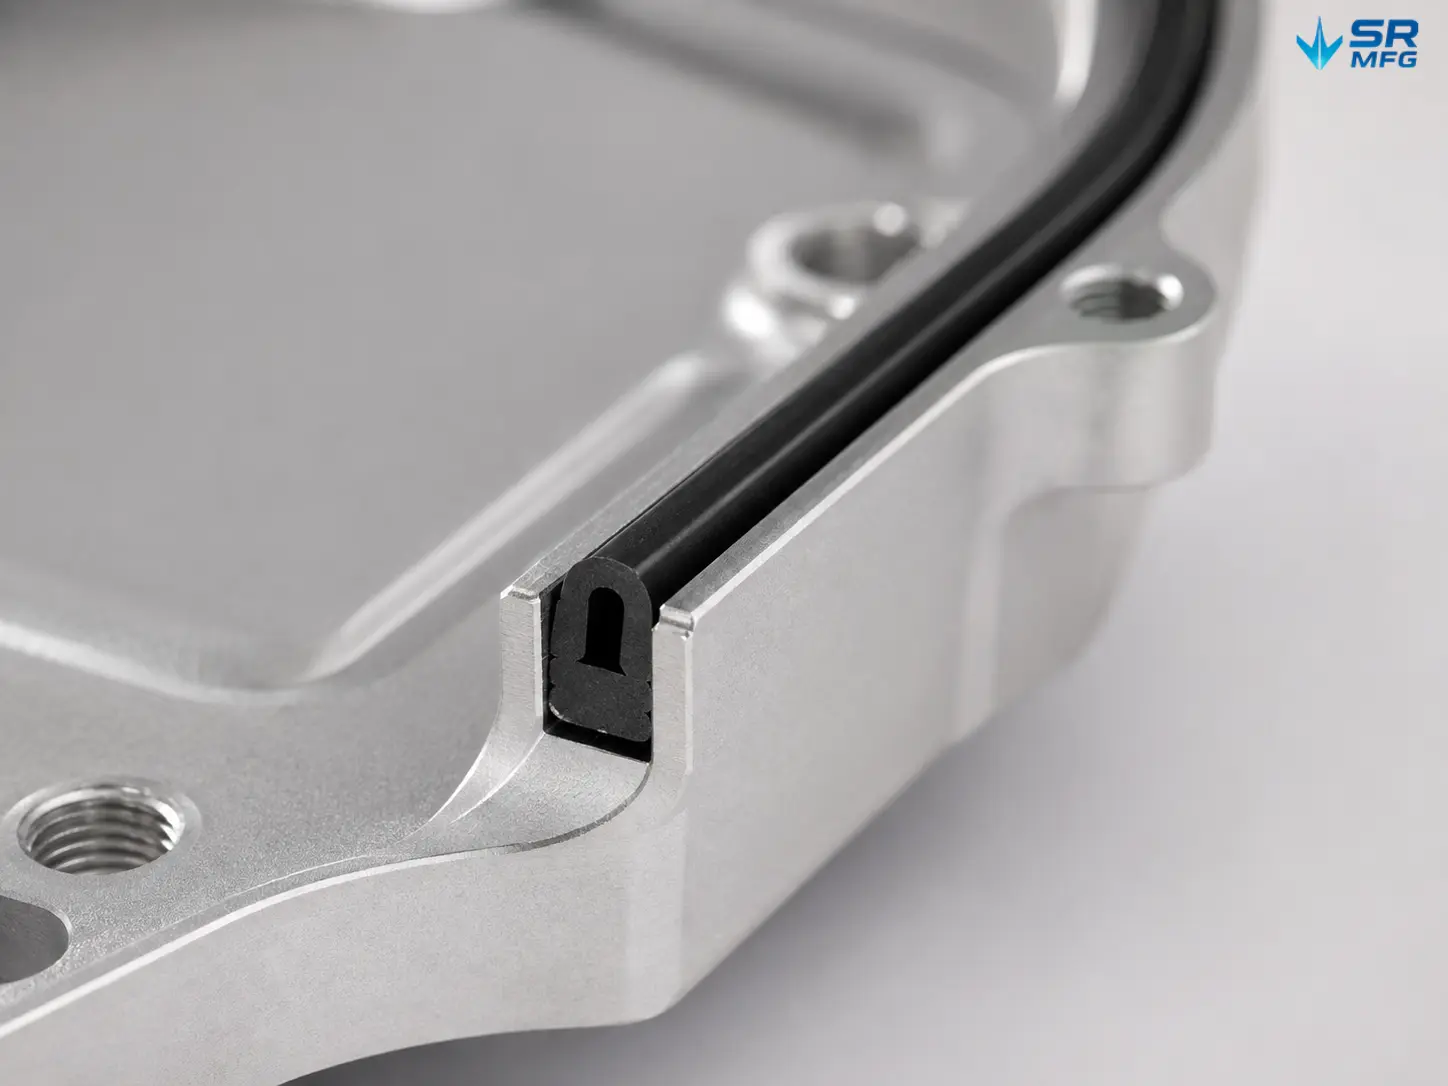
アッパーカバーとロワートレイ間のシーリングインターフェースの断面カットアウェイ。U字型シール溝、圧縮されたEPDMガスケット、フランジ接触面、ボルト締結を示し、IP65/IP67シーリング性能を実現するメカニズムを表しています。.
当社はこれらのカバーを完全にお客様の図面に基づいて製造しています。補強リブ付きの一体型深絞りアルミニウム蓋、または精密溶接フランジ付きレーザー切断鋼板パネルのいずれの設計でも、金型を製作し、プロセスを実行し、初回組立でロワートレイに完全に適合する部品をお届けします。.
材質オプション
最適な合金は、バッテリーパックのアーキテクチャ、重量予算、腐食環境によって異なります。以下は最も一般的な選択肢の比較です:
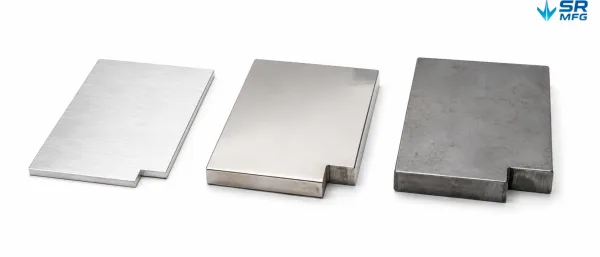
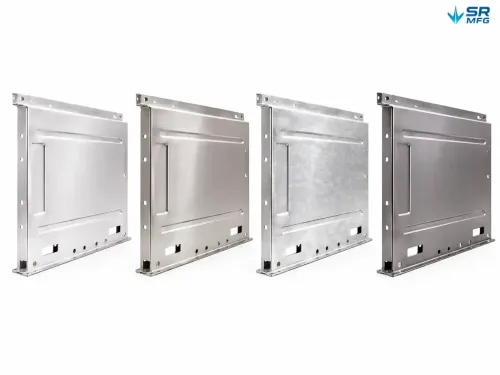
最も一般的なバッテリーカバー材料を表す3つの長方形パネルサンプル — 左がヘアライン陽極酸化アルミニウム、中央が研磨ステンレス鋼、右が未処理の低炭素鋼 — それぞれ異なる表面テクスチャとエッジ厚みを示しています。.
| 材料 | 主な特性 | 一般的な用途 |
|---|---|---|
| アルミニウム3003 | 優れた成形性、中程度の強度、優れた耐食性 | 深絞りを必要とする標準パックカバー |
| ��ルミニウム | ��り高い強度、良好な溶接性、海洋グレードの耐食性 | 道路凍結防止塩または高湿度環境に曝されるカバー |
| アルミニウム6061 | 高強度、熱処理可能、良好な被削性 | 剛性の追加または二次加工を必要とする構造用カバー |
| ステンレス鋼304 | 優れた耐食性、重量は重い | 重量がそれほど重要でない大型または商用EV用途 |
| ステンレス鋼316 | 優れた耐薬品性および耐塩水噴霧性 | 沿岸部または極限環境での展開 |
| 低炭素鋼(DC01 / SPCC) | 低コスト、成形容易、表面処理が必要 | 完全な腐食保護を施したコスト重視のプロジェクト |
図面で特定の調質(例:5052-H32、6061-T6)が指定されている場合、その仕様に基づいて材料を調達し、ご要望に応じてミルサーティフィケートを提供できます。.
製造プロセス
当社はEVバッテリーカバーを、寸法精度とシーリング信頼性に最適化された多段階プロセスで製造しています。.
- DFMレビュー — 金型を確定する前に、当社のエンジニアリングチームがお客様の図面を製造可能性の観点からレビューします。潜在的な問題 — 過大な絞り比、不十分なコーナーR、過度に厳しい公差領域 — を指摘し、機能を損なわずにコストを削減する改善案を提案します。.
- 金型製作 — 設計が承認されると、深絞り金型、トリミング工具、溶接治具を製作します。試作には、ソフトツーリングまたはCNC加工インサートを使用してリードタイムを短縮します。.
- 深絞りおよび金属プレス加工 — アルミニウムまたは鋼板ブランクを多段深絞りによりカバー形状に成形します。絞り比、パンチ速度、ブランクホルダー圧力を制御し、肉厚減少、しわ、スプリングバックを最小限に抑えます。.
- レーザー切断およびトリミング — 成形後、余分な材料をレーザーまたはCNCパンチングで除去します。ボルト穴位置、センサーポート、ハーネスグロメット開口部は±0.1 mmの位置精度で保持されます。.
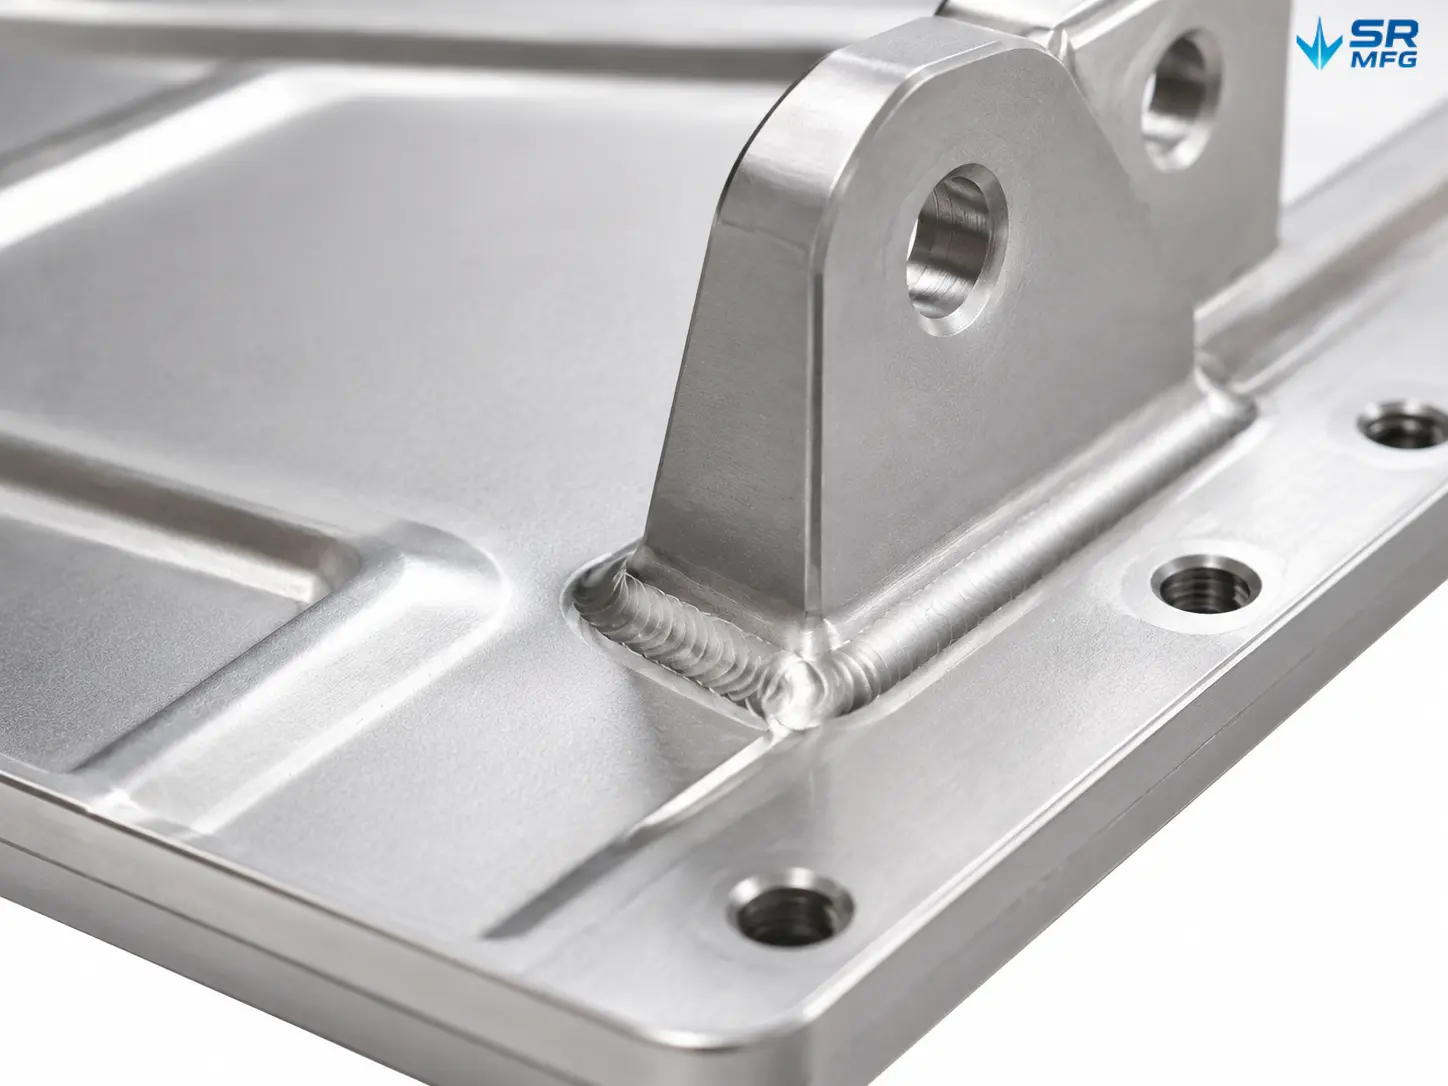
- 溶接および組立 — フランジ、ブラケット、補強プレートは、材料と接合要件に応じてTIG、MIG、レーザー、またはスポット溶接で接合します。すべての溶接部はブローホール、アンダーカット、溶け込みについて検査されます。.
- 表面処理 — カバーはお客様の仕様に従って仕上げられます:アルミニウムは陽極酸化処理、鋼は電着塗装または粉体塗装、ステンレス鋼は不動態化処理。各処理は皮膜厚さと密着性について検証されます。.
- 検査および梱包 — すべてのバッチは寸法検査(CMMまたはゲージ測定)、気密試験(IP定格製品の場合)、溶接外観検査、表面品質チェックを受けます。部品は輸送時の損傷を防ぐため、カスタムフォームライニング容器に梱包されます。.
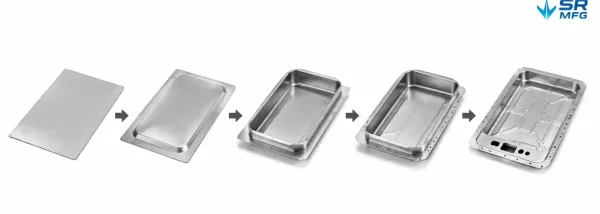
深絞りプロセスの5つの段階的ステージ — 平坦なアルミニウムブランクから、側壁、フランジ、補強リブを備えた完全に成形されたアッパーカバーまで — 逐次的な金型工程を通じて部品がどのように成形されるかを示しています。.
設計および構造的特徴
バッテリーパックのアッパーカバーは、単なる平らな蓋ではありません。その構造設計は、シーリング性能、耐振動性、組立効率に直接影響します。以下は当社が製造・管理する主要な特徴です:
- シール溝: 周囲に沿って精密成形されたチャネルで、EPDMまたはシリコーンガスケットを装着します。溝の深さと幅は±0.1 mmで管理され、シール面全体に均一な圧縮を確保します。.
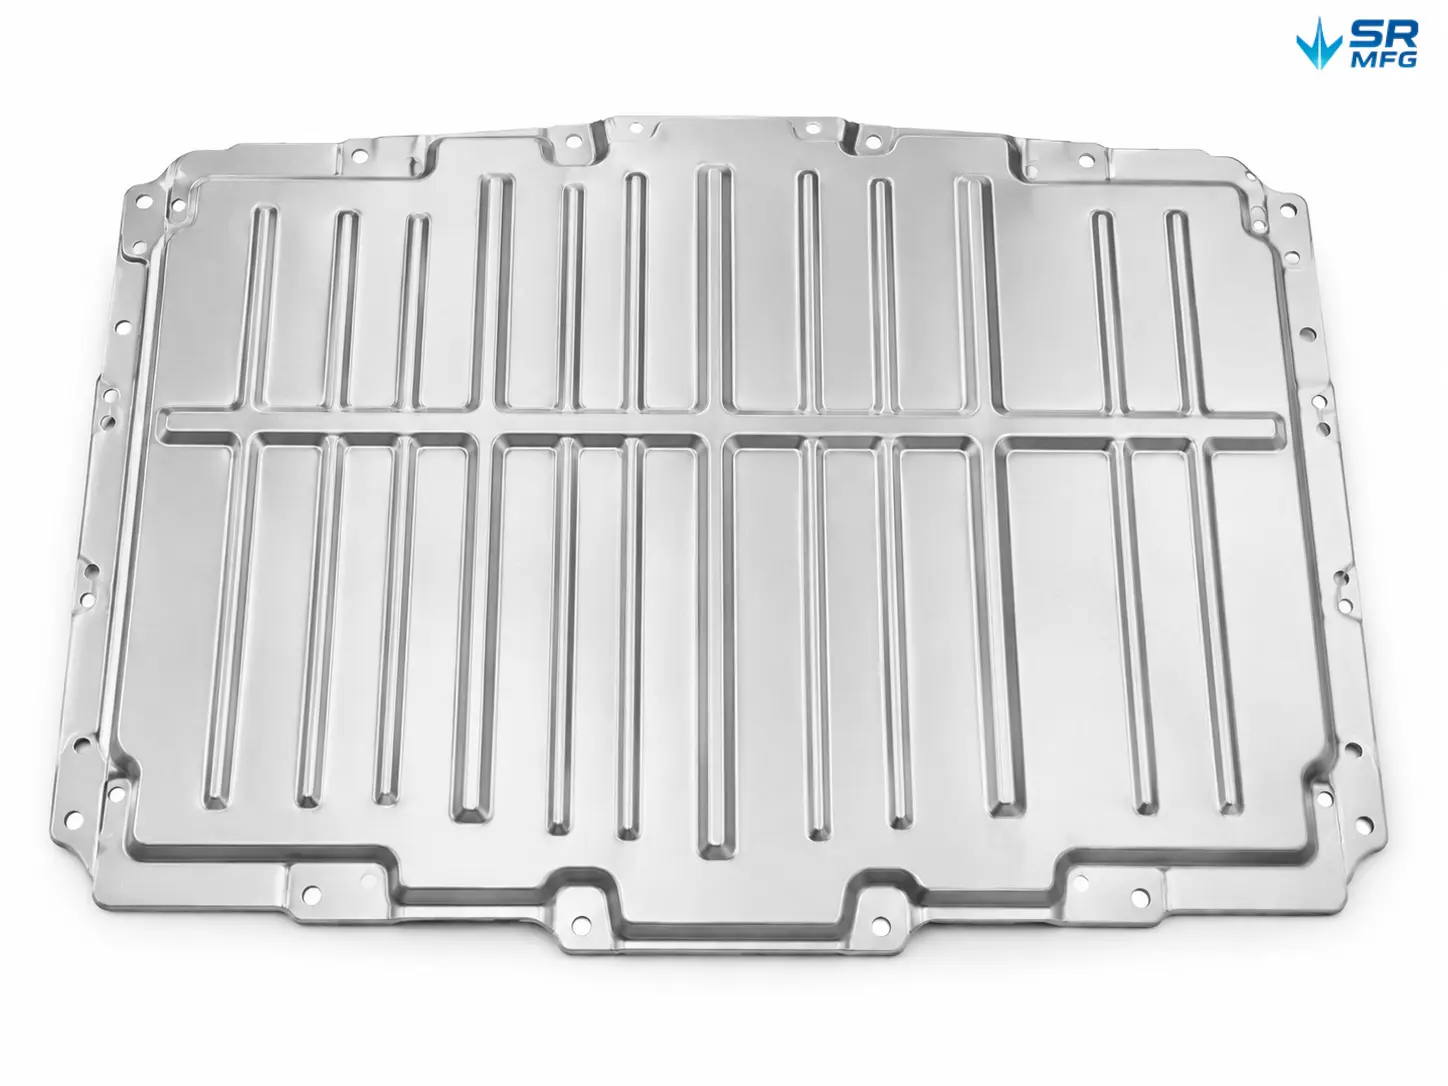
- 補強リブ: 深絞りまたはプレス加工により成形されるリブで、重量を増やすことなくパネル剛性を高めます。リブの高さ、間隔、コーナーRはDFM段階で最適化し、強度と成形性のバランスを取ります。.
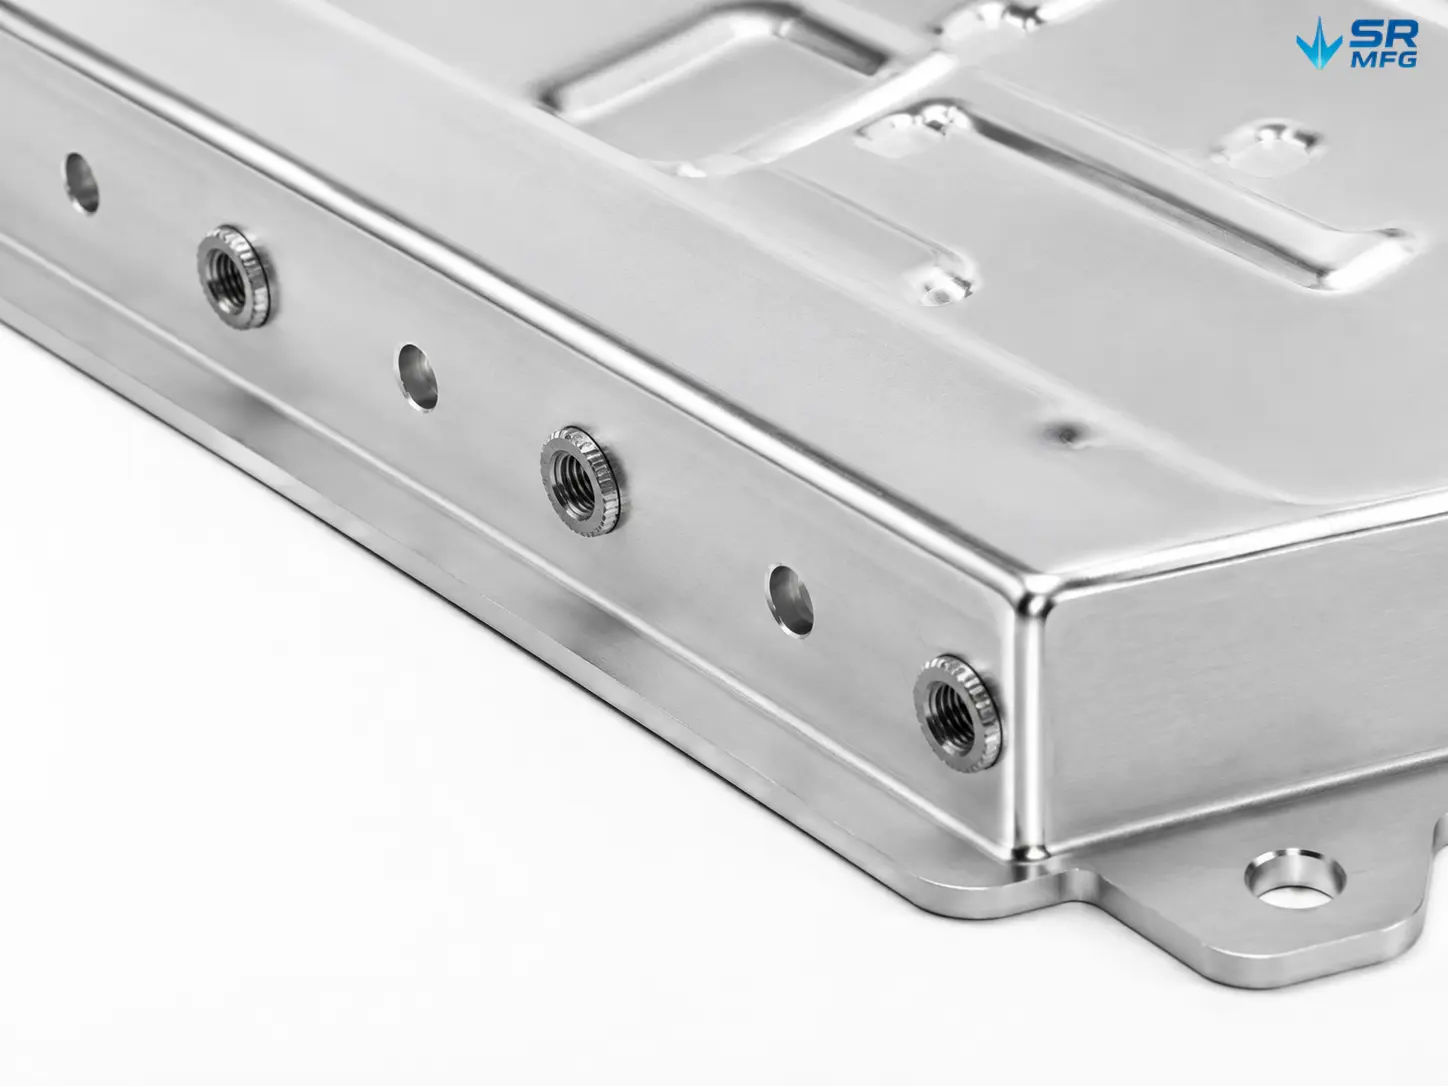
- 取付穴精度: トレイをカバーに締結するボルト穴は±0.1 mmで位置決めされます。組立プロセス中にプレスフィットPEMナットまたは溶接スタッドを埋め込むことができます。.
- フランジ: 剛性を付加し、ロワートレイとの嵌合面を形成する曲げまたは絞り成形されたリップ。フランジの高さと角度は図面公差に厳密に保持されます。.
- 半径管理: 絞り加工コーナーの内径および外径半径は、成形時の割れを防止し、均一な肉厚を維持するために厳密に管理されています。.
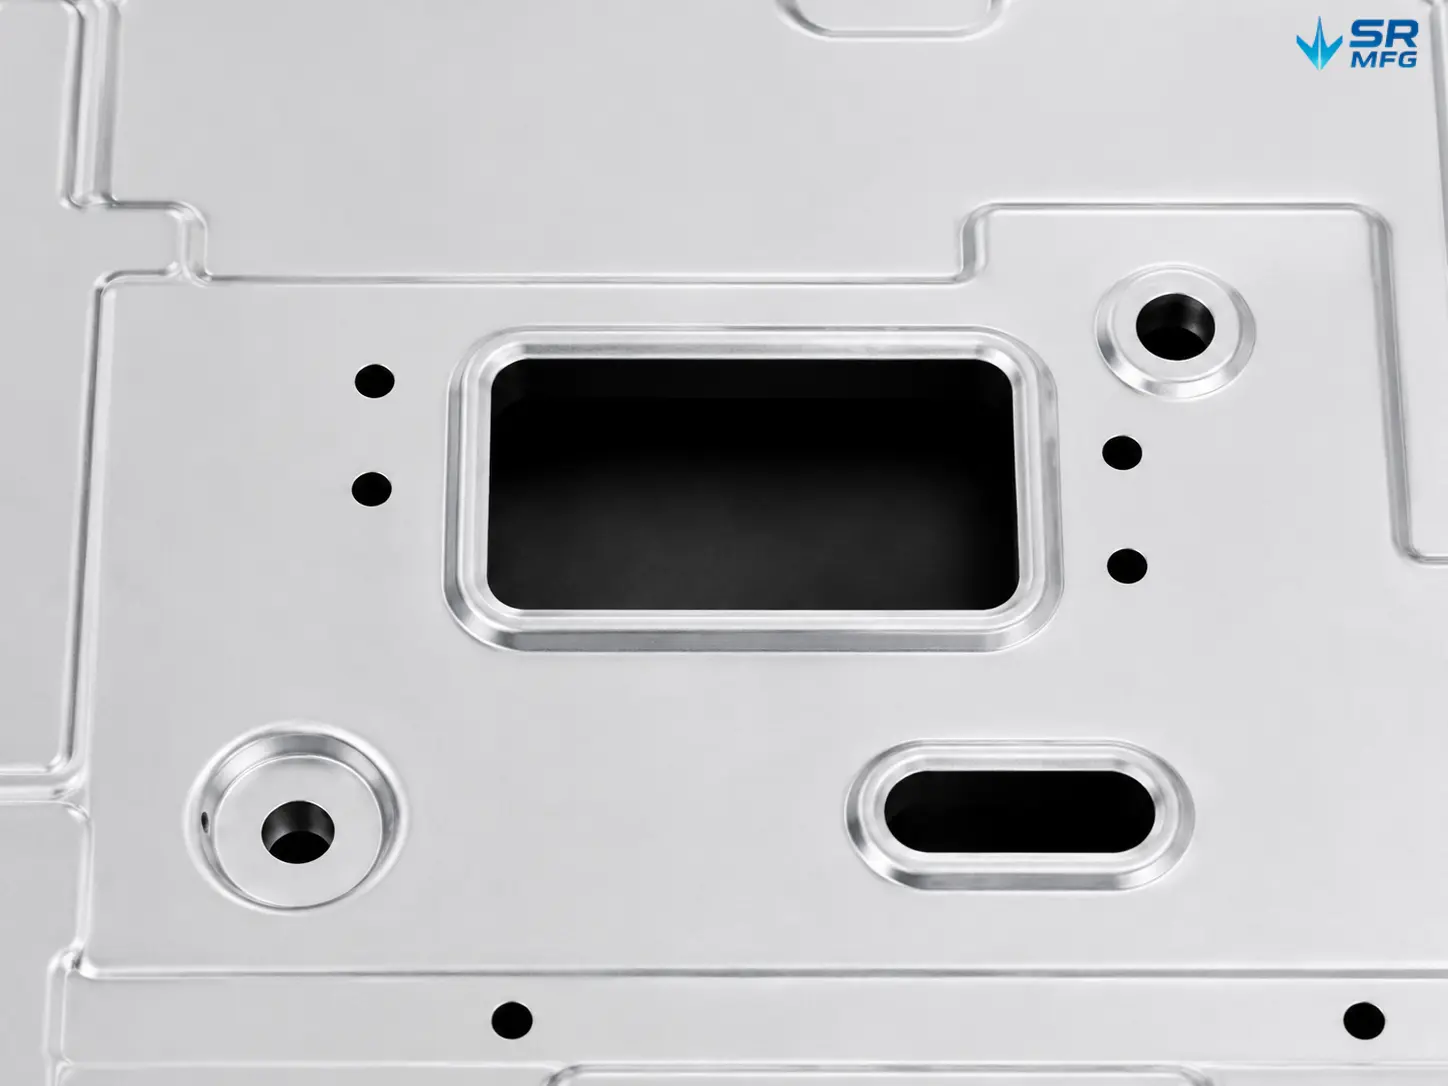
- 貫通開口部: ワイヤーハーネス、冷却液ライン、圧力逃がし弁、温度センサー用の切り欠きは、成形時にレーザー切断または打ち抜きが可能です — ほとんどの場合、二次加工は不要です。.
表面処理オプション
表面処理は、耐食寿命、電気絶縁性、塗膜密着性、外観に影響します。適切な選択は、使用環境とパックレベルの設計要件によって決まります。.
| 処理 | 特性 | 一般的な用途 |
|---|---|---|
| 陽極酸化処理(Type II) | 装飾的+中程度の腐食保護;5~15 µm皮膜 | 外観と基本的な保護を必要とする標準パックカバー |
| 陽極酸化処理(Type III) | 硬質陽極酸化皮膜;25~50 µm皮膜;高い耐摩耗性 | 摩耗に曝される、または絶縁耐力が必要なカバー |
| 電着塗装 | 複雑な形状への均一な被覆;良好な腐食保護 | 複雑な形状のスチールカバー;自動車グレードの仕上げ |
| 粉体塗装 | 厚く耐久性のある仕上げ;豊富な色選択;良好な耐衝撃性 | 色合わせや重荷重保護が必要なスチールまたはアルミニウムカバー |
| 不動態化処理 | ステンレス鋼表面から遊離鉄を除去;耐食性を向上 | 化学薬品または塩水環境で使用されるステンレス鋼カバー |
| クロメート化成処理 | 薄い保護皮膜;導電性を維持 | 接地またはEMIシールドが必要なアルミニウムカバー |
バッテリーパック設計でコーティング後の絶縁耐力試験が必要な場合、仕上げ工程中に絶縁抵抗検証を調整することが可能です。.
品質保証
バッテリーエンクロージャー部品は一貫した品質が求められます。以下が当社の管理方法です:
- 受入検査: 合金組成の検証、板厚測定、表面欠陥のスクリーニング。.
- 工程内管理: 絞り深さのモニタリング、溶接パラメータの記録、成形・トリミングステーションでの寸法抜き取り検査。.
- 最終検査: CMMまたはゲージによる寸法監査、IP定格カバーの気密試験(圧力減衰法)、ISO 5817 Class Bに準拠した溶接外観検査、表面コーティング膜厚測定。.
- ドキュメント: 検査報告書、材料証明書、工程記録はバッチごとに提供可能です。自動車プログラム向けにPPAPドキュメントも提供できます。.
当社を選ぶ理由
- 金型投資前のDFMフィードバック: 金型投資を決定する前に、すべての図面について製造性とコスト最適化をレビューします。これにより修正サイクルを削減し、高コストな手直しを回避します。.
- 試作から量産へのシームレスな移行: 試作金型を管理する同じチームが量産も管理します。引き継ぎのギャップや知識の喪失はありません。.
- 自動車用板金加工 実績: 当社工場はIATF 16949およびISO 9001に準拠して運営されています。PPAP要件、管理計画仕様、EV OEMおよびTier 1インテグレーターのドキュメント要件を理解しています。.
- エンクロージャーアセンブリのバンドル供給: 上蓋、下トレイ、ガスケット、取付ハードウェアをマッチングキットとして供給可能です — サプライヤー数を削減し、エンクロージャー全体の寸法互換性を確保します。.
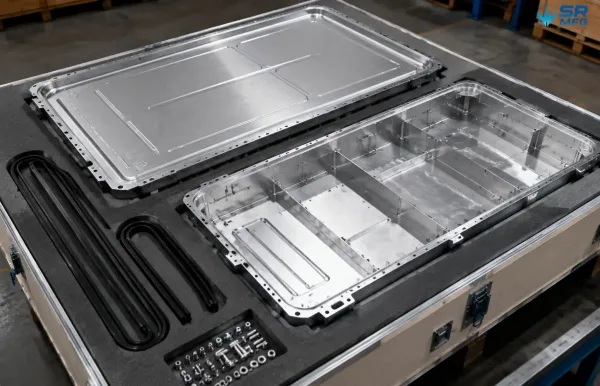
カスタムフォームライニング容器に整列された完全なマッチングバッテリーエンクロージャーキット — シルバーアルミニウム上蓋、下トレイ、黒色EPDMガスケットストリップ、ステンレス鋼取付ハードウェア — バンドル供給能力を示す整然とした出荷準備完了レイアウト。.
よくある質問
プロジェクトを始める準備はできましたか?
当社が製造するすべてのEVバッテリーカバーは、お客様の図面から始まります。STEP、IGES、DWG、またはPDFファイルをお送りください。当社のエンジニアリングチームが製造性レビューを実施し、カスタム見積もりをご提供します。.