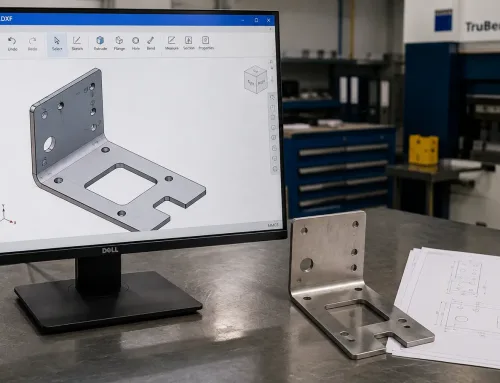
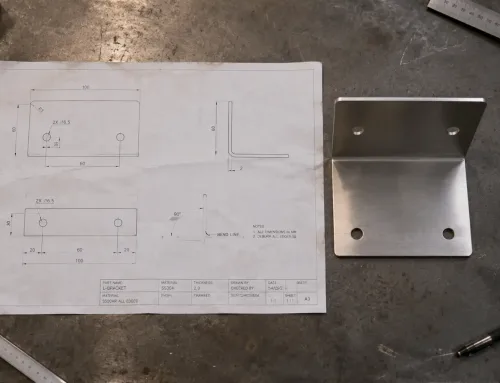
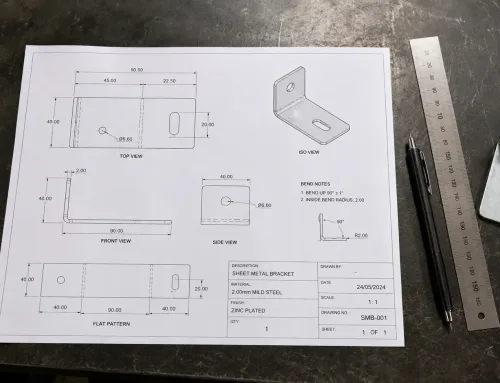
DXFファイルは完全な図面のように見えます。加工業者に直接送信できるほど正確に見える形状、レイヤー、座標が含まれています。しかし DXFファイルには材料の種類、板厚、公差、曲げ情報が含まれていません — レーザー切断機やパンチングマシンが部品を製造するために実際に必要とするデータです.
設計における DXFファイルに含まれるもの、含まれないもの、見積もりの遅延、手直し、スクラップを防ぐことができます。
DXFファイルに実際に含まれるもの
DXFファイルは保存します 2Dベクター形状。コアエンティティは線、ポリライン、円弧、円、スプラインです — あらゆる2Dプロファイルの基本的な構成要素です。これらの要素は、XとYの値を使用してすべての頂点と曲線を定義し、座標空間における部品輪郭の形状を記述します。
DXFファイルはまた、以下をサポートします レイヤー。設計者はレイヤーを使用して異なるタイプの形状を分離します。外側輪郭は1つのレイヤーに、内側の切り抜きは別のレイヤーに、曲げ線は3番目のレイヤーに配置します。レイヤーは加工業者が理解するのに役立ちます どの形状を切断し、どれをエッチングし、どれを生産中に無視すべきか.
この形式はデータをタグ付きテキストペアとして保存します。グループコードがデータ型を識別し、グループ値が実際のコンテンツを提供します。ASCII DXFファイル — 最も一般的な変種 — では、このテキストは人間が読める形式であり、任意のプレーンテキストエディタで検査できます。 このシンプルさが、DXFが40年以上にわたって汎用交換フォーマットとして維持されてきた理由の一つです。
ブロックも知っておく価値のある機能です。ブロックは再利用可能な形状グループです — 繰り返し穴パターン、会社のロゴ、標準的な治具形状など。ブロックはファイルサイズを削減し、編集を容易にしますが、 受信側のCAMソフトウェアが元のCADシステムとは異なる解釈をする場合、インポート問題を引き起こすこともあります.
DXFに含まれないもの
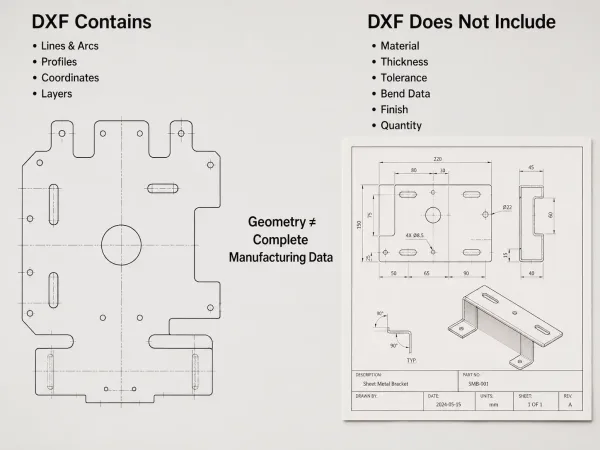
DXFファイルには2D形状とレイヤーが含まれますが、材料、板厚、公差、曲げ、仕上げ、数量は別途指定する必要があります。
これはほとんどのエンジニアが見落とす部分であり、 形状自体よりも重要です.
DXFファイルは以下を指定しません:
- 材料の種類 — 鋼、アルミニウム、ステンレス、銅、またはその他の合金
- 板厚 — 原材料のゲージまたはミリメートル寸法
- 公差 — 重要部位の許容寸法偏差
- 曲げ半径または曲げ角度 — プレスブレーキ操作の成形パラメータ
- —種類、色、厚さ、規格(例:ASTM B117塩水噴霧時間) — Ra値、コーティング、または後処理
- 圧延方向 — ステンレス鋼およびアルミニウムの外観部品に重要
- 数量またはバッチサイズ — 注文に必要な部品数
加工業者にDXFファイルを送信する場合、 形状のみを送信しています。その他すべて — 材料、板厚、公差、仕上げ — は別の図面、仕様書、または発注書から取得する必要があります。
加工業者がこれらの詳細なしでDXFを受け取った場合、見積もりの前に確認を求める必要があります。 そのやり取りがリードタイムに数日を追加します。
加工業者がDXFファイルを求める理由
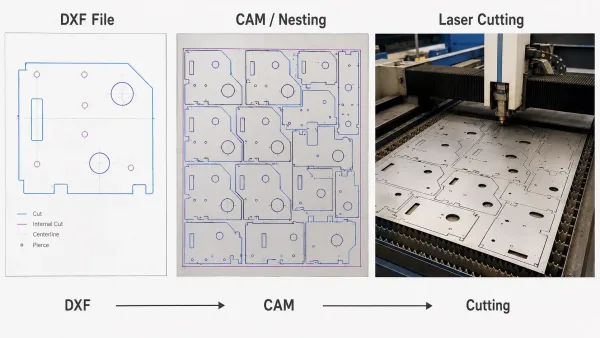
DXF形状はCAMソフトウェアにインポートして、レーザー切断およびCNC板金加工のツールパスを生成できます。
以下にとって レーザー切断サービス、ウォータージェット切断、CNCパンチングでは、機械は 2Dプロファイル形状を使用してツールパスを生成します。DXFはこの目的で最も広くサポートされている形式です。ほぼすべてのCADシステムがエクスポートでき、ほぼすべてのCAMシステム — 切断機を制御するソフトウェア — がインポートできるからです。
この形式のシンプルさが強みです。DXFファイルには、機械が切断パスをトレースするために必要な形状が正確に含まれています: 座標、曲線、レイヤー割り当て。埋め込まれた設計履歴、パラメトリック制約、受信ソフトウェアを混乱させる可能性のある独自のメタデータはありません。
これにより、DXFはネスティングソフトウェアへの直接インポートに信頼性があります。ネスティングソフトウェアは、材料の無駄を最小限に抑えるために複数の部品を1枚のシートに配置します。
フラット部品の場合 — ブラケット、プレート、ガスケット、フランジ — DXFと購買発注書の明確な材料指示を組み合わせれば、多くの場合十分です。製作担当者は形状を読み取り、指定された材料と板厚に照合し、そのまま生産計画に移行します。
DXFでは不十分な場合
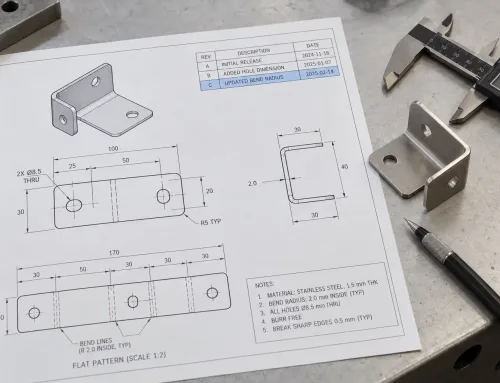
をエンジニアリング図面および発注書(PO)とともに確認し、重要寸法、公差、表面仕上げ要件、顧客固有の基準を特定することから始めます。 曲げ、溶接構造、または厳しい公差が関わる場合、DXFだけでは不十分です。2D DXFファイルは3D成形部品を表現できません。曲げ順序、金型選定、成形方向、展開図と完成形状の関係を伝えることはできません。
このような場合、製作担当者は以下の組み合わせを好みます: 展開図用のDXF、そして 板金加工用の2D設計図面 曲げ詳細、材料仕様、重要寸法を定義するもの。一部の製作担当者は複雑な3D形状用にSTEPファイルも受け入れます。これは2D図面では表現できないより多くの情報を含んでいます。
DXF vs DWG vs STEP — どのファイル形式を送るべきか
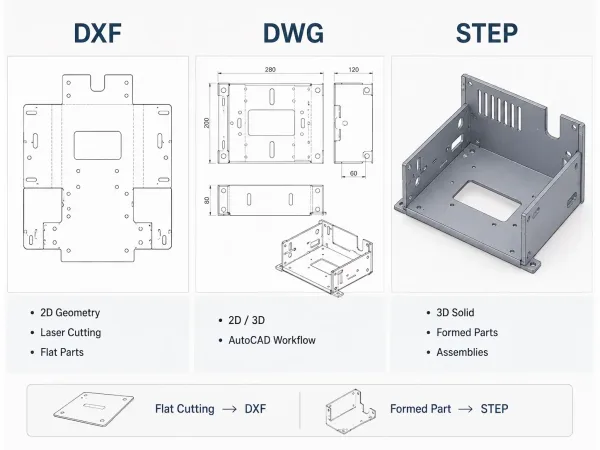
DXFは2D切断に、DWGはAutoCAD設計ワークフローに、STEPは成形または複雑な3D板金部品に適しています。
製造に適したCADファイル形式の選択 は、何を製作するか、そして製作担当者の設備が何を読み取れるかによって決まります。以下の表は、板金加工で最も一般的な3つの形式を比較したものです。
| 特徴 | DXF | DWG | STEP |
|---|---|---|---|
| 形式タイプ | オープン交換形式 | プロプライエタリ(Autodesk) | ISO規格(ISO 10303) |
| 形状 | 2Dベクター(限定的な3Dメッシュ) | 2Dおよび3D | フル3Dパラメトリック |
| 最適な用途 | 2D切断、プロファイリング、展開図 | AutoCAD内での設計および編集 | 3Dモデル交換、成形部品 |
| ソフトウェア対応 | ほぼすべてのCAD/CAMで対応 | 主にAutodeskエコシステム | 幅広いCAD対応 |
| オープン形式 | はい、Autodeskにより文書化 | いいえ、ライセンスが必要 | はい、ISO規格 |
レーザー切断およびフラットプロファイリングには、DXFが標準的な選択です。不要な複雑さなしに、切断機が必要とする2D形状を製作担当者に提供します。
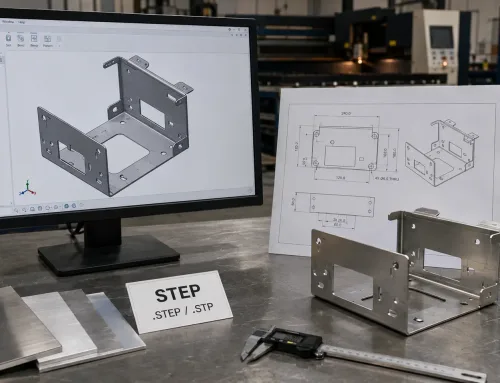
成形、機械加工、または組立される3D部品には, 、 製造用STEPファイル がより完全な情報を提供します。2D DXFでは表現できないパラメトリックサーフェス、ソリッド形状、アセンブリ構造を含んでいます。
DWG は双方がAutoCADを使用する場合に機能しますが、クロスプラットフォーム交換には理想的ではありません。製作担当者が異なるCADまたはCAMシステムを使用している場合、DWGファイルは変換が必要になることがあります — そして 変換により形状エラーが発生することがあります.
不明な場合は、製作担当者にどの形式を好むか確認してください。 ほとんどの板金製作担当者は、フラット切断用にDXF、成形部品用にSTEPを受け入れます。
製造遅延を引き起こす一般的なDXFエクスポート問題
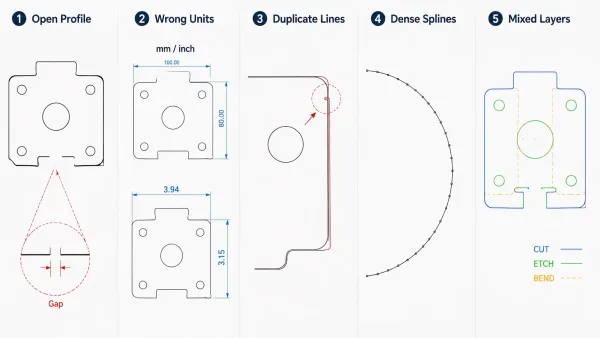
開いたプロファイル、不正な単位、重複線、密なスプライン、混在レイヤーは、CAMインポートおよび切断の問題を引き起こす可能性があります。
画面上では正しく見えるDXFファイルでも、現場で問題を引き起こすことがあります。以下の問題は遅延の最も一般的な原因であり、それぞれが 部品の設計方法ではなく、ファイルのエクスポート方法に起因しています.
開いたまたは閉じられていないプロファイル。 部品の輪郭に隣接する線分間にギャップがある場合、切断機はそれを閉じた輪郭として認識できません。CAMソフトウェアは形状を完全にスキップするか、誤って切断するか、技術者による手動修正が必要になることがあります。 これは、ファイル修正が quoting や生産の前に行われ、その間ではないため、作業を遅延させます。
誤った尺度または単位。 DXFファイルは測定単位を一貫して指定しません。ミリメートルで設計されたファイルがインチとしてインポートされ、 4倍大きすぎるまたは小さすぎる部品が生成されることがあります。これは初品拒否の最も一般的な原因の一つであり、エクスポート前に単位を確認することで完全に防止できます。
重複または重なり合った線。 統合された設計リビジョンでは、積み重なったジオメトリが残ることがあります — 2本以上の線が同じパスを占めている状態です。機械が同じ線を2回切断する可能性があり、これにより サイクルタイムが倍増し、材料の熱影響部が拡大し、ステンレス鋼やアルミニウムでエッジ品質の問題が発生する可能性があります.
過剰なスプライン密度。 Adobe IllustratorやInkscapeなどのイラストソフトウェアからエクスポートされた曲線は、しばしば高密度のポリラインチェーンに変換されます — 滑らかな曲線を近似する数百の微小な線分です。これらは過大なツールパスを生成し、切断速度を低下させ、機械コントローラのメモリ制限を超える可能性があります。
機能別に分離されていないレイヤー。 切断ジオメトリ、エッチングマーク、曲げ線がすべて同じレイヤー上にある場合、別途仕様書がなければファブリケーターはそれらを区別できません。これによりファイル内のすべてのエンティティを手動で確認する必要が生じ、 見積プロセスに時間とコストが追加されます.
これらの問題がリードタイムとコストを増加させる理由
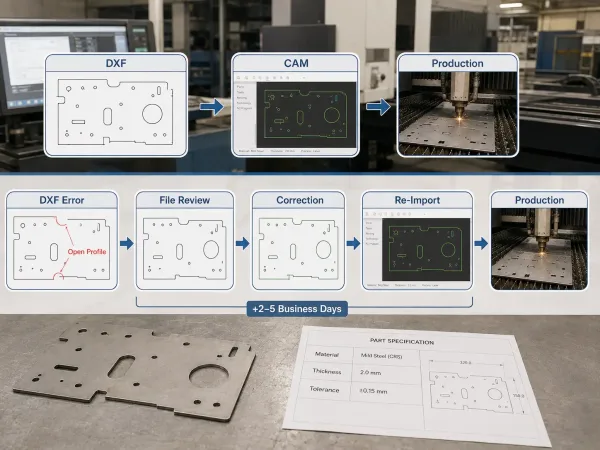
DXFファイルの問題は、生産開始前に追加のレビュー、修正、CAMインポートのステップを発生させます。
上記の各問題は、設計リリースとファブリケーターの生産計画の間に位置するファイルレビューステップを発生させます。技術者がファイルを開き、問題を特定し、修正するか訂正を依頼し、CAMシステムに再インポートする必要があります。
厳しいスケジュールの場合、 この追加ステップにより納期が2〜5営業日遅れる可能性があります。複数部品の複雑な案件では、遅延が倍増します。
エクスポート前チェックリスト — DXFを送る前に確認すべきこと
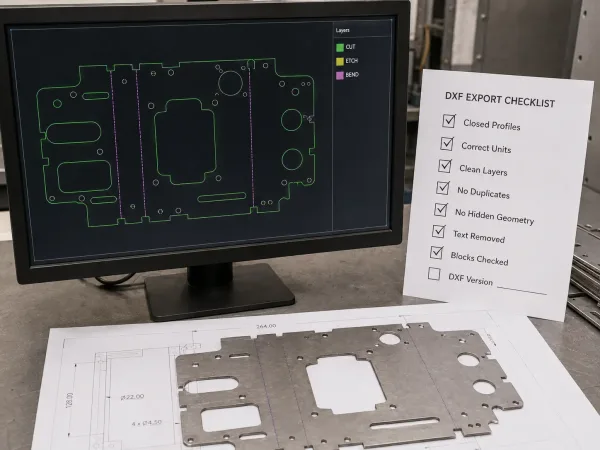
エクスポート前のDXFチェックは、製造前にジオメトリ、単位、レイヤー、互換性の問題を防ぐのに役立ちます。
レーザー切断または板金加工用のDXFをエクスポートする前に、このチェックリストを使用してください。 これらのチェックは5分で完了し、数日間の遅延を防ぐことができます。
- すべての部品外形が閉じたポリラインである セグメント間にギャップがない
- 内部切り抜きが別個の閉じたプロファイルである、外側輪郭とは区別されている
- 単位が一貫している 意図された測定システム(mmまたはインチ)と一致している
- レイヤーが明確に命名されている — 例えば:外側輪郭にはCUT、マーキングにはETCH、曲げ線にはBEND
- 非表示、フリーズ、または作図ジオメトリが ファイル内に残っていない
- 重複または重なり合った線が 同じレイヤー上に存在しない
- テキストと注釈が 削除されているか、非切断レイヤーに配置されている
- ブロック参照が分解されている 受信ソフトウェアに既知のインポート問題がある場合
- ファイルが広く互換性のあるDXFバージョンで保存されている — CAMシステム間での最大互換性のためにR2010以前
エクスポート前にファブリケーターに確認すべきタイミング
ファブリケーターごとに異なるCAMシステムを使用しており、各システムはDXFインポートを若干異なる方法で処理します。 エクスポート前の2分間の会話が、後のファイル修正サイクルを防ぐことができます。
ファブリケーターに確認してください:
- お使いの機械はどのDXFバージョンを好みますか?
- ブロック参照は分解しますか、それとも保持しますか?
- 切断、エッチング、曲げ線のレイヤーはどのように命名すればよいですか?
- スプラインは受け付けますか、それとも曲線をポリラインに変換すべきですか?
レーザー切断または板金加工用のDXFファイルを準備中で、エクスポート設定について第三者の確認をご希望の場合、当社のエンジニアリングチームが生産前にファイルをレビューいたします。当社は日常的にDXFファイルを扱っており、一般的な問題を指摘できます — 開いたプロファイル、単位の不一致、レイヤーの問題 — これらが現場で遅延を引き起こす前に。