指定 “「トレーサブル材料」” 図面上では簡単に思える——しかし、部品が適合証明書とともに到着し、そこにグレードとヒート番号が記載されていても、実際のミルテストレポートへのリンクがなく、どの生産ロットから来たかの記録もなく、納品された鋼材が紙に記載された鋼材と同じであることを検証する方法もない。. 材料トレーサビリティはチェックボックスではない。それは、すべての完成部品を、それが製造された特定の金属溶解に結び付ける記録の連鎖であり、その連鎖は最も弱い環と同じ強さしかない。.
材料トレーサビリティとは実際に何を意味するのか
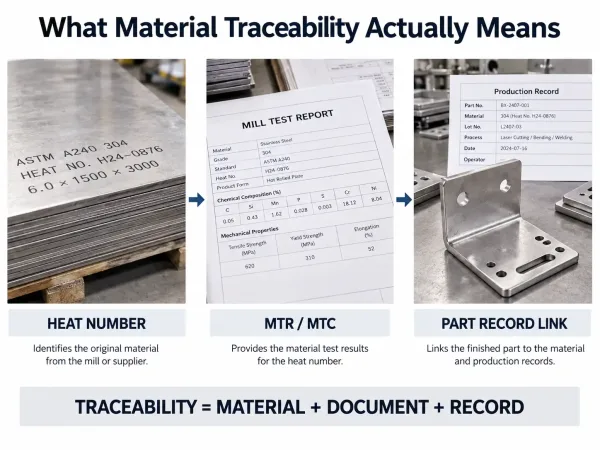
材料トレーサビリティの3つの中核要素(ヒート番号、MTR、材料を完成部品に結び付ける記録)を示す簡単な図。.
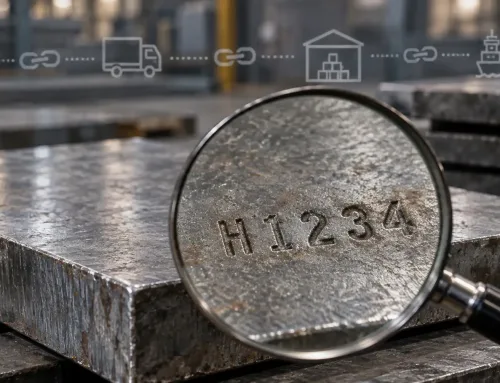
材料トレーサビリティとは、製造された部品を元の原材料——具体的には、その材料が由来する炉の溶解または生産バッチ——まで遡ることができる文書化された能力である。. 金属加工において、出発点は ヒート番号, であり、鋼鉄メーカーまたは鋳造所が金属のバッチを生産するたびに割り当てる一意の識別子である。.
この用語は、より広い概念である 製造トレーサビリティ, と混同されることがある。これは部品の全生産履歴(機械加工、溶接、コーティング、検査)を対象とする。. 材料トレーサビリティはより狭義であり、1つの特定の問いに答える—— 原材料はどこから来たのか、そしてそれを証明できるか?
板金筐体、ブラケット、または構造パネルの場合、その証明は通常3つの形態を取る:
- A ヒート番号 ミルで原材料にスタンプまたはステンシルされた
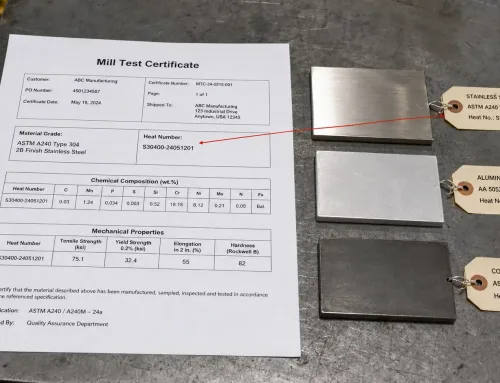
- A ミルテストレポート(MTR) ——材料試験証明書(MTC)とも呼ばれる——そのヒートの化学組成と機械的特性を文書化するもの
- A 記録 ヒート番号を、そこから切断、成形、または溶接された特定の部品に結び付けるもの
これらのいずれかが欠けている場合、トレーサビリティの連鎖は断絶している。.
ヒート番号とロット番号:その違いは何か?
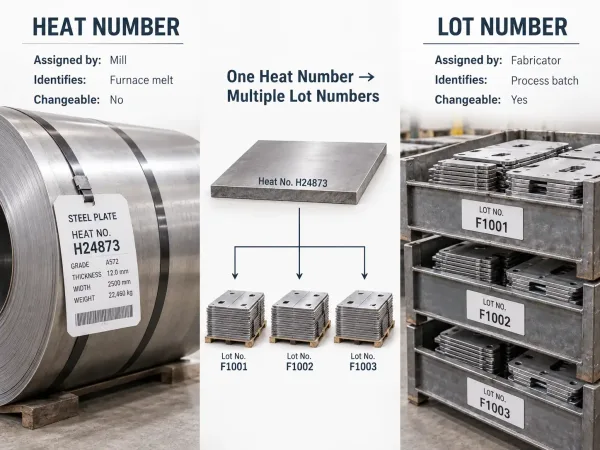
ミルが割り当てるヒート番号と、加工業者が割り当てるロット番号の違いを説明する比較図。.
これら2つの識別子は、日常会話ではしばしば互換的に使用されるが、 それらは材料ライフサイクルの異なる段階を指す。.
A ヒート番号 は鋼鉄メーカーまたは鋳造所で割り当てられる。これは溶融金属の特定の注湯——単一の炉チャージ——を識別する。その注湯から生産されたすべてのプレート、シート、バー、またはコイルは同じヒート番号を持つ。. ヒート番号は材料の起源識別子であり、変更または再割り当てすることはできない。.
A ロット番号 は後で、通常は加工業者または下流の処理業者によって割り当てられる。同じ二次加工を受けた材料をグループ化する——例えば、一緒に熱処理された1つのヒートからのプレートのバッチ、または同じ日に切断された同じコイルからのシートのセット。. 材料が異なる処理ロットに分割された場合、単一のヒート番号から複数のロット番号が生成されることがある。.
| 識別子 | 割り当て者 | 識別対象 | 変更可能か? |
|---|---|---|---|
| ヒート番号 | ミルまたは鋳造所 | 特定の炉の溶解 | いいえ |
| ロット番号 | 加工業者または処理業者 | 同じ材料と加工条件を共有する部品のグループ | はい——各処理段階で新しいロットを作成できる |
実際には、両方の番号がトレーサビリティ文書に記載される。. ヒート番号は部品をミルに結び付ける。ロット番号は部品を特定の加工ロットに結び付ける。両者が一体となって、トレーサビリティ連鎖の骨格を形成する。.
ミルテストレポートの役割
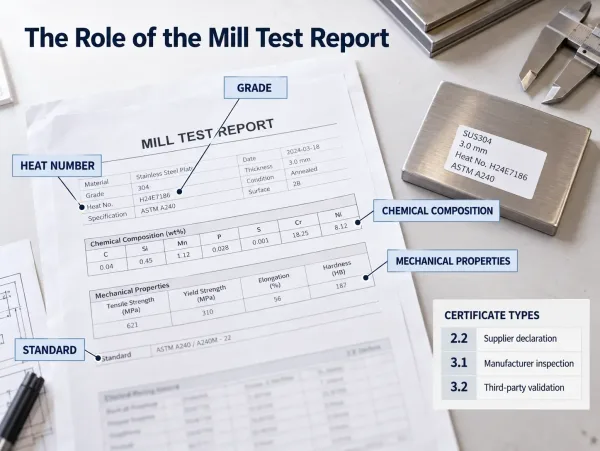
MTRに含まれる情報と、EN 10204証明書タイプ2.2、3.1、3.2の基本的な違いを示す技術的な図。.
ミルテストレポート(MTR)は、ヒート番号に意味を与える正式な文書である。. それがなければ、ヒート番号は単なるスタンプされたコードにすぎない——それは示すのは どの 金属のバッチが使用されたが、 何を そのバッチには含まれていない。.
一般的なMTRには以下が含まれる:
- ヒート番号 および材料グレード(例:ASTM A36、304ステンレス、6061-T6アルミニウム)
- 化学成分 — 炭素、マンガン、クロム、ニッケル、その他の元素の含有率
- 機械的性質 — 降伏強度、引張強度、伸び、硬さ
- 適用規格 — 材料が準拠して製造された仕様(例:ASTM A240、EN 10204)
- 試験方法 — 化学試験および機械試験に使用された規格(例:ASTM E415、ASTM A370)
購買担当者にとって、 MTRレビュー は、現場の材料が注文したものと一致することを検証する主要な手段である。部品が使用中に故障し、材料が欠陥であったかどうかが問題となる場合、, 部品のヒート番号に紐付けられたMTRが、調査担当者が最初に要求する文書である。.
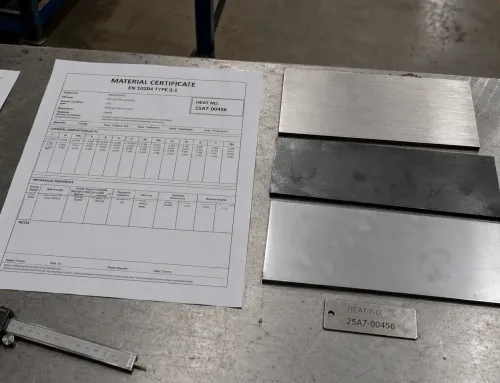
EN 10204証明書タイプ は、MTRの背後にある第三者検証のレベルを定義する:
| 証明書タイプ | 説明 | 範囲 |
|---|---|---|
| タイプ2.2 | 非特定検査に基づく試験結果を伴うサプライヤーの宣言 | 一般商業注文 |
| タイプ3.1 | メーカーの自主検査部門によって検証された、メーカー発行の検査証明書 | ほとんどのB2B産業注文 |
| タイプ3.2 | 独立した第三者によって検証された検査証明書 | 重要用途(圧力容器、原子力、航空宇宙) |
発注書に正しい証明書タイプを指定することは、材料トレーサビリティを確立する上で最も一般的であり、かつ最も見落とされやすいステップの一つである。.
トレーサビリティの仕組み:完成品から原材料へ遡る方法
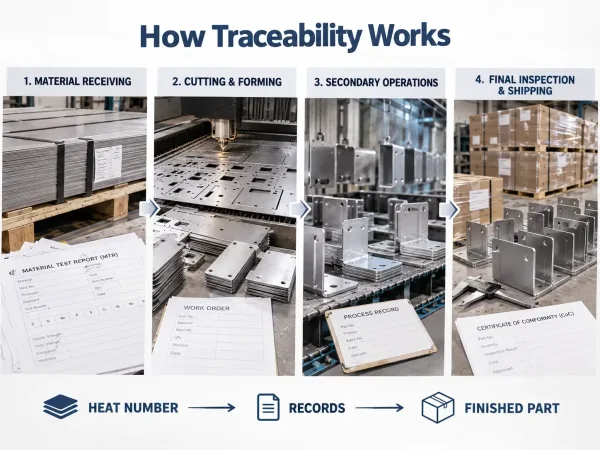
材料受入から切断、二次加工、最終出荷に至るまで、トレーサビリティがどのように維持されるかを示すステップバイステップのワークフロー。.
板金加工におけるトレーサビリティチェーンは、予測可能な経路をたどる。. その経路を理解することで、エンジニアと調達チームの両方が、何を要求すべきか、どこでギャップが発生しやすいかを把握できる。.
ステップ1:材料受入
の一環として 受入品質管理および検査, の一環として、受入チームは材料のステンシルまたはタグからヒート番号を記録し、サプライヤーのMTRと照合する。. これは最初にして最も重要な管理ポイントである。. 受入時にヒート番号が記録されていない場合、またはMTRが欠落している場合、 その材料のトレーサビリティチェーン全体が生産開始前に損なわれる。.
ステップ2:切断および成形
板材がレーザー切断、パンチング、またはシャーリングによって個々の部品に加工される際、, ヒート番号を引き継ぐ必要がある。. デジタル追跡システムを導入している工場では、ヒート番号は作業指示書または ジョブトラベラー 切断時に紐付けられる。手動システムでは、オペレーターがトラベラーにヒート番号を記録する。いずれの場合も目的は同じである: その板材から製造されたすべての部品は、そのヒート番号まで遡って追跡できなければならない。.
このステップは、トレーサビリティが最も頻繁に途切れる箇所である。. ヒートAの板材とヒートBの板材がレーザーベッド上に並んでいても、外観上同一でありながら冶金学的に異なる部品が製造される可能性がある。切断段階で明確な分離とラベリングがなければ、二つのヒートが混在し、 両方のトレーサビリティチェーンが失われる。.
ステップ3:二次加工
溶接、熱処理、めっき、または粉体塗装を行う部品では、追加の記録が生成される — 溶接施工要領書、熱処理証明書、コーティングバッチ番号。. これらの記録はそれぞれ、元のヒート番号またはロット番号を参照し、原材料からすべての加工ステップに至る連鎖を形成するべきである。.
外注加工の場合、, ファブリケーターは、下請け業者に送付する発注書にヒート番号またはロット番号を含めるべきである。. 下請け業者の証明書は、部品の返却時に同じ識別子を参照するべきである。.
ステップ4:最終検査および出荷
生産サイクルの終了時に、製作業者は以下をまとめます: 適合証明書(CoC) または コンプライアンス証明書 出荷用の。この文書には以下を記載すべきです:
- 使用した原材料のヒート番号
- 適用される材料規格
- 寸法検査、外観検査、または機能検査の結果
- 生産記録に紐づくロット番号または作業指示番号
CoCはMTRとともに、購入者に完全な2文書のトレーサビリティパッケージを提供します:MTRは材料が何であるかを証明し は, 、CoCは何が 行われたか を証明します。.
板金購買担当者にとって材料トレーサビリティが重要な理由
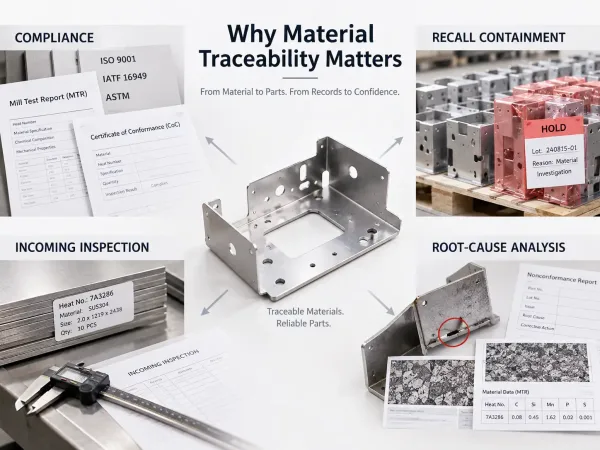
材料トレーサビリティの主なメリットを示す購入者向けのビジュアル:コンプライアンス、リコール封じ込め、根本原因分析、受入検査。.
カスタム板金部品を発注するエンジニアおよび調達チームにとって、, 材料トレーサビリティは抽象的な品質概念ではなく、コンプライアンス、コスト、リスクに直接影響します。.
規制および契約上のコンプライアンス。. 航空宇宙、防衛、医療、エネルギー、食品加工など多くの業界では、購入条件として文書化された材料トレーサビリティが要求されます。AS9100(航空宇宙)、ISO 13485(医療機器)、NADCAP(特殊プロセス)などの規格はすべて、トレーサブルな材料記録を義務付けています。規制業界以外でも、多くのOEMがサプライヤー品質契約にトレーサビリティ要件を含めています。.
リコール封じ込め。. 部品が現場に出た後に材料欠陥が発見された場合、トレーサビリティがリコールの範囲を決定します。. 完全なトレーサビリティチェーンがあれば、影響を受ける部品をヒート番号とロットで特定でき、リコールを該当ユニットのみに限定できます。. トレーサビリティがなければ、リコールは同じ期間に生産されたすべての部品に拡大する可能性があり、はるかに高コストな結果となります。.
根本原因分析。. 試験中または使用中に部品が故障した場合、, トレーサビリティにより、調査員は故障が材料、製作プロセス、または設計に起因するかどうかを判断できます。. MTRは、故障部品と比較できるベースライン材料データを提供します。.
受入検査。. 自社で受入検査を実施する購入者にとって、トレーサビリティ文書、特にMTRは、受領した材料が仕様を満たしていることを検証するために必要な基準値を提供します。.
発注書に指定すべき事項
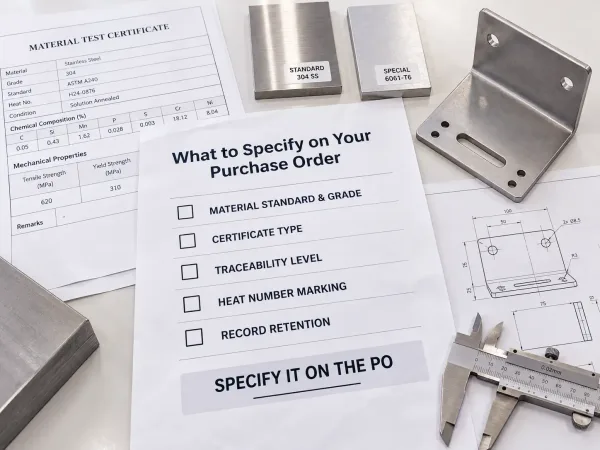
購入者が発注書に指定すべき主要なトレーサビリティ要件を示すチェックリスト形式のビジュアル。.
材料トレーサビリティを確立する最も効果的な方法は、 製造品質要件 RFQまたは発注書の段階で定義することです。. 明確なPOは曖昧さを減らし、高コストな確認サイクルを防ぎ、製作業者に具体的な目標を与えます。.
以下を含めることを検討してください:
- 材料規格およびグレード — 例:単に「ステンレス鋼」ではなく、ASTM A240 Type 304“
- 証明書タイプ — 例:EN 10204 Type 3.1またはType 3.2
- トレーサビリティレベル — ロットレベル(材料およびプロセス別にグループ化)またはシリアルレベル(個別部品追跡)
- ヒート番号のマーキング — ヒート番号を完成部品またはその梱包に転記すべきかどうか
- 記録保持 — トレーサビリティ記録を保持すべき期間(産業用途では通常7~10年、航空宇宙および医療ではより長期)
図面が特定の材料規格を指定しているが、POが証明書タイプを指定していない場合、製作業者はデフォルトでType 2.2のサプライヤー宣言を使用する可能性があり、これには独立した試験データが含まれないことがあります。証明書タイプを明示的に指定することで、このギャップを埋めることができます。.
よくある質問