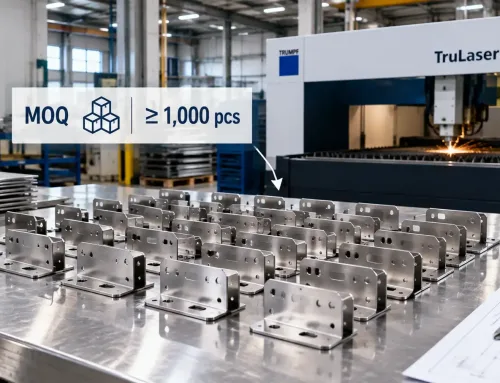
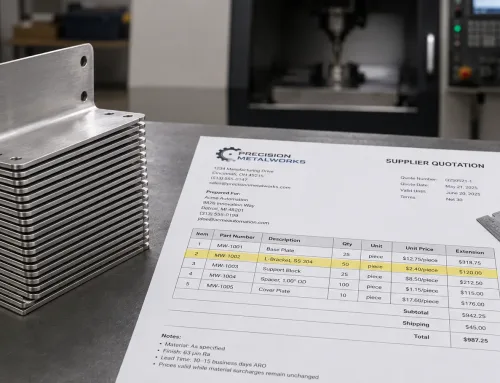
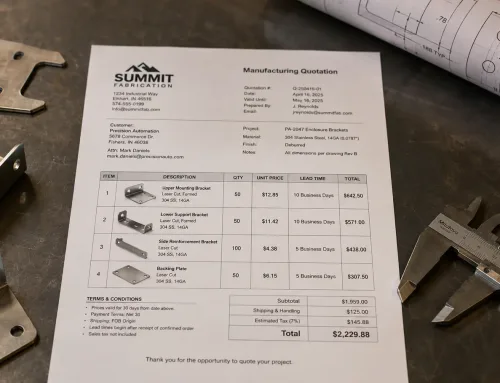
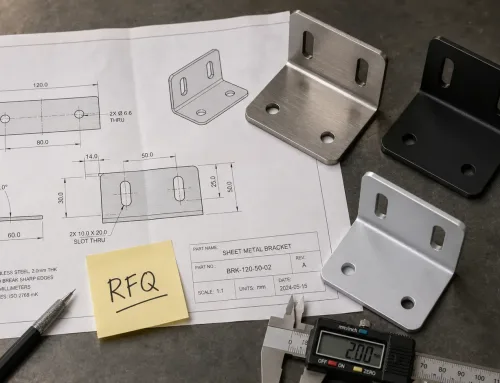
カスタム板金部品の見積書を受け取ると、価格表に複数の行が表示されることがよくあります: 10個で1つの価格、50個でより低い価格、100個でさらに低い価格。. 一見すると単純に見えます—多く買えば、単価が下がる。しかし、サプライヤーに各ティアでなぜ価格が下がるのかを説明するよう求めると、その答えは通常、以下の組み合わせを含みます: 機械段取り時間、材料ネスティング効率、生産スケジューリングのメリット これらは図面上の何かと正確に対応するものではありません。.
数量割引を推進する要因を理解することで、見積書をより正確に評価し、知識に基づいた立場で交渉し、部品の設計段階で排除できたはずの非効率に対して支払うことを避けることができます。.
数量割引とは?
数量割引とは、発注数量が増えるにつれて単価が下がる段階的価格構造です。. カスタム製造において、これは小売のような忠誠心や大量購入に対する割引ではありません。代わりに、以下の方法を反映しています: 機械段取り、治具準備、初品検査などの固定費が、より多くの部品数にわたって償却されること。.
サプライヤーが生産する最小部品数を設定する最小発注数量(MOQ)とは異なり、, 数量割引は単価が変わる数量閾値を定義します。. サプライヤーは5個の注文を 1個あたり25ドルで受け入れるかもしれませんが、25個で1個あたり18ドル、100個で1個あたり14ドルを提供するかもしれません。数量割引はこれらのティアを可能にするメカニズムです。.
ほとんどのカスタム製造見積書には 2~4の価格ティアが含まれます。. 最初のティアは段取り費用が支配的な試作または少量生産をカバーします。後続のティアは、数量が増えるにつれて生産効率が向上することを反映しています。.
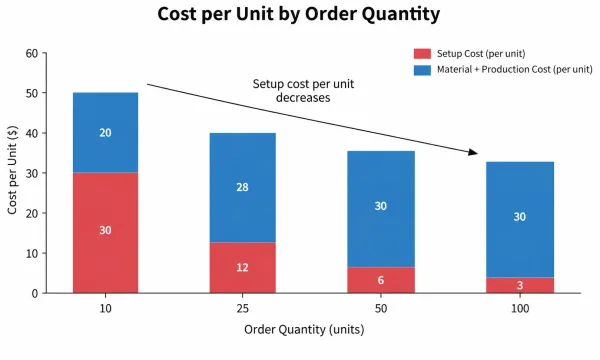
この図は、段取り費用が異なる数量ティアにどのように分散されるかを可視化し、発注量が増えるにつれて単価が下がる理由を説明しています。.
サプライヤーが数量割引を提供する理由
数量割引は恣意的な割引ではありません。カスタム部品が生産施設を通じてどのように流れるかの経済性を反映しています。.
固定費は線形にスケールしません。. 10個の発注でも1,000個の発注でも、サプライヤーはレーザーカッターのプログラミング、プレスブレーキの治具セットアップ、初品検査を実行する必要があります。これらの活動は発注規模に関係なく同じ時間がかかります。. その固定費が10個に分散されると、各部件は1,000個に分散される場合よりも大きな割合を吸収します。.
生産スケジューリングはより大きなバッチを好みます。. 注文間の機械段取り替えは、部品の切断に費やせる時間を消費します。サプライヤーは、シフトあたりの段取り替え回数を減らし、全体的な機械稼働率を高めるため、より長い生産 run を好みます。. 数量割引は、顧客に注文をより大きなバッチに統合するインセンティブを与えます。.
材料調達がより効率的になります。. 標準的な製鉄所数量(フルシートまたはフルコイル)で板材を購入すると、単位あたりの材料コストが削減されます。顧客が端材ではなくフルシートから切断することを正当化するのに十分な部品を発注すると、, サプライヤーはそれらの節約分を還元することができます。.
数量割引を支える3つのコスト要因
段取り費用:固定費がユニットにどのように分散されるか
すべてのカスタム製造注文は段取りから始まります—特定の部品を生産するために機械、治具、プログラムを準備するプロセスです。レーザー切断の場合、段取りには部品形状をシートにネスティングすること、焦点と出力パラメータの設定、テストカットの実行が含まれます。曲げの場合、段取りには正しいパンチとダイの組み合わせの取り付けと曲げ順序のプログラミングが含まれます。.
段取り時間は固定です:機械がその後10個を切断するか10,000個を切断するかに関係なく、同じ15分かかります。. 10個の場合、各部件は 5分の段取り費用を吸収します。. 1,000個の場合、各部件は 1秒未満を吸収します。. これが、段取り費用が集中する最初の価格ティアが常に単位あたり最も高価である理由です。.
一部のサプライヤーは段取りを別のライン項目として見積もります。他のサプライヤーは単価に組み込みます。いずれにせよ、, 段取り費用が存在し、それが数量にわたってどのように分散されるかを理解することで、数量割引が妥当かどうかを評価するのに役立ちます。.
材料利用率:ネスティング効率が数量とともにどのように改善されるか
レーザー切断、パンチング、ウォータージェット切断はすべて、複数の部品を1枚の原材料シートにネスティングすることを含みます。. そのネストの効率—シートのどの程度が完成部品となり、どの程度がスクラップになるか—は、部品あたりの材料コストに直接影響します。.
低数量では、ネスティング効率はしばしば不良です。4×8フィートのシートから5個の部品を切断すると、未使用材料の大きな領域が残ります。サプライヤーは、標準的なシートストックよりも平方インチあたりのコストが高い、より小さなシートまたは端材から切断する必要があるかもしれません。.
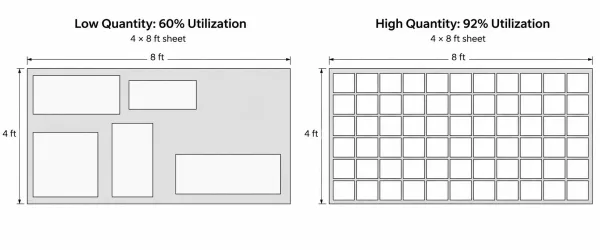
この比較は、注文数量が増えるにつれて材料利用率がどのように向上し、無駄を削減し、単位あたりの材料コストを低減するかを示しています。.
数量が増えるにつれて、ネスティングアルゴリズムは部品をより効率的に配置できます。. 50個の場合、ネストはシートの85%を使用するかもしれません。500個の場合、92%に達するかもしれません。. この材料利用率の向上は直接的に 単位あたりの材料コストの低減につながり、プライスブレイクに反映されます。.
ボリュームエコノミクス:生産スケジューリングがコストに与える影響
段取りと材料以外にも、大口注文に有利な生産スケジューリングの効率性があります:
機械の段取り替え。. 機械がある品番から別の品番に切り替わるたびに、ダウンタイムが発生します。. 大口注文は生産シフトあたりの段取り替え回数を減らし、機械が再設定よりも切断に費やす時間が増えることを意味します。.
バッチ処理。. バリ取り、粉体塗装、組立などの一部の二次加工は、同一部品の連続フローで実行するとより効率的です。. これらの加工の単位あたりコストは、バッチサイズが大きくなるにつれて低下します。.
品質検査。. 初品検査では、主要寸法の測定と結果の記録が必要です。. 小口注文の場合、単位あたりの検査コストは高くなります。大口注文の場合、それは無視できる程度です。.
在庫と物流。. 1,000個を1回の出荷で送る方が、10個を100回の個別出荷で送るよりも、部品あたりのコストが低くなります。. サプライヤーはこれを価格構造に反映させています。.
数量割引見積書の読み方
一般的なプライスブレイク見積もりは以下のようになります:
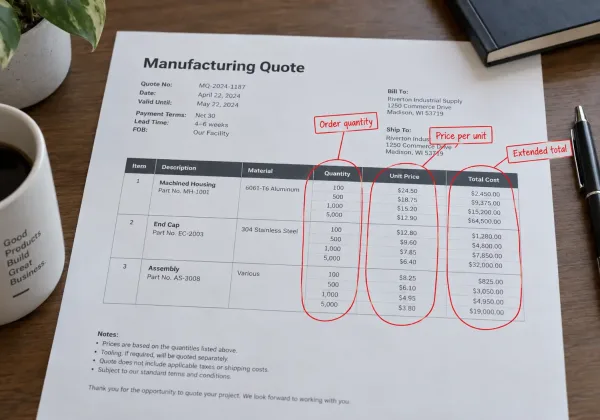
この注釈付きの例は、プライスブレイク見積もりの読み方を示しており、ティアの閾値、単価、総コストなどの重要な要素を強調しています。.
| プロセス経路 | 一般的なRa | 表面特性 |
|---|---|---|
| 研磨ベルト/ブラシ(No. 4仕上げ) | 4~0.8 µm | 方向性のあるグレイン、線状テクスチャ |
| ビーズブラスト(微細ガラスビーズ) | 8~1.6 µm | 無方向性、均一なディンプルテクスチャ |
| 粉体塗装(サテン配合) | 塗膜依存;ベアメタルのRaとは直接比較不可 | 滑らかで無方向性の光沢 |
| 化学エッチング | 2~0.6 µm | 無方向性、非常に微細なマットテクスチャ |
最初に確認すべきことは、プライスブレイクが実際のコスト削減を反映しているのか、それとも単なるマーケティング戦略なのかということです。. サプライヤーにコストドライバーの内訳を依頼してください: 段取りにいくら、材料にいくら、生産効率にいくらかかるのか。.
次に注意すべきことは、 クリフ効果—コストドライバーに大きな変化がないにもかかわらず、2つのティア間で突然急激な価格下落が起こることです。これは時に、サプライヤーが自社の生産スケジュールに合った特定の注文数量にあなたを誘導したい場合に発生します。.
3番目に考慮すべきことは、各ティアの単価が同じ作業範囲を含んでいるかどうかです。. 低い単価は、高いティアに含まれていた二次加工(バリ取り、仕上げ、検査)を除外している可能性があります。.
どのティアが最もお得かを評価する方法
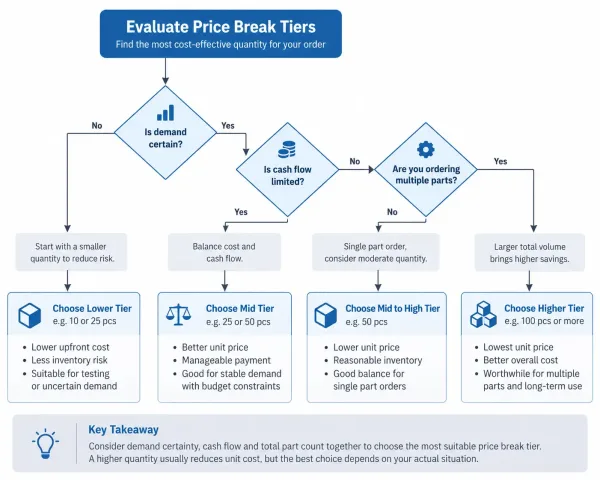
このフローチャートは、需要の確実性、キャッシュフロー、総コストの考慮事項に基づいて最適な数量ティアを選択するための意思決定フレームワークを提供します。.
最も低い単価が常に最も低い総コストを意味するわけではありません。. どのティアがあなたのプロジェクトに適しているかを評価するには、以下を考慮してください:
総所有コスト。. 見積価格以外に、以下を考慮してください 在庫保管コスト、保管スペース、および設計変更により部品が陳腐化するリスク。.
需要の確実性。. 今後12か月以内に1,000個すべてを使用する自信があるなら、より大量のティアが理にかなっています。. 需要が不確実な場合、単価が高くても、より少量のティアの方が財務的に安全な決定かもしれません。.
キャッシュフローへの影響。. A 1,200個の注文は、250個の注文よりも多くの資金を拘束します。スタートアップや予算が厳しいプロジェクトの場合、, 単価が高くても、より少量のティアが必要になる場合があります。.
サプライヤーとの関係。. 繰り返し注文する予定がある場合、, 少量から始めることで、大量にコミットする前に品質と納期の信頼性を評価できます。.
購買担当者のための実践的なヒント
コスト内訳を依頼してください。. 単価のうち段取り、材料、生産コストがどの程度を占めるかを理解することで、以下を特定するのに役立ちます どこで節約が本物であり、どこでそうでないかを。.
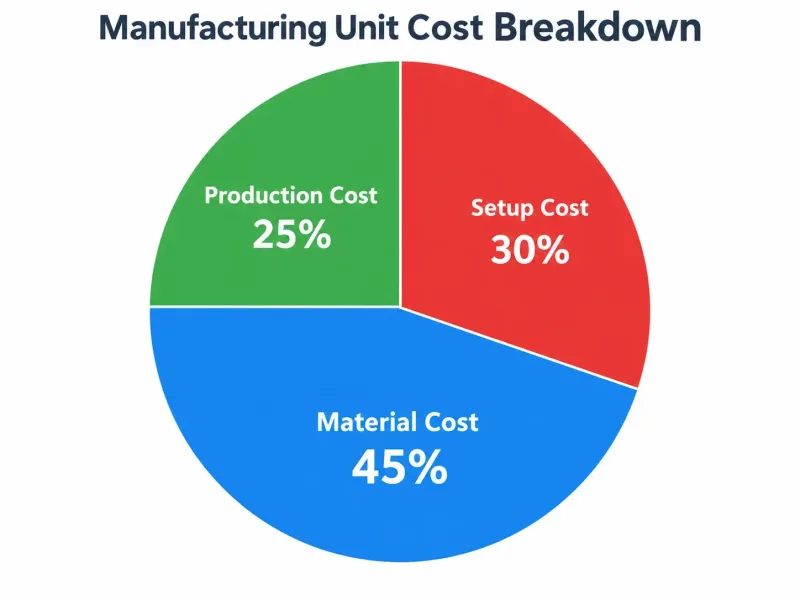
この円グラフは、カスタム製造において段取りコスト、材料コスト、生産コストが通常どのように単価に寄与するかを示しています。.
標準シートサイズ向けの設計。. 標準的な4×8フィートの板材に効率的にネスティングできる部品は、カスタムサイズの板材を必要としたり、過剰なスクラップが発生する部品よりも常に低コストになります。.
注文の統合を検討しましょう。. 複数の品番がある場合は、サプライヤーがそれらを単一の生産バッチで処理できるかどうかを確認し、全体の段取りコストを削減できるか尋ねてみましょう。.
価格だけでなく、数量ティアの閾値についても交渉しましょう。. 数量の区切りを50個から40個に変更することが、50個ティアでの5%の値引きを交渉するよりも、在庫計画にとって理にかなっている場合があります。.
隠れたコストに注意しましょう。. 低い単価には含まれていない可能性があります 梱包、検査書類、または二次加工 これらは当初の見積もりに含まれていたものです。.
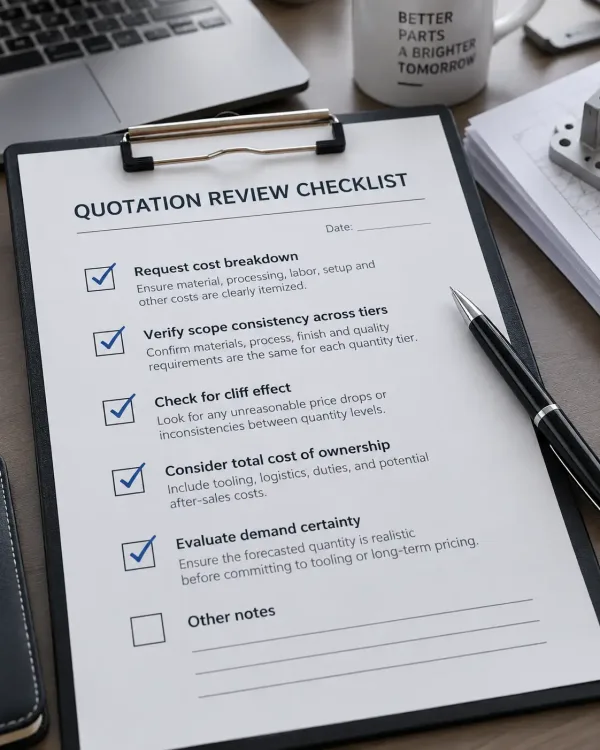
このチェックリストは、メーカーからの段階的価格見積もりを検討する際に、購買担当者が確認すべき主要項目をまとめたものです。.
重要なポイント
- 価格ブレークは実際のコスト効率を反映しています: 固定段取りコストがより多くのユニットに分散され、材料のネスティングが改善され、生産スケジューリングがより効率的になります。.
- 最も低い単価が常に最良の取引とは限りません—総所有コスト、需要の確実性、キャッシュフローへの影響を考慮してください。.
- ��のコスト要因(段取り、材料利用率、数量)を理解する 見積もりをより正確に評価し、知識に基づいた立場で交渉することができます。.
- 各ティアの根拠を説明するようサプライヤーに求めましょう。. 透明性のある価格構造は、適切に運営された製造業務の証です。.
よくある質問
次の板金プロジェクトの価格ブレークの評価に支援が必要ですか?
図面をアップロードして、無料のDFMレビューと明確な価格ティアの説明付きの透明な見積もりを取得してください。.