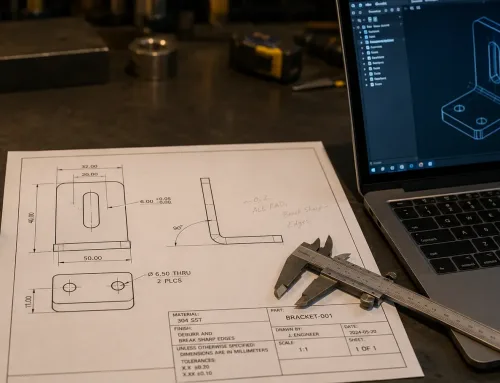
新しい筐体プロジェクトのために海外の板金サプライヤーを選定しました。見積もりは競争力があり、リードタイムも問題なく、エンジニアリングチームはDFMフィードバックを確認済みです。生産開始前に、最後のゲートが1つ残っています。初品検査(FAI)です。 サプライヤーからFAI図面パッケージの提出を求められ、どの板金加工図面を送るべきか、どのように記載すべきか、またサプライヤーから何を返送してもらうべきかが正確には分かっていないことに気づきます。
このギャップは、あるべきよりはるかに一般的です。購買チームがPDF図面と材料仕様を送り、サプライヤーが初品を製造してレポートを提出すると、重要寸法の半分がフラグ付けされていなかったため、まったく検査されていなかったことが発覚します。あるいは、バルーン付き図面の番号付けがForm 3 の記入項目と一致していません。あるいは、材料証明書が初品に使用されたロットとは異なるロットを参照しています。これらのエラーはそれぞれ、タイムゾーンをまたいだ数日間のやり取りを要し、生産開始を遅らせます。
本ガイドでは、海外の板金サプライヤー向けにFAI図面パッケージを準備し、送付し、レビューする方法 を説明します。必要なファイル、重要特性のマーク方法、国境を越えた要件の伝え方、返送された内容のレビュー方法までをカバーします。
板金部品向けFAI図面パッケージの構成内容
FAI図面パッケージとは、何を作るべきか、板金品質管理の下でどのように測定するか、そして量産開始前にどのような証拠を提出すべきかをサプライヤーに明確に伝える一連の文書です。 板金部品の場合、このパッケージにはあらゆる製造工程に共通して適用される中核的なファイルセットに加え、切断、曲げ、溶接、仕上げの固有の変動要因に対応するいくつかの追加項目が含まれます。
すべてのパッケージに必要なコアファイル
板金部品向けの完全なFAI図面パッケージには、最低限以下を含める必要があります:
- 2Dエンジニアリング図面(PDF) — 寸法と公差、GD&T指示、基準(データム)参照、材料グレード、仕上げ要件、溶接記号、金物仕様がすべて記載されていること。これが検査における唯一の正式な情報源です。
- 3D CADファイル(STEP形式) — 2D図面だけでは成形後の形状を完全に記述できない複雑な形状の場合に使用します。STEPは、CADシステム間で最も広く互換性のある形式です。
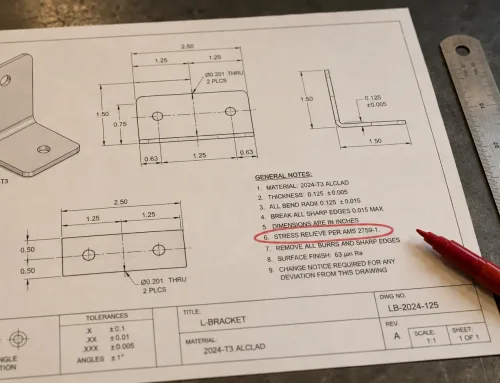
- 材料仕様 — 正確なグレード、テンパー、板厚を明記します。「鋼材」ではなく「SPCC冷間圧延鋼板、1.5 mm」や「5052-H32アルミニウム、2.0 mm」のように記載します。材料規格の参照(例:ASTM A1008、EN 10130)も含めてください。
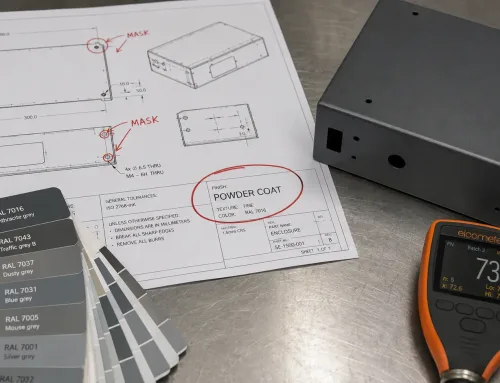
- 表面仕上げ仕様 — 仕上げの種類(粉体塗装、亜鉛めっき、アルマイト処理)、色コード(RAL、Pantone、またはカスタム)、塗膜厚の範囲、および外観基準や承認済みサンプル。
- 品質要求事項の概要 — FAIが必要かどうか、使用する報告フォーマット(AS9102フォーム、PPAP、またはサプライヤーの社内形式)、重要品質特性、ロット検査のAQLレベル、および必要な認証(ミルシート、めっき報告書、溶接資格)を指定します。
- 金具および組立部品リスト — PEMナット、スタッド、スペーサー、ヒンジ、ガスケット、ラベル、およびサプライヤーが取り付ける必要のある部品と、別途供給する部品を特定します。
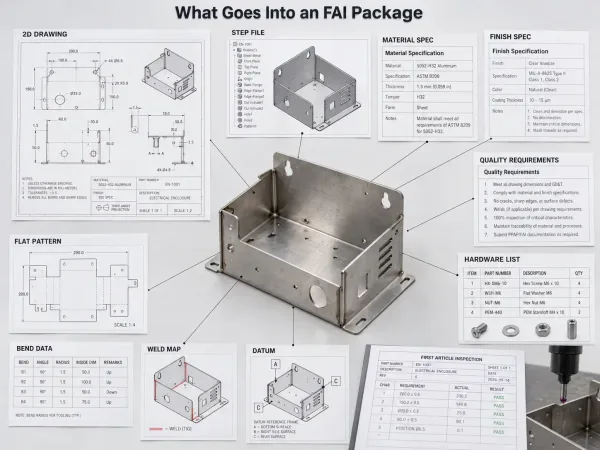
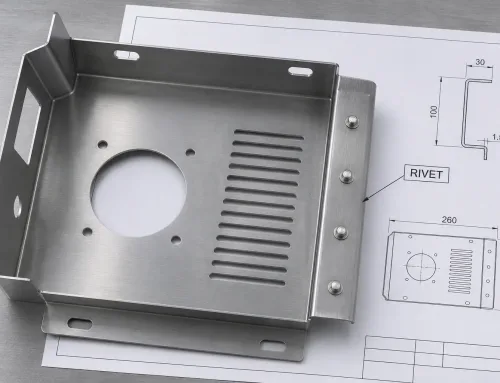
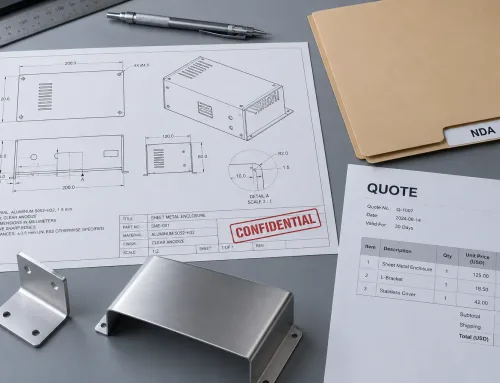
完全なFAIパッケージに必要な、エンジニアリング、材料、仕上げ、品質、および板金に関する主要ドキュメント。
このパッケージは、最も重要なコミュニケーションツールです。不完全な場合、サプライヤーは推測で不足分を埋めます。そして、推測は初回品の不適合の主な原因です。
ほとんどの購買担当者が見落とす板金特有の追加資料
板金加工には、切削部品や成形部品にはない変動要因があります。FAIパッケージでは、追加文書でこれらに対応する必要があります:
- 展開図またはDXF — ベンドライン、曲げ方向、曲げ補正を含む展開形状を示します。これは、複雑な曲げ順序を持つ部品で特に重要です。展開図は、成形後の穴位置に直接影響します。
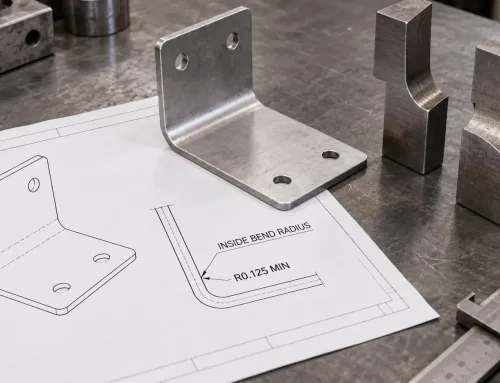
- 曲げデータ表 — 各曲げの曲げ角度、内側半径、曲げからエッジまでの距離を一覧にします。図面で「90° ±1°まで曲げ」といった一般的な注記を使用している場合は、組立上重要な箇所には個別の曲げ公差を指定することを検討してください。
- 溶接マップまたは溶接記号詳細 — 溶接アセンブリの場合、継手の種類、溶接サイズ、および非破壊検査(NDT)の要求事項を特定する溶接マップ。図面上の溶接記号は出発点ですが、別途の溶接マップは、言語の壁を越えた解釈の誤りを減らします。
- 組立図 — 部品が複数コンポーネントのアセンブリである場合は、コンポーネントの関係、金具の位置、および嵌合の要求事項を示す分解図または組立図を含めてください。
- 検査用データム参照 — 寸法検査のデータムとして使用される面や形状を明確に特定します。板金では、データムの選択はCMM測定時の部品の治具固定方法に影響し、データムの誤解はForm 3全体を無効にする可能性があります。
これらの追加項目は、単純なブラケットやフラットパネルには常に必要というわけではありません。しかし、成形筐体、溶接アセンブリ、外観面を持つ部品の場合、これらを省略することは、海外サプライヤーが不完全または不正確なFAIレポートを提出する最も一般的な理由の一つです。
サプライヤーが実際に使用できるバルーン図面の作成方法
バルーン図面(バブル図面や検査図面と呼ばれることもあります)とは、測定可能なすべての形状に、円で囲んだ一意の連番(「バルーン」または「バブル」)を割り当てたエンジニアリング図面のコピーです。これらの番号はAS9102 Form 3の明細項目に対応しており、確定した図面改訂版と検査結果との間に追跡可能なリンクを形成します。
バルーン図面は寸法検査のための地図です。形状にバルーンが付いていない場合、その形状は検査されません。 これはFAI不合格の最も一般的な原因です。サプライヤーはバルーン付きの特性をすべて測定しますが、購買側は番号が付けられていない形状も検査されるものと期待していたのです。
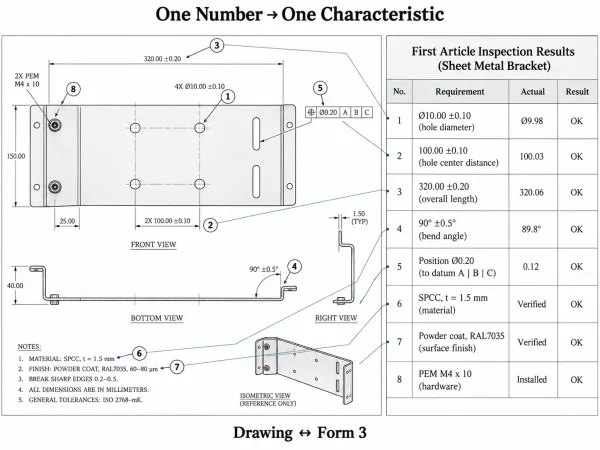
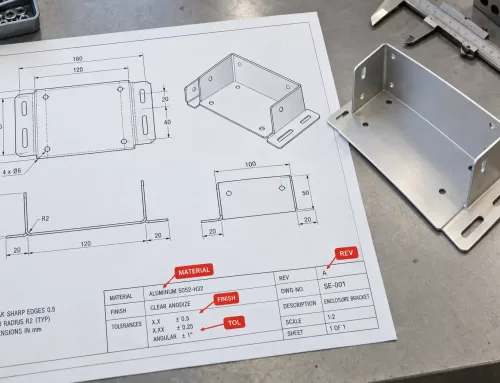
番号付き特性がForm 3の検査結果にどのように対応するかを示したバルーン付きエンジニアリング図面。
バルーニングのルール:1番号、1形状、曖昧さなし
原則はシンプルです。図面上の測定または検証が可能なすべての寸法、公差、注記、仕様には、それぞれ独自のバルーン番号が付けられます。これには以下が含まれます:
- すべての寸法公差(長さ、幅、穴径、スロット寸法)
- 幾何公差(平面度、垂直度、真位置度、輪郭)
- 表面仕上げ指定(Ra値、コーティング厚)
- タイトルブロックまたは注記に記載された材料およびめっき仕様
- 金物指定(例:「Install 4× PEM S-M3-2」)
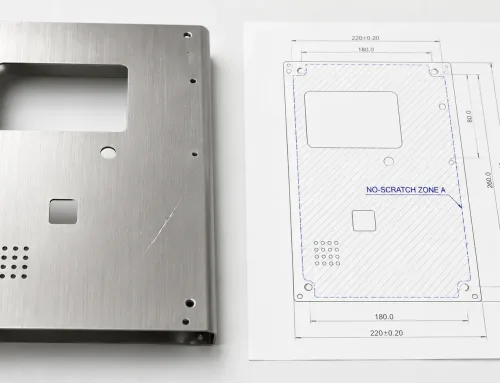
- 特殊工程注記(例:「Deburr all sharp edges」「No scratch on visible surfaces」)
複数の特性を1つのバルーン番号にまとめてはいけません。図面に同じ直径で位置が異なる4つの取付穴が示されている場合、各穴にはそれぞれ独自のバルーンが付けられます。直径が同一であっても、位置は別個の特性です。
バルーンの番号付けは一貫したパターンに従う必要があります。ほとんどのサプライヤーは、図面の左上から時計回りに進む連番(1、2、3…)を期待していますが、具体的な順序よりも一貫性と完全性の方が重要です。重要なのは、図面上のすべてのバルーンに対応する行がForm 3にあり、Form 3のすべての行に対応するバルーンが図面上にあることです。
FAI承認を遅延させる一般的なバルーニングミス
サプライヤー側で、FAIパッケージが返却または遅延する最も頻繁なバルーニングエラーは以下の通りです:
- タイトルブロックの仕様の欠落。 タイトブロックに記載されている材料グレード、一般公差(例:ISO 2768-mK)、表面仕上げは特性です。これらにバルーン番号が付いていない場合、サプライヤーが検証しない可能性があり、FAIパッケージが不完全になります。
- 検査項目として含まれている基準寸法。 基準寸法(括弧内に表示または「REF」と表示)は情報提供のみを目的としており、バルーン番号を付けるべきではありません。これらをForm 3に含めると検査時間が無駄になり、合否判定が必要かどうかについて混乱を招きます。
- 図面改訂間の番号付けの不整合。 Rev Aのバルーン付き図面を送信し、その後Rev Bに更新すると、バルーン番号がずれる可能性があります。サプライヤーが古い番号付けに基づいて検査を開始し、あなたが新しい番号付けでレビューすると、すべての不一致がエラーに見えます。改訂が変更された場合は、常に図面のバルーンを付け直してください。
- 単一の特性として扱われるGD&T指示。 直径公差を伴う真位置度指示は1つの特性ですが、2つのデータム形状を参照しています。バルーンが指示全体——公差値、データム参照、材料条件修飾記号(MMC/LMC)——を捉えていることを確認してください。位置番号だけでなくです。
海外サプライヤーの場合、これらのミスは通信の遅延によって増幅されます。国内サプライヤーなら5分の電話で解消できるバルーン付けのエラーも、タイムゾーンをまたぐと解決に24–48時間かかることがあり、FAIサイクルに数日が追加されます。
重要特性としてマークすべき板金部品の特徴
板金部品のすべての寸法が同じレベルの精査に値するわけではありません。典型的な成形筐体には80–150 個のバルーン付き特性があるかもしれませんが、そのうちわずか10–20個だけが組立、機能、または安全性に対して本当に重要であり、それらには明確な受入基準が必要です。 これらの品質重要特性(CTQ)を特定し、サプライヤーに明確に伝えることで、最も重要な箇所に検査の労力を集中させることができます。
板金FAIで最も頻繁に不合格となる形状
初品検査の経験に基づくと、不適合を示す可能性が最も高い板金特性は4つのカテゴリに分類され、それぞれが特定の製造段階に関連しています:
切断工程——穴位置とスロット寸法。 レーザー切断のカーフ幅は、材料厚さ、速度、アシストガスによって変動します。厚い材料(3 mm以上)では、カーフテーパーにより、穴径が上面と下面で0.05–0.15 mm異なることがあります。部品の端部近くのスロットや切り欠きも熱歪みが発生しやすく、特にステンレス鋼で顕著です。
曲げ加工段階 — 曲げ角度と曲げ部から穴までの距離。 スプリングバックは、板金曲げ加工で最も一般的に発生する変動要因です。板厚1.5 mmの冷間圧延鋼板を90°に曲げた場合、材料の硬さ、金型の曲げ半径、プレスブレーキの設定条件によって、通常1~3°のスプリングバックが発生します。 サプライヤーがオーバーベンド(過曲げ)によって補正しても、複数の曲げ部が相互に影響する部品では、最終的な曲げ角度が公差範囲から外れる場合があります。また、成形中に中立軸の位置が変化するため、曲げ部を基準とした穴位置にもずれが生じます。展開図上で曲げ線から10 mmの位置に配置した穴が、成形後の製品では曲げ端部から9.5 mmまたは10.5 mmの位置になる可能性があります。
溶接工程 — 溶接サイズ、継手のアライメント、および歪み。 溶接されたアセンブリは熱影響域を生じ、平面を歪め、穴位置をずらし、全体の外形寸法を変化させます。 ステンレス鋼製筐体へのTIG溶接は、300 mmの範囲にわたり、隣接する面を平面度から0.5–1.5 mmずらすことがあります。 軟鋼へのMIG溶接は、単位入熱あたりの歪みは小さくなりますが、薄板(1.2 mm未満)では制御が困難です。
表面仕上げ工程 — コーティング厚と密着性。 粉体塗装は面ごとに60–120 µmを加えます。組立公差が厳しい部品では — 例えば、0.5 mmのクリアランスでチャンネルにスライドするパネル — コーティング厚だけで干渉が生じる可能性があります。ねじ部、接地ポイント、ガスケット面には、コーティングの堆積を防ぐためのマスキングが必要になる場合があり、図面にマスキングが指定されていない場合、サプライヤーはそれを実施しないことがあります。
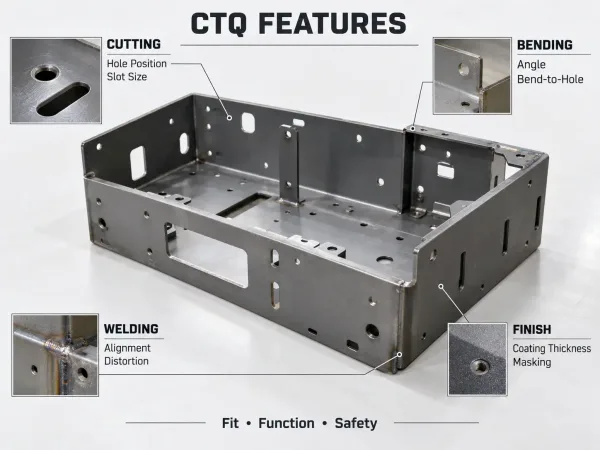
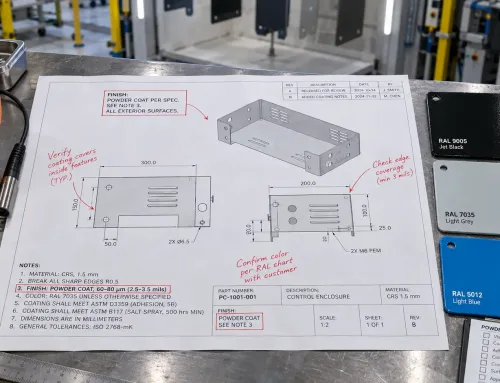
切断、曲げ、溶接、および表面仕上げに関連する重要シートメタル検査特性。
重要品質特性(CTQ)リストの作成方法
CTQリストは、バルーン付き図面の特性の優先順位付きサブセットであり、どの特性に100%検査、より厳しい受入基準、または特定の測定方法が必要かを特定します。作成手順は次のとおりです:
- まず組立インターフェースから始めます。 他の部品と嵌合する形状 — 取付穴、位置決めピン、スロット&タブ接合、ガスケット面 — は自動的に重要となります。 嵌合しなければ、アセンブリは失敗します。
- 安全上重要な形状を追加します。 構造、電気、圧力境界用途の部品では、安全に影響する形状(溶接溶込み、穴縁距離、応力点の材料厚さ)は、公差値にかかわらず重要としてマークする必要があります。
- 既知の工程変動がある形状を含めます。 長いフランジの曲げ角度、曲げ線近傍の穴位置、溶接パネルの平面度、および外観面のコーティング厚さは、本質的に変動します。これらを重要としてマークすることで、サプライヤーが公差内であると仮定するのではなく、測定を行うようになります。
- 再作業が困難な形状をフラグします。 特定の形状の不適合により部品の廃棄が必要になる場合(例:表面を損傷せずにリーマ加工ができない成形部品の過大な穴)は、サプライヤーが段取り時に十分な注意を払うよう、重要としてマークします。
CTQリストは、独立した文書、または検査要件表の中で明確にマークされた列とすべきであり、サプライヤーの検査チームが見落とす可能性のある図面注記に埋め込んではいけません。
国境を越えてFAI要件を明確に伝達する方法
FAIパッケージの技術的内容は、それを正しく解釈するサプライヤーの能力にしか及ばないものです。 買い手が米国または欧州にあり、サプライヤーがアジアにある場合、本来は完全なパッケージであっても、コミュニケーション特有のいくつかのリスクがそれを損なう可能性があります。
国境を越えた誤解を防ぐ4つの情報
技術ファイルに加えて、海外サプライヤーに送るすべてのFAIパッケージに以下の4項目を含めてください:
- 1ページのFAI要件サマリー。 これは図面や品質仕様の代替ではなく、以下を記載した1ページの文書です。使用する図面の改訂版、従う報告フォーマット(AS9102、PPAP、または貴社のテンプレート)、CTQとなる特性、製作するサンプル部品の数、FAI提出の期限。この文書は、サプライヤーの品質チーム向けのクイックリファレンスシートとして機能し、15ページの品質仕様の中で重要な要件が見落とされる可能性を低減します。
- 承認された図面の改訂番号 — 3か所に記載します。 図面のタイトルブロック、FAI要件サマリー、および発注書に記載してください。改訂版の不一致は、国境を越えたFAIにおける最も一般的な文書エラーです。 図面にはRev C、POにはRev Bと記載され、FAI要件サマリーに改訂版の記載がない場合、サプライヤーは推測する必要があり、多くの場合、誤って推測します。
- 正式名称を記載した参照規格の一覧。 「ISO公差」と書かず、一般公差には「ISO 2768-mK」と書いてください。「ASTM材料」と書かず、「ASTM A1008 CS Type B」と書いてください。海外のサプライヤーは多数の顧客と取引しており、それぞれが異なる規格の好みを持っています。曖昧な参照は推測を招きます。
- 技術的な質問のための連絡先情報 — 期待される応答時間を含みます。 図面の解釈に関する質問に回答できるエンジニアの氏名とメールアドレスを記載し、技術的な明確化に対する期待される回答時間を明記してください。サプライヤーが質問を送信し、回答を3営業日待つ場合、FAIのスケジュールはそれに応じて延びます。「技術的な質問には24時間以内に回答します」 と期待値を事前に設定しておくことで、プロセスが滞りなく進みます。
ファイル命名、リビジョン管理、言語の明確性
ファイル管理の小さな詳細が、国境を越えた作業において重大な遅延を引き起こす可能性があります:
- 一貫したファイル名規則を使用してください。 「DWG-12345-RevC-FAI.pdf」というファイル名は明確です。「final_drawing_v3_approved_USE_THIS_ONE.pdf」というファイル名は明確ではありません。すべてのファイル名に部品番号、改訂レベル、ファイルの目的を含めてください。
- 送信前に改訂版を確定してください。 図面を送信した後、サプライヤーがすでにFAIを準備している間に更新すると、バルーン番号が変更される可能性があり、検査計画の改訂が必要になる場合があり、スケジュールがリセットされます。FAIプロセスを開始する前に、図面が最終改訂版であることを確認してください。
- 業界標準でない略語は避けてください。 冷間圧延鋼を指す「CRS」やステンレス鋼を指す「SS」は、製造業界では普遍的に理解されています。「ABC仕上げ」や「Project Falcon仕様」のような社内略語はそうではありません。自社で独自コードを使用している場合は、用語集を添付するか、仕様名の正式名称を使用してください。
- 曖昧さが生じる可能性がある場合は、メートル法とインチ法の両方で寸法を記載してください。 海外の板金サプライヤーの多くはメートル法で作業しています。図面でインチ法の寸法を使用している場合は、サプライヤーの検査装置やCMMソフトウェアがインチ単位で校正されていることを確認するか、解釈エラーを減らすために換算したメートル法の参照値を提供してください。
サプライヤーから返送されたFAIパッケージのレビュー方法
サプライヤーが提出するFAIパッケージは、ファイルして忘れてしまうような文書ではありません。これは、生産を承認する前に元の要求仕様と照合して検証する必要がある品質記録です。 レビュープロセスに時間を要する必要はありませんが、体系的である必要があります。
5点レビューチェックリスト
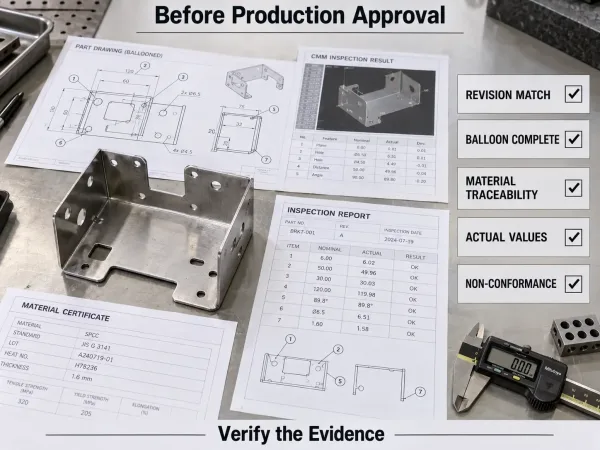
図面改訂、バルーンの完全性、材料トレーサビリティ、測定値、および不適合記録を示すFAIレビュー。
海外の板金サプライヤーからFAIパッケージを受け取ったら、個々の測定値を確認する前に、以下の5項目をチェックする:
- 図面改訂の一致。 Form 1 のバルーン番号と、Form 3 で参照されている図面改訂が、FAI要求仕様サマリーで指定した改訂と一致することを確認してください。これは最初のチェックです。改訂が一致しないと、以降のすべての測定値が無効になるためです。
- バルーンの完全性。 図面上のバルーン番号を数え、Form 3 の行数と比較してください。図面に 87 個のバルーンがあり、Form 3 に 82 行しかない場合、5つの特性が検査されていません。 作業を進める前に説明を求めてください。欠落している形状は、正しく除外された参照寸法である可能性もあれば、見落とされた重要形状である可能性もあります。
- 材料証明書のトレーサビリティ。 Form 2 に添付されている材料証明書(ミル試験成績書)が、初品に使用された材料と同じヒート番号またはロット番号を参照していることを確認してください。 別のロットからの一般的な証明書はトレーサビリティがなく、受け入れるべきではありません。板金については、証明書に正しい板厚が記載されていることを確認してください。コイル間の板厚変動は、不適合の実際の原因となります。
- 合否だけでなく、実測値。 変動特性(数値公差付きの寸法)については、サプライヤーは実測値を報告する必要があります —「PASS」だけでなく。 実測値により、各寸法が公差境界にどの程度近いかを確認できます。6.0 ±0.1 mm と指定された穴径が 6.09 mm と測定された場合、技術的には合格ですが、不合格まで 0.01 mm しかありません。このデータは、工程能力の評価や、量産時にサプライヤーが公差を一貫して維持できるかどうかの予測に重要です。
- 不適合の文書化。 特性のいずれかが公差外の場合は、測定値、公称値からの偏差、および提案する処置(現状使用、手直し、または廃棄)とともに、不適合として文書化する必要があります。 複雑な部品で不適合のないクリーンなFAIレポートは、必ずしも品質の証拠とは限りません—サプライヤーが測定を十分に注意深く行っていない可能性があります。
拒否をトリガーすべきレッドフラグ
5点チェックリストに加えて、FAIパッケージの特定のパターンは、より深い工程管理の問題を示している:
- すべての測定値が公称値として報告されている。 Form 3 のすべての寸法が、小数点以下の変動なしに正確な公称値(例:50.00、25.00、10.00)を示している場合、測定値は実際の部品から取得されたものではなく、捏造された可能性が高いです。 実際の測定値には常に何らかの変動が生じます。
- スクリーンショットやポイントマップのないCMMレポート。 グラフィカルなコンテキストなしに数値を列挙したCMMレポートは、部品のどこで測定が行われたかを証明するものではありません。測定点を部品形状に重ねて表示したスクリーンショットまたは寸法マップを要求してください。
- 初品生産日の数か月前の日付が記載された材料証明書。 これは、その証明書が初品に使用されたものとは異なる材料ロットのものである可能性を示唆しています。
- アセンブリの機能試験データがない。 部品がハードウェア付きのアセンブリである場合、FAIには、ハードウェアが正しく取り付けられ、アセンブリが対応する部品に適合することを示す証拠を含める必要があります。 アセンブリに対する寸法のみのFAIは不完全です。
DFMフィードバックにFAIウィンドウを活用する方法
FAI期間は、変更コストが劇的に増加する前に、設計または工程の変更を行う最後の機会です。 サプライヤーが初品から量産に移行すると、曲げ順序の変更、穴の位置変更、公差の調整には、金型の変更、再プログラミング、場合によっては再検査が必要になり、いずれもコストと遅延を増大させます。
FAIプロセス中、サプライヤーのエンジニアは生産意図の治具とプロセスを使用して初めて部品を製造している。この時に、CADモデルでは見えない実用的な問題を発見する:
- プレスブレーキの金型と隣接するフランジとの間で干渉を引き起こす曲げ順序、別の曲げ順序または逃げカットが必要になります。
- 技術的には公差内であるものの、溶接の熱影響域に位置する穴位置であり、穴周辺の材料を弱めます。
- 工程が安定して維持できるよりも厳しい公差は、部品の機能を向上させることなく、検査コストと不良率を増加させます。
- 後続の工程と矛盾する表面仕上げ要求 — 例えば、接地点のためにマスキングが必要な粉体塗装面だが、マスキング領域が指定されていない場合など。
サプライヤーがFAI中にこれらの問題を特定し、DFM提案として伝えてくれる場合、それらを図面への抵抗ではなく、貴重なエンジニアリング入力—サプライヤーの初品検査を評価する一環—として扱ってください。 FAI段階でのDFM変更の受け入れ—例えば、非重要特性の±0.1 mm公差を±0.2 mmに緩める、または穴を曲げ線から2 mm離す—は、通常、金型コストはかからず、生産において大幅なコスト削減につながります。
優れた海外サプライヤーは、FAI提出物の標準セクションとしてDFM所見を含めています。サプライヤーが含めていない場合は、明示的に依頼してください:「初回生産時に確認したDFM推奨事項や工程能力に関する懸念事項を含めてください。」
よくある質問
SR-MFGは、海外OEMバイヤーのカスタム板金部品に対し、バルーン図、AS9102準拠レポート、材料証明書、および初回品工程に組み込まれたDFMフィードバックを含む完全なFAI文書パッケージを提供しています。 プロジェクトの要件をご相談いただくには、当社のエンジニアリングチームまでお問い合わせください。