大量生産のジレンマ:レーザー切断能力が制約となる時
必要なのは 月産10,000個の板金部品です。レーザー切断サービスを検索すると数十のサプライヤーが見つかりますが、その量を実際に納品できるのはどこでしょうか?これが大量生産のジレンマです:レーザー切断は精度と柔軟性に優れていますが、 能力の制約により、単純な調達タスクが複雑な評価課題に変わり得ます.
問題は十分な機械を持つサプライヤーを見つけることだけではありません。彼らの業務全体——設備構成、自動化レベル、ワークフロー最適化、材料サプライチェーン、品質管理システム——が、品質や納期を損なうことなく、要求される量で安定した生産を維持できるかを見極めることです。
本ガイドでは、大量板金注文におけるレーザー切断能力を評価するための体系的なフレームワークを提供します。特定の部品にとって「大量」とは実際に何を意味するかの定義方法、マーケティング上の主張を超えたサプライヤー能力の評価方法、代替プロセスが必要となる可能性の理解、そして規模に対応するコスト最適化戦略の実施方法を学べます。
大量板金レーザー切断注文を定義するものとは?
“「大量」は相対的なものです。 1mmステンレス鋼製の単純なブラケットの場合、 月産5,000個 が大量と見なされるかもしれません。複数の曲げ、溶接品、表面処理を伴う複雑な筐体の場合、 月産1,000個 が相当な生産規模となる可能性があります。
材料別の量のしきい値
材料が異なれば切断速度と能力に影響します:
- 軟鋼(CRS):最速の切断速度;大量生産のしきい値は通常 月産5,000~10,000個 から始まり、板厚と複雑さに依存します
- ステンレス鋼:材料硬度により切断速度が低下;大量生産のしきい値は 軟鋼より30~50%低い
- アルミニウム場合があります
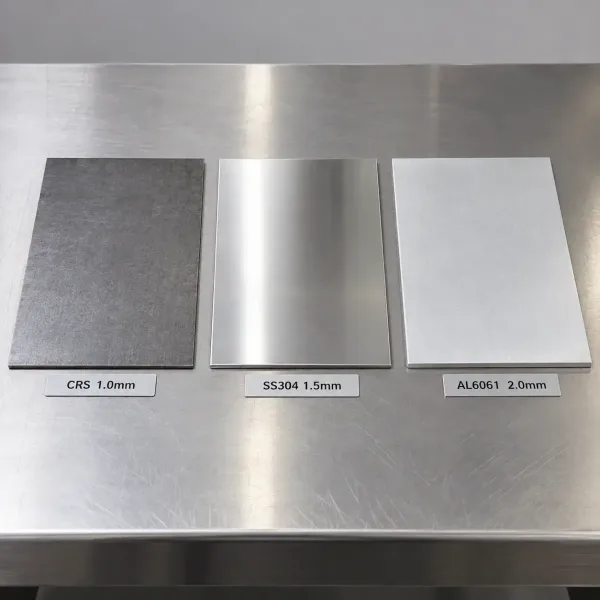
この画像は、軟鋼、ステンレス鋼、アルミニウムの3種類の板金材料サンプルを並べて表示しており、それぞれに材料の種類と一般的な板厚がラベル付けされ、レーザー切断における材料の多様性を示しています。
この画像は、軟鋼、ステンレス鋼、アルミニウムの3種類の板金材料サンプルを並べて表示しており、それぞれに材料の種類と一般的な板厚がラベル付けされ、レーザー切断における材料の多様性を示しています。
複雑さに基づく量の定義
- 部品の複雑さは能力に劇的な影響を与えます:単純なフラットパターン :大量とは
- 1台あたり月産10,000個以上を意味する場合があります 複数の特徴を持つ複雑な形状 :大量とは
- 月産1,000~3,000個となる場合があり、サイクルタイムが長くなります
二次加工を必要とする部品
:曲げ、溶接、仕上げは実効レーザー切断能力を低下させます
- 大量生産の業界標準:1回のご注文につき1~500個
- 中量生産:1回のご注文につき500~5,000個
- 大量生産:1回のご注文につき5,000個以上、または毎月1,000個以上の継続的なご注文
重要なポイント:大量生産とは単に数量の問題ではなく、体系的な生産能力計画を必要とする、継続的で再現可能な生産を意味します。
レーザー切断能力を決定する主要因子
生産能力を理解するには、レーザー加工機の台数だけを見るのでは不十分です。 実際の生産能力は、相互に関連する4つの要素によって決まります。
設備構成と自動化レベル
機械の台数と種類:ファイバーレーザー加工機を10台保有するサプライヤーは、CO2レーザーを3台保有するサプライヤーよりも理論上の生産能力が高くなりますが、 機械の年式、出力(1kW~12kW以上)、メンテナンス状況も同等に重要です.
自動化システム:
- 自動搬入・搬出:手作業によるハンドリング時間を削減します 60-80%
- マルチパレットシステム:搬入・搬出中も連続切断が可能
- 自動仕分け:手作業を介さずに部品とスクラップを分離
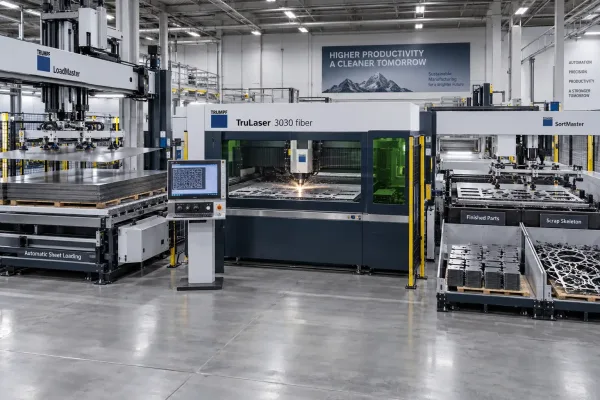
この画像は、山積みからの自動板材搬入、進行中のレーザー切断、完成部品とスクラップ材を分離する自動仕分けシステムを備えた完全自動レーザー切断システムを示しています。
例: 自動板材搬入付きの4kWファイバーレーザーは、1シフトあたり1.5~2倍多くの部品を処理できます 手動搬入の同一機種と比較して。
プロセス最適化とワークフロー
ネスティング効率:各板材のどれだけが部品となり、どれだけがスクラップになるか?最適化されたネスティングにより、材料利用率を 70%から85%以上に向上させることができ、実効生産能力に直接影響します。
切断経路の最適化:ヘッドの移動距離を最小化するソフトウェアにより、サイクルタイムを削減します 10-20%.
段取り時間の短縮:クイックチェンジノズルシステムとオフラインプログラミングにより、ジョブ間の機械停止時間を削減します。
材料管理とサプライチェーン
原材料の入手可能性:サプライヤーはお客様の数量要件に対して安定した材料供給を維持できますか?これには以下が含まれます:
- 標準的な材料グレードと板厚
- 適切な書類を伴う認定材料(MTR、CoC)
- 需要変動に対応するためのバッファ在庫
サプライチェーンの強靭性:複数の材料調達先、国内および輸入の選択肢、鉄鋼サービスセンターとの関係。
人員とシフト体制
熟練オペレーター:レーザー切断には、段取り、監視、品質チェックのための訓練された人材が必要です。
シフトパターン:
- 単一シフト:1日8時間の生産能力
- 二交代制:1日16時間の生産能力
- 24時間365日稼働:最大能力だが、堅牢なメンテナンススケジュールが必要
サプライヤーの真の生産能力を評価する方法
マーケティング資料では「大量生産能力」を謳っているが、 検証には体系的な評価が必要.
設備監査チェックリスト
以下を要求し、検証する:
- 機械設備一覧:メーカー、モデル、年式、定格出力、メンテナンス記録
- 自動化システム:積載、開梱、仕分け能力
- 支援設備:完成部品向けの曲げ加工、溶接、仕上げ設備
- ソフトウェアシステム:CAD/CAM、ネスティング、生産スケジューリング
能力算出方法
理論能力:
- 切断速度(mm/分)× 稼働可能時間 × 効率係数 = 日産量
- 例: 4kWレーザーで1mm CRSを20,000 mm/分 × 16時間 × 70%効率で切断 = 1日あたり約134,000リニアメートル
実用能力:
- 段取り時間、材料ハンドリング、品質検査、メンテナンスを考慮して理論能力を調整
- 持続的生産では通常、理論能力の60~75%
検証アプローチ:
- 類似案件の生産データを依頼する(顧客の許可を得た上で)
- 100~500個の試作運転を依頼し、実際のサイクルタイムを検証する
- 同程度の数量要件を持つ顧客の参考文献を確認する
ケーススタディ検証手法
サプライヤーのケーススタディをレビューする際:
- 具体的な数値を求める:「顧客X向けに月15,000個を切断」は「大量注文に対応」よりも価値がある“
- 顧客の参考文献を要求する:一貫性と納品実績について顧客と直接話す
- 施設を訪問する:実際の生産を視察し、オペレーターと話し、ワークフローを観察する
レーザー切断が限界に達する時:代替プロセス
レーザー切断は複雑な形状の中量生産に優れるが、特定のシナリオでは代替プロセスが有利である。
プレス加工
最適な用途: 極めて大量(50,000個以上)、単純な形状、一貫した設計
利点:
- 極めて速いサイクルタイム(部品あたり秒単位)
- 大量時の低い部品単価
- 優れた再現性
欠点:
- 高い治具コスト(
10,000−100,000+) - 治具の長いリードタイム(4~12週間)
- 設計変更には新しい治具が必要
プラズマ切断
最適な用途: 厚板(>10mm)、大型部品、低い精度要件
利点:
- 厚板の高速切断
- レーザーより低い設備コスト
- 反射率に関係なく導電性材料を切断可能
欠点:
- 精度が低い(レーザーは±0.5mmに対し±0.1mm)
- 熱影響部が大きい
- エッジ品質が粗い
ウォータージェット切断
最適な用途:熱に敏感な材料、厚い複合材、HAZを許容できない材料
利点:
- 熱影響部なし
- ほぼあらゆる材料を切断可能
- 厚板に適している(最大200mm以上)
欠点:
- レーザー切断より低速
- ランニングコストが高い(研磨材消費)
- 薄板の大量生産には不向き
CNC機械加工
最適な用途:3D形状、非常に厳しい公差、複雑な内部形状
利点:
- 2D切断では不可能な形状を実現可能
- 優れた表面仕上げ
- 非常に厳しい公差が可能
欠点:
- 2Dプロファイルではレーザー切断よりはるかに低速
- 部品単価が高い
- 除去加工による材料ロス
レーザー切断 vs. プレス加工:大量生産向け詳細比較
大量の板金部品における最も一般的な判断ポイント:レーザー切断かプレス加工か?
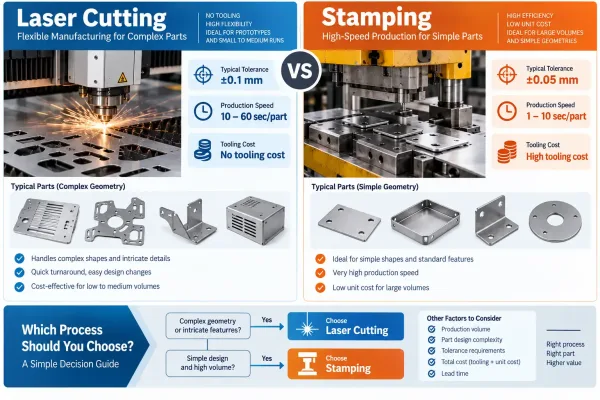
この図はレーザー切断とプレス加工のプロセスを並べて比較し、複雑な形状に対するレーザー切断の柔軟性と、大量のシンプルな部品に対するプレス加工の速度を示し、主要な仕様が記載されています。
生産能力比較
| 要因 | レーザー切断 | プレス加工 |
|---|---|---|
| 一般的な日産量 | 1台あたり500~5,000個 | 1台あたり10,000~100,000個以上 |
| 部品あたりのサイクルタイム | 10~60秒 | 1~10秒 |
| 段取り時間 | 5~15分(プログラム変更) | 2~8時間(金型交換) |
| 多品種効率 | 良好(ネスティング最適化) | 優れている(順送金型) |
精度と品質の比較
| 要因 | レーザー切断 | プレス加工 |
|---|---|---|
| 寸法公差 | ±0.1~0.2mm | ±0.05~0.1mm |
| エッジ品質 | 滑らかでバリが最小限 | バリ取りが必要な場合がある |
| 熱影響部 | 小さい(0.1~0.5mm) | なし |
| 再現性 | 非常に優れている | 非常に優れている |
コスト構造の比較
| 数量範囲 | レーザー切断 | プレス加工 |
|---|---|---|
| 試作(1~100) | $2~20/個 | $100~1,000/個(治具償却済み) |
| 小ロット(100~1,000) | $1~10/個 | $10~100/個 |
| 中ロット(1,000~10,000) | $0.5-5/個 | $1~10/個 |
| 大量生産(10,000個以上) | $0.2-3/個 | $0.1-1/個 |
柔軟性とリードタイムの比較
設計変更:
- レーザー切断:プログラム更新、即時実施
- プレス加工:新規治具が必要、 リードタイム4~12週間
初回部品のリードタイム:
- レーザー切断:1~3日
- プレス加工:6~14週間(治具製作を含む)
品種切り替えの柔軟性:
- レーザー切断:異なる部品間の切り替えが容易
- プレス加工:段取り替えが困難かつ高コスト
判断フレームワーク
レーザー切断を選ぶ条件:
- 月産10,000個未満
- 設計変更の可能性がある
- 複数の品番が必要
- 迅速な市場投入が必要
- 複雑な形状が必要
プレス加工を選ぶ条件:
- 月産50,000個以上
- 設計が安定し実証済み
- 単純な形状
- 一個あたりのコスト最小化が最重要
- 長い製品ライフサイクルが見込まれる
大量レーザー切断注文の品質管理
大量生産は品質課題を増幅させる。 100個のバッチで検査に合格しても、10,000個の生産では系統的な不良となり得る。
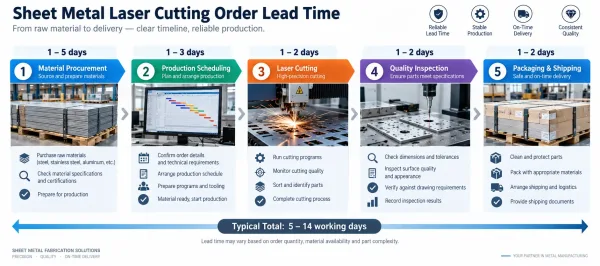
このタイムライン図は、大量レーザー切断注文のリードタイム構成要素を分解し、材料調達、生産スケジューリング、切断時間、品質検査、梱包・出荷の各段階を標準的な所要時間とともに示しています。
プロセス管理対策
統計的プロセス管理(SPC):
- 管理図による重要寸法の監視
- 不良になる前に傾向を特定
- プロセスパラメータを積極的に調整
初品検査(FAI):
- 各段取りの初回部品の包括的検査
- すべての重要寸法・特性を記録
- 本番生産前の顧客承認
工程内検査:
- 生産中の定期チェック(100~500個ごと)
- 重要部位の自動測定システム
- 表面欠陥の目視検査
品質検査システム
受入材料検査:
- 材料証明書が仕様と一致することを確認
- 材料の厚さ、表面状態、平坦度をチェック
- 生産前に不適合材料を拒否
最終検査:
- 重要特性に対する100%検査
- 非重要部位に対するサンプル検査
- トレーサビリティのための結果記録
測定機器:
- 校正済み測定工具(ノギス、マイクロメータ、CMM)
- 定期校正スケジュール
- 測定不確かさ解析
不適合品処理
封じ込め:疑わしい材料を直ちに隔離
根本原因分析:5-Why、フィッシュボーン図、8Dレポート
是正処置:症状だけでなく原因を修正
予防:再発防止のため管理を更新
リードタイムの計画と保証
大量受注には 生産スケジュールを維持するための精密なリードタイム計画が必要.
リードタイム算出方法
標準リードタイムの構成要素:
- 材料調達:標準材料は1~5日、特殊合金は2~8週間
- 生産スケジューリング:待ち時間は1~3日
- 切断時間:部品の複雑さと数量に基づく実際の機械加工時間
- 二次加工:曲げ、溶接、仕上げ(該当する場合)
- 品質検査:検査および書類作成に1~2日
- 梱包および輸送:1~2日
単純なブラケット5,000個の計算例:
- 材料:1日(在庫材)
- スケジューリング:1日
- 切断:2日(機械時間10時間)
- 検査:1日
- 梱包:1日
- 合計:6営業日
リードタイムに影響する要因
需要変動:季節変動、プロモーションによる急増
材料の入手可能性:汎用材料 vs. 特殊材料
生産の複雑さ:単純な切断 vs. 複雑な組立
—検査レベル、サンプリング計画、必要に応じて初品検査:標準検査 vs. 強化検査プロトコル
サプライヤーの生産能力稼働率:サプライヤーの繁忙度は?
リードタイム保証措置
契約条件:
- 納期遅延に対する違約金条項
- 早期納品に対するボーナス(クリティカルな場合)
- 不可抗力の定義
コミュニケーションプロトコル:
- 週次の進捗報告
- 遅延の可能性に対する早期警告
- 代替案の協議
バッファ戦略:
- 重要部品の安全在庫
- 複数の認定サプライヤー
- 柔軟なスケジューリング調整
大口注文のコスト最適化戦略
大量発注は、体系的な最適化を通じて大幅なコスト削減の機会を生み出します。
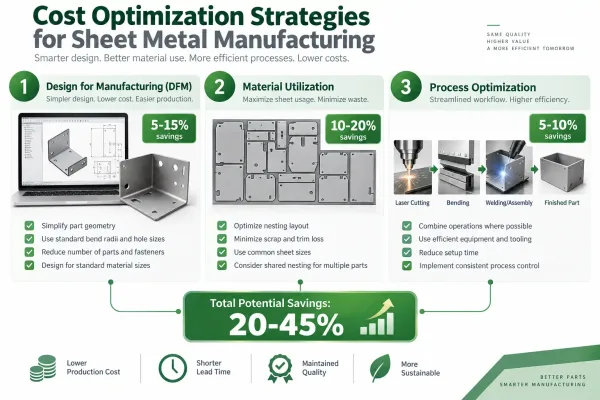
このインフォグラフィックは、大量レーザー切断における3つの主要なコスト最適化戦略を示しています:設計段階での製造最適化(DFM)、材料利用率の向上、プロセス最適化であり、各カテゴリーの具体的な削減率も記載されています。
ボリュームディスカウント戦略
段階的価格設定:以下の数量で価格ブレークを交渉 1,000個、5,000個、10,000個
長期契約:数量コミットメント付き年間契約
支払条件:Net 30とNet 60の価格差
委託在庫 arrangements:サプライヤーが在庫を保有し、使用分のみ支払い
コスト削減のための設計最適化
設計段階での製造最適化(DFM):
- 標準曲げ半径の使用(特殊治具を要するタイトな半径を回避)
- 部品全体を通じて均一な材料厚み
- 曲げ工程と二次加工の数を最小化
材料利用率:
- より良いネスティングのための部品形状の最適化
- 端材を削減するための標準板材サイズの検討
- 可能な箇所での材料グレードのダウングレードの検討
公差の最適化:
- 必要な公差のみを指定
- 可能な限り標準公差を使用
- 不必要に厳しい仕様を回避
材料とプロセスの最適化
材料選定:
- 類似特性を持つ代替材料の評価
- コーティング材と未処理材の比較検討
- 材料コストと加工効率のバランス
プロセスの簡素化:
- 可能な箇所での工程統合
- 不必要な仕上げ工程の排除
- 表面処理要件の標準化
大量注文向けサプライヤー評価チェックリスト
体系的な評価によりリスクが低減し、サプライヤーの能力が要件に適合することが確保されます。
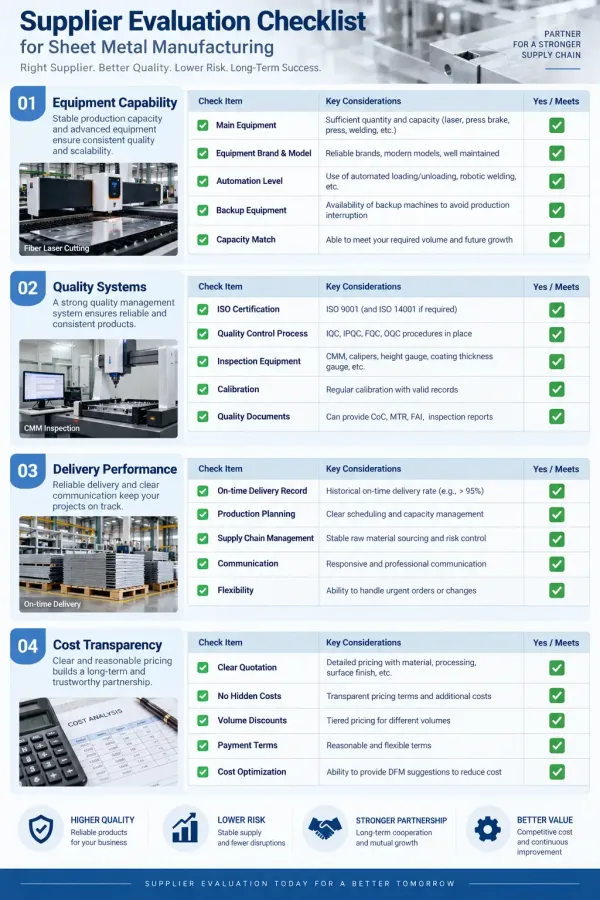
このビジュアルチェックリストは、大量レーザー切断サプライヤーを選定するための主要な評価カテゴリーを示しており、設備能力、品質システム、納期実績、コストの透明性が含まれます。
能力評価チェックリスト
設備能力:
- 必要量に対応する十分な機械台数
- 材料厚みに適したマシン出力
- 効率化のための自動化システム
- メンテナンス期間用のバックアップ設備
生産計画:
- 能力計画システムの整備
- 同程度の数量での実績
- シフト体制が要件に適合
- 必要時の残業対応能力
品質システム評価
認証とシステム:
- ISO 9001または同等の認証
- 文書化された品質手順
- 測定機器の校正プログラム
- オペレーター向けトレーニングプログラム
検査能力:
- 適切な測定機器
- 検査手順の文書化
- 不適合品処理プロセス
- 顧客苦情解決システム
納期およびコスト評価
納期実績:
- 納期遵守の実績
- 遅延時のコミュニケーションプロトコル
- 混乱に備えた contingency planning
- 輸送および物流能力
コストの透明性:
- 明確な価格体系
- 隠れた費用なし
- ボリュームディスカウント体系
- 支払条件の柔軟性
大量レーザー切断サプライヤー評価チェックリスト
大量板金レーザー切断の要件に対応するサプライヤーを評価する際は、このチェックリストをご活用ください:
フェーズ1:初期評価
- 要件を明確に定義する
- 年間数量と月次配分
- 材料仕様と認証
- 品質要件と検査レベル
- 納期スケジュールと柔軟性のニーズ
- サプライヤー情報の収集
- 設備リストと能力
- 品質認証とシステム
- 同程度の数量実績を持つ顧客参照先
- 財務安定性の評価
フェーズ2:詳細評価
- 技術能力の検証
- 工場訪問と設備検査
- 貴社部品による試作生産
- 品質システム監査
- 生産能力算出の検証
- 商業条件の交渉
- 価格体系とボリュームディスカウント
- 支払条件と規約
- リードタイム保証と違約金
- 知的財産保護
フェーズ3:継続的マネジメント
- パフォーマンスモニタリング
- 定期的な品質・納期レビュー
- 継続的改善の取り組み
- 成長に向けた生産能力計画
- 関係管理
- リスクマネジメント
- セカンダリサプライヤーの認定
- 在庫バッファ戦略
- コンティンジェンシープラン
- 定期的な再評価スケジュール
留意事項:最安価なサプライヤーが大量生産に最適であることはほとんどありません。 品質コスト、納期信頼性、管理オーバーヘッドを含む総所有コストに注目してください。 適正な価格で品質の高い部品を納期内に一貫して納入するサプライヤーは、最低価格を提示するものの絶え間ない火消し作業を生じさせるサプライヤーよりもはるかに価値があります。
よくある質問