サンプルは寸法検査に合格し、火曜日に工場を出荷されました。3週間後、まだ「承認中」のままで、量産がいつ開始されるか誰も答えられません。 サンプル承認時間 は通常、サプライヤーの指標として記録されます。実際には、その時間のほとんどはバイヤー側で進行しており、必要なリビジョンごとに最初からやり直しになります。
サンプル承認時間が実際にカバーする範囲
サンプル承認時間とは、合意された2つのイベント間の期間です:完成サンプルの顧客への提出と、顧客による正式な承認決定です。終点が争われることはほとんどありません — 署名済みレポート、スタンプ済み初品記録、またはサンプルが受け入れられたことを明記したメールです。
起点こそが、ほとんどの意見の相違が始まる場所です。サンプルがバイヤーの机に届いた日から数えるチームもあれば、出荷日から数えるチームもあります。どちらも間違いではありませんが、起点は書面に残す必要があります。発注書に「承認ウィンドウはサンプル受領時に開始する」という一行があれば、後になってどちらの遅延がどちらの請求書に帰属するかの議論を防げます。
2つの除外項目により、定義は明確に保たれます。サンプル製作時間 — プロトタイプ自体の切断、成形、溶接、仕上げ — はサンプルリードタイムに属し、承認時間には含まれません。入荷輸送も、両者が別途合意しない限り除外されます。これは、輸送スケジュールがルートや運送業者によって異なるためです。
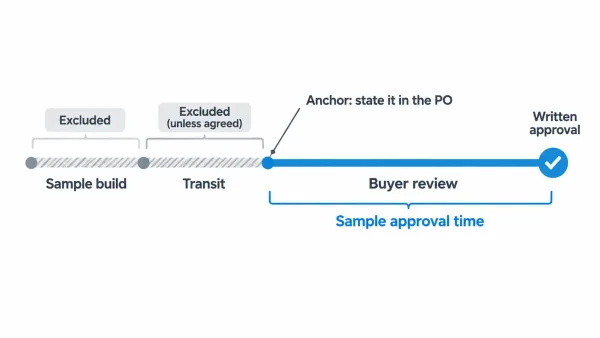
この図は、サンプル提出から書面による承認までの横方向のタイムラインを示しており、含まれる承認ウィンドウを括弧でマークし、除外されるセグメント(サンプル製作時間と入荷輸送)を別途マークしています。
なぜこれほど正確に線を引くのか?リードタイムの約束とプロジェクトスケジュールは、全員が同じ方法で日数を数えて初めて整合するからです。3者にとって3つの異なる意味を持つ承認ウィンドウに対しては、計画を立てられません。
待ち時間が実際にどこで発生するか
サンプルが出荷されると、工場はカレンダーにほとんど影響を与えられません。承認ウィンドウはほぼ完全にバイヤー側の変数によって消費されます:何人がサンプルをレビューする必要があるか、1人がサインオフを担当するか、コメントが一度に届くか少しずつ届くか、サンプルが1拠点でレビューされるか拠点間で回送されるか。
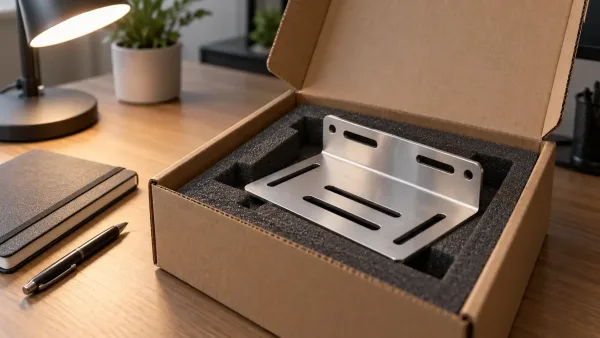
この写真は、オフィスの机の上に置かれた開封済みの段ボール箱と発泡体インサート、そこから取り出したばかりの板金サンプルを示しており、サンプルがバイヤーに届き承認の時計が動き始める瞬間を表しています。
カスタム板金部品の場合、構造化されたレビュー — サンプル出荷前に合意された基準、署名権者1名、集約されたコメント — は通常、 3~10営業日で完了します。委員会の合意を待つレビュー、またはサンプルが1つの机に置かれたまま別のステークホルダーが出張中で停滞するレビューは、通常、 2~4週間.
に及びます。その差は勤勉さではありません。プロセスです。工場は「問題なさそうだが、もう一点確認させてほしい」という非公式な言葉では行動できず、口頭の意見で生産枠を危険にさらすことはありません。書面による承認が届くまで、下流のすべての決定は未確定のままです。
各リビジョンがスケジュールを倍増させる理由
リビジョンは、すでに手元にあるサンプルへのパッチではありません。ループ全体を再実行します:集約されたフィードバックがエンジニアリングに戻り、図面とプログラムが更新され、サンプルが同じ切断、曲げ、仕上げ工程で再製作され、新しいサンプルが最初と同じ長さの承認ウィンドウに再び入ります。
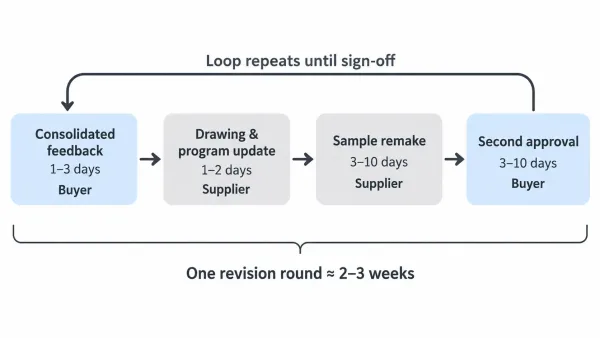
このフロー図は、1回のリビジョンが再実行する4つのステージ — 集約フィードバック、図面更新、サンプル再製作、2回目の承認 — を矢印で接続し、標準的な所要時間ラベルと合計2~3週間を示しています。
重要な区別は、2種類のコメントの間にあります。 修正必須 項目は品質重要特性(CTQ)に不合格となり — 穴位置が公差外、取付面が誤った平面にある、表面仕上げが誤っている — 完全な再実行を強制します。 注記付き免除 項目は軽微な不具合を書面で受け入れ、量産向けにその受け入れを記録し、カレンダー上の1週間ではなく検査報告書の1文で済みます。
1回のリビジョンラウンドを端から端まで再実行すると、次のようになります:
| 段階 | 標準所要時間 | 担当 |
|---|---|---|
| 集約フィードバック | 1~3日 | 購買者 |
| 図面・プログラム更新 | 1~2日 | サプライヤー |
| サンプル再製作(同一工程) | 3~10日 | サプライヤー |
| 2回目の承認ウィンドウ | 3~10日 | 購買者 |
合計すると、回避可能な1ラウンドはおよそ2~3週間になり、最大のブロックは承認の両端に属し、工場現場には属しません。これが、「小さな修正だけが必要」なサンプルがローンチ日を1ヶ月静かに押しやる理由です。
承認ステータスは生産スケジュールのゲートである
承認待ちは工場にとって受動的な状態ではありません。サインオフが届くまで、工場は生産枠を確保せず、特定のグレードと厚さの材料発注を確定せず、表面処理基準 — 色、光沢、マスキング要件 — を凍結しません。これらはそれぞれ、サンプルが受け入れられるまで可逆的に保たなければならないスケジューリング決定です。
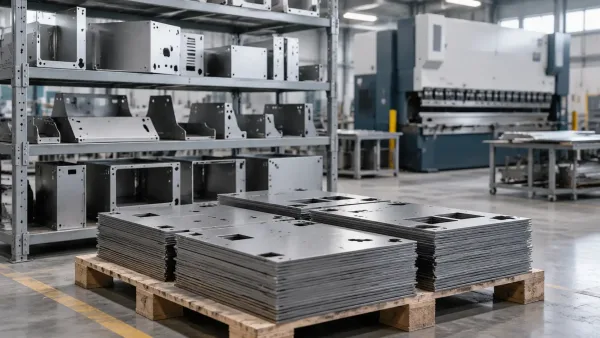
この写真は、工場の産業用棚とパレットに段積みされた板金ブランクと部分的に完成した筐体、背景にアイドル状態のプレスブレーキを示しており、サンプル承認待ちで生産が保留されている様子を表しています。
生産能力は確定済みの案件に基づいて計画され、保留中の案件には割り当てられない。承認期間が数週間超過すると、確保されていた枠は通常、次に確定した注文へと再割り当てされる。承認がようやく下りた時点で、その案件は再びキューに戻る — そしてこの再エントリーこそが、レビュー自体ではなく、予期せぬ遅延の大部分を生む原因である。
バイヤーが1ラウンドで承認を完了する方法
複数回にわたる承認のほとんどは、サンプルの出来が悪かったことではなく、フィードバックの伝達方法に起因する。一度で承認を完了させるバイヤーは、通常次のように進める:
- 寸法、外観、機能に関するすべてのコメントを、メールの連鎖ではなく一つの文書に集約する。
- 各コメントを図面のゾーンまたはフィーチャー識別子に紐づけ、測定値を含める(「B4の穴間隔:実測24.8 mm、指定25.0 mm」)。これにより、サプライヤーが形容詞を解釈する必要がなくなる。
- サンプル出荷前に合否基準を合意しておくことで、必須修正項目と注記付き免除項目を、その時の気分ではなく合意された基準線に照らして判断できる。
- 署名者一名と期限一つを定める。複数部門がサンプルを確認する必要がある場合は、順次回付ではなく並行レビューを組む。
- 免除項目は書面で記録し、量産発注書(PO)で参照する。これにより、承認済みのサンプルの不具合が納品後の紛争として再燃しない。
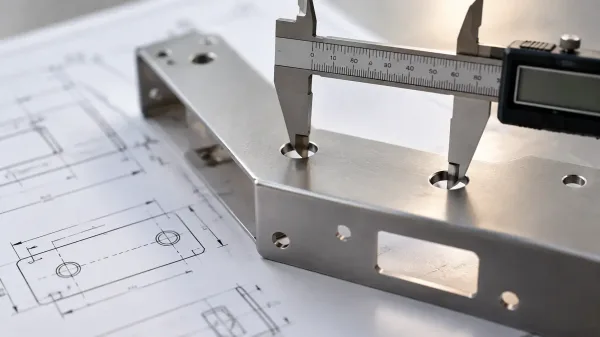
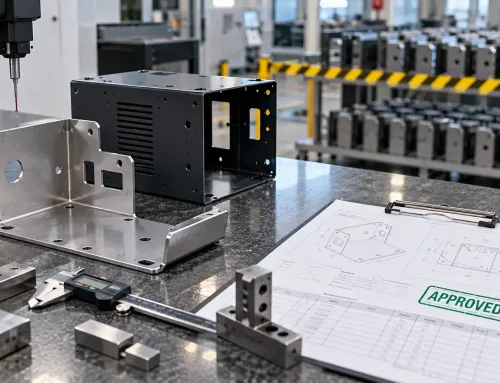
このクローズアップ写真は、エンジニアリング図面の上に置かれた板金サンプル部品の穴位置をデジタルノギスで測定している様子を示しており、一度で承認を完了させる、測定値に基づく図面参照型フィードバックを表している。
このように書かれたフィードバックは、サプライヤーに一義的な指示セットを与える。その結果、ループの回数が減る — 単に速くなるだけではない。
プロジェクト計画に承認ウィンドウを組み込む
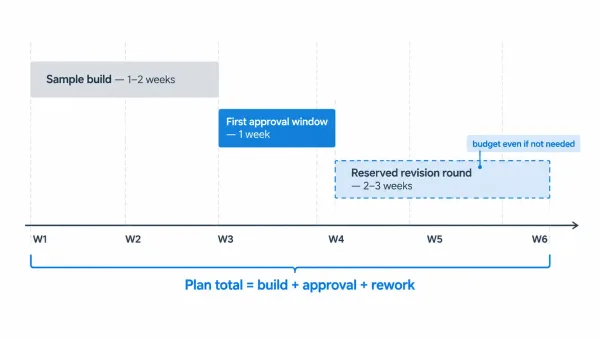
この図は、一つのプロジェクトタイムライン上に三つの積み上げ棒グラフを描いている — サンプル製作、最初の承認期間、確保された修正ラウンド — これにより、承認期間をサンプル生産と並行して総スケジュールに組み込むべき方法を示している。
承認は、期限の定まらないレビューではなく、担当者と期日を伴う計画された作業として扱ってください。実行可能な計画では、最初のサンプルを発注する前にチェーン全体を見積もります:
総プロジェクト時間 ≈ サンプル製作 + 初回承認期間 + Σ(手直し + 再承認)
現実的な初回期間を確保してください — 1営業週間が妥当なデフォルトです — そして、たとえ手直しが不要と予想しても、1回分の修正ラウンドを予算に組み込んでください。両方の前提をRFQ(request for quotation、買い手による正式な見積依頼)に記載することで、サプライヤーの見積リードタイムが、あなたが計画しているのと同じ起点に固定されます。次に、POに期限超過時の対応を明記してください:期限時のリマインダー、そして期間がずれた場合の再計画です。
最良の結果を得るには、サンプル出荷の日に、承認期間の担当者と期日を自身のカレンダーに設定してください。スケジュールが期限の定まらないレビューではなくコミットメントを中心に組まれると、時計はあるべき場所にとどまります — そして、見積前に図面と承認の前提をサプライヤーと確認するのに要するのは1時間ですが、遅延を回復するには数週間かかります。
よくある質問