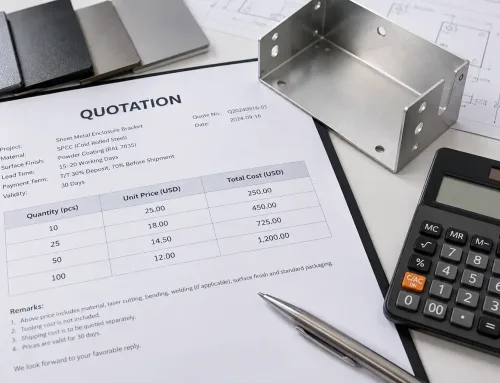
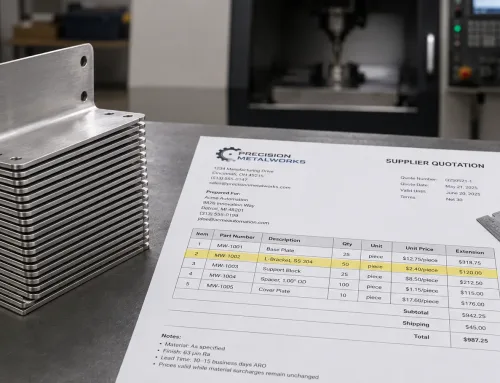
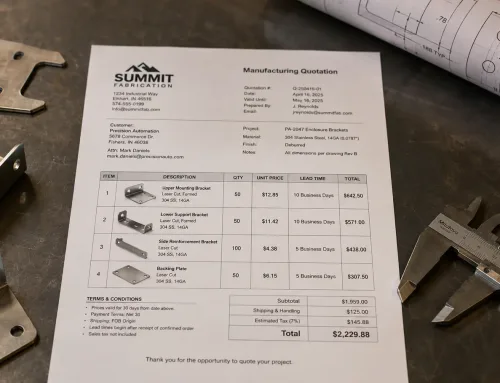
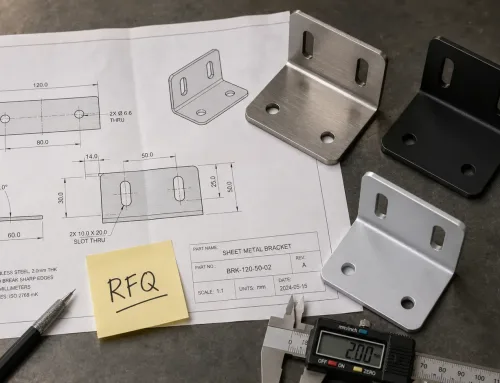
カスタム板金部品の見積もりを依頼すると、サプライヤーの回答には多くの場合、最小発注数量(MOQ)が含まれます。この数字は、特に試作や小ロット生産など、少量しか必要ない場合には、恣意的な障壁のように感じられることがあります。しかし、MOQは交渉の手段でも、販売上のゲートでもありません。これは、サプライヤーがあなたの注文を段取り、生産し、納品するのに実際にかかるコストを反映したコストの閾値です。
MOQの要因を理解することで、見積もりをより正確に読み取り、RFQプロセスでより良い質問をし、表面的な数字ではなくコスト構造に基づいて調達判断を下すことができます。
最小注文数量(MOQ)とは何か?
最小発注数量(MOQ)とは、サプライヤーが1回の注文で生産することを意図する最小のユニット数です。 サプライヤーがMOQを50個に設定しており、注文数が30の場合、見積は拒否されるか、MOQ未満の生産による高い単価を反映するよう調整されます。
MOQはカスタム製造(板金加工、CNC加工、射出成形)に適用され、倉庫に在庫のある既製品には適用されません。カスタム生産では、すべての注文に段取りが必要です。レーザーのプログラミング、プレスブレーキへの材料投入、治具の準備、材料の調達などです。これらの段取りコストは、サプライヤーが10個の部品を製造する場合でも1,000個の部品を製造する場合でも固定です。MOQが存在するのは、サプライヤーがこれらの固定費を十分なユニット数に分散させ、注文を経済的に成立させる必要があるためです。
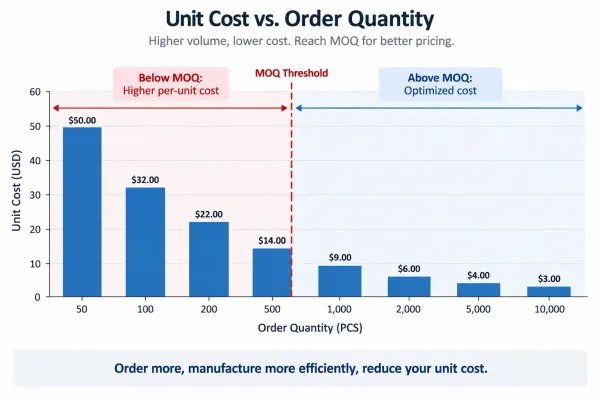
この図は、MOQをコストの閾値として示し、最小数量以上では注文数量が増えるにつれて単価がどのように低下するかを示しています。
この概念は、最適な再発注サイズを求める買い手側の計算であるEOQ(経済的発注数量)と混同されることがあります。MOQはサプライヤー側の閾値であり、EOQは買い手側の最適化です。
サプライヤーがMOQを設定する理由:コスト内訳
サプライヤーは小口注文を妨げるためにMOQを設定しているわけではありません。一定数量を下回ると、単価が非常に高くなり、買い手にもサプライヤーにも利益がなくなるため、設定しています。 MOQの背後にあるコスト構造には、4つの主要な要素があります:
段取り・切替コスト。生産を行うたびに、プログラムの読み込み、工具の取り付け、治具の調整など、機械の段取りが必要です。レーザー切断機では15–30分かかる場合があります。専用の治工具を使うプレスブレーキでは、段取りに1時間以上かかることもあります。これらは部品ごとではなく、注文ごとに発生する固定費です。10個を注文する場合、1個あたりの段取りコストは1,000個を注文する場合の100倍になります。
材料調達コスト。 板金は標準的なシートサイズ(4×8 ft、5×10 ft)またはコイル幅で供給されます。部品に特殊合金や非標準の板厚が必要な場合、サプライヤーはミルからシートまたはコイルを丸ごと発注する必要があり、多くの場合はミル側にも最小発注数量があります。余った材料は数か月間在庫に滞留し、資金を圧迫することがあります。MOQは、サプライヤーが合理的な期間内に材料コストを回収するのに役立ちます。
工程および労務コスト。 切断、曲げ、溶接、仕上げといった各生産ステップには、オペレーターの作業時間、品質検査、文書作成が必要です。小ロットの注文でも、大ロットとほぼ同じ労務を消費します。 5 個の注文と 500 個の注文のどちらも、初品検査、作業伝票、梱包が必要です。
間接費の配賦。 施設、設備減価償却、光熱費、間接労務費は、すべての生産量に按分されます。生産量が少ないほど、単位あたりの間接費は高くなります。 MOQにより、サプライヤーは赤字で操業することなく間接費を配賦できます。
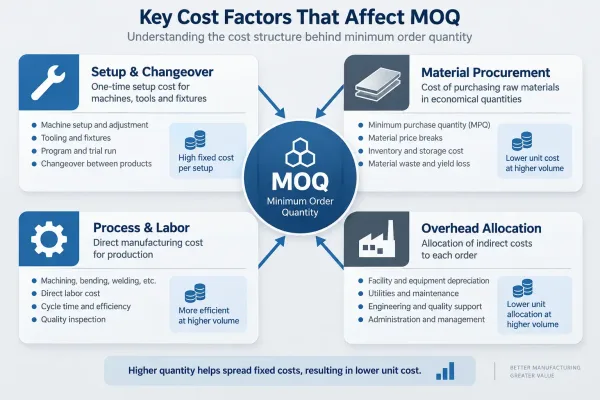
このインフォグラフィックでは、MOQを左右する4つの主要なコスト要素、すなわち段取りコスト、材料コスト、工程/労務コスト、間接費の配賦を分解して説明します。
材料コストがMOQをどのように左右するか
板金加工では、材料がコストの最大の要素であることが多く、MOQに直接影響します。 その理由は以下のとおりです。
標準材料と特殊材料。 冷間圧延鋼(CRS)、亜鉛メッキ鋼、一般的なアルミ合金(5052、6061)は、ほとんどのサプライヤーが標準板厚で在庫しています。これらの材料は調達のハードルが低く、サプライヤーは既存在庫から引き当てることができます。特殊材料(チタン、インコネル、銅合金、またはDFARS適合鋼)は、認定ミルからの専用発注が必要で、多くの場合は 1,000 lbs 以上の最小購入数量が設定されています。 部品に特殊材料が必要な場合、サプライヤーのMOQは、購入を正当化するのに十分な材料を消費する必要性を反映したものになります。
シート利用率とネスティング。 レーザーカットとタレットパンチングでは、ネスティングソフトウェアを使用して材料利用率を最大化します。小ロットの注文では、シートの 10% しか使用されず、90% がスクラップまたは在庫として残ります。 サプライヤーはこのロスをMOQに反映させます。部品の形状が複雑でネスティング効率が悪い場合、単位あたりの実効材料コストが上昇し、MOQが高くなります。
板厚とグレードの入手性。 一般的な板厚(0.060″、0.105″、0.187″)は大量に在庫されています。0.075″ や 0.135″ といった特殊な板厚は、数週間のリードタイムと最低数量を伴ってミルから発注する必要がある場合があります。 ご注文に対するサプライヤーのMOQには、その非標準在庫を保有するコストが反映されます。
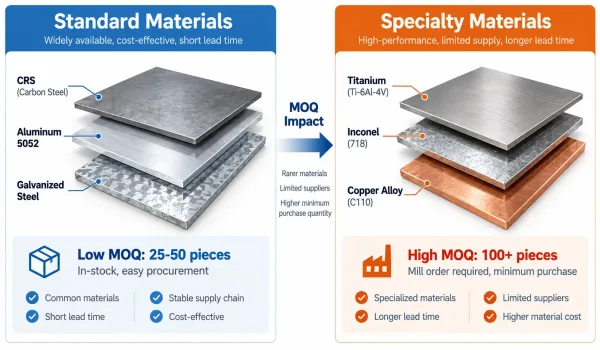
この比較から、CRSやアルミニウムなどの標準材料ではMOQが低くなる一方、特殊合金は調達の最低数量によりMOQが高くなることがわかります。
段取りコストがMOQに与える影響
段取りコストは、板金加工におけるMOQの最も顕著な要因です。 これには以下が含まれます:
マシンプログラミングとツーリング。 レーザーカットプログラムは、部品の形状ごとに作成または調整する必要があります。プレスブレーキには特定のパンチとダイのセットが必要で、それらの取り付けと調整が必要な場合があります。これらの作業には、複雑さに応じて、セットアップごとに 15–60 分 かかります。単純なブラケットの場合、セットアップは 20 分程度でしょう。厳しい公差を持つ多曲げの筐体の場合、90 分かかる可能性があります。
治具の準備。 溶接、組立、または二次加工が必要な部品には、多くの場合カスタム治具が必要です。治具は再現性を確保します。すべての部品が同じように仕上がります。治具の製作は一回限りのコストですが、初回注文のNRE(非反復エンジニアリング)に加算されます。 MOQは、治具コストを十分な数量に分散させ、部品あたりの負担を妥当な水準に保つのに役立ちます。
初品検査。本生産の前に、サプライヤーは初品を製作し、図面と照合して検査します。寸法検査、表面仕上げの確認、材料証明書の確認には時間がかかります。これは注文ごとの固定費であるため、注文数量が増えるほど、部品1個あたりに配賦される検査コストは小さくなります。
小ロットほど単価が高くなる理由。計算は単純です。段取り費が200米ドルの場合、10個の注文では1個あたり20米ドル、500個の注文では1個あたり0.40米ドルが加算されます。サプライヤーは、1個あたりの段取りコストを十分に抑え、総価格の競争力を保てる数量をMOQに設定します。多くの板金サプライヤーがMOQを25~100個に設定するのはこのためです。この範囲を下回ると、1個あたりの段取りコストが総価格の大きな割合を占めるようになります。
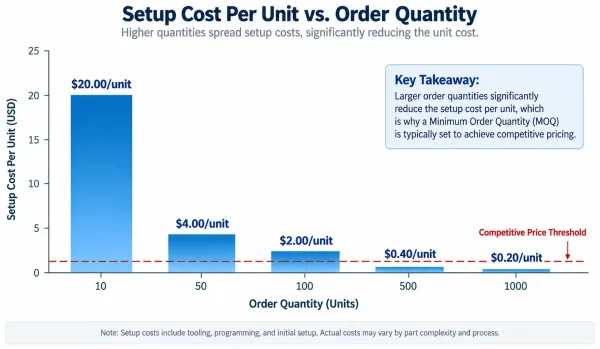
この図は、固定の段取りコストが大口注文ではより多くの数量に分散され、単位あたりの段取りコストの負担が減少することを示しています。
外注工程がMOQを押し上げる仕組み
多くの板金部品には、一次加工業者が社内で実施しない二次加工が必要です。 これらの外注工程—粉体塗装、アルマイト処理、めっき、熱処理、特殊溶接—にはそれぞれ独自のMOQがあり、最終的な部品のMOQを増大させます。
表面仕上げのMOQ。 粉体塗装やアルマイト処理の業者では、通常、個々の部品数量ではなくロットサイズに基づいてMOQを設定します。粉体塗装業者では、50 平方フィートの表面積という最小ロットが必要になる場合があります。部品の表面積が 1 平方フィートの場合、実効MOQは 50 個となります。これは、加工業者自身のMOQがそれより低くても同様です。注文量が仕上げ業者の最小ロット未満の場合、仕上げ業者は部分ロットで稼働させるか、他の注文と部品をまとめて処理する必要があるため(仕分け、マスキング、スケジュール調整の複雑さが増します)、部品ごとの仕上げコストが急激に上昇します。
熱処理とめっき。 熱処理や亜鉛めっきなどの工程では、$150 ロットあたりといった最低請求額のしきい値が設けられていることがよくあります。小ロットの注文では、この固定費用が部品ごとのコストとして大きくなります。加工業者のMOQはこれらの後工程コストを考慮に入れる必要があり、そうでなければ見積金額が実際の製造費用をカバーできません。
リードタイムと調整。 外注工程では、仕上げ業者との間の輸送、スケジュール調整、各引き継ぎ時の品質検査など、物流時間が追加されます。小ロットの注文は、仕上げ業者にとって効率的にスケジュールを組むのが難しく、リードタイムが延びる可能性があります。加工業者の中には、外注仕上げが必要な部品については、調整の手間に見合う十分な注文量であることを確保するため、より高いMOQを設定するところもあります。
お客様のMOQへの影響。 部品にレーザーカット、曲げ、溶接、粉体塗装が必要な場合、最終的なMOQは加工業者のMOQではなく、全工程ステップの中で最も高いMOQとなります。 しきい値がどこから生じているかを確認できるよう、工程ステップごとにMOQの内訳を示すようサプライヤーに依頼してください。これは、二次加工をなくせる可能性のある設計変更を検討している場合に特に有効です。
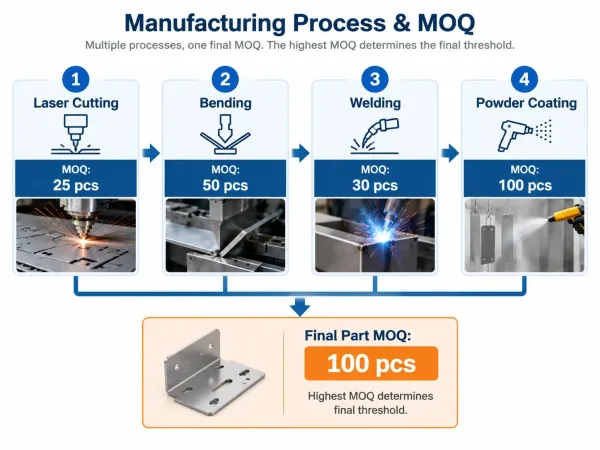
このフローチャートは、レーザーカット、曲げ、溶接、粉体塗装といった各製造工程のMOQが複合的に作用し、最終的な部品のMOQを決定する様子を示しています。
重要なポイント
MOQは固定された数値ではなく、部品のコスト構造を反映したものです。 形状が単純で、標準材料を使用し、外注仕上げがない部品はMOQが低くなります。複雑な曲げ加工、特殊合金、複数の二次加工を伴う部品はMOQが高くなります。
見積を検討する際は、サプライヤーにMOQの説明を依頼してください。 透明性のあるサプライヤーは、コストドライバー(段取り時間、材料調達、外注工程、間接費の配賦)を分解して説明します。この情報は、MOQが妥当かどうか、および設計変更によりMOQを削減できるかどうかを評価するのに役立ちます。
ご注文が記載されたMOQを下回る場合、単価が高くなることを想定してください。 サプライヤーが小口注文に対して罰則を科しているのではなく、数量に比例して増減しない固定費を回収しているのです。
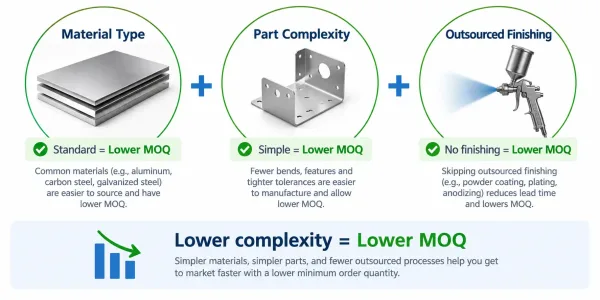
この概要インフォグラフィックでは、MOQの水準を決定する3つの主要な要因、すなわち材料の種類、部品の複雑さ、および外部委託の仕上げ要件について説明しています。
よくある質問
この内容は情報提供のみを目的としています。実際のMOQはサプライヤー、部品の複雑さ、材料、プロセス要件によって異なります。プロジェクト固有のMOQと価格については、サプライヤーにお問い合わせください。