製品 詳細
| 項目(こうもく) | オプション |
|---|---|
| 材料 | 炭素鋼、ステンレス鋼、アルミニウム — 荷重および使用環境に応じて材質を選定 |
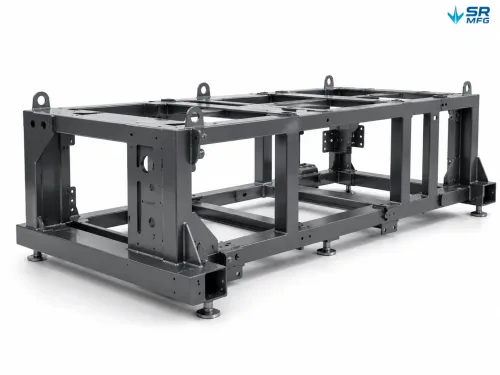
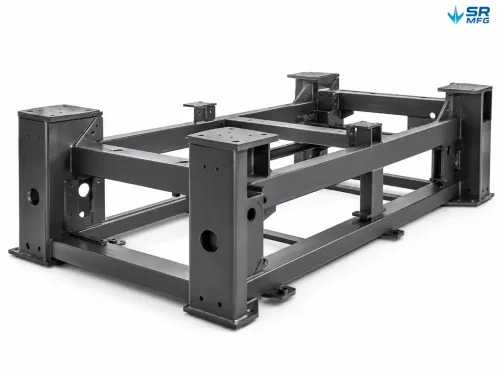
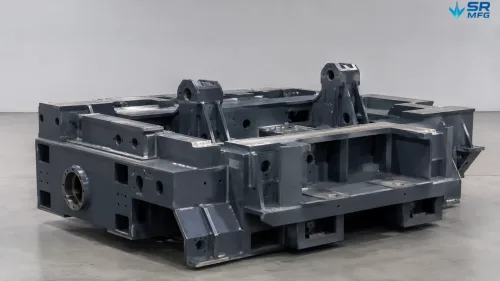
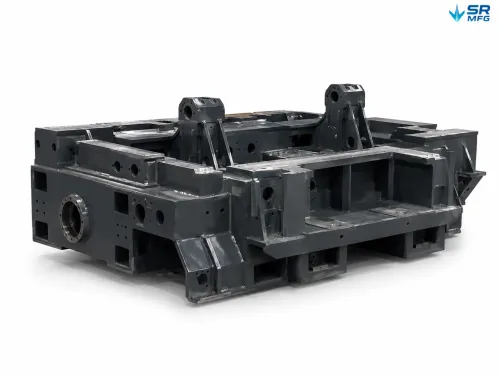
| 構造 | フラット/成形補強型/溶接式機械ベース |
| 取付インターフェース | 貫通穴、座ぐり穴、スロット、ねじ穴、アンカーパターン |
| 表面仕上げ | 粉体塗装、工業用塗装、亜鉛メッキ、黒染め、ステンレス仕上げ |
| 加工 | レーザー/プラズマ切断 → 成形/溶接 → 機械加工 → 表面仕上げ → 検査 |
| 受注 | 試作品、小ロット、および量産対応 |
図面または主要寸法をご提供いただければ、 DFM検討とカスタム見積りをご提供します.
適切なベースプレート構造の選定
| 構造 | 適用範囲 | 管理項目 |
|---|---|---|
| フラット取付プレート | 機器の直接ボルト締結、シンプルなレイアウト | 板厚、外形、穴パターン、平坦度 |
| 成形加工/補強プレート | 完全な溶接構造体なしで高い剛性を実現 | ベンドライン、補強材配置、穴のクリアランス |
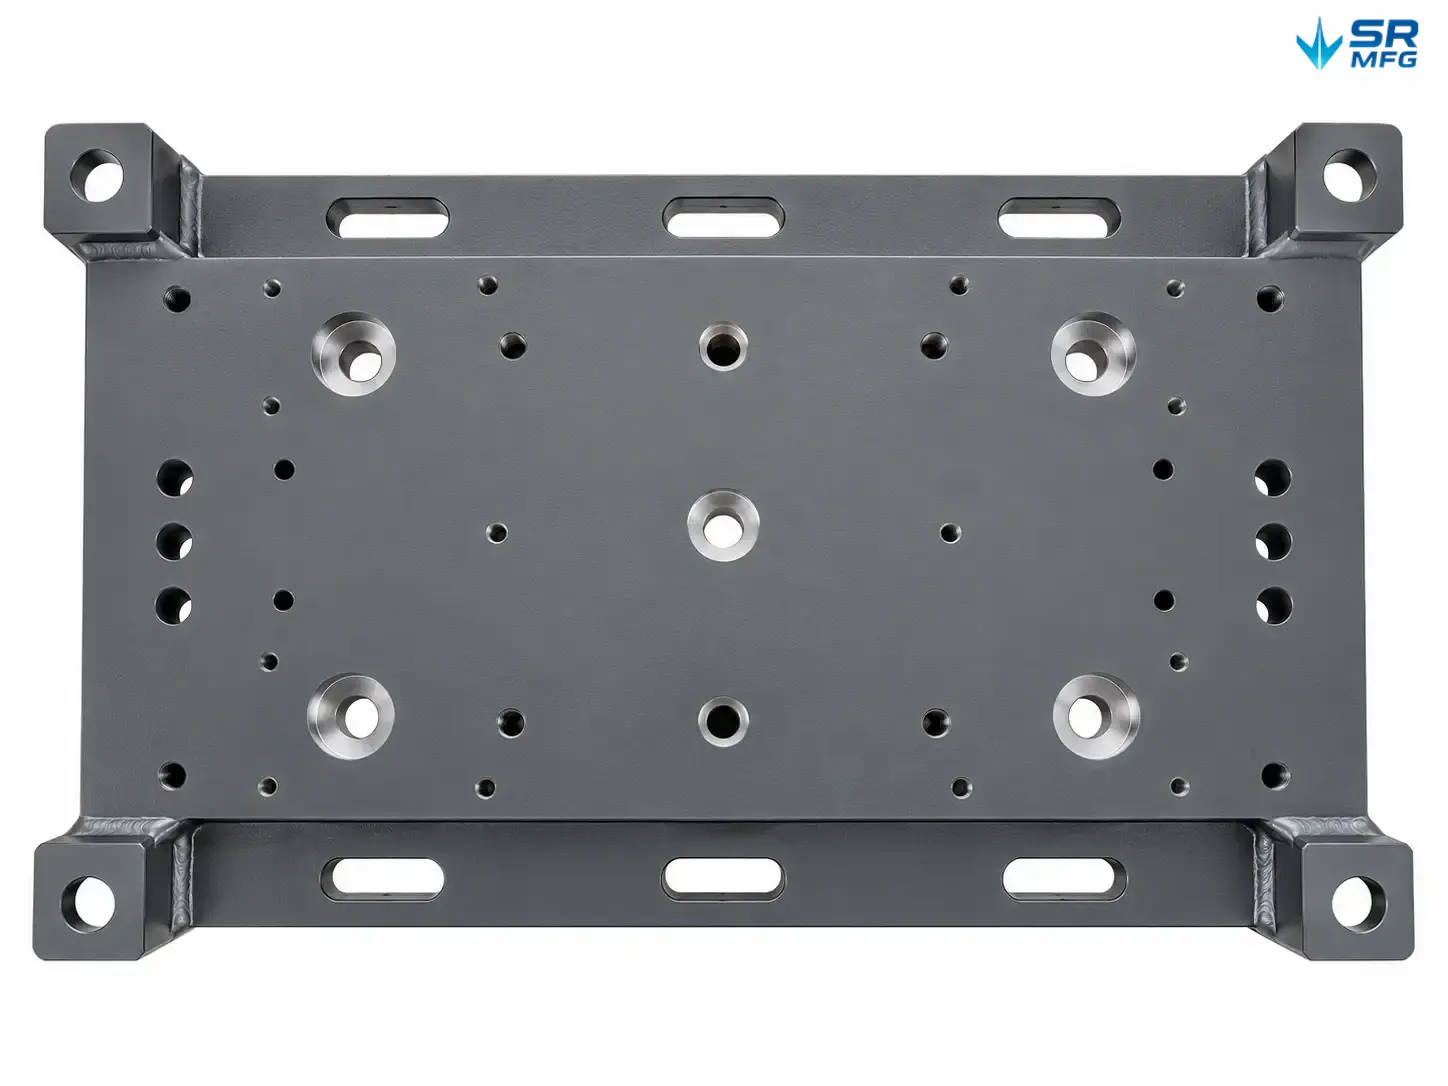
| 溶接式機械ベース | 重量物設備、モーター、ポンプ、フレーム | フレーム部材、プレートとフレームの溶接部、取付面 |
| レベリングまたはアンカーインターフェース付きベース | コンクリート床または不陸のある基礎 | アンカー穴、レベリングパッド座面、シム調整可能な面 |
まず構造を選定してください。 材質、板厚、穴レイアウトは 荷重、スパン、機器の取付方法に基づいて決定されます.
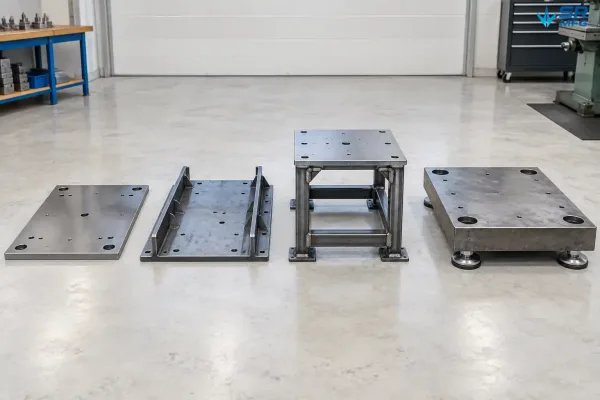
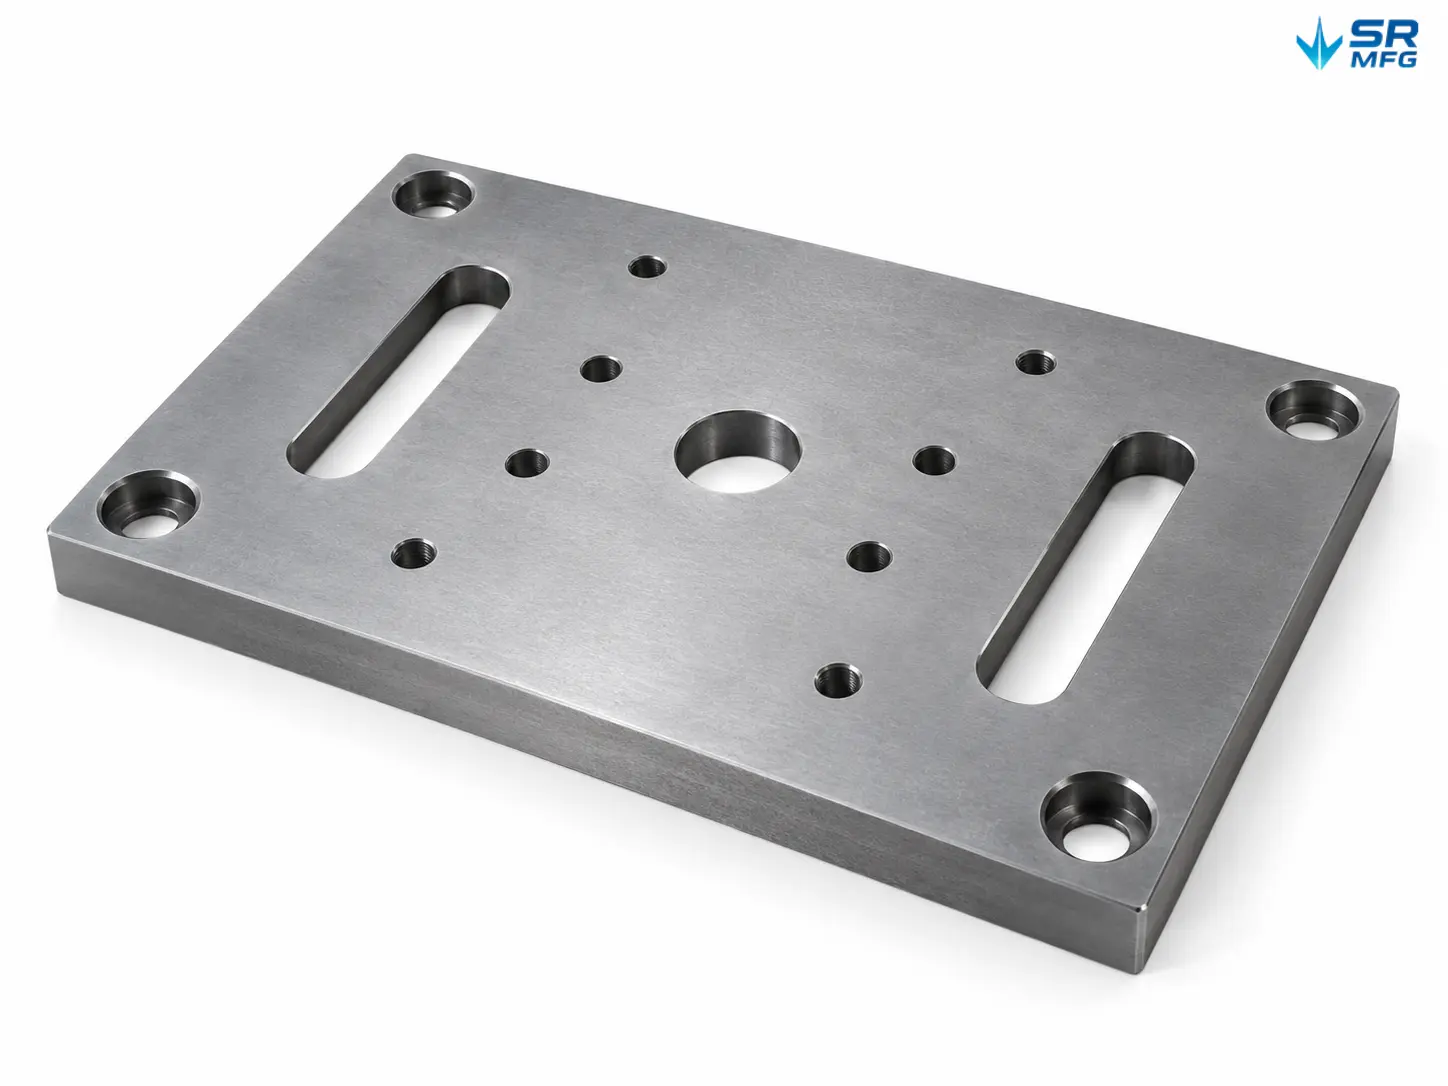
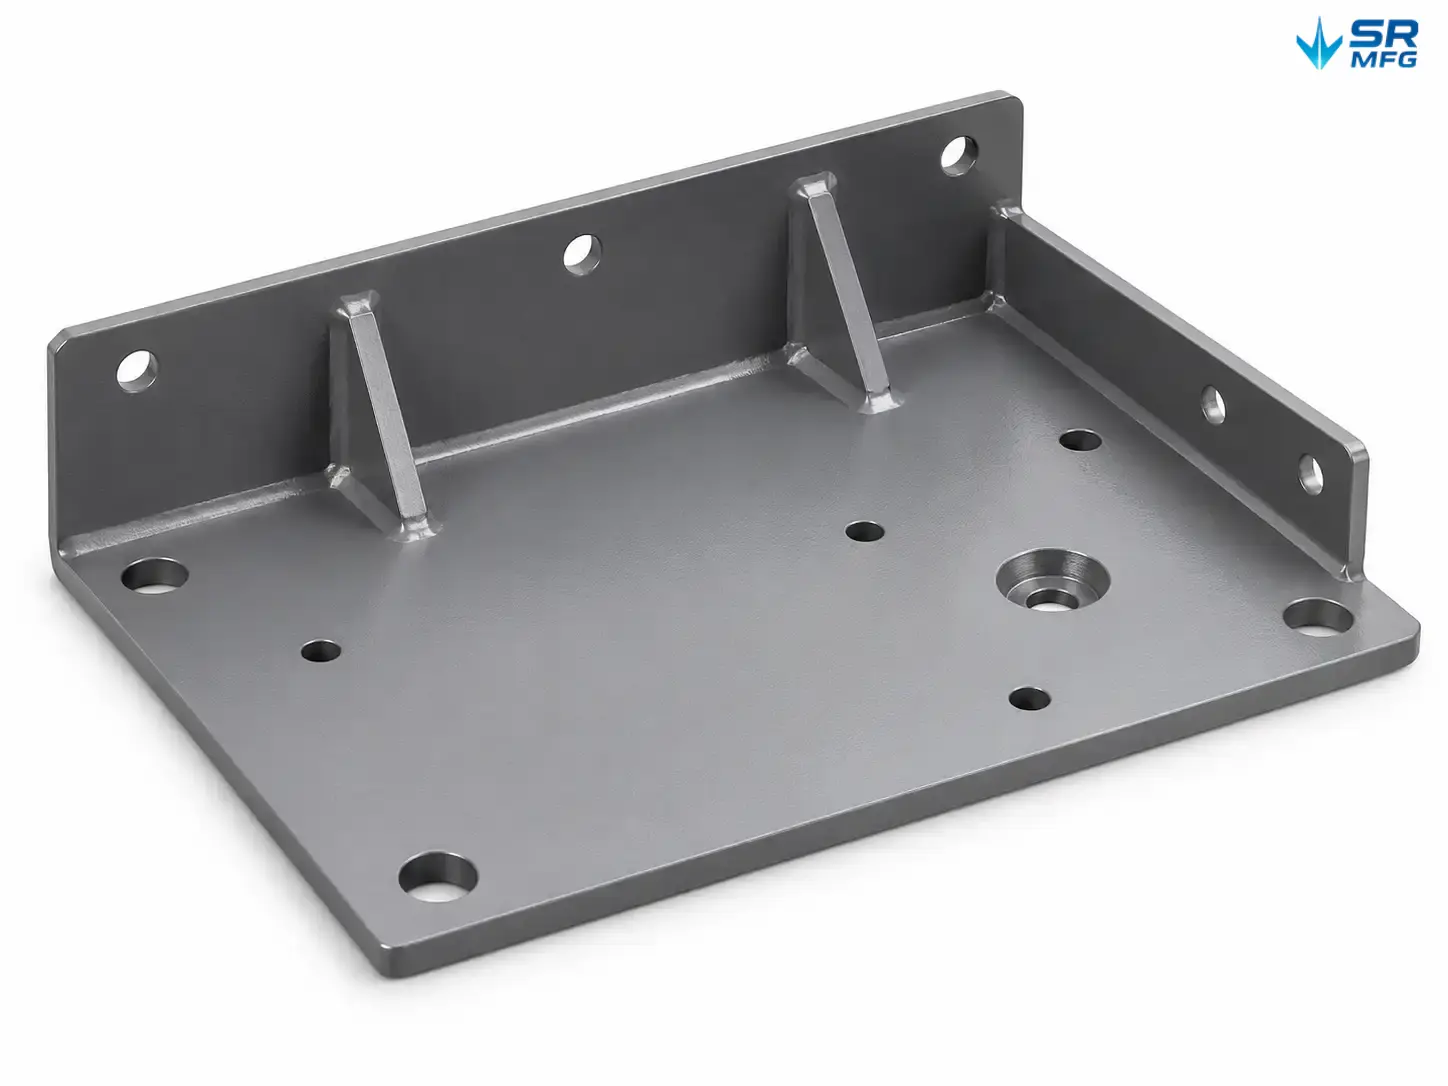
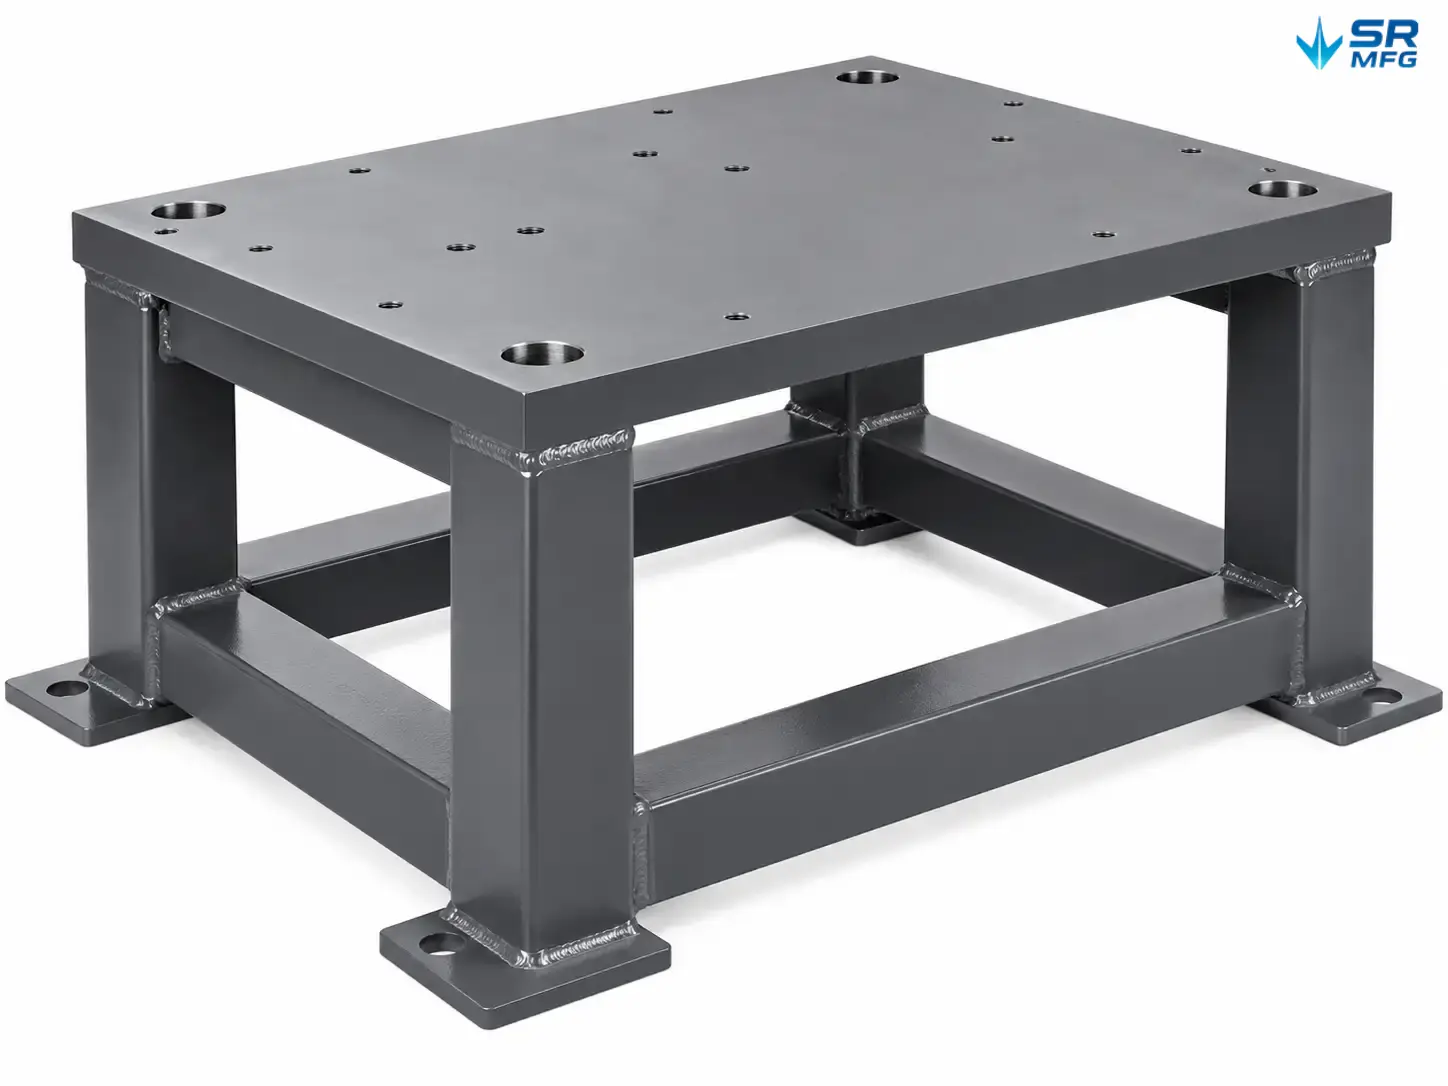
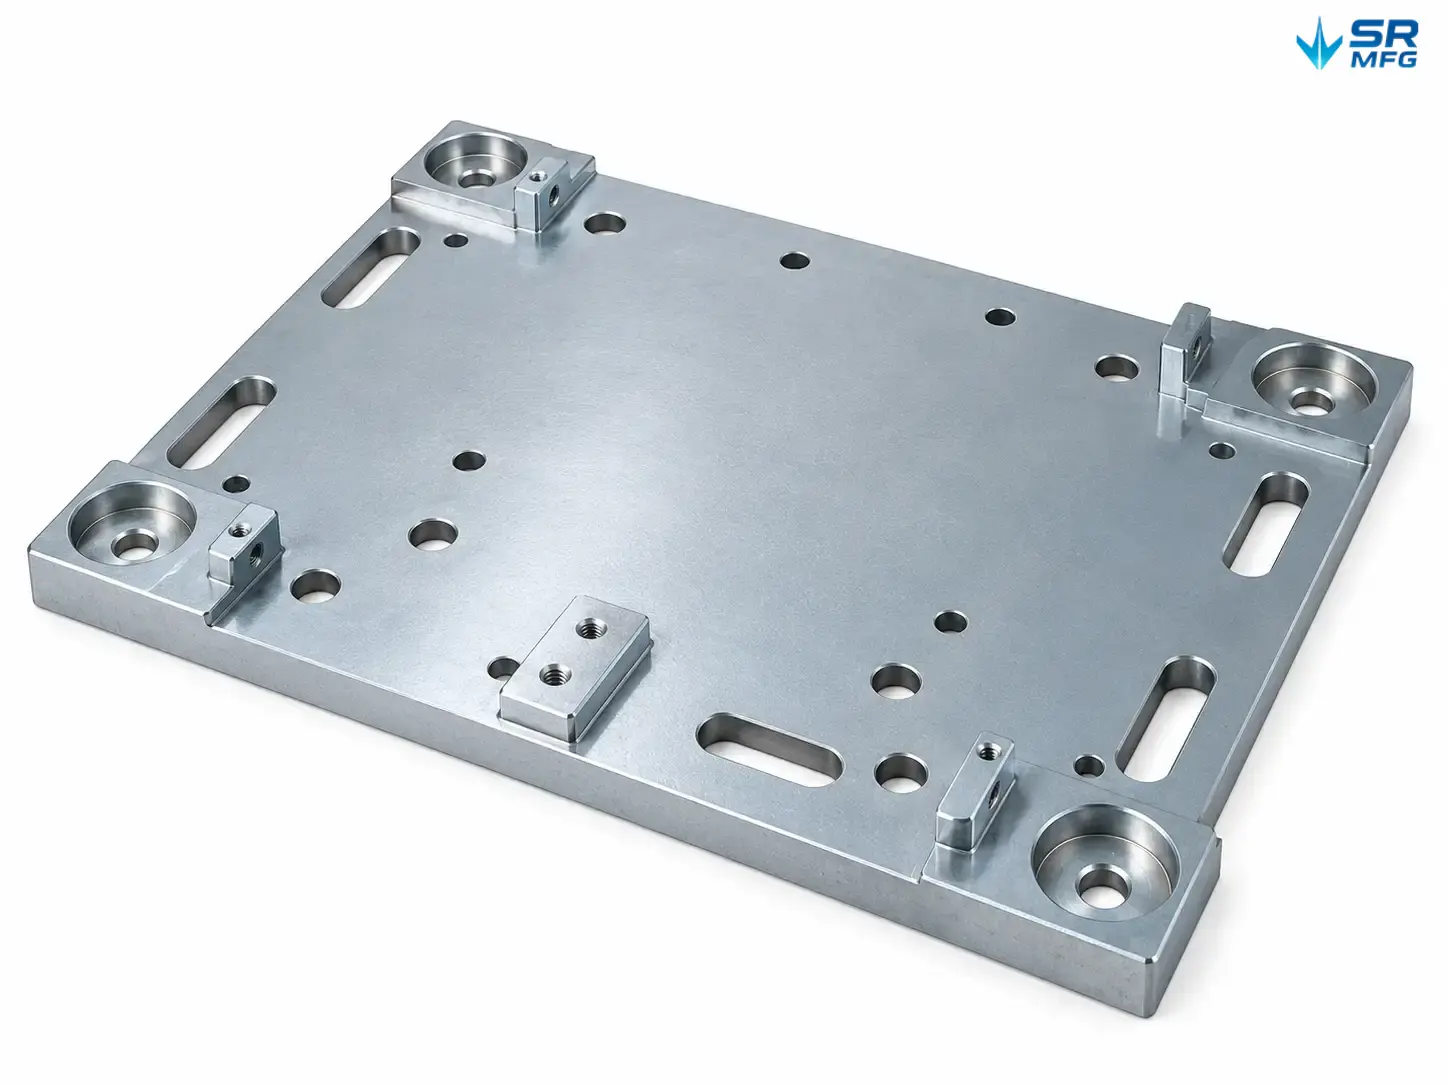
4種類のベースプレート構造の比較:フラット、成形補強型、溶接フレーム、アンカー/レベリング対応。
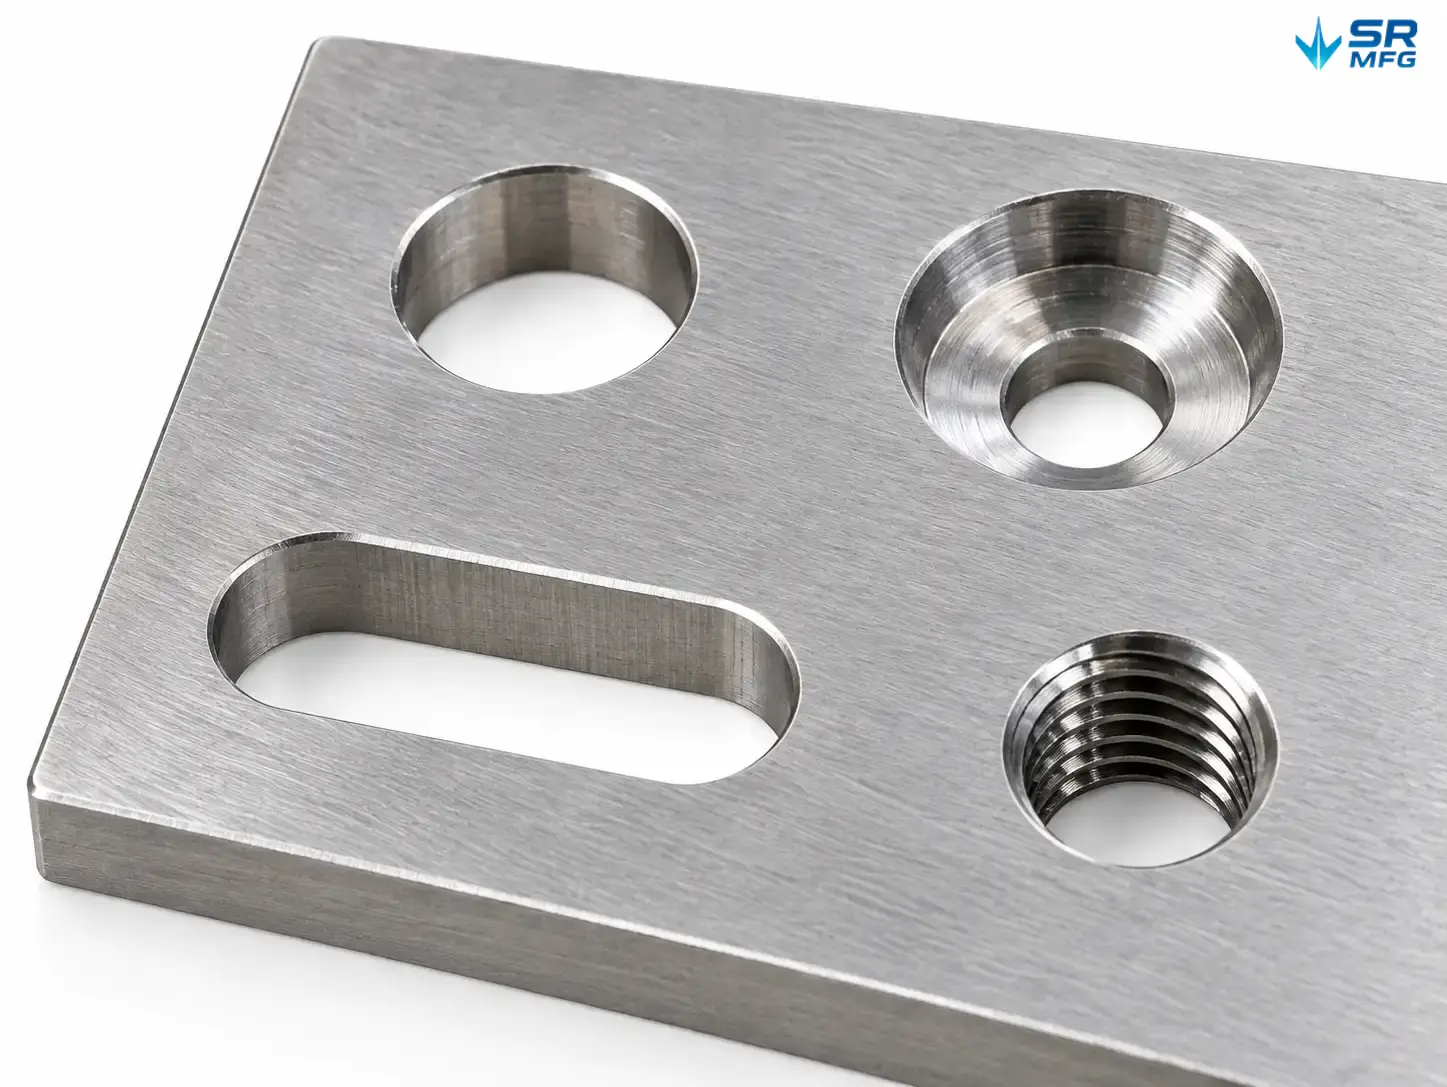
機械加工に対応する取付インターフェース
お手元の機器にはすでにボルトパターンがあります。ベースプレートはこれと 一致させる必要があり、一致しない場合は機械側の再設計が必要です.
- 貫通穴 ボルトおよびスタッド用
- 座ぐり穴 平坦または沈め込み締結用
- スロット穴 取付時の位置調整用
- ねじ穴 プレートを締結具の取付ベースとして使用する場合
- アンカーボルト配置 コンクリートおよび構造鋼用
- 側面取付用・エッジ穴 フレームおよびブラケット用
以下のものをご送付ください: ホールパターン図面またはサンプルプレート。必要に応じてレイアウトを反転させ、 切断前にクリアランスを確認いたします.
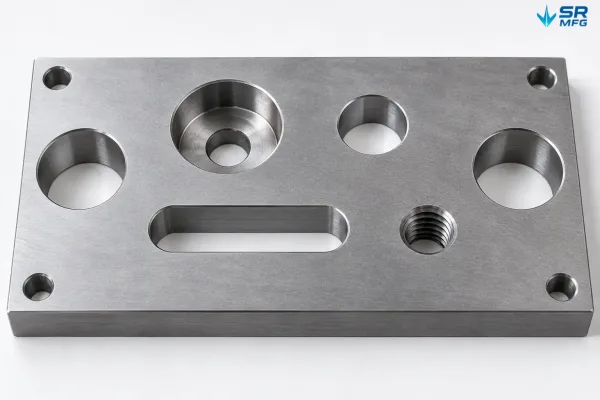
ベースプレートに加工される一般的な取付インターフェース:貫通穴、座ぐり穴、スロット、ねじ、およびアンカー配置。
材料と表面保護
材料の選定は 荷重経路、腐食環境、溶接性に基づき決定します。画一的な標準仕様ではありません。
| 使用環境 | 推奨仕様 |
|---|---|
| 屋内の機械ベース、一般工業用途 | 炭素鋼+塗装または粉体塗装 |
| 洗浄、屋外、または高湿度環境 | ステンレス鋼またはコーティング炭素鋼 |
| 軽量化または非磁性が必要な場合 | アルミニウム+適切な表面仕上げ |
| 化学物質または沿岸環境への曝露 | 指定鋼種+保護表面仕上げシステム |
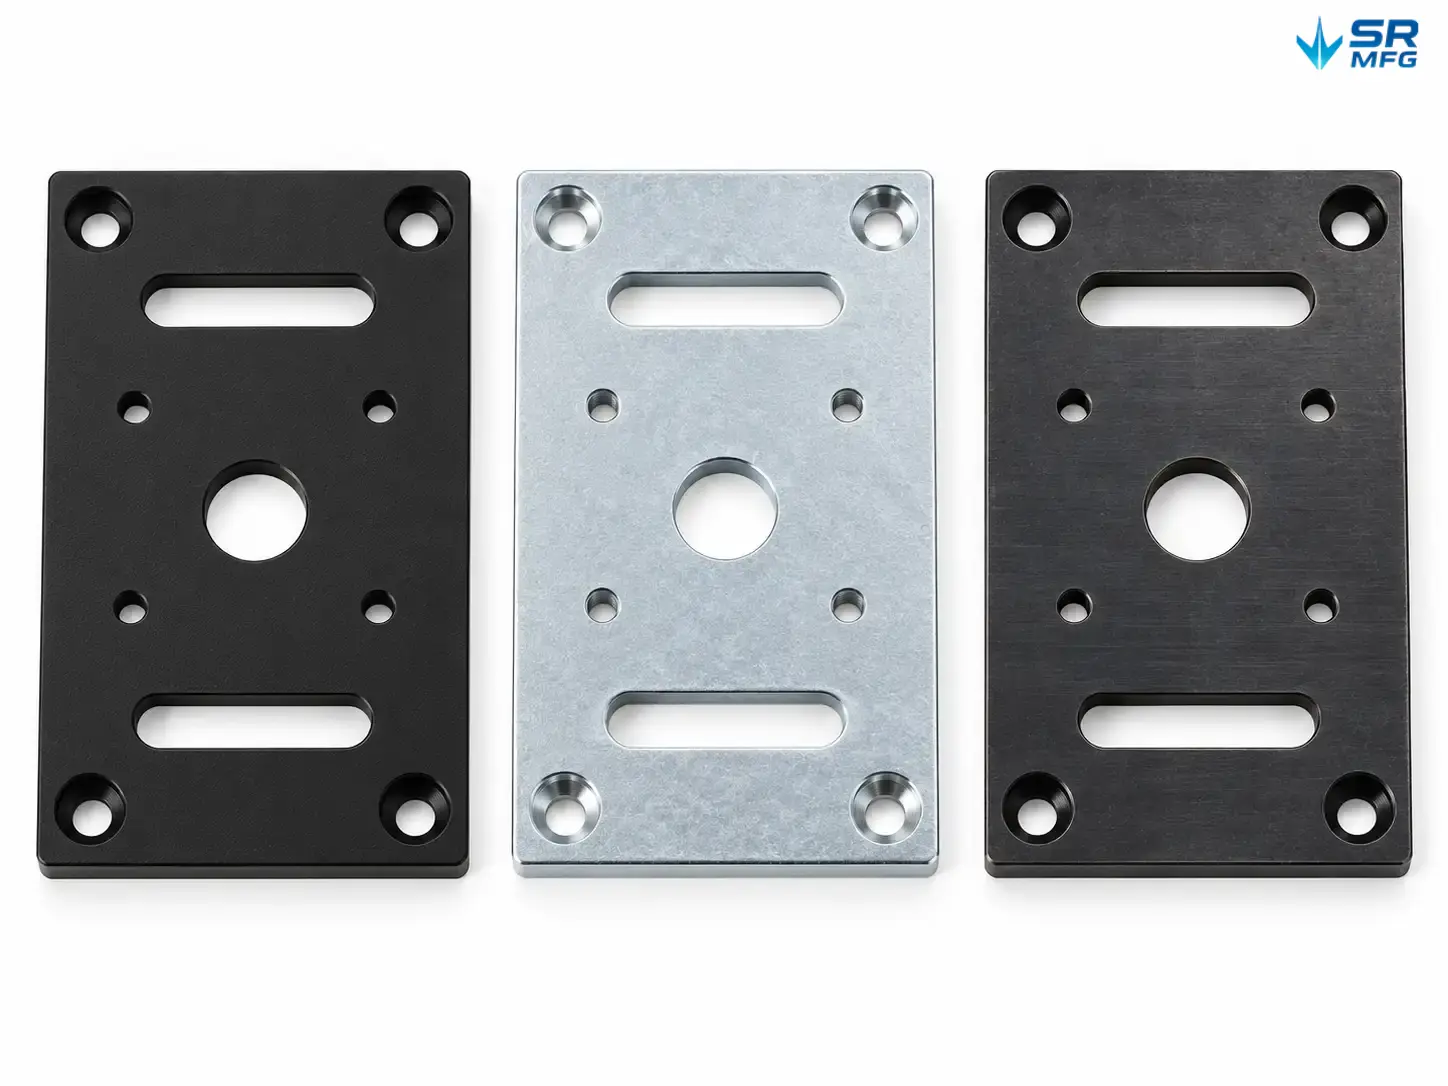
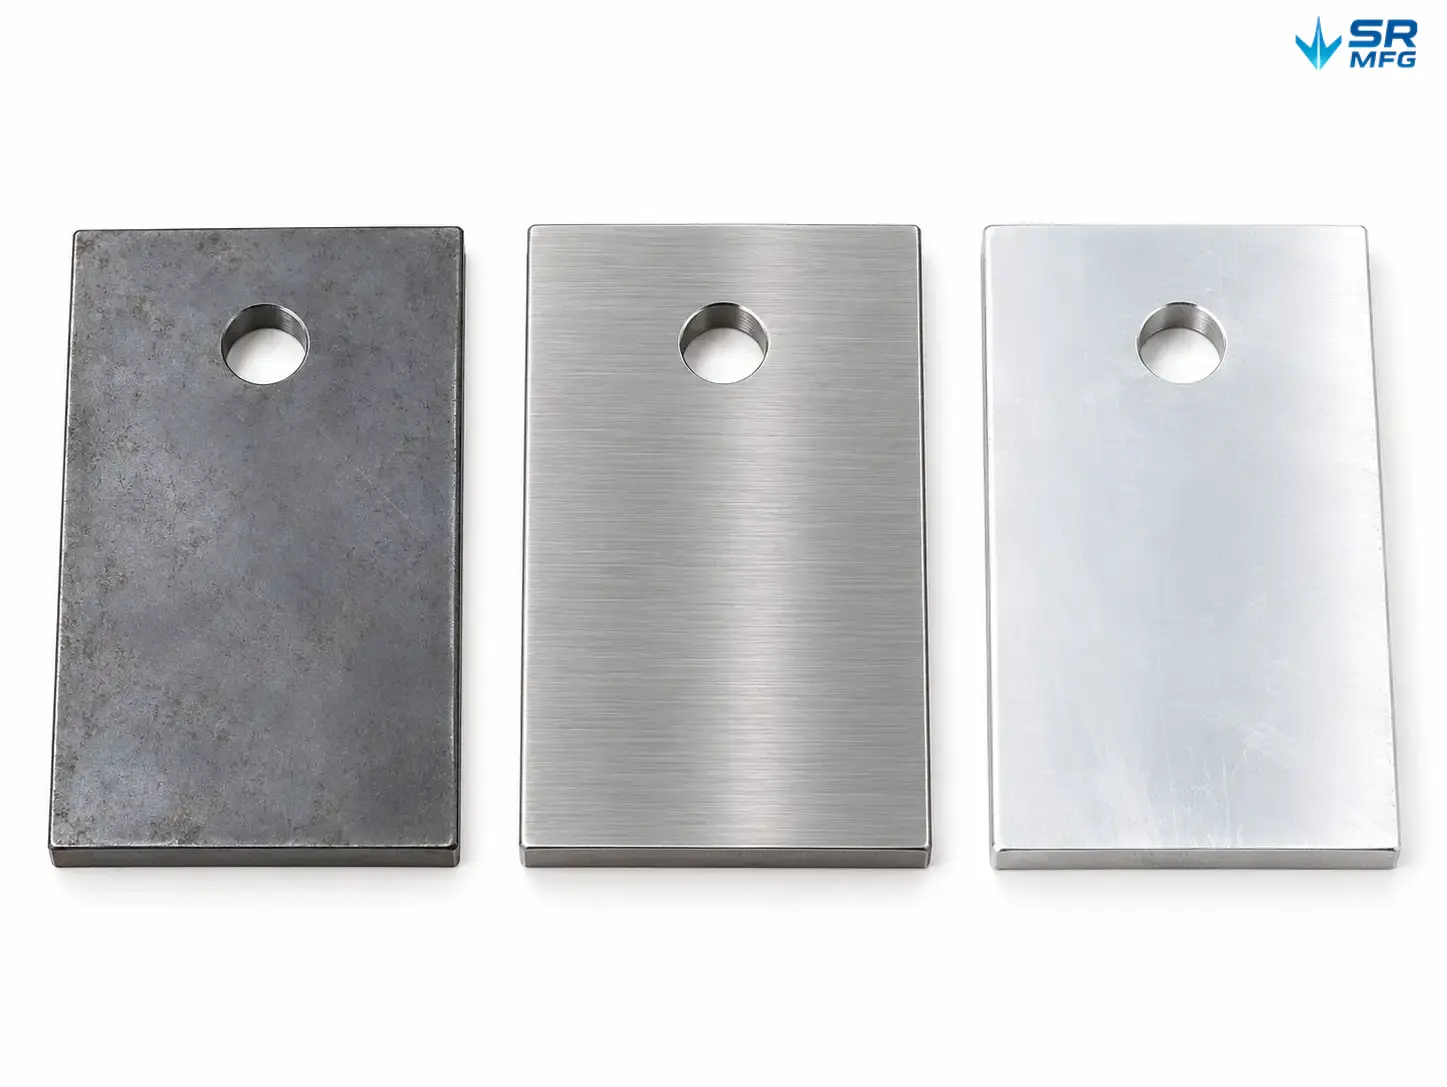
表面処理は 機械加工後 に可能な限り実施し、締結面を清浄に保ってください。また、 ねじ部または研磨面を素地のままにする必要がある場合は、図面上に明記してください。
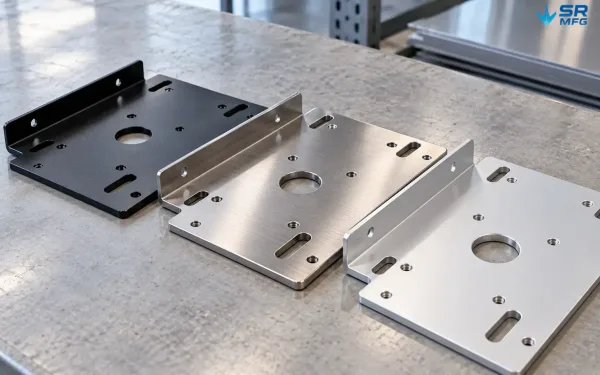
屋内、洗浄環境、軽量化、腐食環境に対応する材料と表面仕上げの組み合わせ。
製造工程
- 図面検討 — 見積前の板厚、穴ピッチ、曲げ作業性、溶接順序の確認
- 切断 — 外形、スロット、荒穴の加工はレーザーまたはプラズマで実施
- 成形・溶接 — 必要に応じてフランジ、補強材、フレームを製造
- 機械加工 — 最終穴、ねじ、座ぐり、取付面の加工 図面通り
- 仕上げ — 合意された塗装またはめっきシステム
- 検査 — 寸法、穴位置、平面度を注文仕様と照合
切断から仕上げまで一貫対応のため、プレート、溶接部品、機械加工の工程が複数の工場間を行き来することはありません。
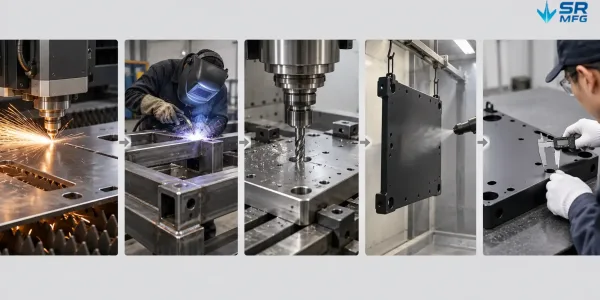
機械ベースプレートの製造工程:切断、成形/溶接、機械加工、仕上げ、検査。
図面仕様による製造
以下のご支給を承ります: 製造図面、マークアップ済みPDF、3Dモデル、または現物サンプル.
お見積もりを迅速にご案内するため、以下をご記載ください:
- 機器重量または静荷重
- ボルトパターンまたは穴座標
- 希望 材料と使用環境
- 数量 および目標納期
- 是否需要 レベリング金具またはアンカー 同梱
寸法公差、平面度、検査レベルはプロジェクトごとに確認します。 厳しい精度管理には工程が追加されます。必要な要件を明示します 生産開始前.
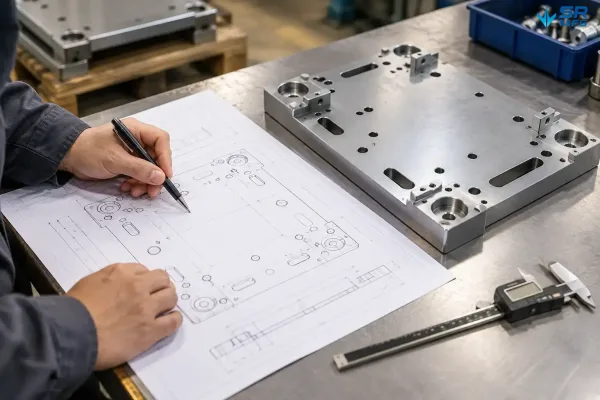
カスタム取付ベースプレートの加工前に、図面照合および穴パターン照合を行います。
品質管理・検査
検査は部品の用途に応じて実施します。単純な取付プレートでは外形および穴の検査で十分な場合がありますが、 精密機械ベース の場合は 平面度、平行度、穴位置の検証.
- 図面に基づく寸法検査
- 穴位置およびねじゲージ 検査
- 取付面の平面度・平行度
- 初品検査 新設計の場合
- 材料証明書 ご要望により
当社は試験報告書を捏造しません。報告書または規格参照が必要な場合は、 RFQに記載してください 計画に組み込めるようになります。
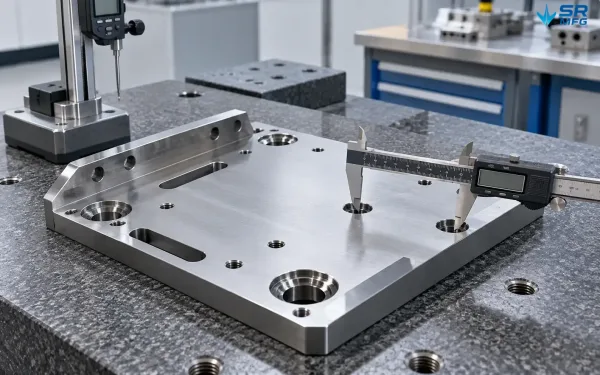
プレート寸法、穴位置、取付面の平面度の検査。
代表的な用途
| 用途 | 重視すべきポイント |
|---|---|
| 据付型設備 | アンカーパターン、プレート剛性、グラウトまたはボルト締結 |
| モーター・ポンプベース | ボルトサークル精度、アライメント、レベリング |
| フレーム・溶接構造体 | 構造から機械への荷重伝達 |
| レトロフィット・交換プレート | 現場での再加工なしで既存穴マップに適合 |
| オートメーションセル | ロボット、ガントリー、治具への再現性のある取付 |
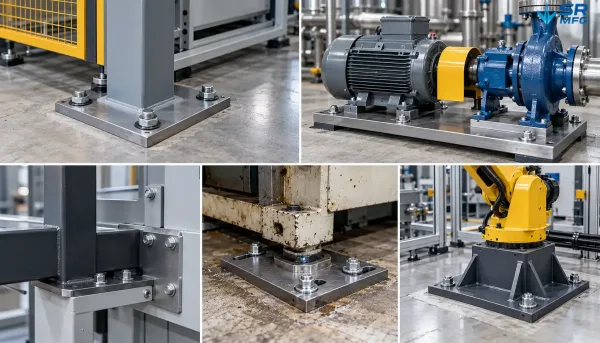
応用分野:据付型設備、モーター/ポンプベース、フレーム支持、レトロフィットプレート、オートメーション取付。
シナリオノート
一般的なプロジェクト例:SIerが コンベア駆動部または小型プレス下部の取付プレートを必要としており、モーター取付寸法は固定でフロアアンカー配置は不規則である。
- 切断材: 中厚炭素鋼
- 穴加工: モーターボルトサークルおよびフロアアンカーに合わせて
- 端部をバリ取り後、 粉体塗装
- 繰り返し受注でも 同一の穴マップ 予備部品がそのまま組み付け可能 現地での穴あけ直しを不要に
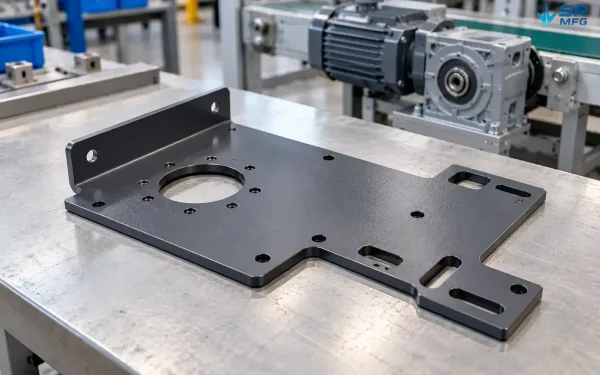
シナリオプレート:モーターのボルトサークル穴、不規則な床アンカー、バリ取り済みエッジ、粉体塗装仕上げ。
よくある質問
図面、荷重条件、材質のご希望、数量、仕上げを添えてお見積りをご依頼ください。 まずエンジニアが製作可能性を検討し、その上で一般的な在庫品番ではなく、カスタム価格をご提示します。