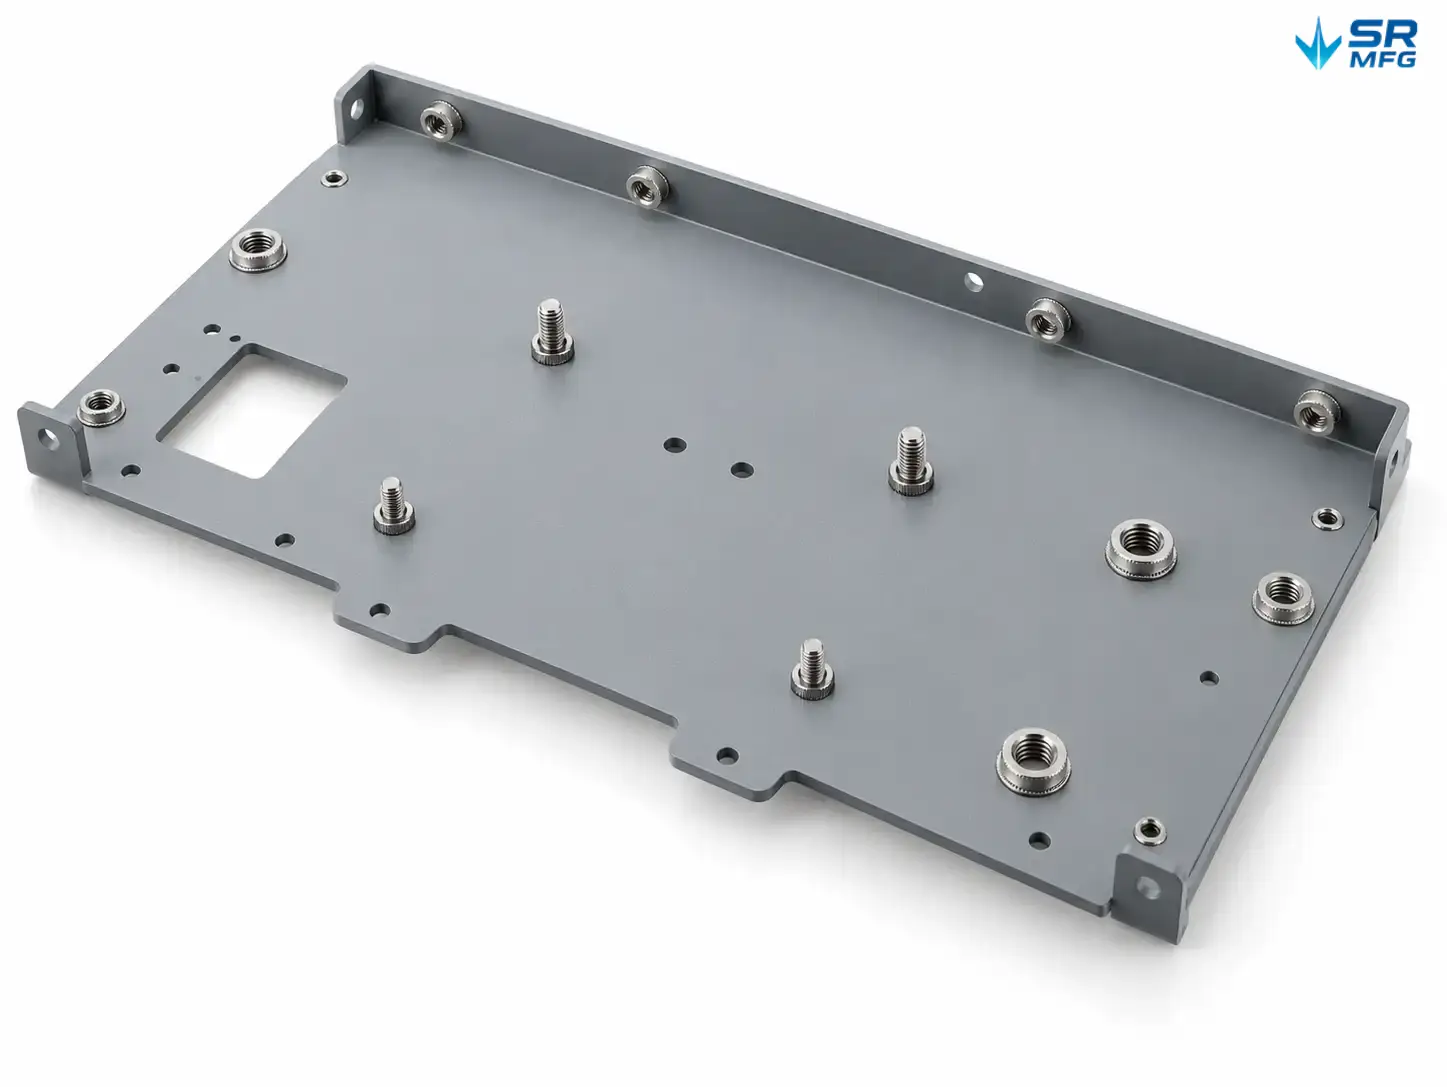
クリンチファスナー付き板金部品
セルフクリンチングナット、スタッド、スタンドオフ、キャプティブパネルスクリューなどのセルフクリンチングファスナーを板金構造に直接圧入した、カスタム板金部品を製造しています。レーザー切断、曲げからファスナー圧入、表面仕上げ、品質検査まで、すべての工程を1つの拠点で完結します。
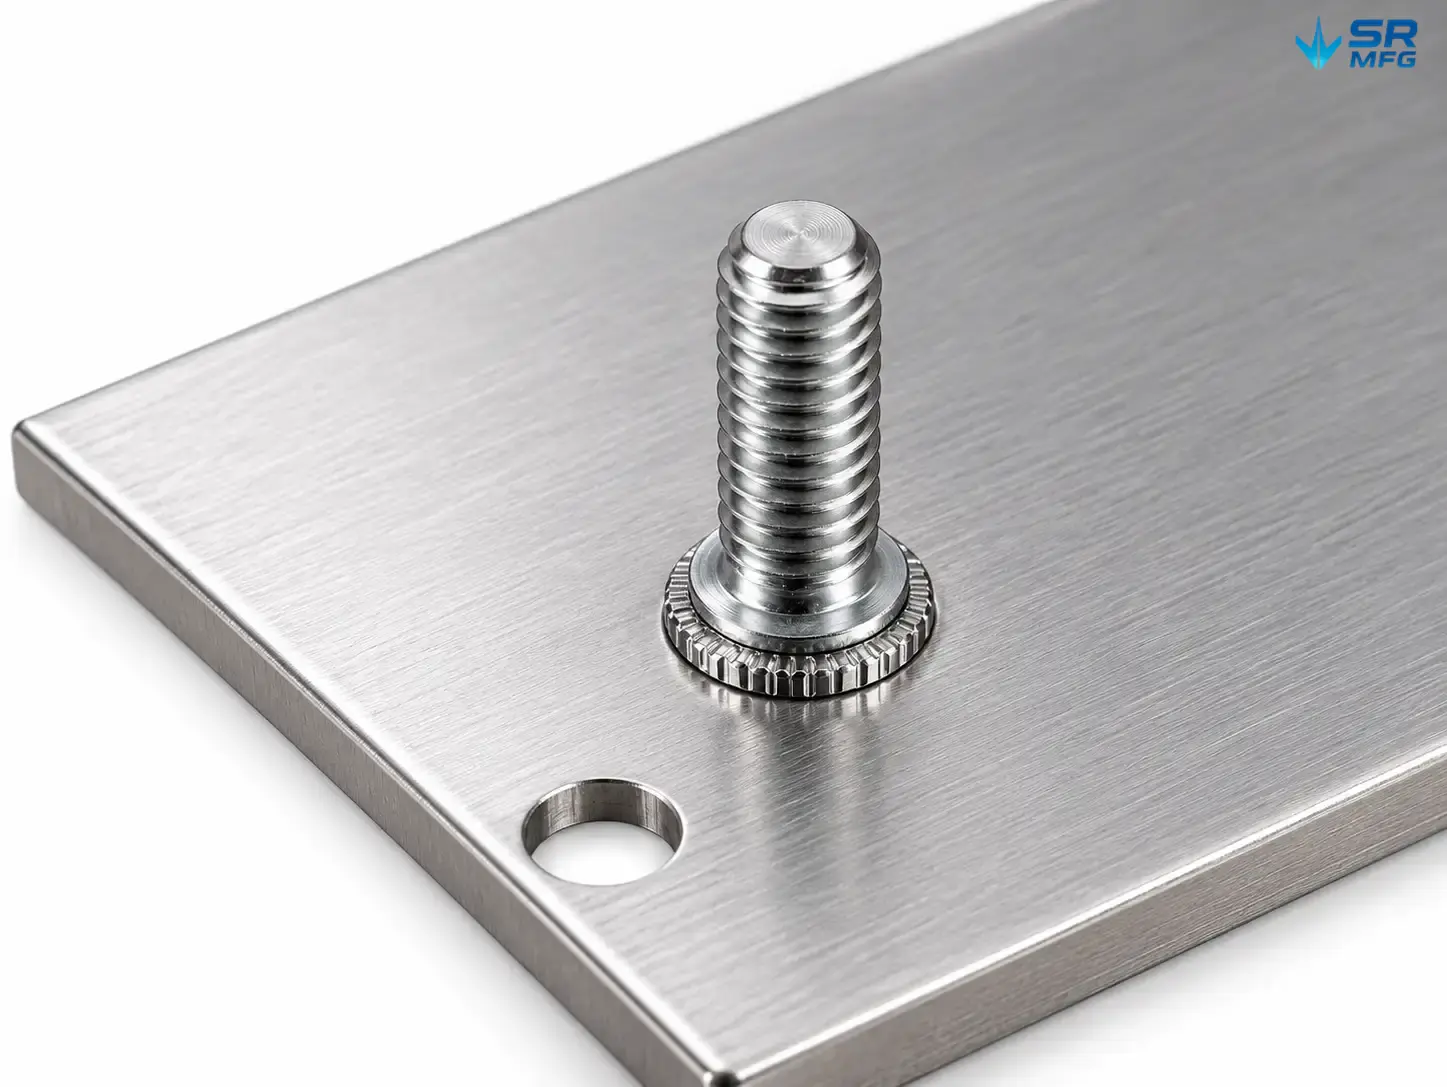
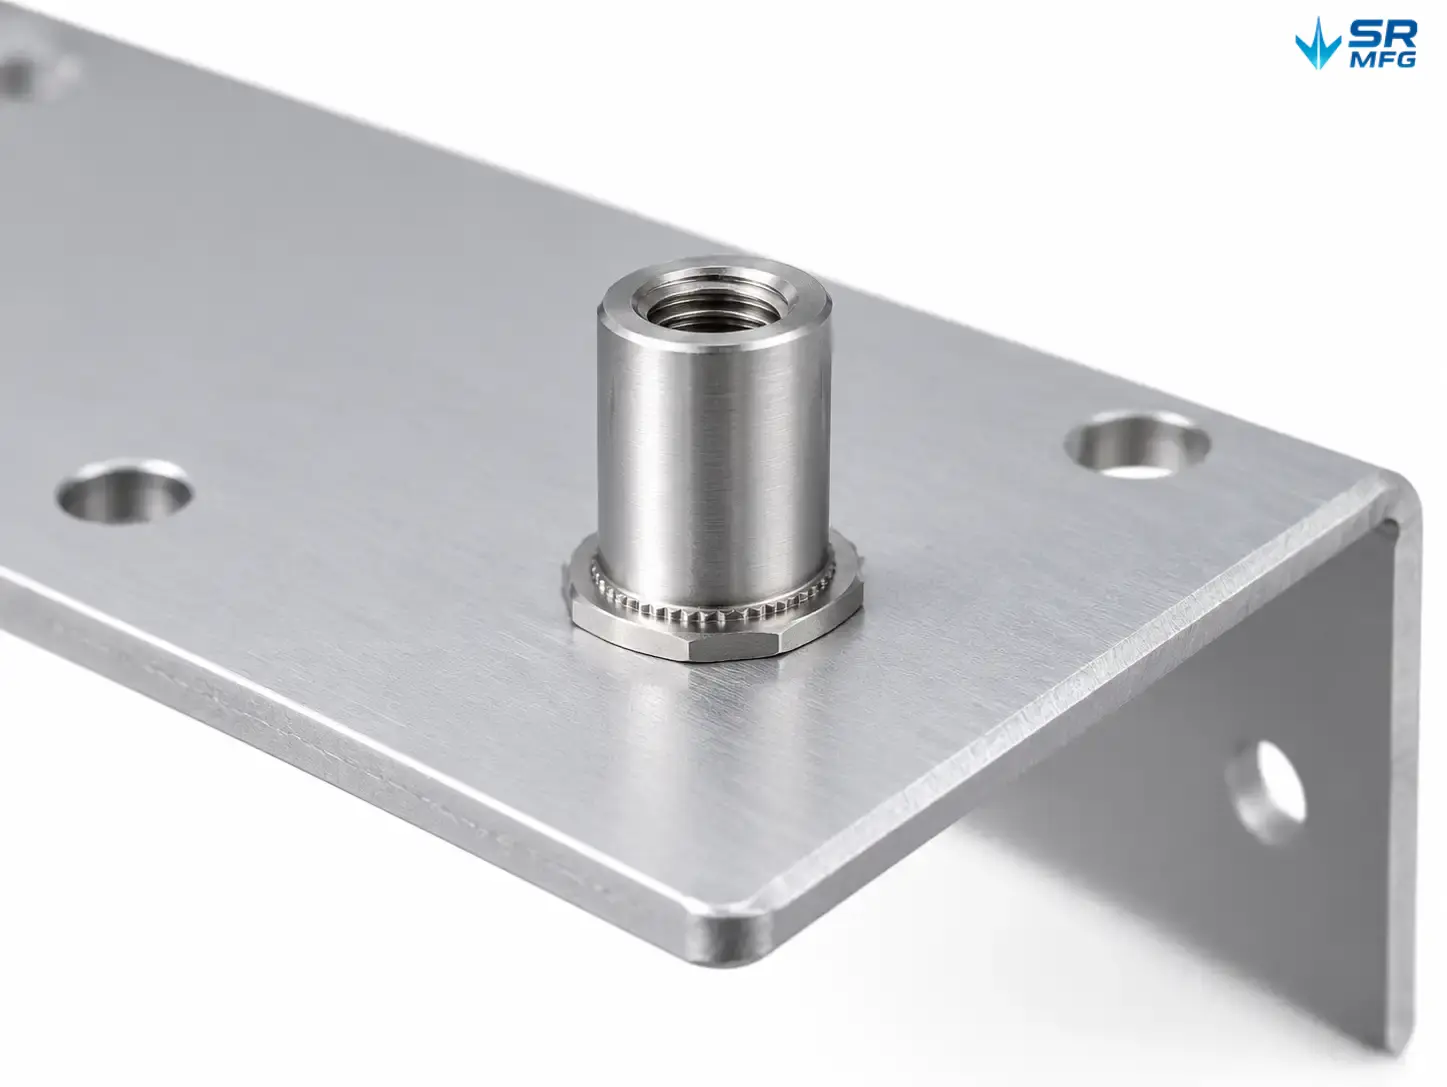
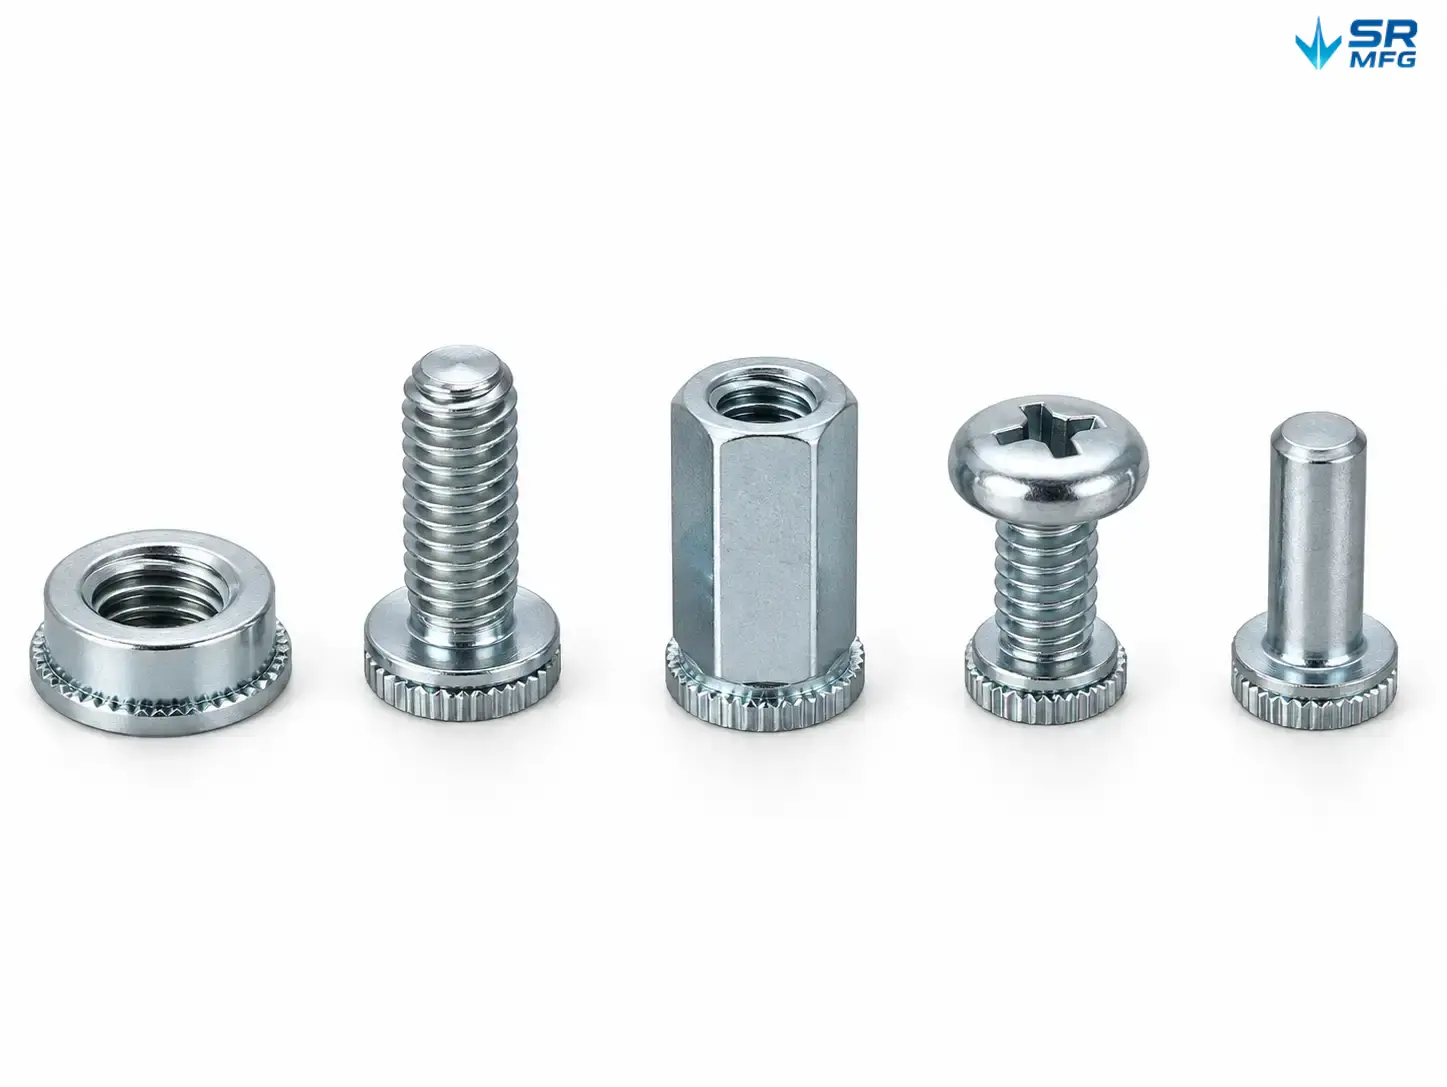
- ファスナータイプ: セルフクリンチングナット、セルフクリンチングスタッド、セルフクリンチングスタンドオフ、キャプティブパネルスクリュー、セルフクリンチングピン。
- 材料: 炭素鋼、ステンレス鋼、アルミニウム合金 — 用途要件に合わせて選定。
- ねじ規格: メートルねじおよびインペリアルねじに対応。正確な仕様はファスナータイプごとに確認します。
- 工程フロー: レーザー切断 → 曲げ/溶接 → ファスナー圧入 → 表面仕上げ → 品質検査。
- 受注形態: 試作、小ロット、継続生産に対応。
図面をお送りください。製造可能性(DFM)を検討し、カスタム見積もりをご提供します。
製品詳細
| 仕様 | 詳細 |
|---|---|
| シート金属材質 | 冷間圧延鋼、ステンレス鋼、アルミ合金、亜鉛めっき鋼。その他のグレードもご要望に応じて対応可能 |
| 板厚(加工) | 0.5–6.0 mm、プロセスおよび材質により異なる |
| 最小板厚(クリンチ圧入) | ファスナーの種類とサイズにより決まります。DFM検討時に確定します |
| クリンチファスナーの種類 | セルフクリンチングナット、スタッド、スタンドオフ、キャプティブパネルスクリュー、ピン |
| ねじサイズ範囲 | メートル M2–M12;インチ #4-40 ~ 3/8-16;範囲はファスナーの種類により異なります |
| ファスナー材質 | 炭素鋼(亜鉛めっき)、ステンレス鋼、アルミ合金、真鍮 |
| 穴径および公差 | ファスナーメーカーの仕様に準拠。DFM検討時に確定します |
| 最小端距離 | 通常は穴径の 1–2×(ファスナーの種類により異なる)。設計ごとに確定します |
| 最小ファスナー間隔 | ファスナーサイズと板厚に基づき、DFM検討時に確定します |
| シート金属の硬度要件 | シート金属は通常、ファスナーより約 20 HRC(ロックウェルB)軟らかいことが望ましい |
| 圧入方法 | 精密機器により制御された圧入荷重で圧入 |
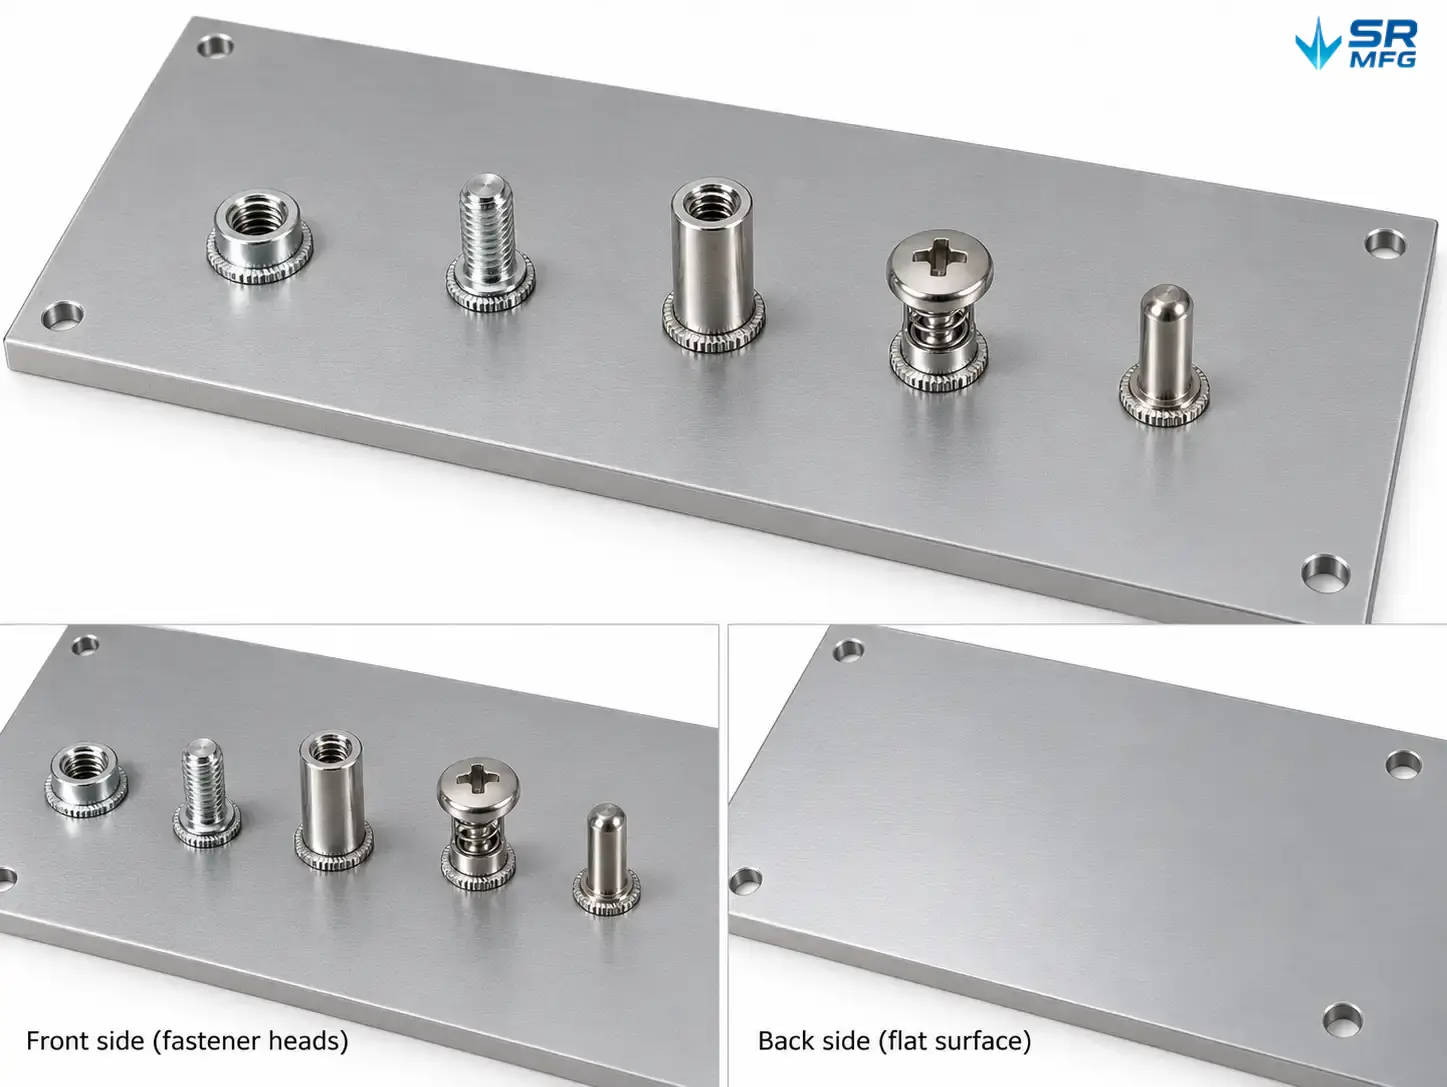
| 裏面形状 | フラッシュまたは低背。裏面に突出しはありません |
| 表面仕上げオプション | 粉体塗装、亜鉛めっき、アルマイト、塗装、不動態化、またはお客様指定 |
| 表面処理/圧入の順序 | 表面処理の前後いずれでもファスナーを圧入可能。プロジェクトごとに調整します |
| 品質検査 | プッシュアウト耐性試験、耐回転トルク試験、外観検査、寸法検証 |
| 最大部品サイズ | お客様図面に基づくカスタム製作に対応。大型部品も対応可能 |
| 平面度と位置精度 | 用途または図面の要求に基づく。より厳しい公差は別途お見積り |
| 受入可能な図面形式 | STEP、DXF、IGES、DWG、PDF |
| 注文タイプ | 試作品、小ロット、量産 |
| 見積りリードタイム | 仕様が完全に揃ってから通常 24 時間以内 |
セルフクリンチングファスナーを統合した板金加工
薄板金で強固で再現性の高いボルト接合を必要とする部品では、セルフクリンチングファスナー(クリンチナット、圧入ファスナー、PEMタイプインサートとも呼ばれる)が一般的に使用されます。
溶接ナットや、ねじを保持するには薄すぎる材料への直接タップ加工とは異なり、クリンチファスナーは専用の圧入設備を使用してあらかじめ加工された穴に圧入され、板金パネルと堅牢な機械的結合を形成します。
板金加工とクリンチファスナーの圧入設置の両方を1つの拠点で対応しています。レーザーカット、曲げ、溶接、ファスナー圧入、表面仕上げ、品質検査をすべて同一屋根下で連携して行うため、ファスナー位置、パネル形状、表面品質が工程全体を通じて整合した状態を維持できます。
1. クリンチファスナー付き板金部品とは?
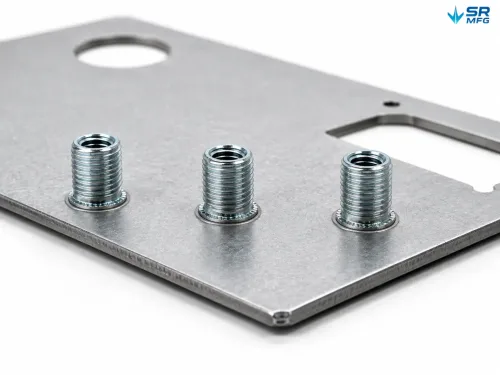
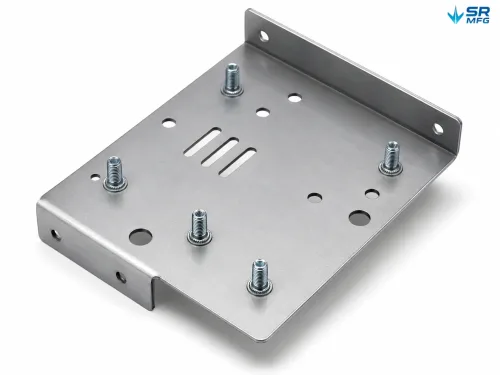
クリンチファスナー付き板金部品とは、指定位置にあらかじめ加工された穴にセルフクリンチングナット、スタッド、スタンドオフ、またはキャプティブスクリューが圧入設置された、加工された金属パネル、ブラケット、筐体、またはシャーシのことです。
これらのファスナーは、直接タップ加工が現実的でない薄板材料に機械ねじを提供し、組立荷重下でのプッシュアウト(押し抜け)と回転に抵抗します。
加工が完了すれば、部品はボルト組立の準備が整います。溶接ナット用治具も、緩みやすい部品も、二次タップ加工も必要ありません。
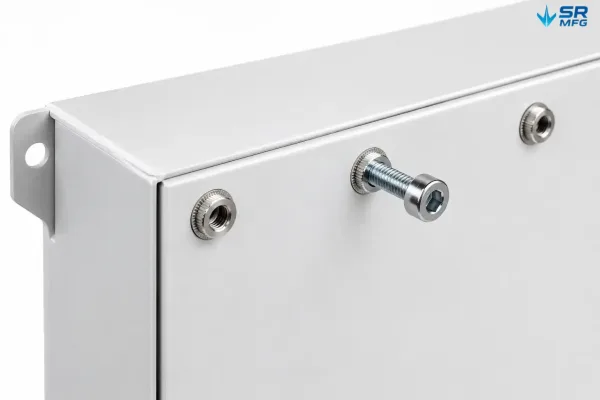
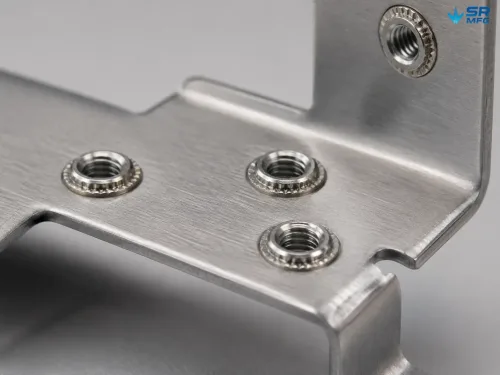
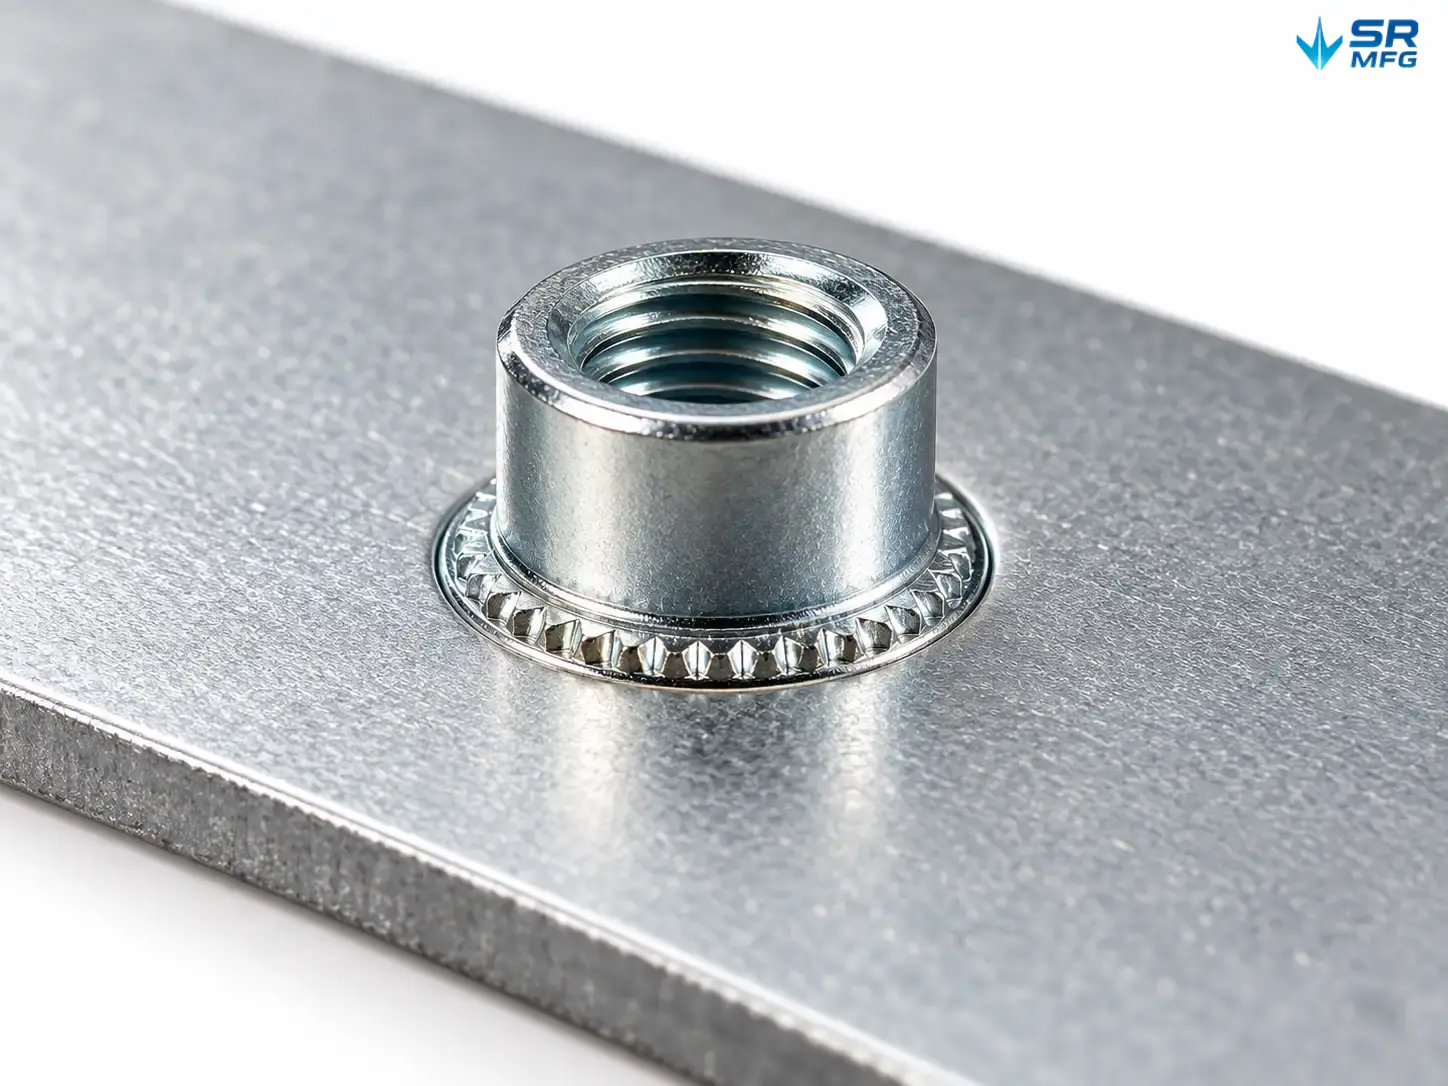
仕上げ済みパネルに圧入されたセルフクリンチングナット — 追加の部品やタップ加工なしで、ボルト組立にそのまま使用できます。
2. セルフクリンチングファスナーの仕組み
セルフクリンチングファスナーは、金属の冷間塑性変形の原理に基づいています。
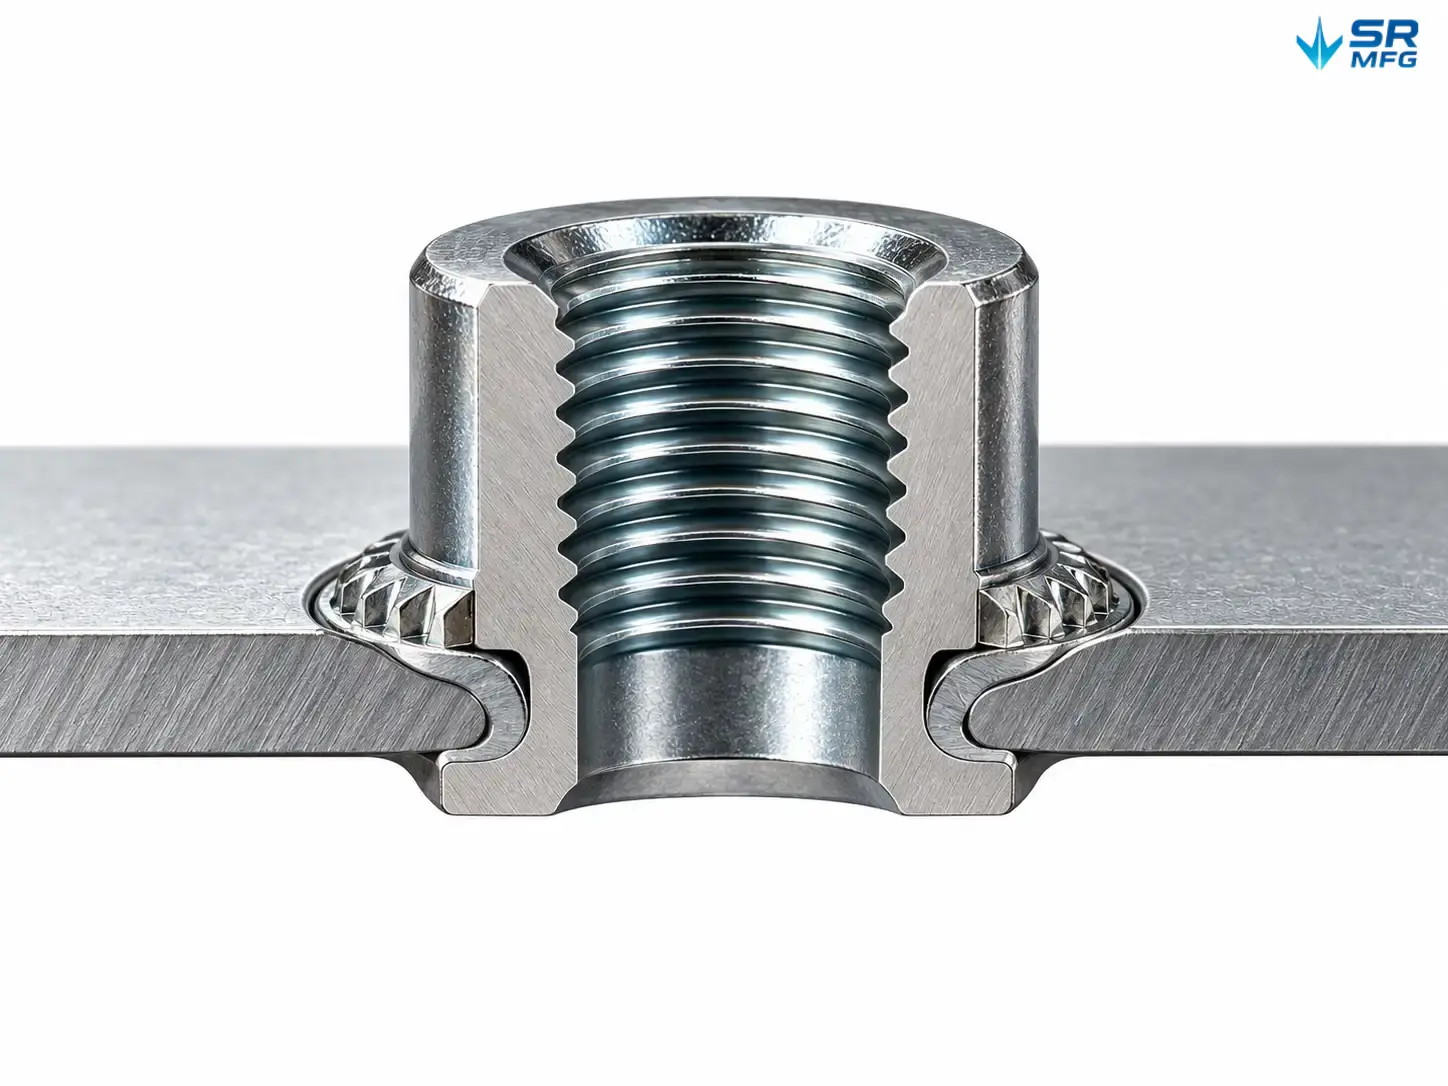
ファスナーの軸部には通常、環状溝(アンダーカット)とニールリングまたはギザギザのカラーが備わっています。圧入プレスがファスナーを適切なサイズの打ち抜き穴に押し込むと、板金は局所的な塑性変形を受け、環状溝内に流れ込みます。
同時に、ニールリングまたはギザギザがパネル表面に食い込み、ファスナーの回転を防止します。
その結果、プッシュアウト(押し抜け)と耐回転トルクの両方に抵抗する、機械的に固定されたファスナーが、板金パネルに永久に統合されます。
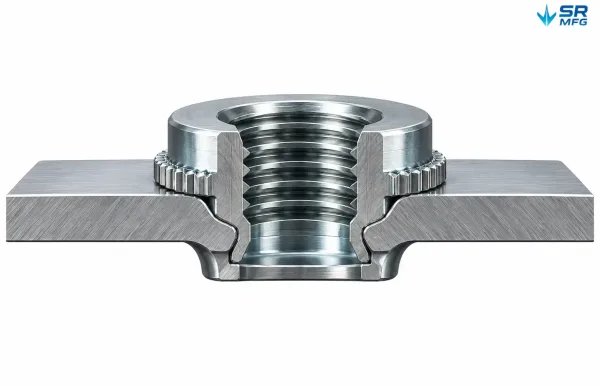
板金材料がファスナーの環状溝に流れ込み、ニールリングがパネル表面に食い込む様子を示す断面図 — 抜け出しと回転に抵抗する2つの特徴です。
設置全体が熱ではなく機械的な圧力を使用するため、溶接で一般的に発生する熱変形、溶接スパッタ、変色を回避できます。適切なファスナーを選択すれば、パネルの裏面はクリーンで平坦なまま維持されます。これは、部品が別の表面にフラッシュに密着する必要がある場合や、外観品質の要件を満たす必要がある場合に特に重要です。
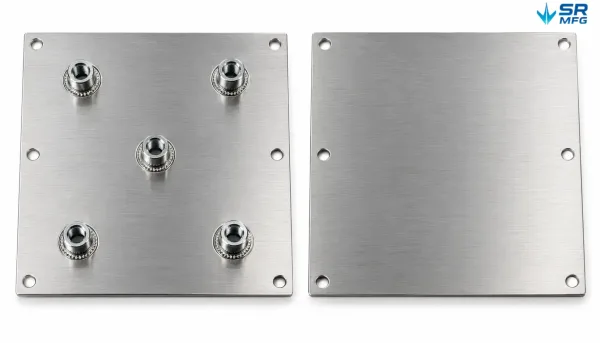
圧入後のパネル裏面 — 完全に平らで、突起、溶接痕、変色はありません。
3. 製作および設置の対応能力
当社では、板金製造と圧入式ファスナー技術を単一の生産ワークフローに統合しています。
板金加工
レーザー切断、パンチング、CNC曲げ、溶接を図面に基づき実施します。
クリンチファスナー圧入
セルフクリンチングナット、スタッド、スタンドオフ、パネルスクリュー、ピンを指定位置に圧入します。
表面仕上げ
粉体塗装、電気めっき、アルマイト処理、塗装 — ファスナー圧入の順序は仕上げシステムに合わせて調整します。
品質検査
押し抜け抵抗および耐回転トルクの検証に加え、外観検査と寸法検査を実施します。
DFM(製造容易性設計)レビュー
生産開始前に、穴径、端部距離、ファスナー間隔などの主要パラメーターについて図面を検討します。
この統合的なアプローチにより、製作とファスナー設置が別々のサプライヤーに分かれることで生じる調整上の問題を排除します。
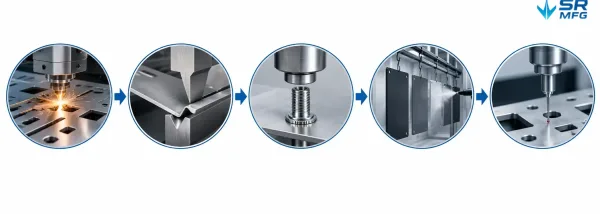
レーザー切断からファスナー圧入、表面仕上げ、品質検査まで、すべてを一貫して自社で行う統合ワークフロー。
4. 主な用途
薄板金において強力で再利用可能なねじ接続が必要とされる場所であれば、セルフクリンチングファスナーが活躍します。
| 用途 | クリンチファスナーの主な役割 |
|---|---|
| 電気エンクロージャおよび制御盤 | カバー、DINレール、内部部品用のねじ付き取付ポイントを提供 |
| 通信ラックおよびサーバーシャーシ | PCBおよびモジュール用のスタンドオフ取付ポイントを形成 |
| 自動車内装および構造パネル | 外観面に溶接を行わずに信頼性の高い取付ポイントを形成 |
| 医療機器ハウジング | 頻繁にアクセスが必要なパネルに、クリーンでフラッシュに取り付けられたねじを提供 |
| 産業機械パネルおよびガード | 薄板材料での着脱可能なパネル固定を可能にする |
| 空調および家電パネル | タップ加工ができないほど薄いシートにねじ付きアンカーを提供 |
| 民生用電子機器シャーシ | PCBスタンドオフおよび電子部品を取り付ける |
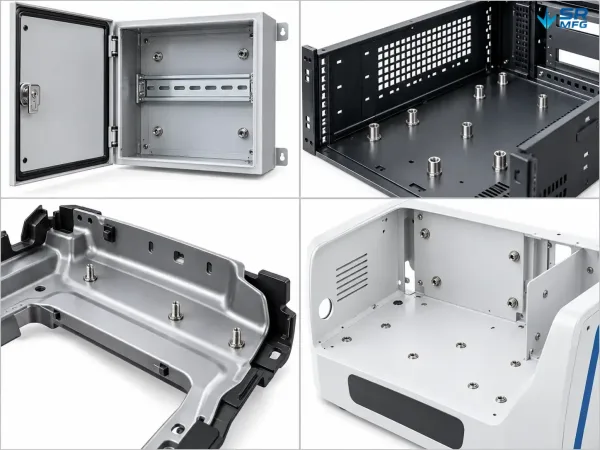
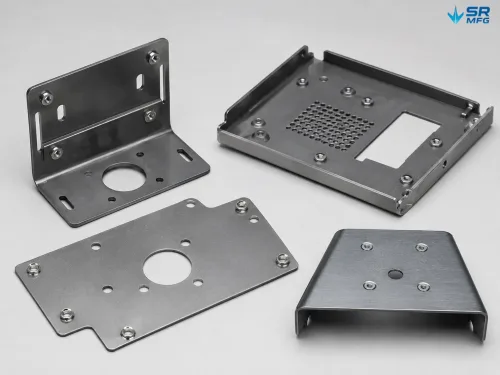
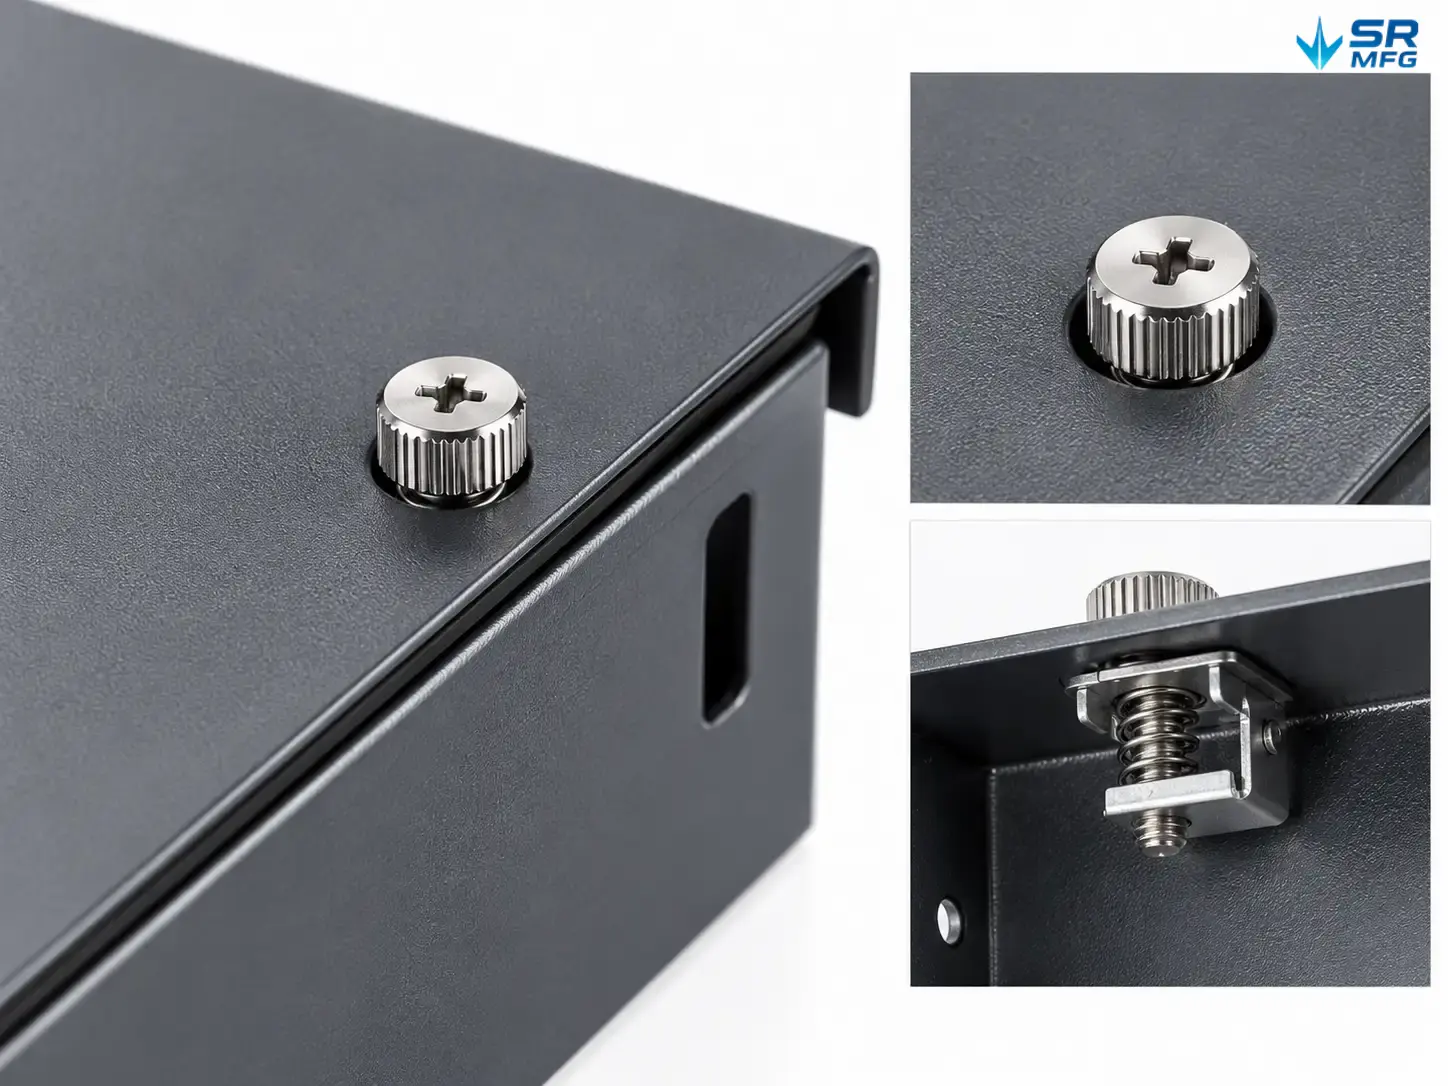
実際の使用環境におけるセルフクリンチングファスナー付き板金部品 — 電気筐体やサーバーシャーシから自動車パネル、医療機器筐体まで幅広く使用されています。