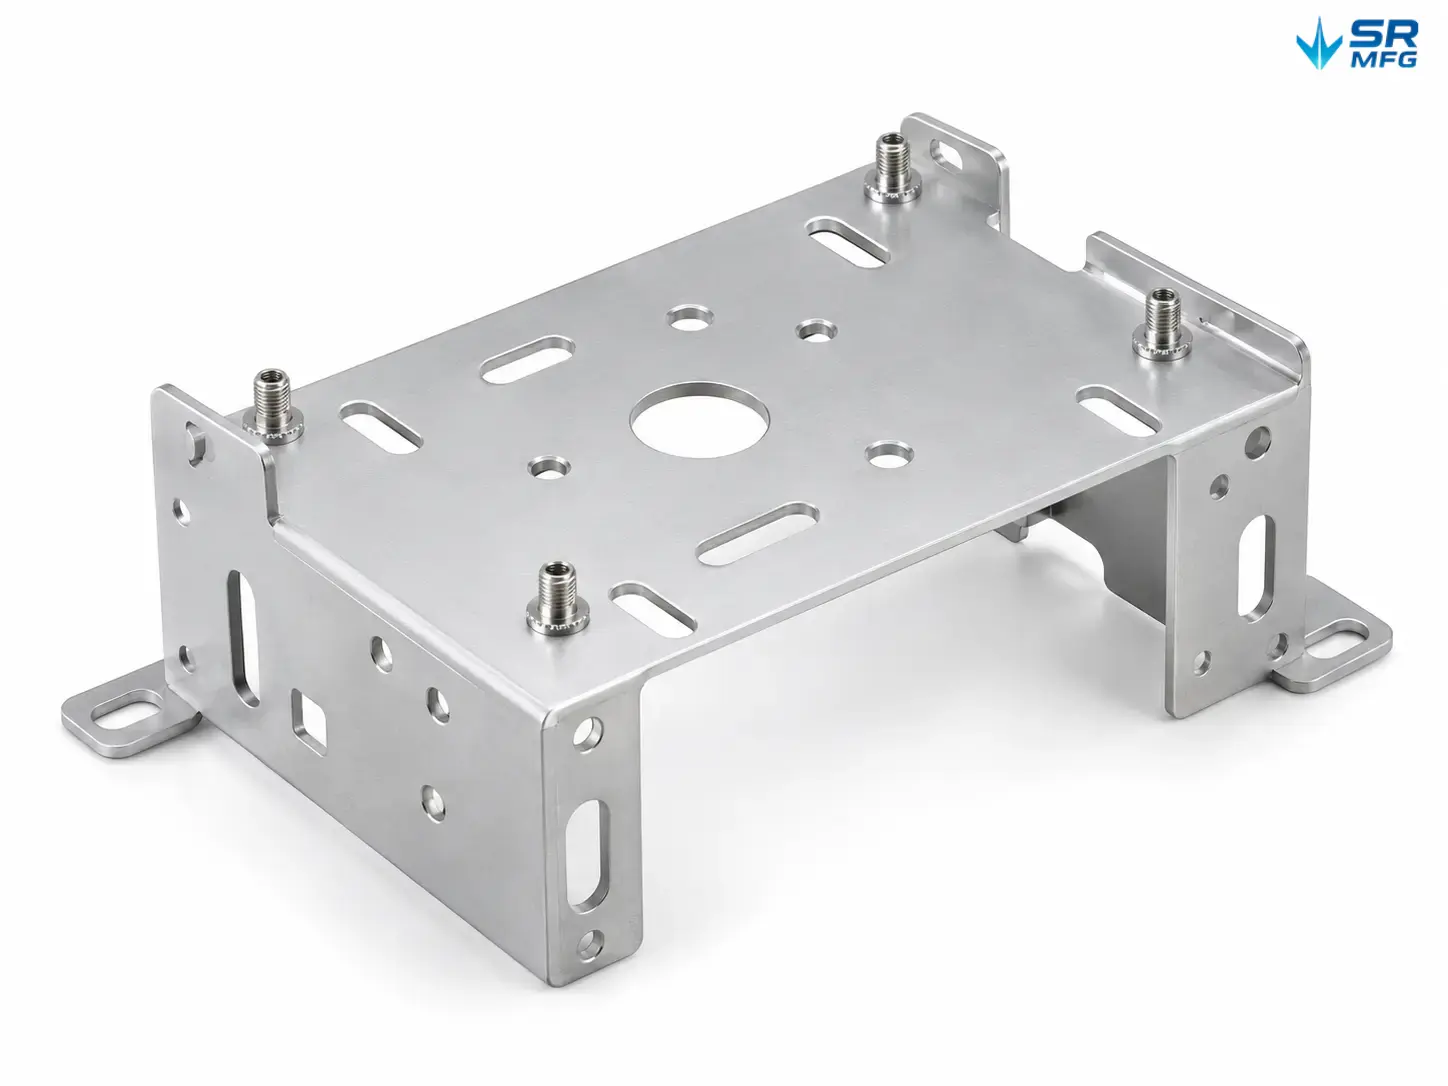
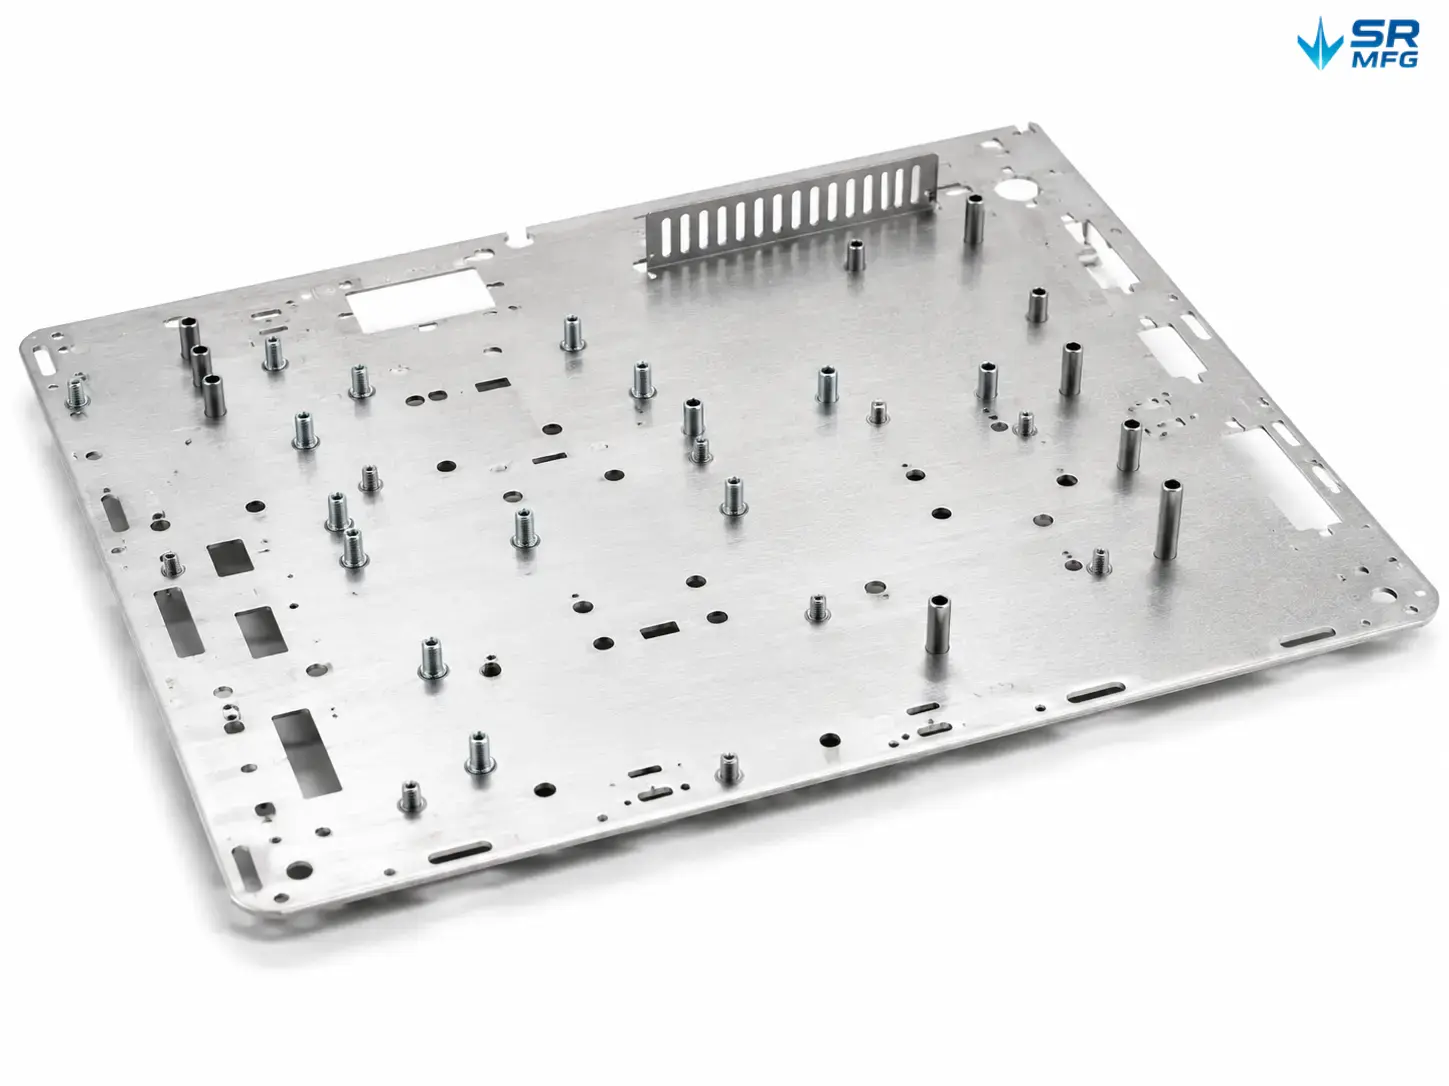
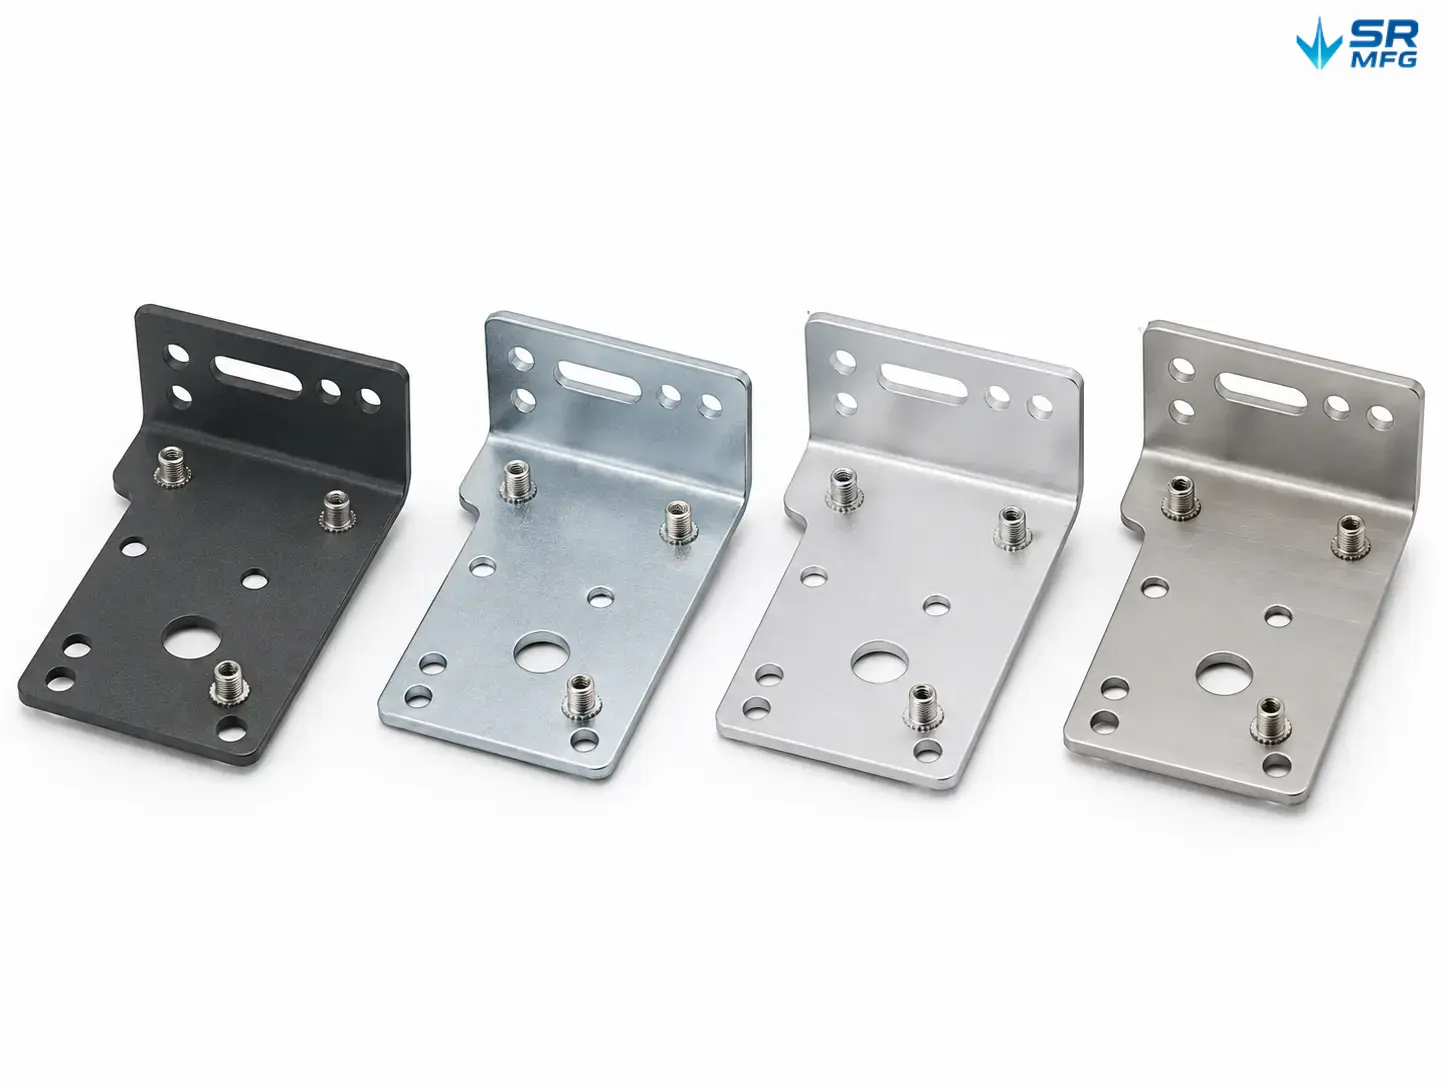
製品詳細
母材仕様
| パラメータ | オプション / 範囲 |
|---|---|
| 材質 | 冷間圧延鋼(SPCC/DC01)、熱間圧延鋼(SPHC)、ステンレス鋼(SUS 304、SUS 316)、アルミニウム(5052-H32、6061-T6)、銅(C110) |
| 板厚 | 0.5 mm~6.0 mm(材質による) |
| 材料選定ガイドライン | コスト重視の構造部品には炭素鋼;耐食性が求められる用途にはステンレス鋼;軽量設計にはアルミニウム;導電性が必要な部品には銅 |
PEMスタッド仕様
| パラメータ | 詳細 |
|---|---|
| スタッドタイプ | セルフクリンチングねじ付きスタッド、セルフクリンチングねじなしスタンドオフ、セルフクリンチングフローティングスタンドオフ |
| メートルねじサイズ | M2.5、M3、M4、M5、M6、M8、M10 |
| インチねじサイズ | #4-40、#6-32、#8-32、#10-32、1/4″-20、5/16″-18、3/8″-16 |
| スタッド材質 | 亜鉛メッキ炭素鋼、300系ステンレス鋼、黄銅 |
| 最小板厚 | ファスナーサイズにより異なる — M3/M4は通常 ≥0.040″(1.0 mm)が必要;M6以上は通常 ≥0.060″(1.5 mm)が必要 |
| 推奨穴公差 | 各PEMファスナーのメーカー指定取付穴要件に準拠 |
セルフクリンチングファスナー性能
| パラメータ | 説明 |
|---|---|
| 押し抜き強度 | 該当するPEM / IFI規格に準拠して試験;実際の値はファスナーサイズ、ファスナー材質、板材質、板厚により異なります |
| 回転トルク抵抗 | 該当するPEM / IFI規格に準拠して試験;特に回転荷重がかかる用途で重要 |
| 圧入荷重モニタリング | 力フィードバック付きの校正済みセルフクリンチングプレスを使用して圧入を検証 |
| 性能ドキュメント | 認定および検証要件に応じて提供可能 |
寸法および加工公差
| パラメータ | 標準 | 達成可能 |
|---|---|---|
| 直線寸法 | ±0.1 mm | ご要望に応じて ±0.05 mm |
| 穴位置 | ±0.1 mm | 重要な取付穴には ±0.05 mm |
| 曲げ角度 | ±1° | 精密曲げ加工により ±0.5° |
| 平坦度 | ≤0.2 mm / 100 mm | より厳しい要件にも対応可能(要相談) |
| バリ高さ | バリ取り後 ≤0.1 mm | エッジ仕上げ対応可能 |
表面仕上げのオプション
| 表面仕上げ | 代表的な用途 |
|---|---|
| 粉体塗装 | 一般的な防錆保護および外観仕上げ;RAL / Pantone 色合わせ対応可能 |
| 亜鉛めっき | 炭素鋼部品向けのコスト効率に優れた防錆保護 |
| アルマイト処理(Type II / Type III) | アルミニウム部品向け;装飾仕上げまたは硬質アルマイト表面に対応 |
| 不動態化処理 | ステンレス鋼向け;遊離鉄を除去し耐食性を向上 |
| ウェット塗装 | カスタムカラーおよびテクスチャ;大型部品に適しています |
| ニッケルめっき | 耐摩耗性を向上させ、装飾仕上げを施した適度な防錆保護を提供 |
品質管理
| 検査工程 | 検査方法 |
|---|---|
| 受入材料検査 | 材料証明書を確認;板材寸法はサンプリングベースで検査 |
| 工程内検査 — 切断・成形 | 初品検査に続き、生産中に定期的な寸法チェックを実施 |
| セルフクリンチングスタッドの取付検査 | 圧入力の監視;各スタッドの適切な着座、確実な取付、位置精度を検査 |
| 最終検査 | CMM / ノギスによる寸法検証、ねじ検査、サンプリングによる締結保持力試験、表面仕上げ検査、外観検査 |
| ドキュメント | 検査報告書はご要望に応じて提供可能;適合証明書(COC)は出荷時に添付可能 |
ご注文情報
| パラメータ | 詳細 |
|---|---|
| 図面フォーマット | PDF、DWG、DXF、STEP、IGES、SolidWorks(SLDPRT / SLDDRW) |
| 最小発注数量 | 厳格な最小注文数量なし — 試作品および生産数量に対応 |
| 試作リードタイム | 3~5営業日 |
| 量産リードタイム | 7~15営業日(複雑さ、数量、表面仕上げにより異なります) |
| 配送 | 世界中に配送;お客様のご要望に合わせた梱包 |
| 支払条件 | 注文規模および取引関係に基づき協議の上決定 |
製造可能な製品
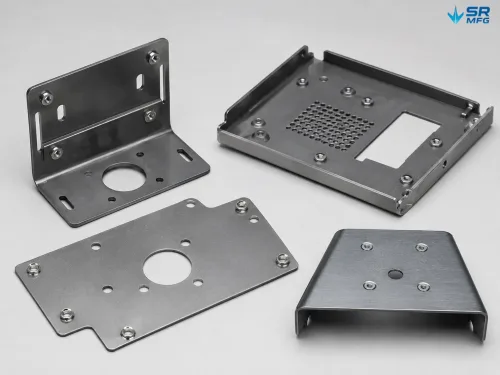
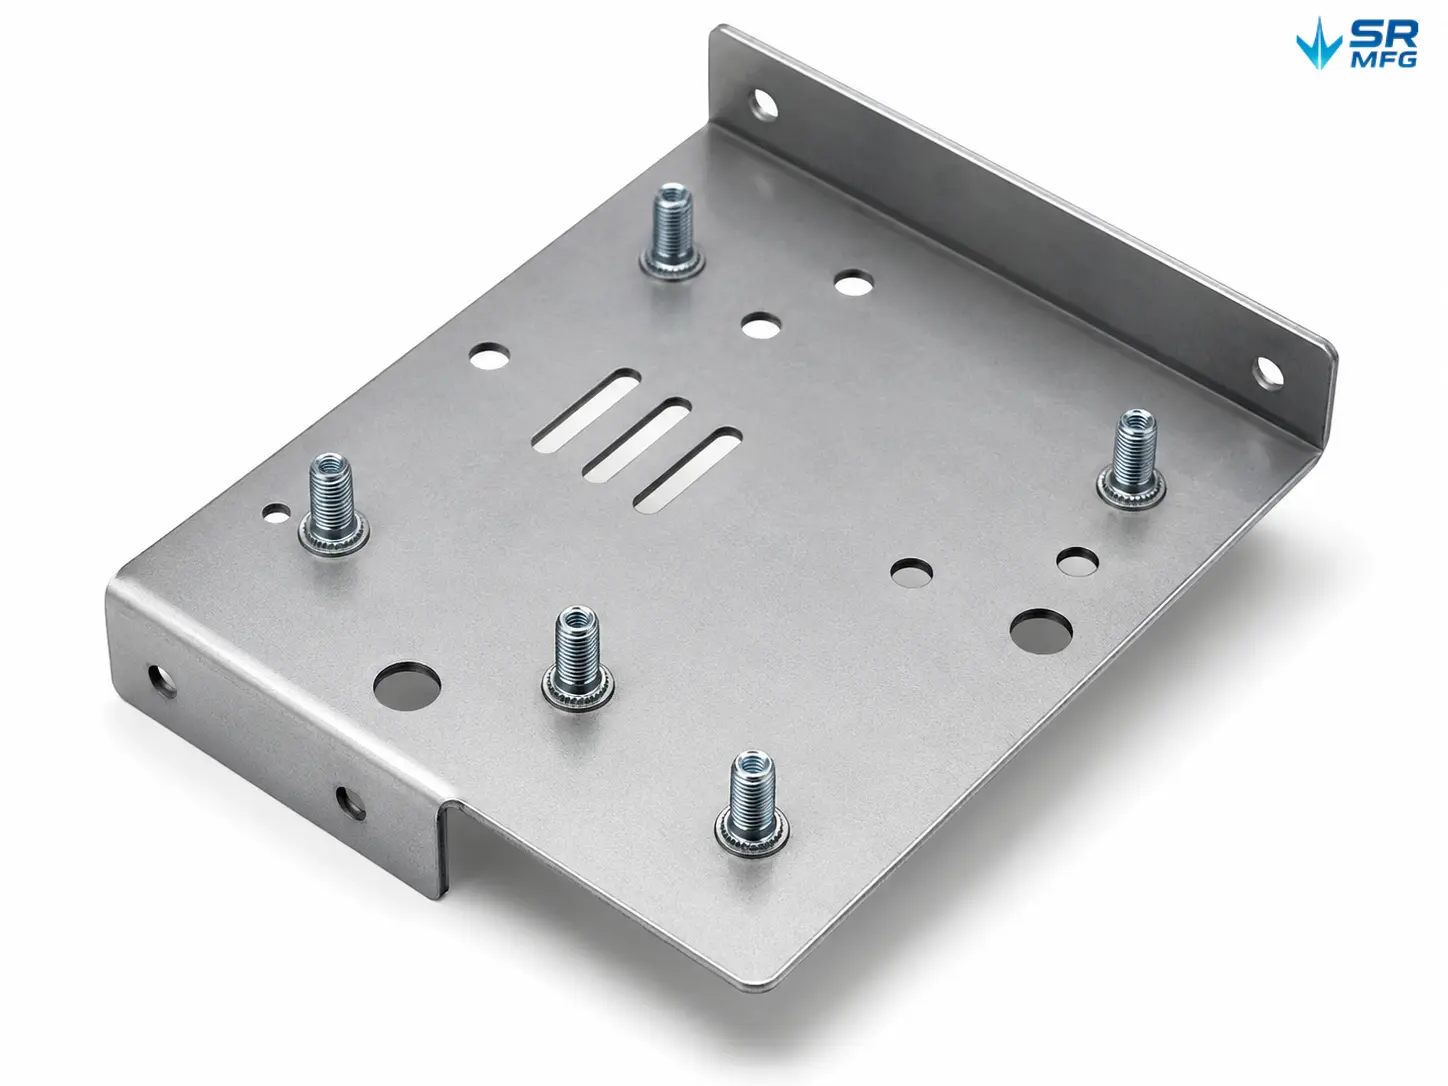
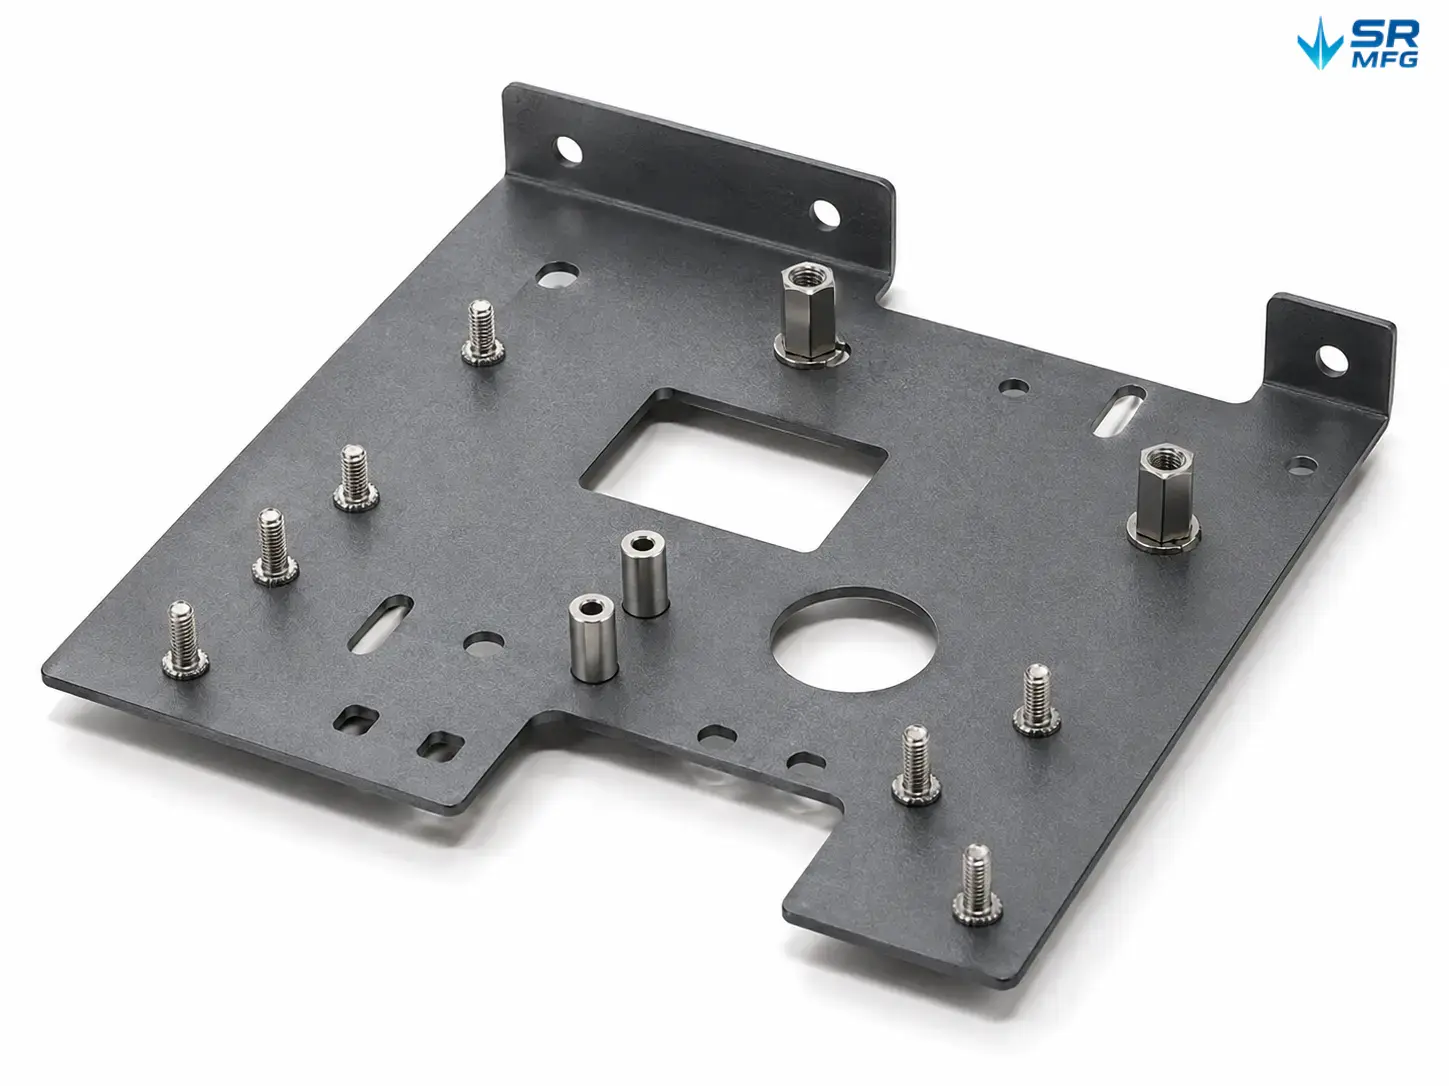
お客様の技術要件に完全に基づき、セルフクリンチングPEMスタッド付きのカスタム板金部品を製造しています。
単一の試作ブラケットから10,000筐体の量産、あるいはPEMナット付きカスタム板金部品を使用した関連組立品まで、すべての部品はお客様の図面を起点に、完成済みの組立対応コンポーネントとして納入されます。
セルフクリンチングファスナーの取付を社内で完結しているため、真のワンストップ製造ソリューションを提供できます。
ファスナー取付を外注したり、複数のサプライヤーを調整したり、板金加工と金具取付を分離することで生じる品質問題を管理したりする必要はありません。
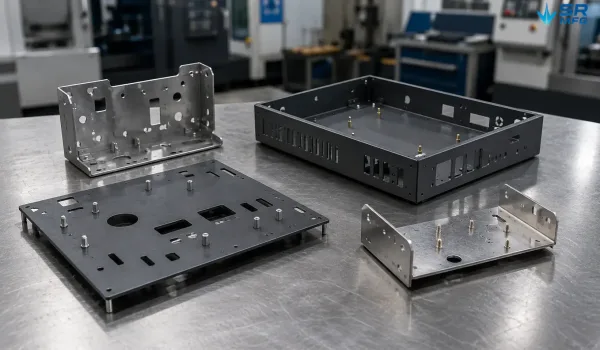
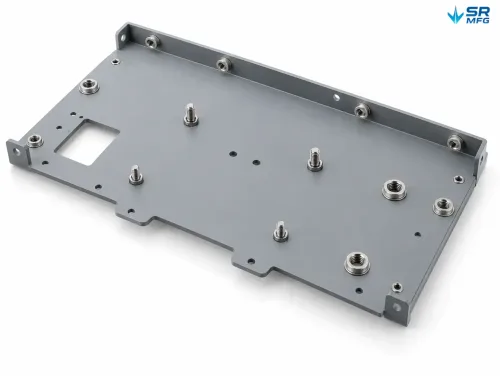
カスタムブラケット、取付パネル、筐体コンポーネントを、セルフクリンチングスタッドおよびスタンドオフの取付済みの状態で納入します。
セルフクリンチングスタッドの仕組み
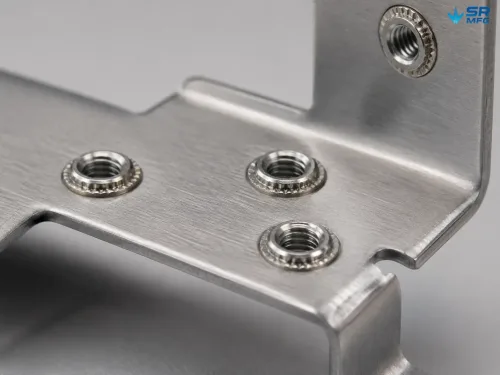
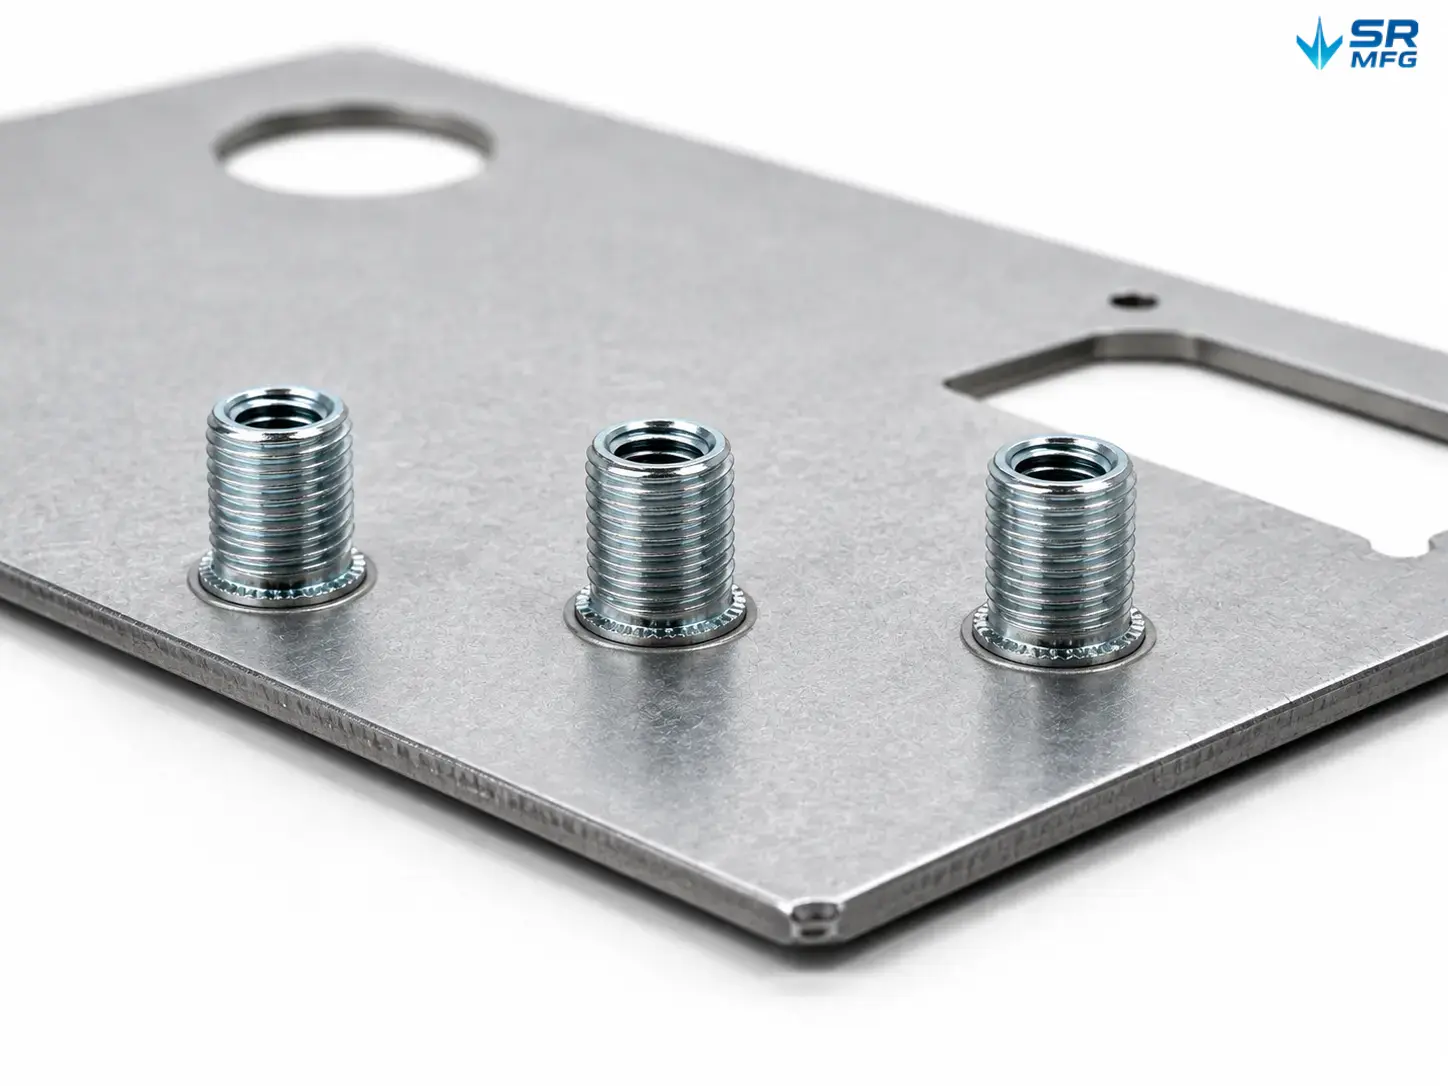
セルフクリンチングスタッドは、板金に精密に加工された取付穴に圧入することで取り付けられます。
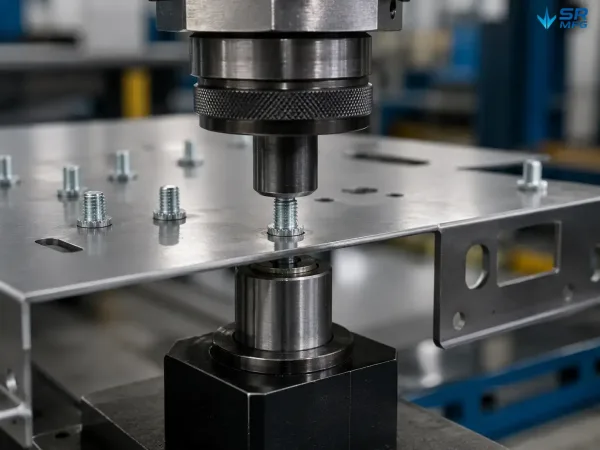
制御されたプレスにより、精密に加工された取付穴にセルフクリンチングスタッドを取り付けます。
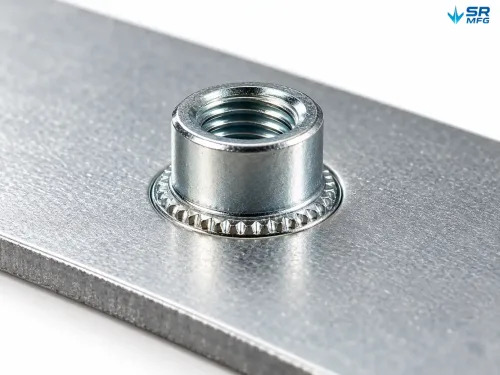
圧入時、締結具のローレットまたはセレーション加工されたクリンチング部が周囲の板材を変形させながら埋め込み、永久的な機械的ロックを形成します。
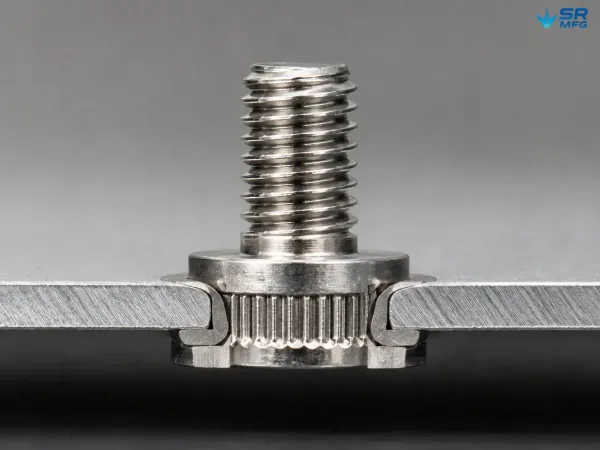
スタッドのクリンチング部が周囲の板材を変形させ、永久的な機械的ロックを形成します。
プロセス全体に必要なもの:
溶接は不要で、熱影響域も発生せず、周囲の板金に熱による歪みも生じません。
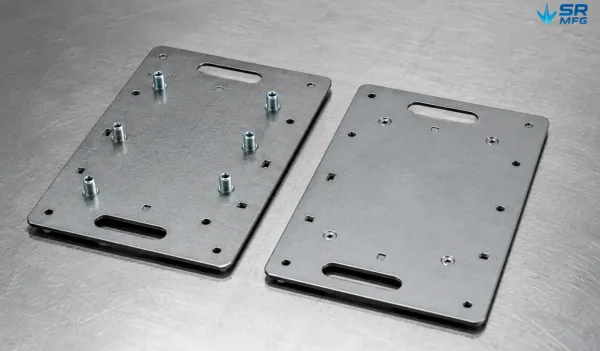
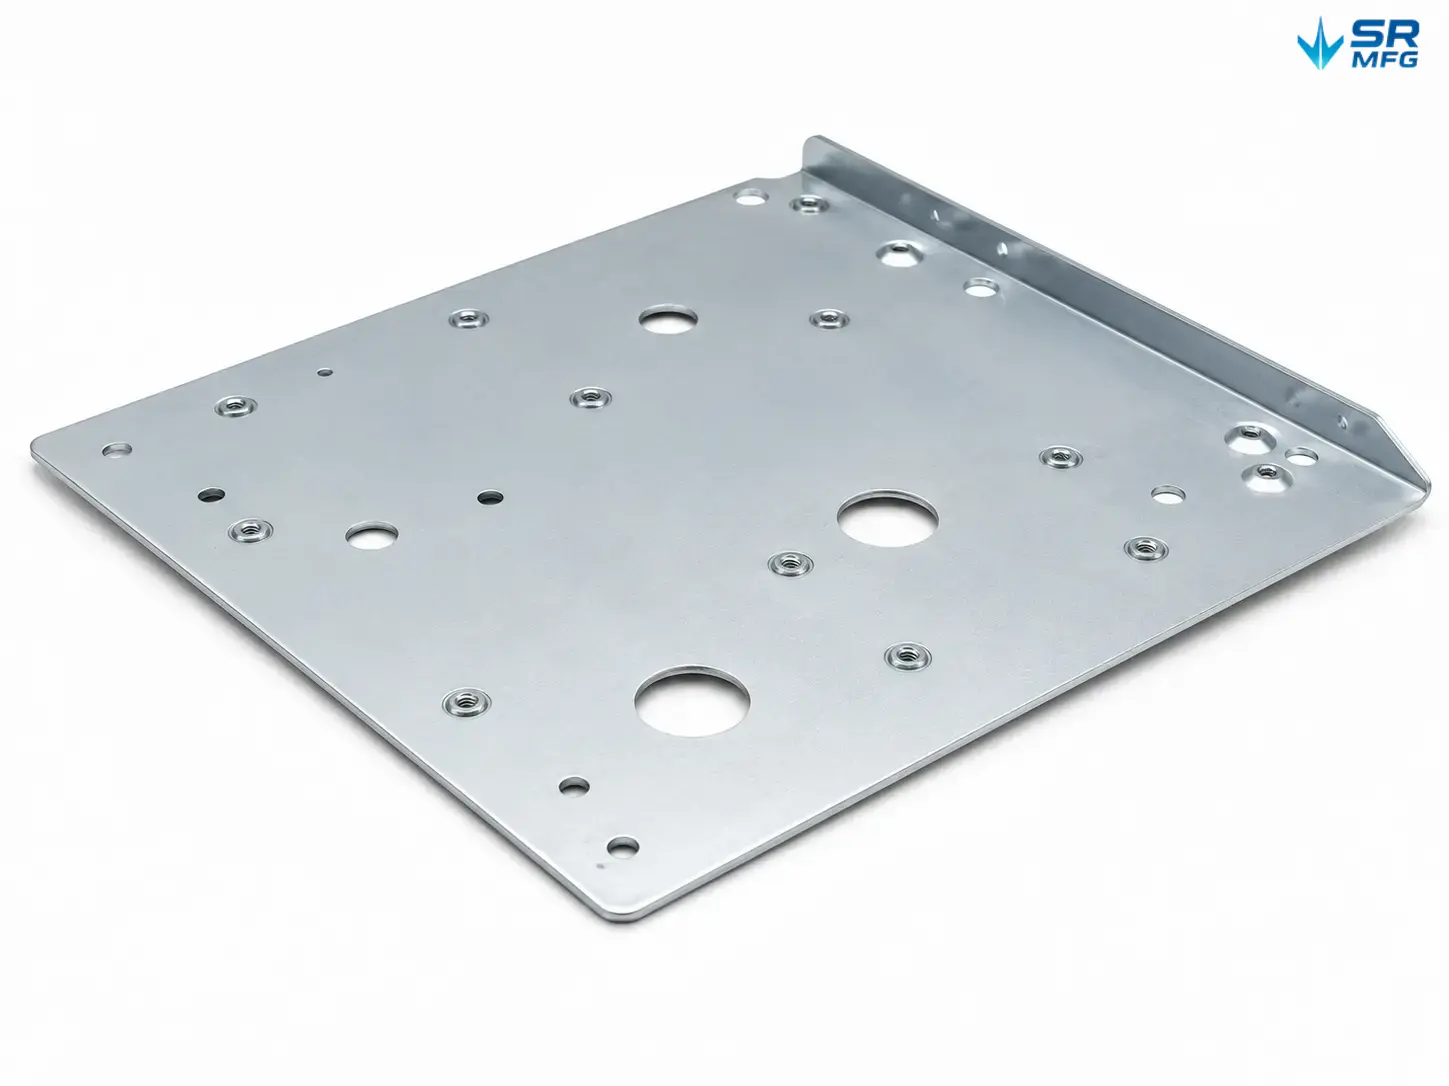
スタッドは確実に取り付けられ、板材の裏面は平坦なまま溶接歪みのない状態を維持します。
これにより3つの大きな利点が得られます:
- 平坦な裏面。 パネルの反対側はほぼフラットな状態を保ちます。これは、壁、レール、または他のコンポーネントに対して平らに設置する必要がある筐体、ラック、取付パネルで特に重要です。
- より一貫した機械的強度。 セルフクリンチングスタッドは、量産時に安定した押し抜け抵抗および耐回転トルク性能を繰り返し提供し、溶接スタッドにしばしば見られる作業者依存のばらつきを回避できます。
- 溶接後の仕上げ不要。 研磨すべき溶接スパッタもなく、除去すべき熱変色もなく、溶接で歪んだ板金を矯正する必要もありません。
サーバーラック、制御盤、通信機器筐体、医療機器フレームなど、薄板金へのねじ穴が必要な用途では、セルフクリンチングファスナーは広く使用されている非常に効果的なソリューションです。
代表的な用途
- サーバーラックおよびデータキャビネット — 取付レール、ケーブル管理部品、機器トレーの取付用ねじ付きスタッド
- 電気制御盤・制御パネル — DINレール、端子台、内部コンポーネントの固定ポイント
- 通信機器筐体 — PCBサポートと接地/シールド接続のための高密度セルフクリンチングファスナーレイアウト
- 医療機器フレーム — 繰り返しの取り外しと再組み立てを必要とする精密アセンブリに適しています
- LED照明アセンブリ — 薄板筐体内部のドライバーとヒートシンクの取付ポイント
- 産業用自動化装置 — センサー、アクチュエーター、その他のコンポーネント用のキャプティブファスナー付きブラケットおよび取付プレート
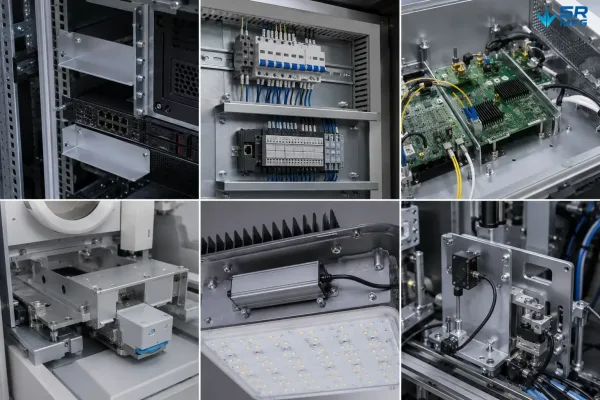
セルフクリンチングファスナーは、サーバー、電気、通信、医療、照明、自動化装置に恒久的な取付ポイントを提供します。
選ばれる理由
- ワンストップ板金製造。 レーザーカット、曲げ、セルフクリンチングファスナーの圧入、表面仕上げ、組立を1つのサプライヤーで一貫して対応します。
- 社内PEMスタッド圧入。 校正されたセルフクリンチング装置を使用し、ファスナー仕様に応じて圧入力を管理し、必要に応じてプッシュアウトおよびトルクアウト保持性能を検証します。
- DFMファースト。 見積前に図面をレビューし、製造上の問題や不必要なコストを引き起こす可能性のある設計上の課題を特定します。
- 柔軟な注文数量。 単一の試作品から50,000個の量産まで、厳格なMOQ制限なしで小ロット・大ロットの両方のニーズに対応します。
- 迅速なエンジニアリングサポート。 スタッド選定、材料適合性、圧入要件、構造最適化に関するご質問には、通常、当社のエンジニアリングチームが1営業日以内に回答いたします。
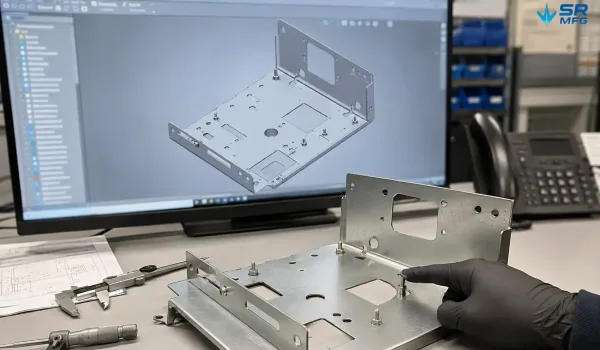
ファスナーの位置は、生産前に曲げ部、エッジ、近接形状からの十分なクリアランスが確保されているか確認されます。これは優れた板金組立工具アクセス設計と同じ規律です。