機械業界において、フィレットと面取りはまるで「双子」のような存在である。一見すると、どちらも鋭いエッジを処理するために使われるが、実際には全く異なる。正しく使えば、部品の寿命は2倍になるかもしれない。間違って使えば、生産バッチ全体がスクラップになる可能性がある。
まず、フィレットと面取りの違いを理解する
業界で3年から5年働いている多くの人でも、その違いを明確に説明できないことがある。まずは幾何学的特徴を直接見ることから始めよう。
幾何学的特徴の違いの図解
| 比較 | フィレット(R角) | 面取り |
|---|---|---|
| 形状 | 丸みのある円弧遷移 | 傾斜した平坦面(45°/30°/60°) |
| 主な機能 | 応力を分散し疲労破壊を防止する | 組立を容易にし、バリを除去し、流体の流れを導く |
| 代表的な用途 | クランクシャフトジャーナル、航空宇宙ブレード、金型キャビティ | ねじ穴開口部、管継手、電子コネクタ |
| 荷重特性 | 繰り返し荷重および衝撃荷重に適する | 静的荷重および組立ガイドに適する |
| 加工難易度 | 高い(総形工具、ボールエンドミル、または研削が必要) | 低い(旋削、フライス加工、やすりがけ、または面取り機で製作可能) |
| 外観 | 滑らかで丸みがあり、触感が快適 | すっきりと精密で、工業的な外観 |
一言で言えば:破壊が心配ならフィレットを使い、組立が心配なら面取りを使う。
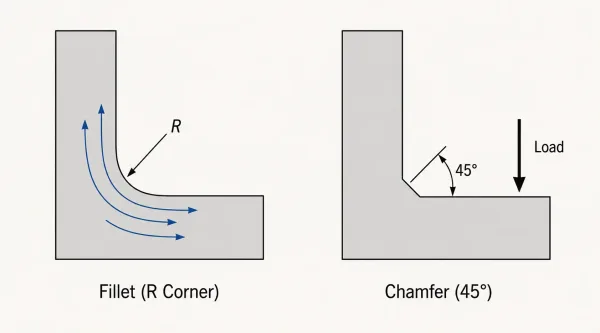
この図は、接合部の角におけるフィレット(滑らかな円弧状の遷移)と面取り(45度の角度付きカット)の断面比較を並べて示し、寸法注記により形状の違いを強調しています。
設計選定:この3つの要因が選択を決める
部品が繰り返し荷重や衝撃力を受ける場合、フィレットは不可欠である。妥協の余地は本当にない。
一方、部品が静的荷重のみを受ける場合や単なる接続部品である場合、面取りで十分なことが多く、単純なエッジ仕上げ加工として処理できる場合が多い。コストと加工時間の両方を節約できる。
この細部を軽視してはならない。顧客は部品に一度触れただけで発注を見送ることを決めるかもしれない。
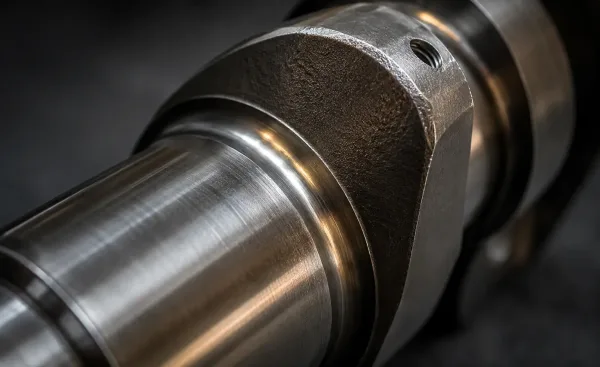
この拡大写真は、クランクシャフトのジャーナルとクランクウェブの接合部における滑らかなフィレット半径を強調しており、繰り返し荷重下での疲労破壊を防止するために使用される重要なエッジ処理の一例を示しています。
加工プロセス:製造を理解せずして設計を理解することはできない
| プロセス種別 | フィレット加工 | 面取り加工 |
|---|---|---|
| 旋削 | 総形旋削工具/円弧補間(回転部品に適する) | 工具角度を調整して面取りを迅速に製作 |
| フライス加工 | ボールエンドミル/総形フライスカッター(複雑な曲面に適する) | エンドミル/面取りカッター |
| 研削 | 軸受レースレベルの精度に適する | 一般的に使用されない |
| 放電加工 | 高硬度材料および複雑な金型フィレットに使用 | ほとんど使用されない |
| 手作業 | ほぼ非現実的 | フィッターによる手やすり加工、小ロットに適する |
| 専用設備 | なし | 自動大量生産用の面取り機 |
経験豊富なエンジニアからの注意:部品の製造容易性設計(DFM)を検討する際は、その作業に適した工具が工場に実際にあるかどうかを考えてください。製造できないものを図面に描いてはいけません。
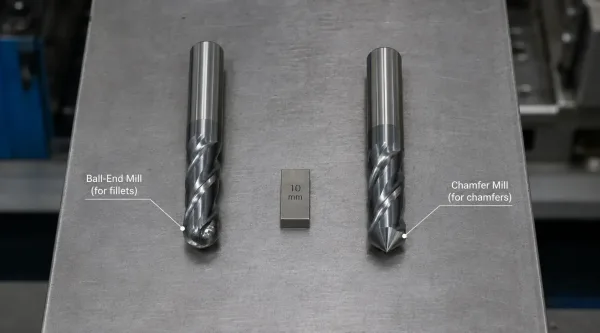
この画像は、エッジ処理に使用される2つの主要なCNCフライスカッターを比較しています。フィレット加工用の丸い先端を持つボールエンドミルと、面取り切削用の角度付き先端を持つ面取りミルです。
これらのよくある間違いを避ける
ミス 1:フィレットを使用すべき箇所に面取りを使用する
結果:応力集中 → 疲労亀裂 → 破断および廃棄。80万元の教訓は、まさにこの種のミスから生じました。
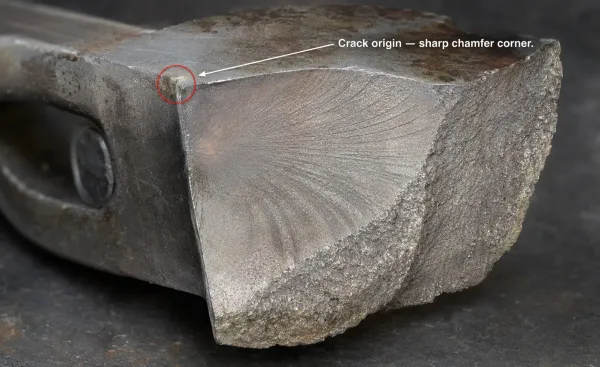
このマクロ写真は、鋼製部品の鋭い面取りの角から発生した疲労クラックを記録しており、典型的なビーチマークとクラック伝播パターンを示しています。これは、フィレットを指定すべき箇所に面取りを使用した現実的な結果です。
ミス 2:フィレット半径を恣意的に指定する
結果:フィレットが大きすぎると、嵌合部品と干渉して組立ができなくなる可能性があります。小さすぎると、応力を十分に分散できず、フィレットがほとんど無意味になります。
ミス 3:面取り角度を無作為に選択する
ねじ穴の開口部に60°の面取りを使用すると、ねじが適切に挿入されないことさえあります。標準部品には標準角度があります。独自の角度を考案しないでください。
ミス 4:機能のみに注目し、加工コストを無視する
精密なフィレットの研削コストは、面取りの10倍になることがある。設計はコスト管理の第一段階である。
実践クイックリファレンス:一般的な状況で何を選ぶか
| 用途 | 推奨される選択 | 理由 |
|---|---|---|
| クランクシャフト、コンロッド、歯車の歯元 | フィレット | 繰り返し荷重と疲労防止 |
| ねじ穴の開口部、ボルト頭部 | 面取り | 組立ガイドとバリ取り |
| 金型キャビティのエッジ | フィレット | より滑らかな材料流動とより良い成形品質 |
| 管継手、フランジ端面 | 面取り | シール位置合わせと溶接準備 |
| 民生用電子機器の筐体エッジ | 大きなフィレット | より良い感触と外観 |
| 精密軸穴嵌合の端部 | 小さなフィレットまたはなし | 組立時の干渉を回避 |
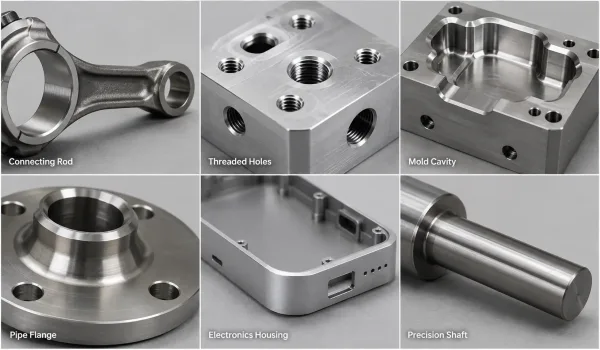
このギャラリーでは、エッジ処理の選択に関する実際の事例を6つ紹介します。コネクティングロッドや金型キャビティのフィレット、ねじ穴やパイプフランジの面取り、電子機器筐体の大きなフィレット、精密シャフトの最小限のフィレットなど、記事内のクイックリファレンスガイドに対応しています。