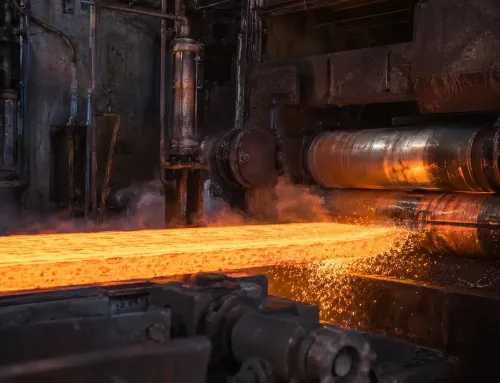
同じ鋼でも、熱処理の方法によって性能が大きく異なります。焼なましは鋼を軟化させ、焼入れは硬さを増し、焼戻しは靭性を向上させ、浸炭は表面を強化します。多くのプロセスが関与するため、混同しやすいものです。.
SR MFGは、焼なまし、焼ならし、焼入れ、焼戻し、焼入れ焼戻し、時効、熱化学処理、黒色酸化処理の要点をまとめた実用的な参考表を作成しました。各プロセスの仕組み、目的、およびエンジニアが製造図面に熱処理指示を記入する際に考慮すべき事項を明確にまとめています。 製造図面への熱処理指示.
横にスワイプして全表を表示 →
| 処理 | 熱処理プロセス | 目的 |
|---|---|---|
| 焼なまし | 鋼部品を指定温度まで加熱し、一定時間保持した後、室温まで徐冷します。. |
|
| (1) 完全焼なまし | 鋼部品を 30~50°C 臨界温度以上まで加熱します。 710~750°C, の範囲で、一部の合金鋼では 800~900°C に達することがあります。. | 結晶粒組織を微細化し、ミクロ組織を均質化し、硬さを低減し、内部応力を完全に除去します。 0.8%, 以下の炭素鋼、および対応する鍛造品や鋼鋳物に適しています。. |
| (2) 球状化焼なまし | 鋼部品を 臨界温度より 20~30°C 高い温度で保持した後、 500°C. | 以下まで徐冷してから炉から取り出し、空冷します。 0.8%. |
| 硬さを低減し、被削性を向上させるとともに、後続の焼入れに備えます。 | 鋼部品を 以上の炭素鋼および合金工具鋼に適しています。,(3) 応力除去焼なまし. | 500~650°C. |
| で、 | 鋼部品を 鍛造、冷間矯正、機械加工によって生じた内部応力を除去し、 焼ならし. |
|
| ミクロ組織と被削性を改善します。 | 機械的特性の要求が中程度の部品では、焼ならしを最終熱処理として使用できます。. |
|
| 鋼部品を焼入れ温度まで加熱し、指定時間保持した後、 | 高い硬さと耐摩耗性を得ます。 後続の焼戻しにより、より高い強度、弾性、靭性などの特定の機械的特性を実現します。, (1) 単一媒体焼入れ. | |
| 鋼部品を焼入れ温度まで加熱し、保持した後、 | 5~8 mm を超える炭素鋼部品には塩水または水を使用して焼入れし、,(2) 二段媒体焼入れ. | |
| (3) 炎熱焼入れ | 酸素アセチレン炎を用いて部品表面を急激に焼入れ温度まで加熱し、. | |
| (4) 高周波焼入れ | 鋼部品を誘導コイル内に配置する。 2~10分.以内に焼入れ温度まで急速に加熱される。. | |
| 焼戻し | 焼入れされた鋼部品を臨界温度以下に加熱し、. |
|
| (1) 低温焼戻し | 焼入れされた鋼部品を 150~50°C,に加熱し、. | 焼入れ中に発生した内部応力を除去する。. |
| (1) 中温焼戻し | 焼入れされた鋼部品を 350~450°C,に加熱し、. | 鋼に高い弾性とともに、靭性と硬さの適切な組み合わせ. |
| (1) 高温焼戻し | 焼入れされた鋼部品を 以上の炭素鋼および合金工具鋼に適しています。,に加熱し、. | 高い強度、良好な靭性、十分な硬さを含む. |
| 焼入れ焼戻し(Q&T) | 焼入れ後、鋼部品を 500~600°C.の高温で焼戻しする。. | 結晶粒組織を微細化し、鋼に高い靭性と十分な強度を付与し、. |
| 時効処理 — (1) 人工時効 | 焼入れされた鋼部品を 100~160°C,に加熱し、. | 内部応力を除去し、歪みを最小限に抑え、寸法を安定化させる。. |
| (2) 自然時効 | 鋳物を屋外に放置する。長軸や送りねじなどの部品は、海水中に浸漬するか、. | |
| 化学熱処理 | 鋼部品を炭素、窒素、クロムなどの活性元素を含む化学媒体中に配置する。加熱、保持、冷却を通じて、. | |
| (1) 浸炭 | 鋼部品の表層に炭素原子を導入する。. | 表面に約 HRC 60~65 の高い硬さと優れた耐摩耗性を付与し、芯部には高い靭性を維持する。. |
| (2) 窒化 | 鋼部品の表層に窒素原子を導入する。. | 表面硬さ、耐摩耗性、耐食性を向上させる。. |
| (3) 青化 | 鋼部品の表層に炭素と窒素の両方の原子を導入する。. | 表面硬さと耐摩耗性を向上させる。. |
| 黒色酸化処理 | 金属部品を高濃度のアルカリ酸化溶液に浸漬し、 6~0.8 μm. | 腐食保護を提供し、金属の外観と表面光沢を向上させ、. |