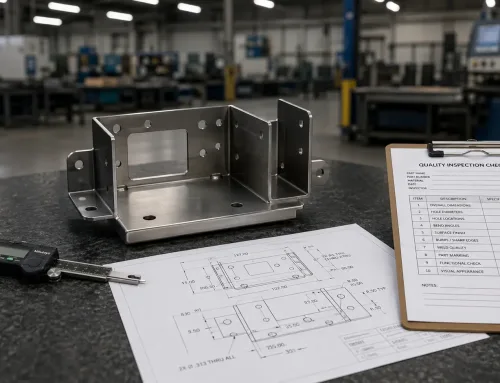
製造施設から出荷されるすべての製造部品は、図面に明示的に要求されているかどうかにかかわらず、板金品質管理の一環として目視検査を受けています。溶接工は、次の工程に移る前に完成したシームを一瞥します。梱包担当者は、保護フィルムで包む前にパネルの傷を確認します。この非公式で文書化されていない目視検査は、日常の製造に深く根付いているため、ほとんどのバイヤーはそれについて考えることさえありません。
問題は、部品がお客様の受入場所に届き、何かがおかしいと感じたときに始まります — フランジ端部近くのへこみ、オレンジピールが目立つ粉体塗装パネル、溶接線に沿って焼け色が見えるステンレス筐体などです。 図面に明確な外観検査要求がないと、部品が受入可能かどうかの判断は、検証ではなく交渉事になってしまいます。
この用語集の項目では、板金製造の文脈における外観検査の意味、対象となる表面欠陥、合否判定基準の仕組み、図面およびRFQにおける要件の明確な指定方法について説明します。
製造業における外観検査の意味
外観検査は、人の目 — 場合によっては懐中電灯、拡大鏡、ボアスコープを補助的に使用して — により、製造された部品の表面状態を評価する品質管理手法です。 板金加工においては、最も基本的かつ最も頻繁に実施される検査工程であり、複雑さにかかわらず、ほぼすべての部品に適用されます。
部品の物理的寸法(長さ、穴径、曲げ角度)が指定された公差内に収まっていることを検証する寸法検査とは異なり、目視検査は外観と表面の完全性を評価します。この2つの方法は相補的です。部品はすべての寸法検査に合格しても、意匠面を横切る深い傷や、素地金属を露出させるコーティング欠陥のために、目視検査に不合格となることがあります。
典型的な板金生産フローにおいて、工程内目視検査は複数の時点で実施されます。切断・成形後(バリ、へこみ、変形を検出するため)、溶接後(スパッタ、アンダーカット、変色を確認するため)、および表面処理後(コーティングの均一性と色合わせを検証するため)です。特殊な機器は必要ありませんが、何を欠陥とみなすか、どのレベルの欠陥が許容されるかについて、定義された基準セットが必要です。
板金部品における外観検査の確認項目
「外観検査」という用語は単純明快に聞こえますが、板金部品で検出しなければならない表面欠陥の範囲は広範です。 各欠陥タイプには固有の原因があり、形状、嵌合、機能に対する影響も異なります。
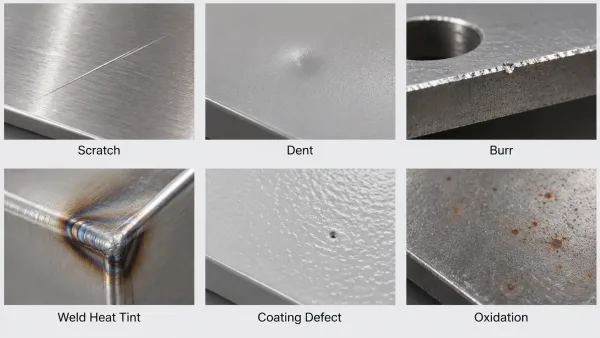
板金部品における傷、へこみ、バリ、溶接変色、塗装欠陥、酸化の例。
スクラッチ(引っかき傷)。 取扱い、工具との接触、または加工中の材料の滑りによって生じる線状の表面傷。素地の金属では、スクラッチは主に外観上の問題です。コーティングまたはアルマイト処理された表面では、仕上げ層を貫通したスクラッチは基材を腐食にさらし、部品の耐用年数に影響を与える可能性があります。
へこみ、打痕。 取扱い、保管、またはプレスブレーキ操作中の衝撃による局所的な凹み。へこみは、平坦で広いパネル、およびごくわずかな表面の歪みでも光を反射してしまうヘアライン仕上げや鏡面仕上げの表面で特に目立ちます。
バリ。 レーザー切断、パンチング、またはせん断後に残る鋭いエッジや突起。バリは組立の妨げとなり、ガスケットやシールを損傷させ、取扱い時の安全上のリスクとなる可能性があります。 他の部品と接合するエッジのバリは、通常、外観不良ではなく機能不良として分類されます。
溶接スパッタと熱変色。 溶接部近傍の表面に付着した小さな金属滴、または溶接中の酸化による色の変化(青、金、または灰色の色調)。スパッタはMIG溶接された炭素鋼部品で一般的です。熱変色はステンレス鋼で特に目立ち、表面のクロム欠乏を示すものであり、部品に不動態化処理が必要な場合は耐食性に影響を与える可能性があります。
色の不一致。一致すべき2つの部品間、または同じ部品の2つの領域間で、色に目に見える差があること。色の不一致と塗料の色合わせは、粉体塗装部品や陽極酸化処理部品で最も一般的な問題です。浴の化学組成、コーティング厚、硬化温度、または基材組成の変動により、同じ生産ロット内でも知覚可能な差が生じることがあります。
塗装不良。 オレンジピール(粉体塗装部品の不均一な梨地状表面)、ピンホール(塗膜内の微小な空隙)、たれ・サグ(塗料が滴下または溜まった領域)、およびエッジ露出(鋭いエッジや角を覆うには塗膜が薄すぎる領域)を含むカテゴリーです。各不良にはそれぞれ異なる根本原因と是正処置があります。
変色と酸化。 環境との化学反応による表面の色の変化。素地の炭素鋼は、水分にさらされると錆斑が発生します。アルミニウムは、保護せずに長期間保管すると白い酸化物の汚れが現れることがあります。ステンレス鋼は、母材自体は耐食性があっても、沿岸部や多湿な環境ではティーステイン(茶色い汚れ)が発生することがあります。
変形と反り。 切断、溶接、または熱処理による残留応力により、平坦またはまっすぐでなくなった部品。変形は通常寸法で測定されますが、目視検査では、部品が正式な寸法検証を受ける前に、明らかな反りを検出できます。
材料と表面仕上げが検査内容に与える影響
目視検査は万能のチェックリストではありません。 検出対象となる欠陥や、その重大度を判断する基準は、部品の材質と表面処理に大きく左右されます。
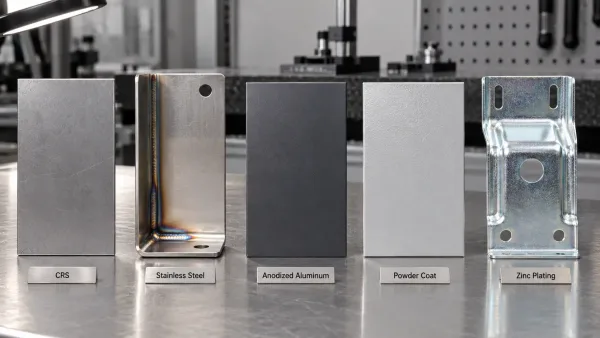
異なる板金材料と仕上げには、それぞれ異なる目視検査の重点があります。
冷間圧延鋼(CRS)。 主な目視上の懸念は、表面の傷、取扱いによるへこみ、および、油や保護コーティングなしで湿気の多い環境に保管された場合のフラッシュ錆です。粉体塗装を予定しているCRS部品は、素地段階では外観基準が低くなりますが、完成したコーティングにはピンホール、垂れ、エッジの露出がない必要があります。
ステンレス鋼。 溶接による熱焼け(ウェルドディスカラーション)が最も一般的な目視上の問題です。熱影響域に沿って青、金、または灰色の変色として現れ、焼けがひどい場合は不動態化後も見えます。指紋や取扱い跡も、ヘアライン仕上げや鏡面仕上げの表面では目立ちます。不動態化が必要な部品(ASTM A967 またはASTM A380に準拠)は、処理後に表面色が均一である必要があります。
アルミニウム. 柔らかく、取扱いや加工中に表面が引っ掻かれやすい。アルマイト処理されたアルミニウムは、さらに視覚検査のレイヤーが追加されます:部品間の色の一貫性、均一なコーティング厚(均一な表面トーンとして見える)、およびアルマイトラックの接触点による帯状や筋状のマークがないこと。
粉体塗装. 視覚検査の観点から最も欠陥が発生しやすい仕上げです。オレンジピール、ピンホール、クレーター(コーティング前の表面汚染によって引き起こされる)、およびエッジプルバック(鋭利なエッジでコーティングが薄くなる箇所)はすべて一般的です。 受け入れは通常、粉体塗装メーカーのガイドラインやプロジェクト固有の要件などの外観基準を参照します。
めっき(亜鉛、ニッケル、クロム). 視覚検査では、めっきの均一性、ブリスタリングや剥離がないこと、および凹部やねじ部の被覆に焦点を当てます。エッジやコーナーで母材が見えるめっき部品は、仕様で完全な被覆が要求されている場合、不合格となる可能性があります。
実践的な要点:検査チェックリストは、一般的な「欠陥をチェックする」という指示ではなく、図面に記載された特定の材料と仕上げの組み合わせに基づいて構築されるべきです。
合否判定基準 — 合格・不合格の判断方法
定義された受入基準のない目視検査は、単に誰かが部品を見て主観的な判断を下しているだけです。検査が信頼性が高く再現性のある結果を生み出すためには、基準を文書化する必要があります。
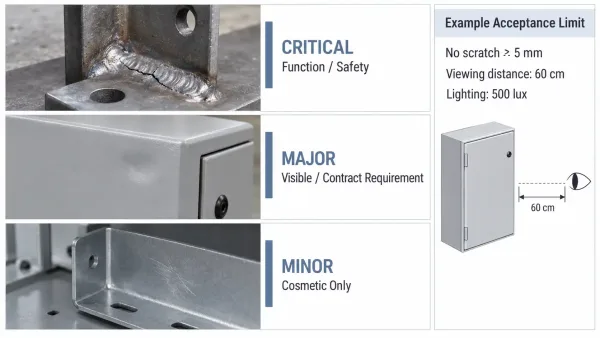
視覚的な欠陥は、定義された検査基準を使用して、重大、主要、または軽微に分類できます。
一般的な参照規格. いくつかの業界規格が表面品質評価のフレームワークを提供しています:
- ISO 8501-1 — 表面清浄度の視覚評価(主に塗装やコーティング前の鋼材用)。錆グレード(AからD)および前処理グレード(St2、St3、Sa1、Sa2、Sa2½、Sa3)を定義しています。
- ASTM D3359 — 塗料およびコーティングの密着性のためのクロスカット試験。0B(完全剥離)から5B(剥離なし)までの評価スケールを使用します。
- ISO 2409 — コーティングのためのクロスカット試験。ASTM D3359と目的は似ていますが、異なる評価システム(Class 0からClass 5)を使用します。
欠陥の重大度レベル. ほとんどの製造品質システムは、視覚的な欠陥を3つの階層に分類します:
- 重大 — 部品の機能、安全性、構造的完全性を損なう欠陥。例:荷重支持用の溶接部の亀裂、腐食の影響を受けやすい用途において素地金属を露出させる被膜欠陥。
- 主要 — 機能を損なわないものの、エンドユーザーに気づかれる、または契約上の要求に違反する欠陥。例:意匠面に見えるへこみ、組み合わせパネル間の色の不一致。
- 軽微 — 外観上の不完全さはあるが、通常の使用では気づかれにくい欠陥。例:非表示面の軽微な取扱い痕、内部ブラケットのわずかなオレンジピール。
標準が指定されていない場合。 図面または発注書で特定の検査標準が参照されていない場合、メーカーは通常、社内の品質ガイドラインを適用します。一般的には、通常の室内照明下で、腕の長さの距離(~60 cm)から見える欠陥がないことです。これは業界の慣行であり保証ではなく、図面で受入基準を指定することで、より予測可能な結果が得られる理由の一つです。
図面およびRFQにおける外観検査の指定方法
目視検査に関する紛争の最も一般的な原因は、検査自体ではなく、明確な仕様の欠如です。図面に「目視検査必要」と記載されているにもかかわらず、何を検査するか、どの標準が適用されるか、何個の部品を確認するかを定義する明確な検査計画がない場合、メーカーは独自の判断でそのギャップを埋めることになり、バイヤーの期待と一致しない可能性があります。
図面に記載すべき事項。 適切に指定された外観検査指示には、以下を含める必要があります:
- 検査領域。 どの面を検査するか — 全面、意匠面のみ、または図面上で特定されたゾーン(例:「フロントパネル — 意匠面」)。
- 確認する欠陥の種類。 部品に関連する特定の欠陥を参照してください — ひっかき、へこみ、被膜欠陥、色合わせ、またはそのすべて。
- 受入基準またはレベル。 特定の規格(ISO 8501-1、ASTM D3359)を参照するか、合格/不合格のしきい値を定義します(例:「500 luxの照明下で60 cmに見える、5 mmより長い傷がない」)。
- 抜取検査計画(多くの場合、FAI 図面パッケージで定義されます)。 部品の 100% を検査するか、抜取方法を適用するか(例:ISO 2859-1 に基づく AQL 抜取検査)を指定します。
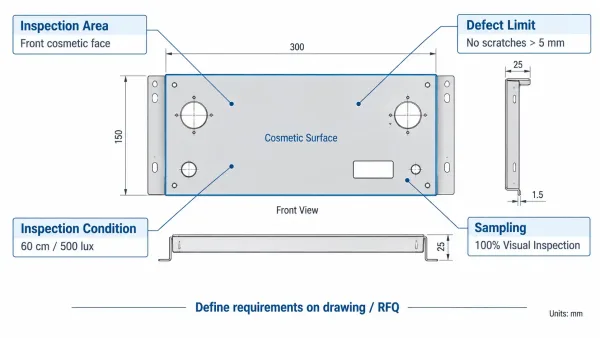
検査領域、欠陥限度、受入基準、および抜取検査の要求事項を示す図面指示の例。
RFQ に含めるべき内容。 見積段階では、図面パッケージ内またはその隣に同じ情報を含めてください。部品にコストに影響する外観面の要求がある場合(傷のないゾーンや既存サンプルとの特定の色合わせなど)、早期に明示してください—理想的には初回品承認の時点で—これらの要求は、検査時間、梱包コスト、または不良率を増加させることが多く、メーカーは見積にこれらを価格に反映する必要があります。
要求が不明確な場合に何が起こるか。明確な基準がない場合、メーカーは自社の標準品質プロセスを適用しますが、これは工場ごとに異なります。出荷前にすべての部品を目視検査するメーカーもあれば、無作為に抜き取り検査を行うメーカーもあります。買い手の期待がメーカーのデフォルトより厳しい場合、結果はほぼ常に受入検査での紛争になります — 最初から正しく仕様を定義するコストよりも、解決するコストの方が高くなる種類の紛争です。
重要なポイント
- 外観検査は表面の外観と完全性を評価するものであり、寸法検査の代替ではなく、補完するものです。
- 探すべき欠陥は、部品の材料と表面仕上げによって異なります。CRS ブラケットとアルマイト処理されたアルミパネルでは、検査の優先事項が異なります。
- 受け入れ基準は、規格(ISO 8501-1、ASTM D3359)を参照するか、図面に合格/不合格のしきい値を指定して定義する必要があります。
- 図面および RFQ における明確な仕様は、見積りの紛争を減らし、受入検査での拒否を回避し、メーカーに取り組むべき明確な目標を与えます。