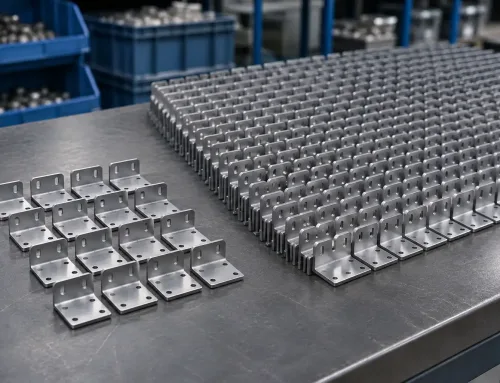
シンプルな板金ブラケットの機械加工時間は3日かもしれません。見積り上のリードタイムは3週間です。この差は切断や曲げの謎であることはほとんどありません。通常は生産キュー、つまりオーダーが現場にリリースされてから、重要な設備で最初の実際のサイクルが始まるまでの待ち時間です。
この用語集の項目では、カスタム製造における生産キューを定義し、それが全体のリードタイムの中でどこに位置するかを示し、待ち時間を変える3つの要因、すなわち工場の稼働状況、重要設備、優先度ルールについて説明します。
カスタム製造における生産キューとは?
定義:書類待ちではなく、能力の空きを待つこと
生産キューとは、加工施設内で機械時間とキャパシティ枠を待っている、リリース済みの作業の順序付き集合です。お客様のオーダーは通常のゲート(発注書、図面改訂、材料、工程計画)を通過していますが、部品を変形させる作業はまだ開始していません。最初の切断、成形、または接合サイクルが始まるまで、そのジョブはキューの中にあります。
キューは無秩序な停滞ではありません。ボトルネックリソースが一度に吸収できる量よりも多くの注文が準備できたとき、共有工場が仕事を順序付けする仕組みです。
オーダーがキューに入るタイミング
ほとんどの工場では、実行の準備が整っていないオーダーをキューに入れません。投入には通常、以下が必要です:
- 承認済みの図面と改訂(エンジニアリングの確認事項があれば、それがすべてクローズされていること)
- 材料が手元にあるか、その仕事に確実に割り当てられていること
- 工程表と作業指示書が現場にリリースされていること
- その仕事に必要な場合、工具、治具、またはネストプログラムが特定されていること
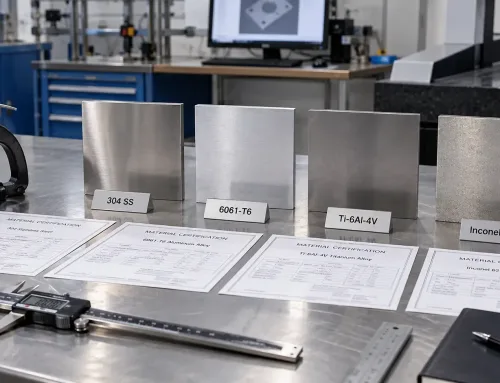
見積の受諾だけでは、機械に取りかかれません。サンプルの承認、ミル証明書の欠落、または未解決の寸法上の疑問があると、その仕事はキューの外に留められることがあります。これらが解消されると、オーダーはラインに加わり、工場にとって重要な生産リードタイムの計測が実際に始まります。

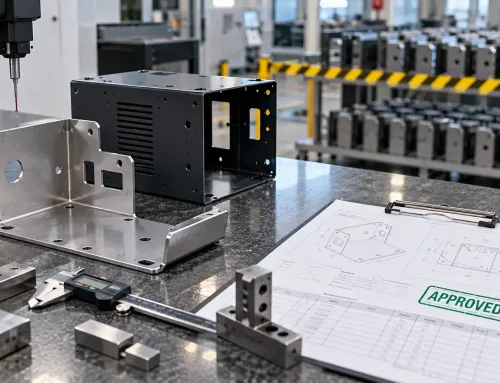
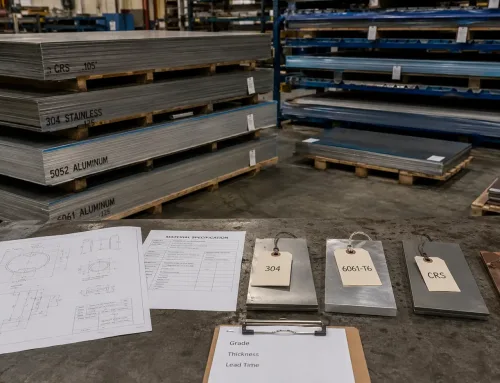
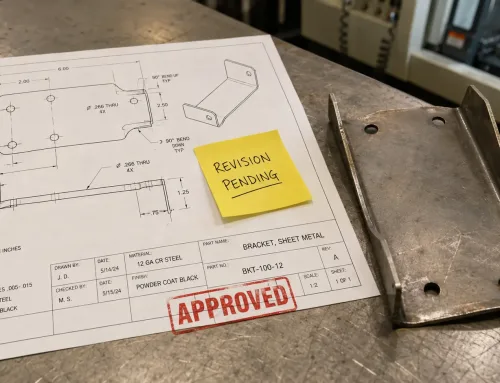
オーダーが生産キューに入る前に、リリース書類(図面、作業伝票、材料タグ)を準備しておく。
生産キューが全体のリードタイムの中で占める位置
リードタイムとは、注文の受諾から出荷までの全期間です。工場内では、その期間は段取り、加工時間、搬送時間、検査、そして待ち時間に分かれます。待ち時間がほぼ常に最大の部分を占めます。
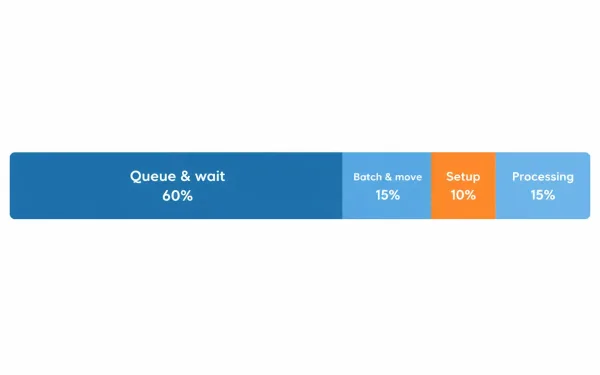
リードタイムの内訳:暦日の大半はキューと待ち時間であり、実際の加工に費やされるのはごく一部のみ。
だからこそ、生産キューは過小評価されがちです。切断や成形は目に見えますが、キューの日数は見えません。ある部品ファミリーのサイクルタイムが2日で、ワークセンター間の移動と待ちに18日かかる場合、機械を改善しても納期は改善しません。キューを削減するか、キューを見込んで計画することで改善します。
生産キューと関連用語の比較
| 用語 | 測定対象 | 規模 | 典型的な質問 |
|---|---|---|---|
| 生産キュー | 設備と能力の空き時間を待っているリリース済みの仕事 | 注文または作業指示レベル | この注文はいつ始まりますか? |
| キュー時間 | その工程の前に、1つのワークセンターの前で待つ時間 | 工程またはワークセンターレベル | このステップが実行されるまであとどのくらいですか? |
| サイクルタイム | あるジョブの計画された工程を完了するまでの時間 | 部品またはジョブレベル | 作るのにどのくらい時間がかかりますか? |
| バッチ&キュー | 必要かどうかにかかわらず大きなロットが進むプッシュ型の流れ | プロセスモデル | 材料は工場内でどのように流れますか? |
実際には、生産キューは、工場の計画担当者が各ワークセンターでのキュー時間として追跡しているのと同じ待ちの問題の注文レベルでの見方です。バッチ&キューは生産方式を表すものであり、あなたの列の中での位置の同義語ではありません。
待ち時間を長くする要因:稼働レベルと能力の空き時間
キューの長さは工場の固定定数ではありません。負荷と、工場が主要設備で実際に確保できるスロットに応じて変動します。
工場の負荷がキューの深さに与える影響
加工業者が閑散期のとき、リリースされた仕事は1〜2日以内に始まることがよくあります。同じ工場がピーク負荷のとき—季節需要、能力を吸い上げる大規模プログラム、または複数の仕上げラインが予約済み—図面に何の変更がなくても、同じ部品が数週間放置されることがあります。
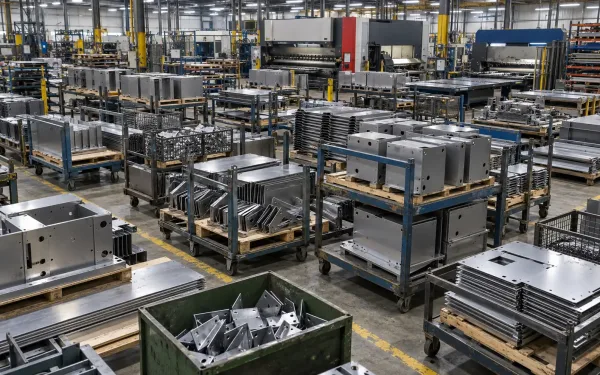
ピーク時の工場フロア:キャパシティ枠がいっぱいになると、仕掛品がステージングエリアに滞留する。
稼働率がこの効果を引き起こします。ボトルネック設備がフル負荷に近づくにつれて、平均待ち時間は直線的ではなく急激に上昇します。中程度の負荷では「忙しいが問題ない」と感じられるセルも、需要が飽和に近づくと深いキューが発生することがあります。これは能力と順序付けの問題であって、あなたの図面が間違っている兆候ではありません。
能力の空き時間:シフト、段取り替え、計画停止
需要に空きがあっても、開始時間は使用可能な空き時間に依存します:
- シフト体制 — 金曜の終業時に完了したジョブでも、1シフト制のセルでは月曜の第1シフトまで始まらないことがある。
- 段取りと段取り替え — プレスブレーキ金型、レーザーネスト、溶接治具、およびコーティング色は、部品が製作される前に時間を消費します。
- 計画保全と外注加工 — 炉のスケジュール、めっきの集荷日、または保守のためのプレス停止は、着手を次の空き枠へ後ろ倒しにする。
- 試作枠と量産枠 — 多くの工場では、段取りの比重が大きい小ロットの試作ランを長尺の量産ロットとは別に扱うため、試作品のリードタイムは量産オーダーの縮小版にはならない。
どのリソースが制約であり、その次の現実的な空き時間がいつ開くかを確認してください。その回答は、一般的な「忙しいです」という答えよりも役立ちます。“
板金加工で待ち時間を支配する重要設備
工程経路上のすべての機械が同じキューのリスクを生むわけではありません。ジョブは少数の重要設備のタイプ、すなわち共有され、段取りに敏感で、またはキャパシティに制約のある資源に集中しやすく、工場の他の部門はそれに依存しています。
レーザー切断、タレットパンチ、ネスト依存の切断
平板切断はしばしば最初の共有ゲートです。ネスト効率、シートの入手可能性、プログラムの準備状況が、ジョブをいつ開始できるかに影響します。複雑な輪郭や厳しい外観エッジには専用のネストや遅いパラメータが必要になることがあり、1つの空き時間を共有できるジョブ数が減少します。
プレスブレーキの能力と工具の段取り
成形工程の待ち行列は、トン数、ベッド長、または特殊工具が部品に合致する箇所に集中します。珍しいV型ダイを必要とするブラケットや、稼働の多いブレーキでの長いフランジは、同じ段取りを使用する他のジョブの後ろで待つことになります。工具の交換は非生産時間であり、工場はバッチ処理を試みるため、お客様のジョブは類似の作業と段取り替えを共有するために待つことがあります。
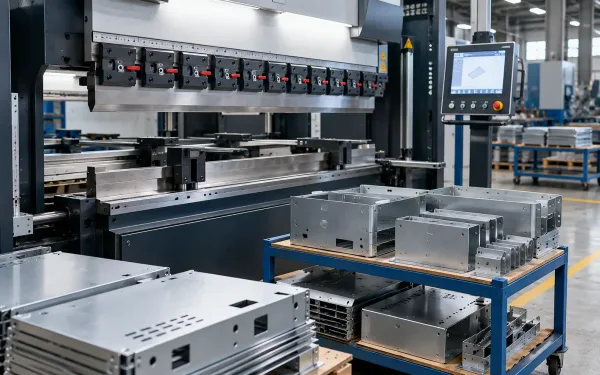
重要資源としてのプレスブレーキ:部品は工具の段取りと空き機械枠を待つ。
溶接セルと仕上げライン
溶接治具、オペレーターのスキル構成、入熱制限が溶接アセンブリの順序を決定します。仕上げ(粉体塗装、電着塗装、めっき、不動態化)は、色、化学薬品、またはラックの種類ごとにキャンペーンでラインが稼働するため、最も待ち行列が長くなる傾向があります。レーザー加工では空いている部品でも、次の互換性のある仕上げウィンドウまで数日間待つことがあります。
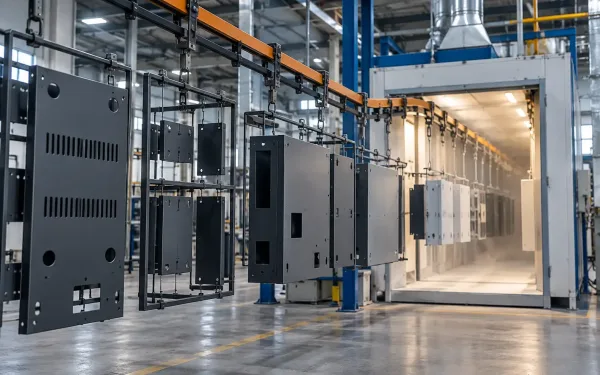
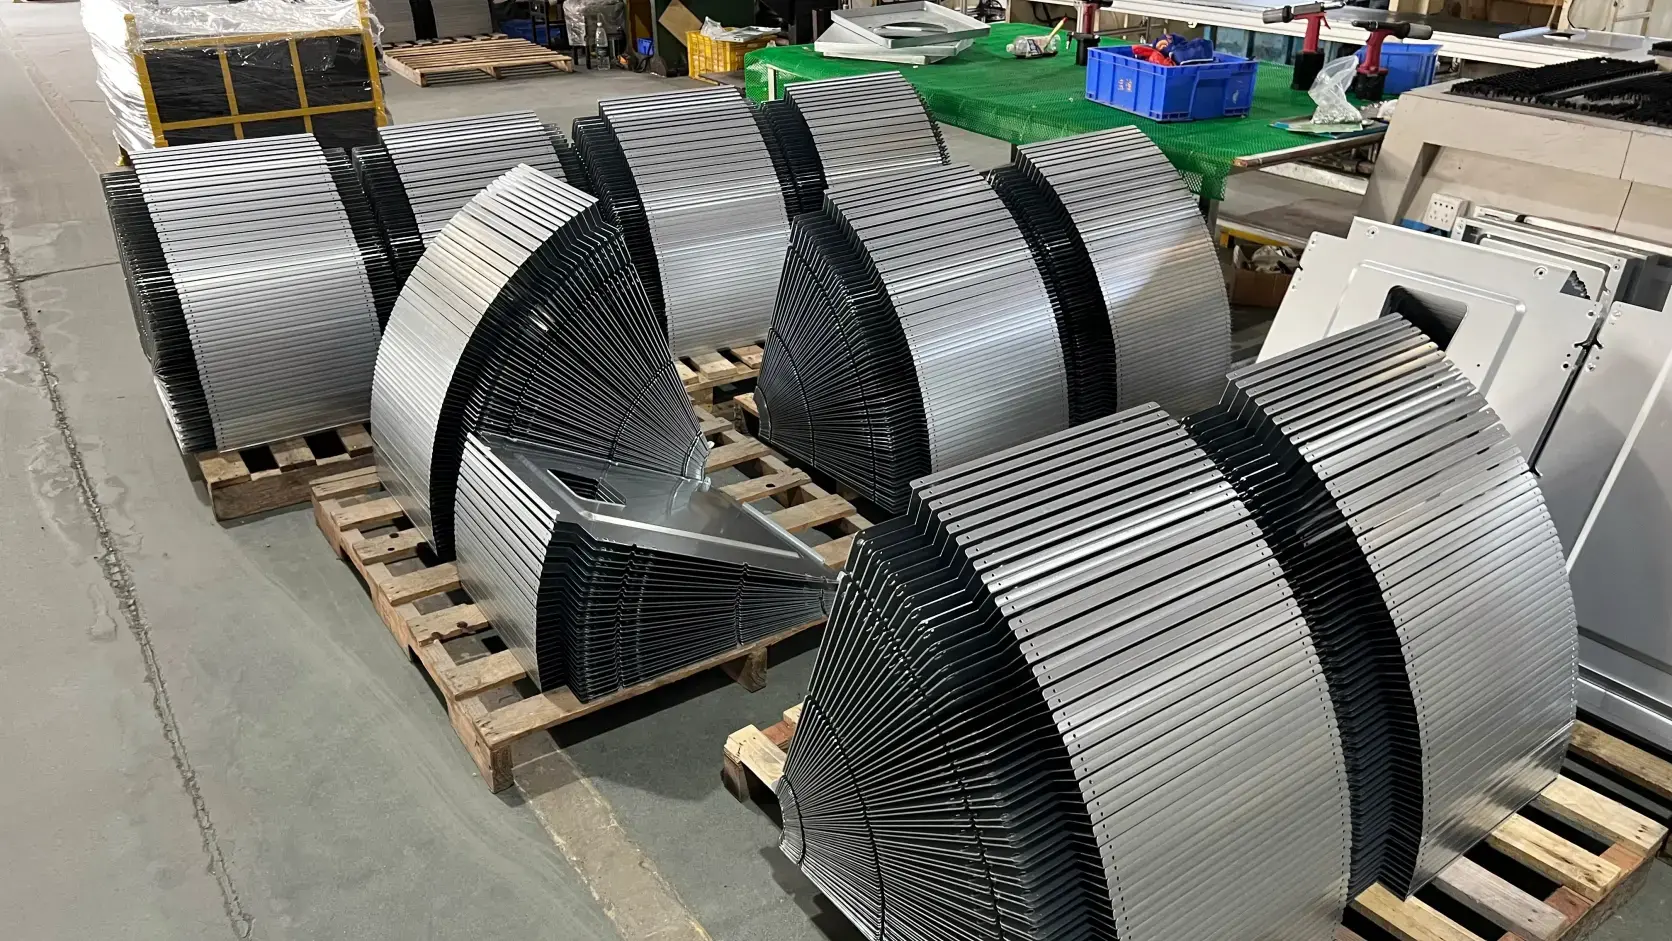
仕上げラインはキャンペーンで稼働し、部品は互換性のある塗装またはめっきのウィンドウを待ちます。
部品のボトルネックが仕上げである場合、より速い切断では出荷日を前倒しにすることはできません。実際にオーダーを制約しているリソースに対して計画し、コミュニケーションを取りましょう。
優先順位ルールが待ち行列をどのように並べ替えるか
先入れ先出しはデフォルトであり、物理法則ではありません。実際の工場では、運用上および契約上の理由で並べ替えを行います。

優先度タグはキューの並び順を変える。標準ジョブと特急ジョブは同じ着手順序にはならない。
特急ジョブ、手直し、保留ロット
特急オーダーは、キャパシティが確保されている場合や商業条件が許す場合に挿入できます。手直しや品質保留は、すでに確定した売上の出荷を妨げる場合は先に進みます。逆に、希少な技術者や治具に依存する場合は、より長く待つことになります。情報不足のために保留されたジョブは、保留が解除されるまでアクティブな順序から外れ、新しい作業の後ろで再エントリーする必要が生じる場合があります。
サンプルと量産ラン、および大ロットの影響
サンプルおよびFAI(初品検査)の作業は、量産と同じ設備で段取りに手間のかかる対応を必要とすることがよくあります。大量の量産ロットは機械を長時間占有し、その後ろのすべてを遅らせます。また、契約やアカウントの優先度がそれを支持する場合は、より良いスケジューリング待遇を得られることがあります。
これらはいずれも、公平性や書面によるリードタイムの約束に取って代わるものではありません。しかし、リスト上の「3番目の位置」は、優先順位、キャパシティの予約、および「待ち行列へのエントリー」の定義が書面で合意されていない限り、開始時刻の保証ではないということを意味します。
発注時に生産待ち行列をどう計画するか
共有工場から待ち行列を取り除くことはできませんが、後から発見するのではなく、事前に計画することはできます。
PO(発注書)の前に確認すべきこと
リードタイムを確定とみなす前に、以下を明確にしてください:
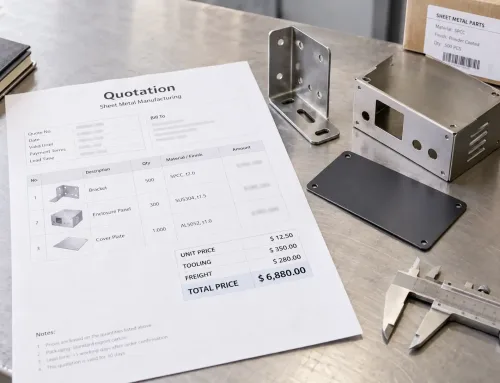
- キューの前提 — 見積りリードタイムには現在のキューが含まれるのか、着手後の加工時間のみなのか?
- 受入条件 — オーダーが生産キューに入る前に完了している必要があるものは何か(図面改訂、材料証明書、サンプル承認)?
- 優先度 — その仕事は標準、計画済み、または特急のいずれであり、それによって何が変わりますか?
- ロット分割 — サンプルや部分出荷を、全ロットより先に出荷できますか?
- 制約リソース — どの工程がオーダーのボトルネックになると予想され、その設備はすでに割り当て済みですか?
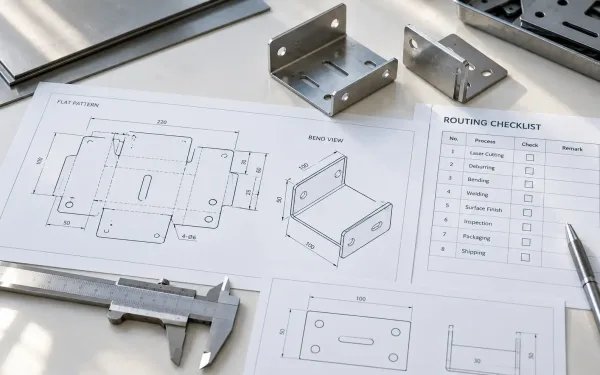
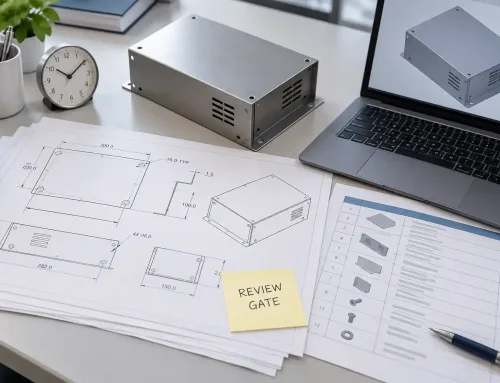
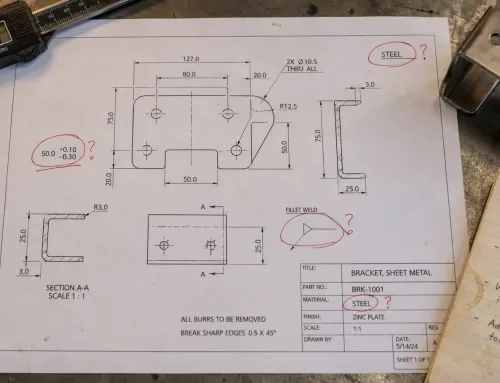
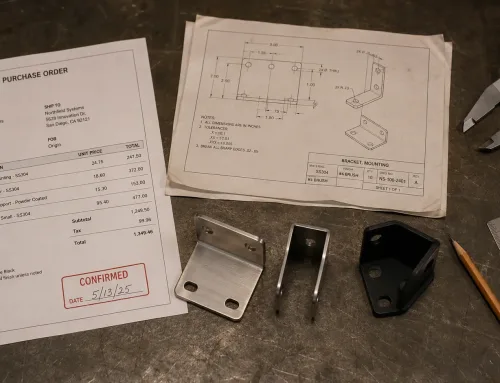
PO発行前に、図面および工程表に対して、キュー投入、制約工程、優先度を確認してください。
図面と工程の選択が、どのキューに入るかをどのように変えるか
非標準の穴、珍しい工具、厳しい外観ゾーン、または混合表面処理は、作業をより狭い設備ウィンドウとより深いキューに送り込みます。板厚、締結方法、仕上げの種類を標準化することで、作業を希少なセルから、より空き容量のある共有セルに移動できます。早期のDFM(製造容易性設計)レビューは、後から発生する特急料金よりも安価なことが多いです。
重要なポイント
リードタイムを読むとき、または新しい板金注文を開始するときは、次のルールを使用してください:
- 生産キューは、リリースから最初のマシンサイクルまでの実際のフェーズとして扱い、サプライヤーが作り出した余裕として扱わないでください。
- 待ち時間は、総マシン台数ではなく、ボトルネック設備(切断、成形、溶接、仕上げ)に対して評価してください。
- キューの深さは、工場の繁忙度と能力ウィンドウに応じて変動します。ピーク負荷では、図面が変わらなくても日付が変わります。
- 厳格なFIFOを前提としないでください。優先順位、保留、サンプルと量産のルールを書面で確認してください。
- スケジュールリスクが機能数よりも重要な場合は、図面の複雑さと仕上げの選択を利用可能な設備ウィンドウに合わせてください。
- 出荷時期だけでなく、注文がいつキューに入るかを確認してください。
よくある質問
見積段階でキューに関する前提を明確に示してくれる製造パートナーをお探しですか?SR-MFGは、日付を確定する前に、お客様の図面に基づいて工程リスク、重要設備の制約、優先度オプションを検討します。