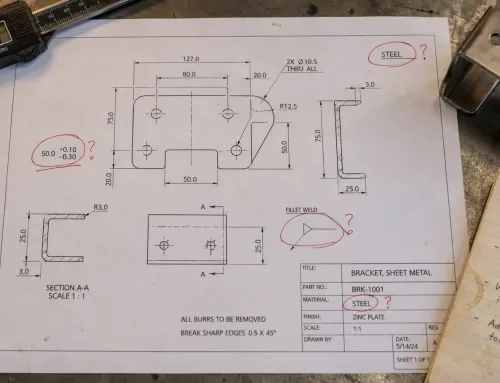
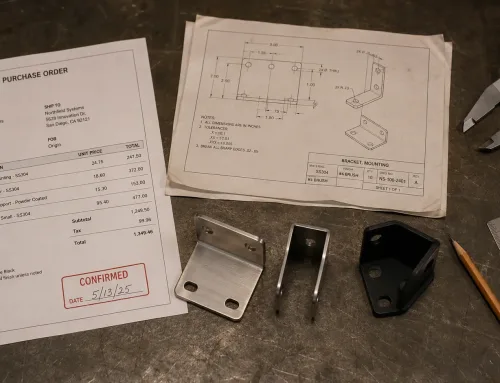
図面に承認スタンプが押されていても、誤った部品が製造されることがある。.
スタンプが押されているのが 旧リビジョン. である場合がある。レビュアーが “「注記のとおり承認」” と記入したが、重要な寸法に関するコメントが未解決のままである場合もある。2D図面は更新されていても、 展開図やCNCファイルが以前の形状を反映したまま.
である場合もある。いずれの場合も、目に見える承認は本物である — しかし 生産リリースは管理されていない.
です。板金加工では、, 図面承認は単一のサインオフの瞬間ではない. 。それは最初のエンジニアリングレビューから顧客確認を経て最終的な生産リリースゲートに至るまでの、追跡可能なチェーンである。.
そのチェーンの各リンクが何をするのか — そしてどこで破綻しうるのか — を理解することが、円滑な生産実行と、 スタンプは満たすが意図を外した部品の山.
承認スタンプは図面が生産準備完了であることを意味しない
との差を生む。多くのエンジニアや調達チームは、図面承認をゴールラインと捉えている。顧客がサインオフすれば、生産を開始できると考えている。.
実際には、, 承認は中間チェックポイントであり、開始シグナルではない.
承認とは、レビュアーが担当範囲内において、図面が 設計意図および契約要件と一致していることを検証したという意味である.
図面が生産に投入できるほど完全であることを意味するものではない。.
承認から生産リリースまでの間に、いくつかの条件を確認する必要がある:
- 承認されたリビジョンが、製造現場に実際にリリースされたバージョンと一致していること
- すべてのレビュアーコメントが反映されクローズされていること — 単に注記されただけでは不十分
- 下流ファイル(展開図、CNCプログラム、曲げ順序)が承認された形状を反映していること
- 廃止された図面の発行版が撤回され、誰も旧バージョンで作業しないこと
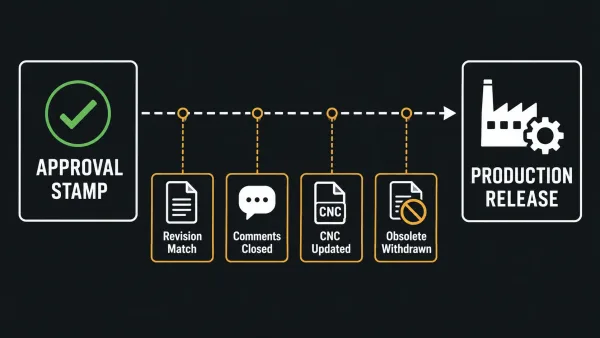
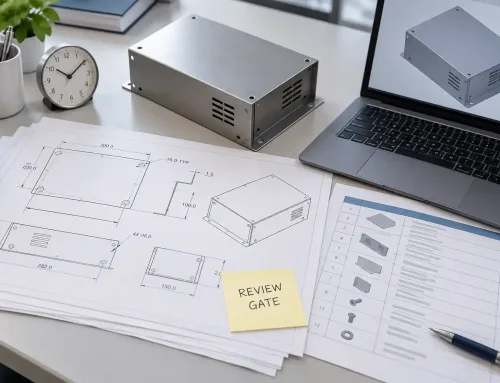
図面承認と生産リリースの間に確認すべき4つの条件の視覚的内訳:リビジョンの一致、コメントのクローズ、下流ファイルの更新、廃止文書の撤回。.
この区別が重要である理由は、生産開始後にエラーを発見するコストが、承認段階で発見する場合と比べて指数関数的に高くなるからである。.
承認段階で発見された寸法誤差は、数時間の修正時間で済む。同じ誤差が、 500個の部品がレーザー切断され曲げられた後 に発見されると、スクラップ、手直し、スケジュール遅延のコストが発生する。.
誰が図面を承認するのか — そして各役割が実際に管理するもの
板金加工における図面承認は通常、 それぞれが定義された責任範囲を持つ複数の関係者.
が関与する。以下の表は最も一般的な役割と、それぞれが実際に管理するものを示している。.
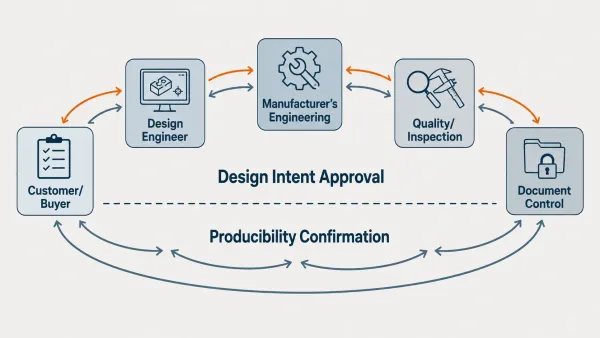
板金図面承認プロセスにおける5つの主要な役割 — 顧客、設計エンジニア、メーカーのエンジニアリングチーム、品質・検査、文書管理 — それぞれが設計意図と生産性にわたる定義された責任を担う。.
| 役割 | 中核的責任 | 承認する内容 |
|---|---|---|
| 顧客 / バイヤー | 機能要件、公差、材料仕様を定義する | 設計意図および商業条件の最終サインオフ |
| 設計エンジニア | 3Dモデルと2D図面を作成する | 幾何学的精度、寸法記入方式、公差指示 |
| メーカーのエンジニアリングチーム | 製造性(DFM)の観点で図面をレビューする | 曲げ、切断、穴配置、表面仕上げが工場の能力範囲内で実現可能かどうか |
| 品質/検査 | 検査基準と測定方法を定義する | 重要寸法が測定・検査可能かどうか |
| 文書管理 | 改訂、送付、配布を追跡する | 正しい改訂版がすべてのユーザーに届き、廃止された版が回収されること |
顧客の承認は設計意図を確認する。メーカーのエンジニアリングレビューは生産可能性を確認する。.
これらは二つの異なる判断であり、どちらも非公式なメールや口頭での “「問題ない」という言葉から推測されるべきではない。”
実際には、最も効率的な承認ワークフローは、顧客とメーカーのエンジニアリングチームが図面を 並行してレビューする場合に実現する — 順次ではなく.
メーカーのDFMフィードバックと顧客の設計レビューが同時に行われると、問題がより早く発見され、承認サイクル全体が短縮される。.
板金加工における典型的な図面承認ワークフローとは
板金加工における承認ワークフローは予測可能な順序に従うが、正確なステップはプロジェクトの複雑さと顧客の要件によって異なる。.
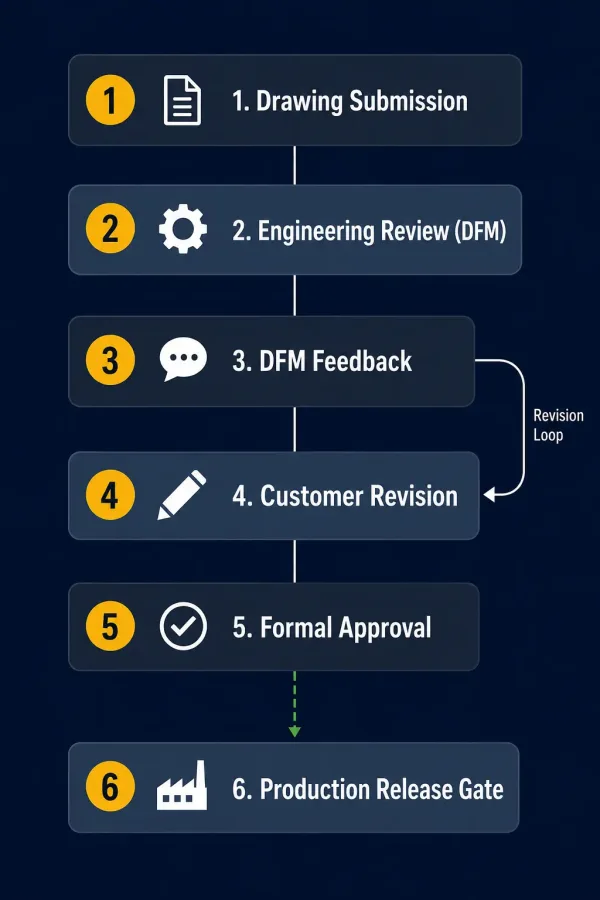
一般的な板金図面承認ワークフローのステップバイステップフローチャート。正式承認と生産リリースに至る前の、DFMフィードバックと顧客改訂の間の改訂ループを示す。.
ステップ1:図面提出
顧客またはその設計エンジニアが図面パッケージを提出する — 通常は 3Dモデル(STEPまたはIGES) と 技術図面 寸法、公差、材料指示、表面仕上げ仕様を含む。.
ステップ2:エンジニアリングレビュー(DFMチェック)
メーカーのエンジニアリングチームが 板金DFMレビュー を実施し、図面が確実に製造可能であることを確認する。.
これは形式的な確認ではない。.
レビューでは以下を確認する: 板金曲げ要件, (曲げ半径を含む)が利用可能な工具で実現可能かどうか、穴とエッジの距離が最小値を満たしているかどうか、公差が必要以上に厳しくないかどうか、材料仕様が完全かどうか。.
図面が以下のような指示を使用している場合 “「標準に従って曲げる」” 半径や角度を指定せずに、エンジニアリングチームはそれをフラグ付けする。 技術的確認.
ステップ3:DFMフィードバック
メーカーはDFMレポートを返送する — 質問、提案された変更、または懸念事項のリスト。.
一般的な項目には以下が含まれる: 曲げ逃げの欠落、フランジの寸法不足、曖昧な公差域、または選択した材料と矛盾する表面仕上げ仕様.
ステップ4:顧客改訂と確認
顧客はDFMフィードバックをレビューし、必要に応じて図面を改訂し、更新版を確認する。.
ここが多くの承認サイクルが停滞するポイントである — 技術的な複雑さのためではなく、 遅い応答時間、またはどのコメントがアクションを必要とし、どれが情報提供であるかについての不明確なコミュニケーションのためである。.
ステップ5:正式承認
双方が図面が完全で生産可能であることに合意すると、顧客は正式承認ステータスを付与する。.
このステータスが、図面が生産リリースに進めるかどうかを決定する。.
ステップ6:生産リリースゲート
承認後、メーカーは以下を確認する:
- 正しい改訂版が生産システムにロードされていること
- すべての下流ファイルが更新されていること
- 現場が管理された版で作業していること
これが完了した後にのみ 品質管理・検査プロセス 生産が開始される。.
承認ステータスとそれがタイムラインに与える意味
すべての承認が同じ重みを持つわけではない。.
図面に付与されるステータスが、生産を開始できるか、改訂が必要か、または提出が完全に却下されるかを決定する。.
| ステータス | 意味 | 生産への影響 | 一般的なスケジュールへの影響 |
|---|---|---|---|
| 承認 | レビュアーが割り当てられた範囲内で提出された改訂を承認 | 生産リリースゲートの対象 | 遅延なし — リリース検証へ進む |
| 注記付き承認 | レビュアーが指摘された注記の反映を条件に図面を承認 | 指摘された修正が反映された後にのみ生産開始可能 | 修正の複雑さに応じて軽微な遅延(数時間〜1〜2日) |
| 修正・再提出 | 提出物は生産用として承認されない | 全面保留 — 修正図面を再提出してレビューを受ける必要がある | 改訂範囲に応じて中程度の遅延(数日〜1週間) |
| レビュー中 | 権限あるレビューを待機中の正式提出 | リリースなし — レビュー決定待ち | 遅延はレビュアーの対応時間に依存 |
最も一般的な混乱の原因は “「注記付き承認」です。”
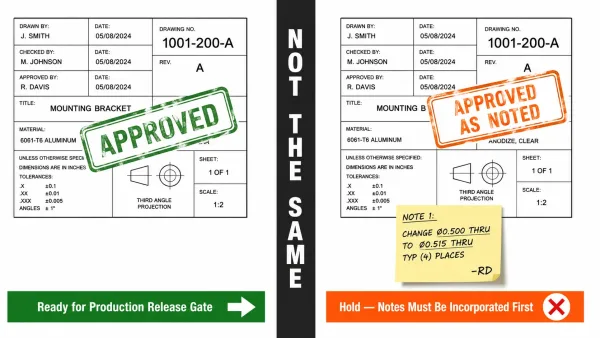
「承認」は生産リリース検証を可能にする一方、「注記付き承認」は生産を進める前に修正を反映する必要があることを示す比較 — しばしば混同される2つのステータス。.
一部のチームはこれを生産開始のゴーサインと解釈しています。.
そうではない。.
これはレビュアーが条件付きで承認したことを意味します — 図面が真に生産準備完了となる前に注記を反映する必要があります.
注記が無視または先送りされた場合、結果として得られる部品はレビュアーの意図と一致しない可能性があります。.
納期スケジュールを管理する調達チームにとって、実務上の問題は: 各ステータスがリードタイムにどれだけ追加するか?
到着した図面が “「承認」はゼロ日の追加.
到着した図面が “「修正・再提出」は完全なレビューサイクルを追加する可能性があります — 通常3〜7営業日 修正の複雑さと双方の対応速度に依存します。.
図面が差し戻される理由 — 板金における承認失敗の一般的な原因
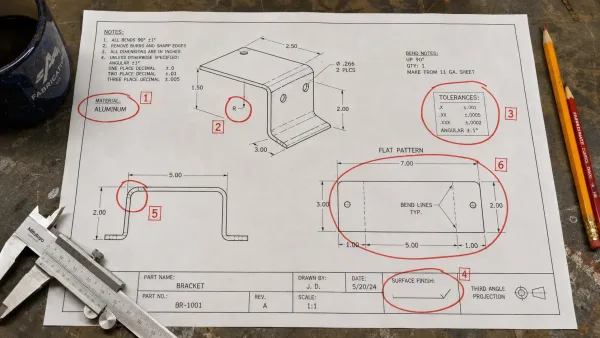
板金図面の承認失敗を引き起こす6つの一般的な問題 — 材料仕様の不完全、曲げ情報の欠落、不必要な厳しい公差、表面仕上げの指示なし、曲げ逃げの欠落、展開図の不整合 — エンジニアリング図面上で強調表示。.
板金加工における図面承認失敗は、劇的な設計ミスによって引き起こされることはほとんどありません。.
それらは通常、以下によって引き起こされます 製造業者に推測を強いる欠落または曖昧な情報 — そして製造における推測は誤った部品につながります.
図面が修正のために返送される最も一般的な理由:
- 不完全 板金材料仕様. 合金、調質、板厚を指定せずに「鋼」または「アルミニウム」と記載すること。「アルミニウム」は5052-H32、6061-T6、または3003-H14を意味する可能性があり、それぞれ曲げ性、強度、コストが異なります。.
- 曲げ情報の欠落または曖昧さ。. 曲げ半径なしで曲げ角度を指定したり、適用される規格を定義せずに「標準に従って曲げる」と記載すること。曲げ半径はスプリングバック、金型選定、および割れずに成形できるかどうかに直接影響します。.
- 必要以上に厳しい公差。. 重要なインターフェースのみがその精度を必要とする場合に、すべての寸法に±0.1 mmをデフォルト設定すること。厳しい公差はコストと検査時間を増加させます — そしてそれが非機能的な特徴に現れると、製造業者は設計者が製造プロセスを理解しているか疑問を持ちます。.
- 板金の欠落 表面要件. 表面仕上げを未指定のままにしたり、実際に仕上げを指定せずに「図面に従って仕上げ」と記載すること。粉体塗装、アルマイト処理、ヘアライン加工はそれぞれ異なる前処理工程を必要とし、寸法公差に影響を与えます。.
- 曲げ逃げまたはコーナー逃げの欠落。. 成形中に割れや歪みを引き起こす曲げ付近の小さな特徴。これらはCADで追加するのは簡単ですが、切断後の修正は高コストです。.
- 展開図が提供されていない、または成形図面と一致しない。. 2D図面が成形寸法を示しているのに展開図が欠落しているか、曲げ指示と矛盾する場合、製造業者はレーザーやプレスブレーキを自信を持ってプログラムできません。.
ほとんどの承認失敗の背後にあるパターンは単純です: 設計者は、製造業者が不足情報を推測するものと想定していた.
です。板金加工では、, 推測は精度の敵である.
図面が主要事項をより明確に伝えるほど 板金設計要件 材料、公差、曲げパラメータ、表面仕上げなどが明確であればあるほど、承認は迅速に通過し、完成部品が設計意図に一致する可能性が高まる。.