非標準のアルミグレードでは、板金の納期が2週間から8週間に延びる可能性があります。独自の板厚公差を指定すると、さらに1週間加算されます。ミル証明書の要求があると、書類が承認されるまで生産が遅れることがあります。これらはいずれも「特別な材料要求」であり、それぞれが異なるメカニズムを通じてリードタイムを延長します。
カスタム板金部品の材料を指定する場合、要求が「特別」である理由と、それが調達に重要な理由を理解することが、正確なプロジェクト計画の第一歩です。
特殊材料要件とは何か?
特別な材料要求とは、加工業者が通常在庫している、または標準的な流通チャネルを通じて調達できる範囲を超える材料仕様を指します。単に「材料を指定する」ことではありません。追加の調達作業、文書化、または検証を必要とする材料バリエーションを指定することです。
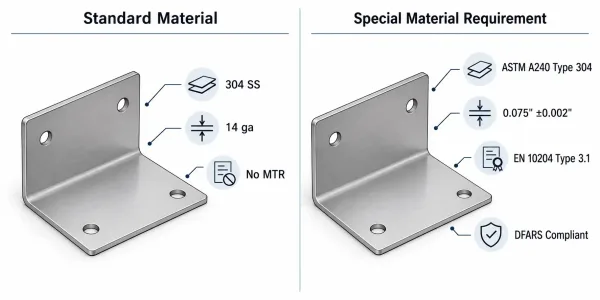
この図は、標準的な材料仕様(一般的なグレード、標準ゲージ)と特別な材料要求(非標準グレード、カスタム板厚、認証)を比較しています。
この区別は重要です。標準ゲージの304ステンレス鋼を指定することは、通常の材質グレード指定です。特定のASTM A240ミル証明書、±0.002″の公差を持つカスタム0.075″の厚さ、およびDFARS適合宣言を伴う304ステンレス鋼を指定すると、同じ材料が特別な要求事項に変わります。
非標準グレードおよび合金
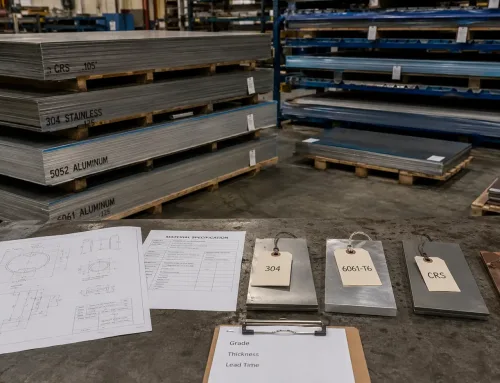
標準グレードとは、加工業者が一般的なゲージで在庫している材料です。304および316ステンレス鋼、5052および6061アルミ、A36軟鋼。非標準グレードには、Inconel、Hastelloy、Monel、チタン合金(Ti-6Al-4V)、および17-4 PHや2205二相ステンレスなどのあまり一般的でないステンレスグレードなどの特殊合金が含まれます。これらの材料は、サプライヤーのプールが小さく、ミルのリードタイムが長くなります。
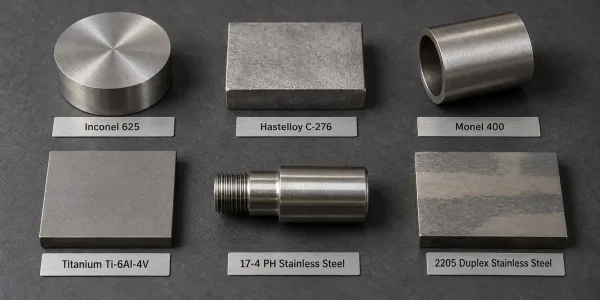
この画像は、板金加工で一般的に使用されるさまざまな非標準特殊合金サンプルを示しており、材料間の視覚的な違いを示しています。
一般的な合金ファミリー内であっても、非標準の指定は考慮されます。 304L の代わりに 304 を、または 6061-T651 の代わりに 6061-T6 を要求すると、調達タイムラインに影響を与える調達上の変数が生じます。
カスタム厚みと公差
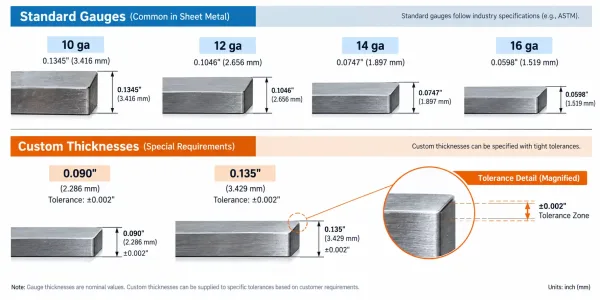
この図は、標準ゲージ厚とカスタム厚の要件の違いを示しており、公差仕様が強調されています。
板金材料は、10ゲージ、12ゲージ、14ゲージ、16ゲージなど、標準的なゲージ規格に対応した板厚で供給されます。0.090インチや0.135インチなど、標準ゲージに該当しない板厚を指定した場合、特注圧延材や精密スリット加工材が必要になることがあります。これらの材料は、製鋼メーカーへの特別発注や追加加工が必要となるため、いずれの場合も納期が長くなります。
標準より厳しい厚さ公差は、この問題をさらに悪化させます。鋼板の標準的な商業公差は、ASTM A568またはEN 10051で定義されています。図面で標準の±0.005″ではなく±0.002″が要求される場合、材料を精密ミルから注文するか、標準在庫から選別する必要があるかもしれません。どちらの方法でも時間がかかります。
特定の調質および状態
アルミニウムのテンパー(T0、T3、T4、T6、T651)と鋼の状態(焼鈍、焼ならし、焼入れ、焼戻し)は、材料の入手性と加工要件の両方に影響します。T6アルミニウムは広く在庫されていますが、T3またはT4のアルミニウムテンパーはあまり一般的ではなく、ミル注文が必要になる場合があります。
鋼の場合、HRC 28-32(4140用)のような特定の硬度範囲を指定すると、供給業者の選択肢が狭まります。熱処理材の指定は、板金図面において追加の加工工程と認証を必要とし、それぞれが調達に数日から数週間を追加します。
認証およびコンプライアンス要件
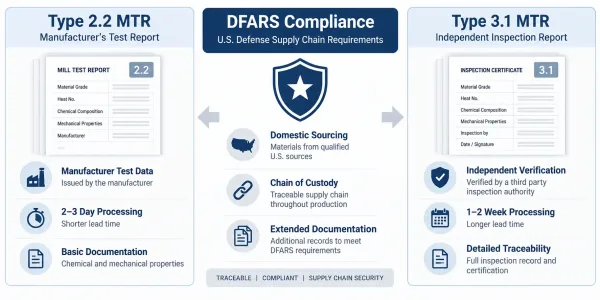
この図は、さまざまな認証文書の種類を比較し、Type 2.2とType 3.1ミル試験成績書の違いを強調しています。
認証要件は、リードタイム延長の最も見落とされがちな要因の一つです。 EN 10204 Type 3.1に基づくミル証明書(MTR)は、ミルでの処理時間を増やします。DFARS適合は、調達を国内または承認された海外ミルに限定します。NADCAP認定は、サプライヤーの選択肢をさらに狭めます。
これらの要件は材料自体を変えるものではありません。材料の調達、文書化、検証の方法を変えるものです。標準MTR付きの304ステンレス鋼板は3日で入手できる場合があります。Type 3.1証明書とDFARS準拠声明付きの同じシートには3週間かかる場合があります。
特殊材料要件がリードタイムを延長する理由
特殊な材料要件は、材料調達時間を4つの主要なメカニズムを通じて延長します。供給業者の限定、最小注文数量、認証処理、検査要件です。各メカニズムは独立して時間を追加し、組み合わさると調達スケジュールを倍増させる可能性があります。
これらのメカニズムを理解することで、設計プロセスの初期段階で、変更がまだ安価な段階で、トレードオフを評価できます。
特殊材料におけるサプライヤープールの限定
標準材料には広範な流通ネットワークがあります。加工業者は標準ゲージの304ステンレス鋼を数十の金属サービスセンターから調達でき、多くの場合当日または翌日に対応可能です。
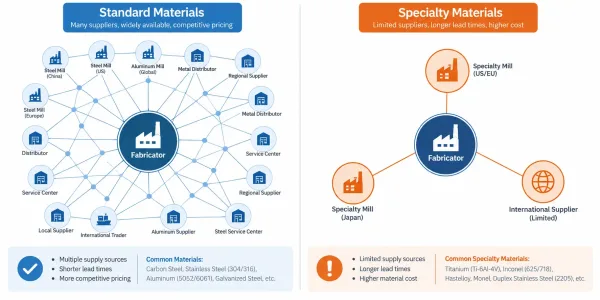
この図は、多数の供給業者を持つ標準材料と、調達オプションが限られた特殊材料との間の供給業者の可用性の違いを示しています。
特殊材料のサプライチェーンはより狭くなっています。インコネル、チタン、特殊ステンレス鋼グレードは、国内のディストリビューター2社または3社からのみ入手可能である場合や、製鋼所から直接調達する必要がある場合があります。国際調達では、通関と物流の時間が追加されます。材料の入手可能性が供給元の減少に伴い低下すると、各供給者は納期に対する影響力が大きくなり、ある供給者が納入できない場合の代替案も少なくなります。
最小発注数量と製鉄所のリードタイム
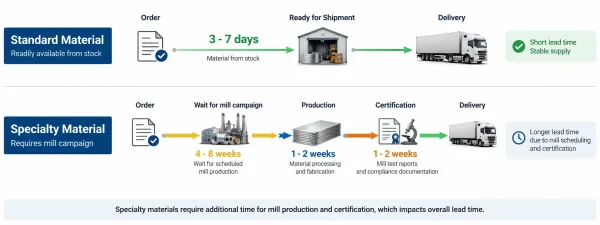
このタイムラインは、ミルの生産キャンペーンと最小発注数量が特殊材料のリードタイムを延長する様子を示しています。
ミルは特殊材料を連続的な生産ではなく、キャンペーンで生産します。 ミルは、最小発注数量に達するまで特定の合金や厚さを圧延しない場合があり、これはしばしば数千ポンドに達します。注文量がミルの最小数量より少ない場合、材料は生産キャンペーンがスケジュールされるまで待機します。
この「ミルラン待ち」は、特殊材料のリードタイム延長の最も一般的な原因の1つです。標準的な鋼板は、数日でディストリビューターの在庫から入手できる場合があります。カスタム圧延された特殊合金は、ミルランまで4~8週間待つ場合があります。
認証および書類処理
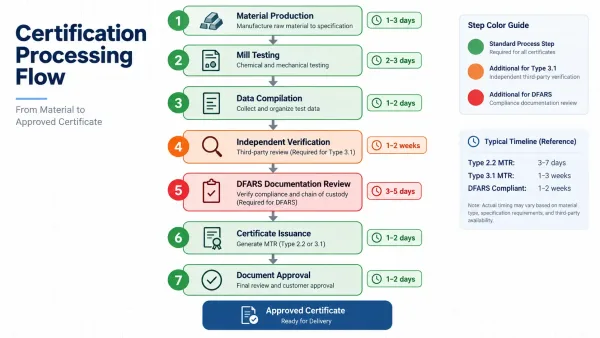
このフローチャートは、材料試験から文書の作成、発行に至るまでの認証処理の順次ステップを示しています。
ミルサーティフィケートには複数の段階で時間が必要です。製鉄所は材料を試験し、データを編纂し、証明書を発行する必要があります。EN 10204 Type 3.1認証が必要な場合、製鉄所は独立した検証試験を実施する必要があります。DFARSコンプライアンスには、溶解から完成品までの保管チェーンの文書化が必要です。
認証要件が増えるたびに処理時間が追加されます。標準的なミル試験報告書(Type 2.2)では、2~3日かかる場合があります。Type 3.1の証明書では、1~2週間かかる場合があります。DFARSへの適合文書は、この情報を日常的に追跡していない製造所では、さらに1週間かかる場合があります。
検査および試験要件
特殊材料の要件には、検査プロトコル — 化学分析検証、機械試験、超音波検査、または厚さ公差の寸法検証 — が含まれることがよくあります。これらの試験には時間、設備、場合によっては第三者試験機関の関与が必要です。
検査要件が発注書に指定されている場合、検査が完了し文書が承認されるまで材料を出荷することはできません。 この検査サイクルは、調達タイムラインに2~5営業日を追加する可能性があり、第三者試験が必要な場合はさらに長くなります。
特殊要件における一般的なリードタイム延長
リードタイムの延長は、要件の種類と材料によって異なります。以下の範囲は、北米市場における板金加工の典型的なシナリオを反映しています。
標準材料と特殊材料のリードタイム
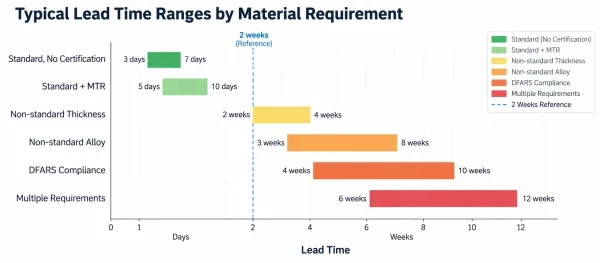
この棒グラフは、標準材料から複雑な特殊要求まで、さまざまな材料要求タイプの標準的なリードタイム範囲を視覚化しています。
| 要件タイプ | 標準リードタイム | 標準に対する延長 |
|---|---|---|
| 標準グレード、標準ゲージ、認証なし | 3-7 営業日 | 基準 |
| 標準グレード、標準ゲージ、MTR必要 | 5-10 営業日 | +2-3 日 |
| 非標準の厚さまたは公差 | 2-4 週間 | +1-3 週間 |
| 非標準の合金またはグレード | 3-8 週間 | +2-7 週間 |
| DFARSまたは特殊コンプライアンス | 4-10 週間 | +3-9 週間 |
| 複数の特殊要件の組み合わせ | 6-12 週間 | +5-11 週間 |
これらの範囲は北米での調達を前提としています。アジアや欧州の製鉄所からの国際調達では、輸送と通関に2~4週間が追加されます。
要件タイプ別の拡張範囲
上記の延長は、要求が組み合わさる場合は加算されます。 DFARS準拠で厳しい公差を伴う非標準合金では、8-12 週間 が必要になる場合があります — 各要求が最大値を加えるためではなく、調達チェーンを通じて複合的に影響するためです。
試作数量(100個未満)は、小ロットでは専用のミルキャンペーンを正当化できないため、量産数量よりも個あたりのリードタイムが長くなる傾向があります。量産数量(500個以上)は、個あたりのリードタイムが短くなる可能性がありますが、ミルランのスケジュール作成と実行に必要な時間のため、調達サイクル全体は長くなる可能性があります。
RFQで特殊材料要件を指定する方法
RFQ段階での明確な仕様指定が、リードタイムの期待値を管理する最も効果的な方法です。曖昧または不完全な材料要求は、見積プロセスに数日、生産スケジュールに数週間を加える確認サイクルにつながります。
RFQに含めるべき重要情報
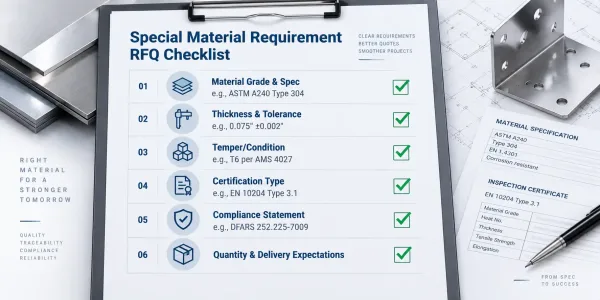
このチェックリストインフォグラフィックは、RFQで特別な材料要求を指定する際にバイヤーが含めるべき必須情報をまとめたものです。
材料要求に以下のいずれかが含まれる場合、RFQで明示的に記載してください:
- 材料グレードおよび仕様番号(例:「ステンレス鋼」だけでなく「ASTM A240 Type 304」)
- 厚さと公差(例:「0.075」±0.002″」ではなく「14 ga」)
- テンパーまたは状態(例:「T6 per AMS 4027」、単なる「アルミニウム」ではなく)
- 認証要件(例:「EN 10204 Type 3.1 MTRが必要」)
- コンプライアンス声明(例:「DFARS 252.225-7009準拠」)
- 数量と納期の期待(現実的なスケジューリングのため)
仕様が完全であるほど、サプライヤーに必要な確認の往復は減り、現実的なリードタイムで正確な見積もりをより早く受け取ることができます。
よくある仕様の落とし穴
いくつかの仕様パターンが一貫して遅延を引き起こします:
曖昧な材料指定。グレードのない「ステンレス鋼」や、合金のない「アルミニウム」は、加工業者に確認を求めるよう強いることになります。これにより、見積もりサイクルに1〜3日が追加されます。
認証の指定不足。「ミル証明書が必要」では、どのタイプかが指定されていません。Type 2.2とType 3.1の証明書では、リードタイムへの影響が大きく異なります。正確な認証タイプを指定することで、誤解を防げます。
矛盾する要件。すべての記載された要件を同時に満たすことができない材料を指定すると(硬度範囲と矛盾するテンパーなど)、混乱が生じ、エンジニアリング上の確認が必要になります。
直前の追加。初期RFQの後にDFARSコンプライアンスや特別な認証を追加すると、加工業者がコンプライアンスに準拠した経路で材料を再調達する必要があるため、リードタイムが延びます。
特殊要件の供給リスク評価
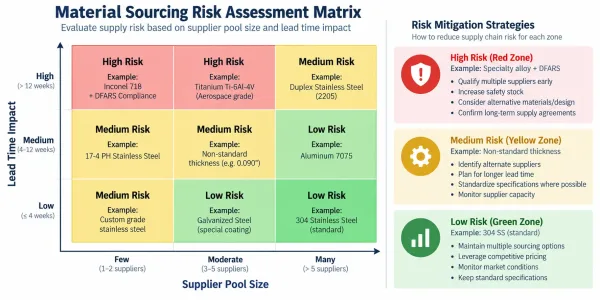
このリスク評価マトリックスは、特殊材料要件の供給リスク要因を評価し、適切な緩和戦略を特定するのに役立ちます。
すべての特殊材料要件が同じ供給リスクを伴うわけではありません。リスクを早期に評価することで、材料選定とプロジェクトスケジューリングについて情報に基づいた意思決定を行うことができます。
サプライヤー能力評価
特殊材料要件を確定する前に、以下を評価してください:
- サプライヤーのプール規模。この材料を在庫している国内の製鋼所やディストリビューターはいくつありますか?サプライヤーが3社未満の場合は、高い供給リスクを示します。
- 製鋼所のスケジュール整合性。製鋼所は今後60-90日以内にこの材料の生産ランを予定していますか?予定がない場合、ご注文は次のキャンペーンまで待つ可能性があります。
- 認証の入手可能性。サプライヤーは必要な認証タイプを提供できますか?一部の製鋼所では、すべての製品にType 3.1証明書を提供していません。
- コンプライアンス文書。DFARSやその他のコンプライアンス要件について、サプライヤーは溶融から完成品までの文書化されたチェーン・オブ・カストディ(保管の連鎖)を持っていますか?
リスク軽減戦略
特殊材料要件の供給リスクを低減するためのいくつかの戦略があります:
長期契約。特殊材料の継続的な需要が見込まれる場合、包括発注書または長期契約により、サプライヤーにスケジュールの確実性を与え、優先的な割り当てを確保できる可能性があります。
デュアルソーシング。同一材料のサプライヤーを2社認定することで、単一障害点のリスクを低減できます。これは、サプライチェーンが制約されているDFARS適合材料で特に有効です。
仕様の柔軟性。可能な限り、単一の合金ではなく、許容できる材料の範囲を指定してください。例えば、「304または304Lステンレス鋼」と指定すると、「304のみ」と指定するよりもサプライヤーに調達の選択肢が広がります。
事前計画。プロジェクトのクリティカルな材料については、必要日数の8-12週間前に発注することで、ミルのスケジューリングと認証処理のバッファを確保できます。
特殊材料のリードタイムを管理する戦略
特殊材料要件は避けられない場合があります — アプリケーションが特定の合金、厚さ、または認証を要求する場合です。そのような場合、延長されたリードタイムを管理するためのいくつかの戦略が役立ちます。
サプライヤーとの早期エンゲージメント
最も効果的な戦略は、早期に関与することです。図面が確定する前の設計段階で、板金加工パートナーにご相談ください。加工業者は材料の入手可能性について助言し、機能要件を満たしつつより短い納期の代替案を提案し、お客様の生産スケジュールに合わせて材料調達を計画できます。
早期に関与することで、ファブリケーターは正式なRFQの前に材料を発注でき、発注から生産開始までの時間を短縮できます。
代替材料の検討
リードタイムが重要な場合、標準材料が機能要件を満たすかどうかを評価してください。一般的な代替品には以下が含まれます:
- 304の代わりに304L(組成がわずかに異なり、入手しやすいことが多い)
- 6061-T6の代わりに5052-H32(強度は異なりますが、耐食性は類似しています)
- ASTM A1011の代わりにA1008(鋼種は異なりますが、非構造用途では互換性がある場合が多い)
これらの代替は、機能的同等性を確認するためにエンジニアリングレビューが必要です。どの代替がお客様の用途に適しているかは、ファブリケーターが助言できます。
バッファ時間の計画
納期が固定されたプロジェクトでは、スケジュールに調達バッファを組み込んでください。一般的なガイドライン:
- 標準材料:見積リードタイムに3-5営業日を追加
- 非標準厚さ:1-2週間を追加
- 非標準合金:2-4週間を追加
- DFARSまたはコンプライアンス材料:3-6週間を追加
このバッファは、調達遅延、認証処理、検査サイクルを考慮したものです。また、ミルの遅延、配送の問題、直前の仕様変更など、予期せぬ事態に対する余裕も提供します。
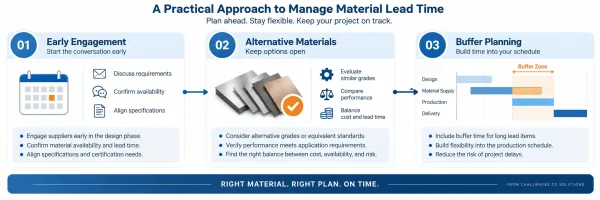
このインフォグラフィックは、リードタイム延長を管理するための3つの主要な戦略(早期関与、代替材料、バッファ計画)をまとめたものです。