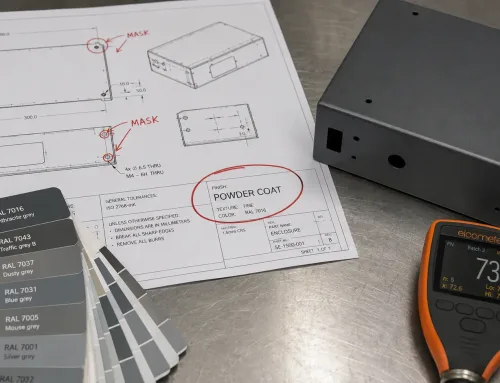
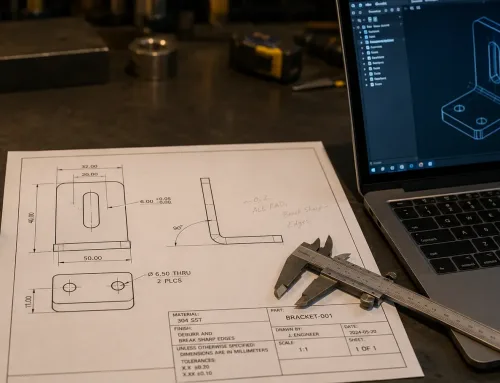
粉体塗装仕様に 公差、表面処理要件、または試験方法が欠落している場合、その結果が丁寧な確認メールで済むことはほとんどありません。多くの場合、 サプライヤー施設に留め置かれた部品のバッチ、部品を待つ生産ライン、またはプロジェクトの利益率を圧迫する高額な手直し注文となります。板金加工を外注するエンジニアおよび調達チームにとって、 粉体塗装指示のレビューは形式的な確認作業ではなく、製造上の問題に発展する前に仕様の抜けを捕捉する最後の機会です。
外注製造における粉体塗装指示のレビューが重要な理由
粉体塗装とは、乾式仕上げプロセスであり、 静電帯電した粉体粒子をアースされた金属表面に吹き付け、その後オーブンで硬化させて硬く耐久性のある被膜を形成します。液体塗料とは異なり、粉体塗装は 無駄が少なく均一な膜厚を実現し、産業、自動車、民生電子機器用途における板金筐体、ブラケット、パネルの標準的な仕上げとして広く採用されています。
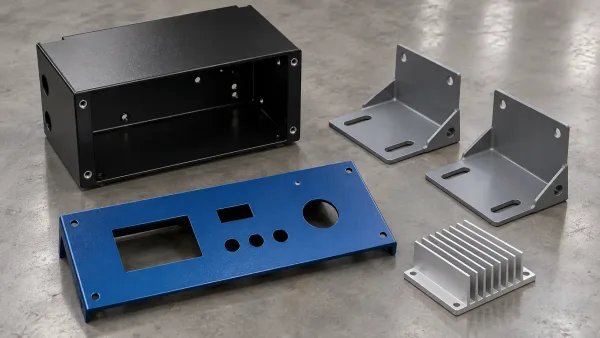
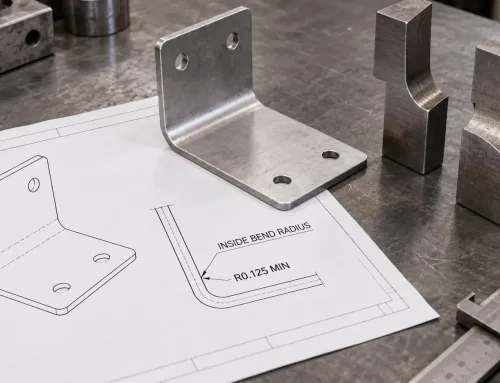
この画像は、産業用途で一般的に使用される粉体塗装済み板金部品の完成品を示しています。
板金部品を外注する場合、 図面上の粉体塗装仕様が、あなたとサプライヤーとの間の契約となります。その仕様が不完全、曖昧、または技術的に非現実的である場合、リスクを負うのはサプライヤーではなくあなたです。 “「粉体塗装、RAL 9005」とだけ記載された指示は、” 表面処理、膜厚、密着性試験、硬化検証 に関する重要な決定を サプライヤーの解釈に委ねることになります。その解釈があなたの機能要件と異なる場合、部品は仕様の文言を満たしていても、実際のニーズを満たさない可能性があります。
レビュープロセスは、 すべての粉体塗装要件が明確で、測定可能で、サプライヤーの能力を踏まえて達成可能であることを確認する機会です。また、ここでは 潜在的なコスト要因、リードタイムリスク、品質問題 を生産スケジュールに影響を与える前に特定することができます。
レビュー開始前に必要なもの
図面上の粉体塗装指示を検討する前に、以下の文書と情報を収集してください。この準備により、レビューが仮定ではなく事実に基づいたものになります。
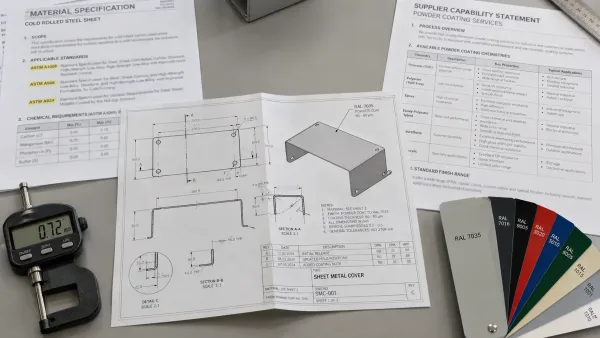
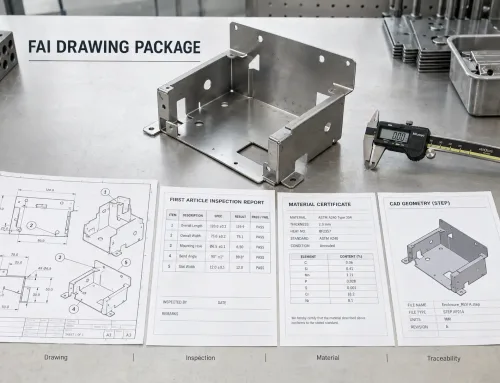
この画像は、粉体塗装指示のレビュー開始前に必要な必須文書を示しています:エンジニアリング図面、材料仕様書、サプライヤー能力証明書。
必要な文書と情報
最新のエンジニアリング図面 (すべての改訂ノートおよび変更指示を含む)。複数の改訂版がある場合は、現在の版をレビューしていることを確認してください。仕様エラーの一般的な原因は、古い図面をレビューすることです。
母材の材料仕様書 。 粉体塗装の密着性、耐食性、硬化温度の適合性は基材に依存します。 冷延鋼板で有効な指示も、表面処理を調整しなければアルミニウムや亜鉛めっき面では失敗する可能性があります。
機能要件文書 または設計意図声明。これは正式なものである必要はなく、部品の使用環境(屋内/屋外、薬品曝露、UV曝露、温度範囲)を概説した簡単なメールでも、仕様が適切かどうかを評価するのに役立ちます。
サプライヤーの能力証明書 または最近の品質監査報告書。 粉体塗装ラインの能力、対応可能な色、最大部品サイズ、試験設備 を把握することで、サプライヤーが対応できない、または安定的に達成することが困難な仕様を特定できます。
サプライヤーの能力の理解
すべての粉体塗装サプライヤーが同じ能力を持っているわけではありません。小ロットラインで限られた色オプションのみを扱う事業者もあれば、大規模な自動システムと充実した試験設備を備えた事業者もあります。レビューの前に、以下を確認してください:
- 最大部品寸法 その納入先のオーブンとスプレーブースに適合するもの
- 利用可能な粉体化学 (ポリエステル、エポキシ、ポリウレタン、ハイブリッド)
- 表面処理オプション (リン酸塩処理、クロメート化成処理、サンドブラスト)
- 試験能力 (膜厚計、密着性試験機、塩水噴霧試験槽)
- 色合わせサービス (標準RAL/Pantone vs. カスタム色合わせ)
サプライヤーに特定の能力が欠けている場合、 指示書をサプライヤーが提供できる内容に合わせて調整するか、その能力を別途調達する必要があります—コストとリードタイムが増加します。
粉体塗装指示における主要な検査ポイント
完全な粉体塗装指示書は5つの要素を指定します:塗装タイプ、膜厚、表面処理、色、および性能要件。 それぞれを以下の基準に照らして確認してください。
塗装膜厚と公差
粉体塗装の膜厚はミル(インチの1000分の1)またはミクロンで測定されます。 機能部品の一般的な仕様は2.0~4.0ミル(50~100 µm)ですただし、装飾用途では以下を指定する場合があります 5~3.0ミル.
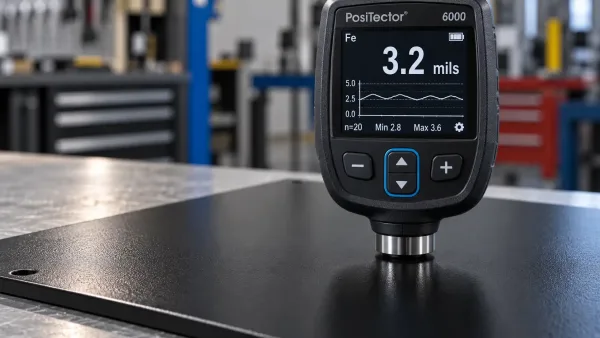
この画像は、テストパネル上の粉体塗装膜厚を測定するデジタル膜厚計を示しており、3.2ミルの測定値が表示されています。
確認すべき点:
- 膜厚範囲は部品の形状に対して現実的ですか? 凹部、角、または内部表面を持つ複雑な形状では、専用の治具なしでは均一な膜厚を達成できない場合があります。
- 公差は達成可能ですか? 以下の仕様 0 ± 0.5ミルは標準です;2.0 ± 0.2ミルは厳密なプロセス管理が必要であり、コストが増加する可能性があります。
- 膜厚が重要な領域はありますか? 嵌合面、ねじ穴、または圧入機能が存在する場合、それらの領域をマスキングするか、異なる膜厚要件とするかを指定してください。
よくある誤り: 単一の膜厚値(例: “「2.0ミル」”)を公差範囲なしで指定すること。これは許容変動を未定義のままにし、検査時の紛争を招きます。
表面処理要件
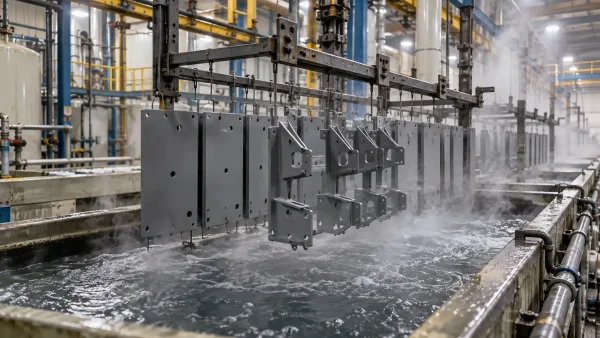
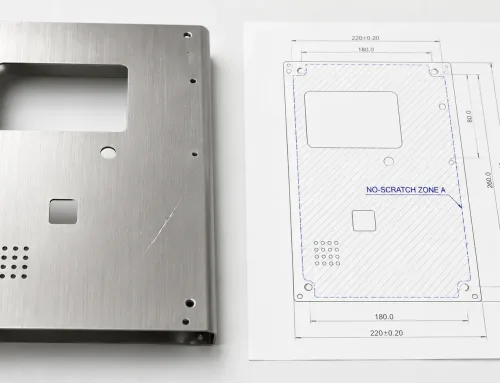
この画像は、粉体塗装適用前の重要な表面処理工程であるリン酸塩処理槽内の板金部品を示しています。
表面処理は、粉体塗装の密着性と耐食性において最も重要な要素です。 指示書には、粉体塗布前の洗浄および化成処理プロセスを指定する必要があります。
標準的な前処理シーケンス:
- 洗浄: 油、グリース、汚染物質を除去するためのアルカリ脱脂または溶剤洗浄
- すすぎ: 洗浄残留物を除去するための脱イオン水すすぎ
- 化成処理: リン酸鉄(軽度の腐食保護用)またはリン酸亜鉛(密着性と耐食性の向上用)
- 最終すすぎ: シーリングすすぎまたはクロメートフリーシーラー
確認すべき点:
- 化成処理の種類は指定されていますか? “「洗浄および塗装」では不十分です;最低限「リン酸鉄」または「リン酸亜鉛」を指定してください。
- 表面処理規格は参照されていますか? 以下のような業界規格 ASTM D7396(リン酸塩処理)またはMIL-DTL-5541(クロメート化成処理) 測定可能な要件を提供すること。
- 基材固有の要件はありますか? アルミニウム、亜鉛メッキ鋼、ステンレス鋼はそれぞれ異なる前処理薬品を必要とします。
よくある誤り: 表面処理を完全に省略する。サプライヤーはデフォルトのプロセスを適用しますが、それがお客様の耐食性要件に適合しない可能性があります。
色と光沢の仕様
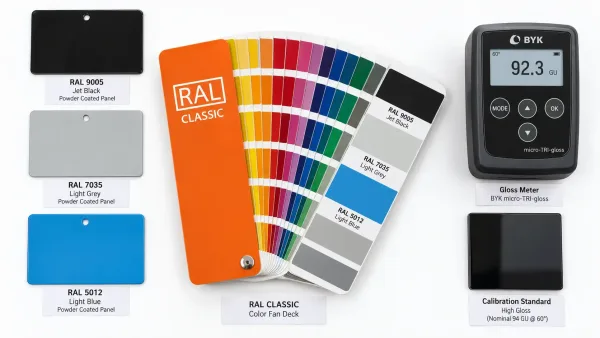
この画像は、粉体塗装の色と仕上げを指定するために使用されるRALカラースウォッチと光沢測定基準を示しています。
色は業界標準システムを使用して指定します: RAL(欧州)、Pantone(デザイン)、またはカスタムカラーチップ光沢は指定角度(通常 60°).
確認すべき点:
- 色の指定は正確ですか? “「黒」は曖昧です; “「RAL 9005、ジェットブラック」” は具体的です。
- 光沢レベルは指定されていますか? マット、サテン、光沢仕上げではGU範囲が異なります。マット仕上げの場合は 60°で10~25 GUの場合があります;光沢仕上げの場合は 80+ GU.
- 色合わせは必要ですか? 既存部品や特定のブランドカラーに合わせる場合、許容差(ΔE値)を指定し、現物サンプルまたはカラーチップを提供してください。
よくある誤り: 光沢レベルを指定せずに色のみを指定する。2つのサプライヤーが両方とも “「RAL 7035」” を適用しても、一方がマット仕上げ、他方がセミグロス仕上げを適用した場合、目視で異なる結果が生じます。
密着性と耐久性の基準
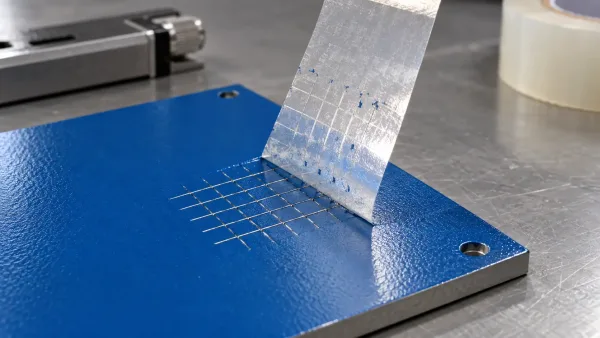
この画像は、ASTM D3359に準拠した粉体塗装パネルでのクロスカット密着性試験の実施状況を示しており、テープを剥がして塗膜密着性を評価しています。
密着性試験は、粉体塗装が基材に適切に結合していることを検証します。耐久性試験は、塗膜が部品の使用環境に耐えることを確認します。
標準試験:
- クロスカット密着性試験(ASTM D3359): 塗膜に格子状の切り込みを入れ、テープを貼付して剥がし、塗膜の剥離を評価します 0B(完全失敗)から5B(失敗なし)。
- マンドレル曲げ試験(ASTM D522): 塗装パネルを円筒に沿って曲げ、ひび割れや層間剥離があれば密着性不良を示します。
- 塩水噴霧試験(ASTM B117): 塗装パネルを塩水噴霧に曝露し、初回腐食までの時間が耐食性を示します。一般的な要件は 250時間(屋内使用)から1,000時間以上(屋外海洋環境)。
確認すべき点:
- 特定の試験方法が参照されていますか? “「良好な密着性」は測定可能ではありません; “「ASTM D3359、4B以上」” は測定可能です。
- 試験頻度とサンプリングは指定されていますか? 全数検査ですか、それとも初品サンプルのみですか?
- 合否判定基準は明確ですか? 何をもって不合格としますか—目視可能な腐食すべてか、それとも指定面積を超える赤錆のみか?
粉体塗装指示におけるよくあるミスとその回避方法
不完全または曖昧な仕様
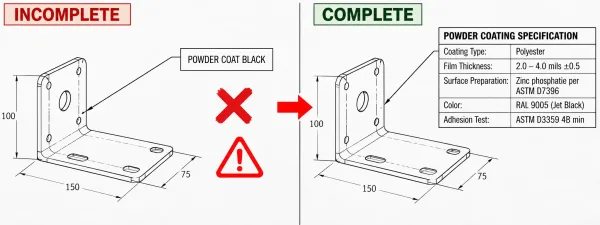
この画像は、不完全な粉体塗装指示(左)と完全な仕様(右)を比較し、不足している重要な情報を強調しています。
最も頻繁に見られる誤りは、一貫した実行に必要な詳細が欠けた指示です。 “「サプライヤー標準に準拠した粉体塗装」は、すべての判断をサプライヤーに委ねることになります、これは今日は許容可能な部品を生産できるかもしれませんが、バッチ間やサプライヤー間で結果が一貫しません。
回避方法: 以下を要求する仕様テンプレートを使用してください コーティングの種類、膜厚範囲、表面処理、色基準、および少なくとも1つの性能試験。何を指定すべきかわからない場合は、サプライヤーに標準提供仕様を確認し、ベースラインとして文書化してください。
要件と製造能力の不一致
サプライヤーが一貫して達成できない粉体塗装要件を指定すると、部品の不合格または仕様からの暗黙的な逸脱につながります。例えば、 複雑な曲げ部品に1.0 milの膜厚公差を指定することは、マスキングや選択塗装なしでは物理的に不可能な場合があります。
回避方法: 指示を確定する前に、サプライヤーの能力証明書を確認してください。 要件がサプライヤーの能力の限界にある場合は、明示的に協議し、合意された逸脱を文書化してください。
重要な情報の欠落
指示によってはコーティングを指定しながら、前処理、試験、または検査要件を省略しているものがあります。また、性能基準(例: “「1,000時間塩水噴霧」”)を指定しながら試験方法を指定していないものがあり、試験機関に解釈が委ねられます。
回避方法: 指示チェックリスト(H2-5参照)を使用して、すべての重要要素が含まれていることを確認してください。該当しない要件は、 “「N/A」と記載してください。完全に省略するのではなく—これは見落としではなく意図的な省略であることを示します。
粉体塗装指示のレビューチェックリスト
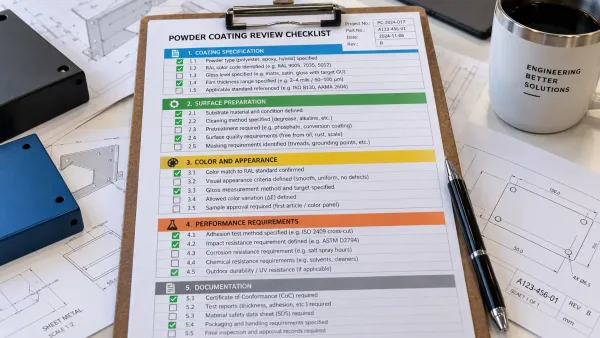
この画像は、粉体塗装指示レビュー用のビジュアルチェックリストを示しており、5つの主要カテゴリと主要な確認項目で構成されています。
エンジニアリング図面の粉体塗装指示をレビューする際に、このチェックリストを使用してください。各項目は、欠落または不明確な場合に製造上の問題を引き起こす可能性のある仕様要素に対応しています。
コーティング仕様
- コーティングの種類が指定されている (ポリエステル、エポキシ、ポリウレタン、ハイブリッド)
- 公差付き膜厚範囲 (例:2.0~4.0 mils ± 0.5 mils)
- マスキングまたは除外する領域 (ねじ穴、嵌合面、ラベル)
表面前処理
- 洗浄方法が指定されている (アルカリ脱脂、溶剤洗浄)
- 化成処理の種類が指定されている (リン酸鉄、リン酸亜鉛)
- 適用規格が参照されている (ASTM D7396、MIL-DTL-5541)
色と外観
- システム付き色基準 (RAL 9005、Pantone 432C、カスタムチップ)
- 光沢度が指定されている (マット、サテン、グロッシー、重要な場合はGU範囲付き)
- 該当する場合の色合わせ公差 (ΔE ≤ 2.0、物理サンプル提供)
性能要件
- 密着性試験方法と合格基準 (ASTM D3359、最小4B)
- 該当する場合の耐食性試験 (ASTM B117、故障までの時間)
- 試験頻度が指定されている (初品、毎ロット、サンプルサイズ)
文書化とコミュニケーション
- 生産前にサプライヤーの承認が必要
- 検査報告書の要件が指定されている (CMMデータ、膜厚測定値)
- 不適合処理手順が合意されている (拒否、手直し、現状使用)
サプライヤーへの粉体塗装要件の伝達方法
明確な文書化の実践
図面に記載された粉体塗装の指示は主要なコミュニケーションツールですが、唯一のものではありません。複雑または重要な用途では、指示に以下を補足してください:
- 塗装仕様書 すべての要件を単一の文書に詳述し、図面に参照として記載するもの
- 現物サンプル または色と光沢の検証用の承認済みカラーチップ
- サプライヤーアンケート 各要件の理解を確認するもの
仕様の詳細について口頭コミュニケーションやメールのやり取りに依存しないでください。要件が書面化され、図面に参照として記載されていない場合、品質管理の観点では存在しないものとみなされます。
サプライヤー確認プロセス
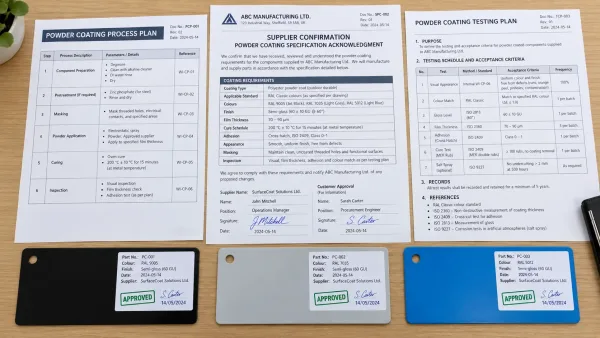
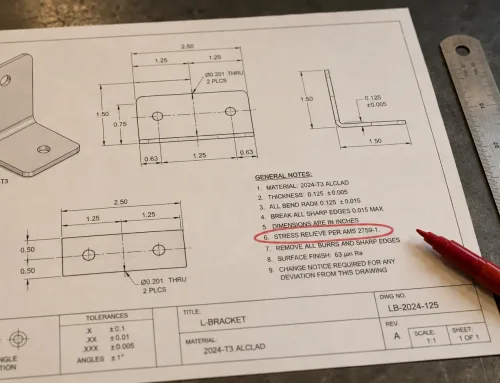
この画像は、粉体塗装仕様のサプライヤー確認プロセスにおける主要文書を示しています:仕様承認書、工程計画書、試験計画書。
生産開始前に、サプライヤーに粉体塗装要件の理解を確認するよう求めてください。この確認には以下を含める必要があります:
- 仕様の承認: “「図面ABC-123 Rev Cに基づく塗装要件を受領し、理解したことを確認します。」”
- 工程計画書: 意図する工程順序の簡単な説明(洗浄、化成処理、粉体塗装、硬化温度と時間)
- 試験計画書: 実施する試験の種類、頻度、および結果の報告方法
この確認ステップにより、誤解が不適合品となる前に捕捉できます。 また、後に紛争が生じた場合に双方を保護する文書化された合意が形成されます。
重要なポイントと次のステップ
粉体塗装指示のレビューは体系的なプロセスであり、図面をちらっと見るだけではありません。主要な原則は以下の通りです:
- 必要とするものを指定し、聞こえの良いものを指定しない。 すべての要件は、耐食性、外観、密着性、耐薬品性といった機能的要求にトレーサブルであるべきです。
- 正確かつ測定可能にする。 主観的な表現(「良好な密着性」「滑らかな仕上げ」)を試験方法と合否判定基準に置き換えてください。
- 仕様を能力に適合させる。 生産に着手する前に、サプライヤーが指定内容を達成可能であることを確認してください。
- すべてを文書化する。 図面、仕様書、サプライヤー確認書は三部構成のコミュニケーションシステムを形成し、ほとんどの塗装関連の紛争を防止します。
粉体塗装要件を伴う板金部品を外注する場合は、サプライヤーの能力に精通したエンジニアに塗装仕様をレビューしてもらうことを検討してください。 見積段階での30分のレビューが、数週間の遅延と数千ドルの手直しコストを防ぐことができます。
よくある質問
本記事は情報提供のみを目的としています。SR-MFGは、外注板金製造におけるエンジニアリング支援サービスの一環として、粉体塗装の指示事項レビューを提供しています。特定のプロジェクト要件については、当社のエンジニアリングチームにお問い合わせください。