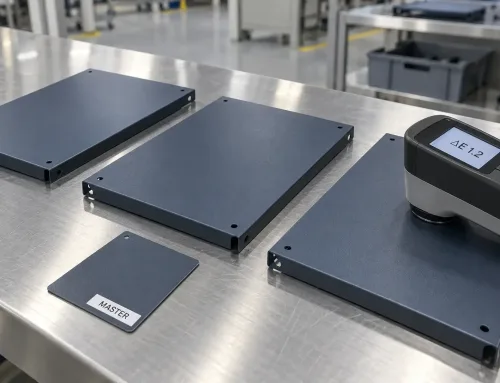
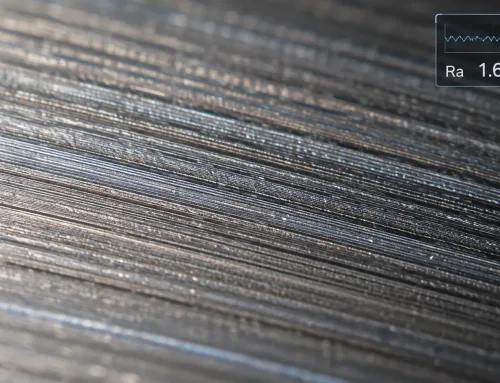
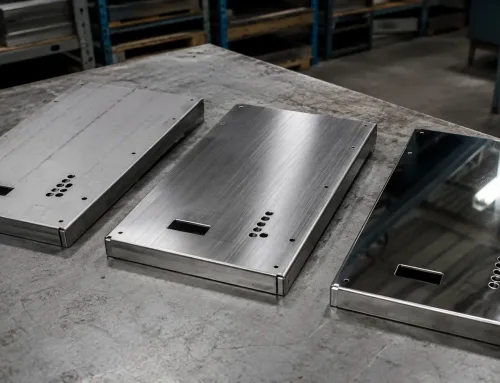
図面の指示に「マット仕上げ」を追加しました。サプライヤーから表面粗さの値を求める返答が来ました。そこで判断が必要になります:実際にマットと見なされるRa範囲はどれで、どの製造工程でその状態に到達できるのか?
マット仕上げとは、鏡面反射率が低い表面のことです。光は単一の角度で反射するのではなく、広範囲に散乱します。鏡面研磨や高光沢の表面とは異なり、マット表面は光を拡散し、均一で反射のない外観を生み出します。この用語は製造業界で広く理解されていますが、それ自体では仕様として十分ではありません。表面粗さ(Ra)や光沢度(GU)といった測定可能なパラメータがないと、「マット仕上げ」では解釈の余地が大きすぎます。
マット仕上げとは?
マット仕上げとは、鏡面反射を低く均一なレベルに低減する表面処理を指します。表面の微細な粗さにより、入射光は視聴者に向かって反射するのではなく、広い角度にわたって散乱します。これがマット表面特有の柔らかくフラットな外観を生み出しています。
光沢レベルとマットの位置づけ
板金の表面仕上げは、光沢の連続性に沿って説明されることがよくあります。一方の端では、高光沢表面が光を鋭く反射します。研磨されたステンレス鋼やクロムめっきを想像してください。もう一方の端では、フラットまたはマット表面は入射光のほぼすべてを吸収・散乱します。業界の慣例では、一般にこの連続性を以下のカテゴリーに分けます:
- 高光沢:>70 GU(60°)— 鏡のような反射
- セミグロス:35–70 GU(60°)— 目立つ反射、エッジが柔らかい
- サテン:15–35 GU(60°)— わずかな光沢、拡散反射
- マット:<10 GU at 60° — 可視反射が最小限またはなし
- フラット:<5 GU at 60° — ほぼ反射なし
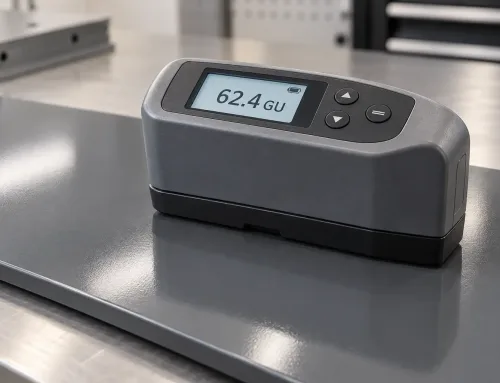
光沢単位は、光沢計を用いて標準角度(通常は60°)で測定されます。「サテン」と「マット」の境界は業界や用途によって異なりますが、60°における10 GU未満の表面は一般にマットと認識されます。
マット vs. サテン vs. 光沢:その違いは?
この3つの用語は同じスペクトル上の点を表しています — 表面が光源に向かって反射する光の量が異なります。
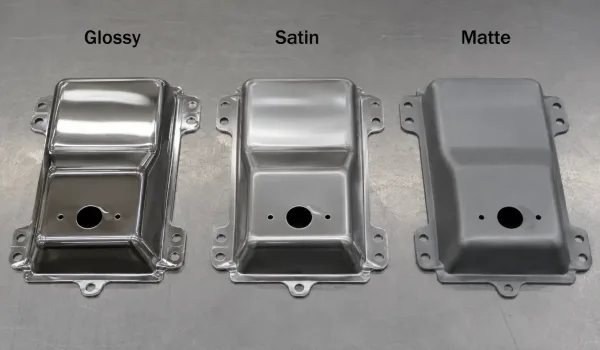
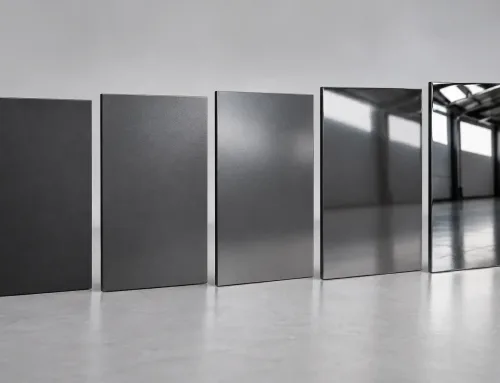
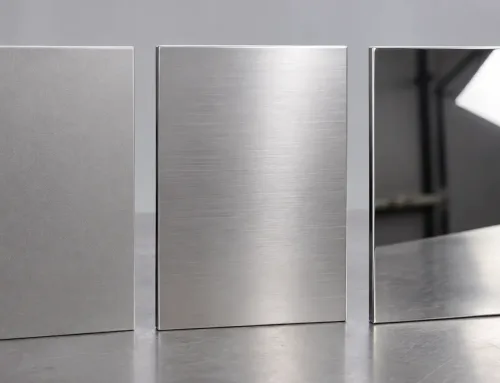
マット、サテン、グロッシー仕上げの並列比較。表面の反射率が外観にどのように影響するかを示しています。
グロッシーな表面は滑らかで、高い反射性を持ちます。表面粗さは非常に低く(一般的にRa < 0.4 μm)、反射は鏡面反射です — 表面に明瞭な像が見えます。グロッシー仕上げは、装飾トリム、民生用電子機器の筐体、研磨された機械加工部品で一般的です。
サテン表面はグロッシーとマットの中間に位置します。目に見える光沢がありますが、反射は柔らかく拡散されます。サテン仕上げは、軽いビーズブラッシング、軽い化学エッチング、またはサテンアルマイト処理によって得られることが多いです。表面粗さは通常Ra 0.4–1.6 μmの範囲にあります。
マット表面は鏡面反射が最小限です。表面テクスチャは光を広く散乱させるのに十分な粗さがあり、均一でフラットな外観を生み出し、像の反射は見えません。マット仕上げは、ビーズブラスト、マット粉体塗装、マットアルマイト処理、または化学エッチングによって得られます。
光沢単位と視覚的外観
| 仕上げ | 光沢単位(60°) | 外観 | 一般的なRa範囲 |
|---|---|---|---|
| 高光沢 | >70 GU | 鏡面状、鮮明な反射 | < 0.4 μm |
| 半光沢 | 35~70 GU | 明確な反射、柔らかい | 0.4~1.0 μm |
| サテン | 15~35 GU | 柔らかな光沢、拡散光 | 0.4~1.6 μm |
| マット | <10 GU | フラット、目に見える反射なし | 1.6–6.3 μm |
| フラット | <5 GU | 完全フラット、光を吸収 | > 6.3 μm |
グロス単位とRaは異なるものを測定していることに注意してください。 グロス単位は光学的反射率を定量化し、表面粗さ(Ra)は表面プロファイルの平均高さ変動を定量化します。同じRaでも、テクスチャパターンによってグロスレベルが異なる場合があります — Ra 1.6 μmの方向性のあるヘアライン仕上げ表面は、同じRaのブラスト仕上げ表面とは異なる見え方になります。
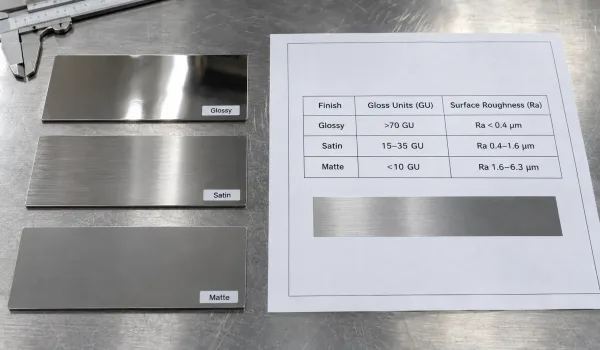
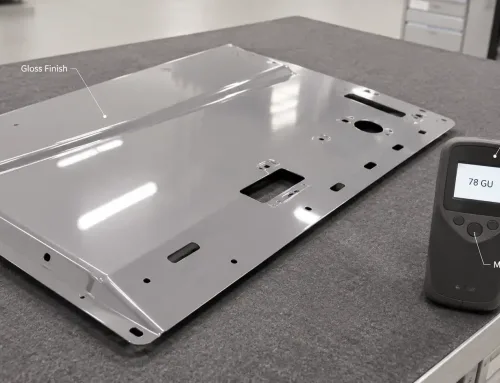
グロス単位とRaの範囲がグロッシー、サテン、マットの金属仕上げにどのように関連するかを示す技術リファレンス。
マット仕上げに対応するRa値は?
「マット」を定義する単一のRa値は存在しません。 Raと視覚的外観の関係は、製造プロセス、材料、表面テクスチャパターンによって異なります。ただし、一般的な製造プロセスで生産されるマット表面の多くは、予測可能な範囲に収まります。
一般的な参考として:
- ビーズブラストマット:Ra 1.6–6.3 μm — 鈑金および機械加工部品で最も一般的なマット仕上げ
- マット粉体塗装:Ra 1.6–3.2 μm(硬化後塗膜の表面プロファイル)
- マットアルマイト処理:Ra 0.8–3.2 μm(前処理エッチングに依存)
- 化学マットエッチング:Ra 0.8–1.6 μm — より微細なマット、アルミニウムによく使用
これらの範囲は概算です。ステンレス鋼でRa 3.2 μmのブラスト加工面は、同じRa値のアルミニウムよりもマットに見えます。これは、素材の反射率が知覚される光沢に影響するためです。重要な用途では、あいまいさを排除するために、Ra値と光沢単位の要件の両方を指定してください。
板金および機械加工部品でマット仕上げを実現する方法
選択する製造プロセスは、表面テクスチャ、外観の一貫性、コスト、および素材の適合性に影響します。以下は、金属部品にマット仕上げを施すための最も一般的な4つの方法です。
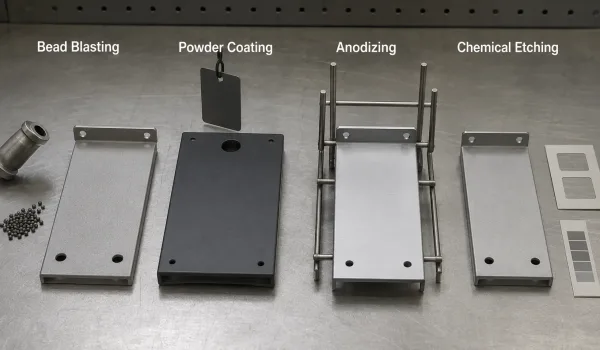
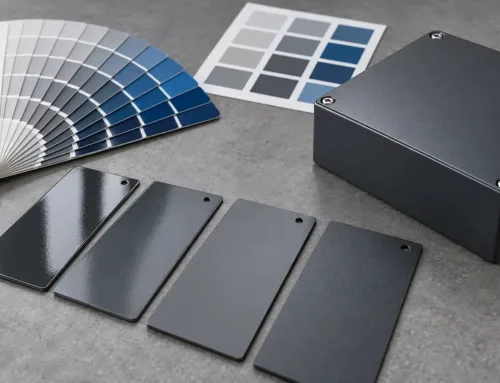
金属部品のマット仕上げの作成に使用されるビーズブラスト、マット粉体塗装、陽極酸化、および化学エッチングの比較。
ビーズブラスト
ビーズブラスト(サンドブラストまたは研磨ブラストとも呼ばれます)は、圧縮空気で微細な媒体(ガラスビーズ、アルミナ、またはセラミック粒子)を表面に吹き付けます。衝撃により、光を散乱させる均一な凹凸テクスチャが形成されます。
- 典型的なRa: 1.6–6.3 μm、媒体サイズと圧力で調整可能
- 素材: ほぼすべての金属 — 鋼、ステンレス鋼、アルミニウム、チタン、銅
- 利点: 高速でコスト効率が高く、複雑な形状全体で一貫したマット外観を実現
- 制限事項: 保護コーティングは追加されません。素地の金属表面が露出したままとなり、腐食保護のためにシーラントや追加のコーティングが必要になる場合があります。ブラスト加工により、公差の厳しい形状の寸法精度がわずかに低下する可能性もあります。
粉体塗装(マット配合)
マット粉体塗装は、乾燥したポリマー粉体を静電的に表面に塗布し、オーブンで硬化させます。マット粉体処方には、追加の表面処理なしで低光沢仕上げを生み出すテクスチャ剤が含まれています。
- 典型的なRa: 1.6–3.2 μm(コーティング表面プロファイル)
- 素材: 鋼、ステンレス鋼、アルミニウム — 硬化温度(通常 160–200°C)に耐えられる基材
- 利点: マット外観と耐食性、耐摩耗性を1工程で両立。幅広い色の選択肢。
- 制限事項: 60–120 μmのコーティング厚が追加され、寸法公差に影響します。組み合わせ公差の厳しい部品には適していません。エッジや溶接部にコーティングの不均一が見られる場合があります。
陽極酸化(マット/サテン陽極酸化)
マット陽極酸化プロセスは、電化学プロセスによりアルミニウム上に制御された酸化層を成長させます。マット仕上げは、陽極酸化の前または中に表面をエッチングすることで実現されます — 化学エッチング(アルカリ浴)または陽極酸化パラメータの調整による方法があります。
- 一般的なRa: 0.8–3.2 μm(エッチング時間と合金により異なります)
- 材料: アルミニウム合金のみ(6061、5052、7075 など)
- 利点: 硬く耐摩耗性の表面;優れた防食性;酸化皮膜が薄いため、粉体塗装よりも寸法精度をより良く維持(Type IIでは5–25 μm)
- 制限事項: アルミニウムのみ。合金ロットや熱処理状態によって色の均一性が変動する場合があります。7075へのマットアルマイト処理は、6061の場合とは異なる外観になることがあります。
化学エッチング/化成処理
化学エッチングは、酸性またはアルカリ性溶液を用いて表面を選択的に溶解させ、微細な粗面テクスチャを形成します。化成処理(クロメートやリン酸塩など)も、耐食性を付加しながらマット外観を実現できます。
- 一般的なRa: 0.8–1.6 μm
- 材料: アルミニウム、鋼、亜鉛合金
- 利点: 機械的な接触なしで複雑な形状に適用できます。ブラストの力に耐えられない部品(薄肉部、繊細な形状)に適しています。
- 制限事項: 化学プロセスのため、廃棄物処理と環境コンプライアンスが必要です。マット効果は控えめで、サテンからマットに至る範囲にとどまり、大きな平面ではブラスト加工ほど均一ではありません。
設計図面でマット仕上げを指定する方法
「マット仕上げ」とのみ記載された図面指示は曖昧です。 サプライヤーによって解釈が異なり、部品の不一致や確認依頼による遅延につながる可能性があります。測定可能なパラメータを用いてマット仕上げを指定してください。
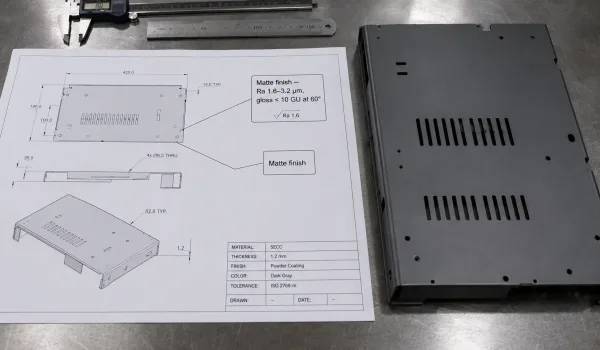
Raおよび光沢単位の要求を用いてマット仕上げを指定する方法を示したエンジニアリング図面。
Ra値の使用
最も精密なアプローチは、表面粗さを直接指示することです:
- 形式: Ra X.X μm(またはRa X μin)に、ISO 1302 またはASME Y14.36 に基づく表面粗さ記号を付記
- 例: 全外装面にRa 3.2 μm(√記号)
- 有効な理由: Raは普遍的に理解されているパラメータです。認定された製造業者であれば誰でも測定・検証できます。
ただし、Raだけではマットな外観を完全には表せません。 同じRaの2つの表面でも、テクスチャパターン(方向性と等方性)が異なれば見え方が変わる場合があります。
光沢単位の使用
外観が重要な部品では、Ra値に加えて光沢単位の要求を追加し、測定可能な受入基準を定義してください:
- 形式: 「マット仕上げ — Ra 1.6–3.2 μm、光沢 < 10 GU at 60°“
- 有効な理由: これにより、表面テクスチャと光学的な仕上がりの両方が定義されます。Ra仕様は満たすがマットに見えないという事態を防ぎます。
よくある注記ミス
- Ra値やGU値を指定せずに「マット仕上げ」のみを指定する — 解釈はサプライヤーに委ねられてしまう
- 非常に狭いRa範囲を指定する(例:Ra 1.6 ± 0.2 μm) — すべてのマット加工、特にビーズブラストでは実現できない場合がある
- 測定位置を指定しない — Raは部品全体で変動する可能性があり、特にエッジ、溶接部、成形部付近で顕著である
- マットとサテンを混同する — 光沢が見えない状態が必要な場合は、Ra > 1.6 μm かつ < 10 GUを指定してください。わずかな光沢が許容できる場合は、Ra 0.8–1.6 μm を指定してください
マット仕上げを選ぶべきケース
マット仕上げは、部品にグレアの低減、表面欠陥の隠蔽、またはコーティング密着性の向上が必要な場合に実用的な選択肢です。一般的な用途には以下が含まれます:
- 筐体およびハウジング — 照明に敏感な環境(医療機器、産業用制御盤、軍用機器)でのグレアを低減する
- 屋外機器 — マット表面は光沢表面に比べて水シミや指紋が目立ちにくい
- 塗装または粉体塗装を行う部品 — マットな下地表面は後続のコーティングの機械的密着性を向上させる
- 消費者向け製品 — マット仕上げは、電子機器、家電、自動車トリムで一般的な、上質で控えめな美学を伝える
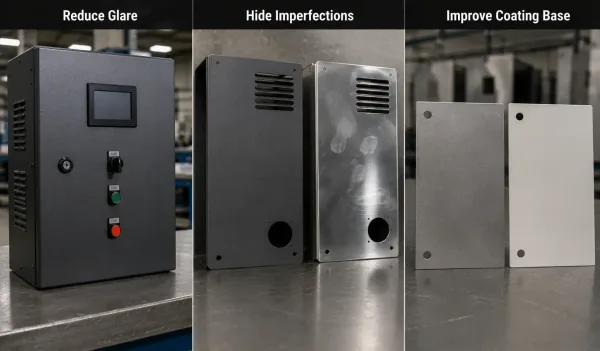
グレアの低減、傷の隠蔽、またはコーティング性能の向上を目的としてマット仕上げが選択される典型的な用途。
部品に反射面(ミラー、光学ハウジング、装飾用クロム)が必要な場合、マットは適切な選択ではありません。部品がシール面である場合や、摺動接触部に低摩擦が必要な場合、マットテクスチャは摩擦を増大させたり、適切なシールを妨げたりする可能性があります — 指定する前に、嵌合部品の要件を確認してください。
マット仕上げの限界とトレードオフ
マット仕上げにはトレードオフがないわけではない:
- 清掃が困難 — マットな外観を生み出す微細な粗さのテクスチャは、滑らかな光沢表面よりも汚れ、油分、指紋を捕捉しやすくなります。食品接触用途やクリーンルーム用途では、これが問題となる場合があります。
- すべての加工が同じ結果を生むわけではない — ビーズブラストは等方性のテクスチャを作り出し、化学エッチングは方向性のあるパターンを残す場合があります。Ra値が類似していても、外観は異なる場合があります。
- 一部の加工ではコストが増加 — マット粉体塗装およびマットアルマイト処理は、サプライヤーの在庫と加工能力によっては、標準的な処方に比べてわずかなコスト増となる場合があります。
- 寸法への影響 — 粉体塗装は片面あたり 60–120 μm を追加します。 部品に厳しい組立公差がある場合は、設計時にコーティング厚を考慮してください。