| 材料 | アルミニウム、炭素鋼、亜鉛メッキ鋼板、ステンレス鋼 |
|---|---|
| 加工 | 組立、レーザー切断、溶接 |
| 表面仕上げ | バリ取り、研削、塗装、粉体塗装、サンドブラスト |
製品 詳細
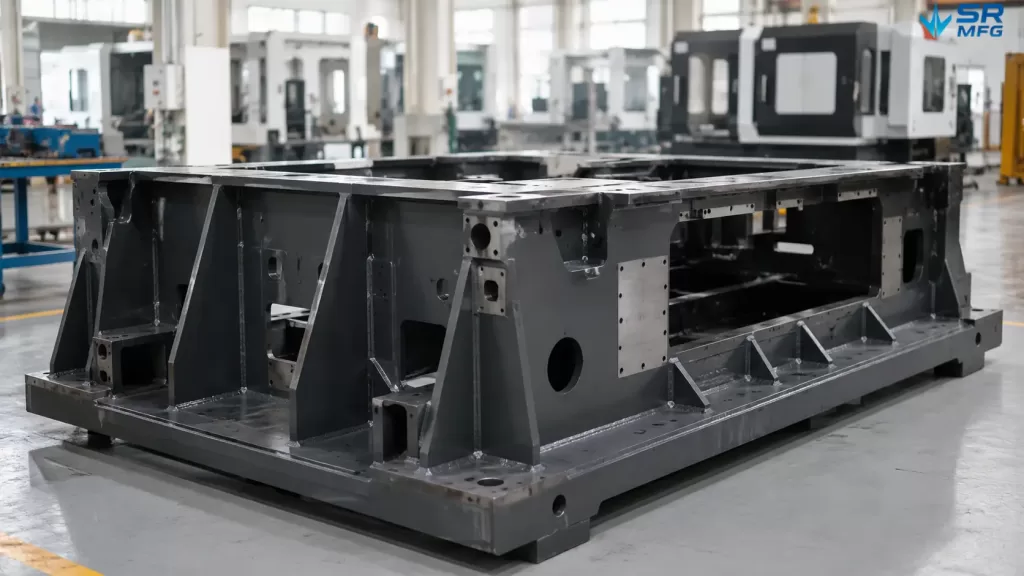
溶接機台フレームとは?
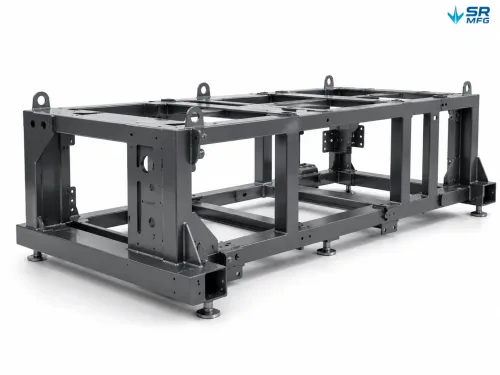
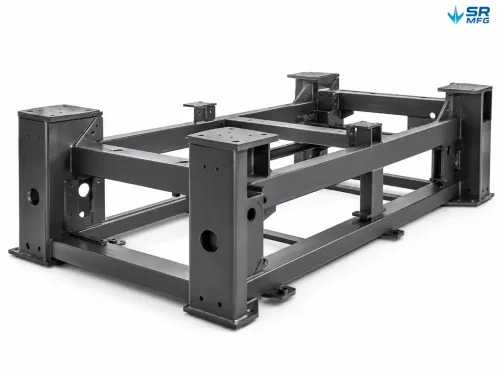
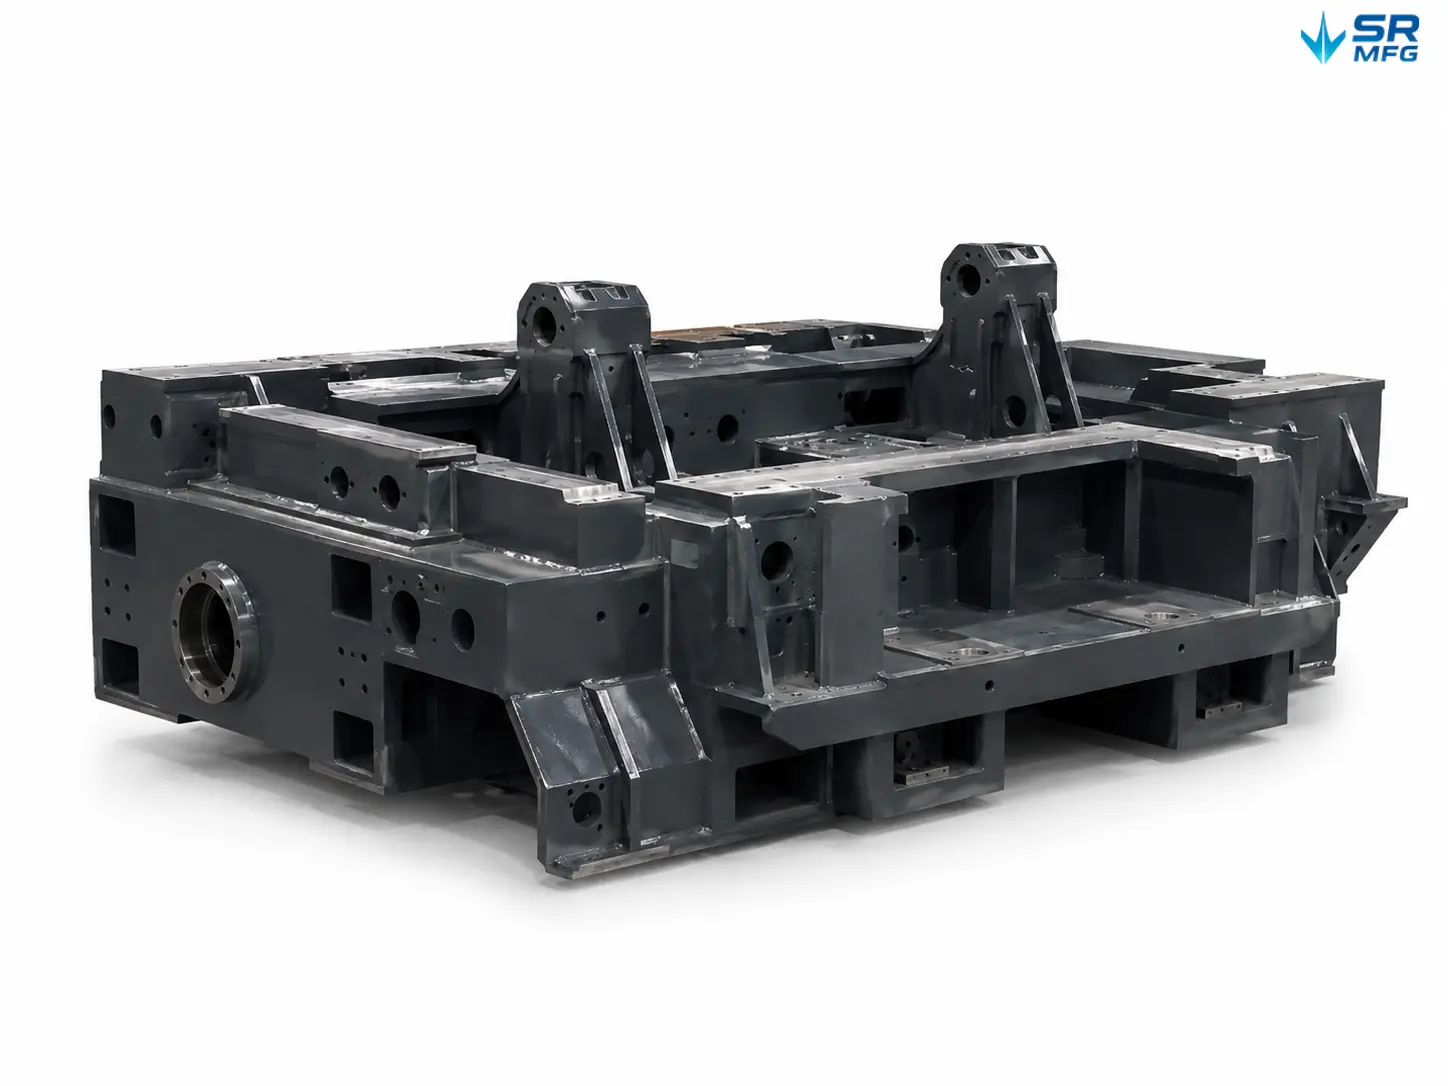
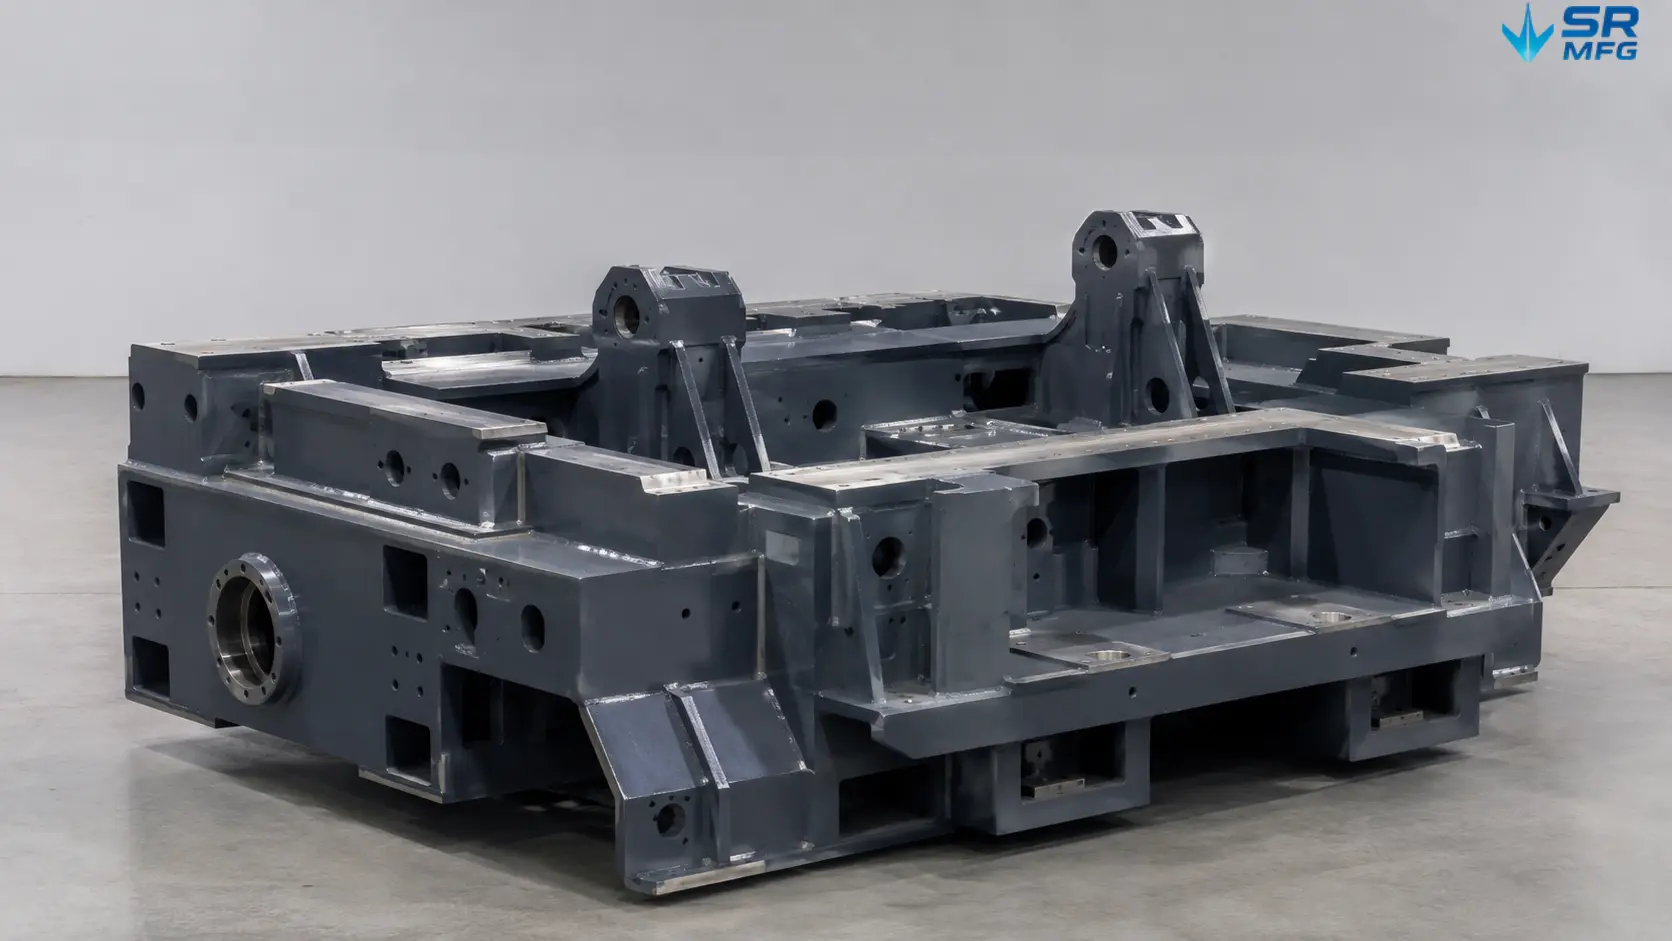
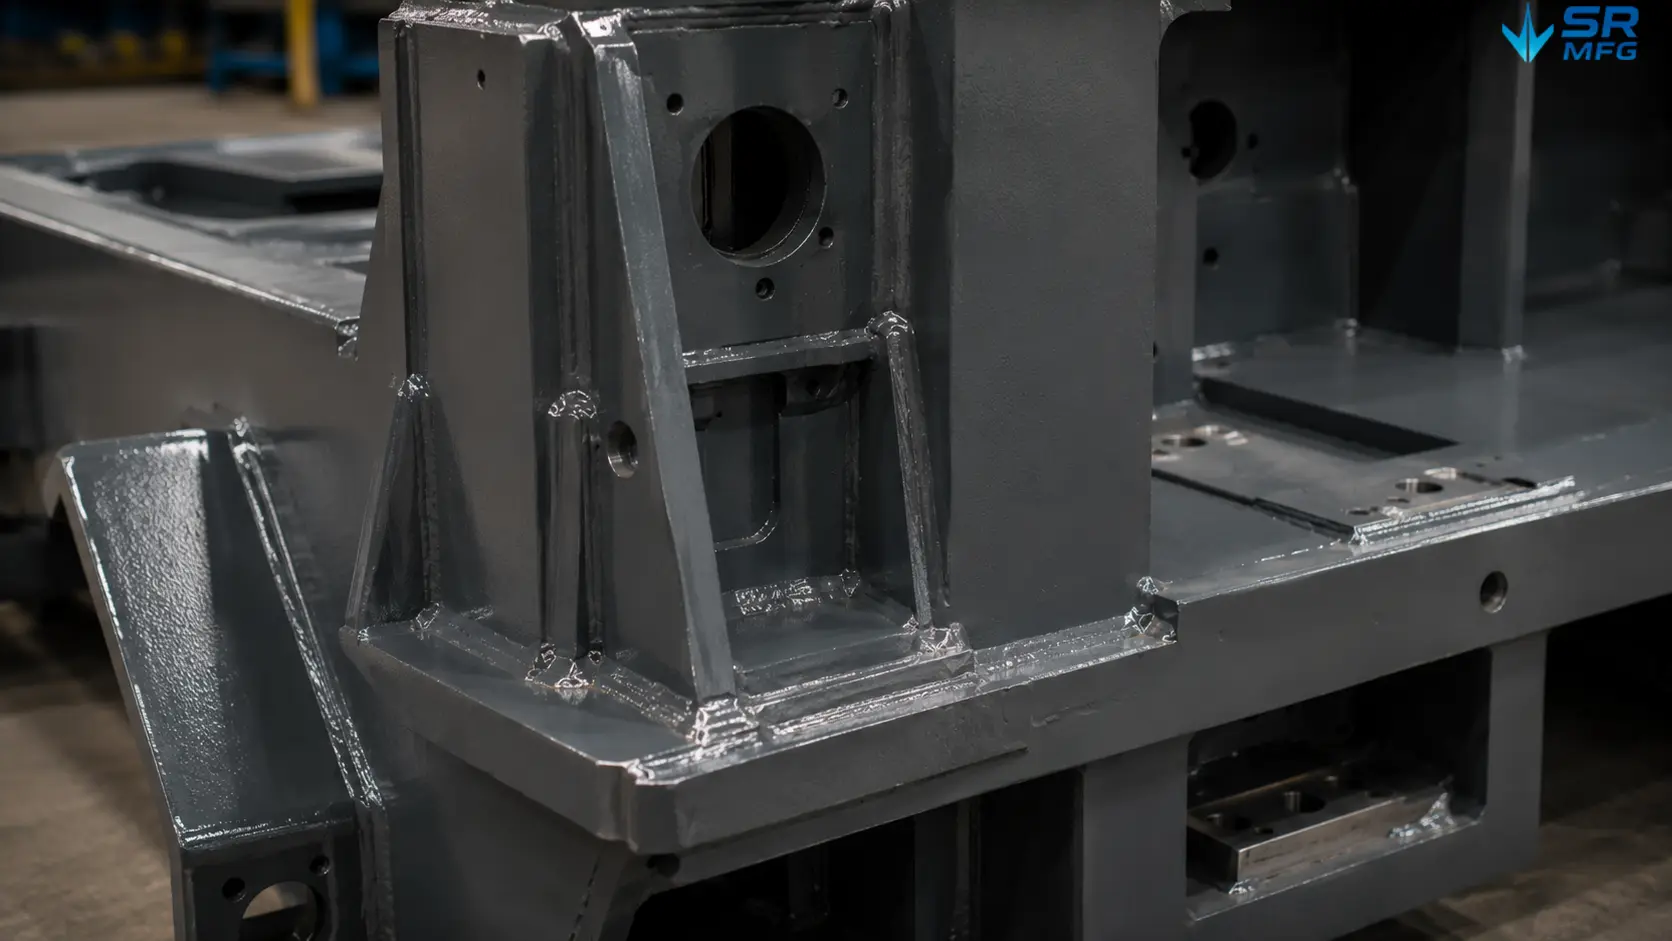
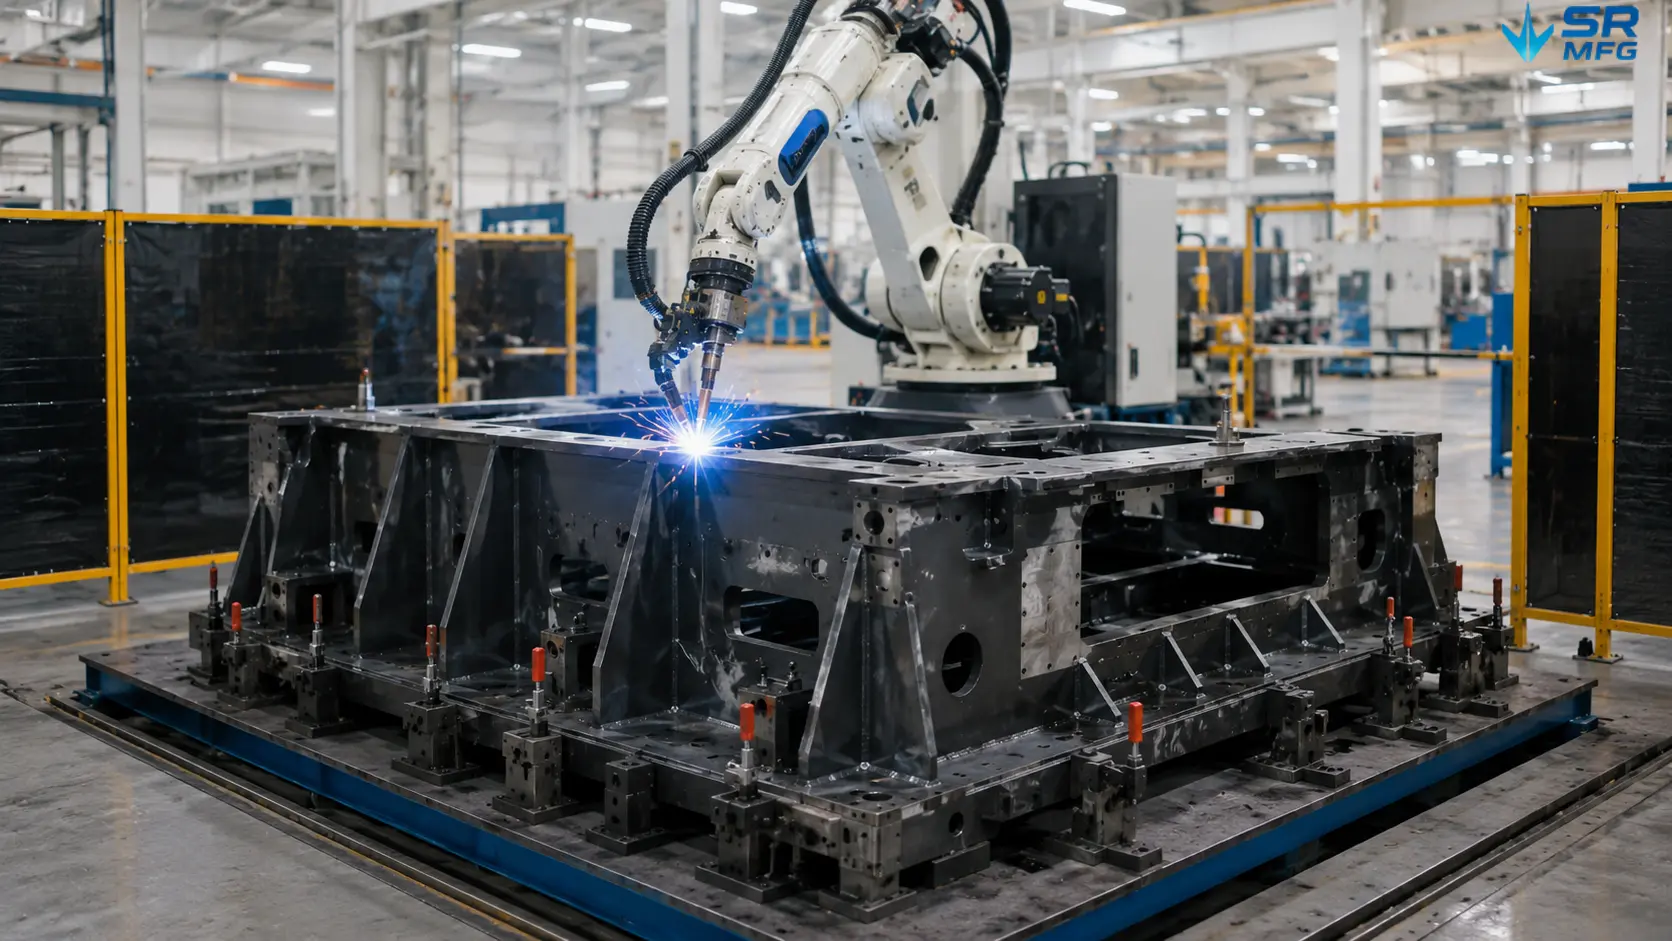
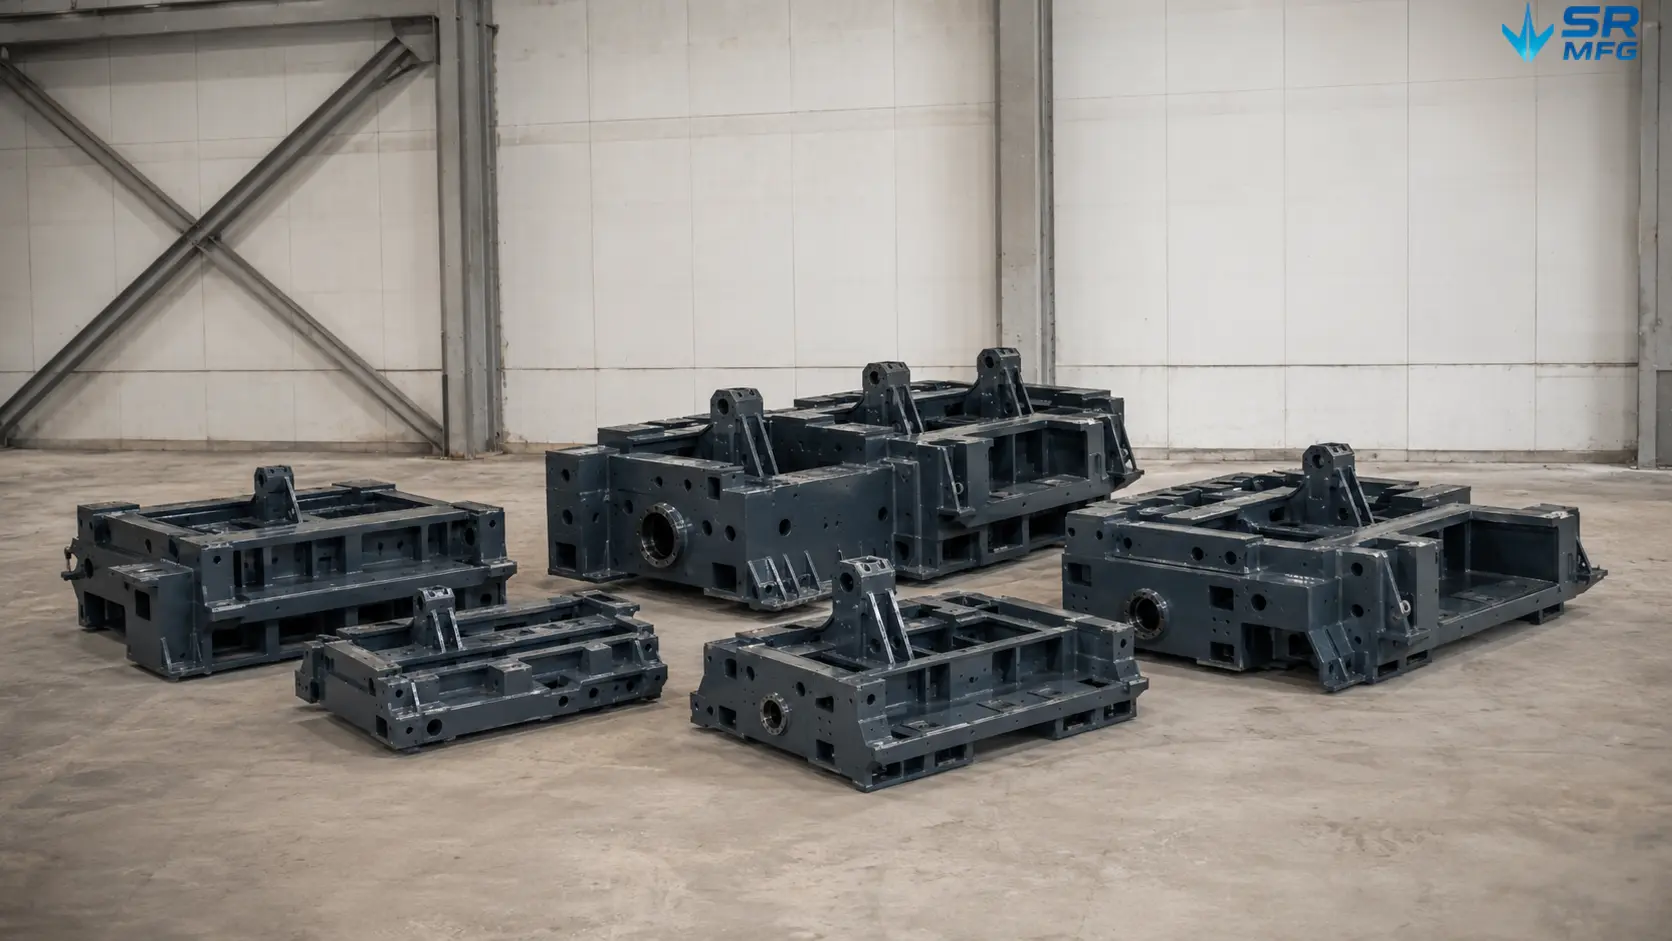
A 溶接機台フレーム 厚肉鋼板、角パイプ、構造用形材からなる構造組立体です。これらの部品は通常、溶接によって接合され、完全なフレームを形成します。この点が鋳造機台やボルト締結式フレーム組立体とは異なります。.
その主な目的は、産業機器に強固な荷重支持プラットフォームを提供することであり、例えば リニアガイド、駆動システム、作業テーブル、操作インターフェース.
溶接機台フレームの核心的機能はシンプルです。設備を精密な位置合わせ状態で固定し、機械の重量を支持し、運転中の振動を吸収し、長期的な使用においてシステム全体の安定性を維持します。.
鋳鉄ベースと比較して、溶接鋼製機台フレームは通常、より短いリードタイムと優れた設計柔軟性を提供します。金型は不要です。お客様の図面と技術要件に基づき、SR MFGは以下を支援できます 溶接フレームプロジェクト向けのカスタムOEM板金加工, 、フレーム溶接、構造組立、設計調整を含みます。.
材質オプション
機台フレームの材質は、以下を含むいくつかの要因に基づいて選定する必要があります 耐荷重能力、使用環境、目標重量、耐食性要件、予算.
SR MFGは以下を加工できます 幅広い板金材料オプション そしてお客様のプロジェクトに適した材料ソリューションの選定をお手伝いします。.
| 材料タイプ | 一般的なグレードまたは規格 | 機台フレームにおける主な特徴 | 一般的な用途 |
|---|---|---|---|
| 炭素鋼 / 軟鋼 | Q235、Q355、A36、S235、S355 | 重荷重溶接フレーム用炭素鋼板および厚板, 、優れた剛性、管理されたコスト、溶接・機械加工が容易 | 重荷重機台、CNC設備、自動化フレーム、一般産業機器 |
| ステンレス鋼 | 304, 316L | 優れた耐食性、清浄な表面仕上げ、高い衛生要件が求められる環境に適しています | 食品・飲料設備、クリーンルーム設備、化学設備、湿潤または屋外環境 |
| アルミニウム | 5052, 6061 | 軽量、耐食性、より軽い荷重構造に適しています | 移動式設備、軽量自動化フレーム、電子機器、重量に敏感な機械 |
| その他の合金材料 | プロジェクト要件に応じて選定 | 強度、耐摩耗性、耐熱性、耐食性に合わせてカスタマイズ可能 | カスタムOEM機械、特殊加工設備、材料規格が指定された輸出プロジェクト |
溶接・製作能力
SR MFGは適切なものを選定します 継手タイプ、板厚、品質要件に基づく板金溶接方法.
- MIG / MAG溶接
構造用鋼フレームの主要な溶接方法です。高い生産効率と強固な溶接部を提供し、厚板や形材に適しています。. - TIG溶接
用途 精密溶接フレーム向けのステンレス鋼板金加工 およびアルミニウム合金フレーム。スパッタが少なく清浄な溶接部を形成し、外観および精度要件が高いプロジェクトに適しています。. - ロボット溶接/自動溶接
繰り返し溶接や大量生産に使用されます。品質の安定性向上と生産サイクルの短縮に貢献します。. - スポット溶接
薄板金属部品やフレーム内部の軽量サブアセンブリに選択的に使用されます。.
仕様、パラメータ、公差基準
溶接製機械ベースフレームは以下を満たす必要があります 溶接製機械フレームの厳格な検査基準. 。取付面が平坦でない場合、または穴位置がずれている場合、設備は組み立てられる可能性がありますが、期待される性能を達成できないことがあります。.
にて SR MFG, 、厳格な工程管理により、各溶接製機械フレームがお客様のアプリケーションに必要な公差要件を満たすことを確保します。.
| パラメータ | SR MFG対応範囲 |
|---|---|
| 全体寸法公差 | ±0.5 mm~±1.0 mm(フレームサイズによる) |
| 取付面平坦度 | 二次加工後 ≤0.1 mm/m |
| 平行度 | 加工面 ≤0.05 mm/m |
| 直角度 | ≤0.05 mm/m |
| 穴位置精度 | 加工穴 ±0.1 mm/溶接構造 ±0.3 mm |
| 溶接品質レベル | AWS D14.4/ISO 5817 クラスB |
| 加工面粗さ | Ra 1.6~3.2 µm |
公差参考
アプリケーションによって必要な公差レベルは異なります。最終的な公差基準は、お客様の図面および設備要件に基づいて設定する必要があります。.
表面仕上げおよび後処理オプション
適切な表面仕上げソリューションは、 溶接機台フレーム. の使用環境によって異なります。屋内自動化ワークステーション、食品加工ライン、屋外設置では、それぞれ異なる要件があります。.
適切な表面処理は、機械ベースフレームを以下から保護するのに役立ちます 腐食、摩耗、環境損傷.
| 表面処理 | 説明 |
|---|---|
| サンドブラスト/ショットブラスト | ミルスケール、溶接残留物、表面汚染を除去し、粉体塗装または塗装の下地処理を行います |
| 粉体塗装 | 耐久性のある保護層を形成します。RAL色オプションが利用可能で、産業環境に適しています |
| ウェット塗装 | カスタムカラー、大型フレーム、および耐薬品性が必要な一部の表面処理に適しています |
| 溶融亜鉛めっき | 屋外、湿潤、または過酷な環境において、より強力な防食保護を提供します |
| 陽極酸化処理 | 一部のアルミニウムフレームに適しており、耐食性を向上させ、きれいな表面仕上げを実現します |
| 接触面の精密加工 | ガイドレール、モーター、ベアリング、治具、設備の位置合わせに正確な取付面を提供します |
| 亜鉛めっきまたはその他の保護コーティング | 一部のブラケット、小型部品、またはファスナーに使用でき、追加の保護を提供します |
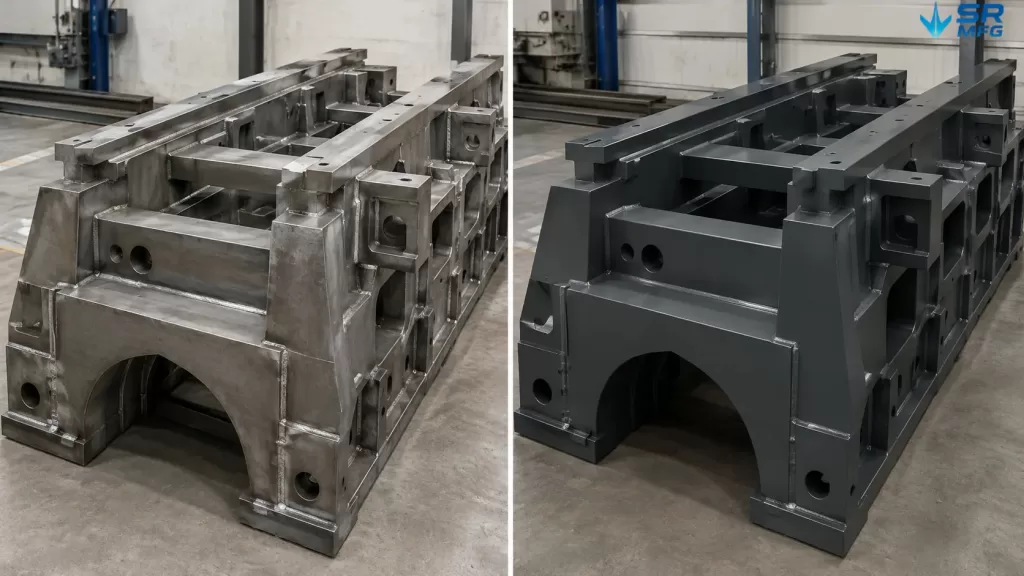
溶接製工作機械ベースフレームの処理前後の表面比較
業界別アプリケーション
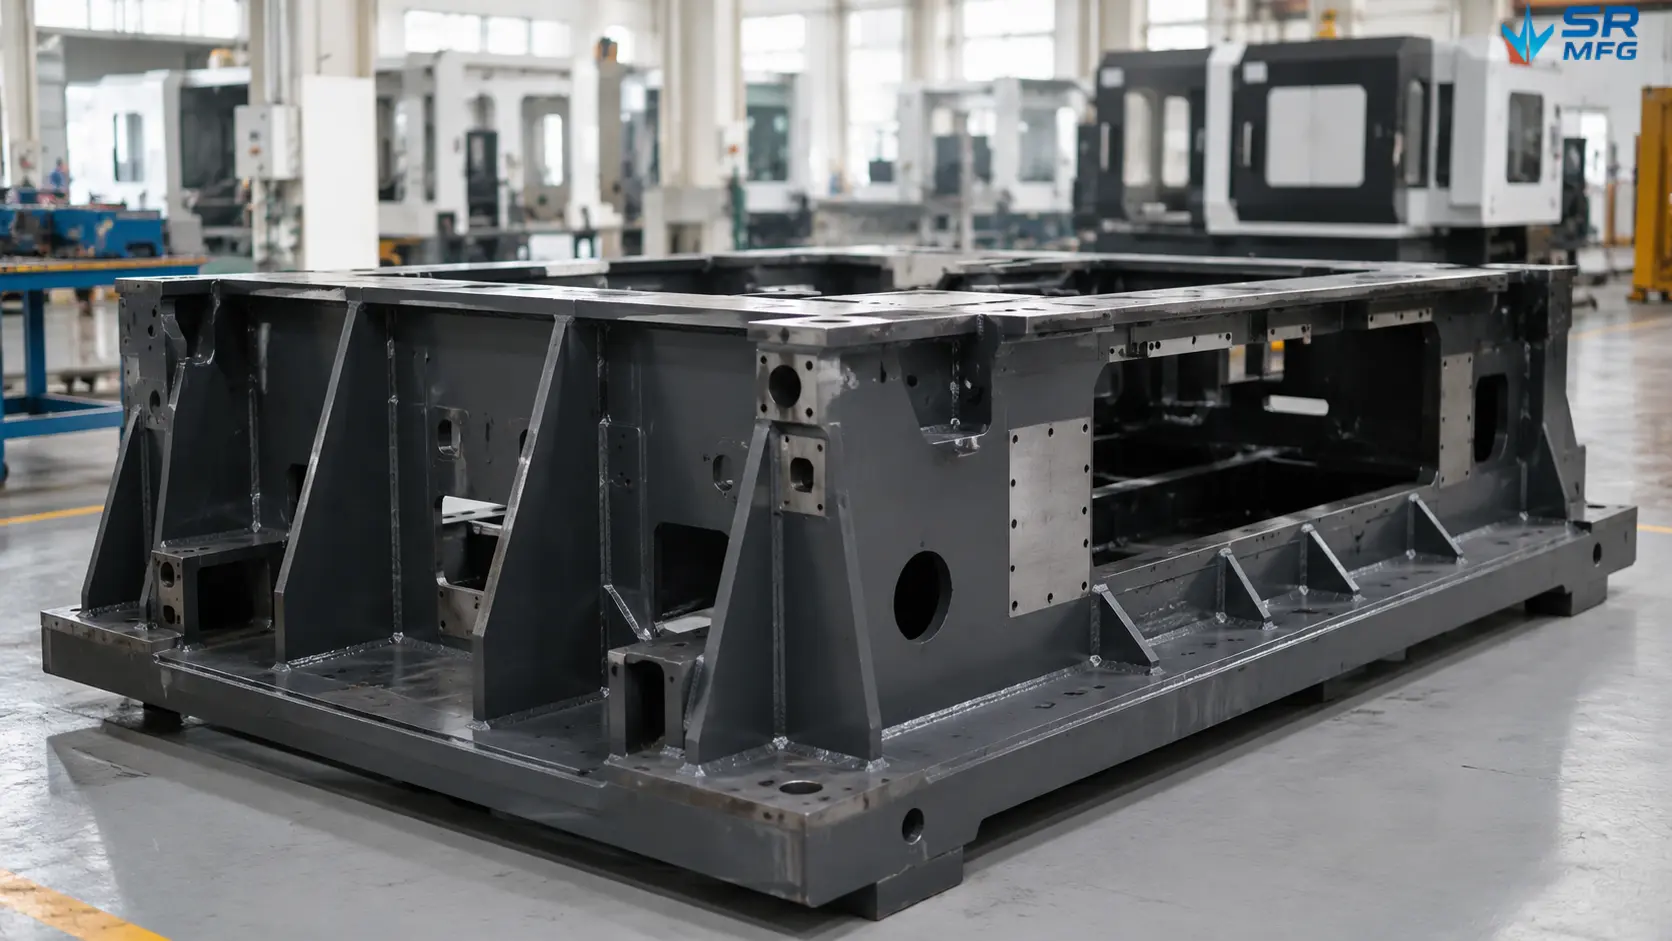
溶接製機械ベースフレームは多くの産業分野で使用されています。 機械および産業設備向け板金ソリューション 安定した信頼性の高いベースが必要な場合、溶接鋼製フレームが好ましいソリューションとなることが多いです。.
| 業界 | フレームの役割と要件 |
|---|---|
| CNCおよび金属加工設備 | CNC旋盤、フライス盤、研削盤は、加工精度を維持するために高い剛性と優れた振動減衰性を備えたフレームを必要とします。溶接鋼製フレームは必要な剛性と質量を提供し、多くの場合、主軸やガイドレールを直接取り付けるための精密加工された取付面を備えています。. |
| 産業用オートメーションおよびロボティクス | ロボットワークステーション、ピックアンドプレースシステム、自動組立ラインには、非標準レイアウトに基づいて設計されたフレームが必要です。溶接構造により、ケーブルチャンネル、センサーマウント、モジュール式サブフレームをベース構造に直接統合できます。. |
| 包装・ラベリング設備 | 包装ラインは高速で稼働し、連続的な動的荷重下でも位置合わせを維持するフレームが必要です。この業界向けの溶接ベースフレームは、洗浄が容易な表面とアクセスしやすいメンテナンスエリアを備えた設計が一般的です。[内部リンク:包装機械部品] |
| 食品・飲料加工 | 食品製造における衛生要件により、ステンレス鋼が標準的な選択肢となることが多いです。. 溶接ステンレス鋼ベースフレーム 連続した滑らかに研削された溶接部と衛生的な表面仕上げにより、この業界の厳格な洗浄要件を満たすことができます。. |
| レーザー切断・プラズマ切断設備 | 切断テーブルやガントリーシステムは、顕著な振動と熱負荷を発生します。これらの機械用の溶接フレームは、平坦度と熱安定性に特化して最適化されており、切断ヘッドが作業エリア全体にわたって精度を維持するのに役立ちます。. |
| 印刷・ウェブ加工設備 | 印刷の見当精度は、曲がったりずれたりしないフレームに依存します。印刷設備用の溶接鋼製フレームは、重厚なクロスブレーシングと精密加工された基準面を使用して、長時間の生産運転中に公差を維持します。. |
| 半導体・電子機器製造設備 | クリーンルーム対応フレームには、発塵しない表面と極めて厳密な平坦度管理が求められます。溶接アルミニウムまたはステンレス鋼で製造され、クリーンルーム基準に仕上げられたフレームは、ウェハハンドリングシステム、検査装置、テストプラットフォームを支えます。. |
| カスタムOEM設備 | 標準フレームで要件を満たせない場合、 カスタム溶接ベースフレーム が解決策です。SR MFGはOEM設備メーカーと協力し、機械ベースのサイズ、荷重経路、統合ニーズに応じてフレームをカスタマイズします。. |
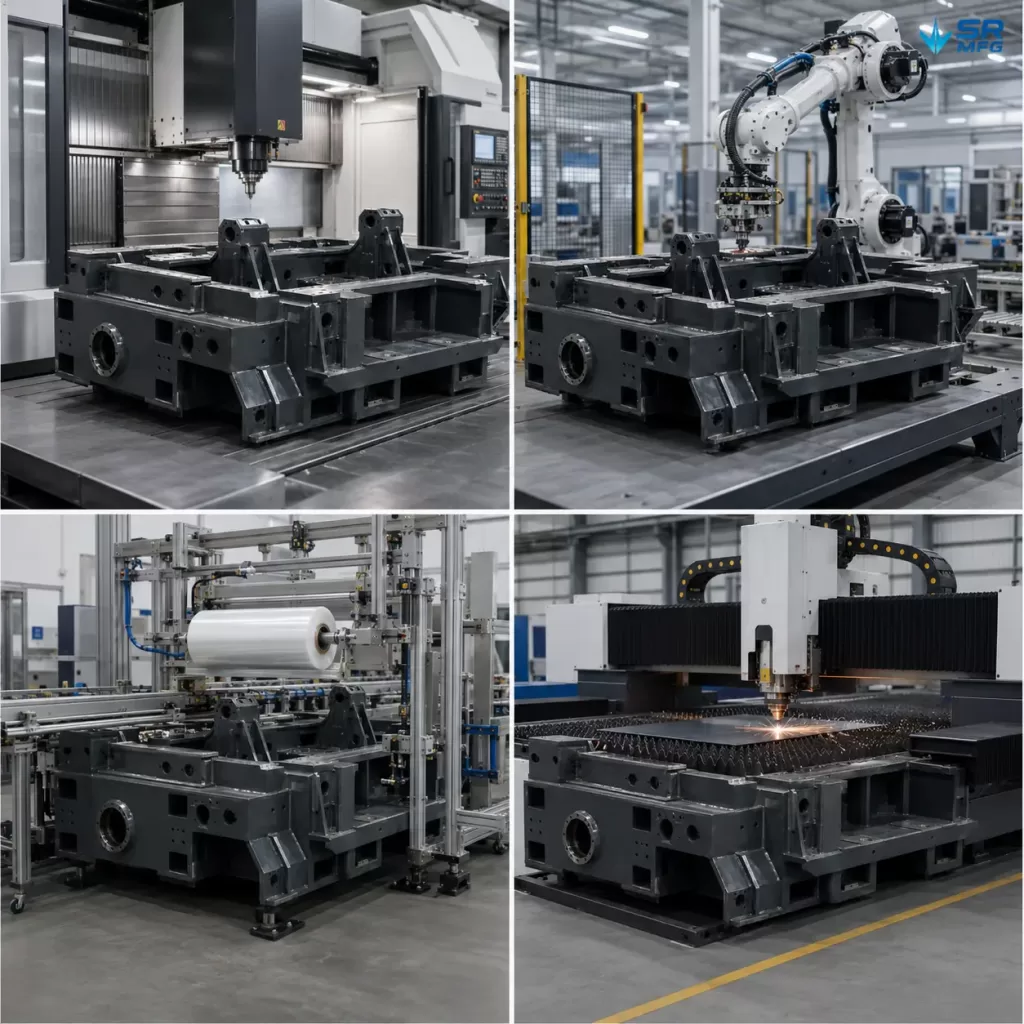
工作機械ベースフレームのアプリケーションシナリオ