小ロットの板金プロジェクトの見積をお受け取りになりました。単価は妥当に見えますが、NRE項目が曖昧で、内訳のない単一の金額にまとめられています。 どの費用が標準で、どの費用が交渉可能で、どの費用が後から想定外のコストとして浮上する可能性があるのかが分かりません。
これは、50 から 500 個の板金部品を発注するエンジニアや調達チームにとってよくある状況です。 この数量では、非反復エンジニアリング(NRE)コストがプロジェクト総予算の大きな割合を占めることがあり、場合によってはロット全体の部品単価を上回ることもあります。 数千個にわたって金型を償却できる大量生産とは異なり、小ロットプロジェクトでは、承認する前にすべてのNRE費用をより慎重に検討する必要があります。
このチェックリストでは、小ロットの板金見積における金型とNREコストを確認するための6つのステップを順を追って説明します。 承認前に使用すれば、プロジェクトを数週間遅らせたり、予算を数千円単位で膨らませたりする可能性のある問題を発見できます。
低ボリュームプロジェクトに異なるNREアプローチが必要な理由
大量生産の板金生産(1,000個以上)では、NRE費用は大きな基数に分散されます。$5,000の順送金型は、10,000ユニットでは部品あたりわずか$0.50を追加するだけです。計算が成り立ちます。
50 から 500 個の部品では、計算がまったく変わります。 同じ $5,000 金型が、部品あたり $10 から $100 を加えることになります。多くのプロジェクトでは、NREだけで部品の総コストを上回ることがあります。. これが、小ロットの板金加工 には別の金型戦略、すなわちソフトツーリング、共有金型、場合によっては専用金型を一切使わない方法が必要な理由です。
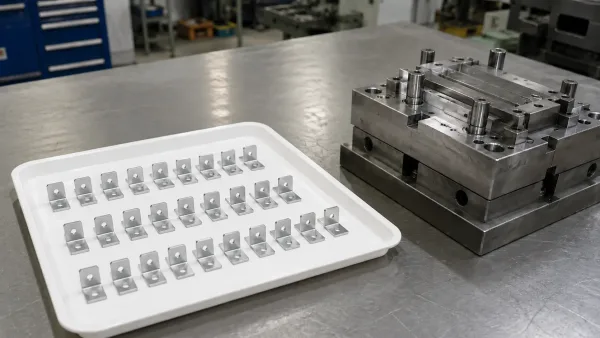
板金ブラケットの小ロット生産と、それらの製造に必要なプレス金型 — 小ロットでは部品あたりのNREが高くなる理由を示しています。
問題は、多くの見積もりがこの区別を明確にしていない点です。サプライヤーは、ソフトツーリングや標準ツーリングで十分に対応できる場合でも、100個のロットに対してカスタムツーリングを見積もりに含めることがあります。あるいは、段取り費用、プログラミング費用、治具費用を、曖昧な「NRE」の明細項目に埋め込んでしまうこともあります。体系的なレビューを行わなければ、何に対して支払っているのか、あるいは支払いすぎていないのかを知ることはできません。
このチェックリストは、そのような状況のために設計されています。一般的なDFMガイドではありません。小ロットの板金見積もりにおけるツーリングおよびNREの明細項目に特化した、ステップバイステップのレビューフレームワークです。
ステップ1 — ツーリング内訳の確認
ツーリングは、通常、板金見積もりにおける最大の単一NRE項目です。金額を評価する前に、それが何を含んでいるのかを理解する必要があります。
板金見積でツーリングとして計上されるもの
板金加工では、「ツーリング」はいくつかの異なる項目を指す場合があります:
- プレス金型 — ブランキング、成形、または穴あけ用のカスタム加工金型。部品に量産時に一貫性のある再現性の高い成形が必要な場合に使用されます。
- ベンディングツーリング — プレスブレーキ曲げに使用されるカスタムパンチおよび金型セット。標準のV溝金型セットはほとんどの曲げ半径と角度をカバーしますが、小半径の曲げや特殊な形状にはカスタムセットが必要になる場合があります。
- 治具およびジグの費用 — 溶接、組立、または二次加工の際に使用される保持装置。ユニークな部品形状ごとに専用の治具が必要になる場合があります。
- レーザーまたはパンチプログラミング — 部品形状に基づいてCNCレーザーカッターまたはタレットパンチをプログラミングするための費用です。これは一回限りの段取り費用です。
サプライヤーに、各ツーリング項目を個別にリストアップするよう依頼してください。これらすべてをまとめた単一の「ツーリング」明細項目では、何が必須で何がオプションなのかを評価することは不可能になります。
標準 vs. ソフト vs. カスタムツーリング
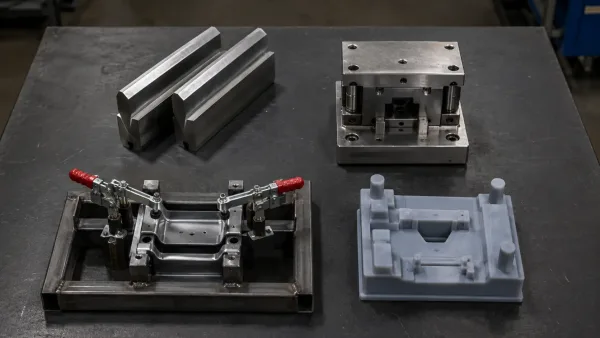
板金加工における4つの一般的なツーリングタイプ:標準V溝金型、カスタムプレス金型、溶接治具、および3Dプリントされたソフトツーリング金型。
すべてのツーリングが同じというわけではありません。小ロットプロジェクトでは、ツーリングの種類がNREに直接影響します:
| 金型タイプ | 一般的なNRE範囲 | 最適用途 | 限界 |
|---|---|---|---|
| 標準ツーリング | $0~$500 | 一般的な曲げ半径、標準穴サイズを使用し、カスタム成形が不要な部品 | 既存の金型セットに適合する形状に限定 |
| ソフトツーリング(一時的な、または3Dプリントされた金型) | $500~$3,000 | 試作ロット、50~200個、厳しい公差を必要としない形状 | 寿命が短く、大量ロットでの一貫性が低い |
| カスタムツーリング(焼入れ鋼金型) | $3,000~$20,000以上 | 500個以上の量産、厳しい公差または複雑な成形を要する部品 | 高い初期コスト、長いリードタイム(4~8週間) |
100個の小ロット生産では、標準金型または簡易金型(ソフトツーリング)を使用することが、ほとんどの場合で最適な選択です。少量生産の注文に対してサプライヤーが専用金型の費用を見積もっている場合は、その必要性を確認し、より低コストな簡易金型で対応できないか相談してください。
ベンダーに確認すべきこと
- このツーリングは将来の注文でも再利用できますか、それともプロジェクト固有のものですか?
- 金型の寿命(ショット数またはサイクル数)はどのくらいですか?
- 代替としてソフト金型または標準金型を提供できますか?
- 後から注文数量を増やした場合の償却プランはありますか?
ステップ2 — 隠れたNREライン項目の特定
ツーリングは目に見えます。多くのNRE費用はそうではありません。小ロットの板金見積もりには、見落とされやすく、また異議を唱えやすい段取り費用やエンジニアリング費用が含まれていることがよくあります。
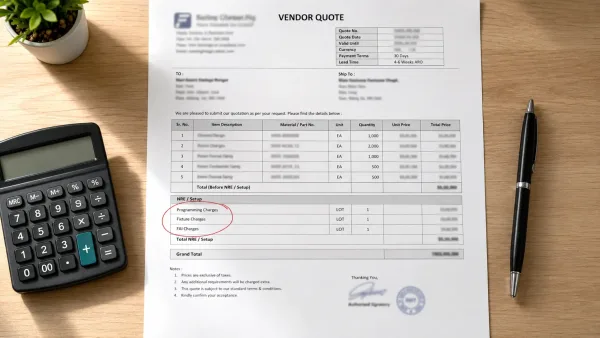
NREおよび段取りの明細項目が丸で囲まれたサプライヤーの見積もり — 見積もりレビュー中に見落とされやすい隠れた費用を特定しています。
よくある隠れたNRE費用
以下の項目は板金見積もりに頻繁に記載されますが、必ずしも明確に表示されているわけではありません:
- CNCプログラミング — CADファイルからレーザーまたはパンチプログラムを作成するためのコスト。通常、部品番号ごとに$100–$500。
- 初品検査(FAI) — 図面仕様に基づいて最初の部品を製作し検査するためのコスト。航空宇宙および医療プロジェクトで一般的です。部品ごとに$200–$800。
- 治具の設計・製作 — 溶接、曲げ、または組立用のカスタム保持具。治具ごとに$300–$2,000。
- 表面処理の段取り — めっき、粉体塗装、またはアルマイト処理ラインでは、小ロットに対して「段取り費用」または「最低ロット費用」がかかることがよくあります。バッチごとに$150–$600。
- 梱包設計 — 壊れやすい部品や精密部品向けのカスタム梱包。$100–$400。
- 材料調達追加料金 — 指定された材料がベンダーの標準在庫にない場合、少量購入に対して調達プレミアムを請求することがあります。
交渉可能な費用と固定費用
すべてのNRE費用が同じ柔軟性を持つわけではありません:
| 費用タイプ | 交渉可能? | 備考 |
|---|---|---|
| CNCプログラミング | ある程度 | 類似部品のプログラムを再利用できるかベンダーに確認してください |
| 初品検査 | まれに | 仕様(AS9102、PPAP)で要求されることが多く、免除は困難 |
| 治具費用 | はい | 小ロットの場合、よりシンプルな治具や手動セットアップが可能か確認する |
| 表面処理の段取り | ある程度 | 一部のベンダーは、複数の部品を1ロットにまとめれば段取り費を免除する |
| 梱包設計 | はい | 標準梱包は、重要度の低い部品には大抵そのまま使える |
| 材料調達サーチャージ | はい | 材料を直接支給できるか、または標準的な代替品があるか確認する |
見積もりを確認する際は、以下のチェックリストをご利用ください。各NREの明細項目について、記載されているか、内訳が示されているか、ベンダーがその内容を説明しているかを確認してください。
ステップ3 — 材料とゲージのNRE影響確認
材料選定は部品単価以上のものに影響します。調達の複雑さ、機械加工性、治具要件を通じてNREに直接影響します。
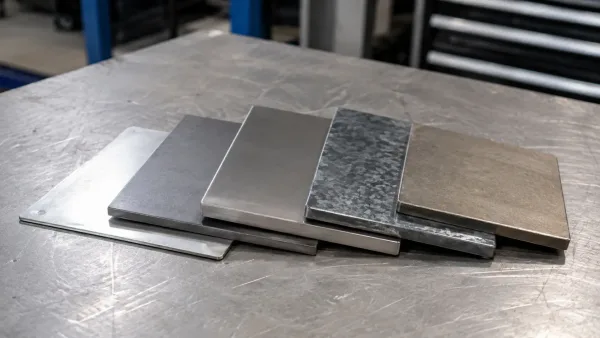
合金やゲージが異なる板金材料サンプル — 材料選定は、調達、治具、加工要件を通じてNREに直接影響します。
標準材料と非標準材料
一般的な板金材料グレード、例えば冷間圧延鋼(CRS)、304ステンレス鋼、5052アルミニウム、および亜鉛めっき鋼は、通常、板金ベンダーが在庫を持っており、通常NREは追加されません。ベンダーはすでに在庫を持っており、治具はそれらの厚さと硬度に合わせて調整されています。
非標準材料は、いくつかの方法でNREを増加させる可能性があります:
- ミルからの最小注文数量 — ベンダーがInconel、17-4 PHステンレス、または厚板アルミニウム(0.25″以上)を在庫していない場合、数個しか必要でなくても、ミルシート全体(4×8 ft以上)を購入する必要があるかもしれません。
- 特殊な治具 — 硬い材料には、コーティングまたは超硬工具が必要になることがあり、コストが高く、摩耗も速くなります。
- 加工調整 — スプリングバックの大きい材料(チタン、高強度鋼など)では、反復的な成形試作が必要になる場合があり、段取り時間とコストが増加します。
ゲージと板厚の考慮事項
シートメタルのゲージと厚さは、金型の選定と加工の両方に影響します:
- 非常に薄い材料(26~30ゲージ)では、パンチとダイのクリアランスをより厳密にする必要があり、しわや破断を避けるための特別な取り扱いが必要になる場合があります。
- 非常に厚い材料(3/16″以上)では、より高いトン数の設備と大きな曲げ半径が必要となり、治具コストが増加する可能性があります。
- 非標準の板厚(例:標準の0.063″や0.125″ではなく0.090″アルミニウム)では、カスタムVダイセットが必要になる場合があります。
確認チェックリスト
- 指定された材料はベンダーの標準在庫にありますか?
- ない場合、最小購入数量はいくらで、そのコストはどのように配分されますか?
- その材料は専用治具や加工調整を必要としますか?
- 標準材料への置き換えで、部品機能に影響を与えずにNREを削減できますか?
ステップ4 — NREを増加させる設計特徴の評価
図面の特定の設計要素は、たとえ軽微に見える要素であっても、金型の複雑さとNREを押し上げる可能性があります。見積もりを承認する前にこれらを特定することで、簡素化する選択肢が得られます。
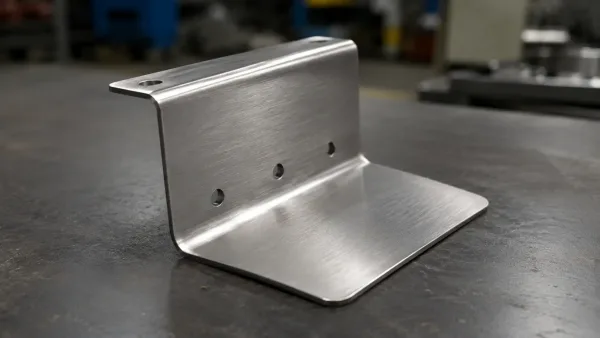
NREを押し上げる設計特徴を示す板金ブラケット — 狭いフランジ、小さな曲げ半径、曲げ線に近い位置の穴。
治具の複雑さを増大させる設計形状
以下は、小ロットのカスタム板金加工で一般的なNREの要因です:
- 狭いフランジ — 材料厚さの4×より短いフランジは、専用の曲げ工具を必要とするか、成形自体が不可能な場合があります。
- 小さな曲げ半径 — 材料厚さより小さい曲げ半径はスプリングバックを増大させ、カスタムパンチ工具が必要になる場合があります。
- 深絞り形状 — 材料幅の2×を超える深さは、通常、順送り成形工程とカスタム金型を必要とします。
- 曲げ部近傍の高精度穴 — 曲げ線から材料厚さの2×以内に位置する穴は、成形中に変形しやすいため、曲げ後のリーマ加工や二次加工が必要になります。
- 複雑な外形輪郭 — レーザーで切断する複雑なプロファイルはプログラミング時間を増やし、切断速度を遅くする必要がある場合があり、NREが固定であっても個々の部品コストが上昇します。
機能を変えずにNREを削減するDFM調整
これらの特徴の多くは、わずかな設計変更で簡素化できます:
- 可能な限り、フランジ長を材料厚さの4倍以上に増やす。
- 標準的な曲げ半径(エアベンディングでは通常材料厚さの1倍)を使用する。
- 穴は曲げ線から少なくとも材料厚さの2倍以上離してください。
- 深絞り形状は、ブレーキ成形チャネルまたは溶接アセンブリに置き換えてください。
ある特徴がNREを押し上げているかどうかわからない場合は、ベンダーに、カスタム工具や非標準加工を必要とする設計要素を指摘するよう依頼してください。優良なベンダーは見積段階でこれらを特定します。
ステップ5 — 図面と公差要件の検証
不完全または過度に厳しい仕様書は、小ロット板金プロジェクトにおけるNREの最も一般的な—そして最も回避可能な—原因の一つです。
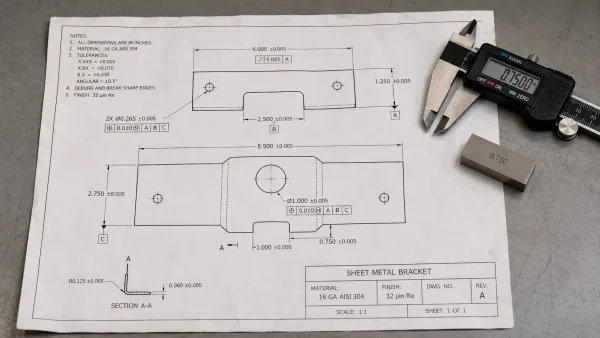
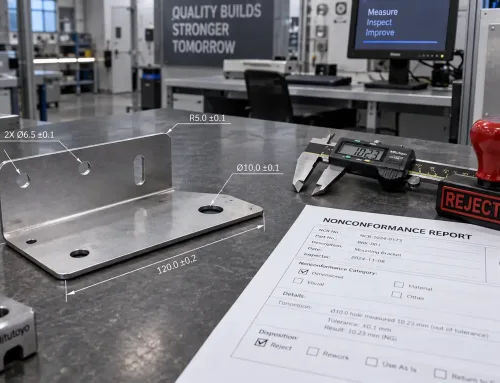
GD&T指示と公差仕様を含む板金エンジニアリング図面 — 不完全または過度に厳しい公差は、回避可能なNREの一般的な原因です。
公差がNREに与える影響
標準的な板金公差(多くの形状で±0.010″~±0.020″)は、標準工具とプロセス管理で確保できます。より厳しい公差—±0.005″以下—は、いくつかの点でNREを増加させます:
- 追加の治具 — 成形や溶接中に厳しい公差を確保するため、専用治具が必要になる場合があります。
- 二次加工 — プレーキやレーザーで公差を確保できない形状は、後工程のフライス加工や研削が必要になる場合があります。
- 検査の増加 — 厳しい公差では、抜取検査ではなく100%検査が必要になることが多く、作業コストが増加します。
図面で非重要形状に厳しい公差を指定している場合は、標準公差への緩和を検討してください。これだけで数百ドルのNRE削減が可能です。
図面完全性チェックリスト
ベンダーが生産を開始する前に、以下が図面または発注書に明確に定義されていることを確認してください:
- 図面改訂レベル — ベンダーが正しい改訂版で見積もっていることを確認してください。
- 材料仕様 — 合金、テンパー、ゲージを明記する必要があります(例:「5052-H32、0.063″」)。
- 表面仕上げ要件 — Ra値または仕上げの種類を指定してください(例:「ミル仕上げ」「ヘアライン仕上げ」「RAL 9005 への粉体塗装」)。
- GD&T指示 — 幾何公差(GD&T)を使用する場合は、データムとフィーチャーコントロールフレームが完全であることを確認してください。
- 検査基準 — FAIが必要かどうか、適用される抜取検査方式、および合否判定を規定する標準(例:AS9102、ISO 2768)を指定してください。
- 溶接要件 — 溶接が関係する場合は、溶接の種類、サイズ、および適用される標準(例:AWS D1.1、ISO 5817)を指定してください。
不完全なドキュメントは、ベンダーに推測を強いることになります。その推測は変更指示となり、変更指示はNREになります。
ステップ6 — NREスコアカードを使用した見積比較
複数のベンダーからの見積もりを評価する場合、NREの明細項目を並べて比較することが不可欠です。 単価が低くてもNREが高い場合、長期的にはコストが高くなる可能性があります—特に小ロットでは顕著です。
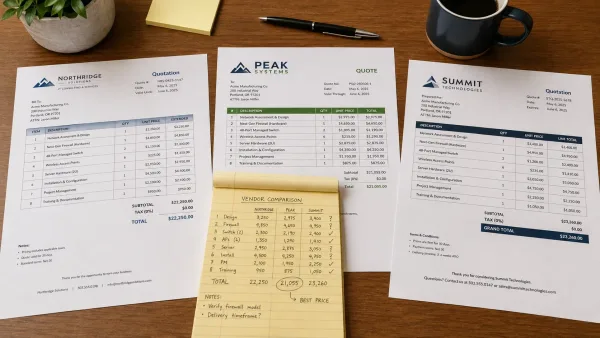
3つのベンダーの見積もりを並べて比較 — ベンダー間でNREの明細項目を比較することで、金型戦略、隠れた費用、プロジェクト総コストの違いが明らかになります。
NREスコアカードフレームワーク
このフレームワークを使用して、平等な基準で見積もりを比較してください:
| 評価基準 | ベンダーA | ベンダーB | ベンダーC |
|---|---|---|---|
| NRE合計($) | |||
| 治具内訳(項目別?) | はい / いいえ | はい / いいえ | はい / いいえ |
| ソフトツーリングオプションの提供? | はい / いいえ | はい / いいえ | はい / いいえ |
| NRE償却計画の有無? | はい / いいえ | はい / いいえ | はい / いいえ |
| 隠れた費用の特定? | リスト: | リスト: | リスト: |
| 材料調達はNREに含まれる? | はい / いいえ | はい / いいえ | はい / NRE |
| FAI / 図書類費用は含まれる? | はい / いいえ | はい / いいえ | はい / いいえ |
| プロジェクト総コスト(NRE + 部品) | $ | $ | $ |
見積比較時のよくある落とし穴
- NREが低く、単価が高い — 一部のベンダーはNREを単価に転嫁しています。公平に比較するには、プロジェクト総コスト(NRE + 単価 × 数量)を計算してください。
- 明細項目の欠落 — あるベンダーのNREが著しく低い場合、他のベンダーが含んでいる費用を省略していないか確認してください。明細ごとの内訳を依頼してください。
- 異なる金型戦略 — あるベンダーは専用金型で見積もり、別のベンダーは軟質金型で見積もりする場合があります。同等の金型品質と寿命を比較していることを確認してください。
目的は最も安いNREを見つけることではありません。プロジェクトの数量、複雑さ、品質要件に最も適した、透明性の高いNREを見つけることです。
よくある質問
次のステップ
最良の結果を得るために、工具やNRE費用を承認する前にこのチェックリストを使用してください。数分のレビューで、数週間の遅延と数千ドルの予期しないコストを節約できます。 小ロットの板金プロジェクトを計画しており、見積もりに別の視点を加えたい場合、当社のエンジニアリングチームは24時間以内にDFMおよびNREレビューを提供できます。