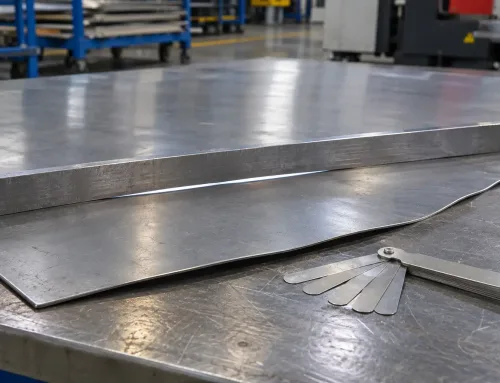
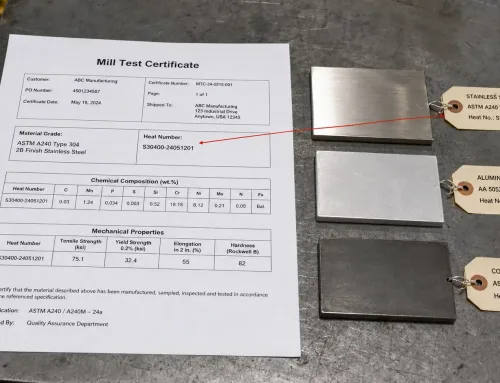
注文する金属板にはすべて公称板厚があります。1.0 mm、2.0 mm、3.0 mm などです。しかし、実際に受け取るシートの実際の板厚は、その数値と完全に一致することはありません。わずかに上回るか、わずかに下回るかしますが、その許容される偏差こそが、エンジニアが板厚公差と呼ぶものです。
設計におけるシートメタルの板厚を理解することは重要です。なぜなら、部品の組み合わせ方、溶接の保持力、そしてサプライヤーが実際に使用できる材料を納品してくれるかどうかに影響するからです。本ガイドでは、板厚公差の由来、一般的な規格の内容、そして図面で正しく指定する方法について説明します。
厚さ公差はどこから生じるのか
板厚公差は、工場が任意に選ぶ数値ではありません。平圧延金属の製造方法に直接起因するものです。
圧延プロセスの変動要因
熱間圧延または冷間圧延では、金属が一連のロールを通過し、目標寸法まで厚さが減少します。いくつかの変動要因により、すべてのコイルのすべての点で正確な厚さを維持することは物理的に不可能です:
- ロールギャップ精度 — ロール間の間隔は、熱膨張や機械的な摩耗によりわずかに変動します。
- 供給スラブのばらつき — 鋳造スラブやホットバンドの初期板厚は、完全に均一になることはありません。
- 材料のスプリングバック — ロールを通過した後、金属はわずかに弾性回復しますが、この回復量はシートの幅方向と長さ方向で異なります。
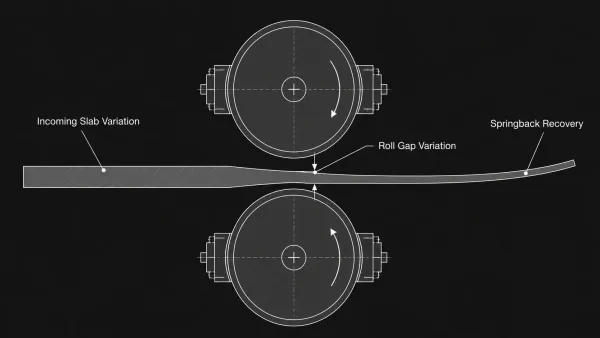
圧延プロセスには、ロールギャップ、入材スラブの変動、スプリングバックという3つの固有の変動要因があり、正確な板厚管理は物理的に不可能です。
これらの変動要因は圧延プロセスに固有のものです。より厳しい公差は実現可能ですが、パス数の増加、ライン速度の低下、ゲージチェックの頻度増加が必要になり、いずれもコストを増大させます。
厚い材料ほど公差が広くなる理由
シートメタルの板厚が増加すると、絶対公差帯も広がります。0.5 mm のシートでは公差が ±0.03 mm になる場合がありますが、6.0 mm のプレートでは ±0.20 mm 以上になる場合があります。
これは、より厚い材料を変形させるのに必要な圧延力が大きいためであり、力のわずかな変動がより大きな絶対偏差を生じさせます。公称厚に対する公差の比率は実際にはほぼ一定に保たれますが、絶対値は大きくなります。
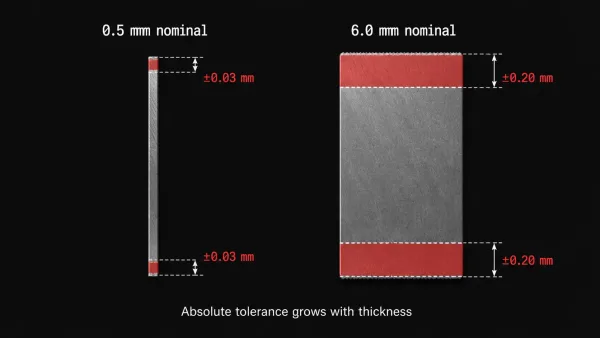
公称厚が増すと、絶対公差帯は広がります。0.5 mmのシートでは±0.03 mmを維持できる場合でも、6.0 mmの板では±0.20 mmが許容されることがあります。
厚さ公差の一般的な規格
図面に材質グレードと厚さを指定する場合、適用される公差は、その材料を規定する標準に依存します。異なる標準化機関がそれぞれ独自の公差表を公表しており、値が常に同一であるとは限りません。
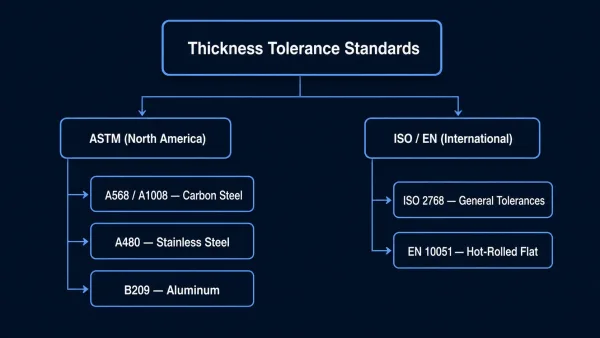
主要な厚さ公差標準は、地域と材料タイプ別に整理されています。ASTM標準は北米の実務で主流であり、ISOおよびEN標準は国際的に使用されています。
鋼板および厚板のASTM規格
北米で最も広く参照される規格は以下の通りです:
- ASTM A568 / A1008 — 熱間圧延および冷間圧延の炭素鋼シートを対象としています。公差値は、厚さ範囲、幅、およびシートがせん断端(cut-edge)か圧延端(mill-edge)かによって異なります。
- ASTM A480 — ステンレス鋼シート、帯鋼、および板を対象としています。公差は、熱間圧延品と冷間圧延品について個別に規定されています。
ASTM A480における冷間圧延ステンレスシート(幅 < 1250 mm) の典型的な厚さ公差は、厚さ 0.20 mm未満の材料で ±0.01 mmから、厚さ 2.50–3.00 mmの材料で ±0.07 mmの範囲です。
一般公差のISOおよびEN規格
- ISO 2768-1 — 図面に個別の公差が指定されていない場合の、厚さを含む長さおよび角度寸法の一般公差を定義しています。4つの公差クラス、f(精密)、m(中等)、c(粗)、v(非常に粗)が定義されています。
- EN 10051 — 熱間圧延の非被覆フラット鋼材の厚さ公差を規定しています。
ISO 2768は、エンジニアリング図面のデフォルトとして頻繁に使用されます。タイトルブロックに「ISO 2768-m」と記載されている場合、寸法30 mmまでの厚さ公差は、中程度の等級で通常±0.2 mmです。
材料仕様書の公差表の読み方
材料規格の公差表は、厚さ範囲別に、また多くの場合は板幅別に整理されています。幅の広い板は、圧延プロセスが端から端までのゲージ変動を制御しにくいため、通常わずかに広い公差になります。
値を参照する際は、公称厚さに一致する行と板幅に一致する列を見つけ、その交点が適用される±公差を示します。
材料別の板厚公差
金属によって圧延時の挙動が異なるため、厚さ公差も異なります。以下の表は、一般的な板金材料の代表的な範囲をまとめたものです。
炭素鋼
冷間圧延炭素鋼板(ASTM A1008)は、冷間圧延プロセスにより精密な板厚管理が可能なため、通常、熱間圧延材(ASTM A1011)よりも厳しい公差となります。
1.0 mmの冷間圧延板で幅が1000 mm未満の場合、一般的な公差は±0.05 mmです。同じ公称厚さでも熱間圧延形態では±0.10 mm以上になることがあります。
ステンレス鋼
ステンレス鋼は炭素鋼よりも硬いため、精密な板厚に圧延することがより困難です。しかし、多くのステンレス用途では厳しい品質要件があるため、圧延メーカーはしばしばより厳しい公差を維持しています。
304、316のオーステナイト系グレードで、1.0–1.5 mmの範囲の場合、 ASTM A480に基づき、±0.035から±0.040 mmを想定してください。
アルミニウム
アルミニウムは鋼よりも軟らかく展延性があるため、一般的に板厚管理がより精密に行えます。
板厚1.0~1.2 mmの6061または5052アルミニウム合金板では、板幅や調質によって異なりますが、一般的な板厚公差は±0.04~±0.08 mmです。適用規格はASTM B209です。
| 材料 | 板厚範囲 | 一般的な公差(幅 < 1250 mm) |
|---|---|---|
| 冷間圧延炭素鋼 | 0.5~2.0 mm | ±0.05 ~ ±0.10 mm |
| 熱間圧延炭素鋼 | 1.5~6.0 mm | ±0.10 ~ ±0.30 mm |
| ステンレス鋼(冷間圧延) | 0.2~3.0 mm | ±0.01 ~ ±0.07 mm |
| アルミニウム(5052/6061) | 0.5~6.0 mm | ±0.03 ~ ±0.20 mm |
値は代表的な範囲です。必ず特定の材料規格およびミル証明書で確認してください。
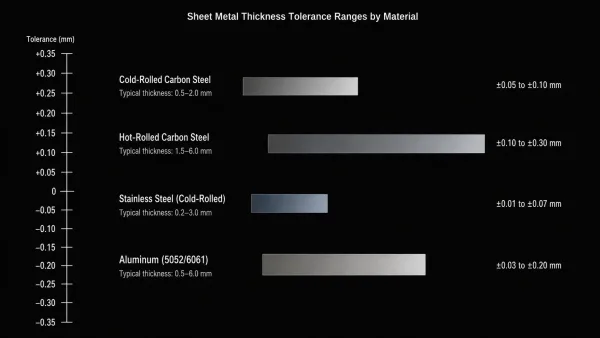
代表的な厚さ公差の範囲は材料によって大きく異なります。冷間圧延炭素鋼とアルミニウムはより厳しい公差を維持しますが、熱間圧延鋼はより広い変動が許容されます。
図面への板厚公差の指定方法
バイヤーとメーカーの間で最もよくある混乱の原因の1つは、板金図面の要求事項が厚さ公差をどのように定義しているかです。
図面に板厚公差が明記されていない場合、メーカーは材料規格のデフォルト値を使用します。これはお客様の要件に合致する場合もあれば、合致しない場合もあります。
表題欄のデフォルト公差
ほとんどの技術図面には、特定の指示がないすべての寸法に適用される一般公差欄が含まれています。
典型的な記載例は次のようになります:「線形寸法:±0.2 mm(ISO 2768-m)。」
これにより、板厚は他のすべての線形寸法と同様にカバーされます。デフォルト公差がお客様の用途に適している場合、追加の注記は不要です。
板厚公差を明示的に指示すべき場合
以下の場合には、板厚の明示的な指示が必要です:
- 部品が他のコンポーネントと組み合わさる際、板厚が嵌合に直接影響する(例:スロットや溝)。
- 部品は表面処理(アルマイト、めっき、粉体塗装)が施されます。この場合、厚さのばらつきは最終的なコーティングの膜厚に影響します。
- 部品は溶接アセンブリで使用されます。この場合、嵌合部品間の厚さの不一致は溶接欠陥の原因となります。
- サプライヤーが、お客様が想定していたものとは異なる材料規格を使用しています。
図面指示の例
図面上の明確な板厚指示は以下のようになる:
材料: ASTM A1008 CS Type B, 1.5 mm ±0.05 mm
これにより、サプライヤーに対して材料、公称厚さ、許容公差を1行で伝えることができます。
±0.05 mmの指示がなければ、サプライヤーはその材料と板幅に対する標準公差を適用する可能性があり、それは±0.08 mm以上になることがある。
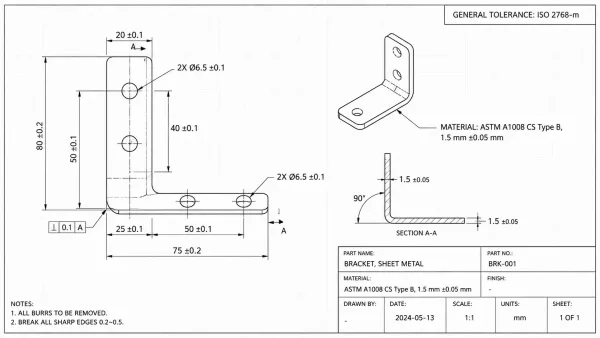
明確な図面指示は、材料規格、公称厚さ、許容公差を1行で指定し、製造業者にとっての曖昧さを排除します。
板厚が公差外になった場合に何が起こるか
厚さ公差は、仕様書上の単なる数値ではありません。実際の材料厚さが指定された範囲外になると、実際の製造および組立上の問題が発生します。
組立および嵌合の問題
板厚2.0 mmの板材が実際には2.15 mmで納入された場合、一部の規格では許容公差内であっても、設計時に想定した板厚から外れることになります。その結果、幅2.0 mmのスロットに差し込むように設計された部品が、正しく嵌合しなくなる可能性があります。
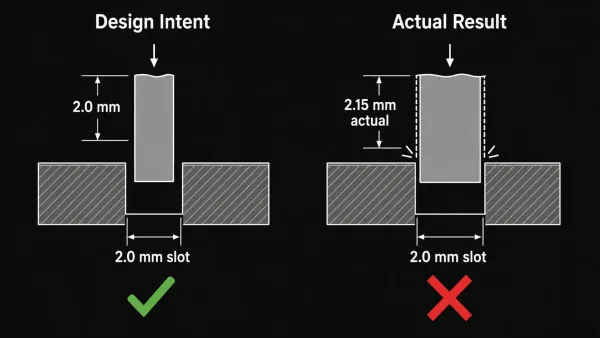
実際のシート厚さが設計上の想定をわずかにでも0.15 mm超えると、精密な嵌合を前提に設計された部品は正しく組み立てられなくなります。
複数の部品を積み重ねる組立品では、部品ごとのわずかな板厚誤差でも積み重ね全体で累積し、製作後に修正が困難な寸法の不一致が生じる。
溶接および接合の問題
実際の厚さが異なる2枚のシートを突き合わせ溶接すると、不一致により不均一な継手が生じます。薄い側はより溶け込みやすい一方、厚い側は完全な溶込みが得られない場合があります。
重ね継手の場合、板厚変動により重なり接触面積が変化し、溶接強度と一貫性に影響する。
曲げおよび成形の偏差
板金曲げは、曲げ加工代とK係数を計算するために、材料の実際の厚さに依存します。
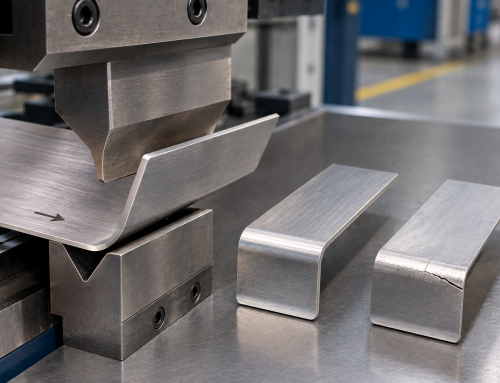
入荷材料が指定より厚いまたは薄い場合、曲げ角度とフランジ長さは設計意図から逸脱します。1つの部品で複数回曲げを行うと、これらの逸脱は累積します。
入荷材料の板厚検証
部品が特定の厚さに依存する場合、ミル試験成績書のみに頼ることは必ずしも十分ではありません。
入荷検査での実用的な検証は、技術的にはサプライヤーの公差内であるが、設計公差外の材料を検出するのに役立つ。
測定ツール:
- マイクロメーター(分解能 0.001 mm)は、シート厚の測定における標準的な工具です。少なくとも3点を測定してください:各端部の近くと中央。
- 超音波式厚さ計は、直接接触での測定が表面を損傷させる恐れのある、コーティング済みまたは塗装済みの材料に有効です。
測定位置:
材料の厚さは、シート全体にわたって完全に均一であることはほとんどありません。複数の点で測定してください — 端部から少なくとも 25 mm および中央 — ばらつきの範囲を把握するため。
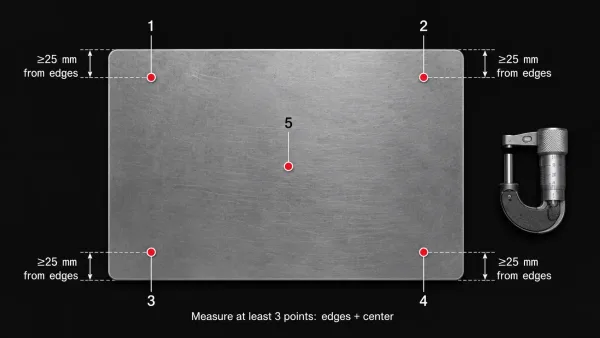
シート全体の複数の点で厚さを測定してください — 各端部から少なくとも 25 mm および中央 — ゲージばらつきの範囲全体を把握するため。
1枚のシート内での最小および最大の測定値が板厚変動を定義し、それは指定公差範囲内に収まるべきである。
全数検査と抜取検査の使い分け:
重要な用途(航空宇宙、医療、精密筐体)では、入荷するすべてのシートを測定してください。
一般的な板金加工では、サンプリング計画 — 例えば5枚ごと、またはコイルごとの検査 — で通常は十分です。サンプリング頻度は受入検査手順書に記載してください。
よくある質問
本記事の情報は、一般的なエンジニアリング参考を目的としています。厚さ公差の値は、材料規格、工場の能力、および注文条件によって異なります。設計を確定する前に、必ず該当する公差を特定の材料規格およびサプライヤーの認証と照合してください。