板金の試作品や小ロット生産に保護塗装や装飾仕上げが必要な場合、エンジニアは前回使用したプロセスをそのまま採用しがちです。この近道は、部品が曲げエッジでの塗膜の欠け、組立に合わなくなった寸法、あるいはプロジェクト予算の半分を食い潰す部品単価とともに戻ってくるまでは、うまく機能します。
粉体塗装とアルマイト処理は、板金部品に最も一般的な2つの仕上げ方法です。どちらも腐食を防ぎ、外観を向上させますが、根本的に異なるメカニズムで機能し、板金形状での挙動が異なり、少量生産ではコスト構造も大きく異なります。適切な方法を選ぶには、各プロセスが部品に実際に何をするのかを理解することから始まります。
2つのプロセス間で実際に変わる点
粉体塗装プロセスは付加的な方法です。乾いた粉末(通常はポリエステル、エポキシ、またはそのブレンド)を部品表面に静電塗装し、160–200 °Cでオーブンにより硬化させます。粉末は溶融、流動し、架橋して連続した塗膜となり、基材に機械的に結合します。塗膜は金属の上に形成されます。
アルマイト処理は変換プロセスです。部品を酸性電解液(通常は硫酸)に浸し、電気回路の陽極として接続します。制御された電流により、アルミニウム表面が酸化アルミニウム(Al₂O₃)に変換されます。酸化皮膜は元の表面から内側に向かって成長し、皮膜のおよそ半分は金属内部に、半分は外側に形成されます。つまり、アルマイト処理は別の層を加えるのではなく、表面自体を変化させます。
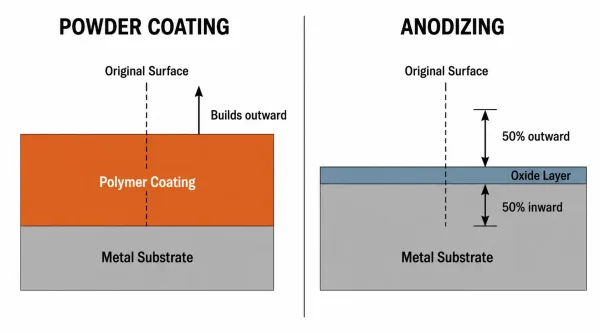
粉体塗装が金属表面の上にポリマー塗膜を形成するのに対し、アルマイト処理はアルミニウム表面を酸化アルミニウム層に変換し、その一部が内側に成長する様子を示す断面比較図。
この違いは板金部品にとって重要です。粉体塗装された部品は、すべての寸法がわずかに大きくなります。アルマイト処理された部品は、元のサイズに非常に近いままです。この違いは、アセンブリにおける部品の組み合わせ方(嵌合)に直接影響します。
板金にとって重要な性能比較
膜厚と寸法への影響
粉体塗装は通常、片面あたり 60–120 µm (0.06–0.12 mm) を加えます。 パンチング加工の板金部品に一般的な鋭利なエッジや急な曲げ部では、「ファラデーケージ」効果により、静電荷がエッジに集中して余分な粉体を引き付けるため、塗膜が 150 µm 以上に厚く堆積することがあります。
アルマイト処理では、Type II(標準装飾用)で片面あたりわずか 5–25 µm、Type III(ハードコート)で 25–150 µm が加算されます。 標準的な板金部品ではほぼ常に Type II が使用されるため、寸法変化は最小限で、通常は片面あたり 0.025 mm 未満です。
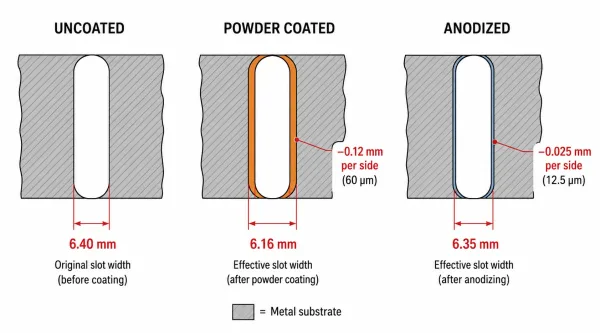
板金のスロット穴の断面図。粉体塗装(片面あたり 60–120 µm)では有効スロット幅が最大 0.24 mm 縮小するのに対し、アルマイト処理(片面あたり 5–25 µm)ではわずか 0.01–0.05 mm の縮小にとどまります。
M6 ボルト用に設計されたスロット穴付きの板金ブラケットでは、各面に 60 µm の粉体塗装を施すと有効スロット幅が 0.12 mm 縮小します。公差の厳しいスロット(±0.1 mm)では、これにより部品が仕様外になる可能性があります。アルマイト処理では同じスロットの縮小はわずか 0.01–0.025 mm で、一般的な板金公差の範囲内に収まります。
耐食性と耐摩耗性
粉体塗装は、環境と金属との間に物理的なバリアを形成します。鋼またはアルミニウムに適切に施工されたポリエステル粉体塗装は、1,000+ 時間の塩水噴霧試験(ASTM B117)に合格できます。 ただし、塗膜が欠けたり傷ついたりすると、腐食が塗膜の下に広がることがあります。多くの場合、最初は目に見えません。
アルマイト処理は、アルミニウムと化学的に結合した、硬いセラミック様の酸化皮膜を形成します。Type II アルマイト処理は、ほとんどの屋内および温和な屋外環境で良好な耐食性を提供します。酸化皮膜は非常に硬く(モース硬度で 9 前後、サファイアに匹敵)、粉体塗装よりもはるかに優れた耐傷性・耐摩耗性を持ちます。 ただし、アルマイト処理はアルミニウムとチタンにのみ適用可能で、鋼やステンレス鋼には適用できません。
取扱い摩耗を受ける板金部品(ブラケット、カバー、シャーシ)では、粉体塗装はポリマーフィルムがエネルギーを吸収するため、衝撃に対してより寛容です。アルマイト処理は硬いですが脆く、鋭い衝撃で酸化皮膜が割れることがあります。
外観と色の選択肢
粉体塗装は事実上無制限の色選択が可能です。 RAL、Pantone、およびカスタムカラー調色が標準です。板金表面仕上げ は、平滑、テクスチャ、マット、グロスのいずれにもできます。また、加工痕や小さな傷などの表面欠陥も覆い隠せるため、ロット全体で外観の一貫性が重要な場合に有効です。
アルマイト処理は、下地のアルミニウムの外観を保つ金属的な仕上がりになります。色の選択肢は限定的で、クリア(シルバー)、ブラック、ゴールド、ブロンズなどいくつかの色調が標準です。カスタムカラーも可能ですが、最終的な色合いはアルミニウム合金、表面処理、浴の化学組成に依存するため、予測性は低くなります。 ロット間の色ムラはアルマイト処理でよく知られた問題であり、特に異なる生産ロット間にわたって発生します。
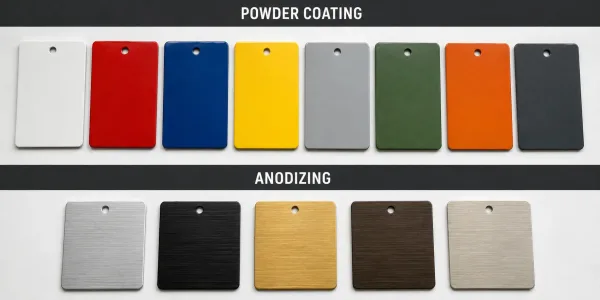
粉体塗装はRALやPantoneの色を幅広く選択できます(上段)が、アルマイト処理はアルミニウムの自然な外観を保つ金属調の色に限定されます(下段)。
小ロット生産がコスト計算をどう変えるか
小ロットの板金加工では、粉体塗装とアルマイト処理の部品あたりのコスト差は、ロットサイズによって大きく変わります。
粉体塗装の場合、主な固定費はオーブンのセットアップ、マスキングの準備、色替えです。小ロット(1–10個)では、これらのセットアップ費用が非常に少ない部品数に分散されるため、部品あたりのコストは$15–40になる場合があります。100個以上では、セットアップ費用が償却されるため、部品あたりのコストは$3–8まで下がります。プロジェクトで標準外の色が必要な場合、粉体メーカーは20–50 kgの最低注文量を設定することがあります。これは数百個分に相当するため、小ロットでのカスタムカラーは不当に高額になります。
アルマイト処理の場合、主な固定費は架台への取り付け(カソード治具への部品の取付)、浴のメンテナンス、マスキングです。小ロット(1–10個)では、通常部品あたり$20–50かかります。 50–100個では、部品あたりのコストは$5–15に下がります。厳しい色合わせ、Type IIIハードコート、ねじ穴の複雑なマスキングなどの特別な要件は、数量に関係なくコストが加算されます。
実用的な目安として、標準色のシンプルなアルミニウム板金部品では、30–50個以上で粉体塗装の方が通常安くなります。この閾値未満ではコストはほぼ同等であり、価格ではなく機能を基準に判断すべきです。
見落とされがちな要因が再作業コストです。粉体塗装された部品が検査不合格(色違い、密着不良、塗装傷)になった場合、剥離して再塗装する必要があり、作業とオーブン時間のサイクルがもう1回追加されます。陽極酸化された部品が検査不合格になった場合、酸化層を化学的に剥離する必要があるため再作業がより難しく、寸法に影響する可能性があります。どちらの工程も、プロセス管理の一貫性が低くなる小ロットでは再作業リスクを伴います
板金部品に固有の設計上の考慮事項
エッジの塗膜堆積
板金部品は成形前に切断されます。レーザー切断、パンチング、またはシャーリングにより露出したエッジが生じます。粉体塗装はこれらの鋭利なエッジで厚く堆積しやすく、エッジが平面よりも暗くまたは光沢が高く見える「ピクチャーフレーム」効果を生じさせます。さらに悪いことに、鋭利なエッジの塗装は衝撃により欠けが生じやすくなります。
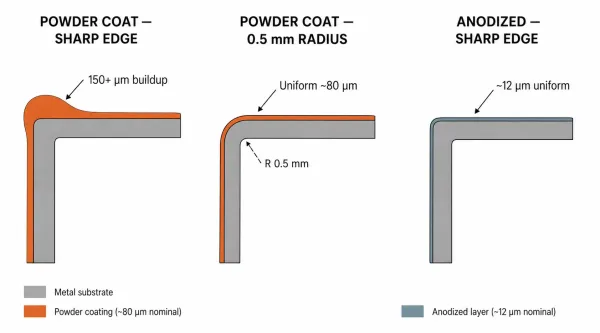
粉体塗装はファラデーケージ効果により鋭利な板金エッジで著しく堆積しますが、陽極酸化皮膜はエッジと平面全体でより均一な薄い層を維持します。
これを管理するため、粉体塗装部品には0.5 mmの最小エッジ半径を指定してください。小さな面取りまたは半径はエッジの鋭さを緩和し、より均一な塗装厚を可能にします。陽極酸化では、層がはるかに薄いため、エッジの堆積ははるかに軽微です。
溶接シーム
板金部品の溶接は局所的な表面テクスチャの変化を生じさせます。粉体塗装は軽微な溶接欠陥を覆うことができますが、深いアンダーカットやスパッタは仕上げから透けて見えます。陽極酸化は元の表面を密接に追従するため、溶接痕や熱影響部は陽極酸化後に色ムラとして現れることがよくあります。
部品に目立つ溶接があり、外観が重要な場合、粉体塗装の方が寛容です。溶接部の寸法精度が重要な場合、陽極酸化は元の形状をより忠実に保持します。
ねじ穴と組立面
粉体塗装はねじ穴や嵌合面を含むすべてを覆います。M5タップ穴が塗装された場合、塗装を除去しなければボルトが正しくねじ込まれません。オプションにはマスキング(塗装前にプラグを挿入)または塗装後の再タップがあります。どちらもコストと時間を追加し、特にマスキング作業が総コストに占める割合が大きくなる少量生産では顕著です。
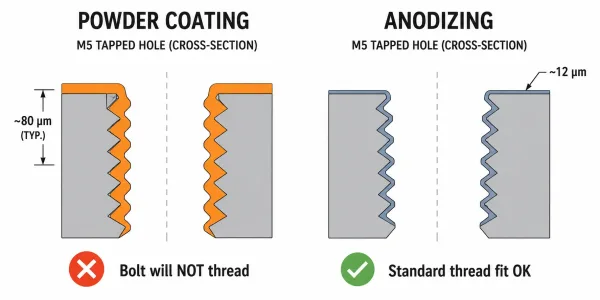
粉体塗装はタップねじを充填・被覆するためマスキングまたは再タップが必要ですが、陽極酸化の薄い酸化皮膜(5–25 µm)は通常、標準的なねじ噛み合いに干渉しません。
アルミニウムの陽極酸化もねじ穴を被覆しますが、はるかに薄い層(5–25 µm)は通常、標準的なねじ嵌合に干渉しません。板金部品のほとんどのタップ穴では、陽極酸化にマスキングは必要ありません。
薄板の反りリスク
2 mm未満の厚さの部品は熱プロセスに敏感です。180–200 °Cでの粉体塗装焼付けは、大型の薄い平面パネルにわずかな反りを生じさせることがあります。特に部品に非対称な切欠きや補強形状がある場合に顕著です。陽極酸化はより低い温度で動作するため(浴は20 °C程度、シーリング中に多少の加熱あり)、熱歪みのリスクは最小限です。
薄い平板の板金部品(パネル、カバー、筐体)では、寸法的な平面性が重要な場合、アルマイト処理を検討してください。 ベンドやフランジのある成形部品では、成形による構造的な剛性により、通常は粉体塗装時の反りが防止されます。
粉体塗装とアルマイト処理の選び分け
以下の表は、板金部品の判断ロジックをまとめたものです:
| 部品の要件 | より良い選択 | 理由 |
|---|---|---|
| 特定のRAL/パントーンへの色合わせ | 粉体塗装 | 広い色範囲、ロット間の一貫性 |
| 金属外観のアルミニウム部品 | アルマイト処理 | アルミニウムの自然な外観を保持 |
| 鋼またはステンレス鋼基材 | 粉体塗装 | 陽極酸化処理はアルミニウム/チタンにのみ有効 |
| 組立嵌合部の厳しい寸法公差 | アルマイト処理 | 厚みの増加が最小限(5~25 µm) |
| 耐衝撃性(部品が取扱い/取付けを受ける) | 粉体塗装 | ポリマーフィルムが衝撃をより良く吸収 |
| 耐傷性・耐摩耗性 | アルマイト処理(Type III) | より硬い表面(モース硬度 ~9) |
| 平坦度が重要な大型平板パネル | アルマイト処理 | 高温硬化工程なし |
| コスト重視の100個以上のバッチ | 粉体塗装 | より良い規模の経済 |
| 標準色での少量生産(1~20個) | どちらでも可—見積りを比較 | 段取りコストは同等 |
| タップ穴が多い部品 | アルマイト処理 | 通常マスキング不要 |
部品がアルミニウムで、特定の色での外観が主な関心事であれば、粉体塗装が標準的な選択です。 部品がアルミニウムで、寸法精度や耐摩耗性が主な関心事であれば、アルマイト処理が標準的な選択です。 部品が鋼またはステンレス鋼の場合、この2つの中で選択肢は粉体塗装のみです。
受入部品の仕上げ品質を検証する方法
すべての部品が重要な少量生産では、受入検査前の出荷前検査は、その手間に見合う価値があります。確認すべき項目は以下のとおりです:
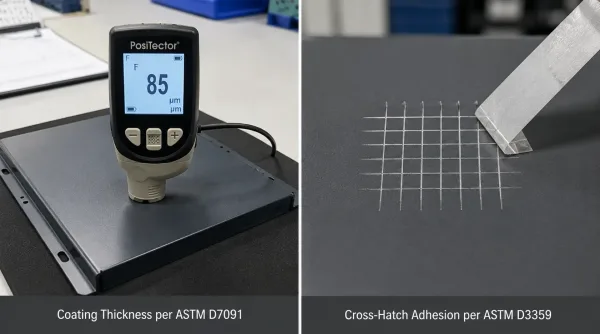
完成した板金部品の主要な受入検査方法:渦電流式ゲージによる塗膜厚測定(左)およびASTM D3359 によるクロスカット(格子)密着性試験(右)。
粉体塗装:
- 塗膜厚: ASTM D7091 に従い、磁気式または渦電流式ゲージで測定します。目標範囲:平面部は60–120 µm、エッジ部は150 µm以下。
- 密着性: ASTM D3359 に従い、クロスカット(格子)試験を実施します。評価4Bまたは5Bが許容範囲です—塗膜の剥離は5%以下。
- 目視検査: オレンジピール状の肌理、垂れ、たまり、ピンホール、素地露出がないか確認してください。特に内側の角部とエッジ部に注意してください。
陽極酸化:
- 皮膜厚: 渦電流式膜厚計で測定します。Type II 目標値:5–25 µm.
- 封孔品質: 染色スポット試験(ASTM B136)で、陽極酸化皮膜が適切に封孔されているかを確認します。封孔不良は早期の腐食につながります
- 色の一貫性: 色合わせが指定されている場合は、参照サンプルと比較してください。軽微なロット間のばらつきは陽極酸化に inherent なものであることを受け入れてください
両工程共通:
- 耐塩水噴霧性: 部品が屋外または海洋環境で使用される場合は、ASTM B117 に基づく塩水噴霧試験結果を依頼してください。一般的な要求値:500 時間(屋内使用)、1,000 時間(屋外)、2,000+ 時間(海洋/沿岸)
重要なポイント
- 粉体塗装は金属の上にポリマー皮膜を追加し、陽極酸化はアルミニウム表面を酸化層に変換します このメカニズムの違いが他のすべてを左右します。
- 板金アセンブリでは皮膜厚が重要です。粉体塗装は片面あたり 60–120 µm を追加し、陽極酸化は 5–25 µm を追加します それに合わせて公差を設計してください。
- 小ロット(1–20 個)では、コスト差は材料ではなく段取りとマスキングによって決まります 決定する前に両工程から見積もりを取得してください。
- 鋼およびステンレス鋼の板金では、粉体塗装が唯一の選択肢です 陽極酸化はアルミニウムとチタンに限定されます。
- 板金特有の問題──エッジ部の堆積、溶接部の外観、タップ穴のマスキング、薄板の反り──は、材料や色と同様に選択に影響を与えるべきです
板金部品の表面処理のおすすめをお探しですか? 図面をアップロードして無料のDFMレビューをご利用ください。材料、形状、数量の要件に基づいて、最適な表面処理オプションをご提案いたします。