板金図面一式を加工業者に送ると、CNCタレットパンチングの見積りが返ってきます。価格は妥当に見えることもあれば、意外に高額なこともあります。どちらの場合でも、その数字の内訳を知りたくなります。サプライヤーにコストの内訳を求めると、多くの場合、機械加工時間、工具料金、段取り費用が混在した回答が返ってきて、図面上のどの項目ともきれいに対応しません。
これは、タレットパンチング部品を初めて調達するOEM調達チームやエンジニア、あるいは新しいサプライヤーで5回目に調達する場合によくある状況です。CNCタレットパンチングのコストは単一の変数ではありません。これは複数の要因の複合体であり、部品形状、材料、ロットサイズ、設計上の選択によって相互作用の仕方が異なります。これらの要因を理解しているかどうかが、評価できる見積りと、受け入れるか断るかしかできない見積りとの違いを生みます。
本ガイドでは、CNCタレットパンチングのコスト構造を5つの側面に分解し、設計上の決定がそれぞれにどのように影響するかを説明し、発注を確定する前に見積りを検討するためのフレームワークを提供します。
タレットパンチ加工部品のコストを構成するもの
タレットパンチングの見積りは、単価表から引き出された単一の数字ではありません。これは複数のコスト要素の合計であり、それぞれが部品と注文の異なる側面によって決まります。見積りが異常に高く見える場合、あるいは異常に低く見える場合、その説明はほぼ常にこの5つの側面のうち1つ以上にあります。
機械時間:ヒット数の方程式
タレットパンチングにおける最も直接的なコスト要因は、ヒット数、つまり1つの部品を完成させるために必要なパンチストロークの総数です。タレットプレスは分単位で課金され、ヒットごとにサイクルタイムが増加します。
4つの取付穴を持つシンプルなパネルでは、4回の打抜きが必要になる場合があります。200個の同一の丸穴を持つ通気グリッドでは、200回の打抜きが必要です。工場に専用工具がない複雑な切り欠きは、多数の小さな打抜きを重ねて「ニブル加工」で切り出す必要があります。1つの形状だけで50回から100回の打抜きが必要になることもあります。
ヒット数とコストの関係は線形です。ヒット数が2倍になれば、機械加工時間もほぼ2倍になります。 これが、密な穿孔パターンや多数の固有形状を持つ部品が、標準的な穴が少数しかない部品よりも部品あたりのコストが大幅に高くなる理由です。
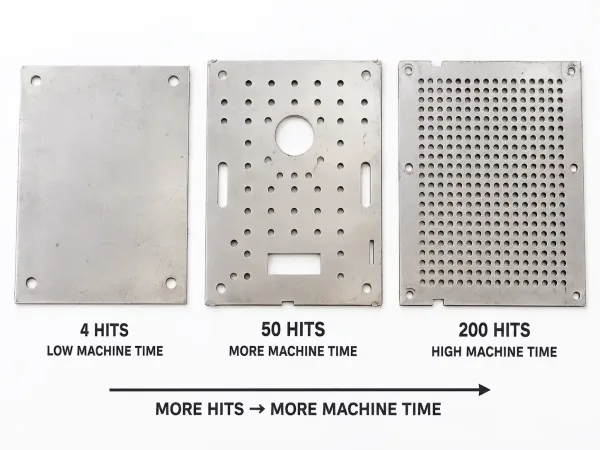
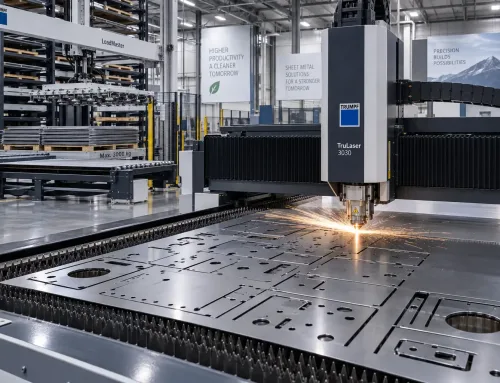
打抜き回数が多いほど、機械加工時間と部品コストが増加します。
工具:標準ステーション vs. カスタムパンチ
CNCタレットプレスは、パンチとダイのセットを保持する回転マガジンを備えており、通常は30から50ステーションです。丸穴、角スロット、長丸切り欠きなどの標準形状は、多くの板金加工工場がすでに所有している工具を使用します。これらの標準工具は、見積もりに工具費をほとんど、またはまったく加算しません。
専用工具は話が別です。部品に独自のコネクタ切り欠き、D-subプロファイル、またはその他の非標準形状が必要な場合、工場は専用のパンチとダイのセットを発注する必要があります。専用工具は通常、複雑さと材料に応じて、1セットあたり$300から$1,000以上かかります。これは初回注文時の1回限りの費用ですが、リードタイムが延び(工具製作に2から4週間かかることが多い)、見積もりには別の明細として表示されます。
重要な区別:標準工具は工場にとってのサンクコストであり、見積もりに現れることはほとんどありません。専用工具はプロジェクト固有の投資であり、お客様が直接負担します。
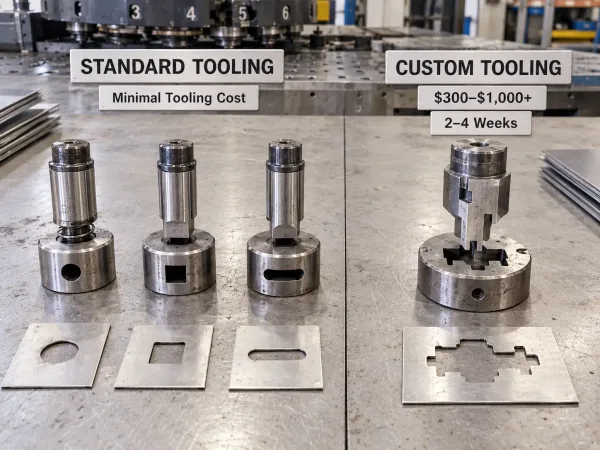
標準工具は通常工具費を回避できますが、専用プロファイルには専用のパンチとダイのセットが必要です。
段取りと切り替え
生産開始前に、オペレーターはタレットステーションに正しい工具を装備し、シートを位置合わせし、最初の部品を検証する必要があります。この段取り時間はお客様に請求されます。
段取り時間は、部品に必要なユニークな工具の数に比例して増加します。3種類の異なる穴径を持つ部品には、3個の工具ステーションの装備が必要です。12種類の異なる穴径、2種類のスロット幅、およびカスタム切り欠きを持つ部品には、15個のステーションが必要です。さらに、タレットにすべてを同時に保持できるステーションが不足している場合は、稼働中の工具交換が必要になることもあります。
設計で穴サイズを統合する—たとえば、5.5 mmと6.5 mmを混在させるのではなく、単一の6 mm取付穴を使用する—は段取り時間とコストを直接削減します。
材料と板厚
材料選定と板金の板厚は、必要トン数と工具摩耗率という2つのメカニズムを通じて、パンチングコストに影響します。
板厚が厚いほど、より高いパンチング力が必要になります。 3 mm軟鋼パネルは、6 mmステンレス鋼パネルよりも大幅に少ないトン数で済みます。トン数が高くなると、パンチ先端やタレットアセンブリにかかる応力が増大し、工具摩耗が加速して、メンテナンス頻度が増加します。
材料の硬さはこの効果を増幅します。例えば、ステンレス鋼は、同じ板厚の軟鋼と比較して、約20–30%多くのせん断力を必要とします。 硬い材料は、パンチとダイの間のアドヒージョン(凝着摩耗)のリスクも高め、工具寿命を短縮し、再研削の頻度を増やす可能性があります。
実際の影響:見た目が似ている部品でも、材料が異なればコスト構造に大きな差が生じる可能性があります。形状が同一であっても同様です。
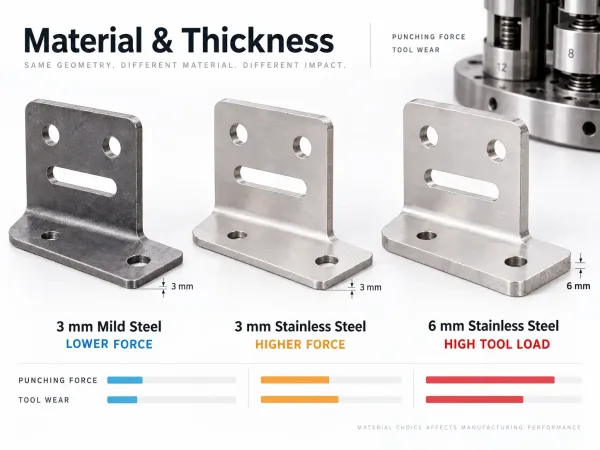
厚く、硬い材料は、より多くのパンチング力を必要とし、工具摩耗を増加させます。
二次加工
タレットパンチングは、上面に滑らかなロールオーバー、下面に鋭い破断ゾーンを持つ、機械的にせん断されたエッジを形成します。多くの用途では、このエッジ状態はそのまま使用できます。しかし、他の用途では、コストを増加させる後工程を発生させます。
金属バリ取りは、最も一般的な二次加工です。小さな穴、狭いピッチ、または外観面の要求がある部品は、曲げ、溶接、組立に移る前に、機械的または手作業によるバリ取りが必要になることがよくあります。
平面度の矯正は、密なパンチングパターンの後に必要になる場合があります。数百回のパンチストロークは局所的な変形を引き起こし、特に薄板では部品の平面度を損なう可能性があります。
リーマ加工または二次加工は、タレットパンチングで安定して維持できる公差よりも厳しい公差が必要な穴(通常 ±0.1 mm)に対して必要になる場合があります。
これらの各作業は、部品ごとの作業時間を増加させます。設計変更により二次加工を回避できる場合、それらはコスト削減の機会となります。
部品設計の決定がパンチングコストをどう変えるか
図面上のすべての形状は、加工工場に対してコストのシグナルを伝えています。 一部の形状はパンチング加工が安価です。一方で、見積書を見るまでそのコスト増が明らかにならない形状もあります。これらのシグナルを理解することで、エンジニアや調達チームは設計を確定する前に、十分な情報に基づいたトレードオフを行うことができます。
非標準穴プロファイルとカスタム工具
標準的な円形、正方形、長方形の穴は、工場のタレットに既に備わっている工具を使用します。これらの形状の金型コストは実質的にゼロです。
設計が非標準プロファイル—D-subコネクタカットアウト、専用取り付けスロット、またはカスタム通気形状—を指定した瞬間、工場は専用工具を発注する必要があります。これにより 三つのコストが発生します:初期工具費(300–1,000以上)、工具製作のリードタイム(2~4週間)、および長期生産における工具交換のライフサイクルコスト。
可能な限り、カット形状を標準的な工具プロファイルに合わせてください。標準的なオブロン工具に合った角丸の長方形スロットは、金型コストがかかりません。鋭い内角を持つ同じスロットでは、特殊な金型やニブリングが必要になる場合があり、いずれの場合もコストが増加します。
材料厚に対する小穴径
広く受け入れられているエンジニアリングガイドラインでは、パンチング穴の最小直径は板厚を下回らないようにすべきとされています。穴径がこのしきい値に近づくか、これを下回ると、パンチのたわみが増加し、工具の摩耗が加速し、バリの発生リスクが高まります。
小さな穴には、パンチとダイのクリアランスをより厳密に管理し、ストローク速度を遅くし、工具の点検をより頻繁に行う必要があります。これらはすべて、サイクルタイムと部品あたりのコストを増加させます。大量生産では、過小な穴に厳しい公差を維持する累積的な影響は、無視できないものになる可能性があります。
小さな穴が構造上必要である場合、タレットパンチを信頼できる範囲を超えて稼働させるよりも、二次的なドリル加工やリーマー加工の方がコスト効率が良いかどうかを検討してください。
高密度の穿孔パターン
パンチングパネル(換気グリッド、防音スクリーン、フィルターマウントなど)では、部品あたりに数百から数千回のパンチストロークが必要になる場合があります。各打撃がサイクルタイムを加算し、その累積的な影響は打撃回数に比例して増加します。
密なパターンは工具の摩耗も加速させます。繰り返される高衝撃荷重により、パンチ刃先にマイクロチッピングが発生し、生産ロット全体でバリの高さが徐々に増加します。これは、最初の 1,000 部品は、工具を工程内で再研削しない限り、最後の 1,000 部品よりもエッジがきれいになる可能性があることを意味します。
ピッチ(穴間隔)を広げる、またはパンチングの数を減らすことは、部品の機能要件を損なうことなくコストを削減する場合が多いでしょう。特に、通気性、軽量化、または意匠性が主な目的である用途において有効です。
エッジや曲げ線に近い特徴
パンチング形状がエッジに近すぎると、周囲の材料がパンチング力を完全に受け止めることができなくなります。これにより、エッジの変形、破断、ロールオーバーの増加、平坦性の低下が発生する可能性があります。一般的な設計ガイドラインでは、エッジから穴の中心まで、板厚の1倍以上の最小距離を維持することが推奨されています。
曲げ線に近い位置は、さらなる複雑さをもたらします。成形前に穴を打ち抜く場合、曲げ時の材料の伸びによって穴の位置がずれる可能性があります。成形後に打ち抜く場合、追加の治具が必要となり、サイクルタイムとコストが増加します。
配置が不適切な形状は、スクラップ率の上昇、検査負荷の増加、手直しを招きやすく、これらはすべて最終コストを当初の見積りの予測値以上に膨らませます。
数量とコスト — タレットパンチングが経済的に成立する領域
タレットパンチングにおける注文数量と単価の関係は非線形です。この関係を理解することで、調達チームは、タレットパンチングが自社プロジェクトに適したプロセスかどうか、また、どの数量で最もコスト効率の高い選択肢になるかを判断できます。
小ロット生産で部品単価が高くなる理由
小ロット注文(通常 100–200 個未満)では、小ロットのNREおよびツーリングコスト—段取りやプログラミングを含む—が非常に少ない部品数に分散されます。 $600のカスタムツーリング費用を50個の部品で割ると、1個あたり$12が加算されます。同じ費用を5,000個の部品で割ると、1個あたり$0.12が加算されます。
段取り時間も同じ考え方です。段取りに45分かかり、1個あたりの加工に30秒かかる場合、50個の注文では、段取りに実際のパンチ加工とほぼ同じ時間が費やされます。 5,000個の注文では、その段取り時間をはるかに大きな基数で償却できます。
これが、試作品や小ロット注文のタレットパンチング見積りが、しばしば不釣り合いに高く見える理由です。単価が膨らんでいるのではなく、固定費のより大きな割合を負担しているだけなのです。
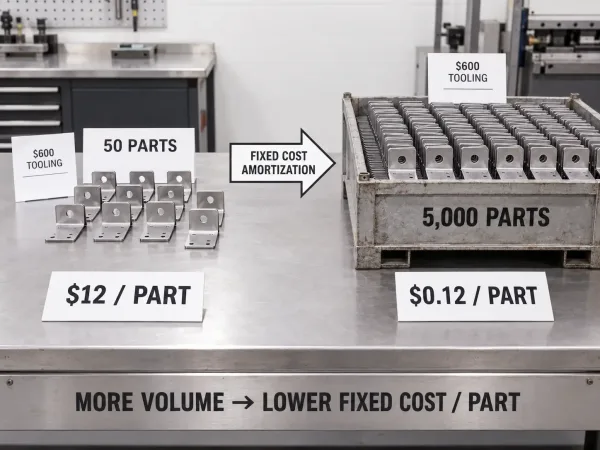
生産量が多いほど、固定ツールリングおよび段取りコストをより多くの部品に分散できます。
クロスオーバーポイント:パンチングが他のプロセスを上回る時
タレットパンチングは数量が増えるにつれてコスト競争力が高まります。特に標準的な特徴が繰り返される部品では顕著です。一般的なパターン:
- 500 個未満:特に複雑な形状では、ツールリング投資がゼロで段取りも最小限で済むため、レーザーカットが有利になることが多い。
- 500 ~ 5,000 個:クロスオーバー領域。標準穴、ルーバー、成形形状が多い部品ではパンチングが有利になり始める。複雑な輪郭の部品では依然としてレーザーが有利。
- 5,000個超:標準形状の部品では、ツーリングの償却が済み、高速サイクルタイムがコスト構造を支配するようになると、タレットパンチングが通常、最も低い部品単価を実現します。
これらのしきい値は部品形状によって変動します。 200 個の同一丸穴を持つパネルは、4 個のカスタムカットアウトを持つブラケットよりもはるかに早くクロスオーバーポイントに達します。
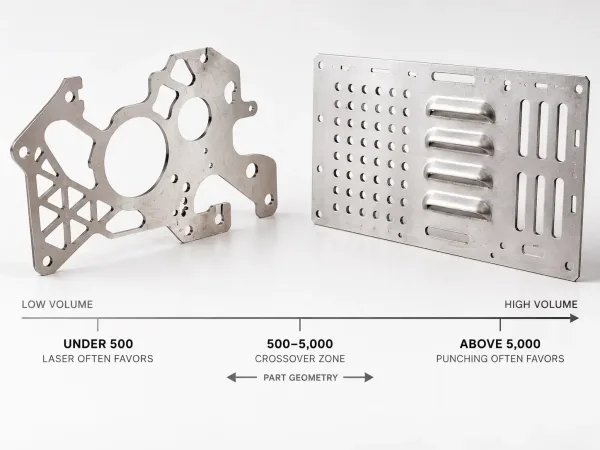
レーザーカットは小ロットに有利なことが多く、タレットパンチングはロットが増えるほど競争力が高まります。
パンチングに適したOEMプロジェクトの特性
OEMプロジェクトには、タレットパンチングの経済性とよく合致する特定の特性がある:
安定した設計。 OEM製品は、通常、生産前に定義された設計検証フェーズを経ます。設計が確定すれば、製品ライフサイクル全体にわたって同じ部品が繰り返し発注されるため、ツールリング投資は正当化されます。
予測可能な数量。 OEM調達では、同じ部品の定期的なリリース(月次または四半期ごとの注文)がよく行われます。この予測可能性により、サプライヤーは金型費用を償却し、生産を効率的に計画できるため、部品単価の低減につながる可能性があります。
標準化された形状。 OEMの筐体、パネル、ブラケットでは、既存のタレット工具ライブラリに合った標準的なコネクタ用切り欠き、取付穴、通気パターンがよく使用されます。これにより、専用工具の費用を最小限に抑えられます。
長期的なサプライヤーとの関係。 製品ライフサイクル全体にわたってサプライヤーと契約するOEMバイヤーは、工具費の償却、優先スケジューリング、ボリューム価格について交渉できます。これは短期的またはプロジェクトベースのバイヤーにはできないことです。
初期見積もりから漏れがちな隠れたコスト
タレットパンチングの見積書の明細には、明白なコストが含まれています。機械加工時間、工具費、段取りです。しかし、いくつかのコスト要因は個別の明細として現れません。これらは単価に隠れているか、生産開始後に顕在化します。これらのコストを把握しておくことで、調達チームは見積書を承認する前に適切な質問をすることができます。
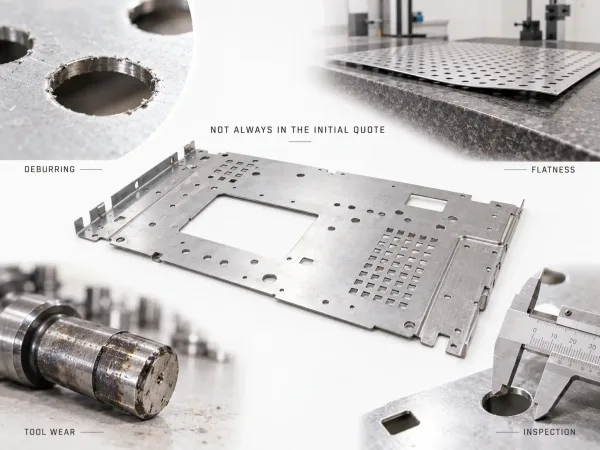
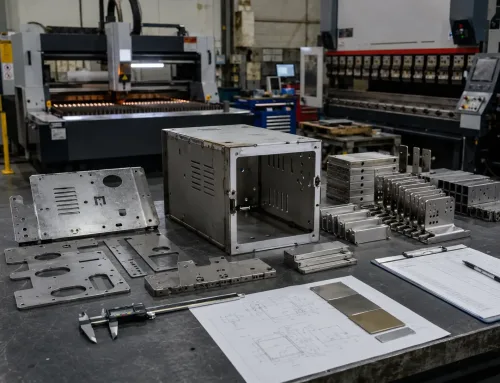
二次仕上げ、平坦度修正、工具摩耗、検査により、パンチング後にコストが増加する場合があります。
バリ取りおよびエッジ仕上げ
タレットパンチングでは、一方の側にバリのあるせん断端面が生じます。多くの部品では、これは許容可能です。クリーンなエッジが必要な部品、すなわち外観パネル、ガスケットと接する部品、バリが配線やシールを損傷する可能性のあるアセンブリでは、バリ取りは必要な二次加工です。
サプライヤーの中には、基本的なバリ取りを単価に含めているところもあります。別途料金として明記するところもあります。図面にエッジ条件が指定されていない場合、サプライヤーはパンチング後のエッジのままで許容されると仮定し、それに応じて価格を設定する可能性があります。後でバリ取りが必要と判明した場合、予期しないコストの追加となります。
解決策: 図面にエッジの要件を指定してください。バリのないエッジが必要な場合は、明示的に記載してください。これにより、サプライヤーは後から追加するのではなく、元の見積書にコストを含めることができます。
高密度穿孔後の平坦度修正
密な穿孔パターンを持つ部品、特に薄板材料では、パンチング中に平坦度が失われることがあります。数百の局所的な変形の累積効果により、シートが反ったり歪んだりすることがあります。後工程で平坦な部品が必要な場合(例えば、ガスケットシールでフレームに取り付けるパネルなど)、レベリングやプレスによる平坦度修正が必要になることがあります。
このコストは、初期のパンチング見積書に含まれることはほとんどありません。これは、生産中の部品の実際の挙動に依存するためです。品質保留、手直し料金、または設計変更の要求として顕在化する可能性があります。
生産ランにおける工具の再研削と交換
カスタムパンチ工具は時間とともに摩耗します。短い生産ラン( 1,000個未満)では、工具摩耗はごくわずかです。長い生産ラン(10,000個以上)では、パンチ刃が徐々に劣化し、バリの高さが増し、穴の寸法が公差外にずれる可能性があります。
多くの板金加工工場では、メンテナンスの一環として工具を再研磨します。この費用は通常、単価に含まれています。ただし、研磨性の高い材料(ステンレス鋼、溶融亜鉛めっき鋼)による大量生産では、生産途中での工具交換が必要になる場合があります。当初の見積もりでこれが考慮されていない場合、コストの調整や品質上の問題につながる可能性があります。
につながる可能性がある。
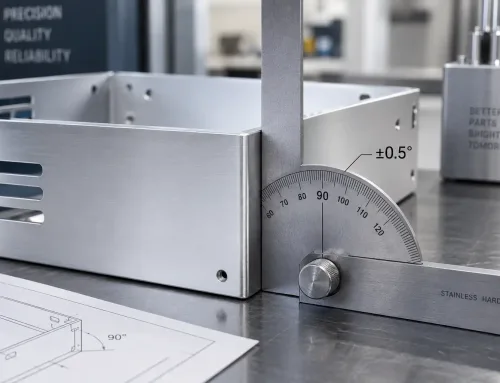
標準的なCNCタレットパンチングの穴位置公差は、おおよそ±0.1 mmです。図面でより厳しい公差±0.05 mm以上が指定されている場合、加工工場ではストローク速度を落とす、精密研削工具を使用する、または重要形状に対して二次加工を行う必要があるかもしれません。
厳しい公差は検査頻度も増加させます。工場では、1個あたりの測定項目を増やすか、より高精度な計測器を使用する必要が生じる可能性があり、いずれも時間とコストが増加します。公差が工程が安定して達成できる範囲より厳しい場合、不良率が上昇し—それに伴い、実効的な1個あたりのコストも上昇します。
タレットパンチング見積書のレビュー方法 — 購買担当者向けチェックリスト
見積もりの受領は調達プロセスの終わりではなく、評価の始まりです。構造化された良い見積もりであれば、費用がどこに使われているか、また価格が部品の実際の要件を反映しているかどうかを理解できるはずです。
すべての見積書で確認すべき5つの明細項目
- 工具費用。個別に記載されていますか?カスタム工具が含まれる場合、その費用はプロファイルの複雑さに対して妥当ですか?この費用をなくせる標準工具の代替案はありますか?
- 段取り時間。段取りは定額で請求されますか、それとも単価に按分されますか?段取り費用は、部品に必要な固有工具の数と比較してどの程度ですか?
- 二次加工。バリ取り、平面度の修正、二次加工は個別の明細項目として記載されていますか、それとも単価に含まれていると見なされていますか?記載がない場合は、必要かどうかを確認してください。
- 材料費。材料は個別の明細項目として見積もりされていますか、それとも単価に含まれていますか?個別の場合は、材料グレードと板厚が図面の仕様と一致していますか?
- 数量ブレークポイント。 見積書には複数の数量レベルでの価格が記載されていますか?記載されていない場合は、2× および 5×見積数量 での価格を依頼し、部品単価がどのように変化するかを確認してください。
価格が高いと感じたときに尋ねるべき質問
- 部品には何回のパンチングが必要で、その回数を左右する要因は何ですか?
- カスタム工具を必要とする形状はありますか?また、標準工具を使用するように再設計できますか?
- 固有の工具ステーションは何個必要ですか?また、生産途中での工具交換は必要ですか?
- 二次加工は見積単価に含まれていますか、それとも除外されていますか?
- 図面に指定された材料は入手しやすいですか、それとも特別な発注が必要ですか?
透明性のある見積書とはどうあるべきか
構成の良い見積書は、固定費(金型、NRE、段取り)と変動費(部品ごとの機械加工時間、材料、仕上げ)を分けて示します。Incotermsを明記し、材料グレードと板厚を記載し、エッジ状態、公差能力、梱包に関する前提条件を列挙します。
見積書が内訳のない一括金額で届いた場合は、明細版を依頼してください。タレットパンチングの見積書についてコストの透明性を提供できない、または提供しようとしないサプライヤーは、長期的なOEM関係に適したパートナーではない可能性があります。
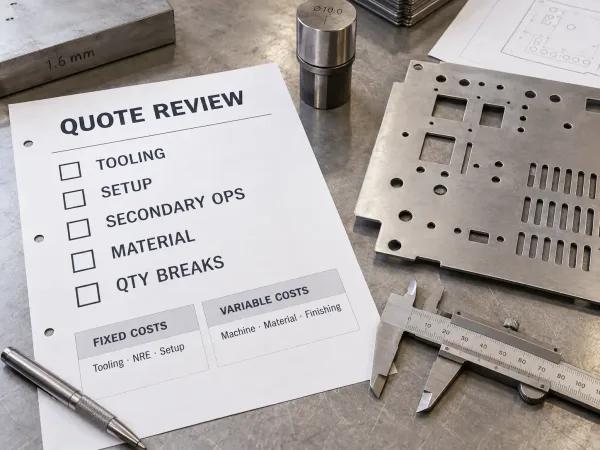
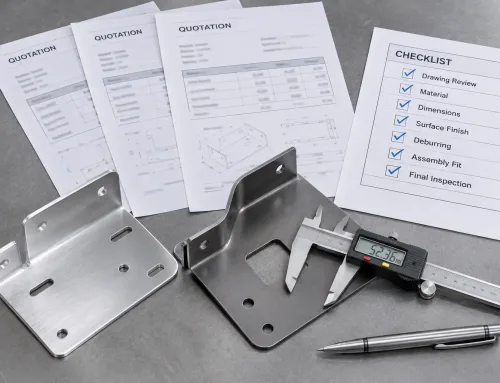
タレットパンチングの見積書を検討する際にOEMバイヤーが確認すべき5つの明細項目。
部品を再定義せずにパンチングコストを削減する設計変更
パンチングコストの削減に、部品をゼロから設計し直す必要はありません。 板金DFMレビューで特定されたいくつかの的を絞った調整で、部品の形状、適合性、機能を変更することなく見積額を引き下げることができます。
穴サイズを標準化して工具交換を最小限に抑える
ユニークな穴径、スロット幅、またはカットアウト寸法はそれぞれ、タレット内の個別のツールステーションが必要です。部品で6 mm、6.5 mm、7 mmの取付穴を使用する場合、それは3ステーションになります。すべての取付穴を単一の6 mmサイズに統合すると、ツールステーションが減り、段取り時間が短縮され、コストが削減されます。
この原則は部品全体に適用されます。すべての穴形状を確認し、次のように自問してください。これらのいずれかを単一の標準サイズに統一できますか?
切り欠き形状を標準工具プロファイルに合わせる
カスタムカットアウト形状を指定する前に、標準のオブロング、長方形、またはD-subツールがすでにその形状をカバーしていないか確認してください。多くのコネクタカットアウトは、角丸の標準長方形スロットで近似できます。多くの場合、追加の金型コストはゼロです。
カスタム形状が避けられない場合は、図面で内部半径を定義してください。ツールの実現可能な半径未満の鋭い内部コーナーは、加工店にニブリングを強制し、ヒット数とサイクル時間を増加させます。
パーフォレーション間隔を調整してヒット数を減らす
パンチングパネルでは、穴の数を減らす—わずかでも—ことで、機械加工時間に直接的な影響を与えます。500 mm × 500 mmのパネルでピッチを5 mmから6 mmに広げると、パターン形状によっては、打抜回数を30%以上削減できます。
このトレードオフは、機能要件に対して評価する必要があります。通気パネルの場合、間隔を広げることによる気流への影響は無視できる程度かもしれません。防音パネルの場合、トレードオフはより重要になる可能性があります。
フラットブランク段階でのパンチング計画
すべてのパンチングは、曲げや成形作業の前に平板で完了させる必要があります。曲げ済みまたは溶接済みの部品をパンチプレスに戻すには、追加の治具が必要になり、サイクルの複雑さが増し、コストが追加されます。
この順序を念頭に置いて、最初から部品を設計してください:まずパンチング、次に曲げ、最後に溶接。穴の位置、成形形状、逃げ切りはすべて、平板状態を前提に計画する必要があります。
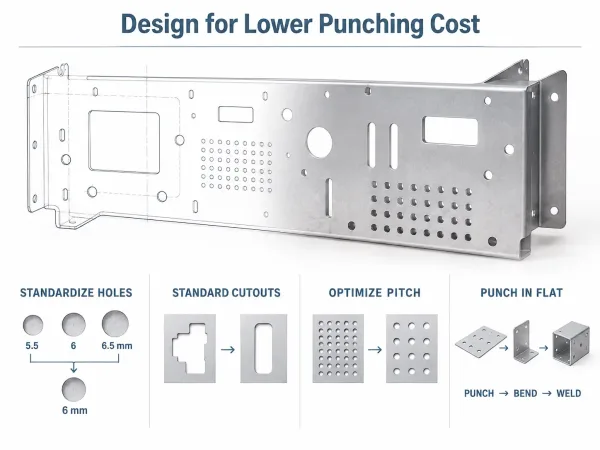
標準化された形状と平板パンチングにより、工具交換と機械加工時間を削減できます。
よくある質問
タレットパンチ加工部品のDFMレビューが必要ですか? 図面をアップロードいただければ、当社のエンジニアリングチームがコスト要因を特定し、潜在的な工具費用を通知し、個別部品あたりのコストを削減できる設計調整を提案します。通常、24 時間以内に対応いたします。