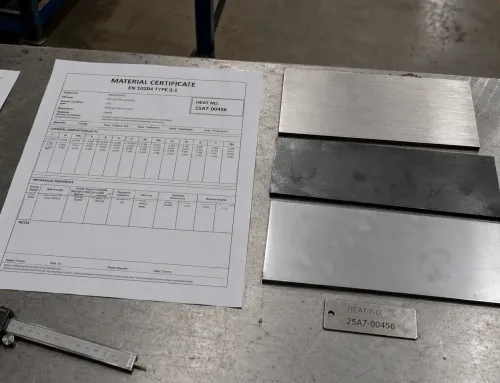
調達チームは、「ロット」と「ヒート番号」を同じフィールドであるかのように記録したり、ロットをシュリンク包装のラベルにすぎないものとして扱ったりすることがよくあります。これらの近道は、品質問題が発生し、ある1つの材料バッチから来たすべての部品を特定しなければならないという、最悪のタイミングで表面化します。マテリアルロットとは、単一の単位として管理される定義された数量の材料であり、共通の記録のもとで、受入、識別、保管、払出がまとめて行われます。特に板金注文ではこの区別が重要です。なぜなら、1つの製鋼ヒートが複数の納品や複数の作業指示に分割されることがあるからです。
材料ロットとは実際に何か
調達と生産において、マテリアルロットは、1つの発生事象と1つの管理された履歴を共有する在庫をグループ化します。通常は、1つの仕様に対する単一の納品であり、1つの受入検査ステータスのもとで受け入れられます。ロットは管理単位であり、包装の装飾ではありません。下流のすべてのアクション——材料の保管場所、それを消費する作業指示、余りのシートの扱い、適用される検査結果——は、その単位に紐づきます。
材料が「同じロット」となる条件
材料は、同じ受入事象と同じステータスを共有している限り、同じロットに属します。何かが変化した瞬間——バンドルの一部が品質保留になった、2回目の納品が到着した、残材がラベルなしで倉庫に戻された——共有された履歴は途切れ、残りの数量はもはや1つの追跡可能なグループとして扱うことはできません。ロット境界は単なる数字ではなく、管理上の決定です。それは、記録を確実に再構築できる範囲の終点を示します。
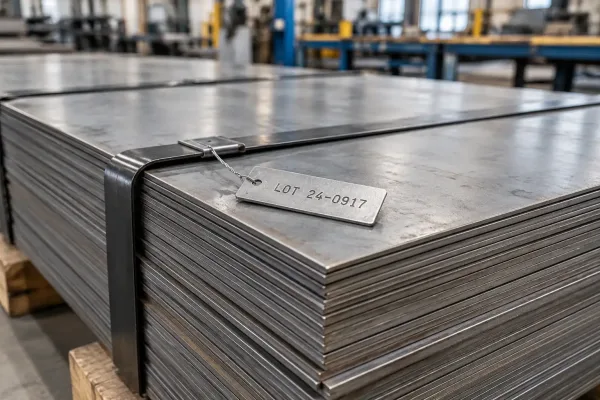
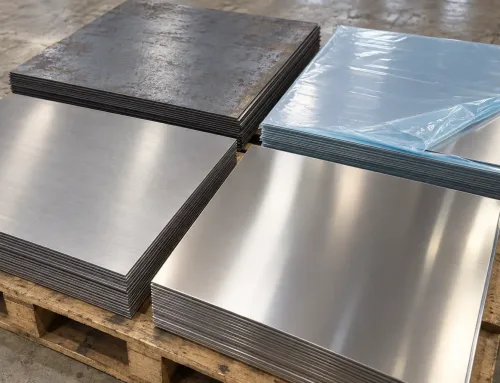
単一のロットタグで束ねられ、標識が付けられた1回分の鋼板の納入品。
材料ロットとヒート番号:それぞれが追跡するもの
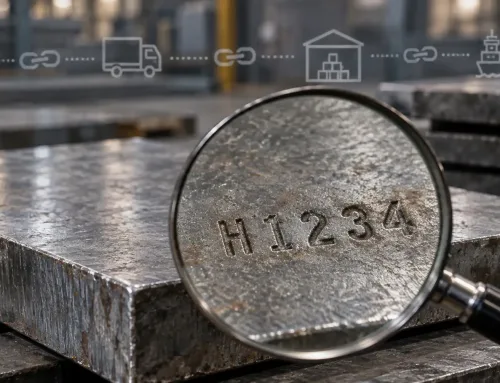
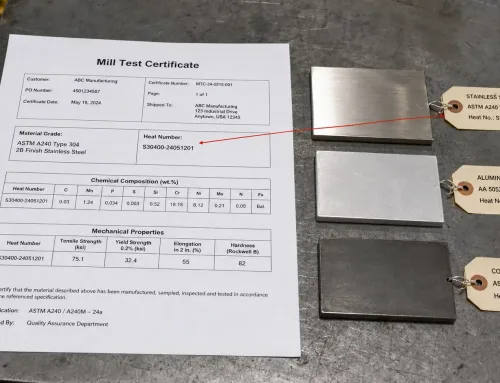
ヒートナンバーは、1回の溶解を識別します。 これは製鋼所が鋼材またはアルミニウムを製造した特定の炉ごとの操業に割り当てられ、材料の表面に刻印またはステンシル印刷され、MTR(Material Test Report、材料試験報告書)に記載されます。MTRには、その溶解について測定された化学組成と機械的性質が記載されています。MTRを受け取るということは、ヒートに関するデータを受け取ることを意味します。
マテリアルロットは、実際に管理する数量を識別します。それは1つのコイル、1つのバンドル、または1回の出荷である場合があり、通常は在庫を管理する者——サプライヤー、加工業者、または自社の倉庫——によって受入時に割り当てられます。ロットは物流とステータスを保持します:受入数量、払出数量、検査状態、保管場所。
両者が接続する場所 — そして分岐する場所
2つの識別子は受入時に紐づきます。材料に記載されたヒート番号を記録に保存するからです。そこから実際の運用では両者は分岐します。1つのヒートは複数の出荷に分割されることが多いため、1つのヒート番号が複数のロットに現れることがあります。逆に、混合出荷によって複数のヒートにまたがる材料が1つのロットにまとめられることはあまりありません。すべてのロットがそのヒートを知り、すべてのヒートがそのロットを知るという双方向の相互参照を記録することで、トレーサビリティ照会が正しい範囲を返せるようになります。片方だけを記録すると、照会は捕捉すべき部品を見落とすか、リスクになかった部品を隔離することになります。
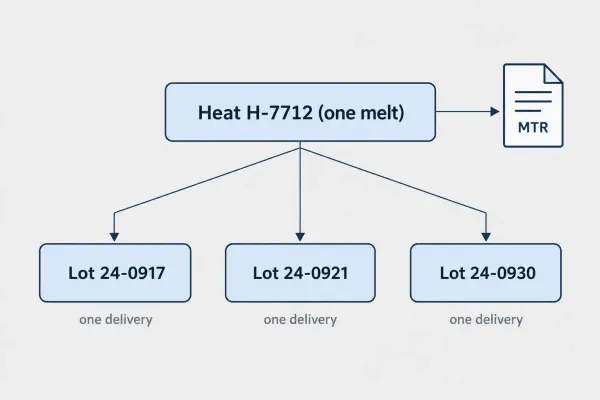
1つの製鋼所ヒートが3つの納入ロットに分割され、それぞれが1つのMTRに紐づいている様子。
ロット分離が実際に行われる場所
ロットの分離とは、異なるロットを物理的にも視覚的にも分けて保持し、どの作業でも記録を残さずに混合できないようにすることを意味します。板金の注文では、4つのポイントで徹底されます:
- 受入。各納入品は、倉庫に入る前にロット識別子とヒート番号のラベルを付けます。ラベルのない材料はラックに置きません。
- 保管。同一仕様のロットは、表示されたビンまたは区画に置きます。ラックのスペースの都合で近接させる場合は、通路からラベルが読める状態を維持しなければなりません。
- 端材。一部を使用したシートは、保管に戻る際にロットラベルを保持します。ラベルのない端材は履歴を失っており、重要作業に使用するためのリリースはできません。
- 現場。 トラベラー(切断、曲げ、溶接の各工程をジョブに沿って追跡する工程表)にはロット番号が記載されるため、使用された材料は、それが製品となった部品と常に紐づいています。
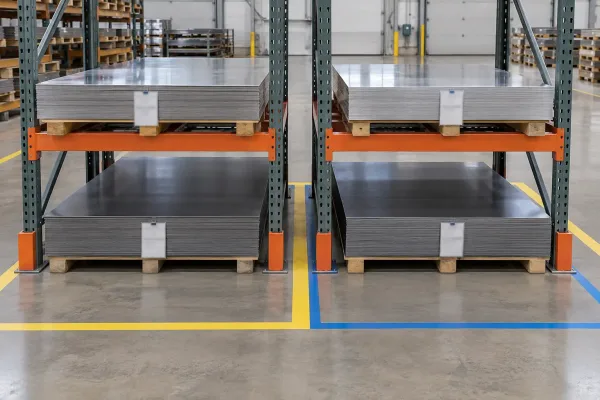
同一仕様のロットが、明確に分離されたラベル付き区画に保管されている様子。
分離の失敗は静かに起こります。混合した在庫は、組立レベルの不具合が遡及トレースを引き起こすまで、適合した在庫と区別がつきません。その時点でラベルの欠落が、対象を絞った検査を出荷全体の隔離に変えてしまいます。
ロットが保持すべき記録
ロット番号だけでは何も証明できません。トレーサビリティを機能させるのはロット記録です。少なくとも、生産に入る各ロットには以下の情報が必要です:
| フィールド | なぜ重要か |
|---|---|
| ロット識別子 | ラベル、トラベラー、出荷書類に印刷された参照 |
| サプライヤーとPO参照 | ロットを購入した注文に接続する |
| ヒート番号 | ロットを製鋼データとMTRにリンクする |
| 受入日と数量、および払出・返却・廃棄の記録 | ロットの入庫時点を明らかにし、払出・返却・廃棄の記録と合わせて残数量の算出に用いる |
| 仕様 / グレード | そのロットがどの材料要件を満たすかを確認する |
| 検査ステータス | そのロットが承認済み、保留中、または不合格かを示す |
| 証明書リンク(MTR / CoC) | 試験報告書を現物在庫に紐付ける |
これらのフィールドが整っていれば、品質に関する疑問は社内記録から回答できる。なければ、すべてのトレーサビリティ照会がサプライヤーへの問い合わせになり、サプライヤーの回答はサプライヤーの都合で届く — 通常、顧客がすでに待っている頃に。
ロット情報が板金注文を追跡する方法
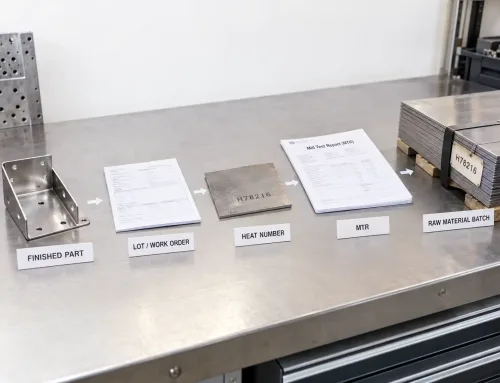
トレーサビリティは2つの方向に機能します。 逆方向では、完成したエンクロージャーパネルから、その作業指示書、切断計画、材料ロット、ヒートナンバー、そして受領時に保管されたMTRまで遡ります。順方向では、1つのロット番号が別の問いに答えます。そのロットが貢献したすべての部品、アセンブリ、出荷です。
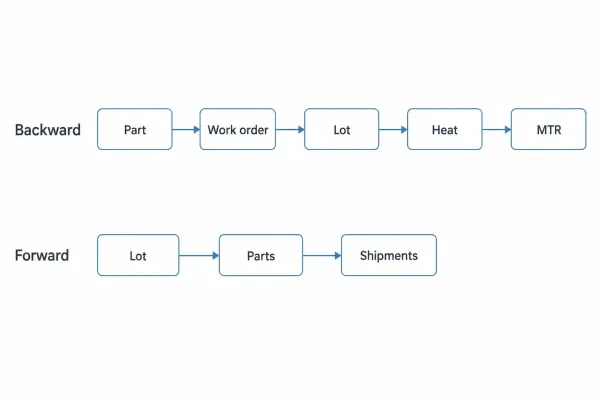
完成部品からMTRへの遡及トレース、およびロットから出荷への順方向トレース。
サンプル部品と初品もこの追跡のつながりに含まれます。サンプルが検査に合格した場合、寸法測定結果とともに材料ロットを報告書へ記載すべきです。その後、生産で不具合が発生した場合は、ロット記録を照合することで、同じ入荷バッチが関与していたのか、問題の発生が納入の境界と一致するのかを調べやすくなります。これがロット管理の実用的な価値です。調査と影響を受ける材料の特定を支援します。ただし、新しいロットとの境界があるだけで、品質問題が前のロットに限定されるとは限りません。共通の材料や工程に起因する問題は、複数のロットに影響する場合があります。
発注前にロット要件を指定する方法
トレーサビリティを定義するのに最も安価な場所はRFQ段階です。納品後になると紛争の火種になります。 RFQはrequest for quotation(見積依頼)の略で、サプライヤーが価格とリードタイムの根拠とする文書です。ロット管理を希望する購買担当者は、見積作業が始まる前に、以下の4点を書面で明確にしておく必要があります:
- トレーサビリティの深さ。 ロットをヒートナンバーおよびMTRに紐付ける必要があるのか、ロットレベルの記録のみで許容されるのかを明記してください。
- 書類の照合: ロットとMTRの相互参照表は、別々のメールではなく、出荷書類と一緒に送付するよう要求してください。
- サンプルの紐付け。 初品またはサンプルの検査報告書に、使用した材料ロットが記録されるよう依頼してください。
- 端材の取り扱い。 部分シートはラベルを付けたまま在庫に戻ることを確認し、ラベルのない端材を貴社の部品に使用できるかどうかも明記してください。
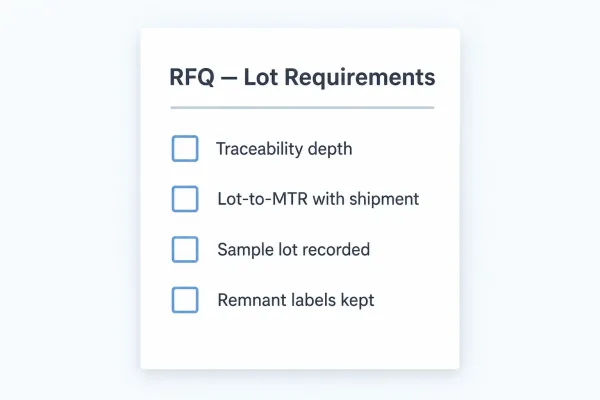
見積作業が始まる前にRFQに含めるべき4つのロット要件。
サプライヤーはあなたが要求する記録に合わせて計画し、価格を設定する。発注書段階での要求は日常的だが、インシデント後の同じ要求は変更注文になる。ロット要件を公差や表面仕上げと同じように扱え — RFQに記載されるべき見積入力として — そして出荷が遅れたときではなく、図面パッケージのレビュー時にファブリケーターのエンジニアリングチームに提起せよ。