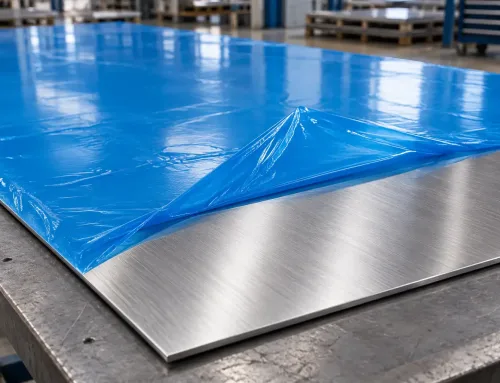
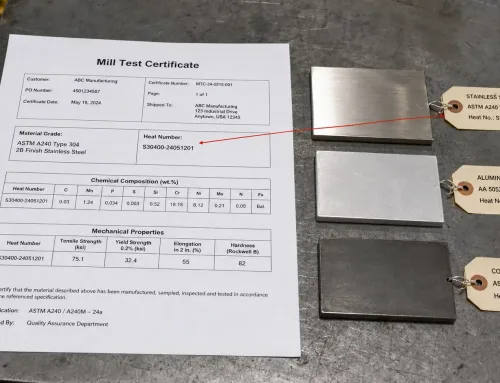
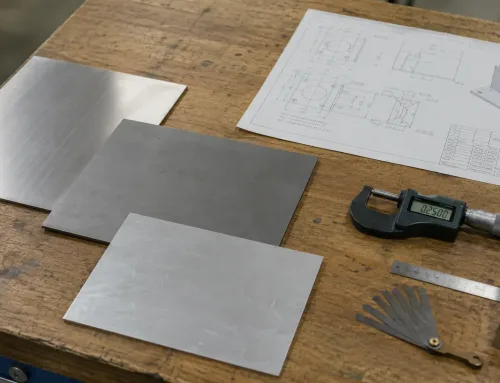
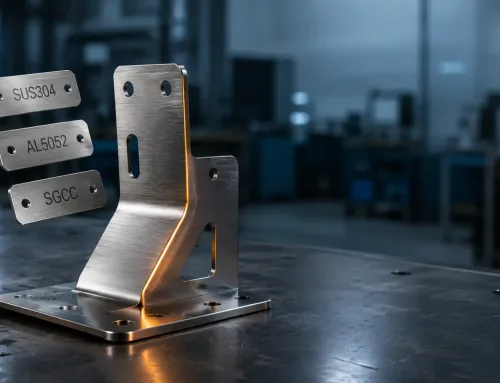
発注書の行には次のように記載されている: 304ステンレス鋼、1.5 mm、2B、酸洗・油塗布、PE保護フィルム。グレードと厚さは明確である。残りは装飾的な表現に見える—そしてその仮定が材料発注が失敗し始める場所である。
混乱の始まり:表面状態は表面仕上げではない
表面状態 とは、切断、成形、溶接前に納入される生板、厚板、コイルの状態である。ミルまたはサービスセンターが実際に出荷するもの:酸化スケールが除去または保持されているか、油が存在するか乾燥しているか、保護フィルムが適用されているか否か、そして表面がどのミル指定(2BやBAなど)を帯びているかを記述する。
表面仕上げ対照的に、通常は外観または機能層を指す 完成した 部品—製造後にブラシ加工、研磨、塗装、またはコーティングされたもの。これらの処理は実際のエンジニアリング課題であるが、材料発注の表面状態フィールドが求めているものではない。
このページはその線の原料側にとどまる。仕様が金属が加工業者にどのように到着するかについてであれば、それは表面状態に属する。組み立て後に部品がどのように見えるべきかについてであれば、そうではない。
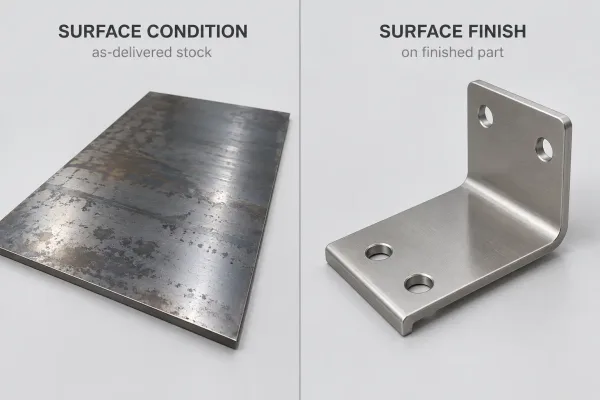
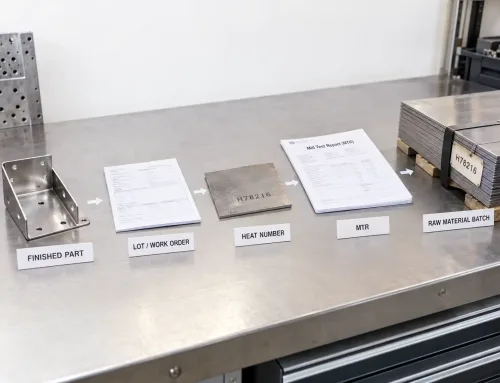
並列図:左、表面状態下で納入された生板;右、表面仕上げ下の加工部品。
表面状態が実際にカバーする範囲
見積書や図面では、表面状態は供給状態の仕様であり、美的スコアではない。実際にはいくつかの確認可能な属性を組み合わせる:
- ミル指定 — コード化された冷間圧延または熱間圧延状態(例えば2D、2B、BA、または一般的なミル仕上げ)。
- 清浄度と酸化状態 — スケールが酸洗いで除去されたかどうか、およびシートがどれだけ清浄か。
- 一時保護 — 錆と取り扱い損傷を制限するために使用される油膜、乾燥膜、またはプラスチック保護フィルム。
- 関連する注記 — どの面が化粧面か、溶接またはコーティング前に油を除去する必要があるか、および一致するパネルに1つのミルバッチが必要かどうか。
~などの業界規格 ASTM A480 および EN 10088 は一般的なステンレス指定を主に定義する 表面がどのように製造されたかによってであり、単一の保証された粗さ数値ではない。だからこそ、両方とも2Bと表示された2つのコイルがわずかに異なって見えることがあり、発注書には依然として明確な状態行が必要である。
見積書や発注書に記載される一般的な表面状態
以下のコードは、エンジニアとバイヤーがシートとコイルで最も頻繁に遭遇するものである。それらは開始表面を記述し、加工部品の最終的な外観ではない。
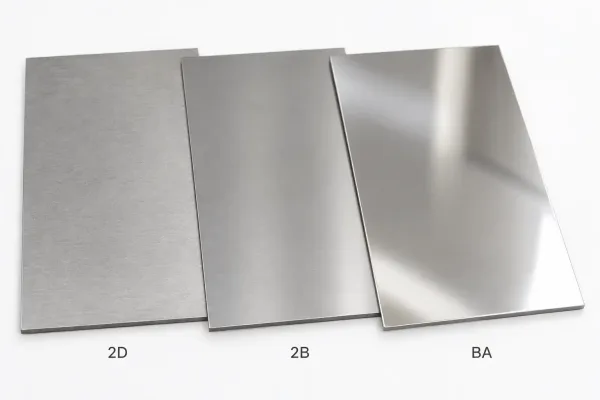
2D、2B、BAと表示された3つのステンレスシートサンプルで、鈍い、中程度の反射、明るいミル仕上げを示す。
ステンレスミル仕上げ:2D、2B、BA
| 状態 | 製造方法(簡単に) | 外観 | 一般的な用途 |
|---|---|---|---|
| 2D | 冷間圧延、焼鈍、酸洗い;最終光輝パスなし | 滑らか、鈍い、非反射 | 隠れた部品、深絞り、低グレア用途 |
| 2B | 2Dと同じ、その後研磨ロールで軽いスキンパス | 滑らか、中程度の反射灰色 | 最も一般的なシート作業;コーティング前の一般的なベース |
| BA(光輝焼鈍) | 冷間圧延、保護雰囲気で焼鈍(通常酸洗いなし) | 明るい、反射、滑らか | 目に見える内部、衛生設備、清潔で明るい開始が重要な場合 |
2B はステンレスシートで最も広く使用されるミル状態である。経済的で、酸洗い後に耐食性があり、後の成形に適している。鏡面ではなく、ミルバッチは大きな目に見えるパネル全体で常に色合いが一致するわけではない。
BA は酸酸洗いをスキップし、明るいスキンを保つ。後で研磨作業を節約できるが、取り扱いマークに敏感で、すべてのグレードや厚さで常に在庫があるわけではない。
炭素鋼の供給状態:ミル仕上げ、酸洗い、油塗布(HRPO)
炭素鋼では、表面状態はステンレスコードではなく言葉で書かれることが多い:
- ミル仕上げ — ミルを出たままの熱間圧延または冷間圧延表面。熱間圧延材はしばしば暗いミルスケール(高温で形成された鉄酸化物)を帯びている。
- 酸洗い — スケール、錆、表面不純物を除去するために酸洗浄され、より清浄で鈍い表面を残す。
- 油塗布 / HRPO (熱間圧延、酸洗いおよび油塗布)— 保管および輸送中のフラッシュ錆を遅らせるために薄い油膜でコーティングされた酸洗い鋼板。HRPOは、重いスケールなしで塗装、溶接、または成形する必要があるシートの一般的な供給状態です。
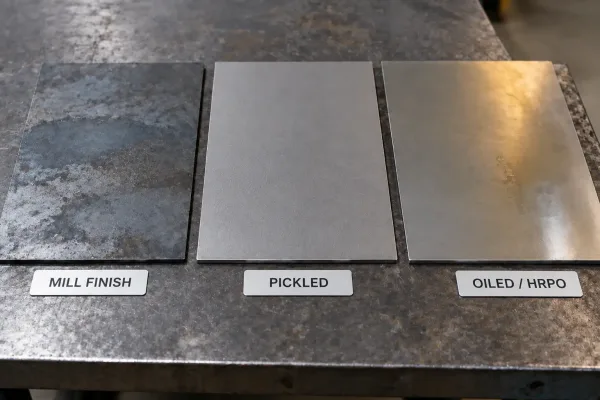
ミルフィニッシュ、酸洗い、および油塗布(HRPO)とラベル付けされた炭素鋼サンプル。スケール、清浄なマット面、および油で保護された表面を示しています。
酸洗いは溶接およびコーティングのための清浄度を向上させます。油はその清浄な表面を加工まで保護します—したがって、この2つの工程は通常、競合する選択肢ではなく、一緒に指定されます。
一時的保護:油膜および保護フィルム
油膜とプラスチックフィルムは一時的な保護であり、永久仕上げではありません。
- 油膜 清浄な鋼板のフラッシュ錆を低減しますが、溶接、塗装、または一部のレーザー切断セットアップの前に考慮する必要があります。脱脂は、計画されていない場合、コストと時間が増加する可能性があります。
- 保護フィルム (通常PE)は、取扱い、切断、および輸送中の傷を低減するために適用されます。レーザー切断の場合、フィルムは レーザーグレード 製品である必要があります。通常の包装フィルムは溶けてシートに接着する可能性があります。
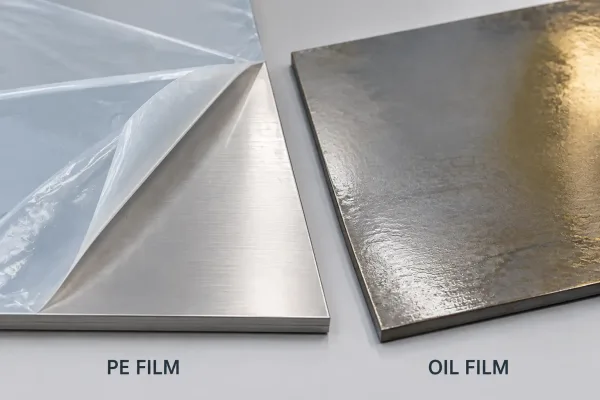
原材料の一時的保護:ステンレス鋼にはPEフィルム、清浄な炭素鋼には薄い油膜。
保護フィルムは、入荷時の材料の取扱い方法を変えるため、表面状態の隣に記載されることがよくあります。それは依然として包装および取扱い管理であり、顧客が部品の寿命のために購入するコーティングではありません。
表面状態が製造現場で変わる点
表面状態は単なる書類上の項目ではありません。それはプロセスリスク、コスト、およびリードタイムを変えます。
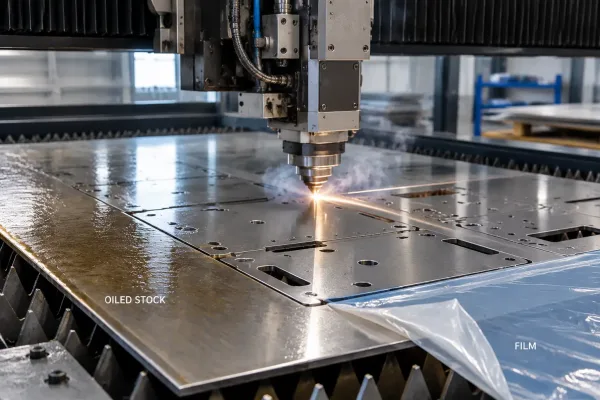
生シートのレーザー切断:油残留物およびフィルムの取扱いは、切断品質および溶接前の清浄度に影響します。
切断。 油塗布シートはより多くの煙を発生し、カーフ付近に残留物を残す可能性があります。乾燥した酸洗いシートは、保管が不適切な場合フラッシュ錆が発生する可能性があります。レーザー安全でないフィルムは、切断部に溶け込む可能性があります。
溶接。 油、フィルム残留物、および汚染は溶接品質を弱め、事前清浄時間を増加させます。熱影響部のミル表面テクスチャは溶接後に元に戻すことができないため、外観上の期待は選択した状態と一致させる必要があります。
コーティング前処理。 清浄なミル表面は塗料または粉体の良好な下地になりますが、油、スケール、またはフィルム残留物は密着不良を引き起こす可能性があります。発注書には、誰が油を除去し、どの清浄度レベルにするかを記載する必要があります。
保管および取扱い。 未処理の乾燥鋼は湿気の多い保管環境でより速く錆びます。油塗布またはフィルム貼付された在庫は、異なる梱包と検査が必要です。パネルが並んで見える場所に設置される場合、すべてのシートが「2B」であっても、異なるミルバッチは目に見える色調差を示すことがあります。“
指定されていない状態は、後になって脱脂費用、錆に関する紛争、手直し、または外観不良として現れることが多く、当初の見積書の項目としては現れません。
発注前に表面状態を指定する方法
表面状態は他の材料仕様と同様に扱ってください:2人が同じものを検査できるように記載してください。
実用的な状態記載行には通常以下が含まれます:
- 鋼種および厚さ (例えば304ステンレス、1.5 mm)。
- ミル状態または供給状態 (2B、BA、酸洗い、HRPO、ミルフィニッシュ—サプライヤーまたは規格の用語を使用)。
- 油および清浄度 (保管用油塗布、乾燥、またはサプライヤーでの脱脂後の油なし)。
- 保護フィルム (なし、標準PE、または指定面へのレーザーグレードPE)。
- 外観面、片面のみが見える場合。
- バッチマッチング、複数のシートの外観を一致させる必要がある場合。
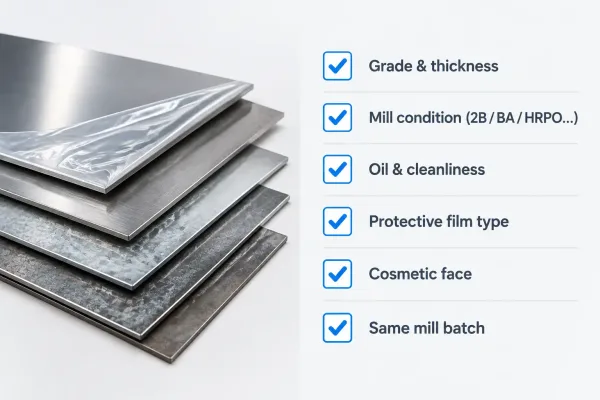
発注前に確定すべき仕様項目:鋼種、厚さ、状態、油/清浄度、フィルム、外観面。
記載例(参考):
材料:304 SS、1.5 mm | 表面状態:2B | A面にPEレーザーグレードフィルム | 出荷前にサプライヤーで脱脂 | 目に見えるパネルは同一ミルバッチ
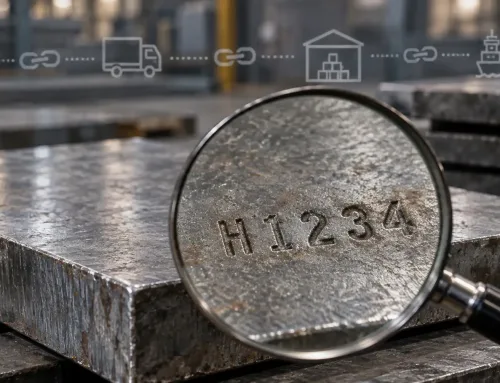
入荷時には、切断前に状態ラベル、フィルムの完全性、油の有無、およびフラッシュ錆を確認してください。図面に「ミルフィニッシュ」とだけ記載されている場合は、 あなたの 材料にとってそれが何を意味するか確認してください—ステンレスのミルフィニッシュは自動的に2Bではなく、熱間圧延炭素鋼のミルフィニッシュには依然としてスケールが付着しています。
状態記載行が不完全な場合は、RFQ時に明確化のために差し戻してください。その1回のレビュー工程は、最初の切断後の手直しよりも安価です。
よくある質問
発注書を発行する前に: 鋼種、板厚、ミル状態、油分/清浄度、フィルムを一箇所で確認し、不明な用語があれば加工業者に材料注記の確認を依頼してください。明確な表面状態の表現は、受入時のスケジュール、コスト、外観を守る最も低コストな方法の一つです。