油付き在庫の指定は、些細な表面の好みのように思えます——しかしレーザーが材料に当たり、切断チャンバーが煙で満たされたり、ドライシートが湿度の高い倉庫で一週間保管された後にフラッシュ錆びが発生して施設に届き、機械に載せる前にバッチ全体を再加工しなければならなくなると、そうはいきません。
油付きと乾燥状態の板金の選択は、どちらの表面が「優れているか」ということではありません。その表面状態が板金加工のワークフロー全体にどう適合するかという問題です。レーザー切断工程と相互作用し、溶接やコーティングなどの後工程に影響を与え、部品が次の生産段階に清浄で、錆がなく、仕様内の状態で届くかどうかを決定します。
表面状態に関する誤解
多くのエンジニアやバイヤーは、表面状態を外観の詳細として扱います。レーザー切断において、表面状態は工程変数です。
熱間圧延酸洗い・油付き(HRP&O)鋼は、ミルスケールを除去するために酸洗いされ、その後、薄い防錆油(通常 0.5–1.5 g/m²)でコーティングされています。この油は切断用の潤滑剤ではなく、保管および輸送中の酸化に対するバリアです。このような材料グレードは金属材料ライブラリに掲載されています。
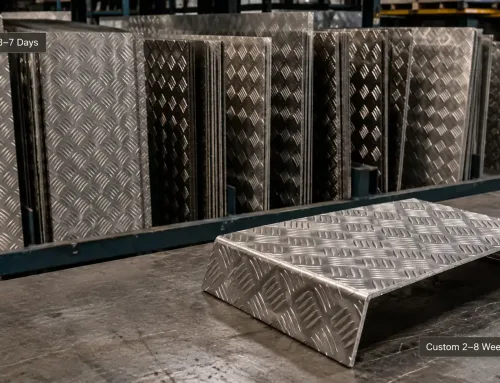
乾燥板金(ドライ冷間圧延またはドライ熱間圧延とも呼ばれる)には油膜がありません。清浄な素地の表面のまま工場を出荷されます。一部の工場では非常に薄いドライフィルム防錆剤や保護フィルムを適用しますが、表面は基本的に無油です。
誤解は、油層が薄すぎて問題にならないということです。実際には、0.5 g/m²の油でも、レーザーが材料表面とどのように相互作用するか、部品にどの程度の後処理が必要か、使用前に材料をどの程度注意して保管する必要があるかが変わります。
油がレーザー切断プロセスに与える影響
煙とヒュームの発生
ファイバーレーザー切断ビームが油付き鋼に当たると、油は瞬時に気化します。これにより、切断エンクロージャ内に目に見える煙と微細粒子が発生します。この効果は以下の場合により顕著になります:
- 薄い油膜(1 g/m²未満)は急速に気化し、一時的なフレアを発生させる
- 高出力のレーザー出力設定は熱入力を増加させる
- 密閉された切断チャンバーでは、ヒューム排気能力が限られている
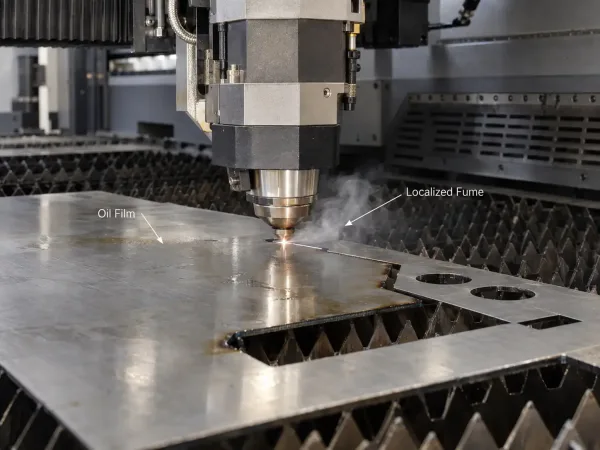
ファイバーレーザーで切断されている油付き鋼。表面の油が気化する際に発生する局所的な煙が示されています。
最新のファイバーレーザーカッターのほとんどは、このレベルの煙に対応した排気システムを備えています。ただし、油を塗布した材料で機械を高デューティサイクルで稼働させる場合、排気フィルターの目詰まりが早くなり、より頻繁なメンテナンスが必要になります。これは材料の見積書にはほとんど現れないコスト要因ですが、設備の稼働率と消耗品の費用に表れます。
切断面の品質と酸化
油膜は切断面の品質に測定可能な影響を及ぼします。切断中、油膜からわずかな炭素が切断溝へ供給されます。軟鋼では通常、次のような現象が生じます。
- 乾燥した材料と比較して切断端がわずかに暗くなります。これは、油の燃焼という発熱反応の際に形成される薄い酸化層によるものです
- 切断面の表面粗さがわずかに高くなります(Ra)。ただし、多くの用途では通常、許容範囲内です
- 端部の熱影響域(HAZ)がより顕著になります。通常、乾燥した材料の切断と比較して0.1–0.3 mm広くなります
溶接、コーティング、または精密アセンブリで使用される部品の場合、これらの違いは重要です。切断端の外観が二次的なものである一般的な加工では、影響はごくわずかです。
切断速度とガス消費量
ほとんどの場合、油塗布素材は切断速度やアシストガス圧力の大幅な変更を必要としません。油層は薄すぎて熱障壁として機能しません。ただし、一部のオペレーターは以下を報告しています:
- 酸素アシスト切断:油の燃焼により酸素の発熱寄与がわずかに低下する可能性があり、安定した切断端品質を得るために2–5%のガス流量の増加が必要になることがあります
- 窒素アシスト切断:窒素は不活性であり、油は独立して燃え尽きるため、影響は最小限です
- 非常に薄いシート(1 mm未満):油の気化により切断経路に微小な変動が生じ、公差の厳しい部品ではわずかなエッジの波打ちとして現れることがあります
油付き在庫の隠れたコスト
脱脂要件
油付き材料から切断された部品は、溶接、粉体塗装、塗装、または組立の前に脱脂が必要になることがほとんどです。コストは方法によって異なります:
| 方法 | 部品あたりの一般的なコスト | 最適用途 |
|---|---|---|
| 溶剤拭き(手作業) | 0.50–1.50 | 小ロット、単純形状 |
| アルカリ洗浄(自動) | 0.20–0.80 | 中~大ロット |
| 蒸気脱脂 | 1.00–2.50 | 高純度要件 |
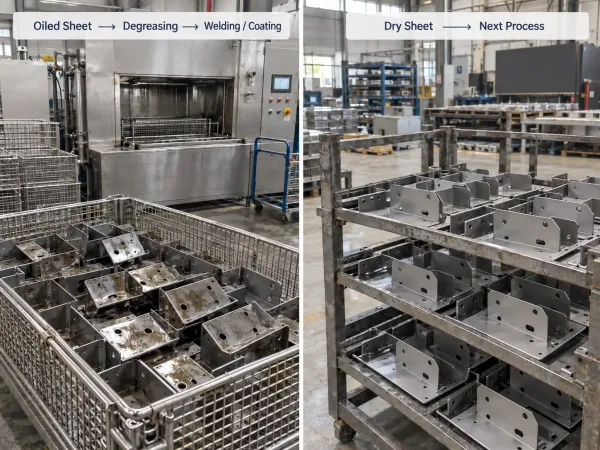
油付きおよび乾燥状態のレーザー切断板金部品に必要な後工程準備の比較。
500レーザー切断ブラケットのバッチでは、脱脂により総コストに100–500が加算されます。これは材料見積もりの明細項目ではありませんが、調達チームが油付きと乾燥状態の材料価格を比較する際に考慮すべき実際の製造コストです。
保管と取り扱い
油塗布素材には保管期限があります。油膜は時間とともに劣化します。特に以下の環境で:
- 高湿度環境(60% RH超):油は水分を吸収し、3–6か月以内に保護機能を失います
- 温度サイクル:加熱と冷却の繰り返しにより油膜が破壊され、腐食に脆弱な素地が露出します
- 中紙なしの積み重ね保管:直接接触したシートでは油の移り方が不均一になり、表面状態にばらつきが生じます
生産スケジュール上、板材を30日を超えて保管する必要がある場合、油を塗布した板材は定期的な検査が必要で、再注油や置き直しが必要になることがあります。
ドライ在庫のリスク
初期さびと表面汚染
乾燥鋼はミルを出た瞬間から腐食に脆弱です。適切な材料保管時の湿度管理(50% RH未満かつ安定した温度)を行えば、乾燥材は数週間錆のない状態を維持できます。実際には、多くの加工工場では理想的な保管条件を維持していません。
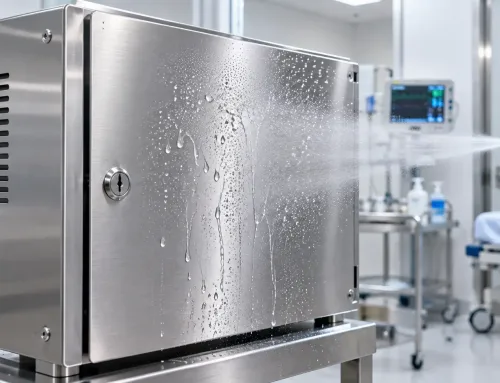
フラッシュ錆(薄く均一な表面酸化層)は、湿潤条件下では乾燥材に24–72時間以内に発生することがあります。フラッシュ錆はレーザーカット品質に大きな影響を与えません(レーザーが焼き切るため)が、後工程で問題を引き起こします:
- 溶接ブローホール:接合部の錆が溶融池に酸素をもたらします
- コーティング密着不良:粉体塗装や塗料は酸化した表面に良好に密着しません
- 検査不合格:錆が表面的なものであっても、目に見える錆のある部品は受入品質検査で不合格となる場合があります
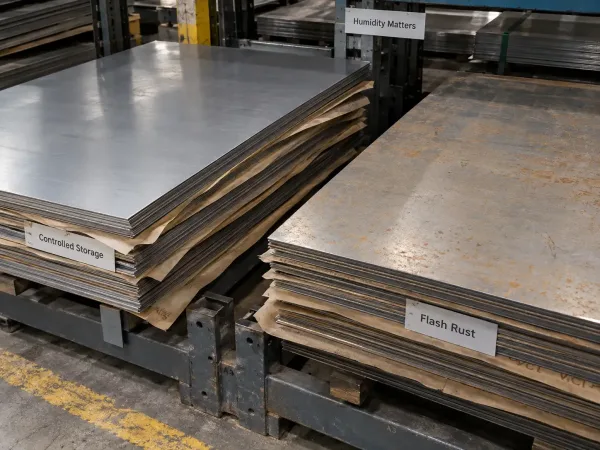
管理された保管と初期段階のフラッシュ錆の違いを示す乾燥鋼板。
乾燥在庫のための保管ベストプラクティス
乾燥在庫を指定する場合は、保管計画を立ててください:
- 屋内保管(湿度50% RH未満)
- 保管期間が7日を超える場合は、板材の間にVCI(気化性防錆剤)紙を挟む
- FIFOローテーションにより、古い在庫がラックの奥に残ることを防ぐ
- レーザーへの装載前に目視検査を行う—目に見える錆があれば、シートは洗浄または不使用とする必要があります
下流工程への影響
溶接適合性
- MIG/TIG溶接:油はアークで燃え、ブローホール、スパッタ、ビード外観のばらつきを生じます。薄い油膜でも、目視検査では合格するがX線検査や浸透探傷試験で不合格となるブローホールを引き起こすことがあります。
- レーザー溶接:切断よりも表面汚染に敏感です。溶接部の油分残留はマイクロポロシティを生じさせ、接合部を弱めます。
- スポット溶接:油は接触抵抗のばらつきを増大させ、ナゲット形成の不均一を招きます。
実務上のルール:レーザーカット後に溶接を行う部品については、乾燥材を指定するか、溶接前の脱脂費用を予算に計上してください。油汚れによる溶接手直しのコストは、脱脂コストをほぼ常に上回ります。
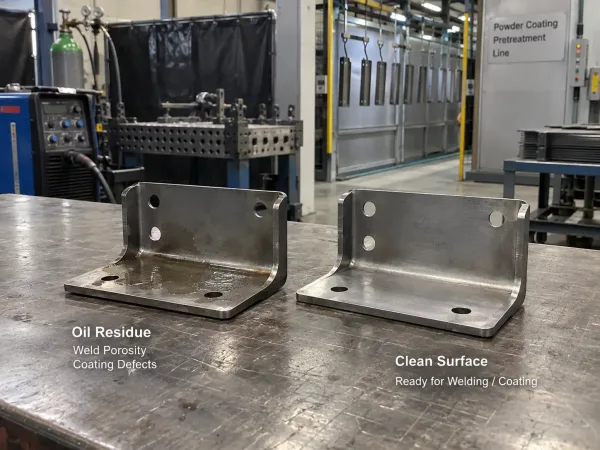 板金部品の溶接または粉体塗装前に油を除去しなければならない理由を示す比較。
塗装および塗料の密着性
粉体塗装と液体塗料は、適切な密着性のために清潔で油分のない表面が必要です。油分残留の上に塗装を施すと、以下が発生します:
- 塗膜のフィッシュアイ欠陥
- 機械的応力または熱サイクルによる粉体塗装の剥離
- Adhesion failure塩水噴霧試験(ASTM B117)における密着不良
多くの塗装業者は処理前に部品を脱脂しますが、これによりワークフローに時間とコストが追加されます。乾燥材を指定すれば、この工程を完全に排除できます。
RFQで表面状態を指定する方法
表面状態の要求における曖昧さは、RFQ(見積依頼)の照会や生産遅延の最も一般的な原因の一つです。 板金加工の完全なRFQガイドでは、これらのギャップを埋める項目を網羅しています。これを回避するには:
図面上で、以下を指定します:
- 表面状態を含む材料指定:例:「ASTM A1008 HRP&O」または「ASTM A1008 Dry」
- 防錆剤付きの乾燥材が許容可能な場合:「VCI紙巻きの乾燥材」
- 油付き材が許容可能だが、溶接前に脱脂が必要な場合:「[標準または仕様]に従い、溶接前に脱脂すること」と記載
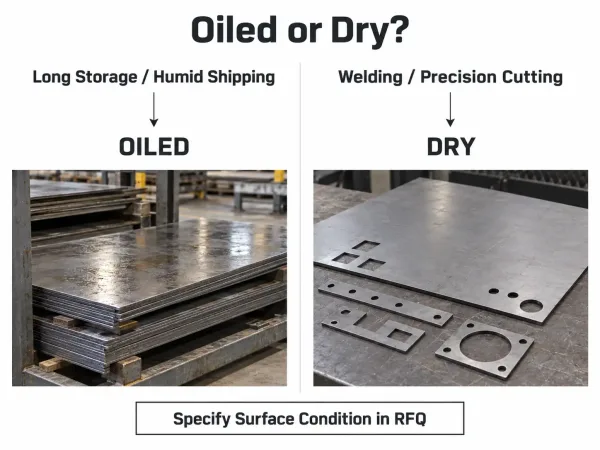
保管条件と後工程に基づいて油付きまたは乾燥の板金を選択するためのシンプルなエンジニアリングガイド。
RFQ(見積依頼)で、サプライヤーに以下を確認してください:
- 見積価格はどの表面状態を前提としていますか?
- 脱脂は見積価格に含まれていますか、それとも別項目ですか?
- 納入から切断までの間、材料はどのように保管されますか?
- 切断までの最大保管期間はどのくらいですか?
- サプライヤーは指定された表面状態の在庫を保有していますか、それともリードタイムの長いミルオーダー品ですか?
プロジェクトに適した選択
油付きを選ぶべき場合
- 長距離輸送または長時間の輸送:油付き材は海上輸送や数週間の陸上輸送中の腐食に耐えます
- 多湿な保管環境:施設内で50% RHを下回る状態を維持できない場合、油付き材の方が安全です
- 切断直後にコーティングを行う部品:切断からコーティングまでの時間が24時間未満の場合、脱脂はコーティング前処理工程に自然に組み込まれる単一工程となります
ドライを選ぶべき場合
- レーザー切断後に溶接が必要な部品:脱脂工程が不要となり、溶接欠陥のリスクが低減されます
- 管理された屋内保管:施設内で湿度と温度が安定して維持されている場合、ドライ材はオイルなしで清潔な状態を保てます
- ヒュームに敏感な環境:高デューティサイクルの切断作業や、ヒューム排気設備が限られた施設では、オイルフリー材が有効です
- エッジ品質の要求が厳しい精密部品:ドライ材はよりクリーンで均一な切断端を実現します
重要なポイント
オイル加工材とドライ材の選択は表面の好みではなく、製造チェーン全体に影響する工程およびコストの意思決定です。保管条件、切断性能、切断後の洗浄、溶接およびコーティングとの下流工程での適合性といった一連の工程全体を検討してください。
一般的な製作プロジェクトの多くでは、どちらの表面状態でもわずかな調整で対応できます。精密部品、溶接アセンブリ、またはコーティング済み部品では、選択がより重要になるため、RFQおよび製作図面パッケージで明示的に指定する必要があります。
よくある質問
次回のレーザーカット部品の注文で、適切な表面状態を指定する際にお困りですか?当社のエンジニアリングチームが図面を確認し、最もコスト効率の高い材料および表面仕様をご提案いたします。[DFMレビューを依頼する →]