表面要件が失敗する場合
契約製造業者がステンレス鋼製筐体の図面を受け取ります。表題欄にはこう記載されています “「表面要件は会社標準による。」” RFQが発行されます。サプライヤーはデフォルトの仕上げ — 軽いバリ取りを施した標準的なミル表面 — に基づいて見積もります。部品が到着します。購買担当者はそれらを拒否します。目に見えるパネル面にかすかなレーザー切断線があり、粉体塗装に軽微なオレンジピールがあるからです。サプライヤーは反論します: 図面は外観グレードを指定しておらず、コーティング後の粗さ限界も明記しておらず、最終製品でどの表面が目に見えるかも定義していなかったと。.
この種の紛争はよくあることで、ほとんど常に同じ根本原因に遡ります:図面が “「表面要件」を単一の項目として扱っていたのです。実際には多面的な仕様であるにもかかわらず。. 表面要件が何をカバーするかを理解し、それを明確に記述する方法を身につけることで、このような仮定、手直し、コスト超過のサイクルを防ぐことができます。.
「表面要件」が実際にカバーする範囲
エンジニアリング図面における表面要件は、表面粗さの同義語ではありません。それは、部品の表面がどのように見え、触れ、機能すべきかに関する期待の完全なセットです。.
板金加工では、表面要件は通常3つの異なる次元に及びます: 粗さ、表面処理、外観グレード。. 各次元は異なる問いに答えるものであり、そのうちのどれか一つでも省略すると、誤解の余地が生じます。.
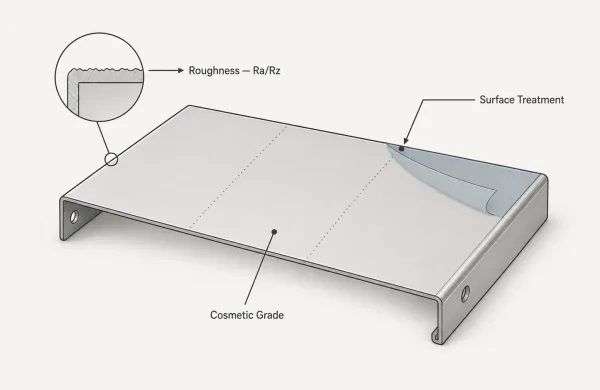
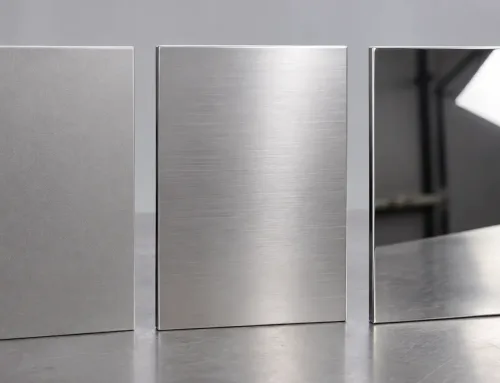
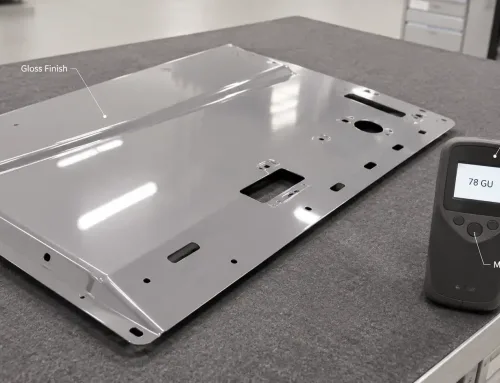
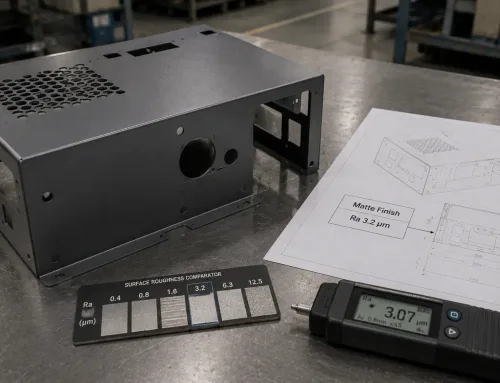
この図は、板金部品における表面要件の3つの主要な次元 — 母材の粗さ、適用される表面処理コーティング、および異なる面部領域の外観ゾーングレーディング — を可視化したものです。.
粗さ — Ra、Rz、Rqパラメータ
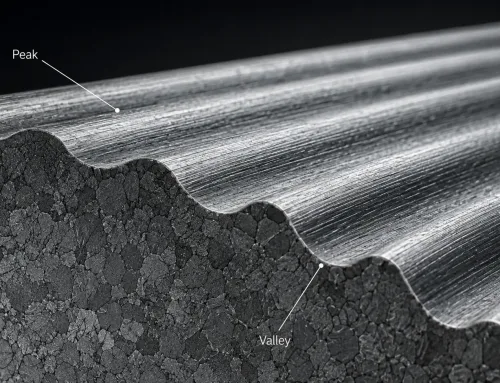
粗さは表面の微細なテクスチャ — 製造プロセスによって残された山と谷 — を表します。.
最も一般的なパラメータは ラ (算術平均粗さ)で、定義された評価長さにわたる平均線からの絶対偏差の算術平均を測定します。安定しており、測定が容易で、サプライチェーン全体で広く理解されているため、ほとんどのエンジニアリング図面でデフォルトの指示として使用されています。.
ルズ (最大高さ平均)は、サンプリング長さにわたる山から谷への極値を捉えます。Raでは平均化されてしまう孤立した欠陥 — 深い傷、材料の撕裂、工具のガウジ — に対してより敏感です。.
シール面や摺動界面を持つ板金部品では、, Raに加えてRzを指定することで、表面挙動のより完全な全体像が得られます。.
ルク (二乗平均平方根粗さ)は、平均化する前に値を二乗するため、Raよりも大きな偏差をより重く評価します。板金図面ではあまり見かけませんが、コーティング密着性や流体シーリングのために表面がピーク高さを制御する必要がある場合に有用です。.
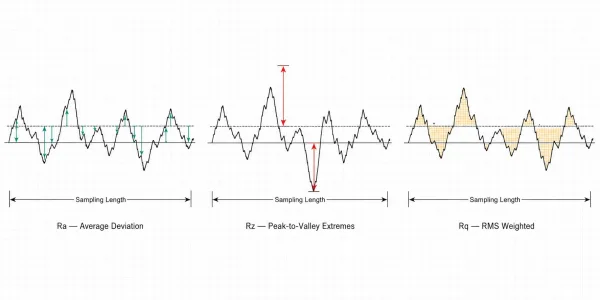
この図は、3つの粗さパラメータRa、Rz、Rqが同じ表面プロファイルの異なる側面 — それぞれ平均偏差、山から谷への極値、二乗平均平方根の重み付け — をどのように測定するかを比較したものです。.
重要な点:粗さは測定可能で定量化可能な次元です。. それは次の問いに答えます “「この表面はどの程度平滑か?」”
表面処理 — コーティング、めっき、化成処理層
表面処理とは、母材に適用されるコーティングまたは化学的化成処理を指します。.
板金加工では、一般的な処理として以下が挙げられます 粉体塗装, アルマイト処理 (アルミニウム用)、, 電気めっき, 亜鉛めっき, 、そして 不動態化処理 (ステンレス鋼用)。各処理は層を追加するか、材料を除去するかして、最終的な表面状態を変化させます。.
表面処理仕様には以下を特定する必要があります プロセスタイプ、コーティング厚さ範囲、および適用規格。.
例えば、 完全な粉体塗装指示 は次のように記載します:「“ASTM D3359に準拠した粉体塗装、厚さ60~80 µm。.”
“「パウダーコートブラック」” ではありません — 膜厚、密着基準、色合わせが未定義のままになります。
表面処理が答える問い “「母材の上に何があるか?」”
外観グレード — 可視表面と非可視領域
外観グレードは、部品の領域ごとの外観基準を定義します。
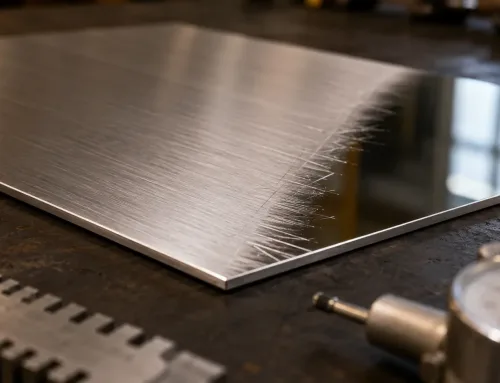
ほとんどの板金アセンブリには複数の表面が混在しています。エンドユーザーに見える面(フロントパネル、外装面)もあれば、筐体内部や壁面に隠れる面もあります。 すべての表面を同じ外観基準で仕上げるのはコストがかかり、通常は不要です。
実用的なアプローチは、部品を ゾーン に分割することです — 例えば:
- ゾーンA: 可視外装、傷なし、均一な色
- ゾーンB: 可視だが重要度は低く、軽微なマークは許容
- ゾーンC: 非可視、機能面のみ
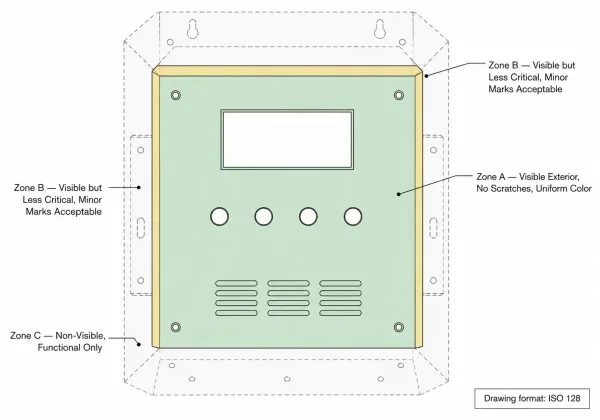
この図は、外観ゾーングレードを実際の板金パネルにマッピングしたもので、ゾーンA(可視外装)、ゾーンB(重要度の低い可視領域)、ゾーンC(非可視の機能面)が部品上でどのように空間的に分布しているかを示しています。
このゾーニング手法により、製造者は実際に重要な箇所に仕上げ工数を配分できます。
外観グレードが答える問い “「この表面はどの程度の見た目が必要か?」”
板金で重要な粗さパラメータ
すべての粗さパラメータが板金加工に等しく関連するわけではありません。
最も重要な2つの 表面仕上げパラメータ — そして板金図面に最も頻繁に記載されるもの — はRaとRzです。
Ra — デフォルト値、そしてそれが十分な場合
Raは汎用表面に適しています:
- 構造用ブラケット
- 内部取付面
- 非外観パネル
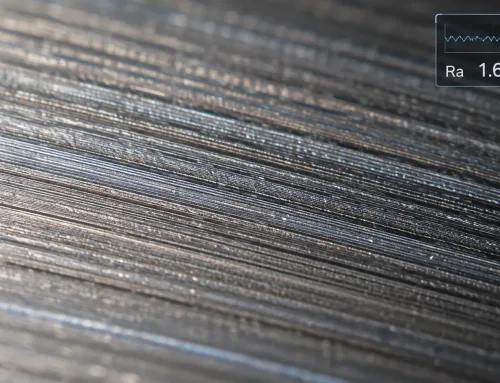
冷間圧延鋼(CRS)からレーザー切断と曲げ加工で製造される一般的な板金部品では、切断エッジの Raは1.6~6.3 µmの範囲になります。これはレーザー出力、送り速度、材料厚さによって異なります。
切断部間の平坦面は、板材の元の圧延仕上げを保持し、標準的な冷間圧延鋼板では通常 Ra 0.8~3.2 µmです。
部品にパウダーコートや塗装仕上げを施す場合、塗装前のRaは塗装後の外観よりも重要度が低いことが多いです。
多くの場合、板金図面にRaを指定する必要があるのは、 ガスケット、シール、または嵌合部品 と接触する表面のみです — すべての面ではありません。
Rz — 平均値よりも山と谷が重要な場合
Rzは、孤立した山や谷が機能上の問題を引き起こす板金表面で重要になります。
一般的な例は筐体のシール面です。単一の深い傷やレーザードロスの付着物はRa値に大きく影響しないかもしれませんが、ガスケットシールを損なう可能性があります。 Rzはこれらの極端な値を捉えます。
レーザー切断エッジでは、RzはRaよりも情報量が多いことがよくあります。切断エッジ表面には周期的な特徴 — ストリエーション、ドロス付着点 — があり、Raではこれらが平均化されてしまうからです。
エッジ品質が重要な場合、例えばゴムガスケットと嵌合する部品や狭い溝に挿入する部品では、 Raと併せて最大Rz値を指定することで、製造者に明確な目標を提供できます。
表面処理と表面粗さ — 2つの異なる仕様
エンジニアリング図面で最も根強い混乱の原因の一つは、表面処理と表面粗さの混同です。
これらは同じものではなく、同じものであるかのように指定すべきではありません。
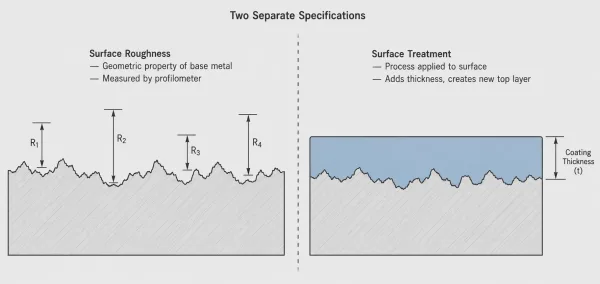
この断面比較は、表面粗さが裸の金属の固有の幾何学的特性であること(左)と、表面処理が厚みを付加する適用コーティング層であること(右)を示し、これらが2つの別個の仕様であることを強調しています。
表面粗さ は母材表面の幾何学的特性です。プロフィロメータまたは光学機器で測定され、金属自体のテクスチャを記述します。粗さはコーティングが施される前に存在します。
表面処理 表面に適用されるプロセス — 粉体塗装、アルマイト処理、めっき、不動態化、または化成処理。これは層を追加し(または既存の表面を改質し)、独自のテクスチャ特性を持つ新しい最表面を形成する。
問題は、図面が「表面粗さ1.6 µm」と指示しながら、以下を明記していない場合に生じる: そのRa値がコーティング前の素地金属に適用されるのか、コーティング後の最終表面に適用されるのか。
例えば粉体塗装は、粉体の種類と塗装方法に応じて、通常1.6~6.3 µmの最終表面Raを生成する。
図面がコーティング表面で1.6 µm Raを意図している場合、メーカーはそれに応じて粉体とプロセスを選定する必要がある。
6 µmがコーティング前の母材に適用される場合、メーカーは前処理の研削または研磨によってそれを達成しなければならない — これは異なる工程であり、コストへの影響も異なる。
明確な表面要件は、この2つの次元を明示的に分離する: 母材の粗さを1つの指示として、表面処理を独自の膜厚、密着性、外観基準を持つ別の仕様として。
板金プロセスが表面状態に与える影響
板金加工は、切断、成形、接合の一連の工程を含む。各ステップが部品の表面に独自の痕跡を残す。
これらのプロセス痕跡を理解することで、設計者は不要なコストなしに達成可能な表面要件を作成できる。
レーザー切断エッジ — HAZ、ドロス、エッジ粗さ
レーザー切断は、切断方向に沿って走る細かい平行線 — 特徴的なストリエーションパターンを持つエッジを生成する。
これらのエッジの粗さは以下に依存する:
- レーザー種類(ファイバー vs. CO₂)
- 切断速度
- ガス圧力
- 材料板厚
板厚6 mmまでの軟鋼では、ファイバーレーザーは通常、切断エッジを Ra 3.2~6.3 µmの範囲で生成する。
レーザー切断エッジには、さらに2つの表面問題が現れることがある:
- 熱影響部(HAZ) — レーザーの熱が金属の微細構造を変化させた狭い帯域
- ドロス — 切断部の下端に付着した再凝固した溶融金属
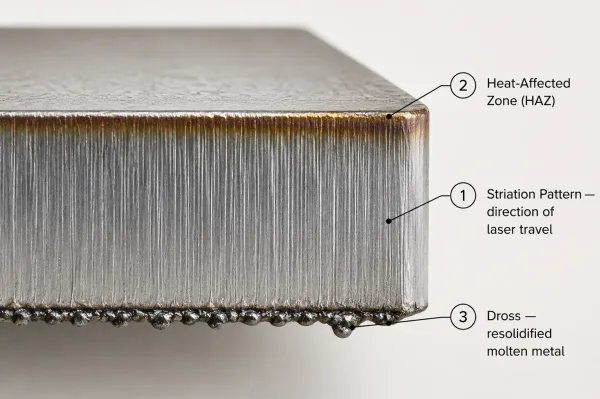
このレーザー切断エッジの拡大断面は、3つの特徴的な表面性状 — ストリエーションライン、切断面近くの熱影響部、下端のドロス堆積 — を強調している。
ドロスは通常、以下によって除去される: レーザー切断エッジのバリ取りしかし、ドロス除去が別工程であることを認識せずに、図面が厳しいエッジ粗さを指定した場合、メーカーはそれを見積もりに含めない可能性がある。
曲げ加工 — 外面の伸張と工具痕
板金をプレスブレーキで曲げると、曲げ部の外面が伸張する。
目に見える圧延方向を持つ材料では、この伸張により曲げ線で表面外観がわずかに変化することがある — 特に研磨または鏡面仕上げ表面では顕著である。曲げダイとパンチもまた、曲げ部付近の部品表面に微妙な接触痕を残す。
ほとんどの産業用板金部品では、これらの曲げに関連する表面変化は外観上のものであり、許容される。
高視認性の消費者製品や医療機器ハウジングでは、設計者は以下を指定する必要があるかもしれない: 曲げ部に目に見える工具痕があってはならない — これは保護フィルム、研磨済み工具、または曲げ後の仕上げを必要とするため、製造コストが増加する。
溶接 — 熱影響部と変色
溶接は局所的な熱を導入し、周囲の母材を変色させる。
ステンレス鋼では、この変色は特に顕著である — 熱影響部は最高到達温度と大気暴露に応じて青、金色、または灰色に変わる。
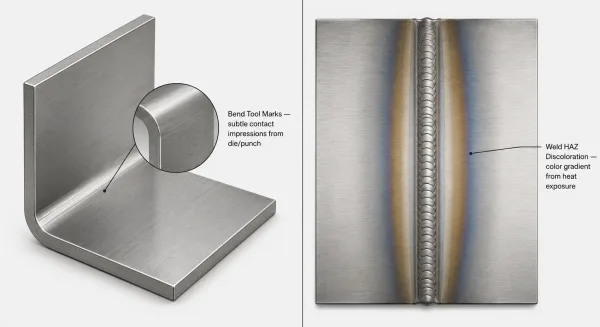
この並列図は、板金加工における2つの一般的な表面品質問題を比較している:曲げ表面に残された微かなプレスブレーキ工具痕(左)と、ステンレス鋼の溶接継手周辺の熱誘起色勾配変色(右)。
標準的な溶接後洗浄 — 酸洗、 ステンレス鋼の不動態化、または機械的研削 — この変色を除去するが、コストとリードタイムが増加する。
図面が溶接変色に対処せずに溶接アセンブリの外観表面要件を指定した場合、メーカーは溶接部を洗浄するか溶接ままにするかを独自に判断しなければならない。
予想される溶接後表面状態を指定すること — 例えば、 “「溶接部は平滑に研削し、不動態化すること」” — この曖昧さを排除する。
明確な表面要件指示の記述方法
板金図面における表面要件の指示には、3つの情報が必要である: どの表面か、どの仕様か、どの状態か。
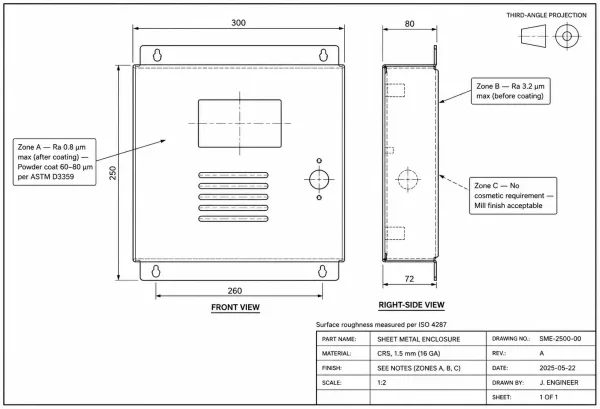
このサンプルエンジニアリング図面は、板金エンクロージャに表面要件を正しく注記する方法を示しており、各表面に対して粗さ値、コーティング仕様、外観ゾーンの割り当てを個別に指示している。
指定すべき事項:どの表面、どのパラメータ、どの状態
どの表面か。 要件が適用される特定の面またはゾーンを特定します。参照記号、引き出し線、またはゾーンマップを使用してください。
部品のすべての表面に単一の要件を適用する包括的な指示は避けてください — これは重要でない表面に過剰な仕様を課し、コストを押し上げます。
どのパラメータか。 粗さパラメータ(Ra、Rz、またはその両方)、値、および単位を明記してください。
部品に表面処理が必要な場合は、処理タイプ、膜厚範囲、および適用規格を別の指示として指定してください。
どの状態か。 粗さ測定が素地金属(コーティング前)に適用されるのか、最終表面(コーティング後)に適用されるのかを明確にしてください。
外観要件のある部品については、 板金検査計画 合否判定が指定照明下での目視検査によるものか、粗さ計による計測測定によるものかを定義してください。
RFQ遅延の原因となるよくある間違い
- すべての表面に包括的なRaを指定。 板金筐体のすべての面にRa 1.6 µmを指定すると、メーカーは決して日の目を見ない表面にも研削や研磨を見積もらざるを得なくなります。要件をゾーン分けしてください。
- 表面処理の文脈なしの粗さ。 80 µmの粉体塗装が施される部品にRa 0.8 µmを指示するのは矛盾しています — コーティングが表面テクスチャを変化させます。測定がどの段階に適用されるかを指定してください。
- “規格が添付されていない「specに準拠した表面仕上げ」。 会社規格が含まれていない場合 板金RFQ図面パッケージメーカーは何も参照できません。常に特定の規格文書を添付または参照してください。
- 外観面と機能面の区別がない。 隠れた取り付けブラケットをフロントパネルと同じ外観基準で扱うと、仕上げ予算が無駄になります。ゾーングレーディングを使用してください。
厳しい表面要件がコストを押し上げる場合
表面要件は3つの方法で製造コストに影響します: 加工、検査、および歩留まり損失。
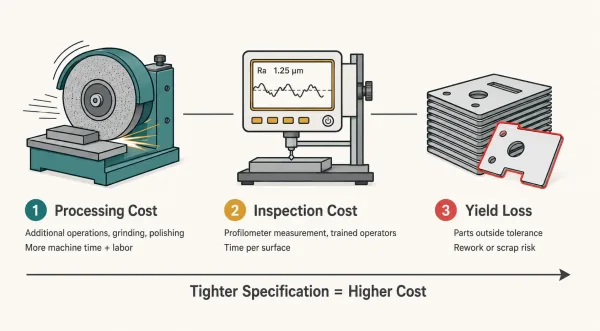
このインフォグラフィックは、より厳しい表面要件が3つのチャネルを通じて製造コストを増加させる仕組みを分解しています — 追加の加工工程、より多くの検査工数、および公差外れ部品による歩留まり損失の増加。
加工コスト
より細かい粗さ値を達成するには、通常追加の工程が必要です — より細かい工具での複数回のパス、研削、研磨、またはまったく異なる切削プロセス。
Ra 6.3 µmの標準的なレーザー切断エッジは基本切断時間のコストで済みます。同じエッジをRa 1.6 µmにするには二次研削が必要になる場合があり、機械時間、人件費、および工具費が追加されます。
検査コスト
図面に粗さ値が指定されている場合、メーカーはそれを検証する必要があります。
表面粗さ測定には粗さ計または光学式粗さゲージ、訓練された作業者、および時間が必要です。多面部品のすべての表面に粗さを指定すると、この検査負担が倍増します。
歩留まり損失
より厳しい仕様は、部品が公差外になる確率を高めます。
Ra 0.8 µmの指示をわずかに外れた部品は、手直しまたは廃棄が必要になる場合があります — これらのコストは最終的に個数単価に反映されます。
実用的なガイドライン: 機能が要求する箇所(シール面、摺動界面、軸受嵌合)に粗さを指定し、重要でない表面はプロセスのデフォルトのままにしてください。 このアプローチにより、性能を犠牲にすることなくコストを管理できます。