接着接合は、自動車、エレクトロニクス、家電、産業用筐体などに使用される板金アセンブリの一般的な接合方法となっています。応力を均一に分散し、熱影響部を生じさせず、異種金属の接合も可能です。これらの利点により、接着接合は重要な 板金アセンブリ方法 であり、スポット溶接や機械的締結に代わる選択肢となっています。.
しかし、ほとんどのガイドは部品が接着可能かどうかにしか答えていません。生産購買担当者やエンジニアにとって最も重要な問いにはほとんど触れていません:
このプロセスは大量生産に対応できるのか?
その答えは、多くの人が考えるほど接着剤自体に依存するものではありません。生産能力は主に3つの製造要因によって決まります:
- 硬化サイクル
- 吐出の安定性
- 治具の回転率
本記事では各要因を検討し、接着接合が大量の板金受注に適しているかどうかを判断するお手伝いをします。.
板金生産における接着接合能力を制限するものは何か?
試作や少量生産では、接着接合は比較的簡単です:接着剤を塗布し、部品をクランプし、硬化を待つだけです。.
しかし大量生産では、各ステップが生産能力を制限する可能性があります。.
実際の 製造プロセスフロー 各部品のサイクルは4つのステップで構成されます:
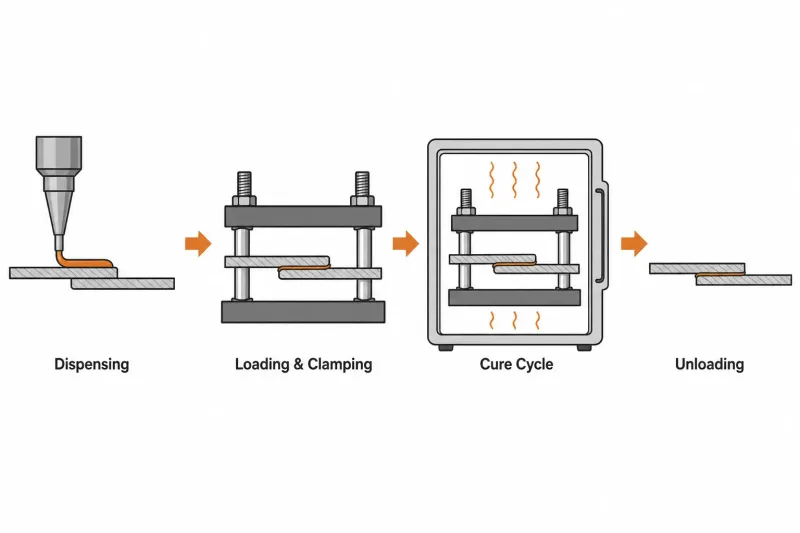
接着接合生産サイクルの4つの連続ステップ。各板金部品は吐出、クランプ、硬化、取り出しを経由し、最も遅いステップがライン全体の生産能力を決定します。.
- 吐出時間 — 接着面に接着剤を塗布するのに要する時間
- 投入時間 — 部品を治具に位置決めしクランプするのに要する時間
- 硬化時間 — 接着剤がハンドリング強度に達するのに要する時間
- 取り出し時間 — 接着接合されたアセンブリを治具から取り外すのに要する時間
最も遅いステップが生産ライン全体の能力を決定します。.
ほとんどの板金接合プロセスでは、硬化時間が主なボトルネックです。サプライヤーの技術データシートに記載された硬化時間と実際の生産サイクルとの間に大きな差がある場合もあります。.
これが、試作工房では良好に機能する接着接合プロセスが、生産が数千個に増加すると深刻な制約となる理由です。.
硬化サイクル — 見落とされがちな生産能力のボトルネック
硬化時間は接着接合能力に影響を与える最大の要因です。硬化方法が、プロセス全体が生産スケジュールに追いつけるかどうかを決定します。.
常温硬化
常温硬化型接着剤 は通常、完全な構造強度に達するまで4~72時間を要します。.
この方法は少量のオフライン組立に適していますが、毎週数千個を出荷しなければならない生産ラインには適していません。.
加熱硬化
加熱硬化型接着剤 は大量生産で一般的に使用されています。.
120°C~180°Cの温度では、ほとんどの構造用接着剤が15~30分以内にハンドリング強度に達し、接合サイクルが溶接や機械的締結に近づきます。.
硬化設備も生産効率に影響を与えます:
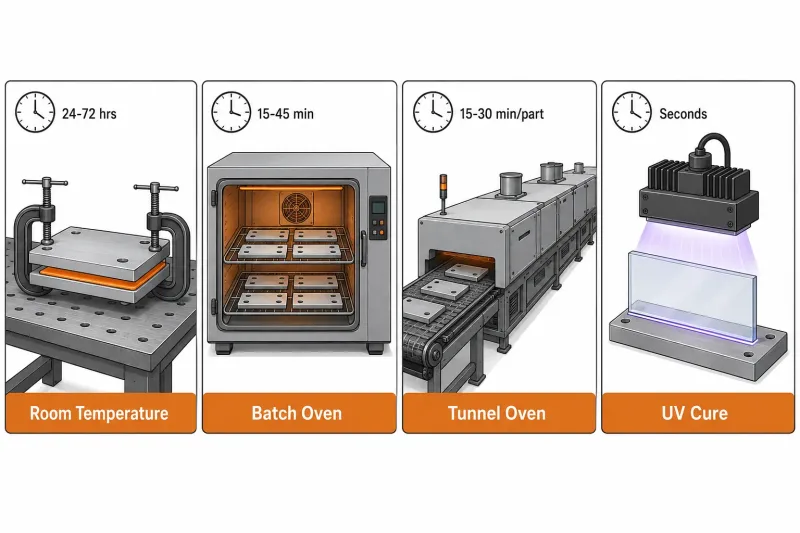
サイクルタイムと生産規模で比較した4つの硬化方法。大量受注には、生産スケジュールに合わせるためにバッチ式または連続式オーブンが通常必要です。.
| 硬化方法 | 標準サイクル | 適した用途 | 制限事項 |
|---|---|---|---|
| 常温硬化 | 4~72時間 | 試作品、補修、小ロット生産 | 大量生産スケジュールに対応不可 |
| バッチ式オーブン | ��ッチあたり15~45分 | 中ロット生産(1日500~2,000個) | バッチ式の投入・排出により柔軟性が低下 |
| 連続トンネル炉 | 1個あたり15~30分 | 大量生産(1日2,000個以上) | 設備投資額が高い |
| 薄い接着層へのUV硬化 | 数秒 | 透明材料または極薄基板 | 特定の接着剤タイプと部品形状に限定 |
ほとんどの大量生産板金プロジェクトでは、専用オーブンでの加熱硬化は基本的要件であり、オプションの設備アップグレードではない。.
大量生産における接着接合と溶接の比較
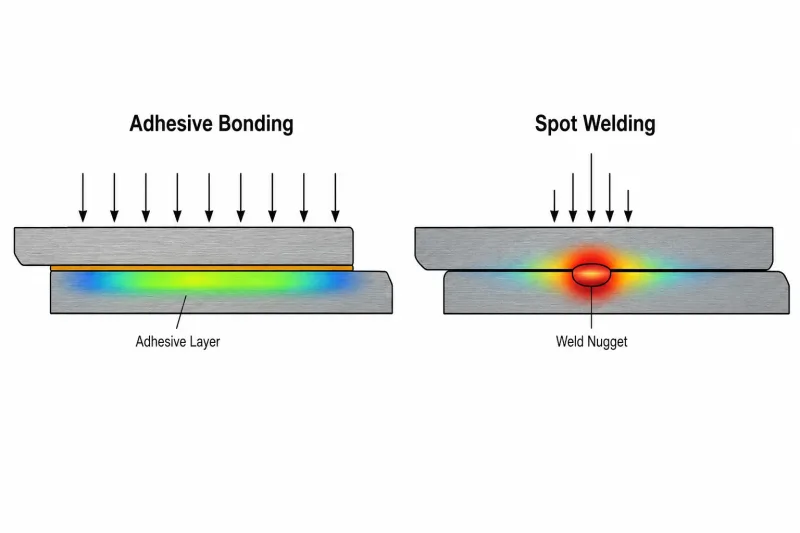
接着接合が接着面積全体に応力を分散させる一方、スポット溶接は個々の溶接点に応力を集中させることを示す断面比較 — 接合部設計の判断における重要な要素である。.
接着接合と 板金溶接, を比較する場合、本当の問いはどちらのプロセスが優れているかではなく、次の点である:
どの生産量で各プロセスがより合理的か?
以下の表は、主要な生産要因について両プロセスを比較したものである:
| 要因 | 接着接合 | スポット溶接 |
|---|---|---|
| 設備投資 | 治具および硬化オーブン | スポット溶接機および電極 |
| 大量生産時の単価 | より低い;各ステーションに熟練溶接工は不要 | より高い;人件費および電極摩耗を含む |
| 生産サイクル | 硬化方法による;加熱硬化は通常15~30分 | 1溶接あたり非常に高速、通常2~5秒 |
| 応力分布 | 接着面積全体に均等に分散 | 溶接点に集中 |
| 接合部設計 | 重ね継手に最適 | 重ね継手および一部のT継手に適合 |
| 異種金属 | アルミニウムと鋼、およびコーティング金属の接合に適合 | ガルバニック腐食および冶金学的问题により困難 |
| インライン品質検査 | 接着層が通常隠れているため、より困難 | 溶接ナゲットの検査・測定が可能なため、より容易 |
| 変形リスク | 入熱がなく、変形リスクがほとんどない | 薄板金属は変形しやすい |
| 最小実用生産量 | 治具投資を正当化するには約500~1,000個 | あらゆる生産量に適合 |
接着剤接合は、受注量が治具投資を正当化できる規模に達し、かつ接合部に十分な重なりがある場合に、コスト優位性を示し始めます。.
- 500個未満: 溶接は通常、導入が容易で立ち上げが迅速です。.
- 1,000個以上: 接着剤接合の単位コスト優位性は徐々に増大します。.
この優位性は、ひずみの低減、溶接後研削の排除、異種金属間のガルバニック腐食の防止も考慮すると、さらに顕著になります。.
スケール生産に向けた表面処理
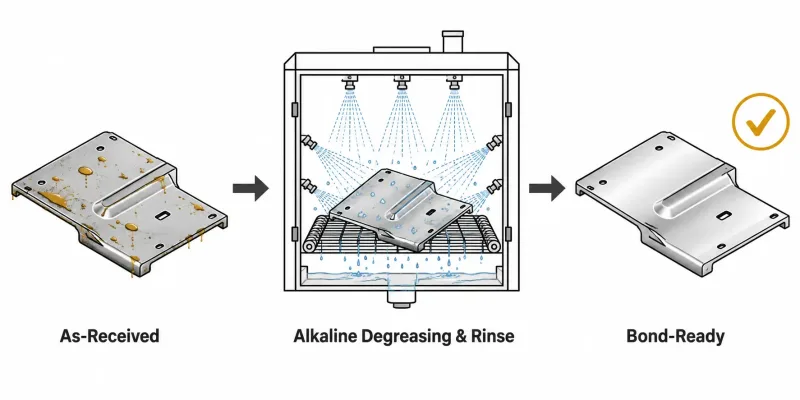
大量生産における接着剤接合の表面処理ワークフロー:プレス油が付着した入荷部品は、アルカリ脱脂とリンス処理を経て、清浄な状態で接着ステーションに到着し、接着剤塗布の準備が整います。.
表面処理は、大量生産における接着剤接合で最も一般的な不良要因の一つです。.
板金部品が接着ステーションに到着したとき、その表面には以下が付着している可能性があります:
- プレス油
- 絞り油
- 防錆油
これらの汚染物質は、接着接合の不良原因として最も一般的なものの一つですが、設計レビュー時に見落とされがちです。.
少量生産では、作業者が各部品を溶剤で拭き取ることができます。.
しかし大量生産では、表面処理を生産プロセスに統合する必要があります。一般的な3つの方法は以下の通りです:
インライン脱脂
接着ステーションの前にスプレー洗浄機または浸漬洗浄システムを設置します。.
これは鋼およびアルミニウム板金部品に最も一般的な方法です。部品はアルカリ洗浄、リンス、乾燥を経て接着ステーションに投入されます。.
オフライン溶剤拭き取り
アセトンまたはイソプロピルアルコールを使用して、手作業または自動で部品を拭き取ります。.
この方法は簡便ですが、労働集約的です。一貫性は作業者の技術に依存するため、数千個の部品で同じ結果を得ることは困難です。.
プラズマまたはコロナ処理
この方法は金属表面を分子レベルで活性化し、接着剤の濡れ性を向上させます。.
アルミニウムおよびステンレス鋼に特に適しています。これらの自然酸化皮膜が接着性能に影響を与える可能性があるためです。追加の設備投資が必要ですが、接着信頼性を大幅に向上させることができます。.
異なる金属の表面処理
適切な方法は母材によって異なります。.
低炭素鋼 は中程度の表面エネルギーを持ち、通常は脱脂のみで良好に接着します。.
アルミニウムおよびステンレス鋼 は一般に、プラズマ処理や化学プライマーなどの追加の表面活性化が必要です。表面酸化皮膜が接着剤の濡れ性に影響を与えるためです。.
実際には、ほとんどの大量生産板金接着ラインでは、 脱脂とプライマー の組み合わせを使用しています。.
これにより工程が一つ追加されますが、異なるシフトや作業者間での一貫性が向上します。.
治具設計と生産効率
接着剤接合を試作から量産にスケールアップする際、治具設計はしばしば過小評価されます。.
治具は接着剤の硬化中に占有され、接着されたアセンブリを取り出すまで再利用できません。.
これは以下の間に直接的な関係を生じさせます:
- 硬化時間
- 治具の数
- 生産効率
計算は簡単です:
硬化時間が20分で、各治具が1つのアセンブリを保持する場合、1つの治具では1時間に3個しか生産できません。1時間に60個生産するには、20個の治具が必要です。.
治具投資は実際のコストであり、プロジェクトコスト計算に含める必要があります。.
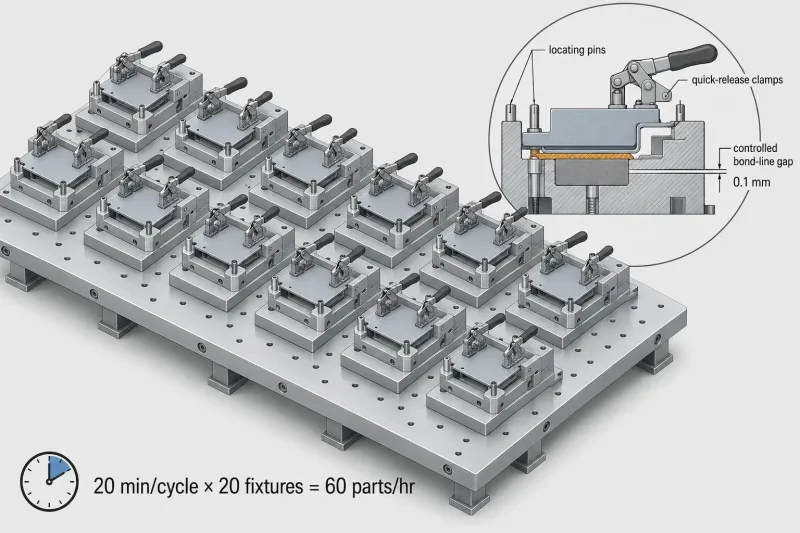
1部品あたりの硬化時間が20分の場合、1時間に60個のアセンブリを生産するには、20個の治具を並行して稼働させる必要があります。挿入図は主要な治具の特徴を示しています:位置決めピン、クイックリリースクランプ、制御された接着層厚さ。.
生産治具を設計する際に考慮すべき主な要因は以下の通りです:
- 着脱速度 — クイックリリースクランプと位置決めピンにより、硬化サイクル外の補助生産時間を短縮
- 治具材料 — アルミニウム治具は硬化炉内で昇温・冷却が速いですが摩耗も早くなります;鋼製治具はより耐久性がありますが、熱質量が大きくなります
- クランプ力 — 過剰な力は接着剤を押し出し、不十分な接着層を生じさせます;不十分な力は隙間やボイドを残します
- 公差管理 — 治具はすべての位置で均一なボンドライン厚さを維持する必要があり、通常0.05~0.2 mm以内
非常に大量の生産量の場合、マルチステーション治具により1サイクルで4、8、または16個のアセンブリを接着でき、各部品に配分される治具コストを削減できます。
ただし、これにより接着剤のディスペンシングと品質検査の複雑さも増します。
大量生産される接着接合アセンブリの品質管理
接着アセンブリの品質管理は、溶接アセンブリの品質管理とは根本的に異なります。
スポット溶接は目視または簡単なゲージで検査できます。接着ボンドラインは接合部の内部に隠れており、多くの故障モードは破壊試験なしでは発見できません。
体系化された 大量生産向けの検査計画 通常、複数の管理層を使用します:
初品全数検査
各シフトまたはバッチの最初の接着製品に破壊ピール試験または引張試験を実施し、プロセスが管理下にあることを確認します。
定期的な破壊サンプリング
50個または100個ごとに1サンプルを破壊まで試験し、故障モードを記録します。
- 凝集破壊: 接着剤がそれ自体の中で破断し、良好な接着品質を示します。
- 界面破壊: 接着剤が金属表面から完全に分離し、表面処理の問題を示します。
工程内モニタリング
以下のパラメータを継続的に記録する必要があります:
- ディスペンシング圧力
- 接着剤ビード幅
- オーブン温度プロファイル
外観検査
以下を検査:
- 目に見える表面への接着剤のはみ出し
- 不均一なボンドライン
- ボンドラインのエッジに沿った気泡
一般的な接着接合の欠陥
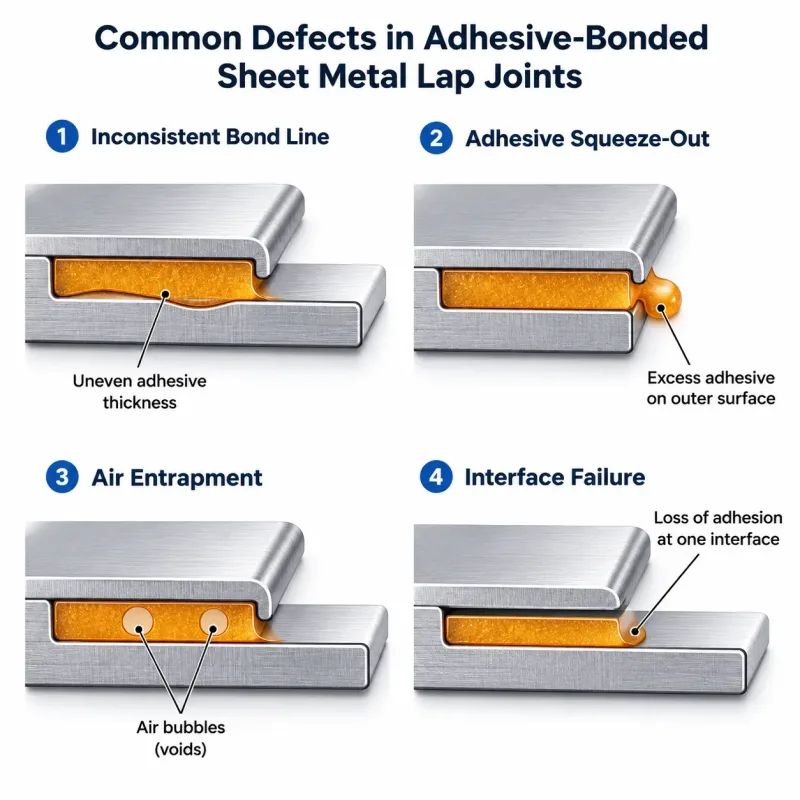
断面で示された大量接着接合における4つの典型的な欠陥。これらの故障モードを初品試験と定期サンプリングを通じて早期に特定することは、一貫した接着品質を維持するために不可欠です。
大量板金接合における最も一般的な欠陥は以下の通りです:
- ボンドライン厚さの不均一 — 通常、治具の摩耗または部品寸法のばらつきが原因
- 接着剤のはみ出し — 接着剤が外観面に現れる。通常、過剰なクランプ力または過剰な接着剤が原因
- 空気の巻き込み — 閉じ込められた空気がボイドを形成し接着強度を低下させる。通常、接着剤が断続パターンではなく連続ビードとして塗布されることが原因
- 界面破壊 — 接着剤が金属表面から完全に分離する。ほとんどの場合、不十分な表面処理が原因
接着接合はあなたの発注量に適しているか?
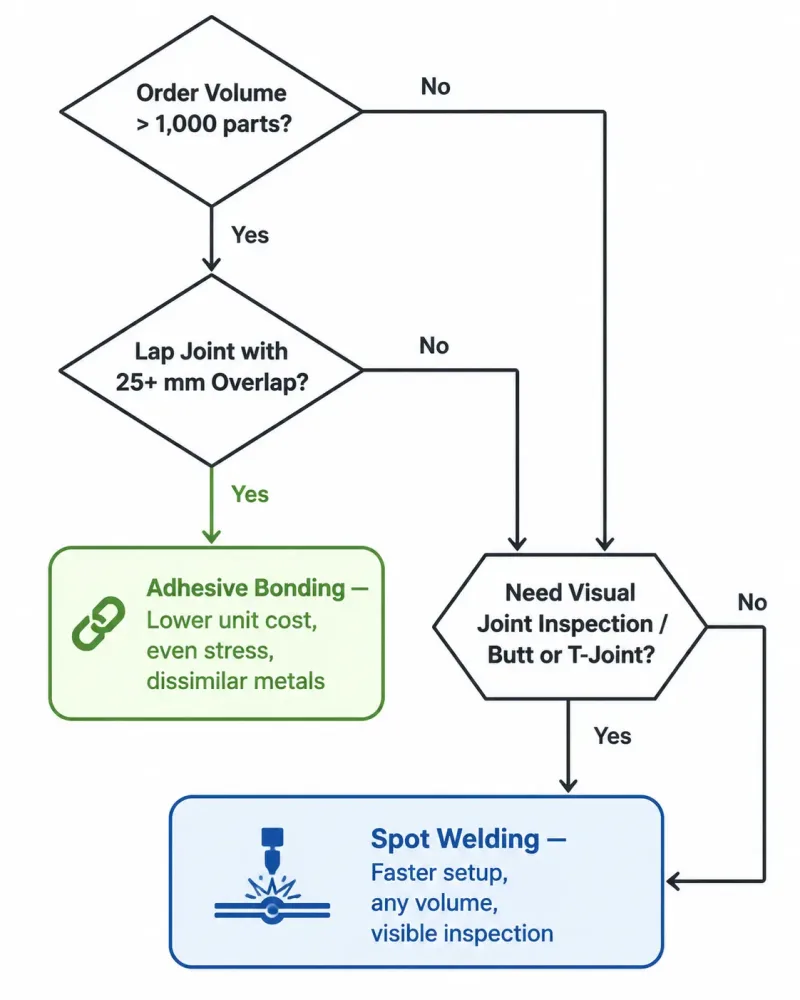
接着接合とスポット溶接の選択に関する簡易判断ガイド。主要な要素は受注量、接合部の形状、および工程内目視検査が必要かどうかです。
接着接合は、溶接や機械的締結よりも常に優れている、または劣っているわけではありません。
その適合性は以下の組み合わせに依存します:
- 生産戦略と受注量
- 接合部設計
- サプライヤーの生産能力
以下の条件が判断の助けになります。
接着接合が適している場合
- 受注量が500~1,000個を超え、治具とオーブンの投資を正当化できる
- 接合部がラップ設計で、少なくとも25 mmの重なりがある
- アルミニウムと鋼、またはコーティング材と未コーティング金属など、異種金属を接合する必要がある
- 外観が重要で、溶接痕や熱変形が許容できない
- 部品が同一工程で構造的接合とシーリングを必要とする
- 板金の厚さが1.5 mm以下で、溶接により溶け抜けや反りが発生する可能性がある
溶接が依然としてより適している場合
- 継手が高いピール荷重や動的疲労荷重に耐える必要がある場合
- アセンブリが突合せ継手またはT継手を使用しており、接着接合に適さない場合
- 発注量が少なすぎて、治具および硬化設備のコストを正当化できない場合
- 継手の工程内目視検査が必要な場合
- 生産が異なる品番間で頻繁に切り替わる場合
サプライヤーに熱硬化能力があり、部品が接着に適した重ね継手を使用している場合、接着接合は安定した品質を提供でき、 大量板金製造 生産ラインが確立されれば、溶接よりも低い単位コストを実現できます。
大量接着接合プロジェクトの次のステップ
大量の板金注文に対して接着接合を検討している場合は、以下のステップから始めてください:
- 継手設計の適合性を確認する
重ね合わせが少なくとも25 mmであり、接着層のギャップが0.05~0.2 mm以内で制御できることを確認してください。 - サプライヤーと硬化方法について協議する
設備レビューまたは 工場見学を通じてサプライヤーの熱硬化能力を確認し、実際の生産サイクルを決定してください。 - 生産工程管理計画を要求する
計画には以下を含める必要があります 初品検査基準、サンプリング頻度、および欠陥の定義。 - パイロットバッチを実施する
以下を使用 ラピッド板金プロトタイピング 50~100個の初期バッチを生産し、本格生産を開始する前にプロセスの再現性を検証してください。
SR-MFGは、エンジニアリングチームおよび調達チームと協力して、大量板金注文向けの接着接合プロセスを計画します。これには継手設計レビューや生産立ち上げが含まれます。
次のプロジェクトで接着接合を検討している場合は、 当社チームにお問い合わせください ご注文量と生産スケジュールについてご相談ください。